
Induktionserwärmung in Öl & Herstellung von Gasrohren: 7 Bewerbungen und 6 Technische Entscheidungen, die über den Erfolg entscheiden
Ein API 5L X65 Rohr mit 24 Zoll Außendurchmesser und 18 mm-Wand muss am Ende auf 1.150°C erhitzt werden, um zu stören. Die Leitung verläuft 40 Verbindungen pro Schicht. Ein Gasofen benötigt 20 Minuten, um das Ende auf Temperatur zu bringen, und noch eine 15 um sich zwischen den Lasten zu stabilisieren. Eine Induktionsheizöl & Gasleitung das System macht es in 90 Sekunden, heizt nur das letzte 300 mm, und der Bediener wartet nicht, bis ein Ofen zwischen den Zyklen wieder aufgeheizt ist. Das ist der Unterschied. Es geht nicht um die Frage der Technologiepräferenz – es geht darum, ob der Heizschritt das Tempo des gesamten Walzwerks vorgibt, oder ihm folgt.
Die Herstellung von Öl- und Gasrohren stellt Heizgeräte vor eine ungewöhnliche Kombination: Durchmesser von 2 Zoll bis über 48 Zoll, Wandstärken von wenigen Millimetern bis zu 60 mm in nahtlosen Rohren mit dickem Wandstärke, Legierungen, die dafür entwickelt wurden, säurehaltigem Medium oder Kollaps in der Tiefsee zu widerstehen, und Geschwindigkeiten in der Fertigungslinie, die keinen Spielraum für Prozessabweichungen lassen. Induktionsheizung deckt diese Anforderungen, wenn das System um das spezifische Rohr herum konstruiert ist – nicht wenn eine Katalog-Stromversorgung mit einer generischen Spule auf den Fabrikboden abgeworfen wird.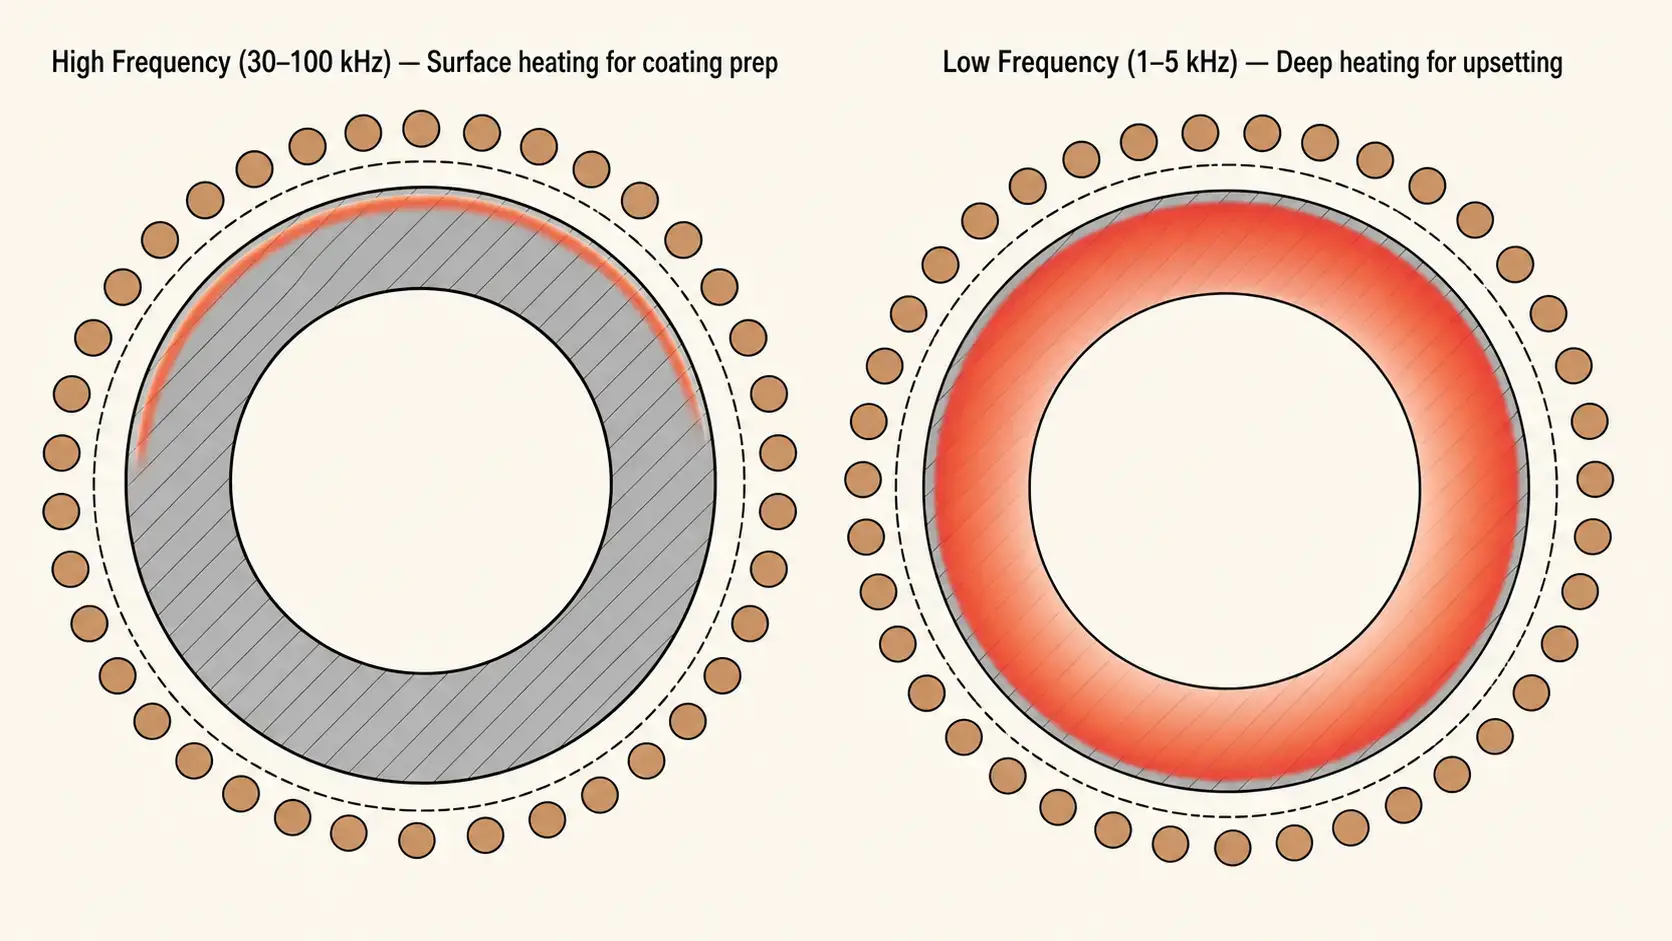
Inhaltsverzeichnis
1. Warum Induktion für Rohre gewinnt: Geschwindigkeit, Steuerung, und Bodenfläche
Rohrwerke haben begrenzten Platz und sind auf Durchsatz fixiert. A Gasofen groß genug, um 40-Fuß-Rohrabschnitte zu heizen, nimmt 15 zu 25 Meter Linienlänge ein und läuft mit 15–25 % des Nennenergieverbrauchs, selbst wenn kein Rohr darin ist. Eine Induktionsspule für dieselbe Aufgabe nimmt ungefähr 2 Meter – die Spule selbst plus die Sicherung – und zieht null Strom, wenn die Leitung stoppt. A 500 kW-Mittelfrequenzsystem bringt einen 12-Zoll-Zeitplan 80 Kohlenstoffstahlrohrende von Umgebungstemperatur bis 1.100°C unter Null 60 Sekunden. Dasselbe Rohr in einem Gasofen benötigt 12–18 Minuten, plus weitere 8–12 Minuten, bis der Ofen seinen Sollwert nach dem Öffnen der Tür wiedererholt.
Drei Faktoren entscheiden die Entscheidung in Richtung Induktion:
- Die Erhitzung erfolgt lokal. Man erhitzt die Schweißnaht, das Rohrende, oder die Beschichtungsfläche – nicht die gesamte 12-Meter-Verbindung. Dies reduziert den Energieeinsatz, begrenzte metallurgische Veränderungen außerhalb der Zielzone, hält den Rest des Rohrs kühl genug zum Handhaben, und beseitigt eine offene Flamme in der Nähe downstream liegender lösungsmittelbasierter Beschichtungsoperationen.
- Temperaturkontrolle ist geschlossen regelnd. Pyrometer, die auf die beheizte Zone gerichtet sind, geben Temperaturdaten innerhalb von Millisekunden an die Stromversorgung zurück. Wenn sich die Geschwindigkeit der Linie ändert oder ein neuer Rohrdurchmesser in die Spule eingeht, passt das System die Leistung an, bevor das Rohr die Spule verlässt. Gasöfen reagieren innerhalb von Minuten.
- Integration mit der Automatisierung ist direkt. Induktionssysteme kommunizieren mit Förderbandantrieben, Drehsysteme, und Anlagen-PLC. Das Heizrezept ändert sich mit der Rohrteilenummer — nicht durch manuelle Brennereinstellungen zwischen Produktwechseln.
2. 7 Anwendungen für Induktionsheizungen in der Rohrproduktion
Induktion ist keine einzelne Heizapplikation in einem Rohrwalzwerk. Sie tritt an der Schweißstation auf, der Beschichtungslinie, der Endformzelle, dem Härtebereich, und der Lötbank. Jede Applikation erfordert eine andere Kombination aus Frequenz, Leistungsdichte, Spulenform, und Temperaturgleichmäßigkeit. Die untenstehende Tabelle zeigt die 7 häufigsten davon.
| Anwendung | Typische Temperatur | Frequenzbereich | Was es ausmacht oder zerstört |
| Schweißnaht PWHT | 600–750°C | 3–30 kHz | Die Heizbandbreite muss das Wärmeeinflussgebiet abdecken, ohne das Grundmaterial zu überhitzen; Spulen-zu-Naht-Ausrichtung ±2 mm |
| Rohrendheizung zum Aufweiten / Formung | 1,050–1.250°C | 0.5–5 kHz | Kontrolle der beheizten Länge (±5 mm); Durchwandige Gleichförmigkeit vor Schließen der Formpresse |
| Beschichtung / Auskleidungsvorwärmung | 60–120°C | 10–100 kHz | Oberflächentemperaturgleichmäßigkeit ±5°C; Rohr muss durch die Spule rotieren; Liniengeschwindigkeit 10–60 m/min |
| Spannungsarmglühen (lokalisiert) | 550–680°C | 1–10 kHz | Verifizierung der Haltezeit; thermisches Gefälle an der Übergangszone; Platzierung des Isolierbands |
| Ganzkörper-Normalisierung | 850–950°C | 0.5–3 kHz | Wanddurchgängige Gleichmäßigkeit über die gesamte Länge; Mehrbereichs- oder Scanverfahren erforderlich für Rohrleitungen über 6 m |
| Vorwärmen vor dem Schweißen | 150–350°C | 5–50 kHz | Platzierung des Heizbandes vor der Schweißlanze; konstante Temperatur am Lichtbogenkontaktpunkt |
| Löten von Armaturen, Flansche, Sensoren | 600–900°C | 50–400 kHz | Lokale Erwärmung nur an der Verbindung; Flusssteuerung des Füllmetalls; Vermeidung von Hitzeschäden an angrenzenden Dichtungen oder Beschichtungen |
3. Durchmesser, Wanddicke, und Materialqualität
- Durchmesser. Rohr-Außendurchmesser in Öl- und Gasleitungen von 2 Zoll (60 mm) für Instrumentenleitungen bis über 48 Zoll (1,220 mm) für Übertragungsleitungen. Die Spule muss größer sein als das größte Rohr, das hindurchgeht — plus Spielraum. Eine für ein 6-Zoll-Rohr gebaute Spule kann ein 24-Zoll-Rohr nicht erwärmen, Punkt. Aber eine Spule, die für ein 48-Zoll-Rohr bemessen ist, das 6-Zoll-Rohr erwärmt, arbeitet mit geringer Kopplungseffizienz, weil der Luftspalt enorm ist. Mühlen, die einen breiten Durchmesserbereich verarbeiten, halten oft mehrere austauschbare Spulen vor — eine für kleine Durchmesser, eine für mittlere Größe, eine für große Durchmesser — anstatt zu versuchen, eine Spule für alles zu verwenden. Dies ist die gleiche Herausforderung, die in unserem Artikel über Induktionswärmen großer Ringe, wo der Durchmesserbereich die Entscheidungen über die Spulenbestände bestimmt.
- Wandstärke. Die Wandstärke bestimmt die Heizzeit, Frequenz, und ob Sie einseitige oder durchgehende Wandheizung benötigen. API 5L Rohr reicht von Schedule 10 (2.8 mm bei kleinen Durchmessern) bis Schedule 160 (bis zu 60 mm für dickwandige nahtlose Rohre). Dünnwandrohr – unter 5 mm – heizt schnell, überhitzt aber schneller. Ein Verweilzeitfehler von 2 Sekunden bei 1.200 °C kann dazu führen, dass die Innenfläche die obere kritische Temperatur des Materials überschreitet, bevor das Pyrometer die Überschreitung der Außenfläche registriert. Dickwandiges Rohr — oben 20 mm — stellt das gegenteilige Problem dar: die Oberfläche erreicht das Ziel, während die Innenwand 150–200°C zurückliegt. Die Lösung erfordert niedrigere Frequenz, längere Einwirkzeit, gestuftes Erhitzen mit mehreren Spulen, oder eine Einwirkstation nach der Hauptheizspule.
- Materialgüte. Kohlenstoffstahl (API 5L X42–X80, AISI 4130/4140), Edelstahl (316L, Duplex 2205), und korrosionsbeständige Legierungen (Inconel 625, 825 Auftragschweißung (Cladding)) reagieren jeweils unterschiedlich auf Induktion. Kohlenstoff- und niedriglegierte Stähle erhitzen sich effizient unterhalb des Curie-Punktes (~770°C) weil sie magnetisch sind — Wirbelströme konzentrieren sich in einer dünnen Oberflächenschicht und Hysterese erzeugt zusätzliche Wärme. Über Curie, sie werden nicht magnetisch und die Erwärmung verlangsamt sich. Edelstähle und Nickellegierungen sind bei allen Temperaturen nicht magnetisch. Sie benötigen eine höhere Leistungsdichte oder längere Aufheizzeit, um die gleiche Temperatur wie ein Kohlenstoffstahlrohr mit identischen Abmessungen zu erreichen. Ein auf X65-Kohlenstoffstahl ausgelegtes System kann beim Umschalten auf Duplex 30–40 % an Leistung verlieren 2205 ohne eine Leistungssteigerung.
4. Frequenz und Leistung: Abgleich der elektrischen Seite mit der mechanischen Seite
| Wanddicke | Typische Anwendung | Empfohlene Frequenz | Warum |
| 2–6 mm | Beschichtungs-Vorwärmung, Dünnwand-ERW-Vorwärmung | 30–100 kHz | Flache Eindringtiefe hält die Wärme an der Oberfläche; schnelle Reaktion für hohe Liniengeschwindigkeiten |
| 6–15 mm | Rohrendformung, Schweißnaht-Nachbehandlung PWHT | 5–30 kHz | Ausgeglichene Tiefe – erwärmt Wand vollständig mit mäßigem Einwirken; gute Kopplung bei mittelgroßen Durchmessern |
| 15–30 mm | Starkwandige Enderwärmung, lokale Spannungsrelief | 1–5 kHz | Tiefe Stromdurchdringung; Wärmeleitung überbrückt verbleibende Wanddicke |
| 30 mm+ | Ganzkörper-Normalisierung, Starkwandiges nahtloses Rohr | 0.5–3 kHz | Maximale Eindringtiefe; Für die Gleichmäßigkeit sind oft abgestufte Spulen oder eine Einweichzone erforderlich |
Die Leistung muss den schlimmsten Fall abdecken, nicht den Durchschnitt. Die Frequenzauswahl richtet sich nach der Wandstärke – die Tabelle oben und Frequenzleitfaden decken die Tiefen-Frequenz-Beziehung ab. Als nächstes wird die Leistung dimensioniert: Ein häufiger Auswahlfehler besteht darin, die Stromversorgung für die gängigsten Rohrgrößen und Materialien zu dimensionieren, dann entdecken, dass die schwerste Wand, größter Durchmesser, Das Produkt mit der höchsten Produktionsrate in der Mischung kann die Temperatur bei Liniengeschwindigkeit nicht erreichen. Die Leistungsberechnung sollte vom Produkt ausgehen, das die meisten Kilowatt benötigt — typischerweise die Kombination aus größtem Durchmesser × größter Wandstärke × schnellster Produktionsgeschwindigkeit, die das Walzwerk fährt — und 15–20% Spielraum für das Altern der Coils hinzufügen, Netzspannungsvariation, und zukünftige Produktzusätze.
Zur Orientierung: die letzten 300 mm eines 24-Zoll-Außendurchmessers, 20 mm Wandstärke Rohrendes aus Kohlenstoffstahl von Umgebungstemperatur auf 1.100°C zu erwärmen bei 20 Verbindungen pro Stunde erfordert ungefähr 500–700 kW. Bei 40 Verbindungen pro Stunde benötigt dieselbe Anwendung 1,0–1,4 MW. Die Dimensionierung für das durchschnittliche Produkt und die Entdeckung, dass die Schwertfallverbindung vor dem Schließen der Pressmaschine nicht die Temperatur erreichen kann, ist die teuerste Methode, um diese Lektion zu lernen.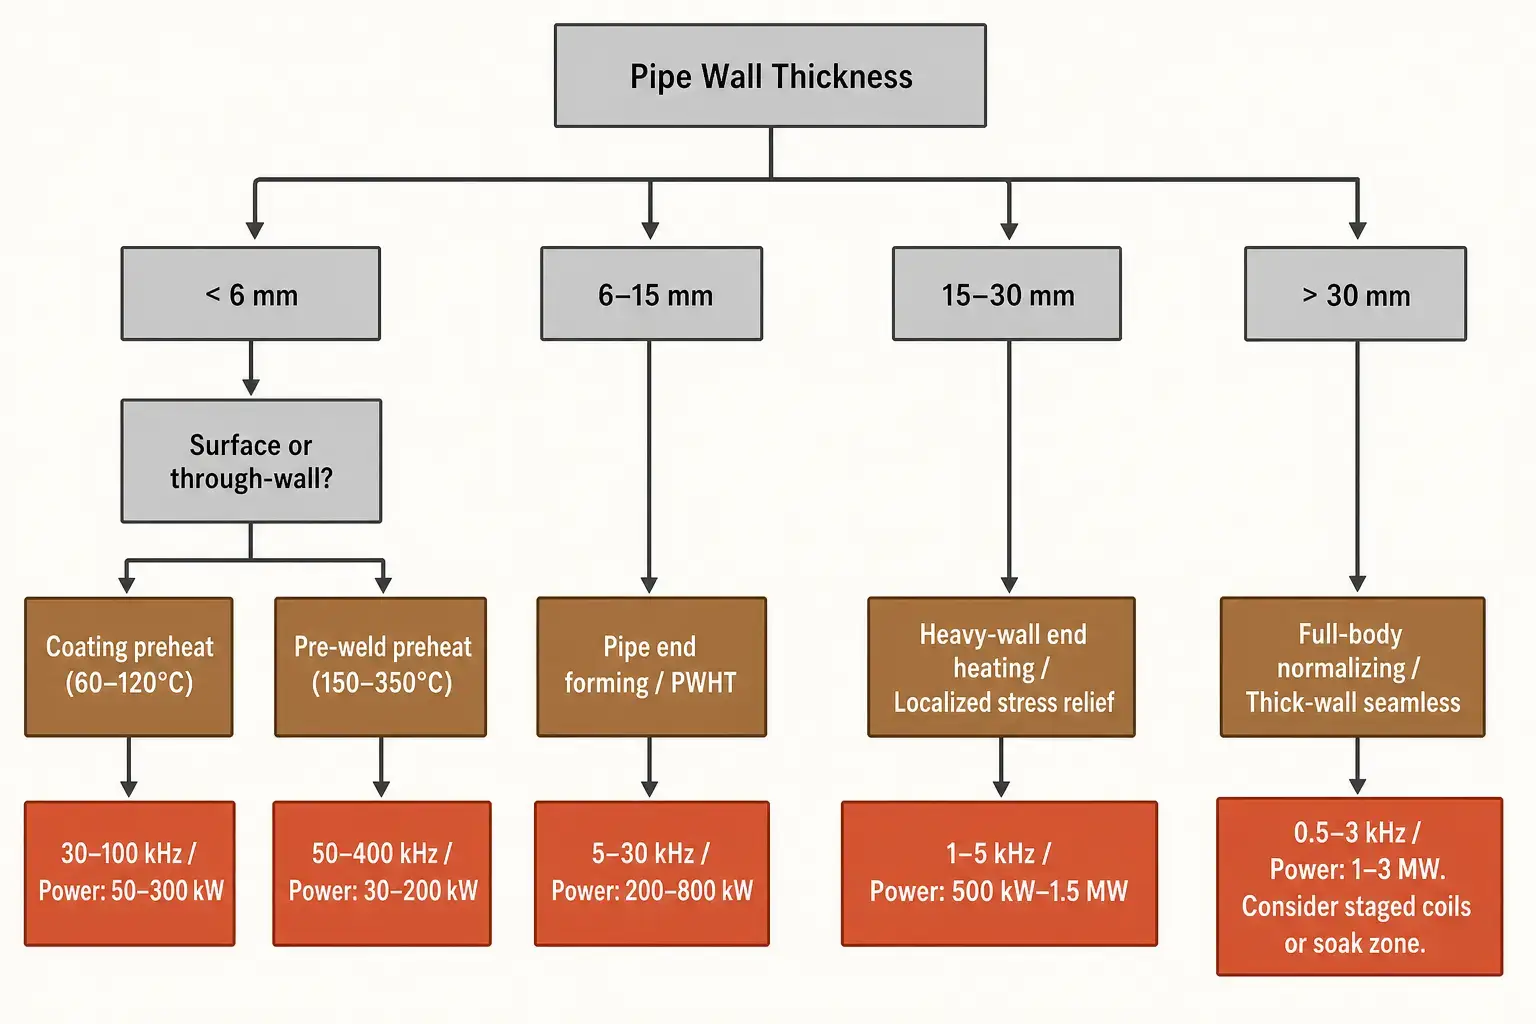
5. Spulendesign: Freiraum, Kühlung, und Wirklichkeit auf dem Walzwerksboden
Freiraum ist die schwierigste Zahl zu halten. Enge Freiraum verbessert sich Spulendesign Effizienz, aber Rohre sind nie vollkommen gerade, rund, oder bei Produktionsgeschwindigkeit zentriert. Eine 48-Fuß-Verbindung aus 16-Zoll-Rohr sackt in der Mitte 6–10 mm durch. Ovalität fügt weitere 2–5 mm hinzu. Eine Spule mit entworfen 3 Der auf dem Papier angegebene mm-Abstand trifft bei der ersten Produktionsverbindung auf das Rohr. Produktionsspulen haben einen Radialabstand von 8–20 mm. Die Effizienzstrafe bei 8 mm vs. 4 mm auf einem 12-Zoll-Rohr bei 3 kHz beträgt etwa 5–8 % – ein Anstieg der Stromversorgungskosten um 15.000–30.000 US-Dollar. Ein Spulenschlag, der die Leitung lahmlegt 4 Stunden kosten mehr.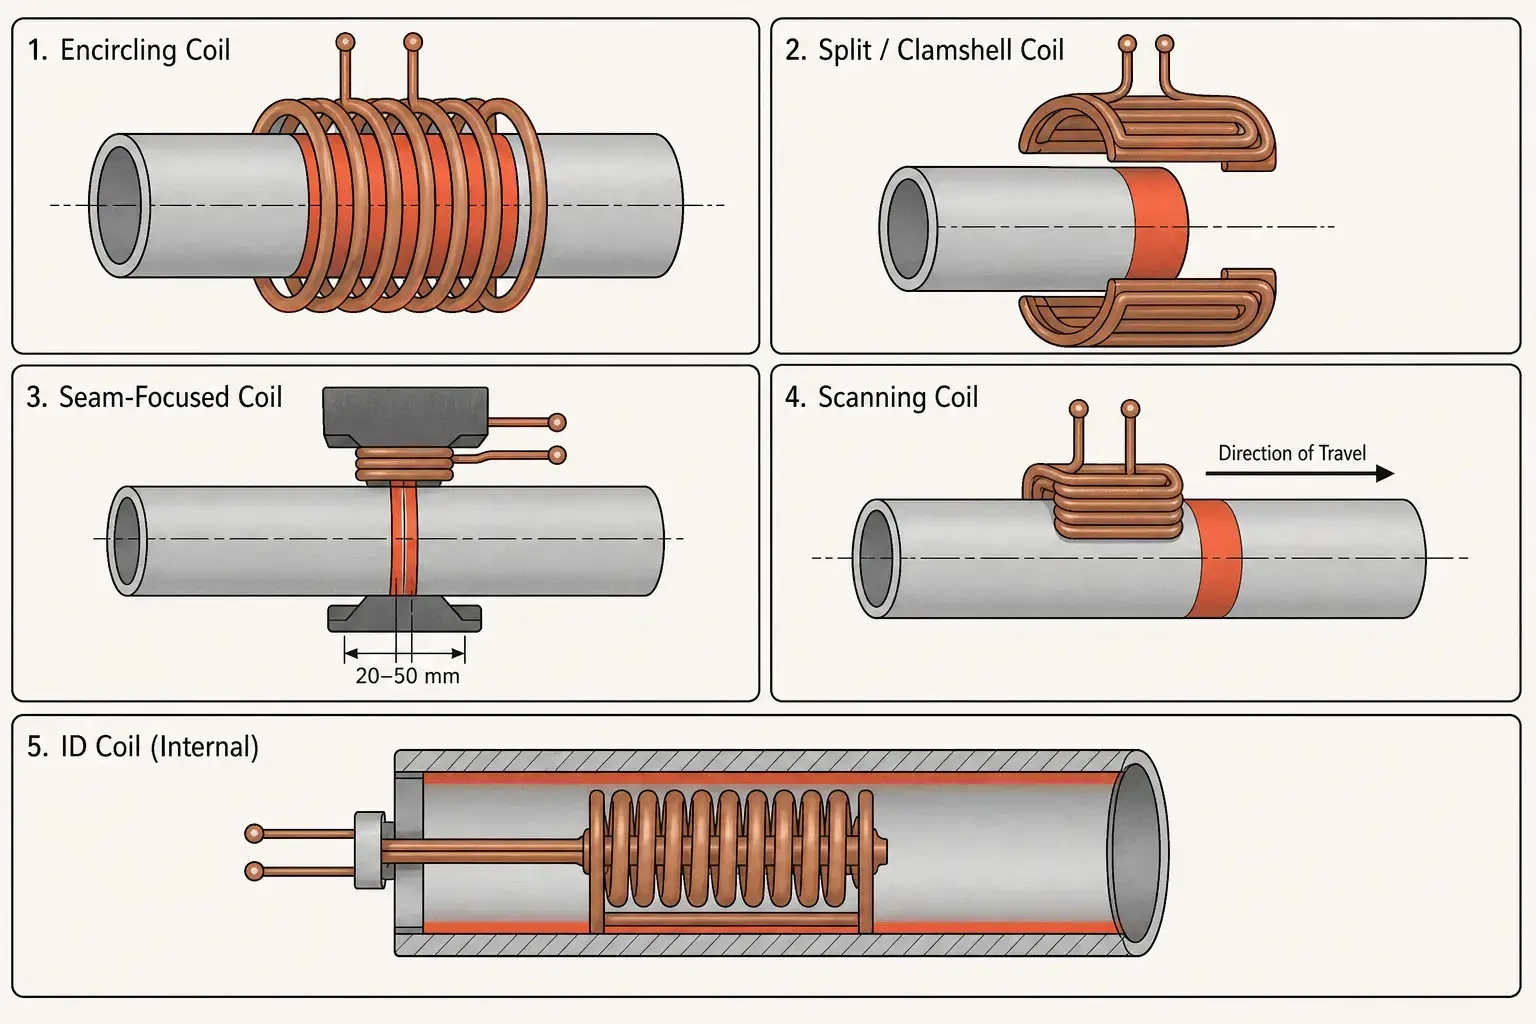
Kühlwasser muss zuverlässig für 6,000+ Stunden pro Jahr fließen. Induktionsspulen führen Tausende von Ampere — ohne ausreichenden Wasserfluss, Kupfer erreicht innerhalb von Sekunden die Oxidationstemperatur. Die Wasserkühlsystem für eine Rohrwerks-Spule zirkulieren nur durch die Spule 40–120 L/min, plus Durchfluss für die Stromversorgung, Kondensatoren, und Leitungsanlagen. Wasserqualität: Leitfähigkeit unter 300 µS/cm, pH 6,5–8,0, Schwebstoffe unter 10 mg/L. Redundante Pumpen, Durchflussschalter pro Stromkreis, und Leitfähigkeitsüberwachung sind die Mindestanforderung für den Produktionsbetrieb. Ein Kühlversagen, das die Spule ausfallen lässt, führt oft zu einem Kondensatorbankschaden, wenn die Schutzschaltungen langsam sind.
6. Temperaturkontrolle, Drehung, und Linienintegration
Eine Rohrwalzstraße ist kein Labor. Das Induktionssystem arbeitet zwischen einer Strahlreinigungsstation und einer Beschichtungskabine, oder zwischen einer Säge und einer Umformpresse, oder zwischen zwei Schweißstationen. Es muss starten, wenn das Rohr ankommt, die Temperatur erreichen, bevor das Rohr die Station verlässt, und stoppen oder herunterfahren, wenn die nachgelagerte Ausrüstung ausfällt. Jede Sekunde, die der Heizer auf die Linie wartet, kostet Durchsatz.
- Temperaturregelung im geschlossenen Kreislauf verwendet Infrarot-Pyrometer, die auf die Rohroberfläche gerichtet sind. Die Regelstrecke passt die Leistung innerhalb von 50–100 ms nach einer Temperaturabweichung an. Die Genauigkeit hängt von der Oberflächenemissivität ab — ein auf sauberes Rohr kalibriertes Pyrometer zeigt bei kalkhaltigem Rohr 30–50°C zu niedrig an. Für kritische Prozesse wie das Rohrende-Aufweiten über 1.100°C, Zweifach-Wellenlängen-Pyrometer verringern den Emissivitätsfehler. Einzelwellenlängen-Geräte eignen sich für Beschichtungsvorheizung bei 60–120°C, wo Wiederholgenauigkeit wichtiger ist als absolute Genauigkeit.
- Rohrrotation verbessert die Umfangstemperaturgleichmäßigkeit. Ohne Rotation, die Oberseite eines horizontalen Rohrs ist in einer umlaufenden Spule aufgrund der natürlichen Konvektion innerhalb der Spule und einer leichten Ablageabweichung der Spule gegenüber dem Rohr 30–80°C heißer als die Unterseite. Rotation bei 20–60 U/min – angetrieben durch Rollenlager auf beiden Seiten der Spule – reduziert diese Differenz auf 5–15°C. Zum Vorwärmen für die Beschichtung, 5°C Umfangsabweichung ist typischerweise akzeptabel. Beim Aufbiegen, 15°C Abweichung kann einen uneinheitlichen Materialfluss in der Form bewirken. Der Rotationsmechanismus muss den vollen Rohrdurchmesser und das Gewichtsspektrum bewältigen, eine gleichmäßige Oberflächengeschwindigkeit aufrechterhalten, und in einer Umgebung mit Ablagerungen überleben, Staub, und gelegentlichem Kühlmittelspray.
- Linienintegration bedeutet, dass das Induktionssystem mit allem um es herum kommuniziert. Wenn die vorgelagerte Ausrüstung stoppt, Der Heizkörper fährt auf Leerlauf hoch – typischerweise 5–10 % der Nennleistung – und hält die Spule und Kondensatoren warm, um eine vollständige Leistungsrückkehr unter 2 Sekunden beim Neustart der Leitung zu ermöglichen, Ohne Überhitzung von stationären Rohren. Leitungs-Stopp-Logik, Bauteil-in-Position-Sensoren, und automatische Abstoßumleitung für außerhalb der Spezifikation liegende Abschnitte ist Standard. Datenprotokollierung bei 1–10 Hz erfasst Strom, Temperatur, Liniengeschwindigkeit, Alarme, und Rezeptänderungen für jeden Meter Rohr. Wenn ein Beschichtungsversagen oder eine Schweißablehnung drei Schichten später auftritt, antwortet die Heizaufzeichnung endgültig.
7. 6 Probleme bei Rohrheizungen und wie man sie verhindert
Induktionsheizung ist wiederholbar, wenn das System mit Rohr und Prozess übereinstimmt. wenn nicht, treten die gleichen Ausfallarten in verschiedenen Fräsen, Rohrgrößen, und Anwendungsbereichen. Die folgende Tabelle listet die 6 häufigsten.
| Problem | Ursache | Prävention |
| Ungleichmäßige Umfangstemperatur | Spulenexzentrizität, keine Drehung, Rohrovalität, inkonsistente Oberflächenzustand | Spulenzentrierung bei jeder Durchmesseränderung überprüfen. Drehung bei 20–60 U/min hinzufügen. Temperatur mit einem Handpyrometer prüfen 4 Punkte um den Umfang während der Inbetriebnahme. |
| Überhitzte Rohrenden (Endeffekt) | Elektromagnetische Feldkonzentration am Rohrrand; Spule erstreckt sich über das Rohrende hinaus | Positioniere das Rohrende in der Spule um 10–20 % der Spulenlänge vom Spulenrand. Leistung in den letzten 5–10 Sekunden des Heizzyklus herunterfahren. Flusskonzentratoren an den Spulenenden verwenden. |
| Oberflächenhitze, Innenwand kalt | Frequenz zu hoch für die Wanddicke; unzureichende Einweichzeit | Niedrigere Frequenz pro Schnitt 4 Tabelle. Einweichstation zwischen Heizspule und nächstem Betrieb hinzufügen. Innerwandtemperatur mit Kontaktproben während der Prozessqualifikation überprüfen – nicht annehmen, dass die Oberflächenmessung die Durchwand darstellt. |
| Übermäßige Ablagerung / Oxidation | Zu lange Zeit über 800 °C in der Luft; Heizzyklus länger als nötig | Verkürze die Heizzeit durch Erhöhung der Leistungsdichte. Spitzen temperatur reduzieren, wo der Prozess es zulässt. Erwägen Sie Argon- oder Stickstoff-Schutzgas für kritische Anwendungen. Schwere Ablagerungen vor dem Beschichten entfernen. |
| Spulenüberschlag / Mechanische Beschädigung | Unzureichender Freiraum, Gebogene Rohrleitung, Rollverschleiß, Fehlausrichtung der Führungen | Für 8–20 mm minimalen radialen Freiraum entwerfen. Fügen Sie Ein- und Auslaufführungsrollen hinzu 500 mm Spulenfläche. Überprüfen Sie wöchentlich die Spulen-ID auf Kontaktmarkierungen. Bewahren Sie eine Ersatzspule im Regal auf. |
| Temperaturdrift während der Produktion | Verschmutzung der Pyrometerlinse, Verschlechterung der Spulenkühlung, Netzspannungsvariation, Bauteilalterung | Reinigen Sie die Optik des Pyrometers täglich. Kühlmitteltemperatur und Durchflusstrends überwachen — steigende ΔT über die Spule hinweg zeigt auf Verschmutzung oder verminderten Durchfluss. Überprüfen Sie wöchentlich die Temperaturkalibrierung mit einem Referenzpyrometer. |
Für eine tiefere Diagnose von ungleichmäßiger Heizung und musterbedingten Fehlern, siehe unseren Fehlerbehebungsleitfaden und häufige Induktionshärtungsfehler Referenz.
8. Auswahl eines Systems: Fragen, die eine kW-Bewertung nicht beantworten kann
Der Kauf eines Induktionsheizsystems für die Rohrherstellung beginnt mit einer Leistungsangab, aber die Leistungsangabe ist die Antwort auf eine Frage, die erst gestellt werden kann, wenn der Rohrstand definiert ist, Produktionsrate, und die Temperaturanforderungen definiert sind. Die Aufgabe des Lieferanten besteht darin, Ihren Prozess in seine elektrische Spezifikation umzuwandeln. Ihre Aufgabe ist es, sicherzustellen, dass sie über die richtigen Prozessinformationen verfügen – und zu bewerten, was die Stromversorgung umgibt, denn das Netzteil ist nie das Teil, das zuerst ausfällt.
Bevor Sie ein Angebot anfordern, ermitteln Sie diese Eingaben genau:
- Rohr-Außendurchmesser und Wandstärkenbereich (Minimum und Maximum, nicht nur das gängigste)
- Werkstoffqualitäten – auch die schwer zu erwärmende Legierung einschließen
- Zieltemperatur und Toleranz
- Beheizte Länge oder Muster (nur die Enden, gesamter Körper, Nahtband)
- Produktionsrate für das Worst-Case-Produkt
- Anforderungen an die Temperaturgleichmäßigkeit (umfangs- und wanddurchdringend)
- Verfügbare elektrische Leistung und Spezifikationen des Kühlwassers
- Platzbeschränkungen, Rohrhandhabungsrichtung, und Schnittstelle zur Automatisierung
Beim Vergleich von Lieferanten, gewichten Sie diese mehr als die kW-Zahl:
- Rohrerwärmungserfahrung. Ein Lieferant mit 200 Härtungsanlagen für Zahnräder kann den Spalt, die Geradheit, und die spezifischen Handhabungsanforderungen für Rohr unterschätzen. Fragen Sie nach Referenzen mit ähnlichen Durchmesser- und Wandstärkenbereichen.
- Spulenaufbau und Kühlungssystemumfang. Enthält das Angebot den Wärmetauscher, Pumpenaggregat, Filtration, und Leitfähigkeitsüberwachung — oder nur die Stromversorgung und Spule? Ein schlüsselfertiges Kühlungssystem erhöht die Gerätekosten um 20–35 %, beseitigt jedoch die häufigste frühzeitige Fehlerart.
- Kontrollen, Datenaufzeichnung, und Rezeptverwaltung. Ein System, das keine Rezepte nach Rohrteilnummer speichern oder Prozessdaten zur Rückverfolgbarkeit protokollieren kann, verschwendet Einrichtungszeit bei jedem Produktwechsel und hinterlässt keine Papierspur, wenn eine Beschichtung oder Schweißnaht drei Schichten später ausfällt.
- Inbetriebnahmeunterstützung und Servicezugang. Prozessentwicklung des Lieferanten bei Ihnen vor Ort, mit Ihrem Rohr, bei Ihrer Produktionsgeschwindigkeit. Plus lokaler Ersatzteillagerbestand und Service-Reaktionszeit. Eine 72-Stunden-Reaktionszeit auf einer Linie, die 20 Schichten pro Woche läuft, verwandelt einen $500 IGBT-Ausfall in ein $150,000 Stillstandsereignis.
Schlüssel zum Mitnehmen
Induktionserwärmungsöl & Gasleitung Systeme ersetzen Öfen in der Werkshalle, da sie schneller aufheizen, besetzen 2 Meter Leitungslänge statt 20, und direkt in die automatisierte Handhabung integrieren. Die Technologie ist ausgereift. Der Erfolg hängt davon ab, ob das System auf Ihren tatsächlichen Rohrdurchmesser abgestimmt ist, Wandstärken, Materialqualitäten, und Liniengeschwindigkeit – oder aus einem Katalog bestellt werden. Die kW-Angabe beantwortet Frage fünf. Rohrgeometrie, Zieltemperatur, und Produktionsrate beantworten Sie die Fragen eins bis vier.
FAQ
Q: Wofür wird Induktionsheizung in der Öl- und Gasrohrherstellung verwendet?
A: Rohrendheizung zum Aufweiten und Formen, Nachschweißen der Schweißnaht durch Wärmebehandlung, Vorheizen für Beschichtung und Auskleidung, lokale Spannungsrelief, Vorwärmen vor dem Schweißen, und Löten von angebrachten Armaturen. Die gleiche Technologie erscheint an sechs verschiedenen Stationen in einer voll ausgestatteten Rohrfertigungsanlage.
Q: Kann Induktion dickwandige Rohre vollständig durchwärmen?
A: Ja – mit der richtigen Frequenz und genügend Zeit. Wandstärken über 20 mm benötigen Frequenzen im Bereich von 0,5–5 kHz. Die Oberfläche erreicht zuerst die Temperatur, und die Wärmeleitung erledigt den Rest. Bei Wandstärken über 30 mm, gestuftes Erhitzen mit zwei oder drei Spulen in Reihe (jede mit einer schrittweise niedrigeren Leistungsdichte) oder eine spezielle Soakstation nach der Hauptspule eine bessere Durchwandgleichmäßigkeit erzeugt, als es in einer einzelnen Spule mit maximaler Leistung zu versuchen. Überprüfe die Innenwandtemperatur mit einer Kontaktprobe während der Prozessqualifikation.
Q: Warum erhitzt sich mein Rohr ungleichmäßig um den Umfang?
A: Drei typische Verdächtige: Das Rohr ist nicht zentriert in der Spule, das Rohr ist nicht rund, oder das Rohr rotiert nicht. Prüfe zuerst die Spulenzentrierung — a 3 mm-Elliptizität an einem 12-Zoll-Rohr erzeugt einen Temperaturunterschied von 25–40°C zwischen der nahen und der entfernten Seite. Rotation bei 20–60 U/min hinzufügen, falls noch nicht vorhanden. Wenn das Problem weiterhin besteht, auf Rollenverschleiß prüfen, der das Rohr aus der Mitte sinken lässt. Ovalität über 2% Der Durchmesser verursacht auch Abweichungen in Umfangsrichtung, die durch Drehung allein nicht vollständig korrigiert werden können.
Die Entwicklung eines Rohrheizungssystems beginnt mit Ihrem Worst-Case-Produkt
Wenn Sie einen 8-Zoll-Plan heizen 160 bei 30 Gelenke pro Schicht – oder 48-Zoll X80 bei 2 Meter pro Minute – die Spulengeometrie, Frequenz, und Leistung sehen völlig anders aus. Teilen Sie uns Ihren Rohr-Außendurchmesserbereich mit, Wandstärkenbereich, Materialqualitäten, Zieltemperatur, und Liniengeschwindigkeit. Wir werden das Heizsystem auf das Produkt ausrichten, das die meisten Anforderungen stellt – und nicht auf das, bei dem das Datenblatt einfach aussieht.


