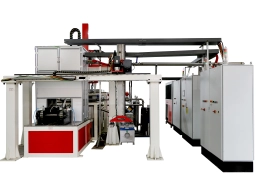
Линия индукционной закалки и отпуска труб для масла & Газовые трубки
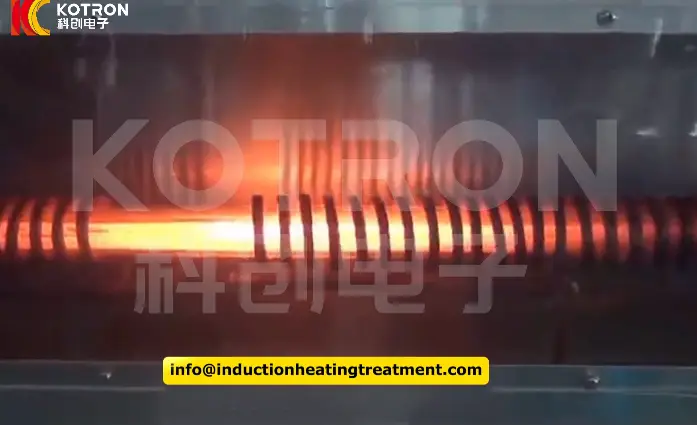
Ⅰ. Посмотрите линию в действии
На видео показано, как длинная цилиндрическая заготовка непрерывно движется через спиральную секцию индукционного нагрева.. Когда заготовка проходит через катушку, нагревается до необходимого высокотемпературного режима, при этом применяется газовая защита вокруг зоны нагрева.
Такое непрерывное расположение позволяет координировать движение труб и индукционный нагрев с последующим процессом термообработки.. Материал, размеры и рабочие параметры выбираются в соответствии с реальным применением, а не определяются только компоновкой оборудования.
Ⅱ. Как работает линия закалки и отпуска
Типичный процесс следует этой последовательности:
Труба входит в секцию нагрева с контролируемой скоростью движения.. Индукционная мощность, рабочая частота, длина нагрева и конструкция змеевика подбираются по размерам трубки, материал и требуемый термический цикл.
Где требуется газовая защита, зона высокотемпературного нагрева устроена таким образом, чтобы уменьшить прямое воздействие на нагретую поверхность на окружающий воздух.
После достижения необходимого режима нагрева, трубка переходит к закалке. Быстрое охлаждение создает закаленную структуру, требуемую материалом и спецификациями термообработки.. Фактический метод закалки выбирается в зависимости от марки трубы., толщина стенки и необходимые свойства.
Затем трубка входит в отпуска этап. Закалка корректирует состояние, полученное при закалке, и помогает установить необходимый баланс твердости., сила, прочность и остаточные напряжения.
Для непрерывной линии, эти стадии не могут рассматриваться независимо. Увеличение скорости трубки, изменение толщины стенки или обработка другого сплава могут повлиять на требования к нагреву., реакция закалки и последующий цикл отпуска.
Мониторинг температуры и другие функции управления процессом могут быть интегрированы там, где это необходимо, чтобы тепловой процесс можно было скоординировать с движением труб на протяжении всего производства..
Ⅲ. Нагрев защитной атмосферы и равномерный нагрев труб
Нагрев стали до температуры закалки на воздухе может привести к окислению и образованию окалины.. В зависимости от марки стали и условий процесса, изменения в приповерхностных условиях также могут стать проблемой.
Для многих обычных стальных труб, это можно решить путем последующего удаления накипи, дробеструйная обработка, травление или механическая обработка. В других приложениях, однако, дополнительное окисление создает ненужные отделочные работы или влияет на поверхность, требующую более жесткого контроля.
В этих случаях можно рассмотреть возможность индукционного нагрева защитной атмосферы..
Его цель — уменьшить реакцию между поверхностью горячей трубки и окружающей атмосферой.. В зависимости от того, как контролируется атмосфера, этот процесс может помочь уменьшить образование накипи, поддерживать более чистую нагретую поверхность и снижать риск обезуглероживания поверхности.
Это не означает, что каждая линия закалки труб требует газовой защиты.. Его значение выше там, где стоимость материала, состояние поверхности, контроль обезуглероживания или последующая очистка делают окисление более значимым для процесса..
Равномерность нагрева не менее важна..
Прежде чем труба войдет в стадию закалки, большие перепады температур по длине или по окружности могут затруднить контроль конечного результата.. Неравномерный нагрев может способствовать изменениям твердости и микроструктуры и может увеличить риск деформации или закалочного растрескивания..
Поэтому систему отопления следует рассматривать как комбинацию нескольких переменных.:
•Индукционная мощность и рабочая частота
•Геометрия змеевика и длина нагрева
•Диаметр трубы и толщина стенки
•Скорость перемещения трубы
•Материальный ответ
•Мониторинг температуры, где это необходимо
Цель состоит не в том, чтобы просто как можно быстрее довести поверхность до высокой температуры.. Трубка должна достичь стадии закалки в достаточно стабильном и повторяемом термическом состоянии..
Ⅳ. Индукционная мощность IGBT и управление процессами
Индукционный источник питания является основной частью процесса термообработки труб..
Системы индукционного нагрева KOTRON могут использовать Преобразование мощности IGBT с DSP-цифровое управление, позволяя регулировать мощность нагрева в зависимости от процесса, а не использовать его в качестве фиксированного источника тепла.
В зависимости от выбранной конфигурации, рабочая информация, такая как напряжение, текущий, мощность и частоту можно контролировать во время производства. При необходимости источник питания также может быть интегрирован с более широкой системой управления линией..
Для непрерывной обработки труб, власть не может рассматриваться сама по себе.
Изменение толщины стенки, диаметр трубы, материал или скорость движения изменяют тепловую нагрузку, воспринимаемую индукционной системой. Рабочая частота и геометрия индуктора также влияют на то, как энергия передается в заготовку..
Это означает, что несколько переменных должны работать вместе.: Мощность + Частота + Конструкция катушки + Длина нагрева + Скорость трубки + Температура
Когда эти переменные скоординированы правильно, секция индукционного нагрева может поддерживать более стабильное тепловое состояние при движении труб по линии..
В зависимости от проекта, конфигурация управления также может включать работу ПЛК/ЧМИ., обратная связь по температуре, рецепты процесса, сигналы тревоги и производственные записи. Эти функции выбираются в соответствии с требуемым уровнем автоматизации и прослеживаемости, а не рассматриваются как идентичное стандартное оборудование для каждой линии..
Для повторяющихся спецификаций трубок, Работа на основе рецептов также может сократить количество повторных ручных корректировок, когда производство возвращается к ранее установленному процессу..
Конкретные номинальные мощности и диапазоны частот выбираются после оценки трубы и необходимого цикла термообработки..
Ⅴ. Масло & Газовые трубки и другие подходящие применения
Масло & газовые трубки является одной из областей применения, где может потребоваться контролируемая закалка и отпуск для достижения заданных механических свойств легированных и мартенситных марок стали..
Линию индукционной закалки и отпуска труб можно оценить для таких применений, как:
Защитную атмосферу не следует рассматривать как обязательную для каждого масла. & газовая или легированная стальная труба. Многие углеродистые и низколегированные трубные изделия успешно перерабатываются на традиционных линии закалки и отпуска.
Дополнительная секция газозащиты становится более актуальной при окислении., состояние поверхности, обезуглероживание или последующая очистка оказывают существенное влияние на производство.
Ⅵ. Конфигурация и настройка основной линии
Конечная производственная линия сконфигурирована вокруг трубы, а не вокруг машины одного стандартного размера..
В зависимости от проекта, система может включать в себя подачу и транспортировку через трубку, индукционный нагрев, секция подогрева защитной атмосферы, закалка, отпуска, охлаждение и разгрузка, вместе с индукционным источником питания и системой управления.
При необходимости могут быть добавлены функции мониторинга температуры и другие функции контроля процесса..
Важным моментом является то, как эти разделы работают вместе..
Тонкостенная прецизионная трубка и толстостенное масло. & газовая трубка может потребовать как закалка и отпуск, но они не обязательно требуют одинаковой мощности, частота, индуктор, длина нагрева или расположение транспортировки.
Таким образом, на окончательную конфигурацию влияют несколько условий заготовки и производства.:
| Фактор проекта | Влияние на линию |
|---|---|
| Внешний диаметр трубы и толщина стенки | Отопительная нагрузка, конструкция индуктора и время процесса |
| Материал / марки стали | Нагрев, Требования к закалке и отпуску |
| Длина трубки | Устройство транспортировки и расположение линий |
| Обязательные свойства | Целевой цикл термообработки |
| Производственная скорость | Скорость трубы и необходимая теплопроизводительность |
| Состояние поверхности | Необходимость подогрева защитной атмосферы |
| Планировка завода | Расположение оборудования и поток материалов |
| Требования к автоматизации | Конфигурация обработки и управления |
Вот почему линия не должна выбираться только на основе индукционной мощности..
Мощность, рабочая частота, конструкция катушки, скорость трубки, условия закалки и процесс отпуска необходимо оценивать вместе.. Изменение одной части процесса может повлиять на другие.
Для проектов, включающих несколько спецификаций трубок, линию также можно оценить по требуемому ассортименту продукции, а не по размеру заготовки.
Ⅶ. Отправьте нам чертеж трубки
Чтобы начать оценку, пришлите нам свой чертеж трубки, требования к материалу и основной термообработке.
Если подробные данные процесса еще недоступны, остальная информация может быть обсуждена во время технической оценки.
Часто задаваемые вопросы
Нажмите на вопрос, чтобы развернуть ответ.
Требуется ли подогрев защитной атмосферы для каждой трубы??
Нет. Газовая защита приносит наибольшую пользу там, где окисление, образовании окалины, обезуглероживание поверхности или последующая очистка оказывают существенное влияние на производительность. Многие углеродистые и низколегированные трубы перерабатываются на обычных линиях закалки и отпуска без него..
Какие трубные материалы можно обрабатывать на этой линии?
Масло & газовые трубки, 13Cr и другие мартенситные нержавеющие стали., трубы из легированной и высокоуглеродистой стали, и прецизионные механические трубы. Нагрев, Условия закалки и отпуска определяются на основе спецификации каждого материала, а не только на основе размеров трубы..
От чего зависит индукционная мощность и рабочая частота?
Внешний диаметр трубки, Толщина стенки, Материал, скорость движения и необходимый тепловой цикл оцениваются вместе с конструкцией змеевика и длиной нагрева.. Мощность и частота выбираются после того, как известны трубка и цикл термообработки..
Может ли одна линия обрабатывать трубы более чем одной спецификации??
Да. Для проектов, включающих несколько спецификаций трубок, линию можно оценить по требуемому ассортименту продукции, а не по размеру заготовки, так что сила, частота, конструкция рулона и транспортировка рассчитаны на предполагаемый диапазон.
Что вам нужно от меня для подготовки технического предложения?
Отправьте чертеж трубы, требования к материалу и основной термообработке. Если подробные данные процесса еще недоступны, остальная информация может быть обсуждена во время технической оценки.
Получите техническое предложение для вашей линии труб
Отправьте чертеж трубы, требования к материалу и основной термообработке. Сделаем оценку отопления, закалка, отпуска, конструкция катушки, мощность индукции и устройство транспортировки вместе, затем верните техническое предложение.