Großzylinder-Induktionsheizungssystem für Schmiedearbeiten
Ⅰ. Sehen Sie sich das Induktionsheizsystem im Betrieb an
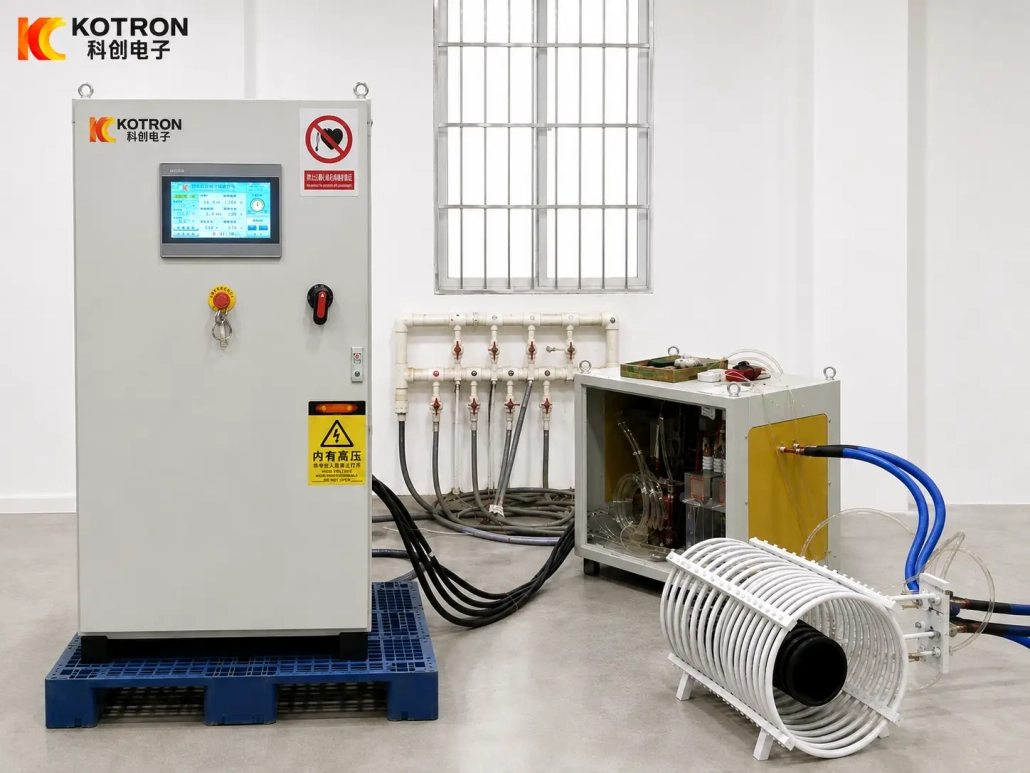
Video 1 — Vollständige Systemansicht: Zeigt die Induktionsstromversorgung an, Transformator, Ausgangsverbindung, Multiwindungsinduktor und zylindrisches Werkstück, bevor eine sichtbare rote Erwärmung auftritt.
Video 2 — Nahaufnahme der Zylinderheizung: Zeigt, wie der ausgewählte zylindrische Abschnitt im Inneren der Induktionsspule mit mehreren Windungen allmählich glühend heiß wird.
Das zweite Video bietet einen direkten Einblick in den Heizvorgang, Die sichtbare Oberflächenfarbe allein sollte jedoch nicht als Maß für die Temperatur über die gesamte Wandstärke betrachtet werden.
Ⅱ. Was wird erhitzt??
Das in diesem System gezeigte Werkstück ist ein großes hohlzylindrisches Werkstück.
Nur der benötigte zylindrische Abschnitt wird von der effektiven Heizfläche des Induktors umgeben. Während des Betriebs, Dieser Abschnitt wird erhitzt, bevor das Werkstück dem nachfolgenden Schmiedeprozess zugeführt wird.
Diese Art von Induktionsheizsystem kann für große hohle oder zylindrische Werkstücke eingesetzt werden:
— Vor dem Schmieden muss eine definierte Länge erhitzt werden
— Das Werkstück hat einen relativ großen Durchmesser
— Eine Erwärmung durch den zylindrischen Abschnitt ist erforderlich
— Eine standardmäßige kleine Knüppelerwärmung ist für die Werkstückgeometrie nicht geeignet
Die endgültige Schmiedekomponente kann von Projekt zu Projekt unterschiedlich sein. Die Konfiguration des Heizsystems erfolgt daher anhand des tatsächlichen Werkstücks und nicht anhand des Namens des Fertigteils.
Ⅲ. Wie wird ein großer Zylinder erhitzt??
Das zylindrische Werkstück wird in einer langen Induktionsspule mit mehreren Windungen positioniert.
Wechselstrom in der Spule erzeugt ein elektromagnetisches Feld um das Werkstück. Im leitfähigen Metall werden elektrische Ströme induziert, Erzeugen von Wärme in dem vom Induktor umgebenen zylindrischen Abschnitt.
Für diese Anwendung, Besonders wichtig ist die lange Spule.
Eine kurze Induktionsspule würde die Erwärmung auf einen viel engeren axialen Bereich konzentrieren. Hier, Dabei werden mehrere Windungen über das Werkstück verteilt, so dass im gleichen Prozess ein relativ langer Abschnitt erwärmt werden kann.
Das Heizergebnis hängt von mehreren Faktoren ab:
Werkstückmaterial + Außendurchmesser + Innendurchmesser + Wanddicke + Beheizte Länge + Leistung + Frequenz + Heizzeit + Spulendesign
Aus diesem Grund kann ein Induktor mit großem Zylinder nicht einfach als vergrößerte Version einer kleinen Induktionsspule betrachtet werden.
Ⅳ. Warum Wärmedurchdringung vor dem Schmieden wichtig ist
Das Ziel der Induktionserwärmung beim Schmieden unterscheidet sich vom induktiven Oberflächenhärten. Die Oberflächenhärtung konzentriert sich auf die Erzeugung einer kontrolliert gehärteten Schicht. Vor dem Schmieden, Der benötigte Werkstückabschnitt benötigt für den folgenden Umformvorgang eine ausreichende Erwärmung.
Für ein hohlzylindrisches Werkstück, Die Außenfläche kann sichtbar heiß werden, bevor die gesamte Wandstärke den erforderlichen thermischen Zustand erreicht.
Daher kommt es auf die Wandstärke an.
Zwei Zylinder mit gleichem Außendurchmesser können sich sehr unterschiedlich verhalten, wenn einer eine dünne Wand und der andere einen viel schwereren Querschnitt hat.
Leistung, Häufigkeit und Erwärmungszeit müssen zusammen berücksichtigt werden, damit der erforderliche zylindrische Abschnitt eine ausreichende Wärmedurchdringung für den nachfolgenden Schmiedevorgang erhält.
Die tatsächliche Zieltemperatur und die akzeptable Temperaturverteilung hängen vom Werkstückmaterial und dem Schmiedeprozess ab.
Ⅴ. Hauptkomponenten des Heizsystems
Die im Video gezeigte Komplettausrüstung umfasst die wichtigsten Elektro- und Heizabschnitte, die für die Induktionsschmiedeerwärmung erforderlich sind.
| Komponente | Was es tut |
|---|---|
| Induktionsstromversorgung | Der Energieschrank liefert und steuert die elektrische Energie für die Heizung. Die benötigte Leistung wird entsprechend der Werkstückgröße ausgewählt, Material, beheizter Abschnitt und Produktionsanforderung. |
| Transformator / Passender Abschnitt | Der Transformator- und Anpassungsabschnitt verbindet das Induktionsstromsystem mit der Heizlast. Seine Konfiguration ist auf den Induktor und das Werkstück abgestimmt und wird nicht als feste Komponente für jedes Projekt behandelt. |
| Stromausgangsanschluss | Hochleistungs-Ausgangsanschlüsse übertragen den Strom vom elektrischen Teil zum Induktor. Relevante Elektro- und Induktionskomponenten erfordern je nach Gerätekonfiguration eine Kühlung während des Betriebs. |
| Induktionsspule mit mehreren Windungen | Die zylindrische Induktionsspule bildet die Hauptheizzone um das Werkstück. Sein Innendurchmesser, effektive Länge, Die Anzahl der Windungen und die elektrische Konfiguration werden für den tatsächlichen Zylinder ausgewählt. |
Ⅵ. Leistung, Frequenz und Spulendesign hängen vom Werkstück ab
Es gibt keine einheitliche Nennleistung, Frequenz oder Spulengröße, die für jeden großen Zylinder geeignet ist. Zur Geräteauswahl, Mehrere Dimensionen müssen gemeinsam betrachtet werden.
| Werkstückinformationen | Warum sie wichtig ist |
|---|---|
| Außendurchmesser | Bestimmt die grundlegende Spulengröße und Heizlast |
| Innendurchmesser | Definiert den Hohlabschnitt des Werkstücks |
| Wandstärke | Beeinflusst stark den Wärmebedarf durch den Abschnitt |
| Beheizte Länge | Beeinflusst die effektive Spulenlänge und die Gesamtheizlast |
| Material | Beeinflusst den erforderlichen Schmiedezustand und die Erwärmungsreaktion |
| Werkstückgewicht | Beeinflusst die benötigte Gesamtenergie |
| Erforderliche Aufheizzeit | Beeinflusst die Leistungsauswahl |
| Schmiedebedarf | Bestimmt den Zielheizzustand |
Aus diesem Grund, Geben Sie nur einen Außendurchmesser an, z. B. „a 500 „mm Zylinder“ reicht nicht aus, um ein Induktionsheizsystem auszuwählen. Dem gleichen Außendurchmesser können sehr unterschiedliche Werkstückmassen und Wandstärken entsprechen.
Ⅶ. Maßgeschneiderte Induktionserwärmung für große Zylinder
Die kundenspezifische Anpassung hängt bei dieser Art von System hauptsächlich mit dem Heizprozess zusammen. Abhängig vom Werkstück, Das Projekt erfordert möglicherweise Änderungen:
①Innendurchmesser des Induktors
②Effektive Heizlänge
③Anzahl und Abstand der Spulenwindungen
④Induktionsleistung
⑤Betriebsfrequenz
⑥Transformator und elektrische Anpassung
⑦Heizsequenz
⑧Werkstückladeanordnung
Besonders wichtig ist der erforderliche beheizte Abschnitt. Wenn nur ein Teil eines langen zylindrischen Werkstücks den Schmiedezustand erreichen muss, Der effektive Heizbereich sollte um diesen Abschnitt herum ausgelegt sein, anstatt das gesamte Werkstück unnötig zu erhitzen. Deshalb sind die Werkstückzeichnung und die markierte Heizfläche zu Beginn der Geräteauswahl hilfreich.
VIII.. Temperatur- und Prozessüberwachung
Die Heizungssteuerung kann je nach Produktionsanforderung konfiguriert werden. Abhängig vom gewählten System, Verfügbare Funktionen können umfassen:
①Temperaturmessung
②Steuerung der Heizzeit
③Leistungsüberwachung
④Spannungs- und Stromüberwachung
⑤Aufzeichnung von Prozessparametern
⑥Anzeige der Heizkurve
⑦Alarme für obere und untere Parameter
⑧Historische Produktionsaufzeichnungen
Temperaturrückmeldung und Prozessüberwachung sollten als projektspezifische Konfigurationen und nicht als angenommene Standardfunktionen auf jeder Maschine behandelt werden. Für Schmiedeanwendungen, Die Überwachung ist besonders nützlich, wenn dasselbe Werkstück in einem definierten Prozess wiederholt erhitzt werden muss.
IX.. Für welche Art von Werkstück ist dieses System geeignet??
Diese Heizanordnung ist hauptsächlich für große zylindrische oder hohle Werkstücke gedacht, bei denen vor dem Schmieden ein relativ langer Abschnitt erwärmt werden muss. Mögliche Werkstückformen können sein:
①Hohlzylindrische Vorformlinge
②Dickwandige Zylinder
③Große Ärmel
④Zylindrische Schmiederohlinge
⑤Andere große hohle oder zylindrische Werkstücke
Die endgültige Verwendung des Schmiedeteils bestimmt nicht allein das Induktionssystem. Ein Zylinder, der für schwere Maschinen bestimmt ist, und ein anderer, der in Energieanlagen verwendet wird, kann je nach Größe völlig unterschiedliche Heizsysteme erfordern, Wandstärken oder Schmiedeanforderungen sind unterschiedlich. Ausgangspunkt für die Systemauslegung bleibt das Werkstück selbst.
X.. Welche Informationen benötigen wir??
Für ein Induktionserwärmungsprojekt mit großen Zylindern, Bitte senden Sie die Werkstückzeichnung zusammen mit dem Material, Außen- und Innendurchmesser, Wandstärke, Gesamtlänge, erforderliche Heizlänge, Werkstückgewicht und angestrebte Schmiedetemperatur, falls bekannt. Informationen zur benötigten Aufheizzeit, Die Produktionsgeschwindigkeit und der nachgelagerte Schmiedeprozess sind ebenfalls nützlich. Wenn der endgültige Schmiedeantrag noch nicht bestätigt ist, Wir können das System dennoch anhand der bekannten Werkstückabmessungen und der erforderlichen Heizstrecke bewerten.
Häufig gestellte Fragen
Klicken Sie auf eine Frage, um die Antwort zu erweitern.
Welchen Durchmesserbereich kann dieses System bewältigen??
Es gibt keinen einheitlichen Durchmesserbereich. Der Innendurchmesser des Induktors, Leistung und Frequenz werden auf das tatsächliche Werkstück abgestimmt, also der Außendurchmesser, Innendurchmesser und Wandstärke werden gemeinsam ausgewertet.
Wie wird die benötigte Aufheizzeit ermittelt??
Die Aufheizzeit hängt von der Wandstärke ab, Material, Leistung und Frequenz. Für einen Hohlzylinder, Die gesamte Wandstärke muss den erforderlichen Zustand erreichen – die sichtbare Oberflächenfarbe allein bestätigt nicht die Temperatur im gesamten Abschnitt.
Kann dieses System massive Stangen oder kleine Knüppel erhitzen??
Diese Anordnung ist für große hohle oder zylindrische Werkstücke mit relativ langer Heizstrecke konzipiert. Ein Vollbarren oder ein Standardbarren lässt sich in der Regel besser mit einer Standard-Blöckenerwärmungsanlage verarbeiten, Daher sollte das System an die tatsächliche Geometrie angepasst werden.
Bereit zur Konfiguration Ihres Großzylinder-Heizsystems?
Senden Sie Ihre Werkstückzeichnung und Schlüsselabmessungen – Außen- und Innendurchmesser, Wandstärke, erhitzte Länge und Material – und wir passen die Leistung an, Frequenz- und Spulendesign für Ihren Zylinder.