Linha de endurecimento e têmpera por indução de tubo para óleo & Tubulação de gás
Ⅰ. Veja a Linha em Operação
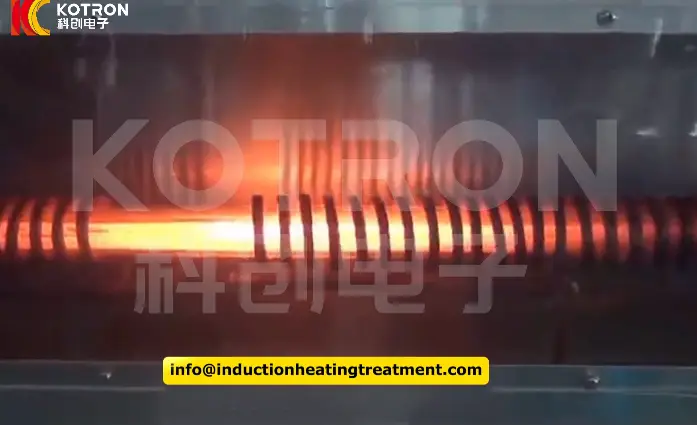
O vídeo mostra uma longa peça cilíndrica viajando continuamente através de uma seção helicoidal de aquecimento por indução. À medida que a peça passa pela bobina, ele é aquecido até a condição de alta temperatura necessária enquanto a proteção contra gás é aplicada ao redor da zona de aquecimento.
Este arranjo contínuo permite que o movimento do tubo e o aquecimento por indução sejam coordenados com o processo de tratamento térmico a jusante. O material, dimensões e parâmetros operacionais são selecionados de acordo com a aplicação real, em vez de inferidos apenas do layout do equipamento.
Ⅱ. Como funciona a linha de endurecimento e revenimento
Um processo típico segue esta sequência:
O tubo entra na seção de aquecimento a uma velocidade de deslocamento controlada. Potência de indução, frequência de operação, o comprimento de aquecimento e o design da bobina são selecionados em torno das dimensões do tubo, material e ciclo térmico necessário.
Onde a proteção contra gás é necessária, a área de aquecimento de alta temperatura é disposta para reduzir a exposição direta da superfície aquecida ao ar circundante.
Depois de atingir a condição de aquecimento necessária, o tubo prossegue para a têmpera. O resfriamento rápido desenvolve a estrutura endurecida exigida pelas especificações do material e do tratamento térmico. O método de têmpera real é selecionado de acordo com o grau do tubo, espessura da parede e propriedades necessárias.
O tubo então entra no têmpera estágio. O revenido ajusta a condição produzida pela têmpera e ajuda a estabelecer o equilíbrio necessário de dureza, força, tenacidade e tensão residual.
Para uma linha contínua, esses estágios não podem ser tratados de forma independente. Aumentando a velocidade do tubo, alterar a espessura da parede ou processar uma liga diferente pode afetar a necessidade de aquecimento, resposta de têmpera e subsequente ciclo de têmpera.
O monitoramento de temperatura e outras funções de controle de processo podem ser integrados quando necessário, para que o processo térmico possa ser coordenado com o movimento do tubo durante toda a produção.
Ⅲ. Aquecimento de atmosfera protetora e aquecimento uniforme de tubo
O aquecimento do aço até a temperatura de endurecimento ao ar pode levar à oxidação e formação de incrustações. Dependendo do tipo de aço e das condições do processo, mudanças nas condições próximas à superfície também podem se tornar uma preocupação.
Para muitos tubos de aço convencionais, isso é administrável através de descalcificação posterior, tiro, decapagem ou usinagem. Em outras aplicações, no entanto, oxidação adicional cria trabalho de acabamento desnecessário ou afeta uma superfície que precisa de controle mais rígido.
O aquecimento por indução com atmosfera protetora pode ser considerado nestes casos.
Sua finalidade é reduzir a reação entre a superfície quente do tubo e a atmosfera circundante.. Dependendo de como a atmosfera é controlada, o processo pode ajudar a reduzir a formação de incrustações, manter uma superfície aquecida mais limpa e diminuir o risco de descarbonetação da superfície.
Isso não significa que toda linha de endurecimento de tubos exija proteção contra gás. Seu valor é maior onde o custo do material, condição da superfície, o controle de descarbonetação ou limpeza posterior torna a oxidação mais significativa para o processo.
A uniformidade do aquecimento é igualmente importante.
Antes do tubo entrar na fase de têmpera, grandes diferenças de temperatura ao longo do seu comprimento ou em torno da sua circunferência podem tornar o resultado final mais difícil de controlar. O aquecimento desigual pode contribuir para variações na dureza e na microestrutura e pode aumentar o risco de distorção ou trincas por têmpera.
O sistema de aquecimento deve, portanto, ser considerado como uma combinação de diversas variáveis:
•Potência de indução e frequência operacional
•Geometria da bobina e comprimento de aquecimento
•Diâmetro do tubo e espessura da parede
•Velocidade de deslocamento do tubo
•Resposta material
•Monitorização da temperatura, onde necessário
O objetivo não é simplesmente levar a superfície a uma temperatura elevada o mais rápido possível. O tubo precisa atingir o estágio de têmpera em uma condição térmica suficientemente consistente e repetível.
Ⅳ. Potência de indução IGBT e controle de processo
A fonte de alimentação de indução é uma parte essencial do processo de tratamento térmico do tubo.
Os sistemas de aquecimento por indução KOTRON podem usar Conversão de potência IGBT com Controle digital DSP, permitindo que a saída de aquecimento seja ajustada em torno do processo, em vez de operar como uma fonte fixa de calor.
Dependendo da configuração selecionada, informações operacionais, como tensão, corrente, potência e frequência podem ser monitoradas durante a produção. A fonte de alimentação também pode ser integrada ao sistema de controle de linha mais amplo, quando necessário.
Para processamento contínuo de tubos, o poder não pode ser considerado por si só.
Uma mudança na espessura da parede, diâmetro do tubo, a velocidade do material ou de deslocamento altera a carga térmica vista pelo sistema de indução. A frequência operacional e a geometria do indutor também influenciam como a energia é introduzida na peça de trabalho.
Isso significa que diversas variáveis precisam trabalhar juntas: Potência + Frequência + Desenho da Bobina + Comprimento de aquecimento + Velocidade do tubo + Temperatura
Quando essas variáveis são coordenadas corretamente, a seção de aquecimento por indução pode manter uma condição térmica mais repetível à medida que os tubos se movem pela linha.
Dependendo do projeto, a configuração de controle também pode incluir operação PLC/HMI, retroalimentação de temperatura, receitas de processo, alarmes e registros de produção. Estas funções são selecionadas de acordo com o nível de automação e rastreabilidade exigidos, em vez de serem tratadas como equipamento padrão idêntico para cada linha.
Para especificações de tubos recorrentes, a operação baseada em receita também pode reduzir ajustes manuais repetidos quando a produção retorna a um processo previamente estabelecido.
As classificações de potência e faixas de frequência específicas são selecionadas após a avaliação do tubo e do ciclo de tratamento térmico necessário..
Ⅴ. Óleo & Tubulação de gás e outras aplicações adequadas
Óleo & tubulação de gás é uma das áreas de aplicação onde a têmpera e o revenido controlados podem ser necessários para desenvolver propriedades mecânicas específicas em ligas e tipos de aço martensítico.
Uma linha de têmpera e revenido por indução de tubo pode ser avaliada para aplicações como:
A atmosfera protetora não deve ser tratada como obrigatória para todos os óleos & tubo de gás ou liga de aço. Muitos produtos de tubos de carbono e de baixa liga são processados com sucesso em linhas de têmpera e revenido.
A seção adicional de proteção contra gases torna-se mais relevante quando a oxidação, condição da superfície, a descarbonetação ou limpeza a jusante tem um efeito significativo na produção.
Ⅵ. Configuração e Personalização da Linha Principal
A linha de produção final é configurada em torno do tubo, e não em torno de um único tamanho de máquina padrão.
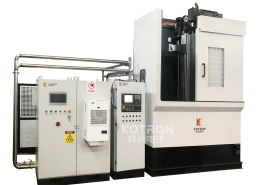
Dependendo do projeto, o sistema pode incluir alimentação e transporte por tubo, aquecimento por indução, uma seção de aquecimento com atmosfera protetora, têmpera, têmpera, resfriamento e descarga, juntamente com a fonte de alimentação de indução e sistema de controle.
O monitoramento de temperatura e outras funções de supervisão de processo podem ser adicionadas quando necessário.
O ponto importante é como essas seções funcionam juntas.
Um tubo de precisão de parede fina e um óleo de parede pesada & tubo de gás pode exigir endurecimento e têmpera, mas eles não exigem necessariamente o mesmo poder, frequência, indutor, comprimento de aquecimento ou arranjo de transporte.
Várias condições de peça e produção afetam, portanto, a configuração final:
| Fator de Projeto | Influência na Linha |
|---|---|
| Diâmetro externo do tubo e espessura da parede | Carga de aquecimento, projeto do indutor e tempo de processo |
| Material / grau | Aquecimento, requisitos de têmpera e revenimento |
| Comprimento do tubo | Arranjo de transporte e layout de linha |
| Propriedades obrigatórias | Ciclo alvo de tratamento térmico |
| Taxa de produção | Velocidade do tubo e capacidade de aquecimento necessária |
| Condição da superfície | Necessidade de aquecimento da atmosfera protetora |
| Layout de fábrica | Arranjo de equipamentos e fluxo de materiais |
| Requisito de automação | Configuração de manuseio e controle |
É por isso que a linha não deve ser selecionada apenas com energia de indução.
Potência, frequência de operação, design da bobina, velocidade do tubo, as condições de têmpera e o processo de revenido devem ser avaliados em conjunto. Uma mudança em uma parte do processo pode afetar as outras.
Para projetos envolvendo diversas especificações de tubos, a linha também pode ser avaliada em torno da gama de produtos necessária, em vez de um único tamanho de peça.
Ⅶ. Envie-nos o desenho do seu tubo
Para iniciar a avaliação, envie-nos o seu desenho de tubo, material e requisito básico de tratamento térmico.
Se os dados detalhados do processo ainda não estiverem disponíveis, as demais informações poderão ser discutidas durante a avaliação técnica.
Perguntas frequentes
Clique em uma pergunta para expandir a resposta.
O aquecimento da atmosfera protetora é necessário para cada tubo?
Não. A proteção contra gases agrega mais valor onde a oxidação, formação de incrustações, a descarbonetação da superfície ou a limpeza a jusante tem um efeito significativo na produção. Muitos tubos de carbono e de baixa liga são processados em linhas convencionais de têmpera e revenido sem ele.
Quais materiais de tubo podem ser processados nesta linha?
Óleo & tubulação de gás, 13Cr e outros aços inoxidáveis martensíticos, tubos de liga e aço de alto carbono, e tubos mecânicos de precisão. O aquecimento, as condições de têmpera e revenido são estabelecidas a partir de cada especificação de material e não apenas das dimensões do tubo.
O que determina a potência de indução e a frequência operacional?
Diâmetro externo do tubo, espessura de parede, material, a velocidade de deslocamento e o ciclo térmico necessário são avaliados juntamente com o projeto da bobina e o comprimento de aquecimento. A potência e a frequência são selecionadas depois que o tubo e o ciclo de tratamento térmico são conhecidos.
Uma linha pode processar mais de uma especificação de tubo?
Sim. Para projetos envolvendo diversas especificações de tubos, a linha pode ser avaliada em torno da linha de produtos necessária, em vez de um único tamanho de peça, então esse poder, frequência, o design da bobina e o transporte são dimensionados para a faixa pretendida.
O que você precisa de mim para preparar uma proposta técnica?
Envie seu desenho de tubo, material e requisito básico de tratamento térmico. Se os dados detalhados do processo ainda não estiverem disponíveis, as demais informações poderão ser discutidas durante a avaliação técnica.
Obtenha uma proposta técnica para sua linha de metrô
Envie seu desenho de tubo, material e requisito básico de tratamento térmico. Vamos avaliar o aquecimento, têmpera, têmpera, design da bobina, potência de indução e arranjo de transporte juntos, depois retorne uma proposta técnica.