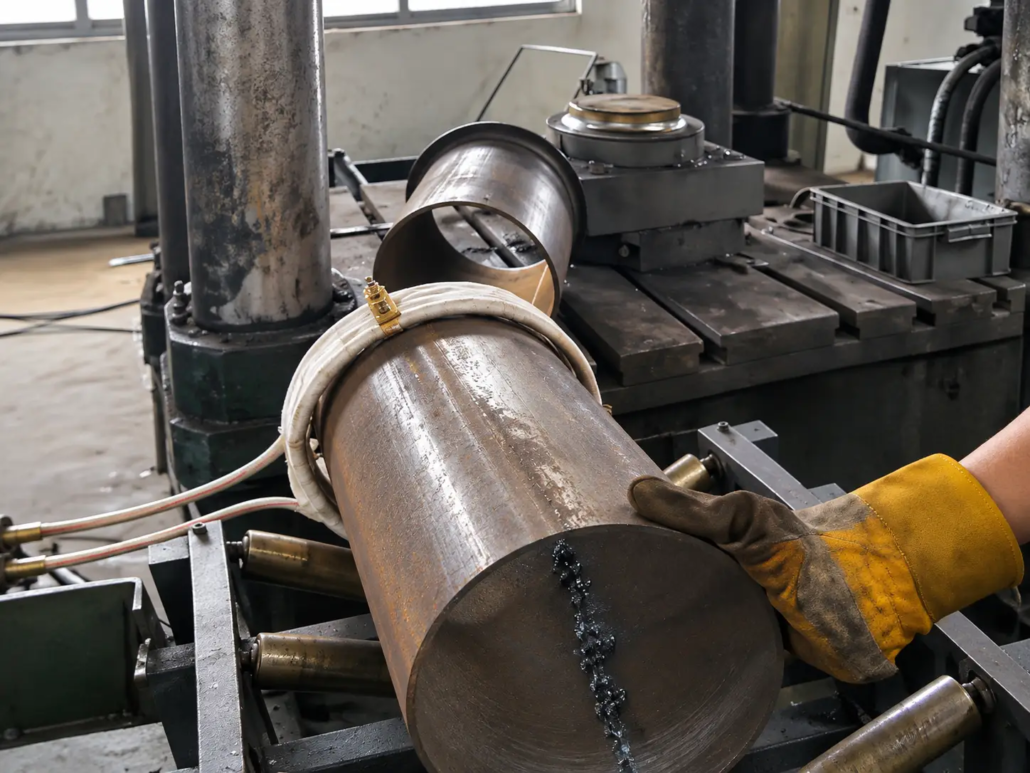
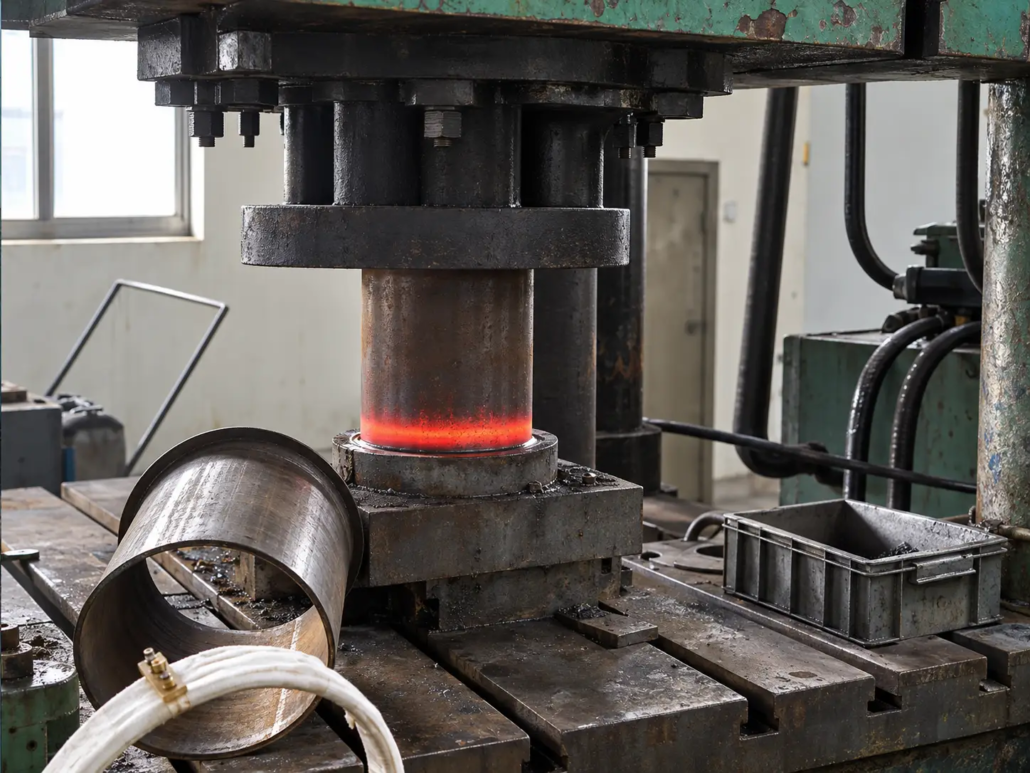
System ogrzewania indukcyjnego do formowania końcówek rur stalowych
Ⅰ. Obejrzyj Nagrzewanie indukcyjne do formowania końcówek rur stalowych
Video: Nagrzewanie indukcyjne średniej częstotliwości końcówki rury stalowej, a następnie formowanie przez prasowanie.
Film pokazuje miejscowe ogrzewanie indukcyjne przed mechanikiem formowanie końca rury działanie.
Okrągła cewka indukcyjna otacza rurę w pobliżu jej końca, koncentrując ogrzewanie w tworzonej sekcji. Ogrzana rura jest następnie obrabiana za pomocą prasy i oprzyrządowania do formowania.
Demonstracja pokazuje, jak można połączyć ogrzewanie indukcyjne z formowaniem mechanicznym bez konieczności poddawania całej rury temu samemu cyklowi ogrzewania.
Szczegóły aplikacji
| Przedmiot | Opis |
|---|---|
| obrabiany element | Okrągła rura stalowa |
| Powierzchnia grzewcza | Koniec rury |
| Metoda ogrzewania | Nagrzewanie indukcyjne średniej częstotliwości |
| Zastosowanie | Formowanie końca rury |
| Zademonstrowany proces | Rozszerzenie końca rury |
| Sprzęt do formowania | Prasa z oprzyrządowaniem formującym |
| Induktor | Okrągła cewka indukcyjna do miejscowego podgrzewania końca rury |
Film przedstawia operacje podgrzewania i formowania. Gatunek stali, temperatura ogrzewania, tolerancje wymiarowe i wyniki kontroli gotowych części nie zostały określone.
Ⅱ. Zastosowania do formowania końcówek rur
Formowanie końca rury zmienia geometrię wybranego odcinka rury poprzez odkształcenie mechaniczne. W zależności od materiału, grubość ścianki i wymagana zmiana wymiarów, formowanie można przeprowadzić na zimno lub przy miejscowym ogrzewaniu.
Nagrzewanie indukcyjne jest szczególnie istotne, gdy wymagane odkształcenie jest trudne do osiągnięcia w warunkach formowania na zimno.
Rozszerzenie końca rury
Rozszerzanie końca rury zwiększa średnicę wybranego odcinka rury.
Do zastosowań wymagających znacznych zmian średnicy, Lokalne ogrzewanie może zmniejszyć opór formowania i poprawić zdolność materiału do kompensowania odkształceń.
Jest to główne zastosowanie zaprezentowane w filmie.
Rozszerzanie końcówki rury
Rozszerzanie tworzy otwór rury na zewnątrz, zazwyczaj wytwarza profil stożkowy lub rozszerzony.
Wymagane warunki ogrzewania zależą od geometrii kielicha, gatunek stali i grubość ścianki. Oprzyrządowanie do kielichowania musi być zaprojektowane pod kątem zamierzonego gotowego kształtu.
Redukcja końca rury
Redukcja końca rury zmniejsza średnicę wybranego odcinka za pomocą odpowiednich matryc formujących.
Dla niektórych materiałów i wymagań redukcyjnych, Przed formowaniem można zastosować ogrzewanie indukcyjne. Przydatność tego podejścia zależy od materiału, współczynnik formowania i układ oprzyrządowania.
Ekspansja, rozszerzanie i redukcja to odrębne operacje formowania. Każdy wymaga odpowiedniego procesu i projektu matrycy.
Potencjalne zastosowania przemysłowe
| Przemysł | Typowe zastosowanie |
|---|---|
| Produkcja sprzętu hydraulicznego | Końce rur przygotowane do montażu armatury i połączeń |
| Produkcja rur samochodowych | Uformowane końce wybranych stalowych elementów rurowych |
| Produkcja rur przemysłowych | Rozszerzenie rury, redukcja i przygotowanie połączenia |
| Produkcja urządzeń mechanicznych | Niestandardowe elementy rurowe wymagające formowania końcówek |
| Produkcja rur konstrukcyjnych | Wybrane zastosowania formowania i łączenia końców rur |
Są to raczej potencjalne obszary zastosowań niż potwierdzone zastosowania końcowe przedmiotu obrabianego pokazane na filmie.
Ⅲ. Dlaczego warto stosować miejscowe nagrzewanie indukcyjne przed formowaniem??
Formowanie końców rur na zimno może stać się trudne, gdy wymagane odkształcenie przekracza to, co może pomieścić materiał w wybranych warunkach przetwarzania.
Możliwe wady obejmują pękanie, dekompozycja, zmarszczki i nadmierne ścieńczenie ścian. Ich występowanie zależy od gatunku stali, grubość ścianki, współczynnik formowania i konstrukcja matrycy.
Dla odpowiednich materiałów, miejscowe nagrzewanie indukcyjne może zmniejszyć odporność na odkształcenia i poprawić formowalność poprzez podniesienie temperatury formowanego przekroju.
Takie podejście pozwala, aby proces nagrzewania skupił się na końcu rury, podczas gdy pozostała długość otrzymuje mniej bezpośredniego ciepła wprowadzanego.
Celem jest ustalenie odpowiednich warunków formowania w wymaganym obszarze, zamiast równomiernie podgrzewać całą rurę.
Temperatura i dystrybucja ogrzewania
Koniec rury musi osiągnąć temperaturę odpowiednią do materiału i operacji formowania.
Niewystarczające ogrzewanie może sprawić, że materiał będzie trudny do odkształcenia. Nadmierne ogrzewanie może spowodować niepotrzebne utlenianie, zmiany wymiarowe lub niepożądane efekty metalurgiczne.
Moc grzewcza, częstotliwość, dlatego też czas trwania i konstrukcję cewki indukcyjnej należy wybrać łącznie.
Jakość formowania
Miejscowe ogrzewanie może pomóc w zmniejszeniu pęknięć związanych z nadmiernym naprężeniem podczas formowania na zimno, ale nie eliminuje wad formacyjnych.
Ostateczne wymiary, grubość ścianki i stan powierzchni zależą również od początkowej geometrii rury, rozkład temperatury, profil matrycy i operacja formowania.
System ogrzewania i oprzyrządowanie do formowania należy oceniać jako części tego samego procesu.
Ⅳ. Indywidualna cewka indukcyjna i oprzyrządowanie przedmiotu obrabianego
Dla cewka indukcyjna określa, gdzie energia elektromagnetyczna jest wprowadzana do rury i wpływa na wynikający z tego rozkład ciepła.
Do formowania końców rur, cewka jest zwykle projektowana wokół średnicy rury i wymaganej długości podgrzewania.
Projekt cewki indukcyjnej
Główne kwestie projektowe obejmują:
— Średnica zewnętrzna rury i grubość ścianki.
— Właściwości materiałowe i magnetyczne.
— Wymagana długość podgrzewana.
— Luz cewki do przedmiotu obrabianego.
— Wymagania dotyczące temperatury i cyklu ogrzewania.
— Dostępna przestrzeń do pozycjonowania i obsługi.
Okrągła cewka indukcyjna może zapewnić ogrzewanie na obwodzie rury. Rzeczywisty rozkład temperatury zależy od geometrii cewki, ustawienia elektryczne, właściwości przedmiotu obrabianego i czas nagrzewania.
Różne rozmiary rur lub wymagania dotyczące ogrzewania mogą wymagać zmian w cewce indukcyjnej lub parametrach roboczych.
Pozycjonowanie przedmiotu obrabianego
Rurę należy ustawić w taki sposób, aby zamierzony odcinek formowania znajdował się w obszarze ogrzewania.
Obsługuje, można zastosować ograniczniki lub elementy pozycjonujące w celu ustalenia wymaganej głębokości wprowadzenia i utrzymania odstępu pomiędzy rurą a cewką indukcyjną.
Układ oprzyrządowania dobierany jest w zależności od długości rury, waga, wymiary i sposób produkcji.
V.. Konfiguracja i wybór sprzętu
Indukcyjny system ogrzewania może być dostarczony jako oddzielna stacja grzewcza dla istniejącej prasy lub zintegrowany z bardziej zintegrowanym układem formowania końca rury.
Konfiguracja sprzętu zależy od wymaganego cyklu grzewczego, kształtowanie warunków pracy i produkcji.
| Element wyposażenia | Konfiguracja |
|---|---|
| Zasilacz indukcyjny | Moc i częstotliwość dostosowana do zapotrzebowania na ciepło |
| Cewka indukcyjna | Dostosowane do wymiarów rury i długości podgrzewania |
| Uchwyt przedmiotu obrabianego | Podparcie i pozycjonowanie rurki |
| Kontrola procesu | Regulacja mocy i czasu grzania; tam, gdzie jest to wymagane, sprzężenie zwrotne temperatury |
| Chłodzenie sprzętu | Dopasowany do zasilacza i cewki indukcyjnej |
| Integracja prasowa | Przenoszenie detali i koordynacja z urządzeniami formującymi |
| Automatyzacja | Załadunek i obsługa zgodnie z wymaganiami produkcyjnymi |
Zasilanie i sterowanie
W zaprezentowanym zastosowaniu zastosowano nagrzewanie indukcyjne średniej częstotliwości. Dostępne wyposażenie KOTRON obejmuje zasilacze sterowane cyfrowo, ze sterowaniem ze sprzężeniem zwrotnym temperatury dostępnym w odpowiednich konfiguracjach.
Ostateczna konfiguracja elektryczna jest wybierana wraz z cewką indukcyjną i wymaganym cyklem ogrzewania.
Integracja i produkcja prasy
Należy wziąć pod uwagę przerwę pomiędzy nagrzewaniem a formowaniem, ponieważ rura zaczyna tracić ciepło po opuszczeniu cewki indukcyjnej.
Obsługiwany ręcznie stacja grzewcza może pasować do sporadycznej produkcji, podczas gdy powtarzalna produkcja może uzasadniać automatyczne pozycjonowanie i przenoszenie.
Do wymagających zastosowań w zakresie formowania, próby procesu mogą pomóc w ustaleniu odpowiednich warunków ogrzewania i zweryfikowaniu gotowych wymiarów, grubość ścianki i stan powierzchni.
Ⅵ. Często zadawane pytania
Kliknij pytanie, aby rozwinąć odpowiedź.
Czy nagrzewanie indukcyjne może pomóc w zapobieganiu pękaniu podczas rozszerzania końca rury??
Dla odpowiednich materiałów, Miejscowe ogrzewanie może poprawić odkształcalność i zmniejszyć ryzyko pękania związanego z nadmiernym naprężeniem podczas formowania na zimno. Wynik nadal zależy od materiału, temperatura, współczynnik formowania i oprzyrządowanie.
Czy jeden system ogrzewania indukcyjnego może przetwarzać rury o różnych średnicach??
W ramach zaprojektowanego zakresu elektrycznego i mechanicznego można przetwarzać rury o różnych rozmiarach. Zmiany średnicy, grubość ścianki lub długość podgrzewania mogą wymagać różnych cewek, armatury lub ustawień ogrzewania.
Czy systemu można używać zarówno do rozszerzania, jak i zmniejszania rur?
Ten sam sprzęt do ogrzewania indukcyjnego może obsługiwać oba zastosowania, jeśli ich wymagania dotyczące ogrzewania są kompatybilne. Operacje formowania wymagają odpowiedniego oprzyrządowania i mogą wymagać różnych warunków ogrzewania.
Czy nagrzewnica indukcyjna może współpracować z istniejącą prasą??
Tak. Sprzęt grzewczy można ocenić pod kątem integracji z istniejącą maszyną formującą. Położenia wyrobu, czas transferu, należy wziąć pod uwagę dostępną przestrzeń i koordynację procesów.
Czy nagrzewanie indukcyjne przed formowaniem rury jest tym samym, co wyżarzanie??
Niekoniecznie. Ogrzewanie końca rury przed prasowaniem jest etapem przygotowawczym mającym na celu ustalenie odpowiednich warunków odkształcenia.
Wyżarzanie jest zdefiniowanym procesem obróbki cieplnej mającym swój własny cykl termiczny i cele metalurgiczne. Dlatego też zademonstrowane zastosowanie opisano jako nagrzewanie indukcyjne do formowania końca rury, a nie wyżarzanie indukcyjne.
Ⅶ. Poproś o dostosowane rozwiązanie do nagrzewania indukcyjnego końca rury
Jeśli Twoje zastosowanie wymaga rozszerzenia końcówki rury stalowej, redukcja lub inna operacja formowania, KOTRON może ocenić odpowiedni system nagrzewania indukcyjnego w oparciu o wymagania dotyczące przedmiotu obrabianego i produkcji.
Wstępna propozycja techniczna, proszę podać:
— Rysunek rury lub fotografie.
— Materiał lub gatunek stali.
— Średnica zewnętrzna i grubość ścianki.
— Wymagana operacja formowania i gotowe wymiary.
— Wielkość produkcji lub wymagany czas cyklu.
Jeśli masz już prasę formującą, informacje o istniejącym sprzęcie pomogą także KOTRONowi w ocenie wymagań dotyczących układu grzewczego i integracji.
Na podstawie tych szczegółów, KOTRON może ocenić zasilacz indukcyjny, dostosowana cewka, pozycjonowanie przedmiotu obrabianego i wymagana kontrola procesu.
Potrzebujesz nagrzewania indukcyjnego do formowania końcówek rur stalowych?
Wyślij rysunek rury, a KOTRON oceni dostosowane rozwiązanie do nagrzewania indukcyjnego końca rury.