Induktionsstangen-Endheizmaschine zum Schmieden
Ⅰ. Siehe Stabendenerwärmung in der Produktion
Das Erwärmen der Stangenenden ist in der Regel ein Vorbereitungsschritt und nicht der letzte Arbeitsschritt. Vor dem Schmieden wird nur der Abschnitt erwärmt, der verformt werden muss, Stauchen oder ein anderes Warmumformverfahren.
Lokalisierte Lenkerendenheizung
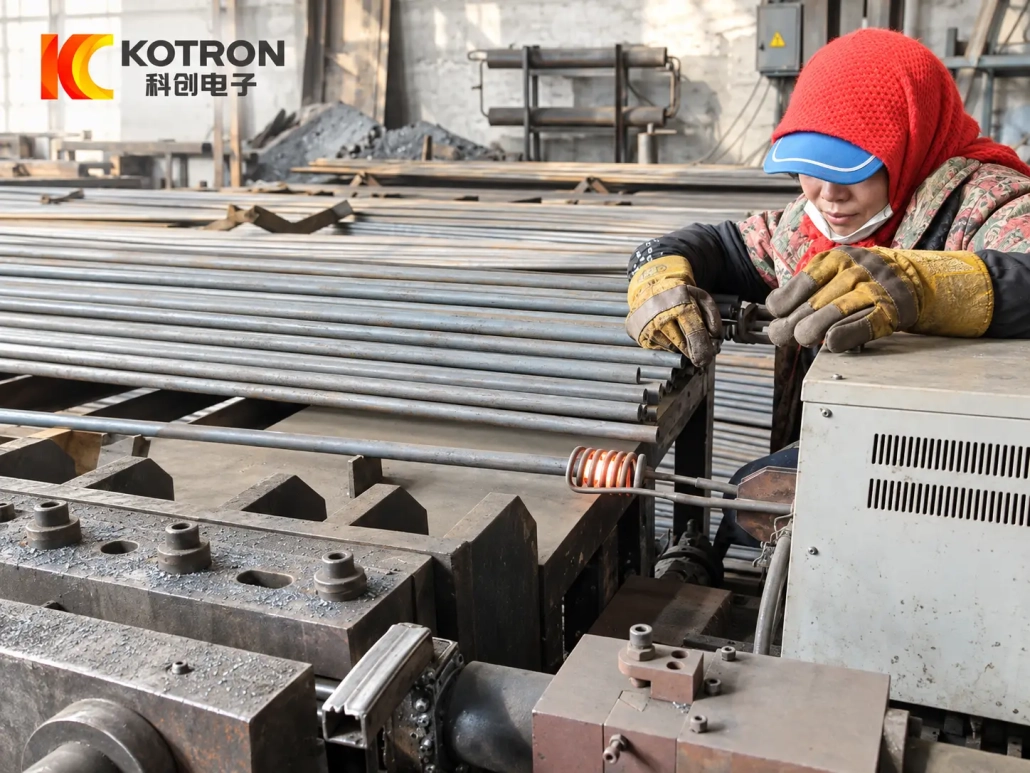
Das erste Video zeigt einen bedienergestützten Heizaufbau. Ein langer Stab wird an der Induktionsspule positioniert, während sich der Heizbereich auf das Ende des Werkstücks konzentriert.
Der größte Teil des Riegels bleibt außerhalb der Heizzone.
Erhitzen vor dem nächsten Umformschritt
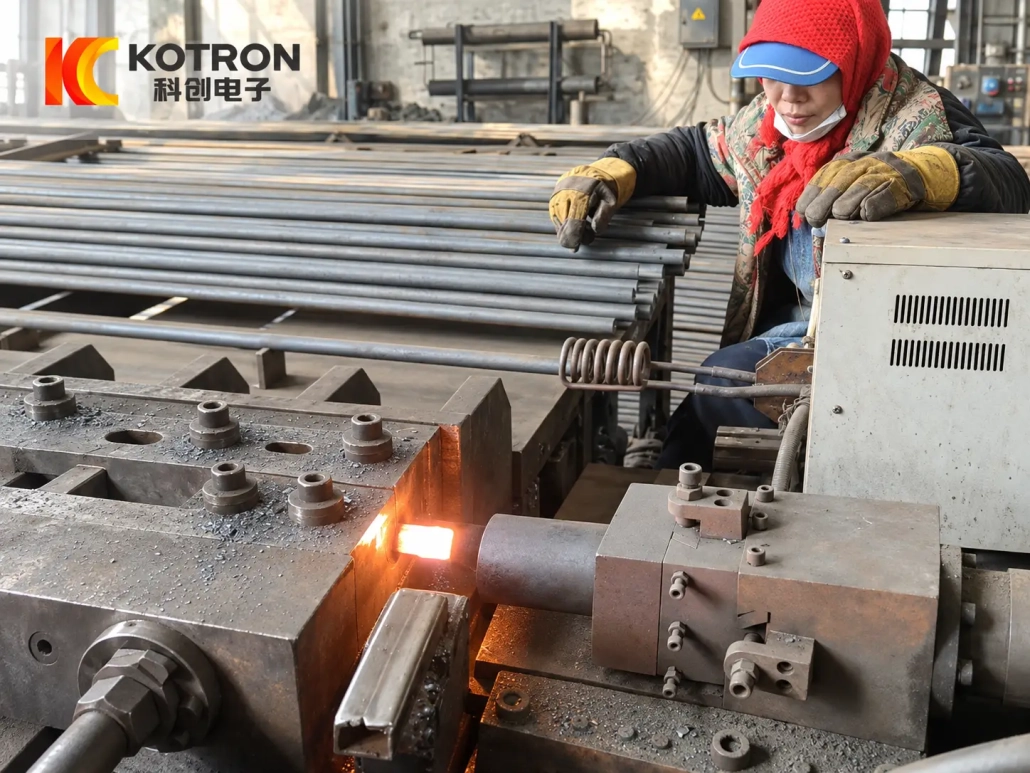
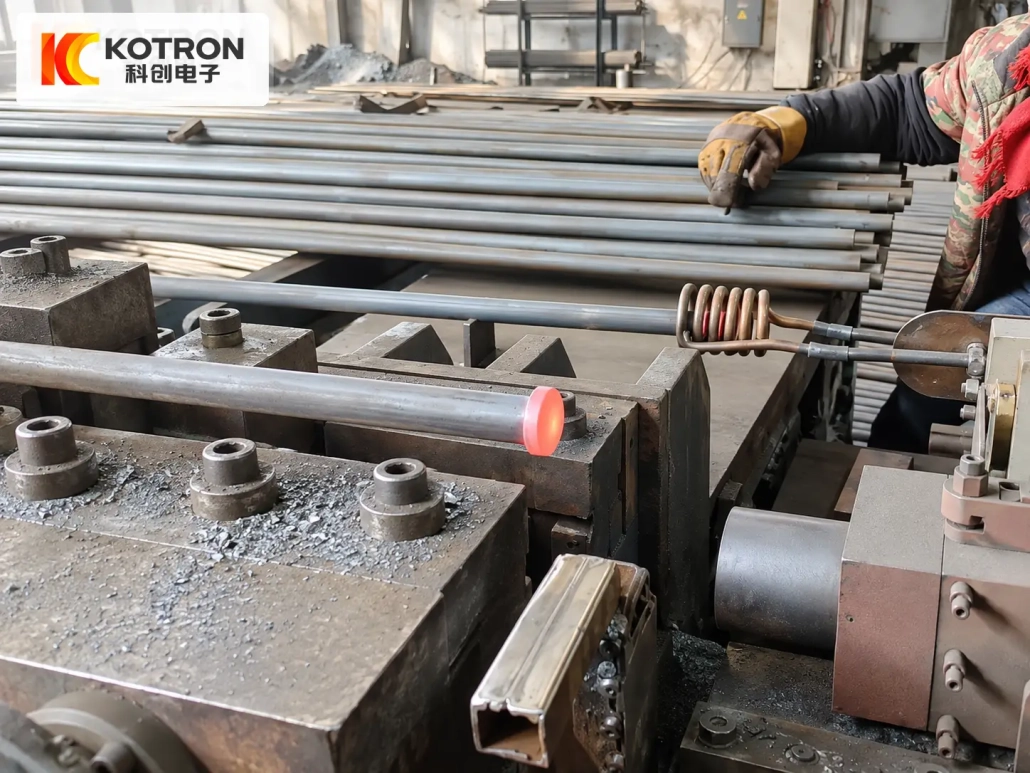
Das zweite Video folgt dem erhitzten Ende nach der Erhitzungsphase und in den nächsten Produktionsschritt. Die sichtbare heiße Zone konzentriert sich weiterhin auf einen kurzen Abschnitt nahe dem Stabende.
Zusammen, Die beiden Videos zeigen den grundsätzlichen Ablauf anschaulich:
Ⅱ. Was ist Lenkerenden-Induktionserwärmung??
Die Erwärmung des Lenkerendes ist eine Art lokalisierte Erwärmung, oder teilweise, Induktionsheizen.
Im Gegensatz zu Erhitzen des gesamten Knüppels, Das komplette Werkstück muss nicht durch einen langen Induktionsofen laufen. Der Induktor wird um den Abschnitt herum angeordnet, der die erforderliche Umformtemperatur erreichen muss.
Dies ist nützlich, wenn nur ein Ende eines langen Werkstücks verformt werden muss.
Typische Beispiele sind::
— Schmieden der Lenkerenden
– Aufregend
— Formen von Nieten und Verbindungselementen
— Wellenendenumformung
— Lokale Warmumformung
— Andere Prozesse, die einen beheizten Endabschnitt erfordern
Die Ausstattung wird daher entsprechend ausgewählt Arbeitsende der Stange, nicht nur nach seiner Gesamtlänge.
Ⅲ. Warum nur das Bar End erhitzen??
Wenn die nächste Operation nur die Endgeometrie ändert, Das Erhitzen der gesamten Bar ist möglicherweise nicht erforderlich.
Die lokalisierte Induktionserwärmung konzentriert den Erwärmungsprozess auf den erforderlichen Abschnitt, während der Rest des Werkstücks wesentlich kühler bleibt.
Dies kann bei langen Stangen oder Wellen nützlich sein, bei denen nur ein relativ kurzer Abschnitt geschmiedet wird.
Der praktische Vorteil liegt nicht nur in der „schnelleren Erwärmung“. Die Heizzone selbst kann besser an die Umformanforderung angepasst werden.
Zur Geräteauswahl, Es müssen mehrere Faktoren zusammen betrachtet werden:
— Stangenmaterial
— Durchmesser
— Erforderliche beheizte Länge
— Zieltemperatur
— Heizzyklus
— Produktionsrate
— Nach dem Umformprozess
Eine Änderung dieser Punkte kann sich auf die endgültige Gerätekonfiguration auswirken.
Ⅳ. Typische Anwendungen zum Erwärmen von Stangenenden
Schmieden von Lenkerenden
Ein ausgewählter Abschnitt der Stange wird vor dem Schmieden erhitzt. Der Rest des Werkstücks muss die Heizzone nicht durchlaufen.
Aufregend
Lokale Erwärmung kann das Ende eines Stabes auf einen Stauchvorgang vorbereiten, bei dem der erhitzte Abschnitt plastisch verformt wird.
Formen von Nieten und Verbindungselementen
Stangen- oder Stangenenden können vor dem Formen erhitzt werden, wenn der Produktionsprozess einen Warmbearbeitungsabschnitt erfordert.
Wellenende und lokale Warmumformung
Bei längeren Wellen oder ähnlichen Bauteilen kann es auch erforderlich sein, dass vor der lokalen Umformung nur ein Ende erwärmt wird.
Ähnliche lokale Erwärmungsprinzipien können für einige Anwendungen zur Endformung von Rohren oder Hülsen angepasst werden, Diese sollten jedoch separat bewertet werden, da ihre Geometrie und Induktoranforderungen von denen aus massiven Stäben abweichen können.
Ⅴ. Beheizte Länge und Induktordesign
Die erforderliche beheizte Länge ist eine der wichtigsten Informationen bei der Auslegung eines Bar-End-Heizsystems.
Zwei Stäbe mit demselben Durchmesser erfordern möglicherweise dennoch unterschiedliche Heizeinstellungen, wenn ein Prozess nur einen kurzen heißen Abschnitt und der andere eine längere Übergangszone erfordert.
Der Induktor ist daher auf Faktoren wie z. B. abgestimmt:
— Stabdurchmesser
— Endgeometrie
— Beheizte Länge
— Materiell
— Erforderliche Temperaturverteilung
— Vorschubrichtung
Ein Universal Spule sollte nicht für jedes Werkstück angenommen werden.
Wenn sich die Stangengröße oder die erhitzte Länge erheblich ändert, Möglicherweise ist ein anderer Induktor erforderlich, selbst wenn die gleiche Induktionsstromversorgung beibehalten wird.
Eine einfache Zeichnung, die den erforderlichen heißen Abschnitt zeigt, ist bei der Auswahl der Ausrüstung oft hilfreicher als der Nenndurchmesser der Stange allein.
Ⅵ. Heiztemperatur und Prozesskontrolle
Es gibt keine einheitliche Standardtemperatur für jede Stabendenerwärmungsanwendung.
Die richtige Temperatur hängt vom Material und dem anschließenden Umformprozess ab.
XG-100-Schmiedekonfiguration
In einem geliefert XG-100 Bar-Heizungskonfiguration, Das Werkstück wurde auf ca. erhitzt 1150°C zum Schmieden.
Dies sollte als Projektbeispiel und nicht als universelle Einstellung für alle Stangenendenerwärmungsmaschinen betrachtet werden.
Unterschiedliche Materialien oder Umformvorgänge können unterschiedliche Zieltemperaturen erfordern.
Temperaturüberwachung
Wo erforderlich, Dem Heizvorgang kann eine Temperaturmessung hinzugefügt werden.
Abhängig vom gewählten Steuerungspaket, Die Geräte können mit einer Temperaturüberwachung und entsprechenden Steuerungsfunktionen kombiniert werden.
Das Heizergebnis sollte zusammen mit berücksichtigt werden:
— Ausgangsleistung
— Betriebsfrequenz
— Aufheizzeit
— Werkstückposition
— Induktordesign
— Fütterungssequenz
Für Produktionsanlagen, Die Zieltemperatur sollte anhand der tatsächlichen Material- und Prozessanforderungen bestätigt werden.
Ⅶ. Manuelle oder automatische Stangenzuführung
Die mechanische Anordnung muss nicht bei jedem Kunden gleich sein.
Bedienerunterstützte Heizung
Für flexible oder kleinere Produktionsmengen, Ein Bediener kann die Stange an der Heizstation positionieren und nach dem Erhitzen entnehmen oder transportieren.
Diese Anordnung kann nützlich sein, wenn mehrere Werkstückspezifikationen verarbeitet werden oder keine vollständige Automatisierung erforderlich ist.
Das erste Video auf dieser Seite zeigt diese Art von bedienergestützter Produktionsumgebung.
Automatische Fütterung
Für die wiederholte Serienproduktion, Um das Werkstück in eine definierte Heizposition zu bringen, kann ein Vorschubmechanismus hinzugefügt werden.
Eine typische Sequenz kann Folgendes umfassen::
Das endgültige Design hängt von der Werkstücklänge ab, Gewicht, Durchmesser und Produktionszyklus.
Wo die Heizstation mit nachgeschalteter Schmiedeausrüstung zusammenarbeiten muss, Auch die Zuführungs- und Transferanordnung kann entsprechend dem Produktionsablauf entwickelt werden.
VIII.. Heizleistung und DSP-Steuerung
Das Induktionsheizsystem kann eine IGBT-Stromversorgung verwenden DSP-Digitalsteuerung.
Für diese Anwendung, Der entscheidende Punkt ist nicht der Name der Steuerungstechnik selbst. Das Netzteil muss eine steuerbare Leistung liefern, die zum Heizprozess passt.
Abhängig von der gewählten Konfiguration, Das Steuerungs- und Überwachungssystem kann Parameter wie z:
- Stromspannung
- Aktuell
— Ausgangsleistung
— Betriebsfrequenz
— Aufheizzeit
— Ausrüstungsstatus
— Alarminformationen
Bei Bedarf können zusätzliche Überwachungs- oder Temperaturregelungsfunktionen konfiguriert werden.
Für wiederkehrende Produktion, Mithilfe dieser Funktionen können Bediener überprüfen, ob der Heizprozess unter den erwarteten Bedingungen abläuft.
IX.. Verfügbare Energiekonfigurationen
Die folgenden Modelle gehören zu den verfügbaren Konfigurationen in den mitgelieferten Produktinformationen.
| Modell | Leistungsbewertung | Frequenz |
|---|---|---|
| XG-30 | 30 kW | 20–40 kHz |
| XG-60 | 60 kW | 20–40 kHz |
| XG-100 | 100 kVA | 20–40 kHz |
| XZG-160SCZ | 160 kW | 1–50 kHz |
Die oben genannten Bewertungen sind den entsprechenden Geräteinformationen entnommen, Daher unterscheidet sich das für XG-100 verwendete Gerät von den anderen aufgeführten Modellen.
Diese Modelle sollten nicht nach einer festen Regel an den Stangendurchmesser angepasst werden.
Tatsächlich Leistung und Betriebsfrequenz werden aus Last und Prozess ausgewählt, einschließlich:
Material + Durchmesser + Beheizte Länge + Zieltemperatur + Heizzeit + Produktionsrate
Ein großes Werkstück bedeutet nicht automatisch, dass die Maschine mit der höchsten Bewertung die richtige Wahl ist. Auch der erforderliche Heizzyklus und der beheizte Abschnitt spielen eine Rolle.
X.. So wählen Sie die richtige Stabendenerwärmungsmaschine aus
Der schnellste Weg, ein Projekt zu bewerten, besteht darin, mit dem Werkstück zu beginnen.
Werkstückinformationen
Bitte angeben:
— Material und Qualität
— Stabdurchmesser
— Gesamtlänge
— Werkstückgewicht, wo relevant
— Zeichnung oder klares Foto
Heizbedarf
Wir müssen es auch wissen:
— Erforderliche beheizte Länge
— Zieltemperatur
— Nach dem Schmiede- oder Umformprozess
— Eventuelle besondere Anforderungen an die beheizte Zone
Produktionsanforderung
Für die Produktionsplanung, Nützliche Informationen enthalten:
— Erforderliche Stücke pro Stunde
— Manuelle oder automatische Handhabung
— Verfügbare Upstream- und Downstream-Geräte
— Ob die Heizung in die Schmiedeausrüstung integriert wird
Wenn möglich, Markieren Sie den Abschnitt, der erhitzt werden muss, direkt auf der Zeichnung.
Aus diesen Details, die Induktionsleistung, Frequenz, Induktor und Speiseanordnung können gemeinsam ausgewertet werden.
Ⅺ. Häufig gestellte Fragen
Klicken Sie auf eine Frage, um die Antwort zu erweitern.
Kann die Maschine nur ein Ende einer langen Stange erhitzen??
Ja. Der Induktor und die Werkstückposition können so angeordnet werden, dass der erforderliche Endabschnitt in der Heizzone platziert wird, während der größte Teil der Stange außerhalb davon bleibt.
Kann die beheizte Länge individuell angepasst werden??
Ja. Die erhitzte Länge ist einer der Inputs, die für das Induktordesign verwendet werden. Wenn sich die erforderliche Länge erheblich ändert, Möglicherweise ist eine andere Spule oder Positionierungsanordnung erforderlich.
Wie wird die benötigte Induktionsleistung gewählt??
Die Leistung sollte nicht allein anhand des Durchmessers ausgewählt werden. Material, Balkengröße, erhitzte Länge, Zieltemperatur, Die Aufheizzeit und die erforderliche Produktionsrate wirken sich alle auf die Auswahl aus.
Kann eine Maschine unterschiedliche Stangendurchmesser verarbeiten??
Möglicherweise. Unterschiedliche Werkstücke verwenden möglicherweise dieselbe Stromversorgung, erfordern jedoch unterschiedliche Induktoren, Vorrichtungen oder Prozesseinstellungen. Der praktische Bereich sollte anhand der tatsächlichen Werkstückliste überprüft werden.
Kann eine automatische Fütterung hinzugefügt werden??
Ja. Für geeignete Batch-Produktionsanwendungen kann die automatische Zuführung konfiguriert werden. Der Mechanismus wird entsprechend den Stangenabmessungen ausgewählt, Gewicht und Produktionsreihenfolge.
Ist 1150°C die Standardtemperatur für das Schmieden von Lenkerenden??
Nein. Etwa 1150 °C ist ein Beispiel für eine gelieferte XG-100-Schmiedekonfiguration. Die richtige Temperatur hängt vom Werkstückmaterial und dem erforderlichen Umformprozess ab.
Ⅻ. Senden Sie uns Ihre Werkstückdetails
Eine Stabendenerwärmungsmaschine sollte anhand des Teils und des Prozesses ausgewählt werden, nicht nur von der Nennleistung.
Senden Sie uns die Stangenzeichnung und markieren Sie den Abschnitt, der erwärmt werden muss.
Bitte mit angeben:
Anschließend können wir die Stromversorgung bewerten, Betriebsfrequenz, Induktor und Speiseanordnung für die Anwendung.
Planen Sie Ihre Bar-End-Erwärmungsmaschine
Senden Sie Ihre Stangenzeichnung und markieren Sie den Abschnitt, der erhitzt werden muss. Wir werden die Stromversorgung bewerten, Betriebsfrequenz, Induktor und Speiseanordnung für die Anwendung.