ระบบทำความร้อนเหนี่ยวนำสำหรับการขึ้นรูปปลายท่อเหล็ก
Ⅰ. ดูการทำความร้อนแบบเหนี่ยวนำสำหรับการขึ้นรูปปลายท่อเหล็ก
วิดีโอ: การทำความร้อนด้วยการเหนี่ยวนำความถี่ปานกลางของปลายท่อเหล็กตามด้วยการกดขึ้นรูป.
วิดีโอสาธิต เครื่องทำความร้อนแบบเหนี่ยวนำที่มีการแปล ก่อนที่จะมีกลไก การขึ้นรูปปลายท่อ การดำเนินการ.
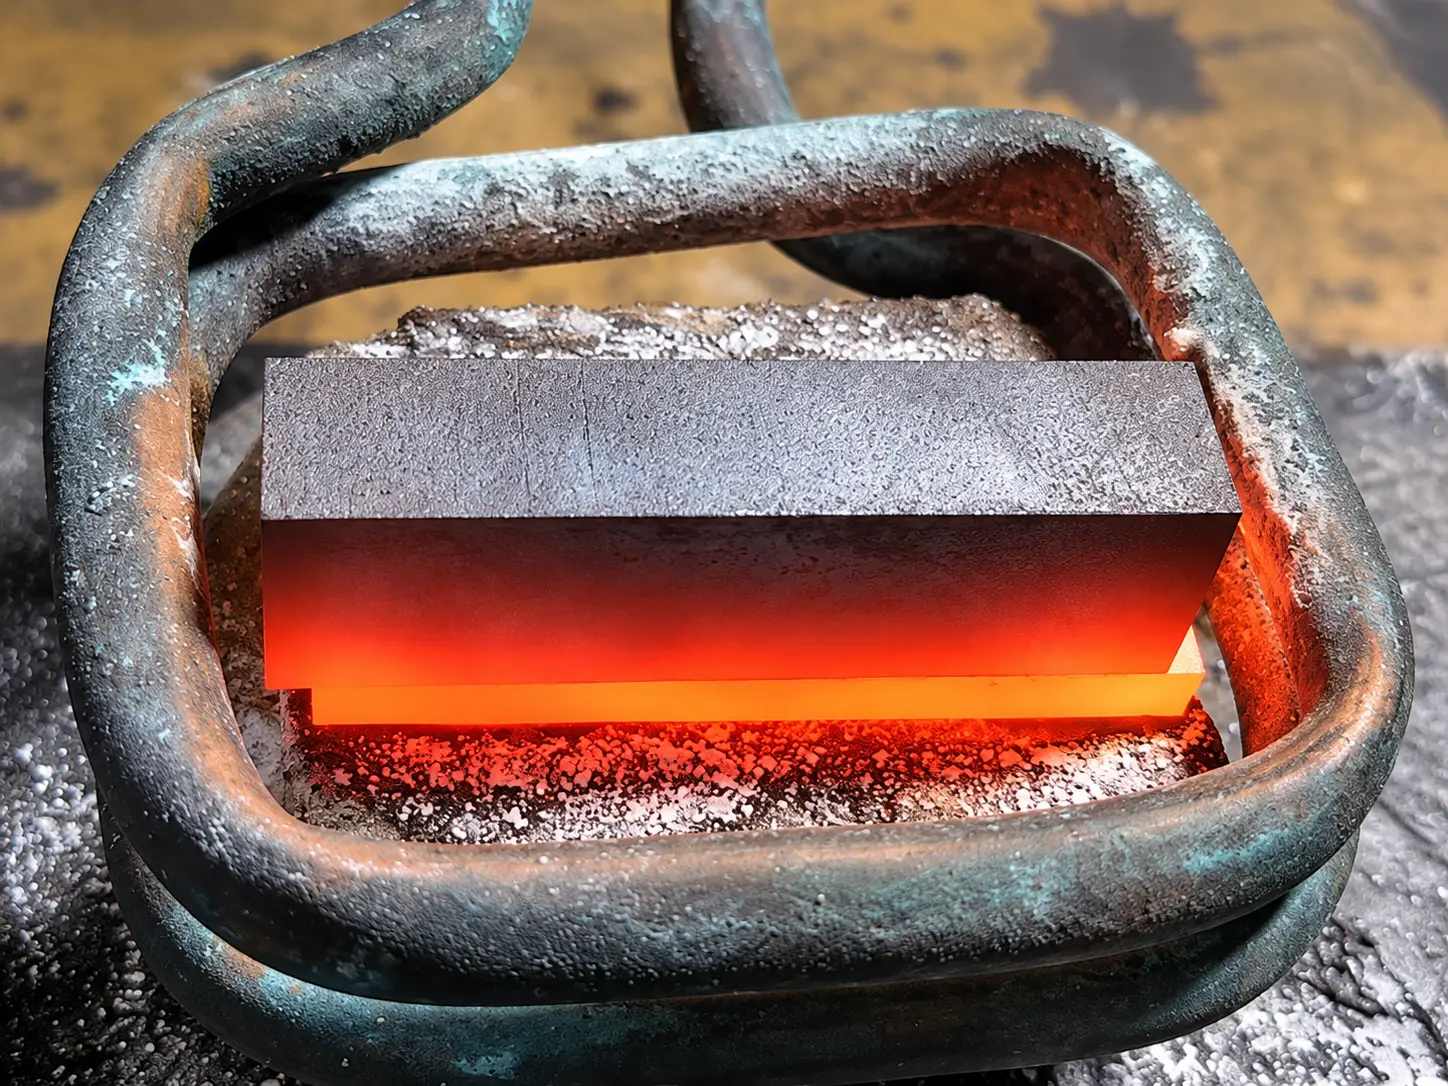
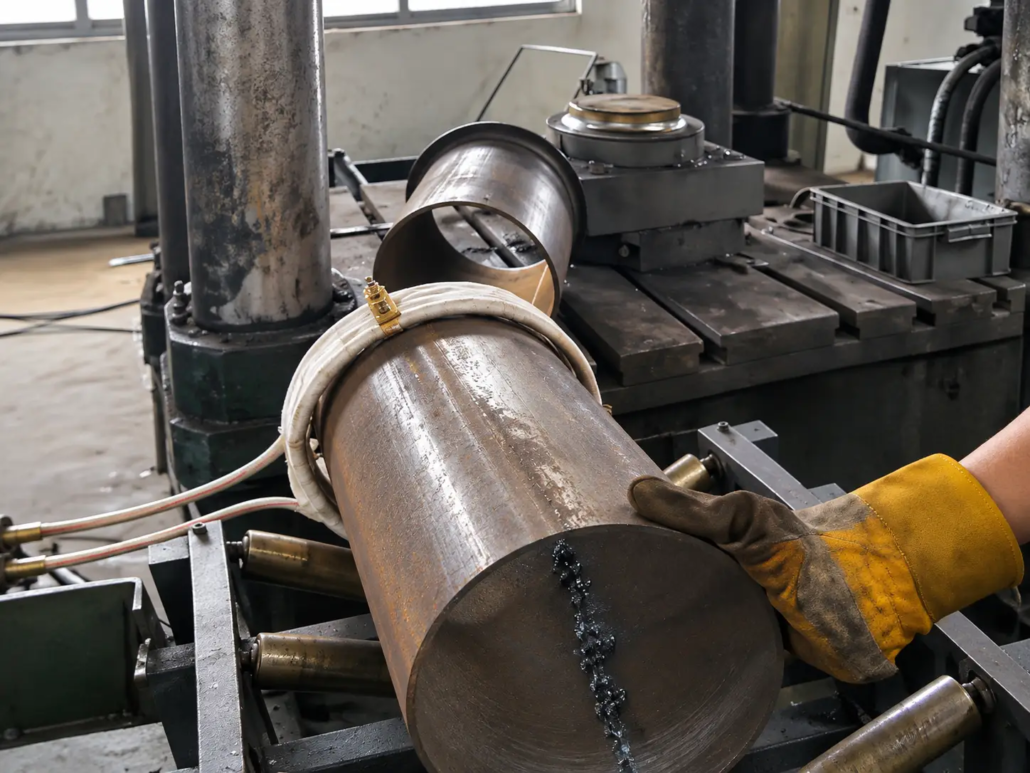
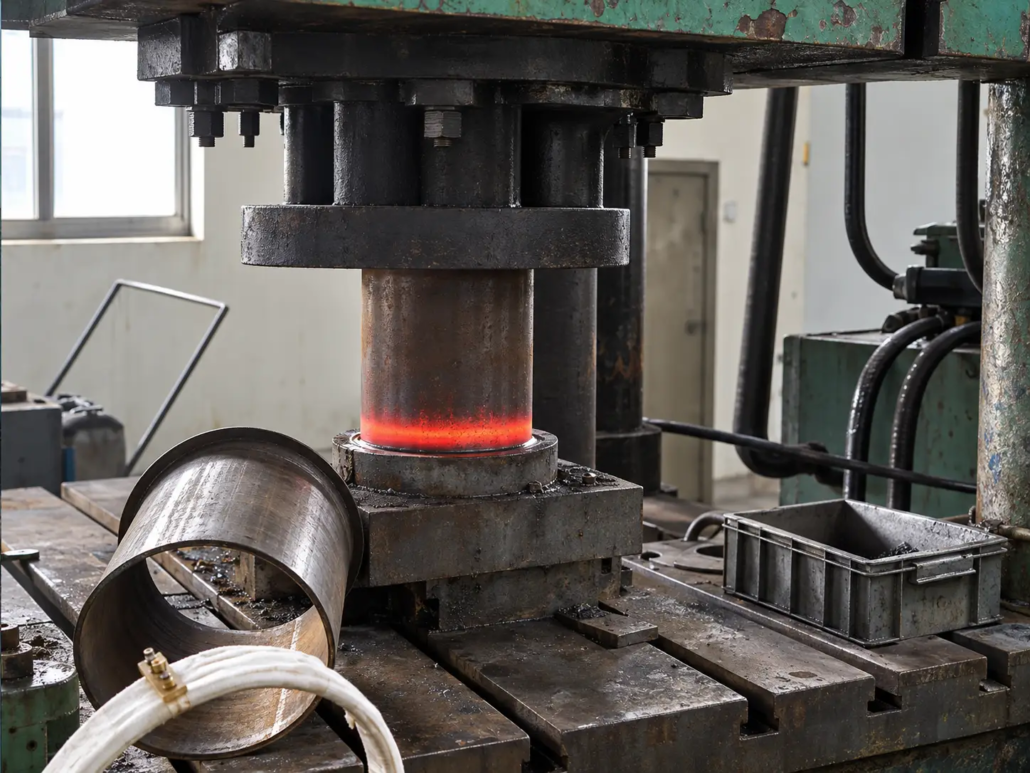
ขดลวดเหนี่ยวนำแบบวงกลมล้อมรอบท่อใกล้ถึงปลายท่อ, การให้ความร้อนแบบรวมศูนย์ในส่วนที่จะเกิดขึ้น. จากนั้นท่อให้ความร้อนจะถูกประมวลผลโดยใช้เครื่องมือกดและขึ้นรูป.
การสาธิตแสดงให้เห็นว่าการทำความร้อนแบบเหนี่ยวนำสามารถนำมารวมกับการขึ้นรูปเชิงกลได้อย่างไร โดยไม่ต้องใช้วงจรการทำความร้อนแบบเดียวกันทั้งท่อ.
รายละเอียดการสมัคร
| รายการ | คำอธิบาย |
|---|---|
| ชิ้นงาน | ท่อเหล็กกลม |
| พื้นที่ทำความร้อน | ปลายท่อ |
| วิธีการให้ความร้อน | เครื่องทำความร้อนแบบเหนี่ยวนำความถี่ปานกลาง |
| การประยุกต์ใช้ | การขึ้นรูปปลายท่อ |
| กระบวนการสาธิต | การขยายปลายท่อ |
| อุปกรณ์การขึ้นรูป | กดด้วยเครื่องมือขึ้นรูป |
| ขดลวดเหนี่ยวนำ | ขดลวดเหนี่ยวนำแบบวงกลมสำหรับการทำความร้อนที่ปลายท่อแบบเฉพาะจุด |
วิดีโอแสดงการทำงานของการให้ความร้อนและการขึ้นรูป. เกรดเหล็ก, อุณหภูมิการให้ความร้อน, ยังไม่ได้ระบุพิกัดความเผื่อมิติและผลการตรวจสอบชิ้นส่วนสำเร็จรูป.
Ⅱ. การใช้งานการขึ้นรูปปลายท่อ
การขึ้นรูปปลายท่อจะเปลี่ยนรูปทรงของส่วนท่อที่เลือกผ่านการเปลี่ยนรูปทางกล. ขึ้นอยู่กับวัสดุ, ความหนาของผนังและการเปลี่ยนแปลงขนาดที่ต้องการ, การขึ้นรูปอาจทำได้โดยใช้ความเย็นหรือใช้ความร้อนเฉพาะที่.
การทำความร้อนด้วยการเหนี่ยวนำมีความเกี่ยวข้องอย่างยิ่งเมื่อการเสียรูปที่ต้องการทำได้ยากภายใต้สภาวะการขึ้นรูปเย็น.
การขยายปลายท่อ
การขยายปลายท่อจะเพิ่มเส้นผ่านศูนย์กลางของส่วนท่อที่เลือก.
สำหรับการใช้งานที่เกี่ยวข้องกับการเปลี่ยนแปลงเส้นผ่านศูนย์กลางอย่างมาก, การให้ความร้อนแบบเฉพาะจุด อาจลดความต้านทานการขึ้นรูปและปรับปรุงความสามารถของวัสดุในการรองรับการเสียรูป.
นี่คือแอปพลิเคชันหลักที่แสดงในวิดีโอ.
บานปลายท่อ
การวูบวาบจะทำให้ท่อเปิดออกด้านนอก, โดยทั่วไปแล้วจะสร้างโปรไฟล์ที่เรียวหรือบานออก.
สภาวะการให้ความร้อนที่ต้องการขึ้นอยู่กับรูปทรงของแฟลร์, เกรดเหล็กและความหนาของผนัง. เครื่องมือบานต้องได้รับการออกแบบสำหรับรูปทรงสำเร็จรูปที่ต้องการ.
การลดขนาดปลายท่อ
การลดขนาดปลายท่อจะลดเส้นผ่านศูนย์กลางของส่วนที่เลือกโดยใช้แม่พิมพ์ขึ้นรูปที่เหมาะสม.
สำหรับวัสดุบางอย่างและข้อกำหนดการลดขนาด, อาจใช้การให้ความร้อนแบบเหนี่ยวนำก่อนการขึ้นรูป. ความเหมาะสมของแนวทางนี้ขึ้นอยู่กับวัสดุ, อัตราส่วนการขึ้นรูปและการจัดเครื่องมือ.
การขยายตัว, การวูบวาบและการลดลงเป็นการขึ้นรูปที่แตกต่างกัน. แต่ละแบบต้องใช้กระบวนการและการออกแบบแม่พิมพ์ที่เหมาะสม.
การใช้งานทางอุตสาหกรรมที่มีศักยภาพ
| อุตสาหกรรม | การใช้งานทั่วไป |
|---|---|
| การผลิตอุปกรณ์ไฮดรอลิก | ปลายท่อที่เตรียมไว้สำหรับข้อต่อและการเชื่อมต่อ |
| การผลิตท่อยานยนต์ | ขึ้นรูปปลายของส่วนประกอบท่อเหล็กที่เลือก |
| การผลิตท่ออุตสาหกรรม | การขยายท่อ, การเตรียมการลดและการเชื่อมต่อ |
| การผลิตอุปกรณ์เครื่องจักรกล | ส่วนประกอบท่อแบบกำหนดเองที่ต้องการการขึ้นรูปส่วนปลาย |
| การผลิตท่อโครงสร้าง | การขึ้นรูปปลายท่อและการต่อเชื่อมที่เลือก |
สิ่งเหล่านี้เป็นขอบเขตการใช้งานที่เป็นไปได้ แทนที่จะเป็นการยืนยันการใช้งานขั้นสุดท้ายของชิ้นงานที่แสดงในวิดีโอ.
Ⅲ. เหตุใดจึงต้องใช้เครื่องทำความร้อนแบบเหนี่ยวนำเฉพาะจุดก่อนการขึ้นรูป?
การขึ้นรูปปลายท่อเย็นอาจกลายเป็นเรื่องยากเมื่อการเปลี่ยนรูปที่ต้องการเกินกว่าที่วัสดุจะสามารถรองรับได้ภายใต้สภาวะการประมวลผลที่เลือก.
ข้อบกพร่องที่อาจเกิดขึ้น ได้แก่ การแตกร้าว, แยก, รอยย่นและผนังบางเกินไป. การเกิดขึ้นขึ้นอยู่กับเกรดเหล็ก, ความหนาของผนัง, อัตราส่วนการขึ้นรูปและการออกแบบแม่พิมพ์.
สำหรับวัสดุที่เหมาะสม, เครื่องทำความร้อนแบบเหนี่ยวนำเฉพาะจุดสามารถลดความต้านทานต่อการเสียรูปและปรับปรุงได้ ความสามารถในการขึ้นรูป โดยการเพิ่มอุณหภูมิของส่วนที่ขึ้นรูป.
วิธีการนี้ช่วยให้กระบวนการทำความร้อนมุ่งเน้นไปที่ปลายท่อในขณะที่ความยาวที่เหลือจะได้รับความร้อนโดยตรงน้อยลง.
มีวัตถุประสงค์เพื่อสร้างสภาวะการขึ้นรูปที่เหมาะสมในพื้นที่ที่ต้องการ, แทนที่จะให้ความร้อนทั้งท่ออย่างสม่ำเสมอ.
อุณหภูมิความร้อนและการกระจาย
ปลายท่อจะต้องมีอุณหภูมิที่เหมาะสมกับวัสดุและการขึ้นรูป.
การให้ความร้อนไม่เพียงพออาจทำให้วัสดุเสียรูปได้ยาก. การให้ความร้อนมากเกินไปอาจทำให้เกิดออกซิเดชันโดยไม่จำเป็น, การเปลี่ยนแปลงมิติหรือผลกระทบทางโลหะวิทยาที่ไม่พึงประสงค์.
พลังงานความร้อน, ความถี่, จึงต้องเลือกระยะเวลาและการออกแบบตัวเหนี่ยวนำร่วมกัน.
คุณภาพการขึ้นรูป
การให้ความร้อนเฉพาะจุดอาจช่วยลดการแตกร้าวที่เกี่ยวข้องกับความเครียดจากการขึ้นรูปเย็นมากเกินไป, แต่ไม่ได้ขจัดข้อบกพร่องในการขึ้นรูป.
มิติสุดท้าย, ความหนาของผนังและสภาพพื้นผิวยังขึ้นอยู่กับรูปทรงของท่อเริ่มต้นด้วย, การกระจายอุณหภูมิ, โปรไฟล์แม่พิมพ์และการขึ้นรูป.
ระบบทำความร้อนและเครื่องมือขึ้นรูปต้องได้รับการประเมินว่าเป็นส่วนหนึ่งของกระบวนการเดียวกัน.
Ⅳ. คอยล์เหนี่ยวนำและเครื่องมือชิ้นงานแบบกำหนดเอง
หลักการ คอยล์เหนี่ยวนำ กำหนดตำแหน่งที่พลังงานแม่เหล็กไฟฟ้าถูกต่อเข้ากับท่อและมีอิทธิพลต่อการกระจายความร้อนที่เกิดขึ้น.
สำหรับการขึ้นรูปปลายท่อ, โดยทั่วไปขดลวดจะได้รับการออกแบบให้มีขนาดเส้นผ่านศูนย์กลางของท่อและความยาวที่ต้องการความร้อน.
การออกแบบคอยล์เหนี่ยวนำ
ข้อควรพิจารณาในการออกแบบหลัก ได้แก่:
— เส้นผ่านศูนย์กลางภายนอกของท่อและความหนาของผนัง.
— คุณสมบัติของวัสดุและแม่เหล็ก.
— ความยาวที่ต้องอุ่น.
— ระยะห่างจากคอยล์ถึงชิ้นงาน.
— ข้อกำหนดด้านอุณหภูมิความร้อนและวงจร.
— พื้นที่ว่างสำหรับการวางตำแหน่งและการจัดการ.
ตัวเหนี่ยวนำแบบวงกลมสามารถให้ความร้อนรอบๆ เส้นรอบวงของท่อได้. การกระจายอุณหภูมิที่แท้จริงขึ้นอยู่กับรูปทรงของคอยล์, การตั้งค่าไฟฟ้า, คุณสมบัติของชิ้นงานและระยะเวลาการให้ความร้อน.
ขนาดท่อที่แตกต่างกันหรือข้อกำหนดในการทำความร้อนอาจต้องเปลี่ยนแปลงตัวเหนี่ยวนำหรือพารามิเตอร์การทำงาน.
การวางตำแหน่งชิ้นงาน
ท่อต้องอยู่ในตำแหน่งเพื่อให้ส่วนการขึ้นรูปที่ต้องการอยู่ภายในบริเวณที่ให้ความร้อน.
รองรับ, อาจใช้ตัวหยุดหรือตัวยึดตำแหน่งเพื่อสร้างความลึกในการแทรกที่ต้องการและรักษาระยะห่างระหว่างท่อและตัวเหนี่ยวนำ.
การจัดวางเครื่องมือจะถูกเลือกตามความยาวของท่อ, น้ำหนัก, ขนาดและวิธีการผลิต.
Ⅴ. การกำหนดค่าและการเลือกอุปกรณ์
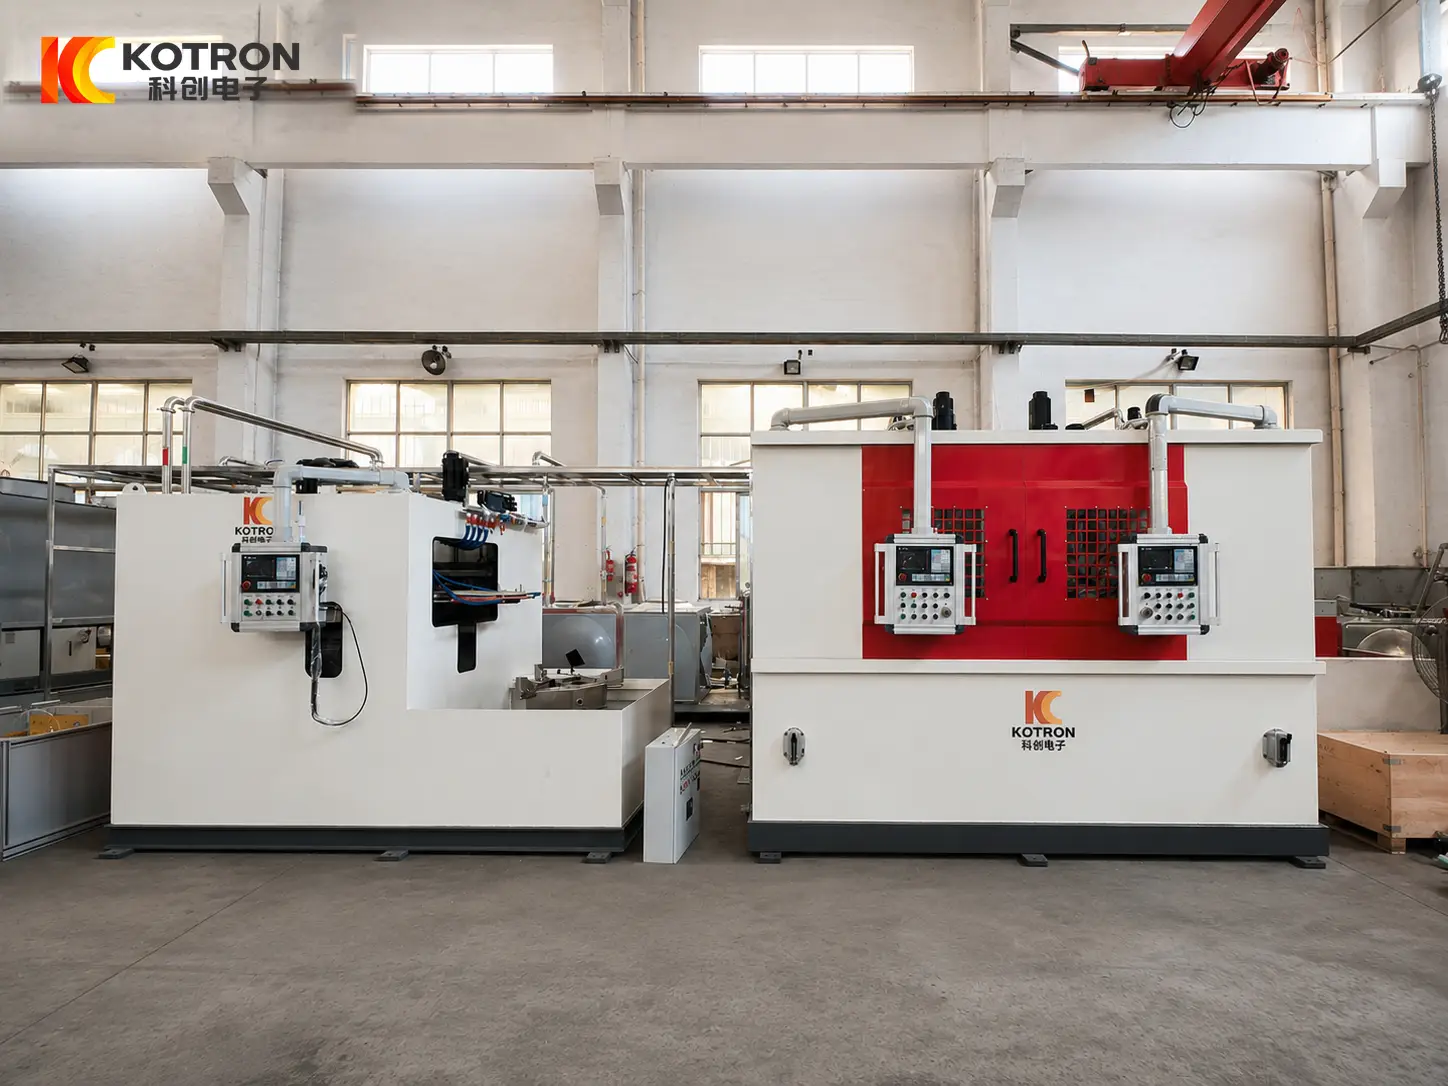
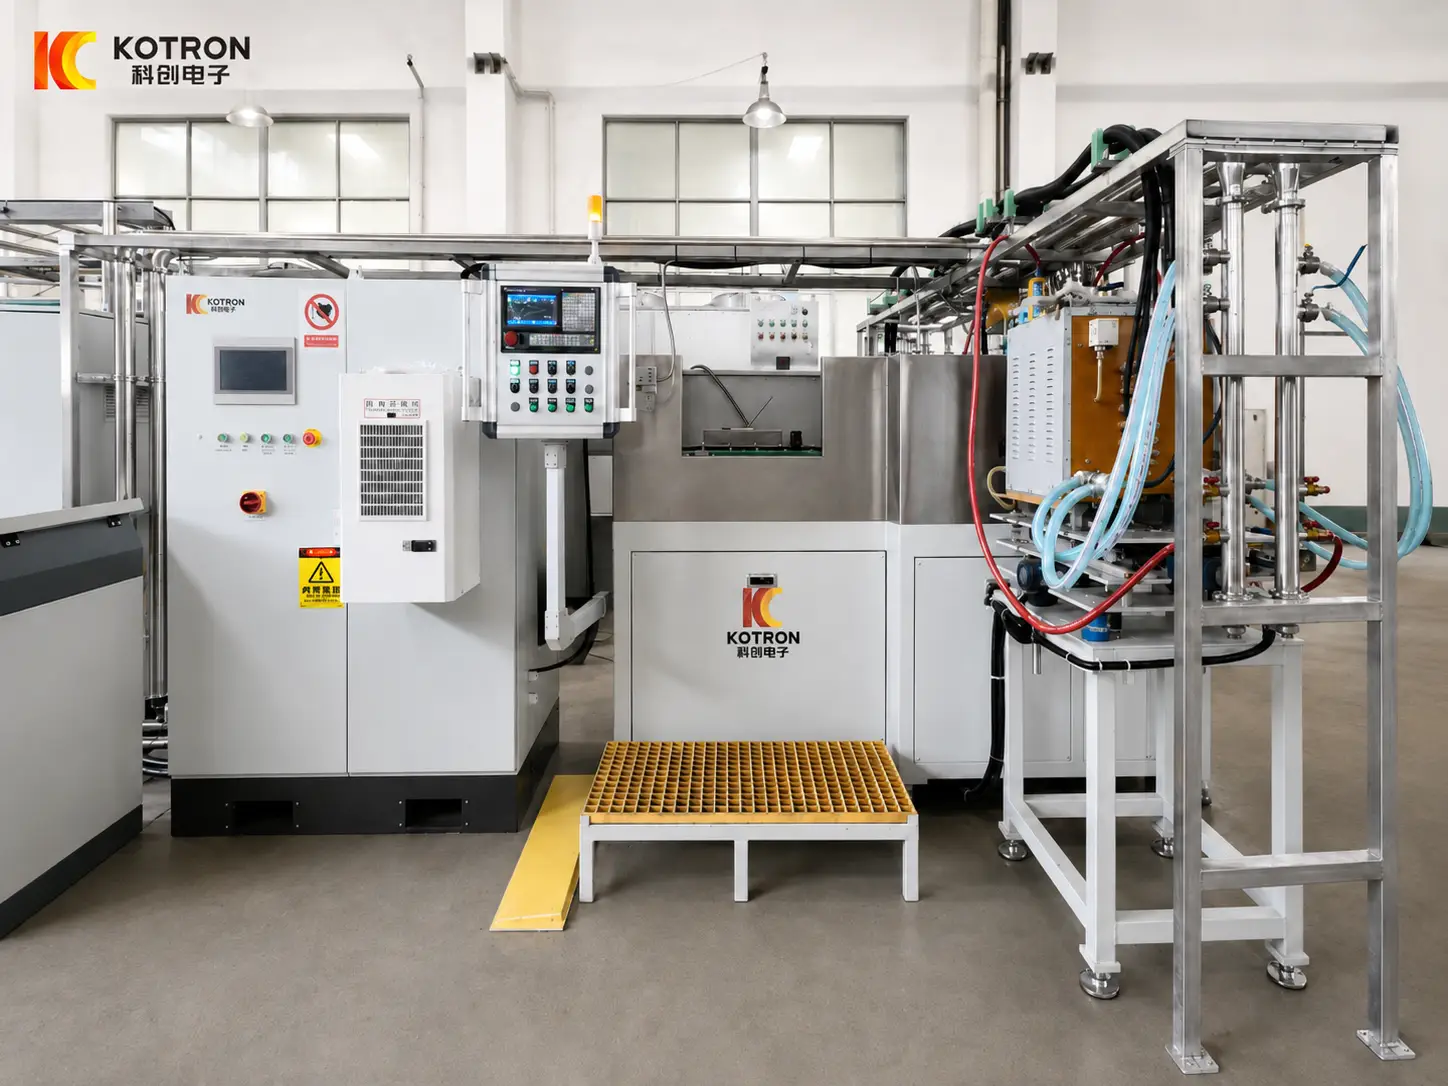
The induction heating system can be supplied as a separate heating station for an existing press or incorporated into a more integrated tube end forming arrangement.
The equipment configuration is determined by the required heating cycle, forming operation and production conditions.
| ส่วนประกอบอุปกรณ์ | การกำหนดค่า |
|---|---|
| แหล่งจ่ายไฟเหนี่ยวนำ | Power and frequency matched to the heating requirement |
| ขดลวดเหนี่ยวนำ | Customized to the tube dimensions and heated length |
| อุปกรณ์จับยึดชิ้นงาน | Tube support and positioning |
| การควบคุมกระบวนการ | Power and heating-time regulation; temperature feedback where required |
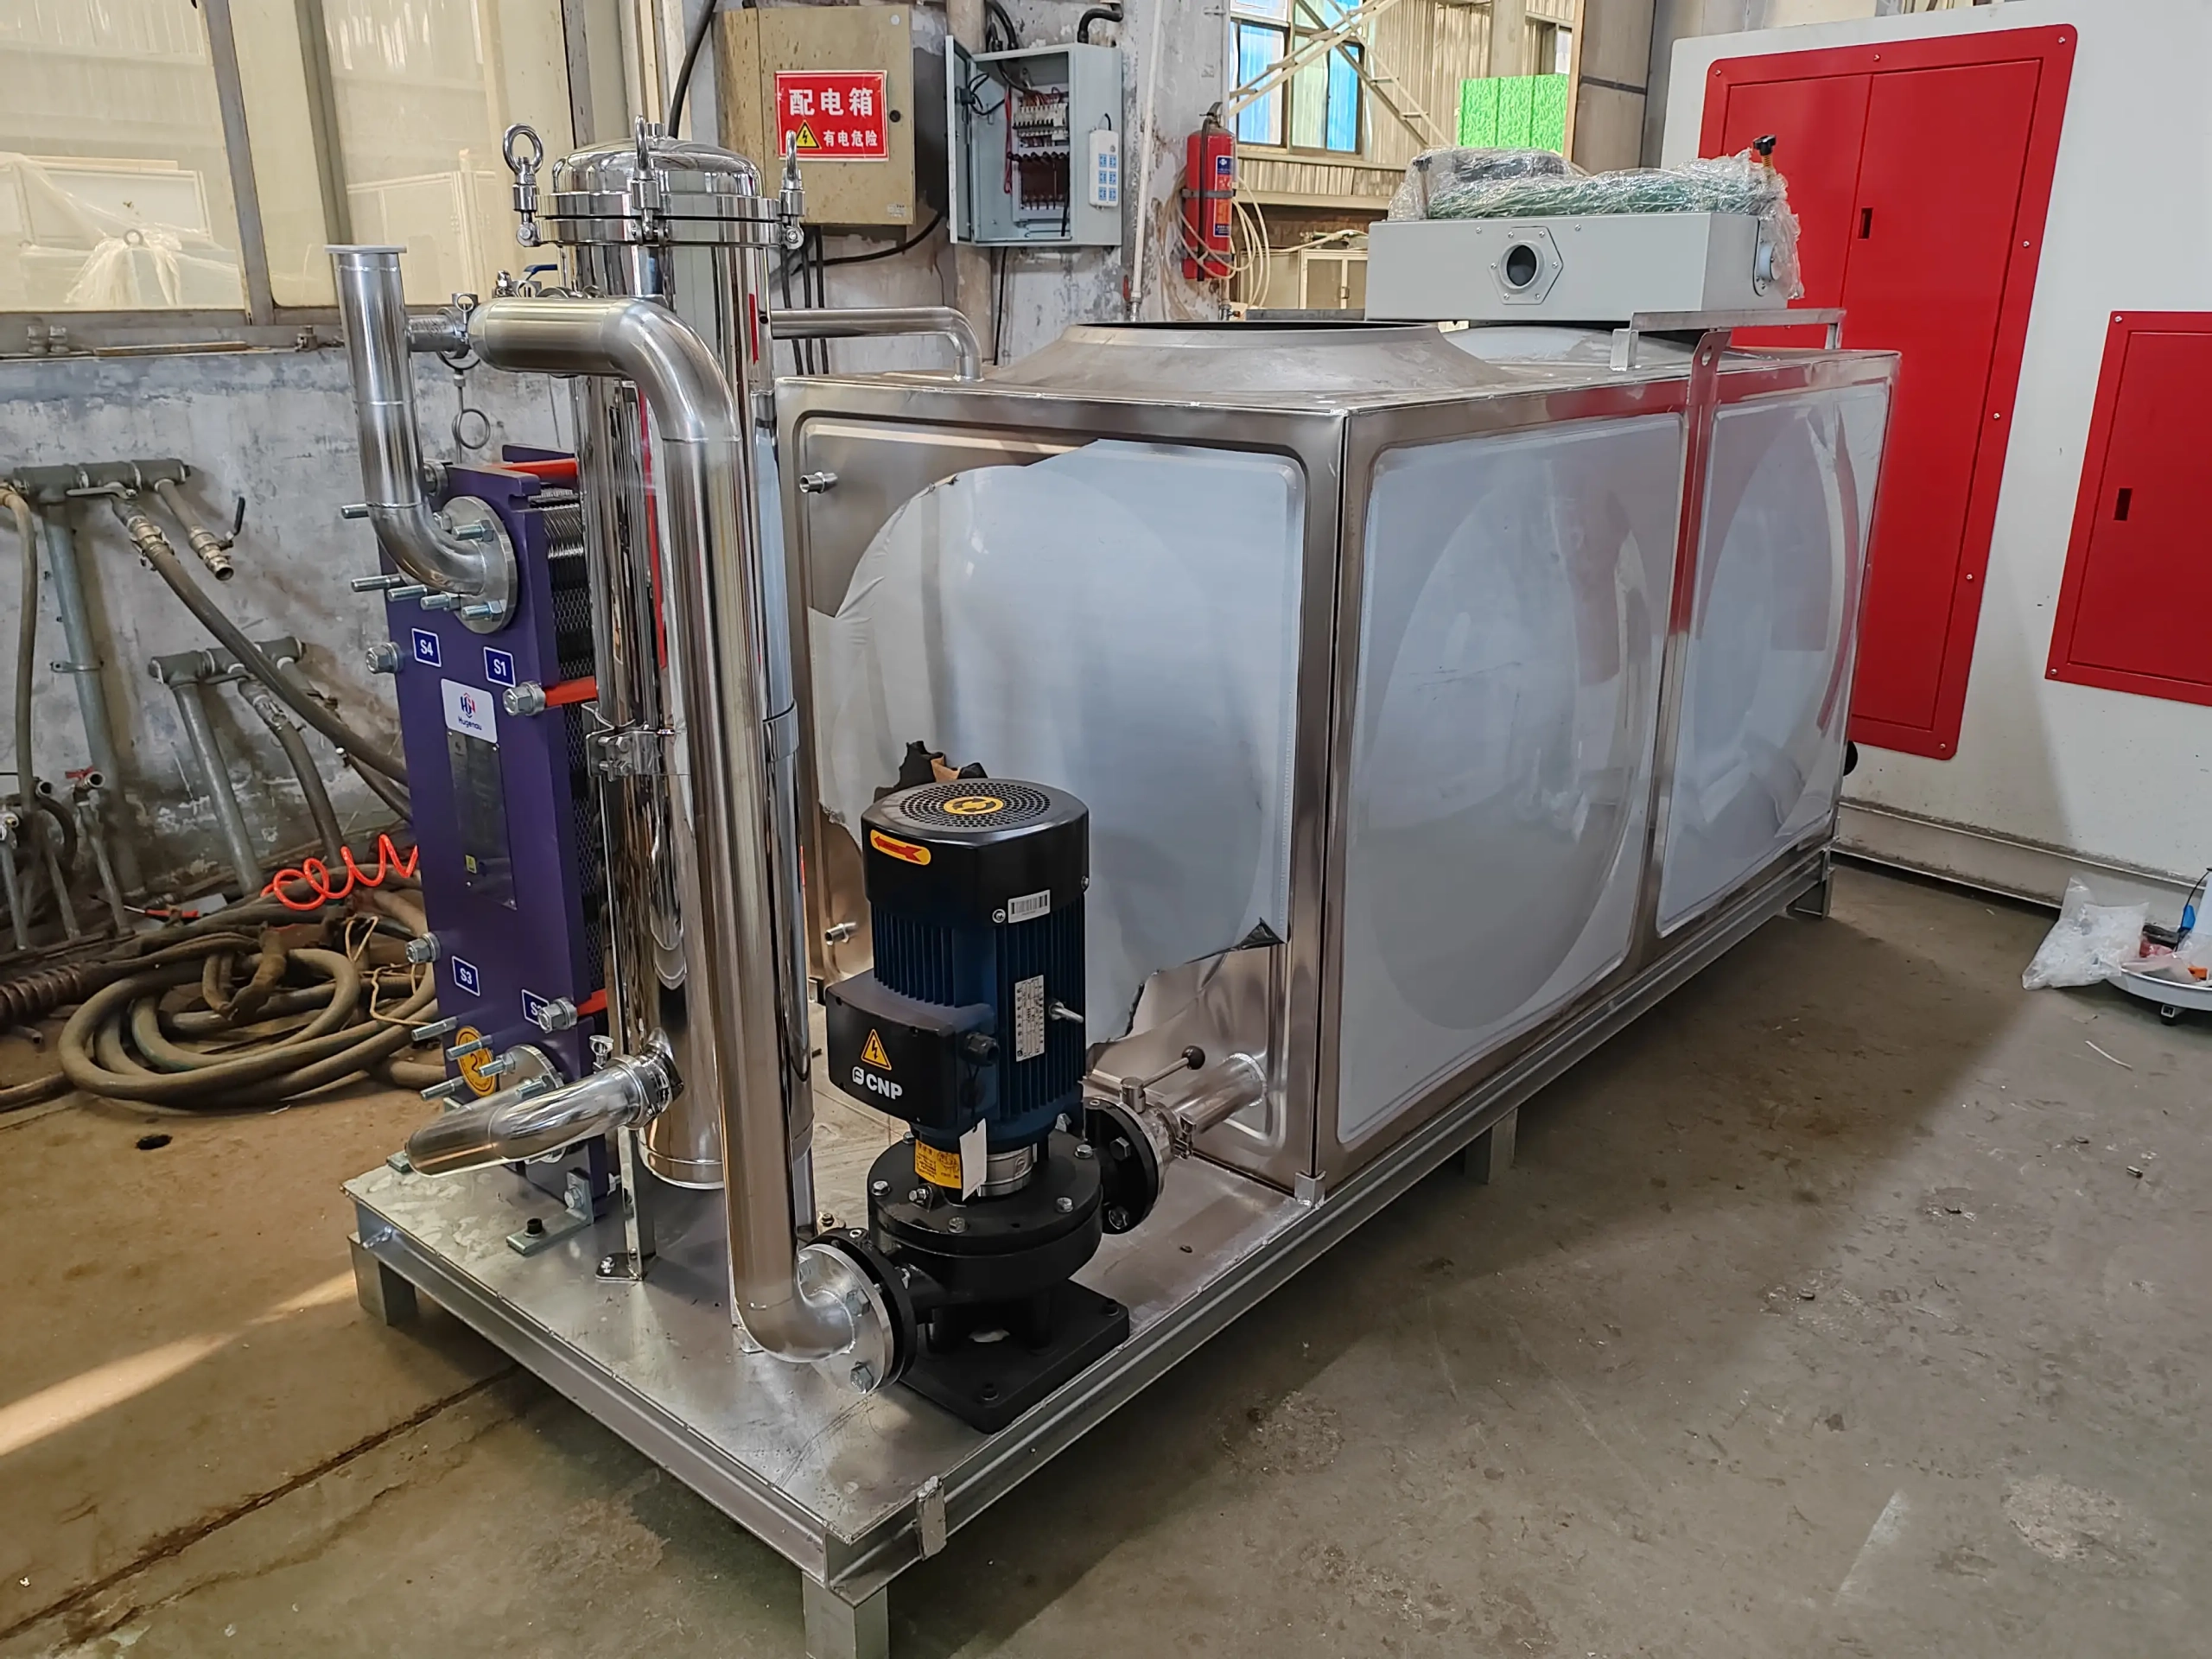
| อุปกรณ์ระบายความร้อน | Matched to the power supply and inductor |
| Press Integration | Workpiece transfer and coordination with forming equipment |
| ระบบอัตโนมัติ | Loading and handling according to production requirements |
Power Supply and Control
The demonstrated application uses medium-frequency induction heating. KOTRON’s available equipment includes แหล่งจ่ายไฟที่ควบคุมแบบดิจิทัล, พร้อมระบบควบคุมอุณหภูมิป้อนกลับในการกำหนดค่าที่เหมาะสม.
การกำหนดค่าทางไฟฟ้าขั้นสุดท้ายจะถูกเลือกพร้อมกับตัวเหนี่ยวนำและรอบการทำความร้อนที่ต้องการ.
การบูรณาการและการผลิตสื่อ
ต้องพิจารณาช่วงเวลาระหว่างการให้ความร้อนและการขึ้นรูปเนื่องจากท่อเริ่มสูญเสียความร้อนหลังจากออกจากขดลวดเหนี่ยวนำ.
ดำเนินการด้วยตนเอง สถานีทำความร้อน อาจเหมาะกับการผลิตเป็นครั้งคราว, ในขณะที่การผลิตซ้ำอาจทำให้การวางตำแหน่งและการถ่ายโอนอัตโนมัติเหมาะสม.
สำหรับข้อกำหนดการขึ้นรูปที่มีความต้องการสูง, การทดลองกระบวนการสามารถช่วยสร้างสภาวะการทำความร้อนที่เหมาะสมและตรวจสอบขนาดที่เสร็จแล้วได้, ความหนาของผนังและสภาพพื้นผิว.
Ⅵ. คำถามที่พบบ่อย
คลิกคำถามเพื่อขยายคำตอบ.
การทำความร้อนแบบเหนี่ยวนำสามารถช่วยป้องกันการแตกร้าวระหว่างการขยายปลายท่อ?
สำหรับวัสดุที่เหมาะสม, การให้ความร้อนแบบเฉพาะจุดสามารถปรับปรุงความสามารถในการขึ้นรูปและลดความเสี่ยงของการแตกร้าวที่เกี่ยวข้องกับความเครียดจากการขึ้นรูปเย็นที่มากเกินไป. ผลลัพธ์ยังคงขึ้นอยู่กับวัสดุ, อุณหภูมิ, อัตราส่วนการขึ้นรูปและเครื่องมือ.
ระบบทำความร้อนแบบเหนี่ยวนำหนึ่งระบบสามารถประมวลผลท่อที่มีเส้นผ่านศูนย์กลางต่างกันได้?
ขนาดท่อที่แตกต่างกันอาจได้รับการประมวลผลภายในช่วงไฟฟ้าและเครื่องกลที่ออกแบบไว้. การเปลี่ยนแปลงเส้นผ่านศูนย์กลาง, ความหนาของผนังหรือความยาวที่ได้รับความร้อนอาจต้องใช้ตัวเหนี่ยวนำที่แตกต่างกัน, อุปกรณ์ติดตั้งหรือการตั้งค่าความร้อน.
สามารถใช้ระบบได้ทั้งการขยายและลดท่อ?
อุปกรณ์ทำความร้อนแบบเหนี่ยวนำเดียวกันอาจรองรับการใช้งานทั้งสองแบบเมื่อข้อกำหนดในการทำความร้อนเข้ากันได้. การขึ้นรูปต้องใช้เครื่องมือที่เหมาะสมและอาจต้องมีสภาวะการให้ความร้อนที่แตกต่างกัน.
เครื่องทำความร้อนแบบเหนี่ยวนำสามารถทำงานร่วมกับเครื่องกดที่มีอยู่ได้หรือไม่?
ได้. สามารถประเมินอุปกรณ์ทำความร้อนเพื่อใช้งานร่วมกับเครื่องขึ้นรูปที่มีอยู่ได้. ตำแหน่งของชิ้นงาน, เวลาโอน, ต้องพิจารณาพื้นที่ว่างและการประสานงานกระบวนการ.
คือการเหนี่ยวนำความร้อนก่อนที่ท่อจะขึ้นรูปเหมือนกับการหลอม?
ไม่จำเป็น. การทำความร้อนปลายท่อก่อนการอัดขึ้นรูปเป็นขั้นตอนการเตรียมการที่มีจุดประสงค์เพื่อสร้างสภาวะการเปลี่ยนรูปที่เหมาะสม.
การหลอมเป็นกระบวนการบำบัดความร้อนที่กำหนดไว้โดยมีวัฏจักรความร้อนและวัตถุประสงค์ทางโลหะวิทยาของตัวเอง. การใช้งานที่แสดงให้เห็นจึงถูกอธิบายว่าเป็นการให้ความร้อนแบบเหนี่ยวนำสำหรับการขึ้นรูปปลายท่อมากกว่าการหลอมแบบเหนี่ยวนำ.
Ⅶ. ขอโซลูชันการทำความร้อนแบบเหนี่ยวนำปลายท่อแบบกำหนดเอง
หากการใช้งานของคุณต้องมีการขยายปลายท่อเหล็ก, การลดลงหรือการขึ้นรูปอื่น ๆ, KOTRON สามารถประเมินระบบทำความร้อนแบบเหนี่ยวนำที่เหมาะสมโดยพิจารณาจากชิ้นงานและข้อกำหนดการผลิตของคุณ.
สำหรับข้อเสนอทางเทคนิคเบื้องต้น, กรุณาระบุ:
— การวาดภาพหรือรูปถ่ายหลอด.
— วัสดุหรือเกรดเหล็ก.
— เส้นผ่านศูนย์กลางภายนอกและความหนาของผนัง.
— การดำเนินการขึ้นรูปที่จำเป็นและขนาดที่เสร็จแล้ว.
— ปริมาณการผลิตหรือรอบเวลาที่ต้องการ.
หากคุณมีเครื่องขึ้นรูปอยู่แล้ว, ข้อมูลเกี่ยวกับอุปกรณ์ที่มีอยู่จะช่วยให้ KOTRON ประเมินข้อกำหนดด้านการจัดระบบทำความร้อนและการรวมระบบ.
ขึ้นอยู่กับรายละเอียดเหล่านี้, KOTRON สามารถประเมินแหล่งจ่ายไฟเหนี่ยวนำได้, คอยล์ที่กำหนดเอง, การวางตำแหน่งชิ้นงานและการควบคุมกระบวนการที่จำเป็น.
ต้องการความร้อนแบบเหนี่ยวนำสำหรับการขึ้นรูปปลายท่อเหล็ก?
ส่งแบบท่อของคุณ แล้ว KOTRON จะประเมินโซลูชันการทำความร้อนแบบเหนี่ยวนำที่ปลายท่อแบบกำหนดเอง.