Sistema de calentamiento por inducción para conformado de extremos de tubos de acero
Ⅰ. Vea el calentamiento por inducción para la formación de extremos de tubos de acero
Video: Calentamiento por inducción de frecuencia media de un extremo de un tubo de acero seguido de conformación en prensa.
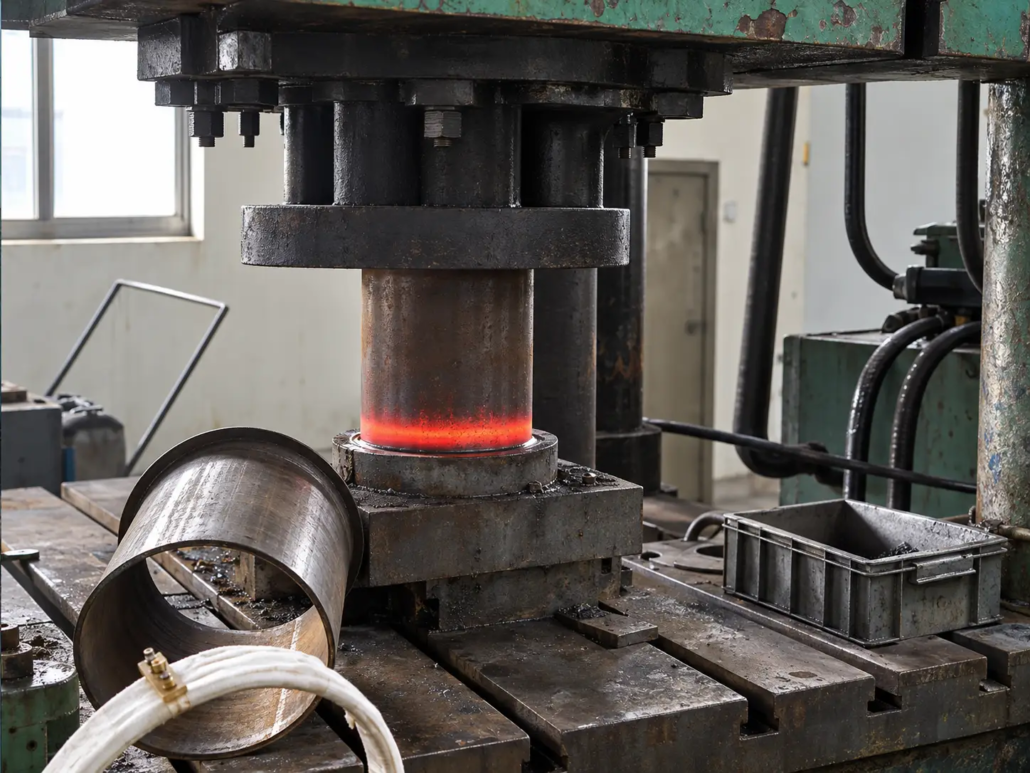
El vídeo demuestra calentamiento por inducción localizado ante un mecanico formación de extremos de tubos operación.
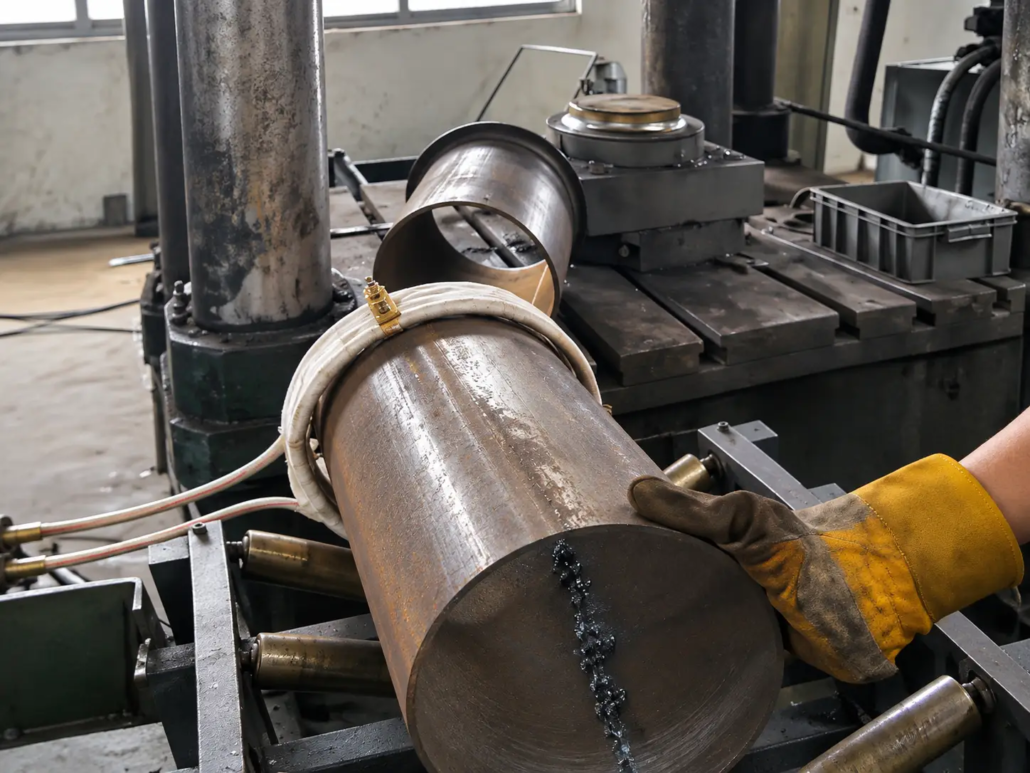
Una bobina de inducción circular rodea el tubo cerca de su extremo., concentrar el calentamiento en la sección a formar. Luego, el tubo calentado se procesa utilizando una prensa y herramientas de conformado..
La demostración muestra cómo el calentamiento por inducción se puede combinar con el conformado mecánico sin necesidad de que todo el tubo pase por el mismo ciclo de calentamiento..
Detalles de la aplicación
| Artículo | Descripción |
|---|---|
| Pieza de trabajo | tubo de acero redondo |
| Área de calefacción | extremo del tubo |
| Método de calentamiento | Calentamiento por inducción de media frecuencia |
| Aplicación | Conformación de extremos de tubos |
| Proceso demostrado | Expansión del extremo del tubo |
| Equipo de formación | Prensa con útil de conformado |
| Inductor | Bobina de inducción circular para calentamiento localizado del extremo del tubo |
El vídeo muestra las operaciones de calentamiento y conformado.. El grado de acero, temperatura de calentamiento, No se han especificado tolerancias dimensionales ni resultados de inspección de piezas terminadas..
Ⅱ. Aplicaciones de formación de extremos de tubos
La formación de extremos de tubos cambia la geometría de una sección de tubo seleccionada mediante deformación mecánica.. Dependiendo del material, espesor de pared y cambio dimensional requerido, El conformado puede realizarse en frío o con calentamiento localizado..
El calentamiento por inducción es particularmente relevante cuando la deformación requerida es difícil de lograr en condiciones de conformado en frío..
Expansión del extremo del tubo
La expansión del extremo del tubo aumenta el diámetro de una sección de tubo seleccionada.
Para aplicaciones que implican cambios sustanciales de diámetro., calentamiento localizado Puede reducir la resistencia al conformado y mejorar la capacidad del material para adaptarse a la deformación..
Esta es la aplicación principal demostrada en el vídeo..
Abocardado del extremo del tubo
El abocardado forma el tubo que se abre hacia afuera., normalmente produce un perfil cónico o acampanado.
Las condiciones de calefacción requeridas dependen de la geometría de la antorcha., Grado de acero y espesor de pared.. Las herramientas de abocardado deben diseñarse para la forma final prevista..
Reducción del extremo del tubo
La reducción del extremo del tubo disminuye el diámetro de una sección seleccionada utilizando matrices de formación adecuadas..
Para ciertos materiales y requisitos de reducción., Se puede utilizar calentamiento por inducción antes de formar.. La idoneidad de este enfoque depende del material., relación de formación y disposición de herramientas.
Expansión, La quema y la reducción son operaciones de formación distintas.. Cada uno requiere un proceso y un diseño de matriz apropiados..
Posibles aplicaciones industriales
| Industria | Aplicación típica |
|---|---|
| Fabricación de equipos hidráulicos | Extremos de tubo preparados para racores y conexiones. |
| Fabricación de tubos automotrices | Extremos formados de componentes tubulares de acero seleccionados. |
| Fabricación de tubos industriales | Expansión del tubo, preparación de reducción y conexión |
| Fabricación de equipos mecánicos | Componentes tubulares personalizados que requieren formación de extremos |
| Fabricación de tubos estructurales | Aplicaciones seleccionadas de formación y unión de extremos de tubos |
Estas son áreas de aplicación potenciales y no usos finales confirmados de la pieza de trabajo que se muestra en el vídeo..
Ⅲ. ¿Por qué utilizar el calentamiento por inducción localizado antes del formado??
La formación de extremos de tubos en frío puede resultar difícil cuando la deformación requerida excede lo que el material puede soportar en las condiciones de procesamiento seleccionadas..
Los posibles defectos incluyen grietas., terrible, arrugas y adelgazamiento excesivo de la pared. Su aparición depende del grado del acero., espesor de pared, relación de formación y diseño de matriz.
Para materiales adecuados, El calentamiento por inducción localizado puede reducir la resistencia a la deformación y mejorar formabilidad elevando la temperatura de la sección que se está formando.
Este enfoque permite que el proceso de calentamiento se centre en el extremo del tubo mientras que la longitud restante recibe menos entrada de calor directa..
El objetivo es establecer una condición de formación adecuada en la región requerida., en lugar de calentar todo el tubo uniformemente.
Temperatura y distribución de calefacción
El extremo del tubo debe alcanzar una temperatura adecuada para el material y la operación de formado..
Un calentamiento insuficiente puede hacer que el material sea difícil de deformar.. El calentamiento excesivo puede introducir oxidación innecesaria., cambios dimensionales o efectos metalúrgicos indeseables.
Potencia de calefacción, frecuencia, Por lo tanto, la duración y el diseño del inductor deben seleccionarse juntos..
Calidad de formación
El calentamiento localizado puede ayudar a reducir el agrietamiento asociado con la tensión excesiva por conformación en frío, pero no elimina los defectos de formación.
Dimensiones finales, El espesor de la pared y el estado de la superficie también dependen de la geometría inicial del tubo., distribución de temperatura, perfil de matriz y operación de conformado.
El sistema de calentamiento y las herramientas de conformado deben evaluarse como partes del mismo proceso..
Ⅳ. Herramientas personalizadas para bobinas de inducción y piezas de trabajo
El bobina de inducción Determina dónde se acopla la energía electromagnética al tubo e influye en la distribución de calor resultante..
Para formar extremos de tubos, La bobina generalmente está diseñada alrededor del diámetro del tubo y la longitud calentada requerida..
Diseño de bobina de inducción
Las principales consideraciones de diseño incluyen:
— Diámetro exterior del tubo y espesor de pared..
— Propiedades materiales y magnéticas..
— Longitud calentada requerida.
— Espacio libre entre la bobina y la pieza de trabajo.
— Requisitos de ciclo y temperatura de calentamiento.
— Espacio disponible para posicionamiento y manipulación..
Un inductor circular puede proporcionar calentamiento alrededor de la circunferencia del tubo.. La distribución real de la temperatura depende de la geometría de la bobina., ajustes eléctricos, Propiedades de la pieza de trabajo y duración del calentamiento..
Diferentes tamaños de tubos o requisitos de calefacción pueden requerir cambios en el inductor o en los parámetros operativos..
Posicionamiento de la pieza de trabajo
El tubo debe colocarse de manera que la sección de formación prevista esté ubicada dentro del área de calentamiento..
Soportes, Se pueden usar topes o accesorios de posicionamiento para establecer la profundidad de inserción requerida y mantener el espacio libre entre el tubo y el inductor..
La disposición de las herramientas se selecciona según la longitud del tubo., peso, Dimensiones y método de producción..
Ⅴ. Configuración y selección de equipos
El sistema de calentamiento por inducción puede suministrarse como una estación de calentamiento separada para una prensa existente o incorporarse a una disposición de formación de extremos de tubo más integrada..
La configuración del equipo está determinada por el ciclo de calentamiento requerido., condiciones de operación y producción de formación.
| Componente del equipo | Configuración |
|---|---|
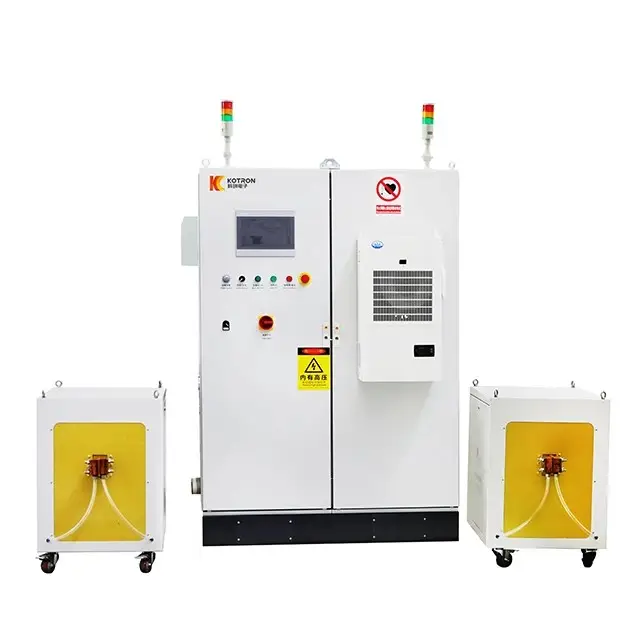
| Fuente de alimentación por inducción | Potencia y frecuencia adaptadas a las necesidades de calefacción |
| Bobina de inducción | Personalizado según las dimensiones del tubo y la longitud calentada. |
| Fijación de la pieza de trabajo | Soporte y posicionamiento del tubo. |
| Control del proceso | Regulación de potencia y tiempo de calentamiento.; retroalimentación de temperatura cuando sea necesario |
| Refrigeración de equipos | Combinado con la fuente de alimentación y el inductor. |
| Integración de prensa | Transferencia de piezas y coordinación con equipos de conformado. |
| Automatización | Carga y manipulación según requisitos de producción. |
Fuente de alimentación y control
La aplicación demostrada utiliza calentamiento por inducción de frecuencia media.. El equipo disponible de KOTRON incluye fuentes de alimentación controladas digitalmente, con control de retroalimentación de temperatura disponible en configuraciones adecuadas.
La configuración eléctrica final se selecciona junto con el inductor y el ciclo de calentamiento requerido..
Integración y Producción de Prensa
Se debe considerar el intervalo entre el calentamiento y el formado porque el tubo comienza a perder calor después de salir de la bobina de inducción..
Un operado manualmente estación de calefacción puede adaptarse a la producción ocasional, mientras que la fabricación repetida puede justificar el posicionamiento y la transferencia automatizados.
Para requisitos de conformado exigentes, Las pruebas de proceso pueden ayudar a establecer condiciones de calentamiento adecuadas y verificar las dimensiones finales., Grosor de la pared y estado de la superficie..
Ⅵ. Preguntas frecuentes
Haga clic en una pregunta para ampliar la respuesta.
¿Puede el calentamiento por inducción ayudar a prevenir grietas durante la expansión del extremo del tubo??
Para materiales adecuados, El calentamiento localizado puede mejorar la conformabilidad y reducir el riesgo de agrietamiento asociado con una tensión excesiva por conformación en frío.. El resultado todavía depende del material., la temperatura, relación de formación y herramientas.
¿Puede un sistema de calentamiento por inducción procesar diferentes diámetros de tubo??
Se pueden procesar diferentes tamaños de tubos dentro del rango eléctrico y mecánico diseñado.. Cambios de diámetro, El espesor de la pared o la longitud calentada pueden requerir diferentes inductores., accesorios o ajustes de calefacción.
¿Se puede utilizar el sistema tanto para la expansión como para la reducción del tubo??
El mismo equipo de calentamiento por inducción puede admitir ambas aplicaciones cuando sus requisitos de calentamiento sean compatibles.. Las operaciones de conformado requieren herramientas adecuadas y pueden necesitar diferentes condiciones de calentamiento..
¿Puede el calentador de inducción funcionar con una prensa existente??
Sí. El equipo de calefacción se puede evaluar para su integración con una máquina formadora existente.. Posicionamiento de la pieza de trabajo, tiempo de transferencia, Se debe considerar el espacio disponible y la coordinación del proceso..
¿El calentamiento por inducción antes de formar el tubo es lo mismo que el recocido??
No necesariamente. Calentar el extremo de un tubo antes de prensarlo es un paso de preparación destinado a establecer condiciones de deformación adecuadas..
El recocido es un proceso de tratamiento térmico definido con su propio ciclo térmico y objetivos metalúrgicos.. Por lo tanto, la aplicación demostrada se describe como calentamiento por inducción para la formación de extremos de tubos en lugar de recocido por inducción..
Ⅶ. Solicite una solución personalizada de calentamiento por inducción de extremos de tubos
Si su aplicación requiere expansión del extremo del tubo de acero, reducción u otra operación de formación, KOTRON puede evaluar un sistema de calentamiento por inducción adecuado según su pieza de trabajo y sus requisitos de producción..
Para una propuesta técnica inicial, por favor proporcione:
— Dibujo de tubo o fotografías..
— Grado de material o acero.
— Diámetro exterior y espesor de pared..
— Operación de conformado requerida y dimensiones terminadas..
— Cantidad de producción o tiempo de ciclo requerido.
Si ya tienes una prensa formadora, La información sobre el equipo existente también ayudará a KOTRON a evaluar la disposición de calefacción y los requisitos de integración..
En base a estos detalles, KOTRON puede evaluar el suministro de energía por inducción, bobina personalizada, Posicionamiento de la pieza de trabajo y control del proceso requerido..
Necesita calentamiento por inducción para formar extremos de tubos de acero.?
Envíe el plano de su tubo y KOTRON evaluará una solución personalizada de calentamiento por inducción del extremo del tubo..