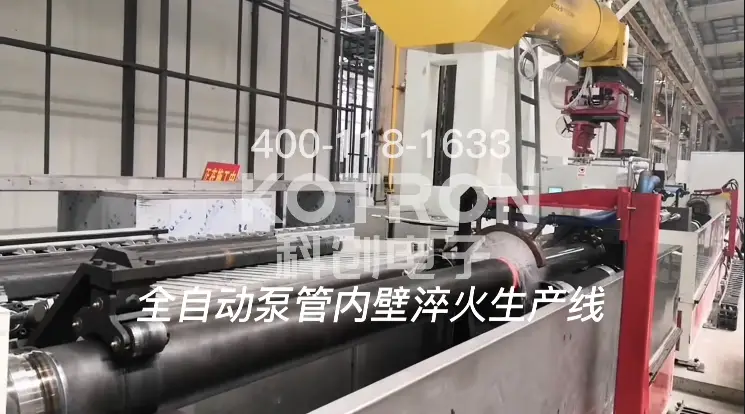
نظام التسخين التعريفي لتشكيل نهاية الأنبوب الفولاذي
Ⅰ. شاهد التسخين الحثي لتشكيل نهاية الأنبوب الفولاذي
Video: التسخين الحثي ذو التردد المتوسط لنهاية الأنبوب الفولاذي متبوعًا بالتشكيل بالضغط.
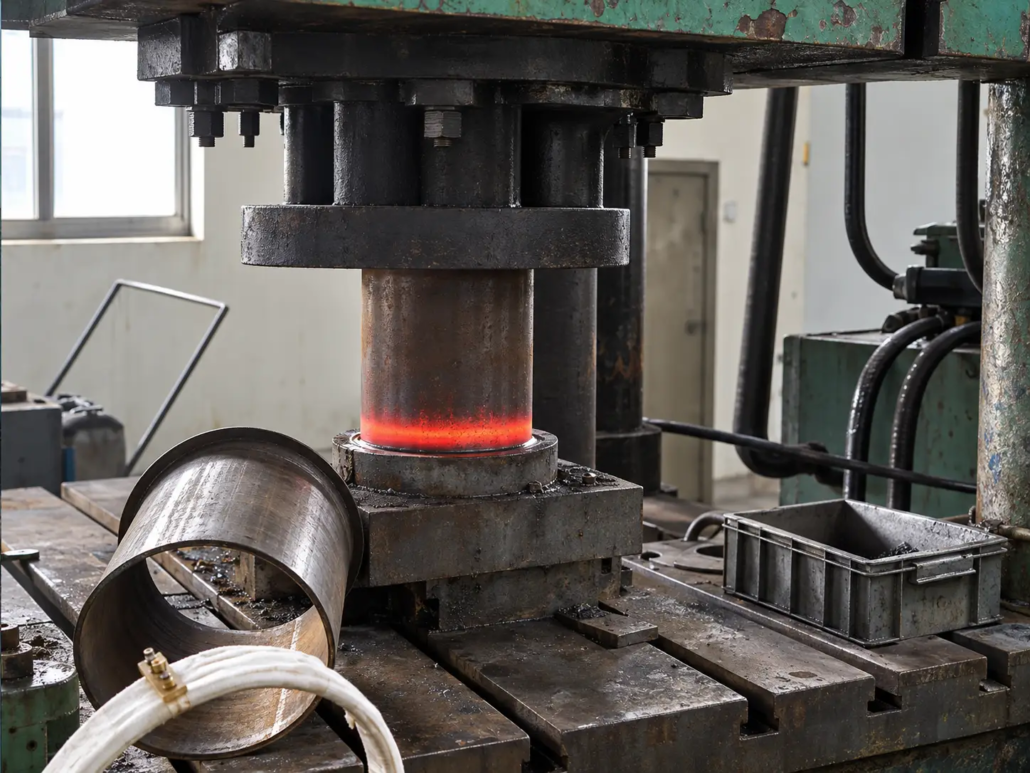
الفيديو يوضح التدفئة التعريفي الموضعية قبل الميكانيكية تشكيل نهاية الأنبوب عملية.
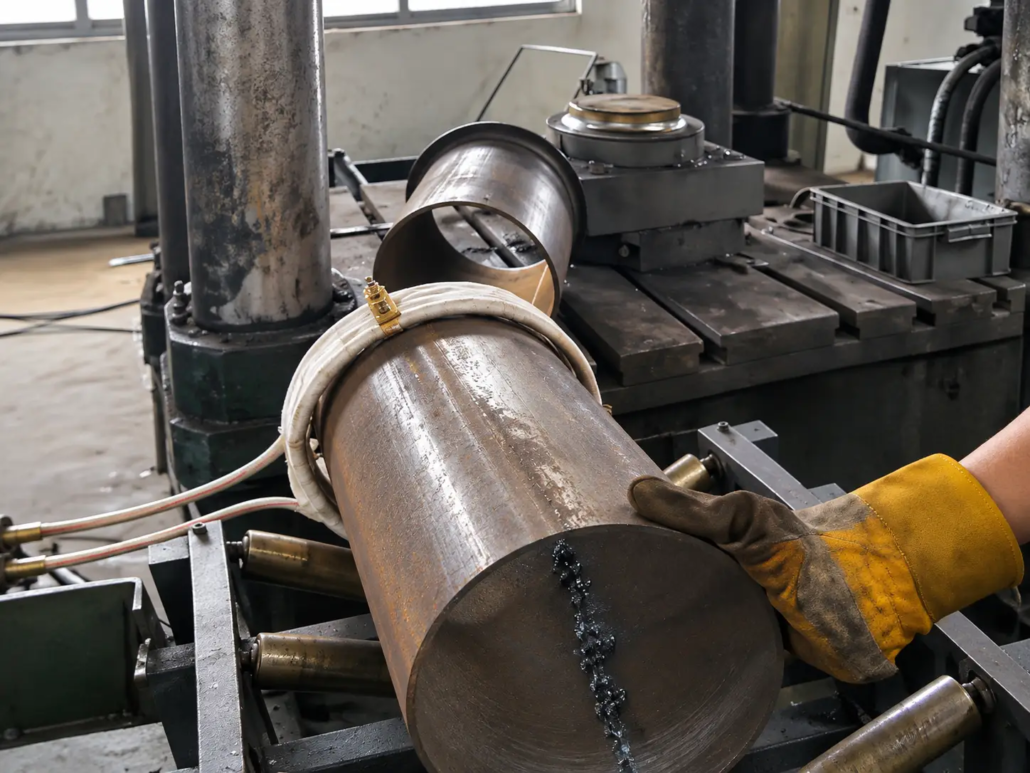
يحيط ملف تحريضي دائري بالأنبوب بالقرب من نهايته, تركيز التدفئة في القسم المراد تشكيله. تتم بعد ذلك معالجة الأنبوب الساخن باستخدام أدوات الضغط والتشكيل.
يوضح العرض التوضيحي كيف يمكن الجمع بين التسخين التعريفي والتشكيل الميكانيكي دون الحاجة إلى خضوع الأنبوب بأكمله لنفس دورة التسخين.
تفاصيل التطبيق
| غرض | وصف |
|---|---|
| الشغل | أنبوب فولاذي دائري |
| منطقة التدفئة | نهاية الأنبوب |
| طريقة التدفئة | التدفئة الحثية ذات التردد المتوسط |
| التطبيق | تشكيل نهاية الأنبوب |
| العملية الموضحة | توسيع نهاية الأنبوب |
| معدات التشكيل | اضغط باستخدام أدوات التشكيل |
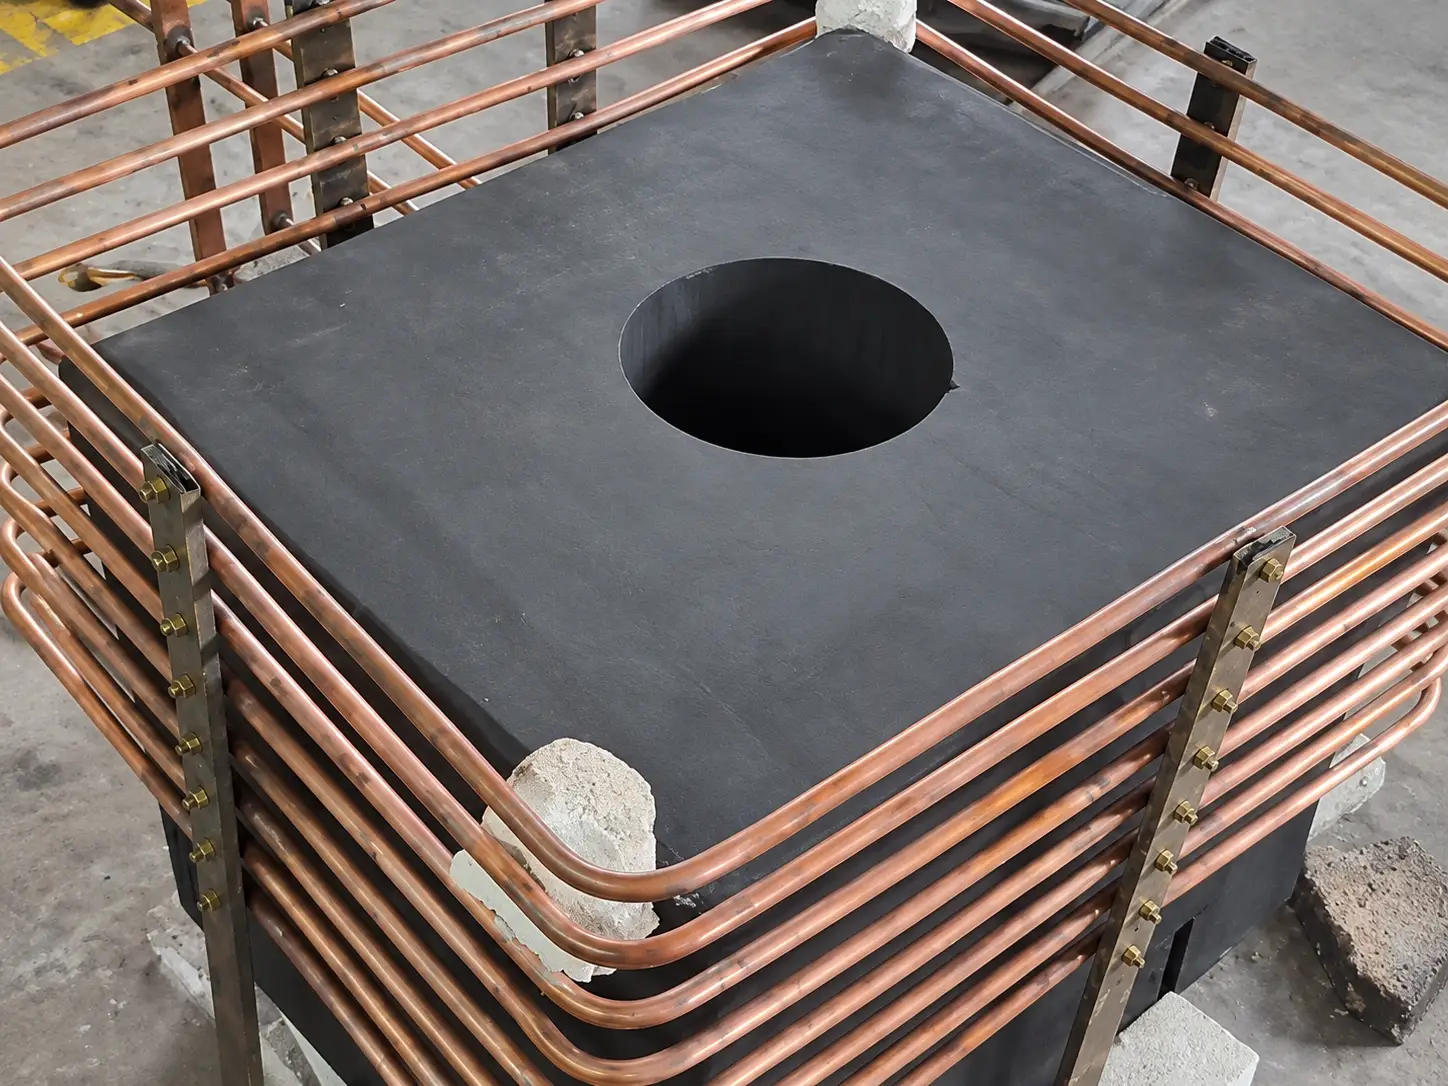
| اللفة | ملف تحريضي دائري للتدفئة الموضعية في نهاية الأنبوب |
يظهر الفيديو عمليات التسخين والتشكيل. قد يكون من الضروري مراجعة درجة الفولاذ, درجة حرارة التسخين, لم يتم تحديد التفاوتات المسموح بها في الأبعاد ونتائج فحص الأجزاء النهائية.
Ⅱ. تطبيقات تشكيل نهاية الأنبوب
يؤدي تشكيل نهاية الأنبوب إلى تغيير هندسة قسم الأنبوب المحدد من خلال التشوه الميكانيكي. اعتمادا على المواد, سمك الجدار وتغيير الأبعاد المطلوبة, يمكن إجراء التشكيل باردًا أو بالتدفئة الموضعية.
يكون التسخين الحثي ذا أهمية خاصة عندما يكون من الصعب تحقيق التشوه المطلوب في ظل ظروف التشكيل البارد.
توسيع نهاية الأنبوب
يؤدي توسيع نهاية الأنبوب إلى زيادة قطر قسم الأنبوب المحدد.
للتطبيقات التي تنطوي على تغييرات كبيرة في القطر, التدفئة الموضعية قد يقلل من مقاومة التشكيل ويحسن قدرة المادة على استيعاب التشوه.
هذا هو التطبيق الأساسي الموضح في الفيديو.
حرق نهاية الأنبوب
يشكل الحرق فتحة الأنبوب للخارج, عادةً ما يتم إنتاج ملف تعريف مدبب أو متوهج.
تعتمد ظروف التسخين المطلوبة على هندسة التوهج, درجة الصلب وسمك الجدار. يجب أن تكون أدوات الحرق مصممة للشكل النهائي المقصود.
تخفيض نهاية الأنبوب
يؤدي تقليل نهاية الأنبوب إلى تقليل قطر المقطع المحدد باستخدام قوالب التشكيل المناسبة.
لبعض المواد ومتطلبات التخفيض, يمكن استخدام التسخين التعريفي قبل التشكيل. مدى ملاءمة هذا النهج يعتمد على المادة, نسبة التشكيل وترتيب الأدوات.
توسع, يعد الحرق والتخفيض من عمليات التشكيل المتميزة. يتطلب كل منها عملية مناسبة وتصميم القالب.
التطبيقات الصناعية المحتملة
| الصناعة | تطبيق نموذجي |
|---|---|
| تصنيع المعدات الهيدروليكية | نهايات الأنبوب معدة للتركيبات والوصلات |
| تصنيع أنابيب السيارات | نهايات مشكلة من مكونات أنبوبية فولاذية مختارة |
| تصنيع الأنابيب الصناعية | توسيع الأنبوب, إعداد التخفيض والاتصال |
| تصنيع المعدات الميكانيكية | مكونات أنبوبية مخصصة تتطلب تشكيل نهائي |
| تصنيع الأنابيب الهيكلية | تطبيقات مختارة لتشكيل وربط نهاية الأنبوب |
هذه مجالات تطبيق محتملة وليست استخدامات نهائية مؤكدة لقطعة العمل الموضحة في الفيديو.
Ⅲ. لماذا نستخدم التسخين الحثي الموضعي قبل التشكيل؟?
يمكن أن يصبح تشكيل نهاية الأنبوب البارد صعبًا عندما يتجاوز التشوه المطلوب ما يمكن أن تستوعبه المادة في ظل ظروف المعالجة المحددة.
تشمل العيوب المحتملة التشقق, تقسيم, التجاعيد والترقق المفرط للجدران. حدوثها يعتمد على درجة الصلب, سُمك الجدار, نسبة التشكيل وتصميم القالب.
للمواد المناسبة, التسخين التعريفي الموضعي يمكن أن يقلل من مقاومة التشوه ويحسن القابلية للتشكيل عن طريق رفع درجة حرارة القسم الذي يتم تشكيله.
يسمح هذا الأسلوب لعملية التسخين بالتركيز على نهاية الأنبوب بينما يتلقى الطول المتبقي مدخلات حرارية أقل مباشرة.
الهدف هو إنشاء حالة تشكيل مناسبة في المنطقة المطلوبة, بدلاً من تسخين الأنبوب الكامل بشكل موحد.
درجة حرارة التدفئة والتوزيع
يجب أن يصل طرف الأنبوب إلى درجة حرارة مناسبة لعملية المادة والتشكيل.
قد يؤدي التسخين غير الكافي إلى صعوبة تشوه المادة. يمكن أن يؤدي التسخين المفرط إلى أكسدة غير ضرورية, تغييرات الأبعاد أو الآثار المعدنية غير المرغوب فيها.
قوة التدفئة, التردد, لذلك يجب اختيار المدة وتصميم المحث معًا.
جودة التشكيل
قد يساعد التسخين الموضعي في تقليل التشققات المرتبطة بالإجهاد الزائد الناتج عن البرودة, لكنه لا يزيل عيوب التشكيل.
الأبعاد النهائية, يعتمد سمك الجدار وحالة السطح أيضًا على هندسة الأنبوب الأولية, توزيع درجة الحرارة, ملف تعريف القالب وعملية التشكيل.
يجب تقييم نظام التسخين وأدوات التشكيل كأجزاء من نفس العملية.
Ⅳ. تخصيص لفائف التعريفي وأدوات الشغل
ثم يقوم ملف الحث يحدد مكان اقتران الطاقة الكهرومغناطيسية في الأنبوب ويؤثر على توزيع الحرارة الناتج.
لتشكيل نهاية الأنبوب, تم تصميم الملف بشكل عام حول قطر الأنبوب وطول التسخين المطلوب.
تصميم الملف التعريفي
وتشمل اعتبارات التصميم الرئيسية:
— القطر الخارجي للأنبوب وسمك الجدار.
— خصائص المواد والمغناطيسية.
— الطول المطلوب للتدفئة.
— إزالة الملف إلى قطعة العمل.
— درجة حرارة التدفئة ومتطلبات الدورة.
— المساحة المتاحة لتحديد المواقع والتعامل معها.
يمكن لمحث دائري توفير التدفئة حول محيط الأنبوب. يعتمد توزيع درجة الحرارة الفعلي على هندسة الملف, الإعدادات الكهربائية, خصائص الشغل ومدة التدفئة.
قد تتطلب أحجام الأنابيب المختلفة أو متطلبات التسخين إجراء تغييرات على المحث أو معلمات التشغيل.
تحديد موضع الشغل
يجب وضع الأنبوب بحيث يقع قسم التشكيل المقصود داخل منطقة التسخين.
يدعم, يمكن استخدام نقاط التوقف أو تركيبات تحديد المواقع لتحديد عمق الإدخال المطلوب والحفاظ على الخلوص بين الأنبوب والمحث.
يتم تحديد ترتيب الأدوات وفقًا لطول الأنبوب, الوزن, الأبعاد وطريقة الإنتاج.
Ⅴ. تكوين المعدات واختيارها
يمكن توفير نظام التسخين التعريفي كمحطة تسخين منفصلة للضغط الموجود أو دمجه في ترتيب أكثر تكاملاً لتشكيل نهاية الأنبوب.
يتم تحديد تكوين المعدات من خلال دورة التسخين المطلوبة, تشكيل ظروف التشغيل والإنتاج.
| مكون المعدات | التكوين |
|---|---|
| مزود الطاقة بالحث | الطاقة والتردد متطابقان مع متطلبات التدفئة |
| لفة التحفيز | مخصصة لأبعاد الأنبوب وطوله الساخن |
| تركيبات الشغل | دعم الأنبوب وتحديد المواقع |
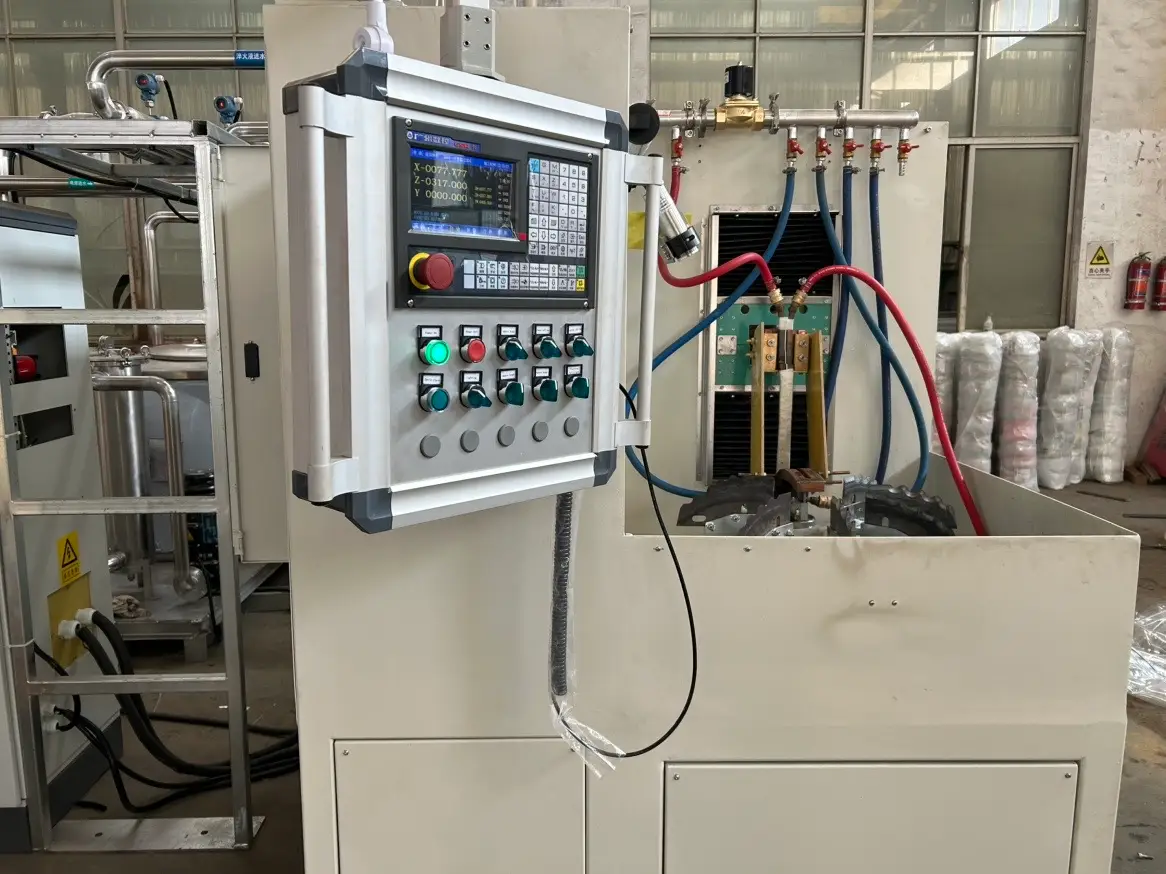
| التحكم في العملية | تنظيم الطاقة ووقت التدفئة; ردود فعل درجة الحرارة عند الاقتضاء |
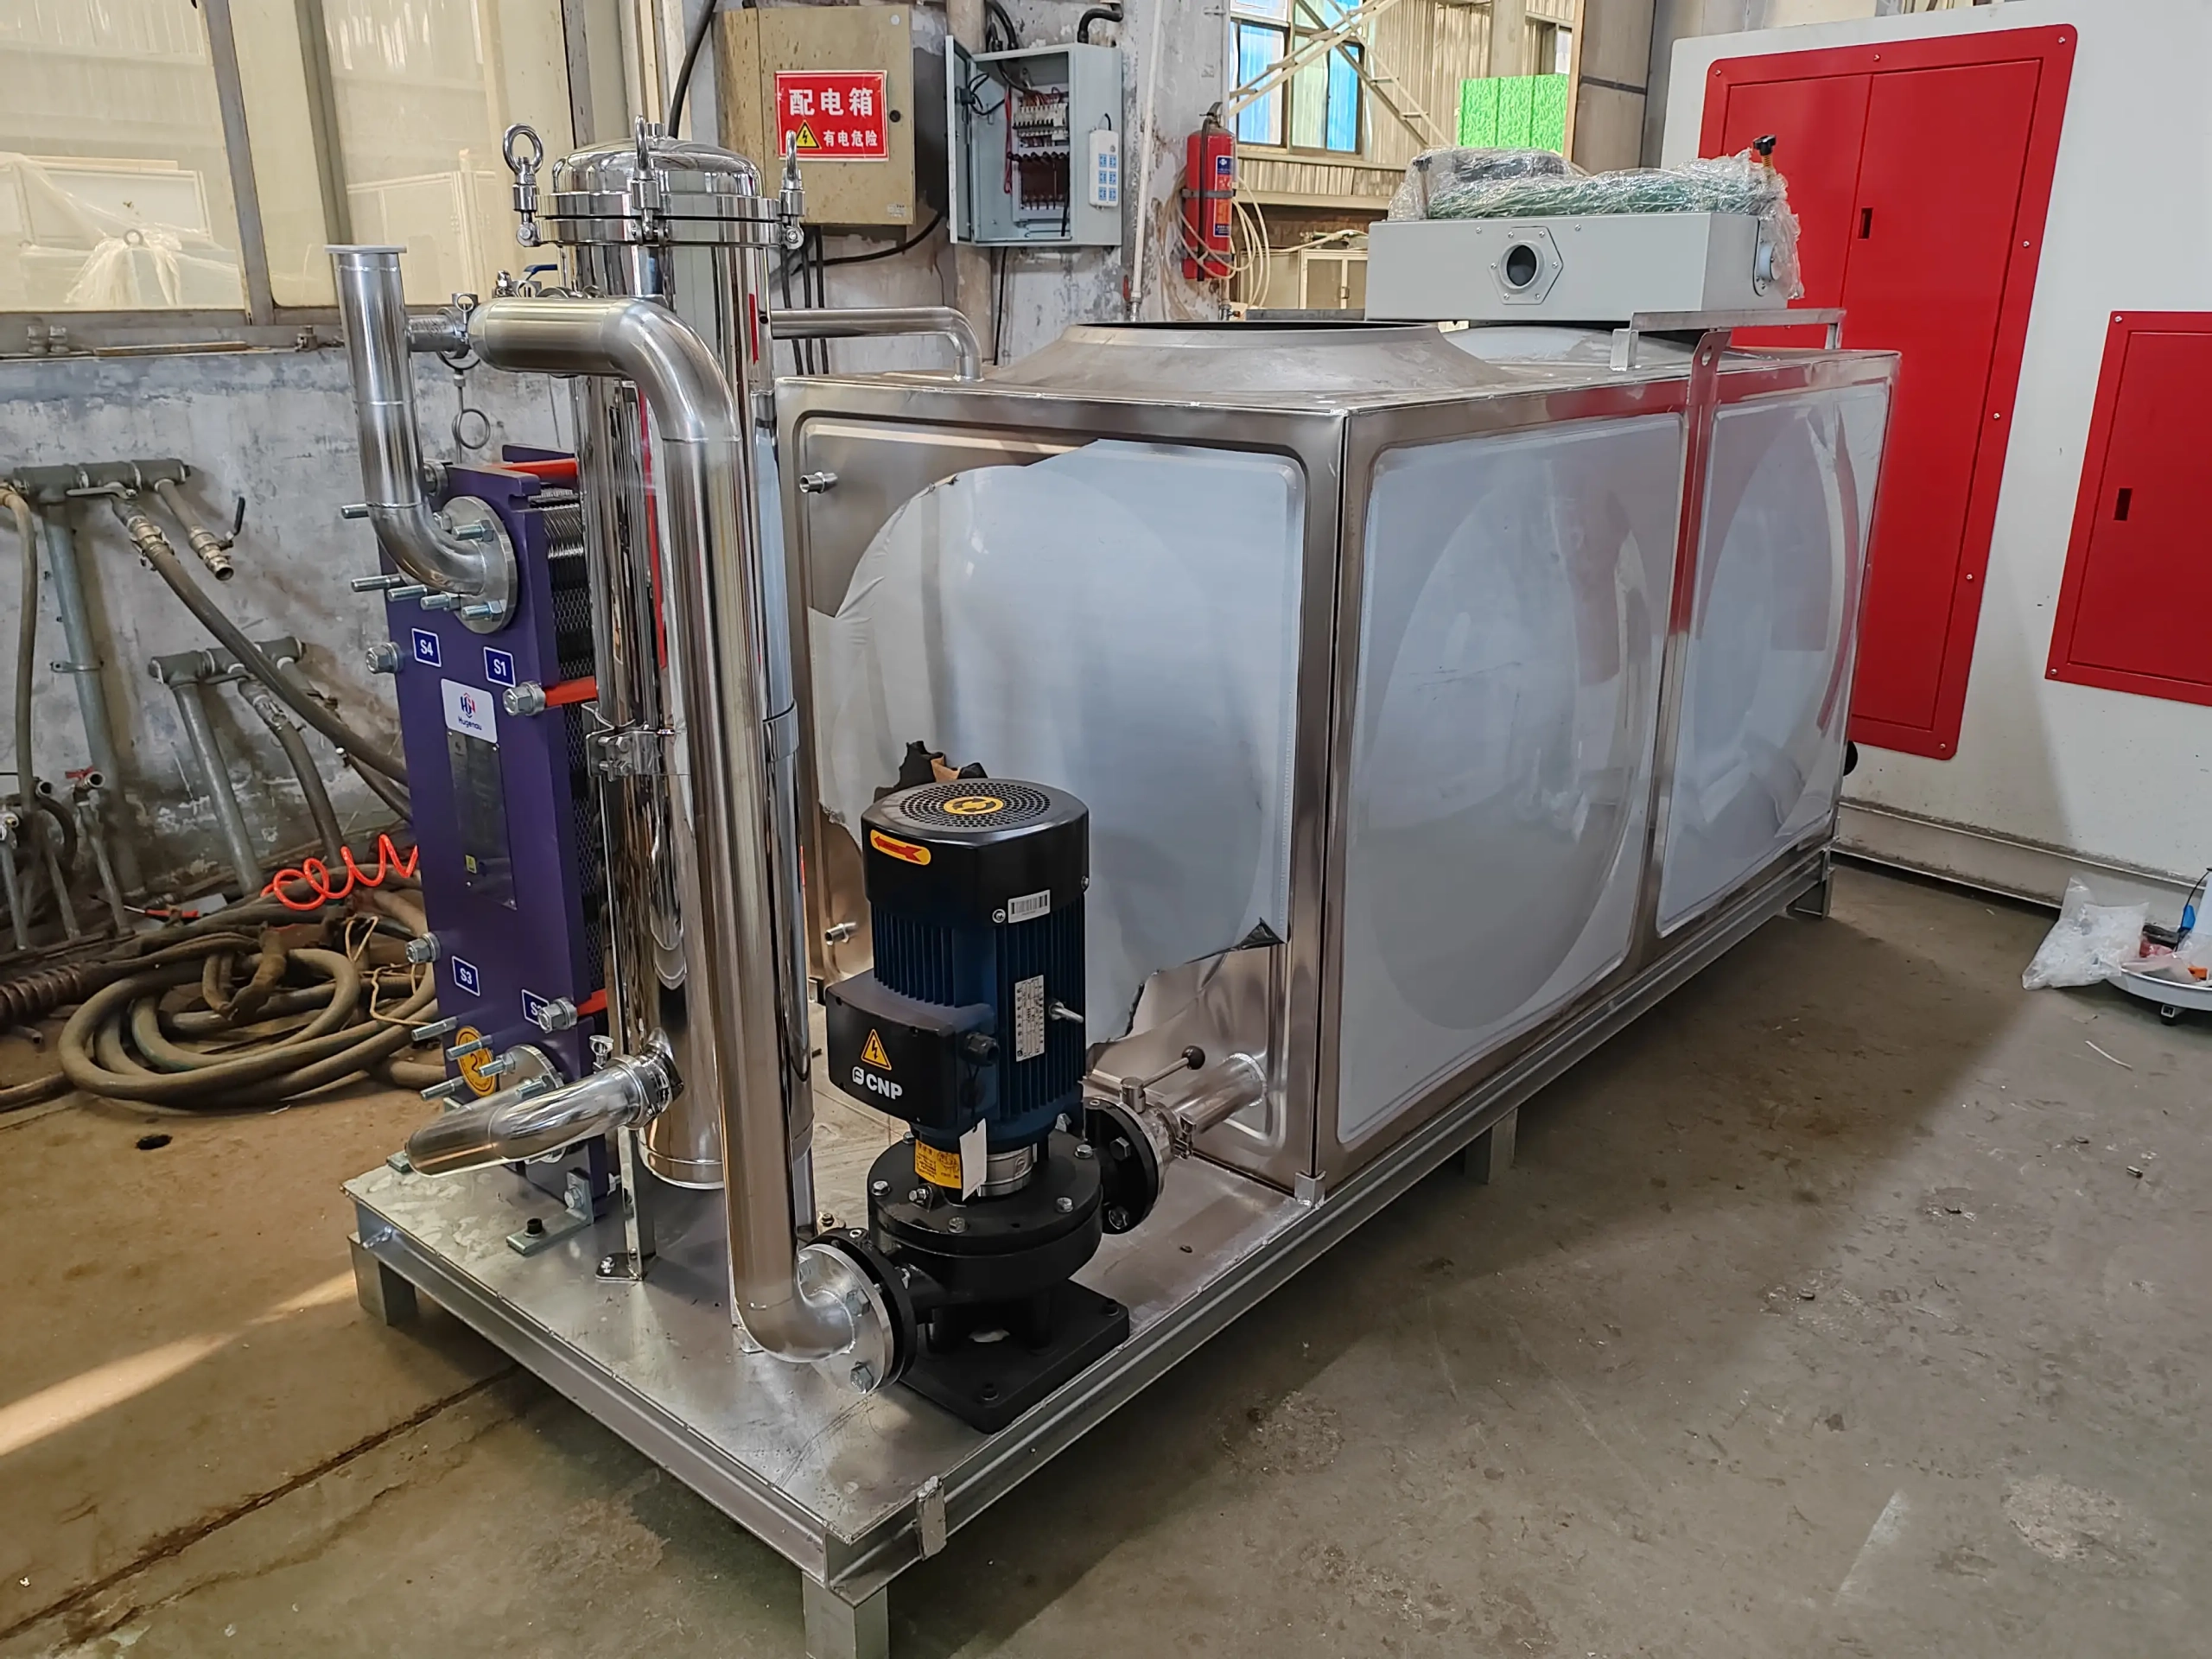
| تبريد المعدات | المتطابقة مع إمدادات الطاقة ومغو |
| اضغط على التكامل | نقل قطع العمل والتنسيق مع معدات التشكيل |
| الأتمتة | التحميل والمناولة وفقا لمتطلبات الإنتاج |
إمدادات الطاقة والتحكم
يستخدم التطبيق الموضح التدفئة الحثية ذات التردد المتوسط. تشمل المعدات المتوفرة لدى KOTRON إمدادات الطاقة التي تسيطر عليها رقميا, مع التحكم في درجة الحرارة المرتدة المتوفرة في التكوينات المناسبة.
يتم تحديد التكوين الكهربائي النهائي مع المحث ودورة التسخين المطلوبة.
التكامل الصحفي والإنتاج
يجب مراعاة الفاصل الزمني بين التسخين والتشكيل لأن الأنبوب يبدأ في فقدان الحرارة بعد مغادرة ملف الحث.
تعمل يدوياً محطة التدفئة قد تناسب الإنتاج العرضي, في حين أن التصنيع المتكرر قد يبرر تحديد المواقع والنقل الآلي.
لمتطلبات التشكيل الصعبة, يمكن أن تساعد تجارب العملية في إنشاء ظروف تسخين مناسبة والتحقق من الأبعاد النهائية, سمك الجدار وحالة السطح.
Ⅵ. الأسئلة المتداولة
انقر فوق سؤال لتوسيع الإجابة.
يمكن أن يساعد التسخين التعريفي في منع التشقق أثناء توسيع نهاية الأنبوب?
للمواد المناسبة, يمكن أن يؤدي التسخين الموضعي إلى تحسين القابلية للتشكيل وتقليل خطر التشقق المرتبط بالإجهاد المفرط المتشكل على البارد. النتيجة لا تزال تعتمد على المادة, درجة الحرارة, نسبة التشكيل والأدوات.
يمكن لنظام التسخين التعريفي معالجة أقطار أنبوب مختلفة?
يمكن معالجة أحجام الأنابيب المختلفة ضمن النطاق الكهربائي والميكانيكي المصمم. التغييرات في القطر, قد يتطلب سمك الجدار أو الطول الساخن محاثات مختلفة, تركيبات أو إعدادات التدفئة.
هل يمكن استخدام النظام لكل من توسيع الأنبوب وتقليله?
قد تدعم نفس معدات التسخين بالحث كلا التطبيقين عندما تكون متطلبات التسخين الخاصة بها متوافقة. تتطلب عمليات التشكيل أدوات مناسبة وقد تحتاج إلى ظروف تسخين مختلفة.
هل يمكن أن يعمل السخان التعريفي مع المكبس الموجود?
نعم. يمكن تقييم معدات التسخين من أجل التكامل مع آلة التشكيل الموجودة. تحديد موضع الشغل, وقت النقل, ويجب مراعاة المساحة المتاحة وتنسيق العمليات.
هل التسخين بالحث قبل تشكيل الأنبوب هو نفس عملية التلدين?
ليس بالضرورة. يعد تسخين طرف الأنبوب قبل التشكيل بالضغط بمثابة خطوة تحضيرية تهدف إلى إنشاء ظروف تشوه مناسبة.
التلدين هو عملية معالجة حرارية محددة لها دورتها الحرارية وأهدافها المعدنية. ولذلك يوصف التطبيق الموضح بأنه التسخين الحثى لتشكيل نهاية الأنبوب بدلاً من التلدين الحثى.
Ⅶ. اطلب حلًا مخصصًا للتسخين التعريفي لطرف الأنبوب
إذا كان تطبيقك يتطلب توسيع نهاية الأنبوب الفولاذي, تخفيض أو عملية تشكيل أخرى, يمكن لشركة KOTRON تقييم نظام التسخين التعريفي المناسب بناءً على قطعة العمل ومتطلبات الإنتاج الخاصة بك.
للحصول على اقتراح فني مبدئي, يرجى تقديم:
— رسم الأنبوب أو الصور الفوتوغرافية.
— المواد أو درجة الصلب.
— القطر الخارجي وسمك الجدار.
— عملية التشكيل المطلوبة والأبعاد النهائية.
— كمية الإنتاج أو زمن الدورة المطلوبة.
إذا كان لديك بالفعل الصحافة تشكيل, ستساعد المعلومات حول المعدات الموجودة أيضًا شركة KOTRON في تقييم ترتيبات التدفئة ومتطلبات التكامل.
وبناء على هذه التفاصيل, يمكن لشركة KOTRON تقييم مصدر الطاقة التعريفي, لفائف مخصصة, تحديد موضع قطعة العمل والتحكم في العملية المطلوبة.
تحتاج إلى التسخين التعريفي لتشكيل نهاية الأنبوب الفولاذي?
أرسل رسم الأنبوب الخاص بك وسوف تقوم KOTRON بتقييم حل التسخين التعريفي المخصص لنهاية الأنبوب.