Sistema di riscaldamento a induzione per la formatura delle estremità dei tubi in acciaio
Ⅰ. Guarda il riscaldamento a induzione per la formatura delle estremità dei tubi in acciaio
Video: Riscaldamento a induzione a media frequenza dell'estremità di un tubo di acciaio seguito da pressoformatura.
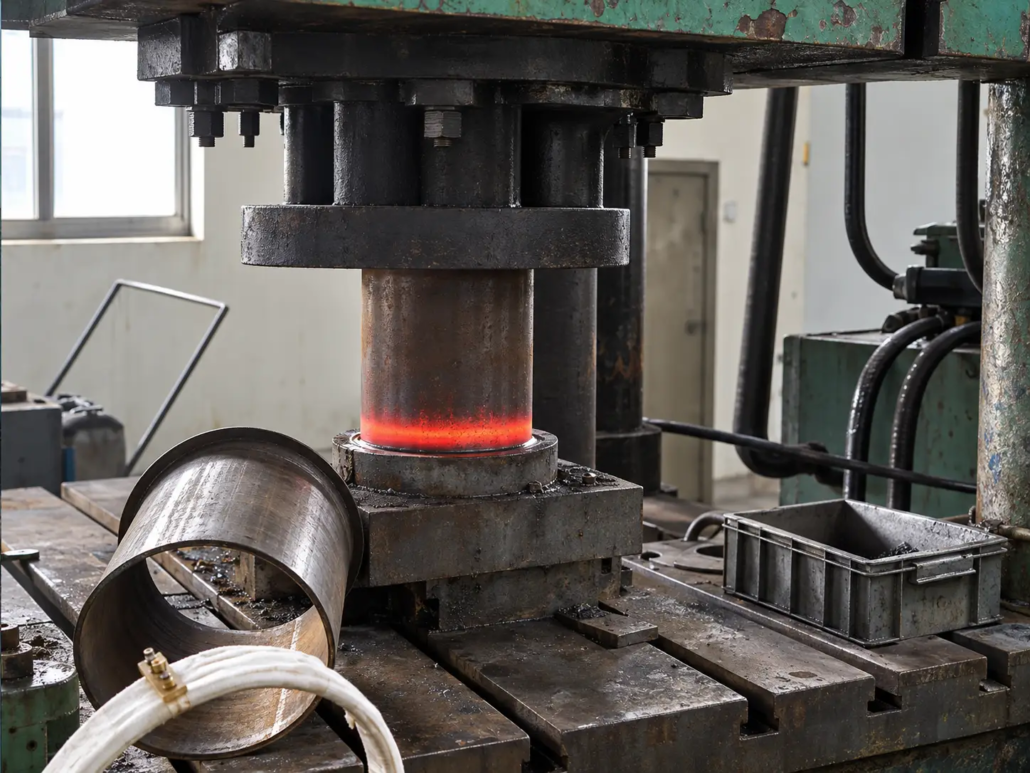
Il video lo dimostra riscaldamento ad induzione localizzato prima di un meccanico formazione dell'estremità del tubo operazione.
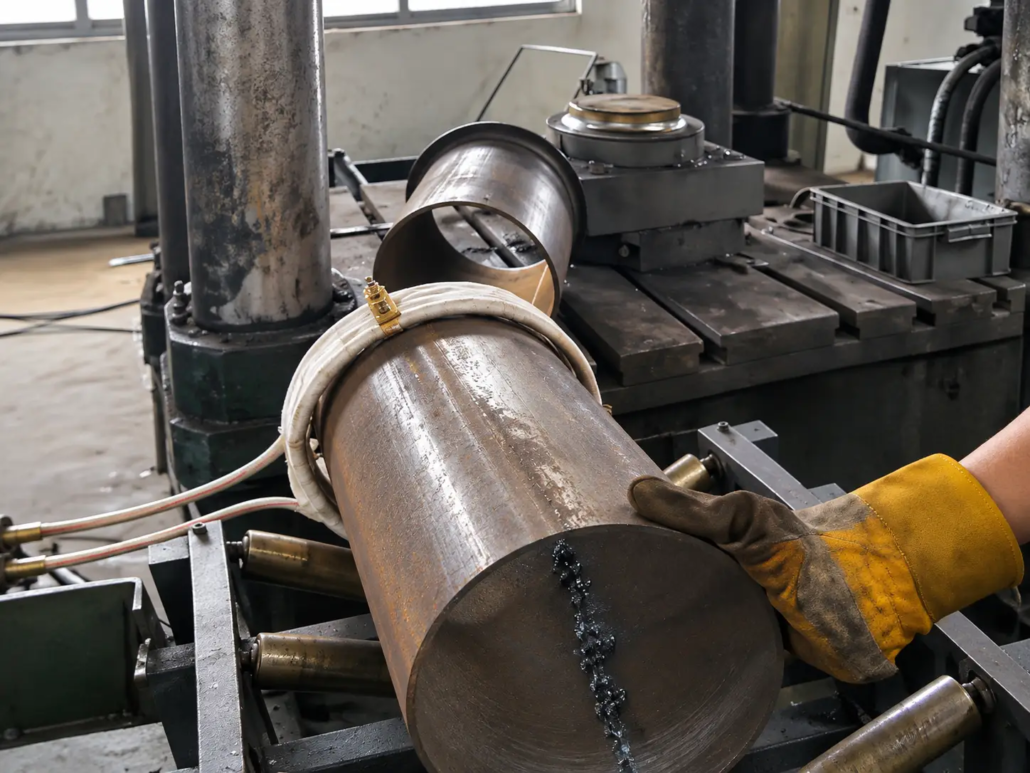
Una bobina di induzione circolare circonda il tubo vicino alla sua estremità, concentrare il riscaldamento nella sezione da formare. Il tubo riscaldato viene quindi lavorato utilizzando una pressa e un'attrezzatura di formatura.
La dimostrazione mostra come il riscaldamento a induzione possa essere combinato con la formatura meccanica senza richiedere che l'intero tubo venga sottoposto allo stesso ciclo di riscaldamento.
Dettagli dell'applicazione
| Articolo | Descrizione |
|---|---|
| Opera | Tubo tondo in acciaio |
| Zona riscaldamento | Estremità del tubo |
| Metodo di riscaldamento | Riscaldamento a induzione a media frequenza |
| Applicazione | Formatura dell'estremità del tubo |
| Processo dimostrato | Espansione dell'estremità del tubo |
| Attrezzature per la formatura | Pressa con utensile di formatura |
| Induttore | Bobina di induzione circolare per il riscaldamento localizzato dell'estremità del tubo |
Il video mostra le operazioni di riscaldamento e formatura. La qualità dell'acciaio, temperatura di riscaldamento, le tolleranze dimensionali e i risultati dell'ispezione delle parti finite non sono stati specificati.
Ⅱ. Applicazioni per la formatura delle estremità dei tubi
La formatura dell'estremità del tubo modifica la geometria di una sezione di tubo selezionata attraverso la deformazione meccanica. A seconda del materiale, spessore della parete e variazione dimensionale richiesta, la formatura può essere eseguita a freddo o con riscaldamento localizzato.
Il riscaldamento a induzione è particolarmente rilevante quando la deformazione richiesta è difficile da ottenere in condizioni di formatura a freddo.
Espansione dell'estremità del tubo
L'espansione dell'estremità del tubo aumenta il diametro della sezione del tubo selezionata.
Per applicazioni che comportano modifiche sostanziali del diametro, riscaldamento localizzato può ridurre la resistenza alla formatura e migliorare la capacità del materiale di adattarsi alla deformazione.
Questa è l'applicazione principale mostrata nel video.
Svasatura dell'estremità del tubo
La svasatura forma l'apertura del tubo verso l'esterno, tipicamente producendo un profilo affusolato o svasato.
Le condizioni di riscaldamento richieste dipendono dalla geometria della svasatura, qualità dell'acciaio e spessore della parete. Gli utensili di svasatura devono essere progettati per la forma finita prevista.
Riduzione dell'estremità del tubo
La riduzione dell'estremità del tubo diminuisce il diametro di una sezione selezionata utilizzando idonei stampi di formatura.
Per determinati materiali e requisiti di riduzione, il riscaldamento a induzione può essere utilizzato prima della formatura. L'idoneità di questo approccio dipende dal materiale, rapporto di formatura e disposizione degli utensili.
Espansione, la svasatura e la riduzione sono operazioni di formatura distinte. Ciascuno richiede un processo e una progettazione dello stampo adeguati.
Potenziali applicazioni industriali
| Industria | Applicazione tipica |
|---|---|
| Produzione di apparecchiature idrauliche | Estremità del tubo predisposte per raccordi e connessioni |
| Produzione di tubi per autoveicoli | Estremità formate di componenti tubolari in acciaio selezionati |
| Fabbricazione di tubi industriali | Espansione del tubo, riduzione e preparazione della connessione |
| Produzione di attrezzature meccaniche | Componenti tubolari personalizzati che richiedono la formatura delle estremità |
| Fabbricazione di tubi strutturali | Applicazioni selezionate di formatura e giunzione di estremità di tubi |
Si tratta di potenziali aree di applicazione piuttosto che di usi finali confermati del pezzo mostrato nel video.
Ⅲ. Perché utilizzare il riscaldamento a induzione localizzato prima della formatura?
La formatura a freddo delle estremità dei tubi può diventare difficile quando la deformazione richiesta supera ciò che il materiale può sopportare nelle condizioni di lavorazione selezionate.
I possibili difetti includono la fessurazione, scissione, rughe ed eccessivo assottigliamento delle pareti. La loro presenza dipende dal tipo di acciaio, spessore di parete, rapporto di formatura e design dello stampo.
Per materiali adatti, il riscaldamento a induzione localizzato può ridurre la resistenza alla deformazione e migliorarla formabilità innalzando la temperatura della sezione in formazione.
Questo approccio consente al processo di riscaldamento di concentrarsi sull'estremità del tubo mentre la lunghezza rimanente riceve un apporto di calore meno diretto.
L'obiettivo è stabilire una condizione di formatura adeguata nella regione richiesta, anziché riscaldare uniformemente il tubo completo.
Temperatura e distribuzione del riscaldamento
L'estremità del tubo deve raggiungere una temperatura adeguata al materiale e all'operazione di formatura.
Un riscaldamento insufficiente può rendere il materiale difficile da deformare. Un riscaldamento eccessivo può introdurre un'ossidazione non necessaria, variazioni dimensionali o effetti metallurgici indesiderati.
Potenza di riscaldamento, Frequenza, la durata e il design dell'induttore devono quindi essere selezionati insieme.
Qualità della formatura
Il riscaldamento localizzato può aiutare a ridurre le fessurazioni associate ad eccessive sollecitazioni di formatura a freddo, ma non elimina i difetti di formatura.
Dimensioni finali, lo spessore della parete e le condizioni della superficie dipendono anche dalla geometria iniziale del tubo, distribuzione della temperatura, profilo dello stampo e operazione di formatura.
Il sistema di riscaldamento e gli strumenti di formatura devono essere valutati come parti dello stesso processo.
Ⅳ. Bobina di induzione e utensili per pezzi personalizzati personalizzati
Il bobina a induzione determina dove l'energia elettromagnetica viene accoppiata nel tubo e influenza la distribuzione del riscaldamento risultante.
Per la formatura delle estremità dei tubi, la batteria è generalmente progettata attorno al diametro del tubo e alla lunghezza riscaldata richiesta.
Design della bobina di induzione
Le principali considerazioni sulla progettazione includono:
— Diametro esterno del tubo e spessore della parete.
— Proprietà materiali e magnetiche.
— Lunghezza riscaldata richiesta.
— Distanza tra bobina e pezzo.
— Requisiti di temperatura e ciclo di riscaldamento.
— Spazio disponibile per il posizionamento e la movimentazione.
Un induttore circolare può fornire riscaldamento attorno alla circonferenza del tubo. La distribuzione effettiva della temperatura dipende dalla geometria della bobina, impostazioni elettriche, proprietà del pezzo e durata del riscaldamento.
Diverse dimensioni dei tubi o requisiti di riscaldamento possono richiedere modifiche all'induttore o ai parametri operativi.
Posizionamento del pezzo
Il tubo deve essere posizionato in modo tale che la sezione di formatura prevista si trovi all'interno della zona di riscaldamento.
Supporta, è possibile utilizzare arresti o dispositivi di posizionamento per stabilire la profondità di inserimento richiesta e mantenere lo spazio tra il tubo e l'induttore.
La disposizione degli utensili viene selezionata in base alla lunghezza del tubo, peso, dimensioni e metodo di produzione.
Ⅴ. Configurazione e selezione dell'attrezzatura
Il sistema di riscaldamento a induzione può essere fornito come stazione di riscaldamento separata per una pressa esistente o incorporato in un sistema di formatura delle estremità dei tubi più integrato.
La configurazione dell'apparecchiatura è determinata dal ciclo di riscaldamento richiesto, formazione delle condizioni operative e di produzione.
| Componente dell'apparecchiatura | Configurazione |
|---|---|
| Alimentatore ad Induzione | Potenza e frequenza adattate al fabbisogno di riscaldamento |
| Bobina di induzione | Personalizzato in base alle dimensioni del tubo e alla lunghezza riscaldata |
| Dispositivo per il pezzo | Supporto e posizionamento del tubo |
| Controllo del processo | Regolazione della potenza e del tempo di riscaldamento; feedback della temperatura dove richiesto |
| Raffreddamento delle apparecchiature | Abbinato all'alimentatore e all'induttore |
| Premere Integrazione | Trasferimento del pezzo e coordinamento con le attrezzature di formatura |
| Automazione | Carico e movimentazione in base alle esigenze di produzione |
Alimentazione e controllo
L'applicazione dimostrata utilizza il riscaldamento a induzione a media frequenza. L'attrezzatura disponibile di KOTRON include alimentatori a controllo digitale, con controllo in retroazione della temperatura disponibile in apposite configurazioni.
La configurazione elettrica finale viene selezionata insieme all'induttore e al ciclo di riscaldamento richiesto.
Stampa Integrazione e produzione
È necessario considerare l'intervallo tra il riscaldamento e la formatura perché il tubo inizia a perdere calore dopo aver lasciato la bobina di induzione.
Un azionamento manuale stazione di riscaldamento può adattarsi alla produzione occasionale, mentre la produzione ripetuta può giustificare il posizionamento e il trasferimento automatizzati.
Per requisiti di formatura impegnativi, le prove di processo possono aiutare a stabilire condizioni di riscaldamento adeguate e verificare le dimensioni finite, spessore della parete e condizioni della superficie.
Ⅵ. Domande frequenti
Fare clic su una domanda per espandere la risposta.
Il riscaldamento a induzione può aiutare a prevenire le fessurazioni durante l'espansione dell'estremità del tubo?
Per materiali adatti, il riscaldamento localizzato può migliorare la formabilità e ridurre il rischio di fessurazioni associato a un'eccessiva deformazione a freddo. Il risultato dipende ancora dal materiale, temperatura, rapporto di formatura e utensileria.
Un sistema di riscaldamento a induzione può trattare diversi diametri di tubo?
È possibile lavorare tubi di diverse dimensioni entro l'intervallo elettrico e meccanico progettato. Cambiamenti di diametro, lo spessore della parete o la lunghezza riscaldata possono richiedere induttori diversi, infissi o impostazioni di riscaldamento.
Il sistema può essere utilizzato sia per l'espansione che per la riduzione del tubo?
La stessa apparecchiatura di riscaldamento a induzione può supportare entrambe le applicazioni quando i loro requisiti di riscaldamento sono compatibili. Le operazioni di formatura richiedono attrezzature adeguate e possono richiedere condizioni di riscaldamento diverse.
Il riscaldatore a induzione può funzionare con una pressa esistente?
Sì. L'apparecchiatura di riscaldamento può essere valutata per l'integrazione con una macchina formatrice esistente. Posizionamento del pezzo, tempo di trasferimento, devono essere considerati lo spazio disponibile e il coordinamento del processo.
Il riscaldamento a induzione prima della formatura del tubo è uguale alla ricottura?
Non necessariamente. Il riscaldamento dell'estremità del tubo prima della pressoformatura è una fase preparatoria intesa a stabilire condizioni di deformazione adeguate.
La ricottura è un processo di trattamento termico definito con un proprio ciclo termico e obiettivi metallurgici. L'applicazione dimostrata è quindi descritta come riscaldamento a induzione per la formatura delle estremità dei tubi piuttosto che come ricottura a induzione.
Ⅶ. Richiedi una soluzione personalizzata per il riscaldamento a induzione delle estremità dei tubi
Se la tua applicazione richiede l'espansione dell'estremità del tubo in acciaio, riduzione o altra operazione di formatura, KOTRON può valutare un sistema di riscaldamento a induzione adatto in base al pezzo e alle esigenze di produzione.
Per una prima proposta tecnica, per favore fornisci:
— Disegni o fotografie del tubo.
— Grado del materiale o dell'acciaio.
— Diametro esterno e spessore della parete.
— Operazione di formatura richiesta e dimensioni finite.
— Quantità di produzione o tempo di ciclo richiesto.
Se possiedi già una pressa formatrice, le informazioni sulle apparecchiature esistenti aiuteranno inoltre KOTRON a valutare la disposizione del riscaldamento e i requisiti di integrazione.
Sulla base di questi dettagli, KOTRON può valutare l'alimentazione ad induzione, bobina personalizzata, posizionamento del pezzo e controllo del processo richiesto.
È necessario il riscaldamento a induzione per la formatura delle estremità dei tubi in acciaio?
Invia il tuo disegno del tubo e KOTRON valuterà una soluzione personalizzata per il riscaldamento a induzione delle estremità dei tubi.