钢管端部成型感应加热系统
Ⅰ. 观看钢管端部成型感应加热
视频: 钢管端部中频感应加热,然后压制成型.
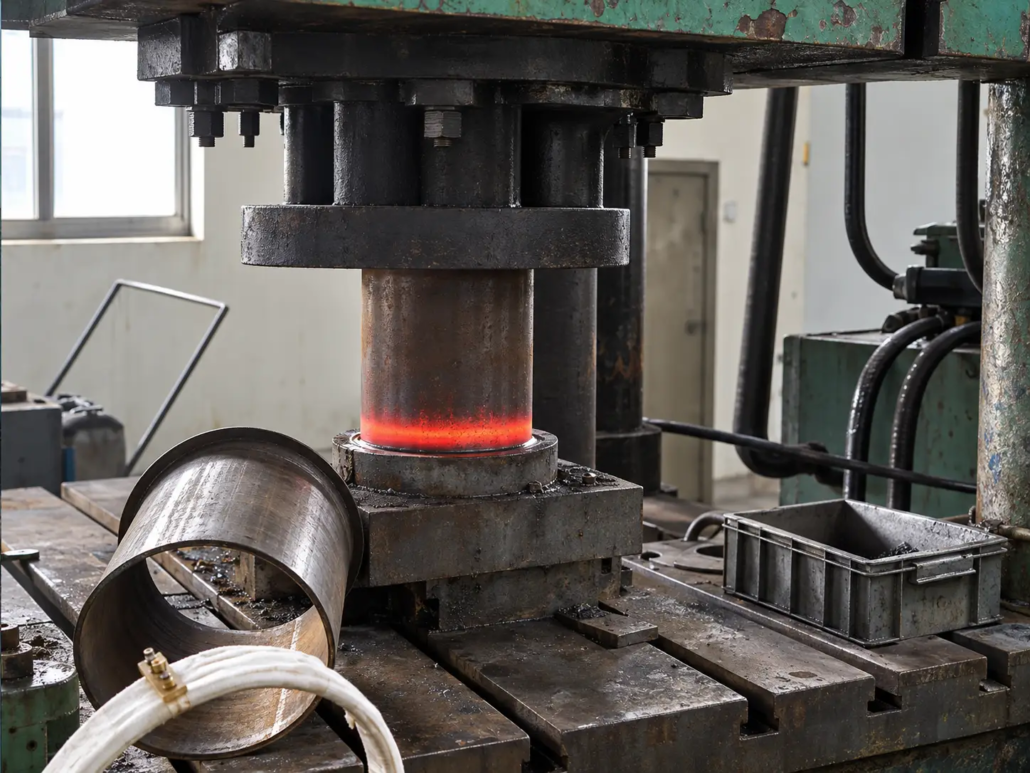
视频演示了 局部感应加热 在机械之前 管端成型 手术.
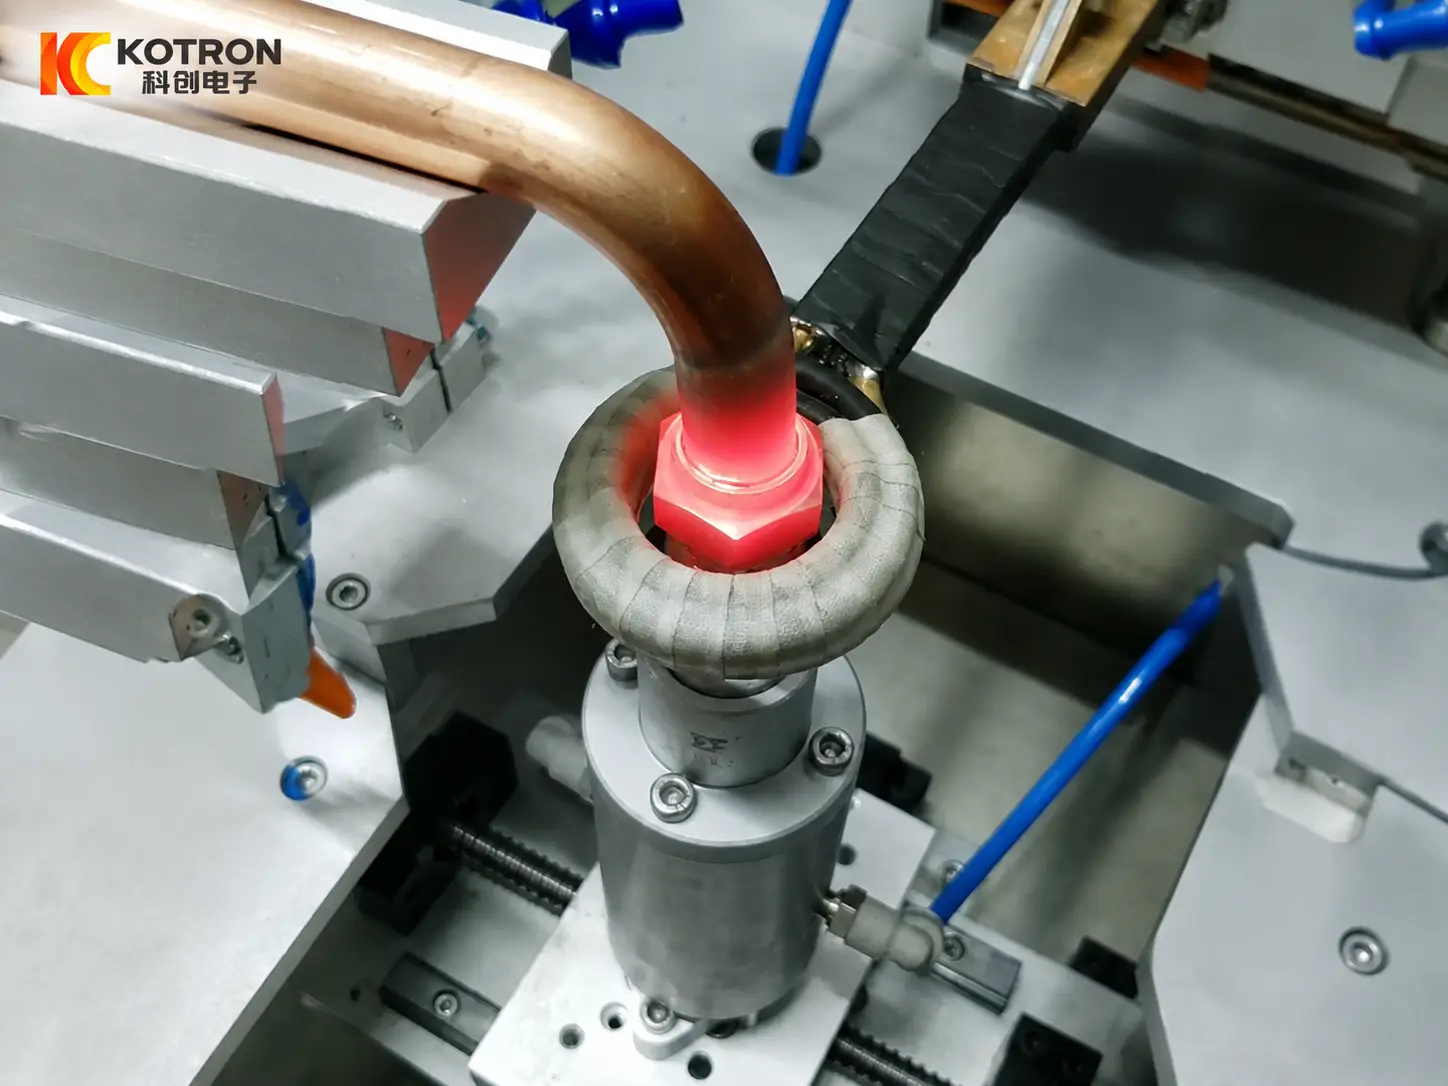
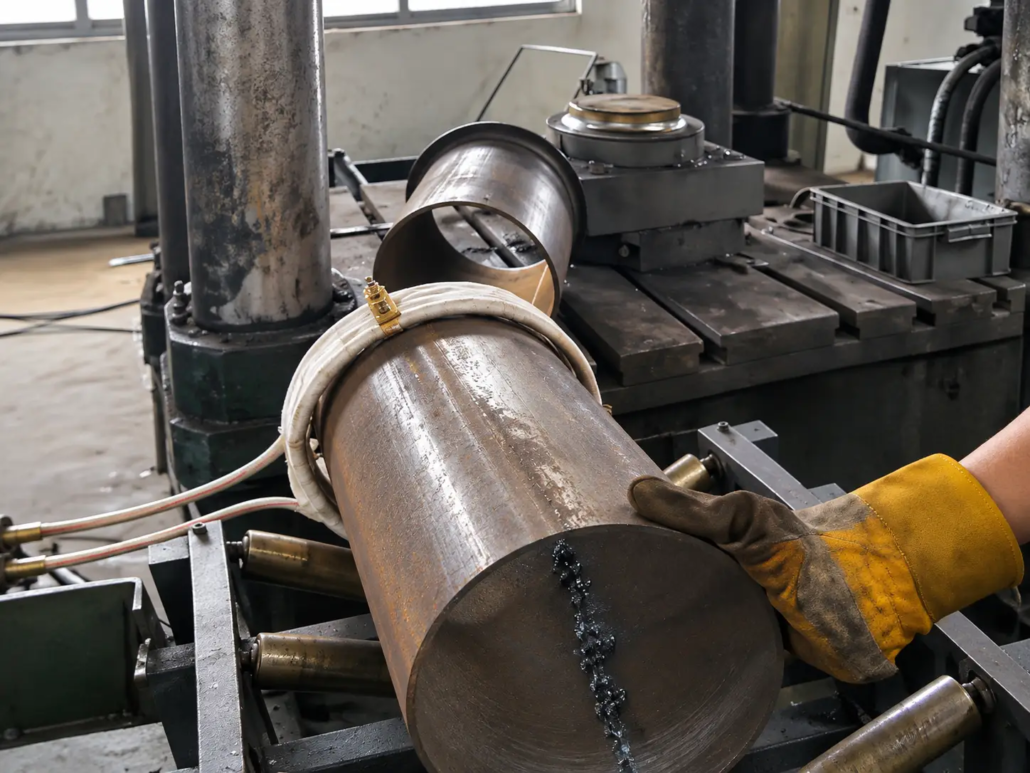
圆形感应线圈围绕管子的末端附近, 将加热集中在待成型的部分. 然后使用压力机和成型工具对加热的管进行加工.
该演示展示了如何将感应加热与机械成型相结合,而不需要整个管材经历相同的加热循环.
申请详情
| 物品 | 描述 |
|---|---|
| 工件 | 圆钢管 |
| 加热区 | 管端 |
| 加热方式 | 中频感应加热 |
| 应用 | 管端成型 |
| 示范流程 | 管端扩径 |
| 成型设备 | 用成型工具冲压 |
| 感应器 | 用于局部管端加热的圆形感应线圈 |
视频展示了加热和成型操作. 钢材牌号, 加热温度, 尺寸公差和成品检验结果尚未指定.
Ⅱ. 管端成型应用
管端成形通过机械变形改变选定管段的几何形状. 取决于材料, 壁厚和所需的尺寸变化, 成型可以冷成型或局部加热成型.
当在冷成型条件下难以实现所需的变形时,感应加热尤其重要.
管端扩径
管端膨胀增加了选定管段的直径.
对于涉及较大直径变化的应用, 局部加热 可以降低成形阻力并提高材料适应变形的能力.
这是视频中演示的主要应用程序.
管端扩口
扩口形成管子向外开口, 通常产生锥形或喇叭形轮廓.
所需的加热条件取决于火炬的几何形状, 钢种和壁厚. 扩口工具必须针对预期的成品形状进行设计.
管端缩径
管端缩径使用合适的成型模具来减小选定截面的直径.
对于某些材料和减少要求, 成型前可使用感应加热. 这种方法的适用性取决于材料, 成型比例及工装布置.
扩张, 扩口和缩径是不同的成形操作. 每个都需要适当的工艺和模具设计.
潜在的工业应用
| 行业 | 典型应用 |
|---|---|
| 液压设备制造 | 为配件和连接准备的管端 |
| 汽车管制造 | 选定钢管部件的成型端部 |
| 工业管材制造 | 扩管, 还原和连接准备 |
| 机械设备制造 | 需要端部成型的定制管状部件 |
| 结构管制造 | 选定的管端成型和连接应用 |
这些是潜在的应用领域,而不是视频中所示工件的已确认的最终用途.
Ⅲ. 为什么在成型前使用局部感应加热?
当所需的变形超过材料在选定的加工条件下所能容纳的范围时,冷管端部成形会变得困难.
可能的缺陷包括开裂, 分裂, 起皱和壁过薄. 它们的出现取决于钢种, 壁厚, 成形比和模具设计.
对于合适的材料, 局部感应加热可以降低抗变形能力,提高 成形性 通过提高正在形成的部分的温度.
这种方法允许加热过程集中在管端,而其余长度接收较少的直接热量输入.
目标是在所需区域建立合适的成形条件, 而不是均匀加热整个管子.
加热温度及分布
管端必须达到适合材料和成型操作的温度.
加热不足可能会使材料难以变形. 过度加热会导致不必要的氧化, 尺寸变化或不良冶金效应.
加热功率, 频率, 因此,必须同时选择持续时间和电感器设计.
成型质量
局部加热可能有助于减少与过度冷成型应变相关的裂纹, 但它并不能消除成型缺陷.
最终尺寸, 壁厚和表面状况还取决于初始管的几何形状, 温度分布, 模具轮廓和成型操作.
加热系统和成型工具必须作为同一工艺的一部分进行评估.
Ⅳ. 定制感应线圈和工件工具
这些 感应线圈 确定电磁能耦合到管中的位置并影响最终的热量分布.
用于管端成型, 盘管一般围绕管径和所需加热长度设计.
感应线圈设计
主要设计考虑因素包括:
— 管材外径和壁厚.
— 材料和磁性能.
— 所需加热长度.
— 线圈与工件间隙.
— 加热温度和周期要求.
— 用于定位和搬运的可用空间.
圆形感应器可以在管圆周周围提供加热. 实际温度分布取决于线圈几何形状, 电气设置, 工件特性和加热时间.
不同的管尺寸或加热要求可能需要改变感应器或操作参数.
工件定位
管子的定位必须使预期的成型部分位于加热区域内.
支持, 可以使用挡块或定位夹具来确定所需的插入深度并保持管和感应器之间的间隙.
根据管材长度选择工装布置, 重量, 尺寸及制作方法.
Ⅴ. 设备配置及选型
感应加热系统可以作为现有压力机的单独加热站提供,也可以合并到更集成的管端成型装置中.
设备配置根据所需加热循环确定, 成型操作及生产条件.
| 设备组成 | 配置 |
|---|---|
| 感应电源 | 功率和频率与加热要求相匹配 |
| 感应线圈 | 根据管子尺寸和加热长度定制 |
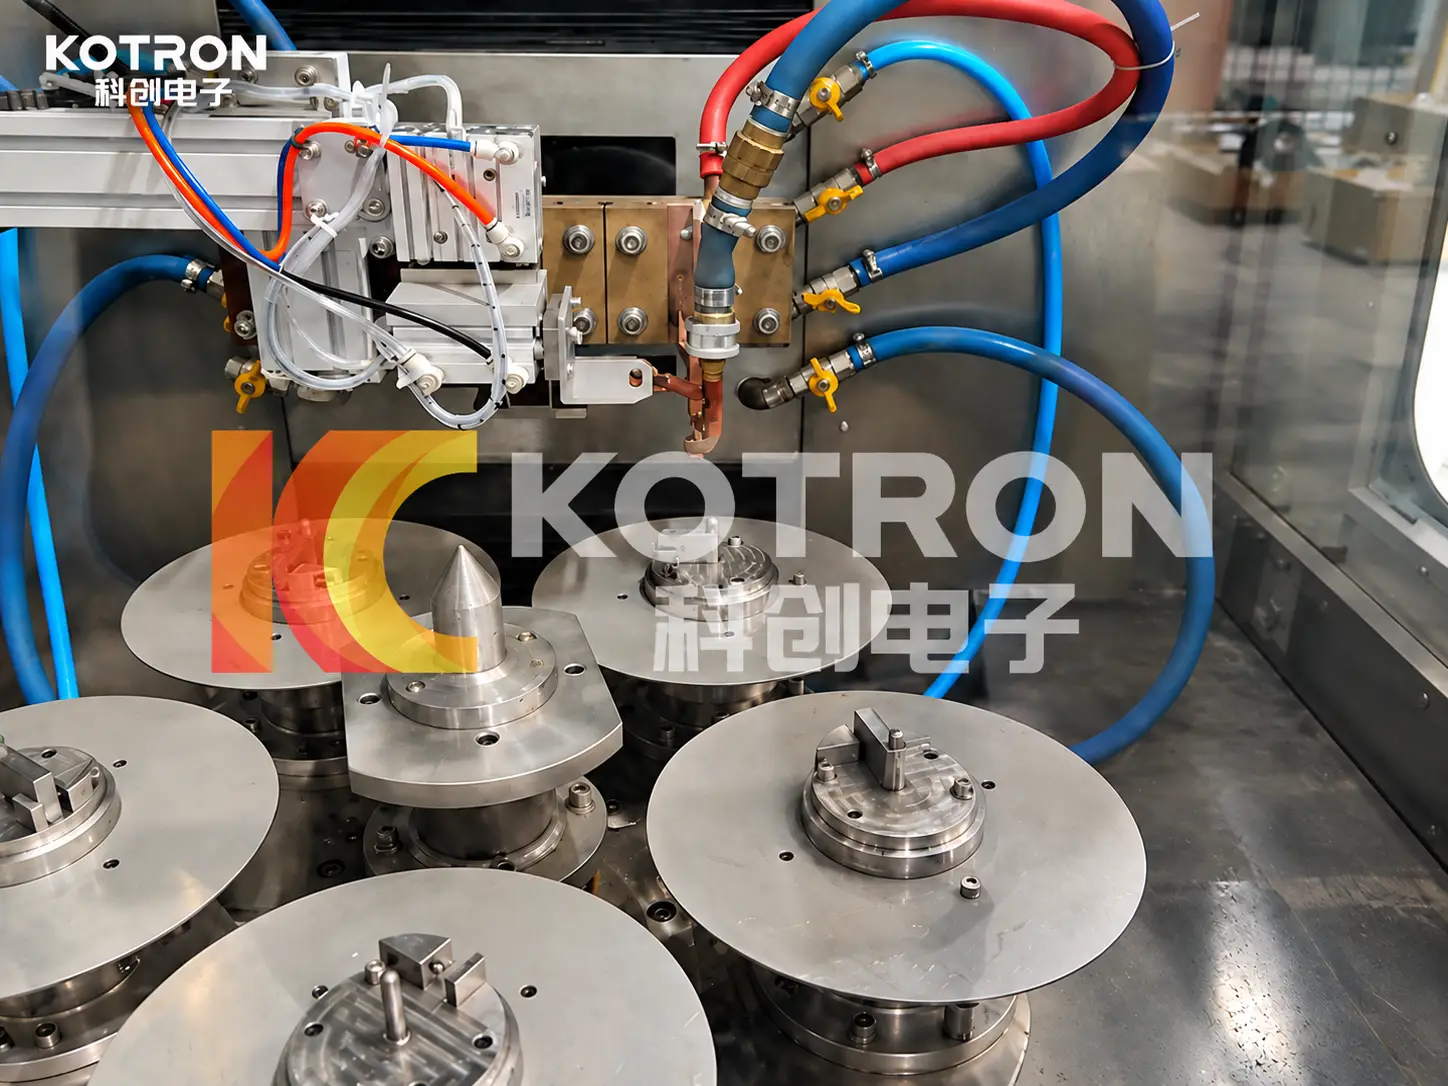
| 工件夹具 | 管支撑和定位 |
| 工艺控制 | 功率和加热时间调节; 需要时的温度反馈 |
| 设备冷却 | 与电源及电感匹配 |
| 新闻整合 | 工件传送及与成型设备的配合 |
| 自动化 | 根据生产要求进行装载和搬运 |
电源与控制
演示的应用使用中频感应加热. KOTRON 的可用设备包括 数控电源, 在合适的配置中提供温度反馈控制.
最终的电气配置与感应器和所需的加热周期一起选择.
压机集成和生产
必须考虑加热和成型之间的间隔,因为管子在离开感应线圈后就开始失去热量.
一个手动操作的 供暖站 可能适合偶尔的生产, 而重复制造可能证明自动定位和转移是合理的.
满足苛刻的成型要求, 工艺试验可以帮助建立合适的加热条件并验证最终尺寸, 壁厚和表面状况.
Ⅵ. 常见问题解答
单击问题以展开答案.
感应加热是否有助于防止管端膨胀过程中的破裂?
对于合适的材料, 局部加热可以提高成型性并降低与过度冷成型应变相关的开裂风险. 结果还是要看材质, 温度, 成型比例和模具.
一套感应加热系统可以加工不同直径的管子吗?
可以在设计的电气和机械范围内加工不同尺寸的管材. 直径变化, 壁厚或加热长度可能需要不同的感应器, 固定装置或加热设置.
该系统可以同时用于扩管和缩管吗?
当加热要求兼容时,相同的感应加热设备可以支持这两种应用. 成型操作需要合适的工具,并且可能需要不同的加热条件.
感应加热器可以与现有的压力机一起使用吗?
可以. 可以评估加热设备与现有成型机的集成. 工件定位, 转移时间, 必须考虑可用空间和流程协调.
管材成型前感应加热和退火一样吗?
未必. 在压制成型之前加热管端是一个准备步骤,旨在建立合适的变形条件.
退火是一种明确的热处理工艺,具有自己的热循环和冶金目标. 因此,所演示的应用被描述为用于管端成型的感应加热,而不是感应退火.
Ⅶ. 请求定制管端感应加热解决方案
如果您的应用需要钢管端部扩径, 缩减或其他成形操作, KOTRON 可以根据您的工件和生产要求评估合适的感应加热系统.
初步技术建议, 请提供:
— 管图或照片.
— 材质或钢种.
— 外径和壁厚.
— 所需的成型操作和成品尺寸.
— 生产数量或所需的周期时间.
如果您已经拥有一台成型机, 有关现有设备的信息还将帮助 KOTRON 评估加热布置和集成要求.
基于这些细节, KOTRON可以评估感应电源, 定制线圈, 工件定位和所需的过程控制.