热轧用钛合金棒材感应加热
Ⅰ. 钛合金棒材感应加热运行中
视频: 热轧用钛合金棒材多工位中频感应加热.
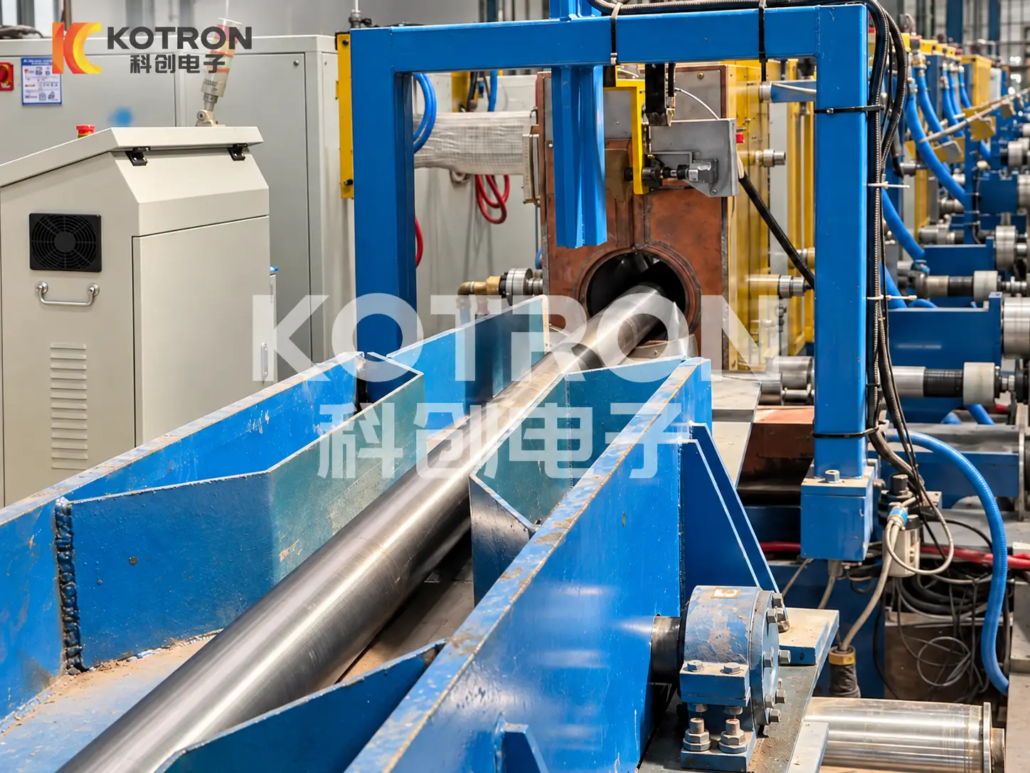
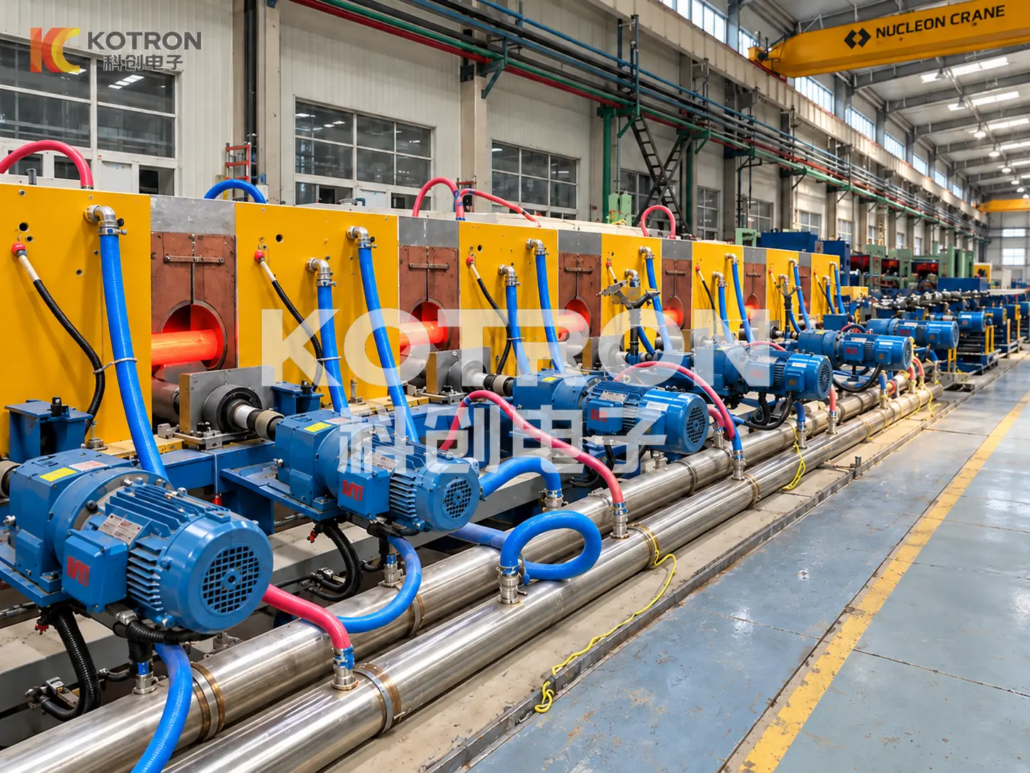
视频显示一根长金属棒沿着蓝色钢制导轨结构进入设备.
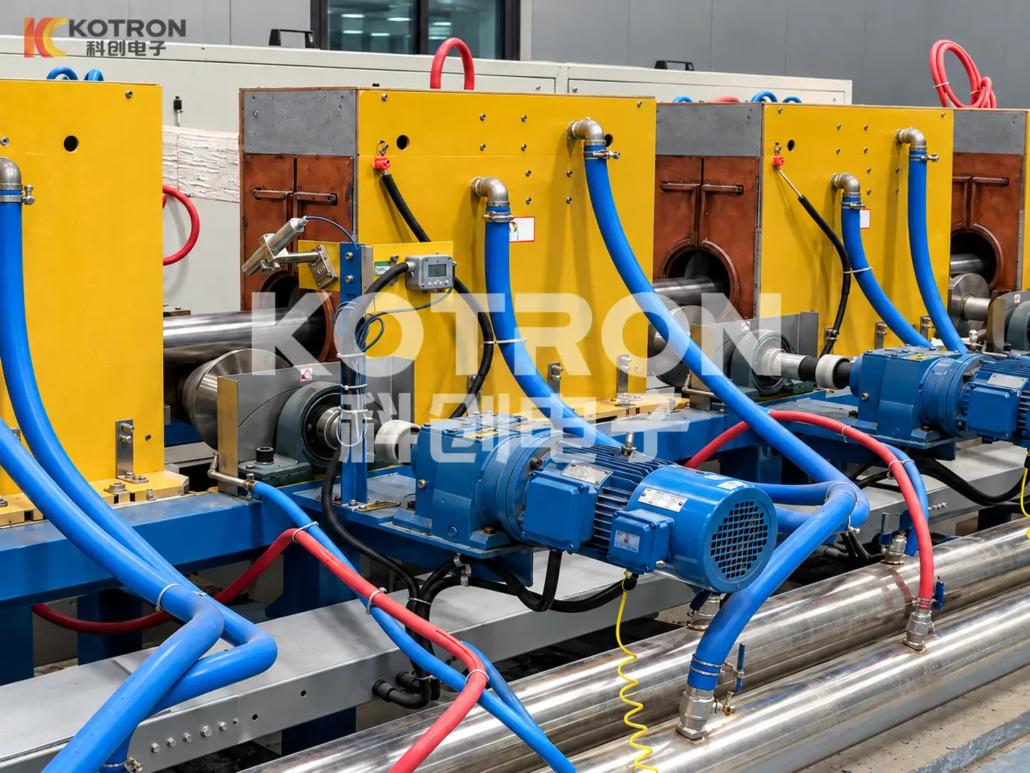
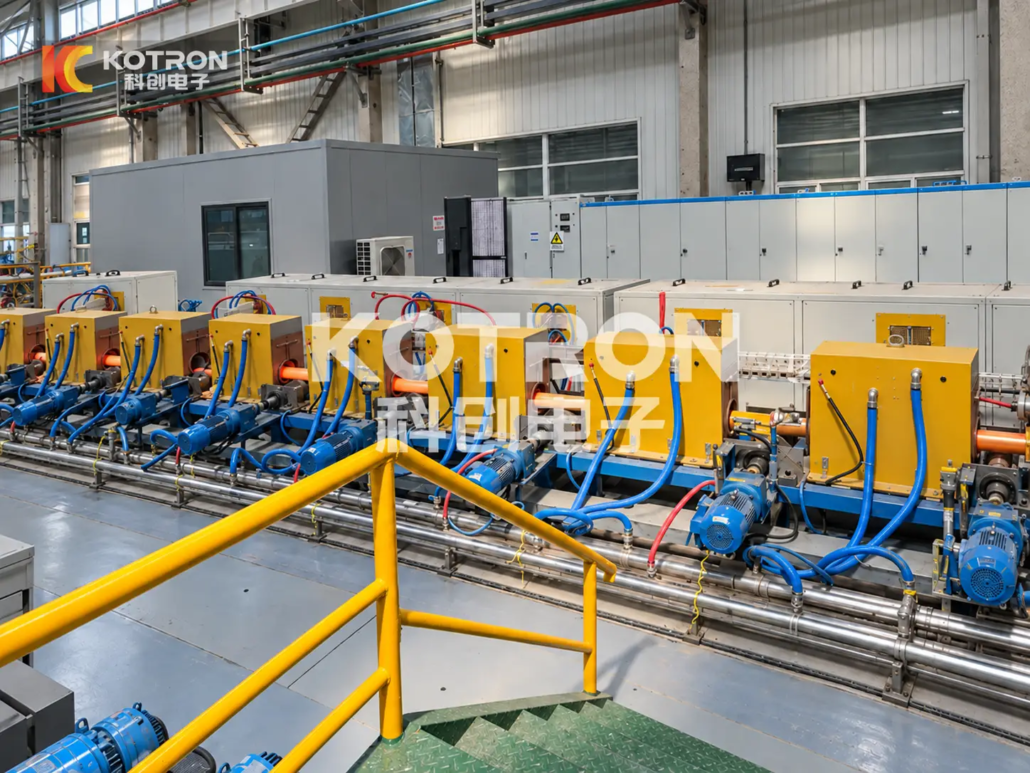
沿加工线安装了一系列黄色加热装置, 蓝色电动机和滚轮组件位于棒材路径旁边. 软管, 车站周围可见电气连接和支撑结构.
在多个设备开口处可以看到橙红色加热区域, 显示运行中的加热过程.
项目配置
| 物品 | 描述 |
|---|---|
| 工件 | 钛合金棒材 |
| 应用 | 热轧前加热 |
| 加热方式 | 中频感应加热 |
| 供暖安排 | 多个加热站顺序排列 |
| 物料搬运 | 使用滚轮和驱动组件引导棒料进给 |
| 配套设备 | 电气柜, 连接软管和管道 |
| 生产布局 | 连续在线棒料加工 |
应用说明: 该项目被认定为热轧用钛合金棒材加热. 该视频记录了加热和棒材处理设备, 但不显示下游轧制作业. 安装的电源型号, 尚未提供操作参数和最终处理结果.
Ⅱ. 多工位加热和连续棒材加工
设备围绕连续的棒材路径布置, 机械搬运系统在工件通过加热站时支撑工件.
棒材进给和引导
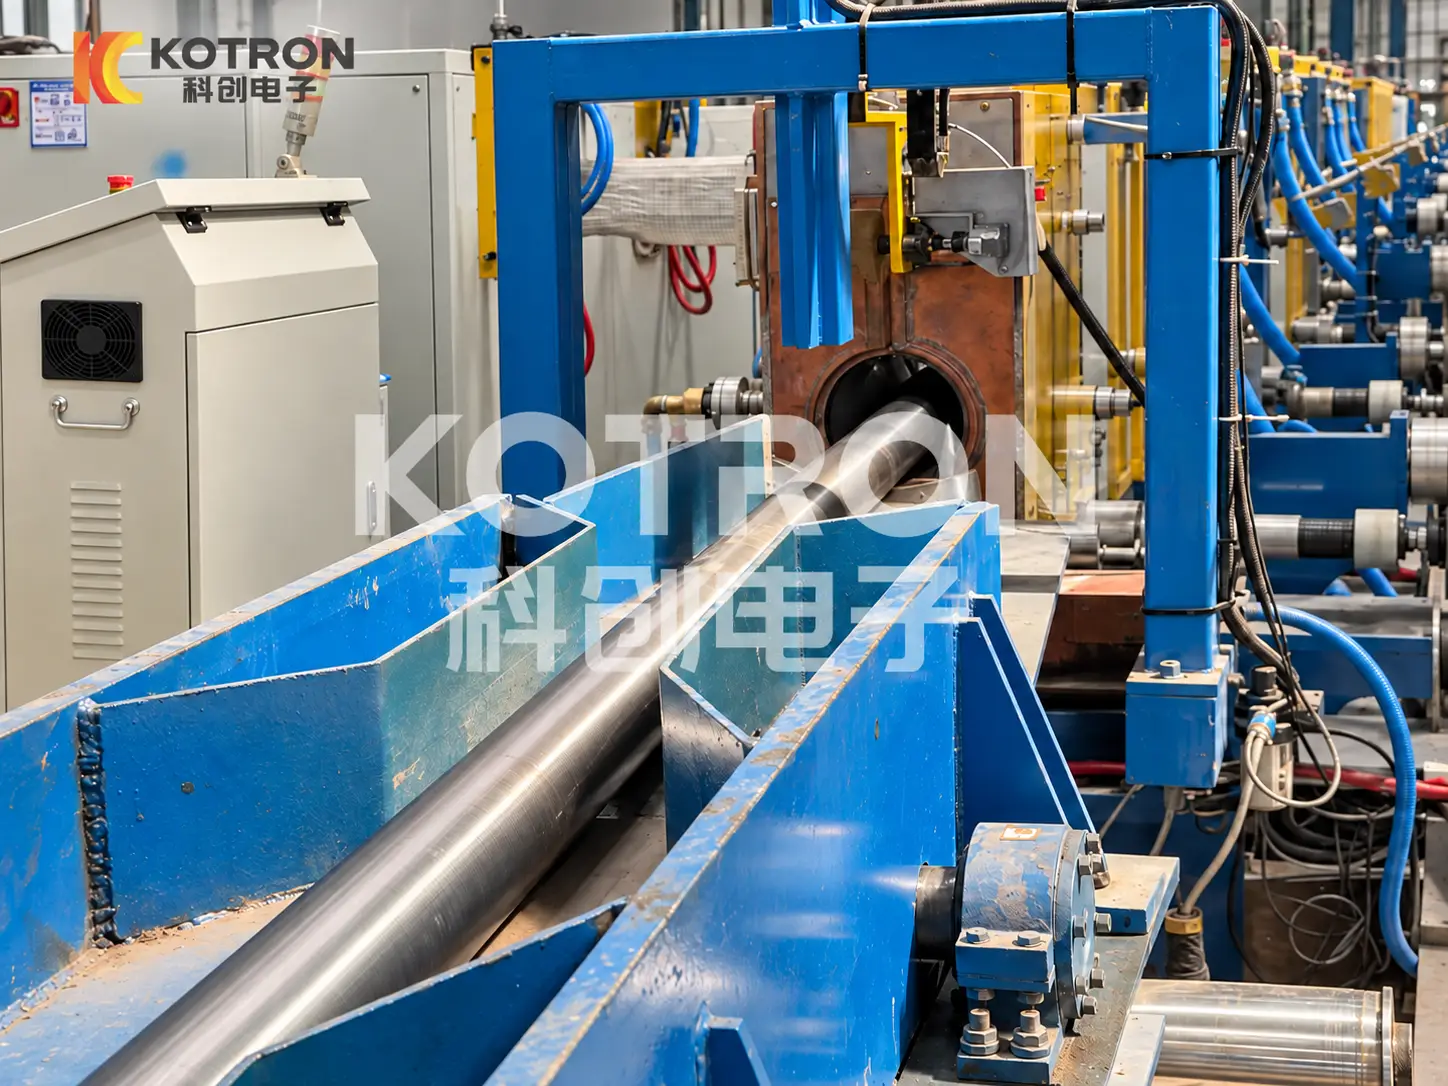
棒材通过引导进料部分接近加热设备. 滚轮组件和电机驱动机构沿加工路径安装.
用于连续感应加热, 金属条在通过感应器时必须保持正确对齐. 导轨和驱动装置必须适合工件直径, 长度和所需的移动,同时在加热设备内保持适当的间隙.
多个加热站
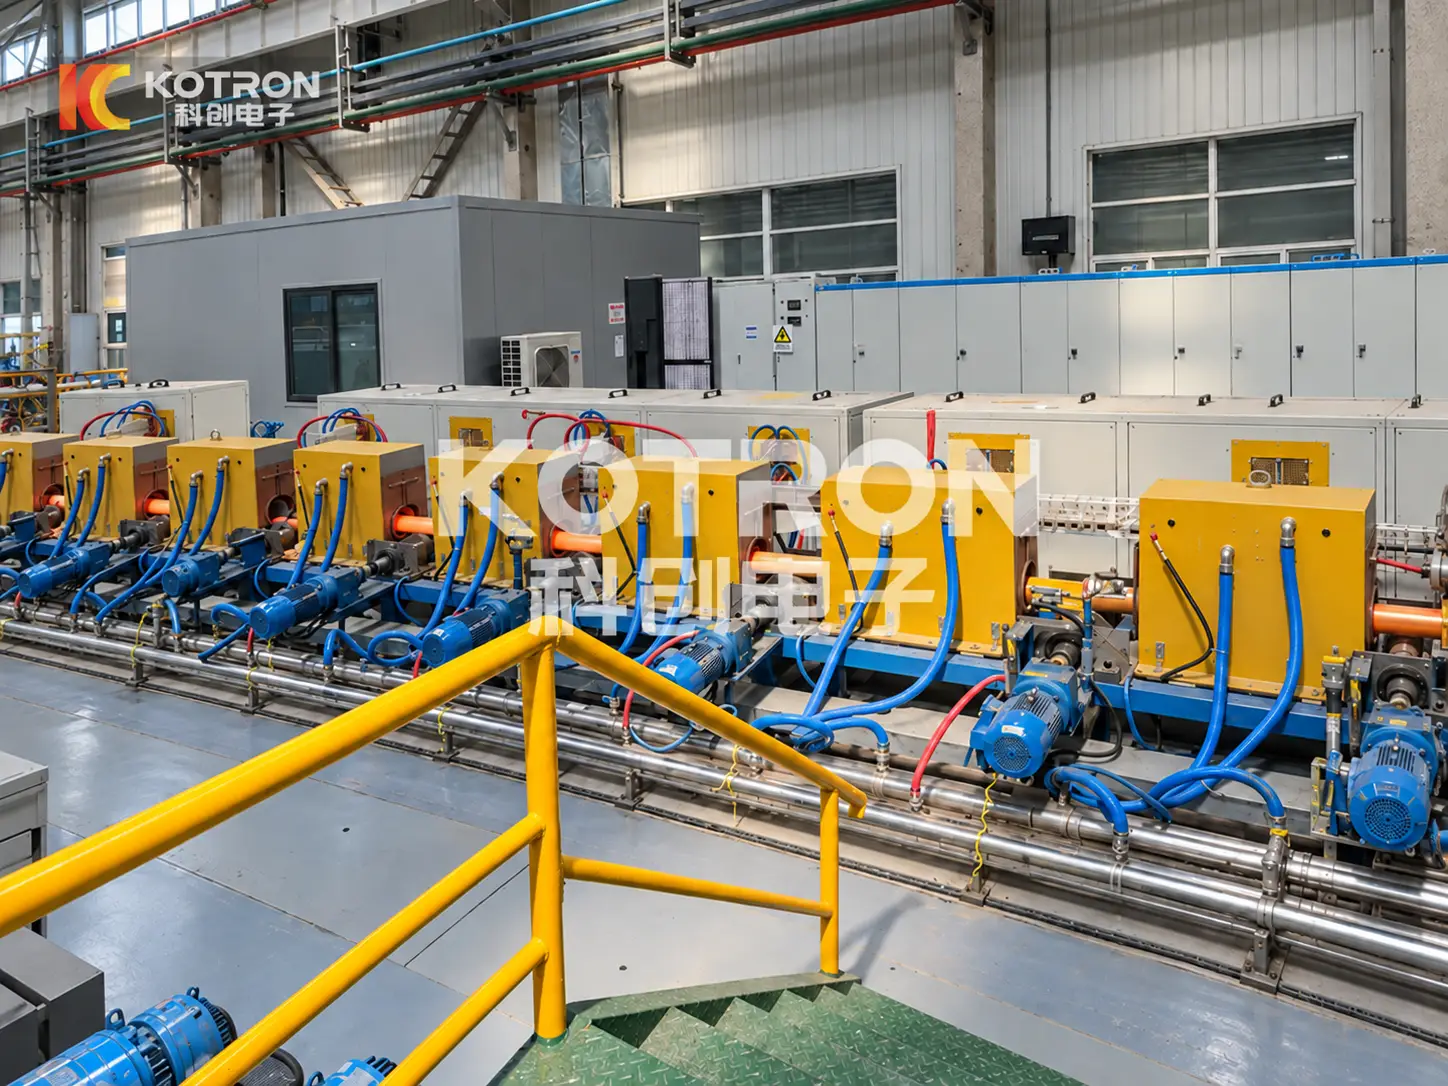
示范生产线采用多个连续排列的封闭式加热站.
这种布局允许在延长的处理路径上进行加热. 车站数量, 有效加热长度和电气布置根据加热任务和可用生产空间确定.
对于较大的钢筋截面, 加热时间还必须考虑向工件中心的热传导. 单独合适的表面温度并不能证明整个部分已达到所需的热条件.
热轧前加热
加热线为钛合金棒材的后续变形做好准备 滚动操作.
加热功率的关系, 棒材行进速度和加热长度决定连续加工期间的热输入. 轧机所需的温度还必须考虑棒材离开最终加热站后的热损失.
因此,加热和运输设备需要与轧制工艺相匹配,而不是单独选择.
Ⅲ. 钛合金棒材的加热注意事项
钛合金 需要适合其成分和热加工要求的加热条件. 为碳钢棒开发的操作设置不能简单地转移到 钛合金加工.
频率和贯穿加热
常见的钛合金本质上是非铁磁性的, 和他们的 电性能和热性能 与碳钢不同.
在感应加热中, 交变磁场在棒内感应出电流. 电流分布受材料电阻率的影响, 磁性, 操作频率 和工件直径.
与许多钢相比,钛合金通常还具有相对较低的导热率. 对于较大的钢筋截面, 加热循环需要足够的时间来形成表面和中心之间所需的温度分布.
热轧温度
合适的加热温度取决于钛合金牌号, 其相变特性和预期的轧制过程.
单一温度范围不应适用于每种钛合金. 加热条件必须根据材料规格和下游变形要求确定.
表面状况
钛合金在高温暴露时会与氧和氮发生反应. 表面污染过多, 包括富氧, 可能会对加工材料产生不利影响.
加热温度, 因此,在开发工艺时应考虑暴露时间和操作环境. 根据合金和生产条件的需要选择表面保护措施.
Ⅳ. 科创感应加热设备和电源选项
科创为工业棒材加热提供感应加热电源及相关设备.
用于钛合金连续加工, 系统设计汇集了电力供应, 电感器, 棒材处理机制和所需的生产控制.
设备配置
| 组件 | 功能 |
|---|---|
| 感应电源 | 提供符合加热要求的电力输出 |
| 加热站和感应器 | 沿棒材路径建立加热布置 |
| 送料及导向设备 | 支撑并定位移动杆 |
| 机械驱动组件 | 提供所需的工件运动 |
| 冷却设备 | 支持电感器和相关电气设备的冷却需求 |
| 工艺控制 | 协调加热设置和生产线操作 |
XZG系列感应电源
科创内部设备参考包括以下用于工业感应加热应用的XZG系列型号.
| 模型 | 列出的最大功率 | 参考频率范围 |
|---|---|---|
| XZG-80SCZ | 80 千瓦 | 1–50 kHz |
| XZG-100SCZ | 100 千瓦 | 1–50 kHz |
| XZG-120SCZ | 120 千瓦 | 1–50 kHz |
| XZG-160SCZ | 160 千瓦 | 1–50 kHz |
这些规格来自科创内部电源文档,作为设备参考提供. 并非视频中所示钛合金加热线的确认规格. 选择时应验证当前型号规格和合适的工作范围.
电源选择 钛棒取决于合金特性, 棒材直径, 所需温度, 加热长度和加工速度. 完整的安装可能需要与上面列出的各个型号不同的电气布置.
数字控制和生产线集成
科创的设备参考描述了具有恒功率的数字电源选项, 恒定电流和基于温度的控制模式.
为加热过程选择适当的控制装置. 基于温度的操作需要合适的测量和反馈设备, 而连续生产也需要加热输出和棒料运动之间的协调.
用于集成 轧制设备, 线路布局必须考虑柱的进入和退出位置, 物料转移, 可用的安装空间和下一处理阶段所需的温度.
Ⅴ. 探讨钛合金棒材加热项目
科创为连续金属棒材加工提供感应加热设备和定制解决方案, 包括与热轧相关的加热应用.
用于初步技术评估, 请提供:
•钛合金牌号
•棒材直径和长度
•所需加热温度, 如果指定
•生产数量或目标线速度
•现有轧制设备或生产线要求, 如果适用
工件图纸, 照片或生产线布局也很有用.
有了这些细节, 我们可以回顾一下感应电源, 供热站布置, 适合您应用的定制电感器和棒材处理要求.
发送您的钛棒规格