Многостанционная машина для индукционного утвердения кирки
Одновременное индукционное закаливание обоих рабочих концов кирки
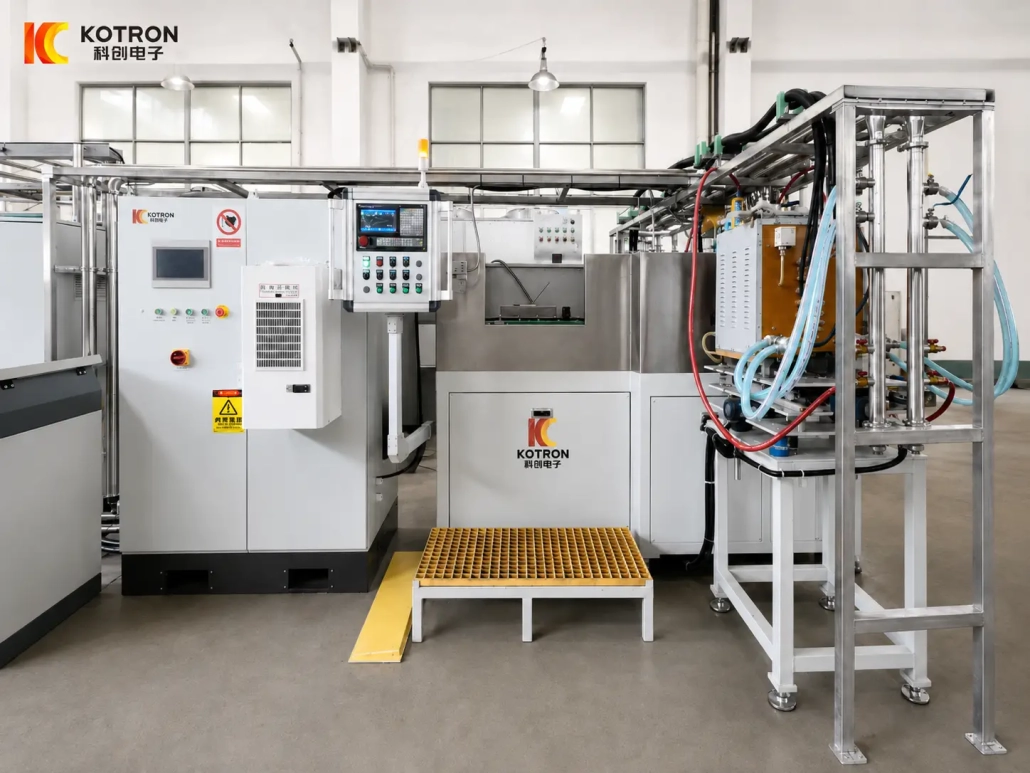
Эта многопозиционная индукционная закалочная машина используется для партийной термообработки головок кирки. Заготовки загружаются вручную, а затем автоматически подаются через процесс закалки. Оба рабочих конца нагреваются одновременно и охлаждаются распылением на машине.
Система использует специальные позиционирующие приспособления и многовитковые плоские индукционные катушки для концентрации нагрева на требуемых участках головки кирки.
Ⅰ. См. процесс закалки кирки
Видео 1: Ручная загрузка и автоматический процесс закалки кирки
Видео 2: Головки кирок входят в зону индукционного нагрева
Первое видео показывает машину в ходе нормального производства. Головки кирки загружаются вручную, в то время как заготовки, уже находящиеся в машине, продолжают двигаться вперед в процессе нагрева и закалки..
Второе видео начинается раньше в цикле. Головки кирки движутся вперед и входят в зону индукционного нагрева., создание связи между заготовкой, индуктор и систему транспортировки легче увидеть.
После загрузки, машина автоматически переносит головки кирки вперед. Оба рабочих конца одновременно подвергаются индукционному нагреву, а затем закалке распылением в рамках одной и той же производственной последовательности..
Нет необходимости сначала закаливать один конец, а затем разворачивать заготовку другим концом..
Ⅱ. Одновременная локализованная закалка обоих рабочих концов
Рабочие концы кирки подвергаются многократным ударам и истиранию.. Центральная часть, включая проушину ручки, имеет другую функцию и не нуждается в обработке таким же образом.
Индукционный нагрев позволяет концентрировать зону нагрева на двух концах.
На этой машине, обе стороны обрабатываются одновременно. Центральная часть остается вне основной зоны нагрева, в то время как рабочие концы доводятся до требуемого состояния нагрева и закаливаются.
Этот селективная закалка принцип также используется для других ударных и ручных инструментов, где рабочая поверхность требует большей износостойкости, тогда как остальная часть компонента сохраняет подходящую прочность.
Окончательная схема нагрева зависит от геометрии головки кирки, материала и заданной закаленной зоны.
Ⅲ. Ручная загрузка и автоматическая подача заготовок
Головки кирки устанавливаются в позиционные приспособления вручную. После загрузки, Заготовки автоматически перемещаются вперед через станок.
Несколько головок кирки остаются расположенными последовательно в процессе производства. Конвейерная система перемещает их через зоны нагрева и струйного закаливания без необходимости ручной передачи между этими технологическими этапами.
Такая схема разделяет ручную загрузку и цикл закалки. После того как головка кирки установлена в приспособлении, ее перемещение вперед через станок осуществляется автоматически.
Последовательное и точное позиционирование важно, поскольку оба рабочих конца должны оставаться правильно выровненными с соответствующими зонами индукционного нагрева и закалки по мере прохождения заготовок через станок.
Ⅳ. Многозвитковая плоская индукционная катушка и позиционирование кирки
Станок использует многозвитковую плоскую индукционную катушку а не обычная круглая катушка, окружающая заготовку.
Несколько параллельных с водяным охлаждением медные проводники образуют секцию активного нагрева. Квартира, открытая структура подходит для длинных и относительно плоских рабочих концов головки кирки и позволяет заготовке перемещаться по зоне нагрева как часть процесса транспортировки.
Геометрия катушки подбирается в соответствии с положением и длиной необходимой закаленной зоны.. В то же время, приспособление удерживает головку кирки в таком положении, что два рабочих конца проходят через соответствующие зоны нагрева..
Различные конструкции кирок могут различаться по:
— Общая длина
— Форма рабочего конца
- Поперечное сечение
— Требуемая закаленная длина
— Размеры ручки-проушины
Эти различия могут повлиять как на конструкцию катушки, так и на позиционирование заготовки..
Для проектов, включающих более одного размера боевого наконечника кирки, чертежи должны быть рассмотрены перед принятием решения о том, можно ли использовать ту же индукторную катушку и приспособление.
Ⅴ. Интегрированное распылительное закаливание и контроль процесса
Нагретые рабочие концы закаливаются распылением непосредственно на станке.
Сохранение нагрева и закалки в одной производственной последовательности исключает ручную транспортировку горячих наконечников кирок к отдельной закалочной станции.
Основной процесс включает:
Секция индукционного нагрева может использовать DSP-цифровое управление для регулировки мощности и контроля процесса. При необходимости, можно также настроить функции мониторинга, такие как отображение рабочих параметров, сигнализация и запись производственных данных.
Индукционная мощность, рабочая частота и условия закалки выбираются в зависимости от фактической головки кирки, Материал, закаленной области и требования к производству.
Среда закалки и параметры охлаждения также необходимо подтвердить для конкретного процесса термообработки.
Ⅵ. Отправьте нам чертеж головки кирки
По подбору оборудования, пожалуйста, предоставьте чертеж головки кирки и требования к закалке.
Полезная информация включает:
Фотографии или образцы также полезны, если два рабочих конца имеют разные формы.
На основе информации о заготовке, расположение машины, многозвитковую плоскую индукционную катушку, позиционирующий зажим, мощность индукции и схема закалки могут быть оценены вместе.
Часто задаваемые вопросы
Нажмите на вопрос, чтобы развернуть ответ.
Можно ли закалить оба рабочих конца кирки одновременно?
Да. Оба рабочих конца одновременно подвергаются индукционному нагреву и закалке распылением в одной непрерывной производственной последовательности — нет необходимости закаливать один конец, затем переверните заготовку другой стороной.
Центральная часть и проушина ручки тоже затвердевают??
Нет. Селективный индукционный нагрев концентрирует зону нагрева на двух рабочих концах., оставляя центральный корпус за пределами основной зоны нагрева, чтобы он сохранял достаточную прочность.
Что такое многовитковая плоская индукционная катушка, и почему оно здесь используется?
Это квартира, открытая катушка из нескольких параллельных медных проводников с водяным охлаждением. Его форма подходит для длинных, относительно плоские рабочие концы кирки и позволяют заготовке перемещаться через зону нагрева во время транспортировки.
Что вам нужно от меня для подготовки предложения?
Чертеж рабочей части кирки и материал, Размеры рабочей части, Необходимые закаленные зоны, Целевая твердость поверхности и глубина отжимки, и скоростью производства. Фотографии или образцы помогают, когда концы имеют разные формы.
Может ли та же машина обрабатывать несколько размеров кирки?
Зависит от ситуации. Общая длина, Форма рабочей части, Сечение и размеры отверстия для ручки влияют на конструкцию катушки и приспособления, поэтому чертежи для нескольких размеров рассматриваются перед решением о возможности использования одной катушки и приспособления.
Отправьте нам чертеж головки кирки
Поделитесь чертежом рабочей части кирки и требованиями к закалке, и мы оценим схему машины, катушки, светильник, мощность индукции и конфигурацию охлаждения вместе.