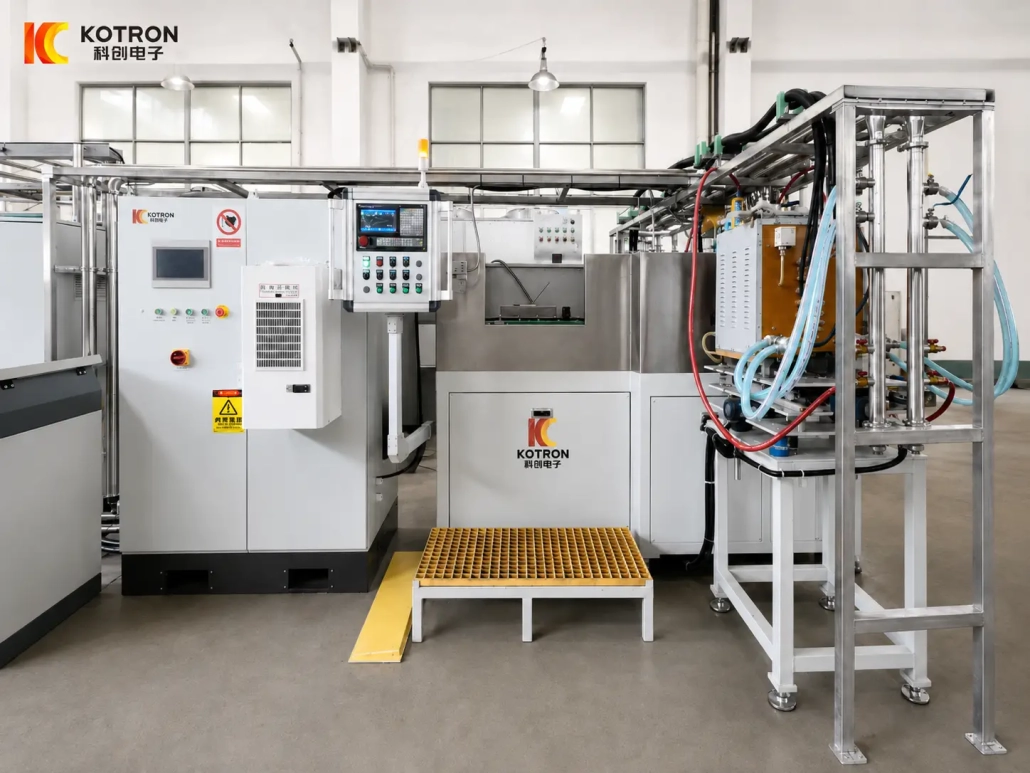
多工位撬形感应淬火机
镐两个工作端同时感应淬火
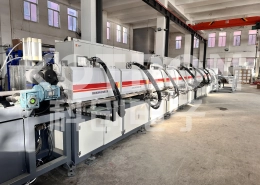
该多工位感应淬火机用于镐头的批量热处理. 手动装载工件,然后自动输送工件完成淬火过程. 两个工作端同时加热并在机器上喷淋淬火.
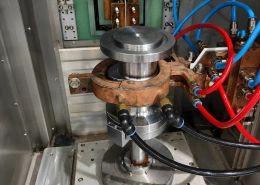
该系统使用专用定位夹具和多匝扁平感应线圈将加热集中在镐头的所需区域.
Ⅰ. 查看镐硬化过程
视频 1: 手动装载和自动镐硬化过程
视频 2: 镐头进入感应加热区
第一个视频展示了正常生产过程中的机器. 镐头手动装载,而机器中的工件则继续前进通过加热和淬火过程.
第二个视频在周期中较早开始. 镐头向前移动并进入感应加热区, 建立工件之间的关系, 感应器和输送系统更容易看到.
加载后, 机器自动向前传送镐头. 作为同一生产顺序的一部分,两个工作端同时感应加热,然后喷淋淬火.
无需先硬化一端,然后再将工件翻转另一端.
Ⅱ. 两个工作端同时局部硬化
镐的工作端会受到反复的冲击和磨损. 中心部分, 包括手柄眼, 具有不同的功能,不需要以相同的方式对待.
感应加热 使加热区集中在两端成为可能.
在这台机器上, 两面同时加工. 中心体保持在主加热区域之外,而工作端部达到所需的加热条件并淬火.
这 选择性硬化 该原理也适用于其他冲击和手动工具,其中工作表面需要更高的耐磨性,而部件的其余部分保留适当的韧性.
最终的加热模式取决于镐头的几何形状, 材料和指定的硬化区域.
Ⅲ. 手动装载和自动工件输送
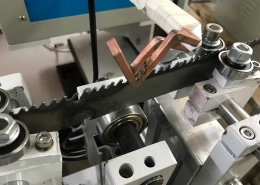
手动将镐头放入定位夹具中. 一旦加载, 工件通过机器自动向前输送.
生产过程中多个镐头保持顺序排列. 传送机构将它们运送通过加热和喷淋淬火区域,无需在这些工艺步骤之间进行手动传送.
这种布置将手动装载与硬化循环分开. 将镐头放置在夹具中后, 它通过机器的向前运动是自动处理的.
一致的定位非常重要,因为当工件通过机器时,两个工作端都需要与相应的感应加热和淬火区域保持正确对齐.
Ⅳ. 多匝扁平感应线圈和镐定位
该机器使用一个 多匝扁平感应线圈 而不是围绕工件的传统圆形线圈.
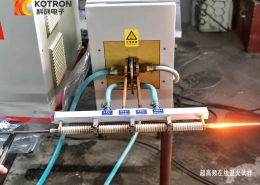
几并联 水冷式 铜导体形成主动加热部分. 公寓, 开放式结构适合镐头长且相对平坦的工作端, 允许工件移动通过加热区域 作为输送过程的一部分.
线圈的几何形状与所需硬化区域的位置和长度相匹配. 同时, 夹具使镐头保持对齐,以便两个工作端穿过相应的加热区域.
不同的镐设计可能有所不同:
— 总长度
— 工作端形状
- 横截面
— 所需的硬化长度
— 手柄-孔眼尺寸
这些差异会影响线圈设计和工件定位.
对于涉及多个镐头尺寸的项目, 在决定是否可以使用相同的线圈和夹具之前应审查图纸.
Ⅴ. 集成喷雾淬火和过程控制
加热的工作端是 喷淋淬火 直接在机器上.
将加热和淬火保持在同一生产顺序中,避免了手动将热镐头转移到单独的淬火站.
基本流程是:
感应加热部分可以使用 DSP数字控制 用于功率调节和过程控制. 如有需要, 监控功能,例如运行参数显示, 还可以配置警报和生产数据记录.
感应电源, 根据实际镐头选择工作频率和淬火条件, 材料, 硬化面积及生产要求.
针对具体的热处理工艺还需要确定淬火介质和冷却参数.
Ⅵ. 将您的镐头图纸发送给我们
用于设备选型, 请提供镐头图纸和硬化要求.
有用的信息包括:
当两个工作端具有不同形状时,照片或样本也很有用.
根据工件信息, 机器布局, 多匝扁平感应线圈, 定位夹具, 感应功率和淬火布置可以一起评估.
常见问题解答
单击问题以展开答案.
镐两个工作端可以同时淬火吗?
可以. 在一个连续的生产过程中,两个工作端同时进行感应加热和喷淋淬火——无需对一端进行硬化, 然后将工件翻转到另一个工件.
中心部分和手柄眼也变硬了吗?
不. 选择性感应加热将加热区集中在两个工作端, 将中心体留在主要加热区域之外,以保持适当的韧性.
什么是多匝扁平感应线圈, 以及为什么在这里使用它?
这是一个公寓, 由多条平行水冷铜导体制成的开路线圈. 它的形状适合长, 镐的工作端相对平坦,让工件在输送过程中穿过加热区.
您需要我做什么来准备提案?
镐头图纸和材料, 工作端尺寸, 所需硬化区域, 目标表面硬度和硬化层深度, 和生产率. 当两端形状不同时,照片或样本会有所帮助.
同一台机器可以处理多种尺寸的镐吗?
这取决于. 总长, 工作端形状, 横截面和手柄眼尺寸都会影响线圈和夹具的设计, 因此,在决定是否可以共享一个线圈和夹具之前,请先审查多种尺寸的图纸.