เครื่องชุบแข็งด้วยจอบเหนี่ยวนําหลายสถานี
การแข็งตัวด้วยการเหนี่ยวนำพร้อมกันของการทำงานของ Pickaxe ทั้งสองสิ้นสุดลง
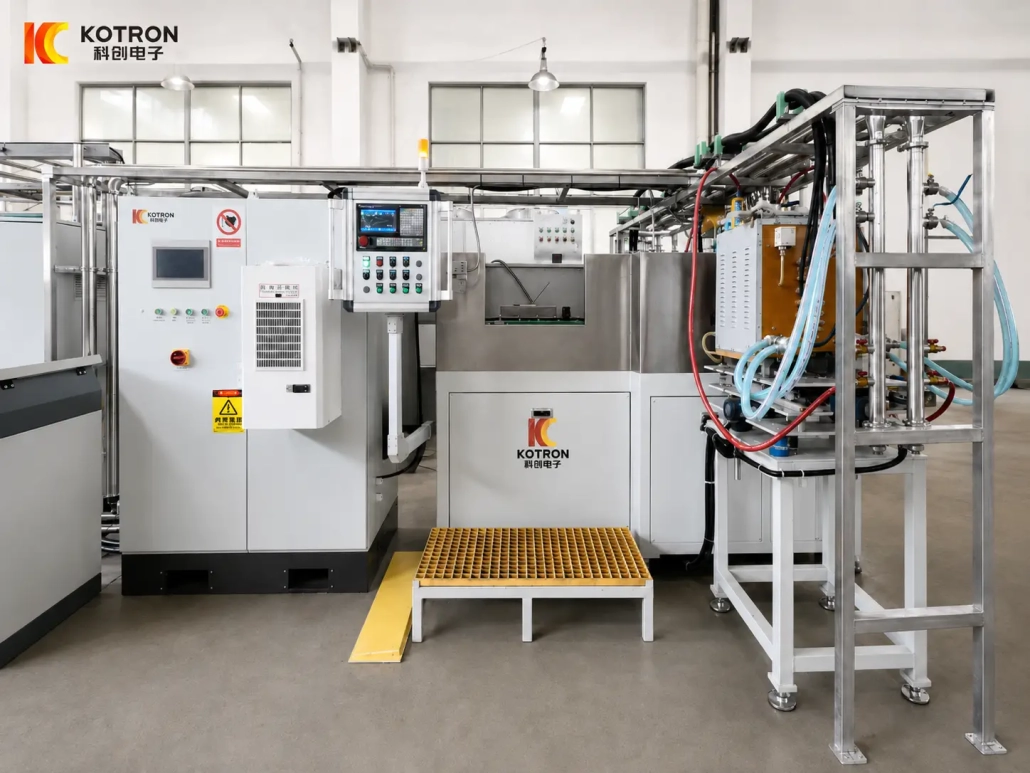
เครื่องชุบแข็งแบบเหนี่ยวนำหลายสถานีนี้ใช้สำหรับการรักษาความร้อนแบบกลุ่มของหัวพลั่ว. โหลดชิ้นงานด้วยตนเอง จากนั้นจึงลำเลียงโดยอัตโนมัติผ่านกระบวนการชุบแข็ง. ปลายการทำงานทั้งสองข้างได้รับความร้อนพร้อมๆ กัน และสเปรย์ดับบนตัวเครื่อง.
ระบบใช้อุปกรณ์กำหนดตำแหน่งเฉพาะและขดลวดเหนี่ยวนำแบบแบนหลายรอบเพื่อรวมความร้อนไปยังพื้นที่ที่ต้องการของหัวพลั่ว.
Ⅰ. ดูกระบวนการชุบแข็งพลั่ว
วิดีโอ 1: การโหลดแบบแมนนวลและกระบวนการชุบแข็งพลั่วอัตโนมัติ
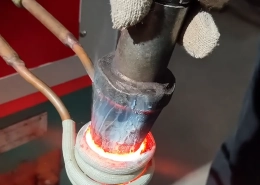
วิดีโอ 2: หัวพลั่วเข้าสู่โซนทำความร้อนแบบเหนี่ยวนำ
วิดีโอแรกแสดงเครื่องในระหว่างการผลิตตามปกติ. หัวพลั่วจะถูกโหลดด้วยมือในขณะที่ชิ้นงานที่อยู่ในเครื่องยังคงเคลื่อนที่ไปข้างหน้าผ่านกระบวนการทำความร้อนและดับ.
วิดีโอที่สองจะเริ่มเร็วขึ้นในรอบนั้น. หัวพลั่วเคลื่อนไปข้างหน้าและเข้าสู่โซนทำความร้อนแบบเหนี่ยวนำ, สร้างความสัมพันธ์ระหว่างชิ้นงาน, ตัวเหนี่ยวนำและระบบลำเลียงมองเห็นได้ง่ายขึ้น.
หลังจากโหลด, เครื่องจะถ่ายโอนหัวพลั่วไปข้างหน้าโดยอัตโนมัติ. ปลายการทำงานทั้งสองข้างได้รับความร้อนจากการเหนี่ยวนำพร้อมกัน จากนั้นสเปรย์ดับลงซึ่งเป็นส่วนหนึ่งของลำดับการผลิตเดียวกัน.
ไม่จำเป็นต้องทำให้ปลายด้านหนึ่งแข็งก่อนแล้วจึงหมุนชิ้นงานไปอีกด้านหนึ่ง.
Ⅱ. การแข็งตัวเฉพาะที่พร้อมกันของการทำงานทั้งสองแบบ
ปลายการทำงานของพลั่วต้องเผชิญกับการกระแทกและการเสียดสีซ้ำๆ. ส่วนตรงกลาง, รวมถึงตาที่จับด้วย, มีหน้าที่ที่แตกต่างกันและไม่จำเป็นต้องได้รับการปฏิบัติในลักษณะเดียวกัน.
การให้ความร้อนด้วยเหนี่ยวนำ ทำให้สามารถรวมโซนความร้อนไว้ที่ปลายทั้งสองข้างได้.
บนเครื่องนี้, ทั้งสองฝ่ายได้รับการประมวลผลพร้อมกัน. ตัวส่วนกลางยังคงอยู่นอกพื้นที่ทำความร้อนหลัก ในขณะที่ส่วนสิ้นสุดการทำงานจะถูกทำให้อยู่ในสภาวะทำความร้อนที่ต้องการและดับลง.
นี่ การชุบแข็งแบบเลือกสรร หลักการนี้ยังใช้กับเครื่องมือกระแทกและมืออื่นๆ ที่พื้นผิวการทำงานต้องการความต้านทานการสึกหรอสูงกว่า ในขณะที่ส่วนประกอบที่เหลือยังคงมีความเหนียวที่เหมาะสม.
รูปแบบการให้ความร้อนขั้นสุดท้ายขึ้นอยู่กับรูปทรงของหัวพลั่ว, วัสดุและพื้นที่ชุบแข็งที่ระบุ.
Ⅲ. การป้อนด้วยมือและการลำเลียงชิ้นงานอัตโนมัติ
หัวพลั่วจะถูกวางลงในอุปกรณ์ยึดตำแหน่งด้วยตนเอง. เมื่อโหลดแล้ว, ชิ้นงานจะถูกลำเลียงไปข้างหน้าผ่านเครื่องจักรโดยอัตโนมัติ.
หัวพลั่วหลายหัวยังคงจัดเรียงตามลำดับระหว่างการผลิต. กลไกการลำเลียงจะพาพวกมันผ่านบริเวณที่ให้ความร้อนและดับสเปรย์โดยไม่ต้องมีการเคลื่อนย้ายแบบแมนนวลระหว่างขั้นตอนกระบวนการเหล่านี้.
การจัดเตรียมนี้แยกการโหลดแบบแมนนวลออกจากรอบการชุบแข็ง. หลังจากที่หัวพลั่วถูกวางในตำแหน่งที่ยึดแล้ว, การเคลื่อนที่ไปข้างหน้าผ่านเครื่องจะถูกจัดการโดยอัตโนมัติ.
การวางตำแหน่งที่สม่ำเสมอเป็นสิ่งสำคัญเนื่องจากปลายการทำงานทั้งสองข้างจำเป็นต้องอยู่ในแนวที่ถูกต้องกับพื้นที่ทำความร้อนและดับการเหนี่ยวนำที่สอดคล้องกันในขณะที่ชิ้นงานเคลื่อนผ่านเครื่องจักร.
Ⅳ. คอยล์เหนี่ยวนำแบบแบนหลายรอบและการวางตำแหน่งพลั่ว
เครื่องใช้ก ขดลวดเหนี่ยวนำแบบแบนหลายรอบ แทนที่จะเป็นขดลวดทรงกลมธรรมดารอบๆ ชิ้นงาน.
ขนานกันหลายอัน ระบายความร้อนด้วยน้ํา ตัวนำทองแดงเป็นส่วนทำความร้อนแบบแอคทีฟ. แฟลต, โครงสร้างแบบเปิดเหมาะกับปลายการทำงานที่ยาวและค่อนข้างแบนของหัวพลั่วและ ช่วยให้ชิ้นงานเคลื่อนที่ผ่านบริเวณที่ให้ความร้อนได้ เป็นส่วนหนึ่งของกระบวนการลำเลียง.
รูปทรงของคอยล์สอดคล้องกับตำแหน่งและความยาวของพื้นที่ชุบแข็งที่ต้องการ. ในเวลาเดียวกัน, ฟิกซ์เจอร์ช่วยให้หัวพลั่วอยู่ในแนวเดียวกันเพื่อให้ปลายการทำงานทั้งสองข้างผ่านโซนทำความร้อนที่สอดคล้องกัน.
การออกแบบพลั่วที่แตกต่างกันอาจแตกต่างกันไป:
- ความยาวโดยรวม
— รูปทรงปลายการทำงาน
— ภาพตัดขวาง
- ความยาวที่ต้องการในการชุบแข็ง
- ขนาดหูจับ
ความแตกต่างเหล่านี้อาจส่งผลต่อทั้งการออกแบบคอยล์และการวางตำแหน่งชิ้นงาน.
สำหรับโครงการที่มีขนาดหัวพลั่วมากกว่าหนึ่งขนาด, ควรตรวจสอบแบบร่างก่อนที่จะตัดสินใจว่าสามารถใช้ขดลวดและฟิกซ์เจอร์เดียวกันได้หรือไม่.
Ⅴ. การชุบแข็งด้วยสเปรย์แบบผสมผสานและการควบคุมกระบวนการ
ปลายการทำงานที่ให้ความร้อนคือ สเปรย์ดับแล้ว บนเครื่องโดยตรง.
การรักษาการให้ความร้อนและการดับในลำดับการผลิตเดียวกัน จะช่วยหลีกเลี่ยงการเคลื่อนย้ายหัวพลั่วร้อนไปยังสถานีดับที่แยกต่างหากด้วยตนเอง.
กระบวนการพื้นฐานก็คือ:
ส่วนการทำความร้อนแบบเหนี่ยวนำสามารถใช้งานได้ การควบคุมแบบดิจิตอล DSP สำหรับการควบคุมกำลังและการควบคุมกระบวนการ. ในกรณีที่จำเป็น, ฟังก์ชันการตรวจสอบ เช่น การแสดงพารามิเตอร์การทำงาน, นอกจากนี้ยังสามารถกำหนดค่าการเตือนและการบันทึกข้อมูลการผลิตได้อีกด้วย.
กำลังเหนี่ยวนำ, ความถี่ในการทำงานและสภาวะการดับจะถูกเลือกตามหัวพลั่วจริง, วัสดุ, พื้นที่ชุบแข็งและความต้องการในการผลิต.
จำเป็นต้องยืนยันตัวกลางในการดับและพารามิเตอร์การทำความเย็นสำหรับกระบวนการบำบัดความร้อนจำเพาะ.
Ⅵ. ส่งรูปวาดหัวพลั่วของคุณมาให้เรา
สำหรับการเลือกอุปกรณ์, โปรดระบุข้อกำหนดการวาดหัวพลั่วและการชุบแข็ง.
ข้อมูลที่เป็นประโยชน์ได้แก่:
ภาพถ่ายหรือตัวอย่างยังมีประโยชน์ในกรณีที่ปลายทั้งสองด้านมีรูปทรงต่างกัน.
ขึ้นอยู่กับข้อมูลชิ้นงาน, เค้าโครงเครื่อง, ขดลวดเหนี่ยวนำแบบแบนหลายรอบ, การติดตั้งตำแหน่ง, กำลังไฟฟ้าเหนี่ยวนำและการจัดดับสามารถประเมินร่วมกันได้.
คำถามที่พบบ่อย
คลิกคำถามเพื่อขยายคำตอบ.
ปลายการทำงานของพลั่วทั้งสองข้างสามารถชุบแข็งพร้อมกันได้หรือไม่?
ได้. ปลายการทำงานทั้งสองข้างได้รับความร้อนจากการเหนี่ยวนำพร้อมกันและสเปรย์ดับในลำดับการผลิตต่อเนื่องลำดับเดียว ไม่จำเป็นต้องทำให้ปลายด้านหนึ่งแข็งตัว, แล้วหมุนชิ้นงานไปอีกด้าน.
ส่วนตรงกลางและตาที่จับแข็งขึ้นด้วยหรือไม่?
ไม่ใช่. การทำความร้อนแบบเหนี่ยวนำแบบเลือกโฟกัสจะเน้นโซนทำความร้อนที่ปลายการทำงานทั้งสอง, ปล่อยให้ตัวส่วนกลางอยู่นอกบริเวณทำความร้อนหลักเพื่อให้คงความเหนียวที่เหมาะสม.
ขดลวดเหนี่ยวนำแบบแบนหลายรอบคืออะไร, และทำไมจึงใช้ที่นี่?
มันเป็นแฟลต, คอยล์เปิดทำจากตัวนำทองแดงระบายความร้อนด้วยน้ำหลายเส้นขนานกัน. รูปร่างของมันเหมาะกับความยาว, ปลายพลั่วค่อนข้างเรียบและปล่อยให้ชิ้นงานเคลื่อนที่ผ่านโซนทำความร้อนระหว่างการลำเลียง.
คุณต้องการอะไรจากฉันเพื่อเตรียมข้อเสนอ?
การวาดหัวพลั่วบวกวัสดุ, มิติการทำงานสิ้นสุด, ต้องการพื้นที่แข็งตัว, ความแข็งของพื้นผิวเป้าหมายและความลึกของตัวเรือน, และอัตราการผลิต. ภาพถ่ายหรือตัวอย่างจะช่วยได้เมื่อปลายทั้งสองมีรูปทรงต่างกัน.
เครื่องเดียวกันสามารถรองรับพลั่วมากกว่าหนึ่งขนาดได้?
มันขึ้นอยู่กับ. ความยาวโดยรวม, รูปร่างปลายทำงาน, ขนาดหน้าตัดและตาจับทั้งหมดส่งผลต่อการออกแบบคอยล์และฟิกซ์เจอร์, ดังนั้นแบบร่างสำหรับหลายขนาดจะได้รับการตรวจสอบก่อนที่จะตัดสินใจว่าสามารถใช้ขดลวดและฟิกซ์เจอร์เดียวร่วมกันได้หรือไม่.
ส่งรูปวาดหัวพลั่วของคุณมาให้เรา
แบ่งปันความต้องการในการวาดหัวพลั่วและการชุบแข็งของคุณ, และเราจะประเมินโครงร่างเครื่อง, ขดลวด, อุปกรณ์จับยึด, กำลังเหนี่ยวนำและการจัดเรียงดับด้วยกัน.