Maszyna do utwardzania indukcyjnego kilofa z wieloma stanowiskami
Jednoczesne hartowanie indukcyjne obu końcówek roboczych kilofa
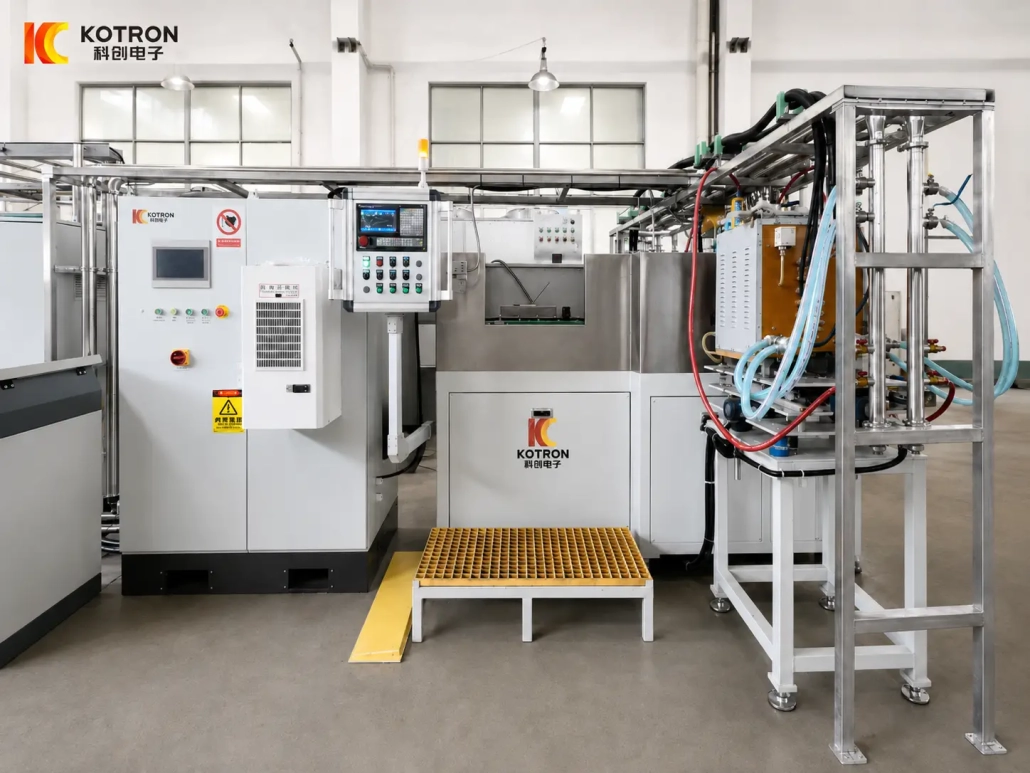
Ta wielostanowiskowa hartownica indukcyjna służy do okresowej obróbki cieplnej główek kilofów. Przedmioty obrabiane są ładowane ręcznie, a następnie automatycznie przenoszone przez proces hartowania. Obydwa końce robocze są jednocześnie podgrzewane i hartowane natryskowo na maszynie.
System wykorzystuje dedykowane uchwyty pozycjonujące i wieloobrotowe płaskie cewki indukcyjne, aby skoncentrować ogrzewanie na wymaganych obszarach główki kilofa.
Ⅰ. Zobacz proces hartowania kilofa
Video 1: Ręczny załadunek i automatyczny proces hartowania kilofa
Video 2: Głowice kilofów wchodzą do strefy ogrzewania indukcyjnego
Pierwszy film przedstawia maszynę podczas normalnej produkcji. Głowice kilofów są ładowane ręcznie, podczas gdy detale znajdujące się już w maszynie kontynuują ruch do przodu w procesie nagrzewania i hartowania.
Drugi film rozpoczyna się wcześniej w cyklu. Głowice kilofów przesuwają się do przodu i wchodzą do strefy ogrzewania indukcyjnego, tworzenia relacji pomiędzy obrabianym przedmiotem, cewka indukcyjna i system przenoszenia są lepiej widoczne.
Po załadowaniu, maszyna automatycznie przesuwa głowice kilofów do przodu. Obydwa końce robocze są jednocześnie nagrzewane indukcyjnie, a następnie hartowane natryskowo w ramach tej samej sekwencji produkcyjnej.
Nie ma potrzeby najpierw utwardzania jednego końca, a następnie obracania przedmiotu obrabianego na drugim końcu.
Ⅱ. Jednoczesne miejscowe utwardzanie obu końcówek roboczych
Końcówki robocze kilofa są narażone na wielokrotne uderzenia i ścieranie. Część środkowa, łącznie z uchem uchwytu, ma inną funkcję i nie musi być traktowany w ten sam sposób.
Podgrzewanie indukcyjne umożliwia skupienie strefy grzewczej na dwóch końcach.
Na tej maszynie, obie strony są przetwarzane jednocześnie. Korpus centralny pozostaje poza głównym obszarem grzewczym, podczas gdy końce robocze są doprowadzane do wymaganego stanu ogrzewania i hartowane.
To selektywne utwardzanie zasada ta jest również stosowana w przypadku innych narzędzi udarowych i ręcznych, gdzie powierzchnia robocza wymaga większej odporności na zużycie, podczas gdy reszta elementu zachowuje odpowiednią wytrzymałość.
Ostateczny wzór ogrzewania zależy od geometrii główki kilofa, materiału i określonej powierzchni hartowanej.
Ⅲ. Ręczne ładowanie i automatyczne przenoszenie detali
Głowice kilofów umieszczane są w uchwytach pozycjonujących ręcznie. Po załadowaniu, detale są automatycznie transportowane do przodu przez maszynę.
Podczas produkcji wiele główek kilofów pozostaje ułożonych sekwencyjnie. Mechanizm transportowy przenosi je przez obszar ogrzewania i hartowania natryskowego bez konieczności ręcznego przenoszenia pomiędzy tymi etapami procesu.
Układ ten oddziela ładowanie ręczne od cyklu hartowania. Po umieszczeniu główki kilofa w uchwycie, jego ruch do przodu przez maszynę odbywa się automatycznie.
Konsekwentne pozycjonowanie jest ważne, ponieważ oba końce robocze muszą pozostać prawidłowo ustawione w stosunku do odpowiednich obszarów nagrzewania indukcyjnego i hartowania, gdy przedmioty obrabiane przechodzą przez maszynę.
Ⅳ. Wieloobrotowa płaska cewka indukcyjna i pozycjonowanie kilofa
Maszyna wykorzystuje A wieloobrotowa płaska cewka indukcyjna zamiast konwencjonalnej okrągłej cewki otaczającej przedmiot obrabiany.
Kilka równoległych chłodzony wodą przewodniki miedziane tworzą aktywną sekcję grzewczą. Mieszkanie, otwarta konstrukcja pasuje do długich i stosunkowo płaskich końcówek roboczych główki kilofa umożliwia przemieszczanie się przedmiotu obrabianego przez obszar ogrzewania jako część procesu przenoszenia.
Geometria cewki jest dopasowana do położenia i długości wymaganej powierzchni hartowanej. Jednocześnie, uchwyt utrzymuje główkę kilofa w jednej linii, tak aby dwa końce robocze przechodziły przez odpowiadające im strefy grzewcze.
Różne konstrukcje kilofów mogą się różnić:
— Długość całkowita
— Kształt końcówki roboczej
— Przekrój
— Wymagana długość po hartowaniu
— Wymiary uchwytu i ucha
Różnice te mogą mieć wpływ zarówno na konstrukcję cewki, jak i na położenie przedmiotu obrabianego.
Do projektów obejmujących więcej niż jeden rozmiar główki kilofa, rysunki należy przejrzeć przed podjęciem decyzji, czy można zastosować tę samą cewkę i uchwyt.
V.. Zintegrowane hartowanie natryskowe i kontrola procesu
Podgrzewane końcówki robocze są hartowany natryskowo bezpośrednio na maszynie.
Utrzymywanie ogrzewania i hartowania w tej samej sekwencji produkcyjnej pozwala uniknąć ręcznego przenoszenia gorących główek kilofów do oddzielnej stacji hartowania.
Podstawowy proces to:
Można zastosować sekcję nagrzewania indukcyjnego Sterowanie cyfrowe DSP do regulacji mocy i sterowania procesem. Gdzie jest to wymagane, funkcje monitorowania, takie jak wyświetlanie parametrów roboczych, można również skonfigurować alarmy i rejestrację danych produkcyjnych.
Moc indukcyjna, częstotliwość pracy i warunki hartowania dobierane są w zależności od rzeczywistej główki kilofa, materiał, utwardzony obszar i wymagania produkcyjne.
Należy także potwierdzić medium hartujące i parametry chłodzenia dla konkretnego procesu obróbki cieplnej.
Ⅵ. Wyślij nam rysunek głowy kilofa
Do wyboru sprzętu, proszę podać wymagania dotyczące rysunku i hartowania główki kilofa.
Przydatne informacje obejmują:
Zdjęcia lub próbki są również przydatne, gdy dwa końce robocze mają różne kształty.
Na podstawie informacji o przedmiocie obrabianym, układ maszyny, wieloobrotowa płaska cewka indukcyjna, element pozycjonujący, moc indukcyjną i układ hartowania można ocenić łącznie.
Często zadawane pytania
Kliknij pytanie, aby rozwinąć odpowiedź.
Czy oba robocze końce kilofa można hartować jednocześnie??
Tak. Obydwa końce robocze są jednocześnie nagrzewane indukcyjnie i hartowane natryskowo w jednej ciągłej sekwencji produkcyjnej — nie ma potrzeby utwardzania jednego końca, następnie obróć obrabiany przedmiot na drugi.
Czy część środkowa i ucho uchwytu również ulegają utwardzeniu??
Nie. Selektywne ogrzewanie indukcyjne koncentruje strefę grzewczą na dwóch końcach roboczych, pozostawiając korpus centralny poza głównym obszarem grzewczym, aby zachował odpowiednią wytrzymałość.
Co to jest wieloobrotowa płaska cewka indukcyjna, i dlaczego jest tu użyte?
To jest mieszkanie, otwarta cewka wykonana z kilku równoległych przewodów miedzianych chłodzonych wodą. Jego kształt pasuje do długich, stosunkowo płaskie końce robocze kilofa i umożliwiają przemieszczanie przedmiotu obrabianego przez strefę grzewczą podczas transportu.
Czego potrzebujesz ode mnie do przygotowania propozycji?
Rysunek główki kilofa plus materiał, wymiary końca roboczego, wymagane obszary utwardzone, docelowa twardość powierzchni i głębokość obudowy, i wydajność produkcji. Zdjęcia lub próbki są pomocne, gdy dwa końce mają różne kształty.
Czy ta sama maszyna może obsłużyć więcej niż jeden rozmiar kilofa??
To zależy. Długość całkowita, kształt końca roboczego, przekrój poprzeczny i wymiary ucha uchwytu wpływają na konstrukcję cewki i osprzętu, dlatego przed podjęciem decyzji, czy jedna cewka i oprawa mogą być wspólne, przeglądane są rysunki dla wielu rozmiarów.
Wyślij nam rysunek głowy kilofa
Podziel się swoimi wymaganiami dotyczącymi rysowania główki kilofa i hartowania, i ocenimy układ maszyny, cewce, przyrząd, moc indukcyjna i układ hartowania razem.