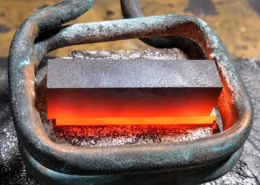
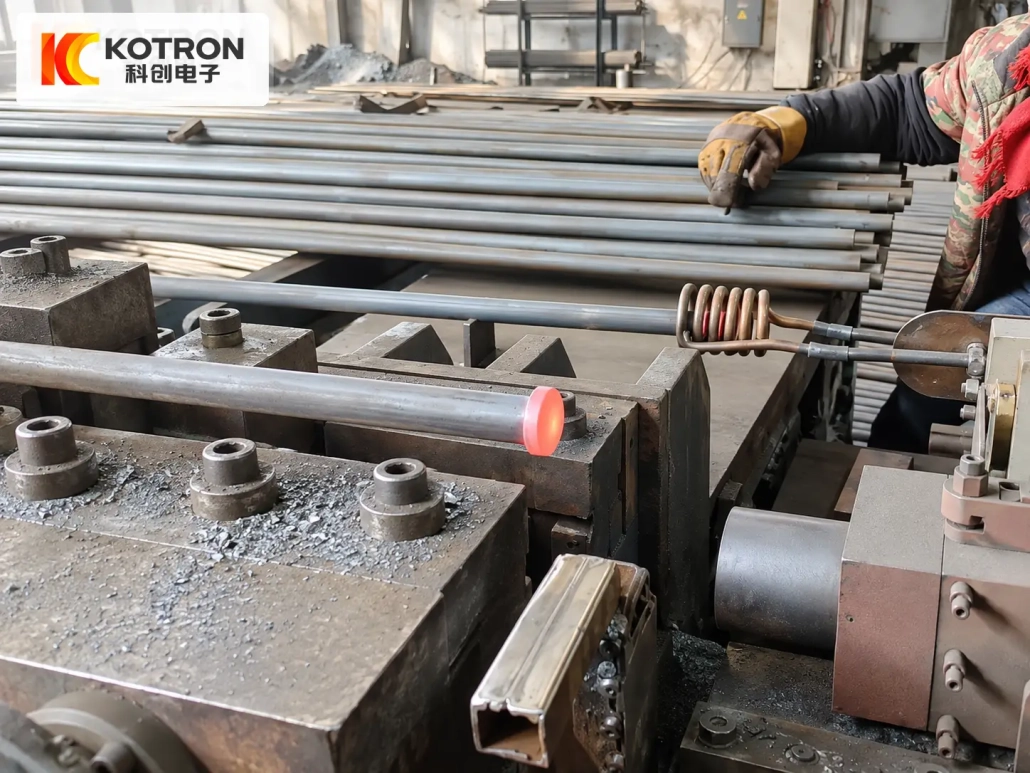
Maszyna do indukcyjnego podgrzewania końców prętów do kucia
Ⅰ. Zobacz Ogrzewanie końca pręta w produkcji
Ogrzewanie końca pręta jest zwykle etapem przygotowawczym, a nie operacją końcową. Przed kuciem podgrzewa się tylko tę część, która wymaga odkształcenia, spęczanie lub inny proces formowania na gorąco.
Miejscowe ogrzewanie końca pręta
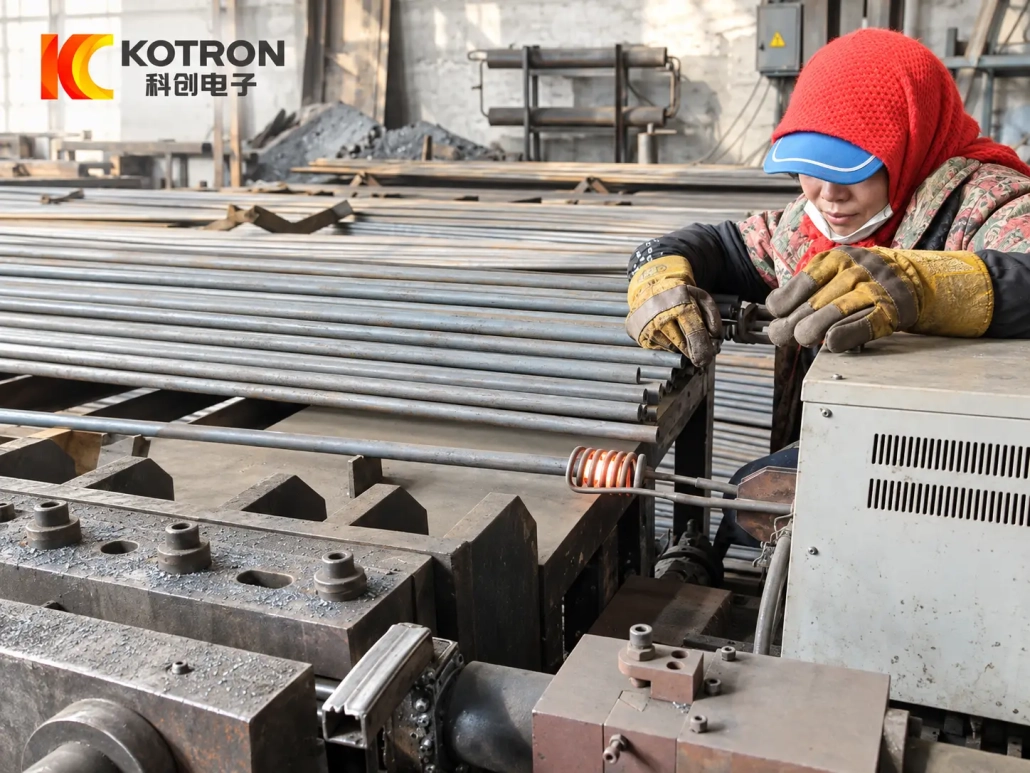
Pierwszy film przedstawia konfigurację ogrzewania wspomaganą przez operatora. Długi pręt jest umieszczony na cewce indukcyjnej, podczas gdy obszar grzewczy koncentruje się w pobliżu końca przedmiotu obrabianego.
Większość pręta pozostaje poza strefą grzania.
Ogrzewanie przed kolejnym etapem formowania
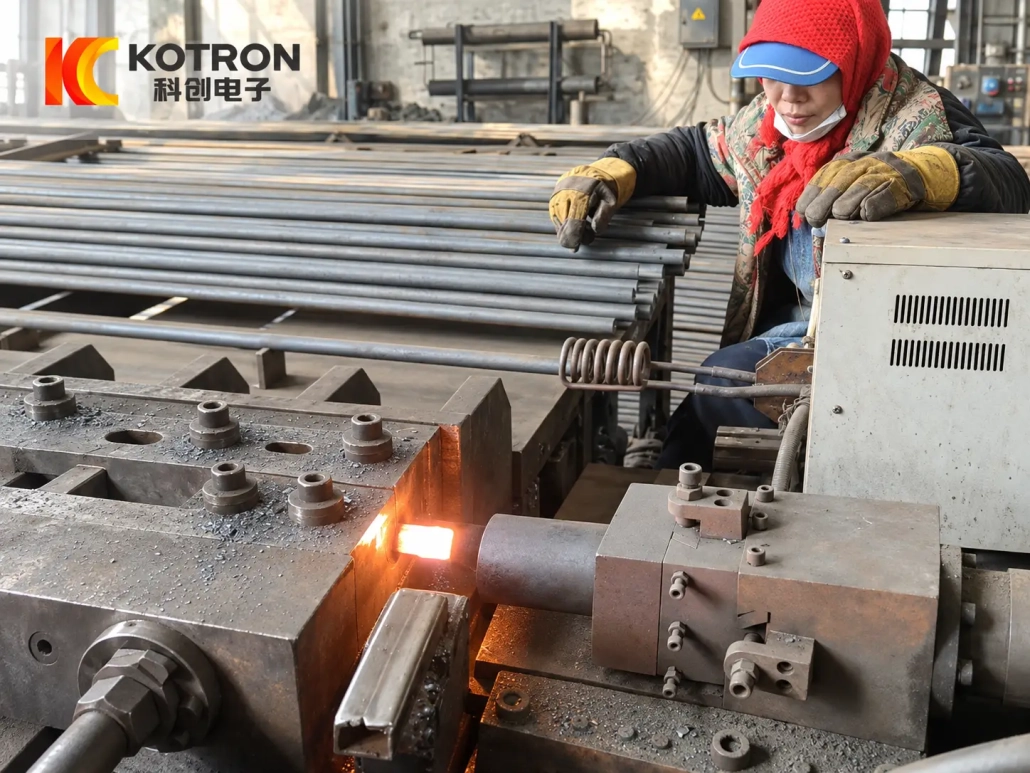
Drugi film przedstawia nagrzany koniec po etapie nagrzewania i przechodzi do następnego etapu produkcji. Widoczna gorąca strefa pozostaje skupiona wokół krótkiego odcinka w pobliżu końca pręta.
Razem, oba filmy wyraźnie pokazują podstawowy proces:
Ⅱ. Co to jest ogrzewanie indukcyjne końca pręta?
Ogrzewanie końca pręta jest rodzajem ogrzewania zlokalizowanego, lub częściowe, indukcja.
W przeciwieństwie do ogrzewanie całego kęsa, cały przedmiot nie musi przechodzić przez długi piec indukcyjny. Cewka jest umieszczona wokół sekcji, która musi osiągnąć wymaganą temperaturę formowania.
Jest to przydatne, gdy tylko jeden koniec długiego przedmiotu wymaga odkształcenia.
Typowe przykłady to:
— Kucie końcówek prętów
— Denerwujące
— Formowanie nitów i elementów złącznych
— Formowanie końca wału
— Lokalne formowanie na gorąco
— Inne procesy wymagające podgrzewanej sekcji końcowej
Dlatego sprzęt dobiera się zgodnie z art roboczy koniec drążka, nie tylko według jego całkowitej długości.
Ⅲ. Po co podgrzewać tylko końcówkę pręta?
Jeśli następna operacja zmieni tylko geometrię końcową, ogrzewanie całego baru może nie być konieczne.
Miejscowe nagrzewanie indukcyjne koncentruje proces nagrzewania wokół wymaganej sekcji, podczas gdy reszta przedmiotu obrabianego pozostaje znacznie chłodniejsza.
Może to być przydatne w przypadku długich prętów lub wałów, gdzie kuty będzie tylko stosunkowo krótki odcinek.
Praktyczna korzyść to nie tylko „szybsze nagrzewanie”. Sama strefa grzewcza może być lepiej dopasowana do wymagań formowania.
Do wyboru sprzętu, należy rozważyć kilka czynników łącznie:
— Materiał pręta
- Średnica
— Wymagana długość podgrzewana
— Temperatura docelowa
— Cykl grzewczy
— Tempo produkcji
— Po procesie formowania
Zmiana któregokolwiek z nich może mieć wpływ na ostateczną konfigurację sprzętu.
Ⅳ. Typowe zastosowania ogrzewania końca pręta
Kucie końcówek prętów
Wybrany odcinek pręta jest podgrzewany przed kuciem. Pozostała część przedmiotu obrabianego nie musi przechodzić przez strefę grzania.
Denerwujące
Miejscowe ogrzewanie może przygotować koniec pręta do procesu spęczania, podczas którego nagrzana sekcja ulega odkształceniu plastycznemu.
Formowanie nitów i elementów złącznych
Końcówki prętów lub prętów można podgrzać przed formowaniem, gdy proces produkcyjny wymaga sekcji obróbki na gorąco.
Końcówka wału i lokalne formowanie na gorąco
Dłuższe wały lub podobne elementy mogą również wymagać podgrzania tylko jednego końca przed formowaniem lokalnym.
Podobne zasady miejscowego ogrzewania można dostosować do niektórych zastosowań związanych z formowaniem końcówek rur lub tulei, należy je jednak oceniać osobno, ponieważ ich geometria i wymagania dotyczące cewki indukcyjnej mogą różnić się od prętów litych.
V.. Długość podgrzewana i konstrukcja cewki indukcyjnej
Wymagana długość podgrzewana jest jedną z najważniejszych informacji przy projektowaniu systemu podgrzewania końca pręta.
Dwa pręty o tej samej średnicy mogą nadal wymagać różnych ustawień ogrzewania, jeśli jeden proces wymaga tylko krótkiej sekcji gorącej, a drugi potrzebuje dłuższej strefy przejściowej.
Cewka indukcyjna jest zatem dopasowana do czynników takich jak:
— Średnica pręta
— Koniec geometrii
— Długość podgrzewana
— Materiał
— Wymagany rozkład temperatury
— Kierunek karmienia
Uniwersalny cewce nie należy zakładać dla każdego przedmiotu obrabianego.
Gdy rozmiar pręta lub długość nagrzewania znacznie się zmienia, może być wymagana inna cewka indukcyjna, nawet jeśli zachowane zostanie to samo zasilanie indukcyjne.
Prosty rysunek przedstawiający wymaganą sekcję gorącą jest często bardziej przydatny przy wyborze sprzętu niż sama nominalna średnica pręta.
Ⅵ. Kontrola temperatury ogrzewania i procesu
Nie ma jednej standardowej temperatury dla każdego zastosowania ogrzewania końca pręta.
Prawidłowa temperatura zależy od materiału i następującego po nim procesu formowania.
Konfiguracja kucia XG-100
W jednym dostarczonym XG-100 konfiguracja ogrzewania barowego, przedmiot obrabiany został nagrzany do temperatury około 1150°C do kucia.
Należy to traktować raczej jako przykład projektu niż uniwersalne ustawienie dla wszystkich maszyn do podgrzewania końców prętów.
Różne materiały lub operacje formowania mogą wymagać różnych temperatur docelowych.
Monitorowanie temperatury
Gdzie jest to wymagane, Pomiar temperatury można dodać do procesu ogrzewania.
W zależności od wybranego pakietu sterowania, urządzenie można połączyć z monitorowaniem temperatury i odpowiednimi funkcjami kontrolnymi.
Wynik ogrzewania należy rozpatrywać łącznie:
— Moc wyjściowa
— Częstotliwość robocza
— Czas nagrzewania
— Pozycja przedmiotu obrabianego
— Konstrukcja cewki indukcyjnej
— Kolejność karmienia
Do urządzeń produkcyjnych, temperaturę docelową należy potwierdzić na podstawie rzeczywistych wymagań materiałowych i procesowych.
Ⅶ. Ręczne lub automatyczne podawanie prętów
Układ mechaniczny nie musi być taki sam dla każdego klienta.
Ogrzewanie wspomagane przez operatora
Do elastycznej lub niskonakładowej produkcji, operator może ustawić pręt na stacji grzewczej i usunąć go lub przenieść po podgrzaniu.
Takie rozwiązanie może być przydatne, gdy przetwarzanych jest kilka specyfikacji przedmiotu obrabianego lub gdy nie jest wymagana pełna automatyzacja.
Pierwszy film na tej stronie przedstawia tego typu środowisko produkcyjne wspomagane przez operatora.
Automatyczne podawanie
Do powtarzalnej produkcji seryjnej, można dodać mechanizm podający, aby przesunąć obrabiany przedmiot do określonej pozycji ogrzewania.
Typowa sekwencja może obejmować:
Ostateczny projekt zależy od długości przedmiotu obrabianego, waga, średnica i cykl produkcyjny.
Gdzie stacja grzewcza musi współpracować z dalszym sprzętem do kucia, układ podawania i przenoszenia można również dostosować do sekwencji produkcyjnej.
Ⅷ. Sterowanie mocą grzewczą i DSP
System nagrzewania indukcyjnego może wykorzystywać zasilacz IGBT Sterowanie cyfrowe DSP.
Dla tej aplikacji, ważną kwestią nie jest nazwa samej technologii sterowania. Zasilacz musi zapewniać kontrolowaną moc wyjściową dostosowaną do procesu ogrzewania.
W zależności od wybranej konfiguracji, system sterowania i monitorowania może zawierać parametry takie jak:
— Napięcie
- Aktualny
— Moc wyjściowa
— Częstotliwość robocza
— Czas nagrzewania
— Stan sprzętu
— Informacje o alarmie
W razie potrzeby można skonfigurować dodatkowe funkcje monitorowania lub kontroli temperatury.
Do powtarzalnej produkcji, funkcje te mogą pomóc operatorom sprawdzić, czy proces ogrzewania przebiega w oczekiwanych warunkach.
Ⅸ. Dostępne konfiguracje zasilania
Poniższe modele znajdują się wśród dostępnych konfiguracji w dostarczonych informacjach o produkcie.
| Model | Moc znamionowa | Częstotliwość |
|---|---|---|
| XG-30 | 30 kW | 20–40 kHz |
| XG-60 | 60 kW | 20–40 kHz |
| XG-100 | 100 kVA | 20–40 kHz |
| XZG-160SCZ | 160 kW | 1–50 kHz |
Powyższe oceny pochodzą z odpowiednich informacji o sprzęcie, dlatego jednostka zastosowana w XG-100 różni się od pozostałych wymienionych modeli.
Modeli tych nie należy dopasowywać do średnicy pręta według ustalonej reguły.
Rzeczywisty moc i częstotliwość robocza są wybierane na podstawie obciążenia i procesu, w tym:
Materiał + średnicę + Długość podgrzewana + Temperatura docelowa + Czas nagrzewania + Szybkość produkcji
Duży przedmiot nie oznacza automatycznie, że maszyna o najwyższej ocenie będzie właściwym wyborem. Znaczenie ma również wymagany cykl grzewczy i podgrzewana sekcja.
Ⅹ. Jak wybrać odpowiednią maszynę do podgrzewania końca pręta
Najszybszym sposobem oceny projektu jest rozpoczęcie od przedmiotu obrabianego.
Informacje o przedmiocie obrabianym
Proszę podać:
— Materiał i gatunek
— Średnica pręta
— Długość całkowita
— Masa przedmiotu obrabianego, tam, gdzie ma to zastosowanie
— Rysunek lub wyraźne zdjęcie
Zapotrzebowanie na ogrzewanie
My też musimy wiedzieć:
— Wymagana długość podgrzewana
— Temperatura docelowa
— Po procesie kucia lub formowania
— Wszelkie specjalne wymagania dotyczące strefy ogrzewanej
Wymagania produkcyjne
Do planowania produkcji, przydatne informacje obejmują:
— Wymagana liczba sztuk na godzinę
— Obsługa ręczna lub automatyczna
— Dostępny sprzęt na wejściu i końcu
— Czy nagrzewnica będzie zintegrowana z urządzeniami kuźniczymi
Jeśli to możliwe, zaznacz sekcję wymagającą podgrzania bezpośrednio na rysunku.
Z tych szczegółów, moc indukcyjna, częstotliwość, cewkę indukcyjną i układ zasilania można ocenić łącznie.
Ⅺ. Często zadawane pytania
Kliknij pytanie, aby rozwinąć odpowiedź.
Czy maszyna może podgrzać tylko jeden koniec długiego pręta?
Tak. Położenie cewki indukcyjnej i przedmiotu obrabianego można tak ustawić, aby wymagana sekcja końcowa znajdowała się w strefie grzewczej, podczas gdy większość pręta pozostawała poza nią.
Czy podgrzewaną długość można dostosować?
Tak. Długość nagrzana jest jednym z danych wejściowych wykorzystywanych przy projektowaniu cewki indukcyjnej. Jeśli wymagana długość znacznie się zmieni, może być potrzebna inna cewka lub układ pozycjonujący.
W jaki sposób wybierana jest wymagana moc indukcyjna?
Mocy nie należy wybierać na podstawie samej średnicy. Materiał, rozmiar pręta, podgrzewana długość, docelowa temperatura, czas ogrzewania i wymagana wydajność produkcji mają wpływ na wybór.
Czy jedna maszyna może obrabiać pręty o różnych średnicach??
Prawdopodobnie. Różne elementy obrabiane mogą korzystać z tego samego źródła zasilania, ale wymagają różnych cewek indukcyjnych, osprzętu lub ustawień procesu. Praktyczny zakres należy sprawdzić na podstawie rzeczywistej listy obrabianych przedmiotów.
Czy można dodać automatyczne karmienie?
Tak. Automatyczne podawanie można skonfigurować dla odpowiednich zastosowań w produkcji seryjnej. Mechanizm dobierany jest według wymiarów pręta, waga i kolejność produkcji.
Czy 1150°C jest standardową temperaturą kucia końca pręta?
Nie. Przykładem jednej dostarczonej konfiguracji kucia XG-100 jest około 1150°C. Prawidłowa temperatura zależy od materiału przedmiotu obrabianego i wymaganego procesu formowania.
Ⅻ. Wyślij nam szczegóły przedmiotu obrabianego
Należy wybrać maszynę do nagrzewania końców prętów na podstawie części i procesu, nie tylko od mocy znamionowej.
Prześlij nam rysunek pręta i zaznacz odcinek, który wymaga podgrzania.
Proszę uwzględnić:
Wtedy będziemy mogli ocenić zasilacz, częstotliwość robocza, cewkę indukcyjną i układ zasilania dla danej aplikacji.
Zaplanuj swoją maszynę do podgrzewania końca pręta
Wyślij rysunek pręta i zaznacz odcinek, który wymaga podgrzania. Ocenimy zasilacz, częstotliwość robocza, cewkę indukcyjną i układ zasilania dla danej aplikacji.