Индукционная нагревающая машина для ковки
Ⅰ. См. раздел «Нагрев концов прутка на производстве»
Нагрев концов прутка обычно является подготовительным этапом, а не заключительной операцией.. Перед ковкой нагревается только та часть, которую необходимо деформировать., высадка или другой процесс горячей штамповки.
Локальный нагрев торца стержня
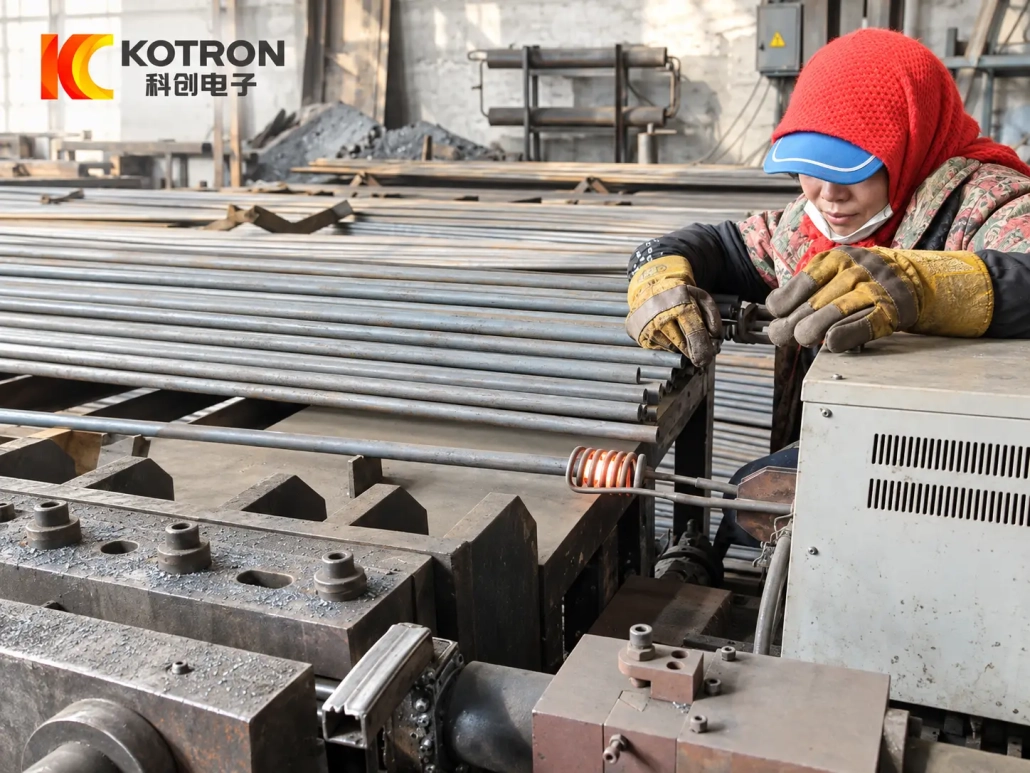
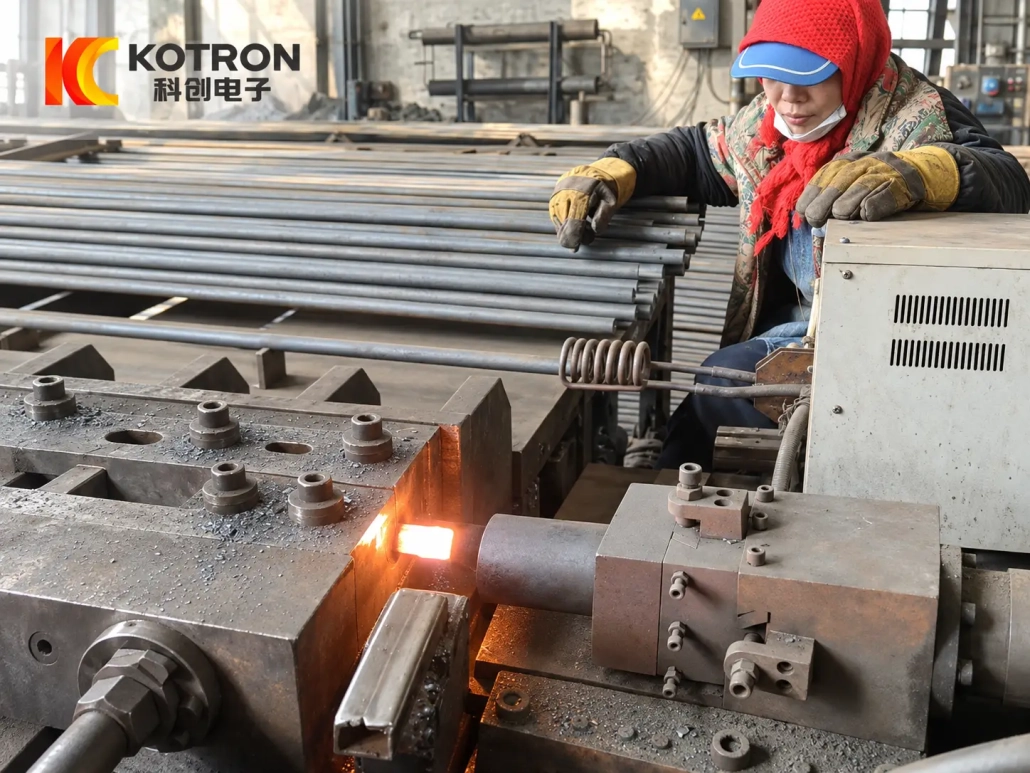
На первом видео показана установка обогрева с помощью оператора.. Длинный стержень расположен у индукционной катушки, а зона нагрева сосредоточена вблизи конца заготовки..
Большая часть прутка остается вне зоны нагрева..
Нагрев перед следующим этапом формования
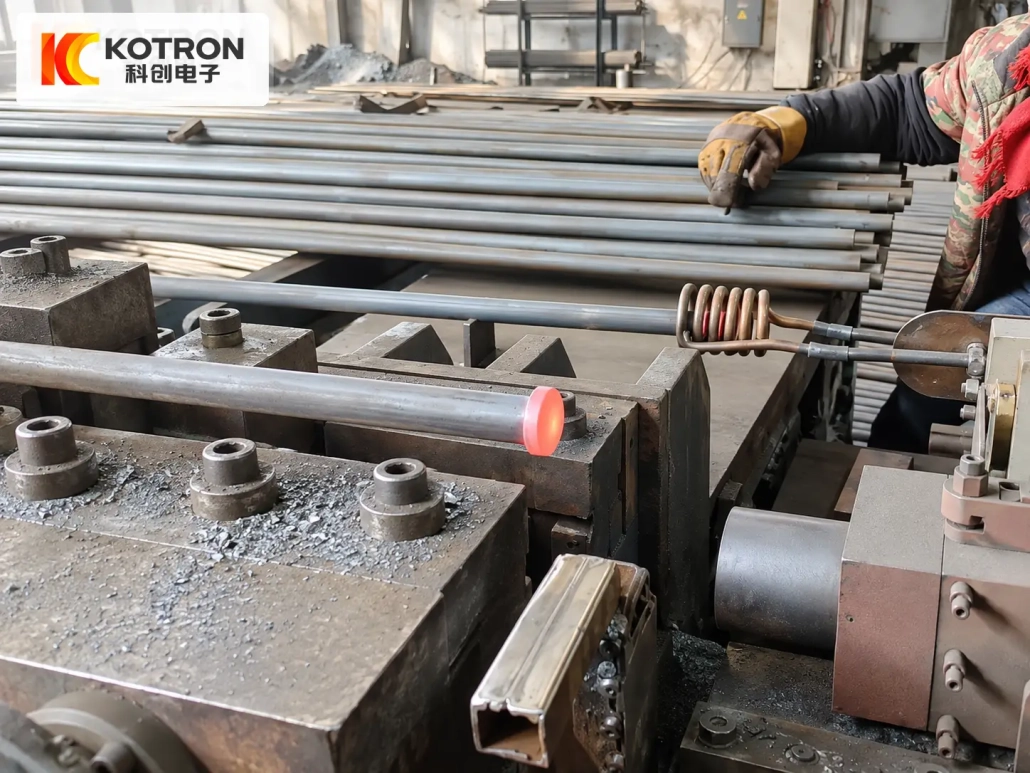
Второе видео показывает нагретый конец после этапа нагрева и переход к следующему этапу производства.. Видимая горячая зона по-прежнему сосредоточена вокруг короткого участка возле конца стержня..
Вместе, два видеоролика ясно показывают основной процесс:
Ⅱ. Что такое индукционный нагрев конца прутка?
Нагрев торца стержня является разновидностью локализованного, или частичный, индукционный нагрев.
В отличие от нагрев цельной заготовки, всю заготовку не нужно проходить через длинную индукционную печь. Индуктор расположен вокруг секции, которая должна достичь необходимой температуры формования..
Это полезно, когда необходимо деформировать только один конец длинной заготовки..
Типичные примеры включают в себя:
— Ковка концов прутка
— Расстраивает
— Формовка заклепок и крепежа
— Формовка концов вала
— Локальная горячая штамповка
— Другие процессы, требующие подогрева концевой секции.
Поэтому оборудование подбирается в соответствии с рабочий конец штанги, не просто по его общей длине.
Ⅲ. Зачем нагревать только конец стержня?
Если следующая операция меняет только конечную геометрию, нагрев всего стержня может оказаться ненужным.
Локальный индукционный нагрев концентрирует процесс нагрева вокруг необходимого участка, в то время как остальная часть заготовки остается значительно холоднее.
Это может быть полезно для длинных стержней или валов, где будет коваться только относительно короткая секция..
Практическая выгода заключается не просто в «более быстром нагреве». Сама зона нагрева может быть более точно адаптирована к требованиям формования..
По подбору оборудования, необходимо учитывать несколько факторов вместе:
— Материал бруска
— Диаметр
— Требуемая длина обогрева
— Целевая температура
— Цикл нагрева
— Производительность
— После процесса формирования
Изменение любого из них может повлиять на окончательную конфигурацию оборудования..
Ⅳ. Типичные применения нагрева концов прутка
Ковка конца прутка
Выбранная часть прутка нагревается перед ковкой.. Остальная часть заготовки не должна проходить через зону нагрева..
расстраивает
Локальный нагрев может подготовить конец прутка к процессу осадки, при котором нагретая секция пластически деформируется..
Формирование заклепок и крепежных изделий
Концы стержней или стержней можно нагреть перед формованием, если производственный процесс требует участка горячей обработки..
Конец вала и местная горячая штамповка
Для более длинных валов или аналогичных компонентов может также потребоваться нагрев только одного конца перед местной формовкой..
Подобные принципы локализованного нагрева могут быть адаптированы для некоторых применений при формовании концов труб или гильз., но их следует оценивать отдельно, поскольку их геометрия и требования к индукторам могут отличаться от сплошных стержней..
Ⅴ. Длина нагрева и конструкция индуктора
Требуемая длина нагрева является одним из наиболее важных показателей при проектировании системы обогрева концов прутка..
Для двух прутков одинакового диаметра могут потребоваться разные схемы нагрева, если для одного процесса требуется только короткая горячая секция, а для другого — более длинная переходная зона..
Таким образом, индуктор соответствует таким факторам, как:
— Диаметр стержня
— Конечная геометрия
— Обогреваемая длина
— Материал
— Требуемое распределение температуры
— Направление подачи
Универсальный катушки не следует принимать для каждой детали.
Когда размер прутка или длина нагрева существенно изменяются, может потребоваться другой дроссель, даже если сохраняется тот же индукционный источник питания.
Простой чертеж, показывающий необходимую горячую секцию, зачастую более полезен при выборе оборудования, чем просто номинальный диаметр прутка..
Ⅵ. Температура нагрева и управление процессом
Не существует единой стандартной температуры для каждого случая нагрева концов прутка..
Правильная температура зависит от материала и последующего процесса формования..
Конфигурация ковки XG-100
В одном поставляемом ХГ-100 конфигурация бара с подогревом, заготовка была нагрета примерно до 1150°C для ковки.
Это следует рассматривать как пример проекта, а не как универсальную настройку для всех машин с подогревом концов прутка..
Для разных материалов или операций формования могут потребоваться разные целевые температуры..
Мониторинг температуры
При необходимости, измерение температуры может быть добавлено к процессу нагрева.
В зависимости от выбранного пакета управления, оборудование может комбинироваться с контролем температуры и соответствующими функциями управления..
Результат нагрева следует учитывать вместе с:
— Выходная мощность
— Рабочая частота
— Время нагрева
— Положение заготовки
— Конструкция индуктора
— Последовательность кормления
Для производственного оборудования, целевая температура должна быть подтверждена на основе фактических требований к материалу и процессу..
Ⅶ. Ручная или автоматическая подача прутка
Механическое устройство не обязательно должно быть одинаковым для каждого клиента..
Управляемый оператором обогрев
Для гибкого или мелкосерийного производства, оператор может разместить пруток на станции нагрева и снять или перенести его после нагрева.
Такая схема может быть полезна, когда обрабатываются несколько спецификаций деталей или когда не требуется полная автоматизация..
В первом видеоролике на этой странице показан этот тип производственной среды с участием оператора..
Автоматическая подача
Для многократного серийного производства, может быть добавлен механизм подачи для перемещения заготовки в определенное положение нагрева.
Типичная последовательность может включать:
Окончательный дизайн зависит от длины заготовки., вес, диаметр и производственный цикл.
Где нагревательная станция должна работать с последующим ковочным оборудованием, Схема подачи и транспортировки также может быть разработана в соответствии с производственной последовательностью..
Ⅷ. Мощность нагрева и управление DSP
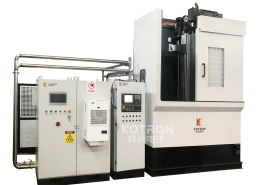
Система индукционного нагрева может использовать источник питания IGBT с DSP-цифровое управление.
Для этого приложения, важным моментом является не название самой технологии управления. Источник питания должен обеспечивать контролируемую мощность, соответствующую процессу нагрева..
В зависимости от выбранной конфигурации, система управления и контроля может включать в себя такие параметры, как:
- Напряжение
- Текущий
— Выходная мощность
— Рабочая частота
— Время нагрева
— Статус оборудования
— Информация о тревоге
При необходимости можно настроить дополнительные функции мониторинга или контроля температуры..
Для повторяющегося производства, эти функции могут помочь операторам проверить, протекает ли процесс нагрева в ожидаемых условиях..
Ⅸ. Доступные конфигурации питания
Следующие модели входят в число доступных конфигураций в прилагаемой информации о продукте..
| Модель | Мощность | Частота |
|---|---|---|
| ХГ-30 | 30 кВт | 20–40 кГц |
| ХГ-60 | 60 кВт | 20–40 кГц |
| ХГ-100 | 100 кВА | 20–40 кГц |
| XZG-160SCZ | 160 кВт | 1–50 кГц |
Приведенные выше номинальные характеристики взяты из соответствующей информации об оборудовании., поэтому блок, используемый для XG-100, отличается от других перечисленных моделей..
Эти модели не должны соответствовать диаметру стержня по фиксированным правилам..
Действительный мощность и рабочая частота выбираются из нагрузки и процесса, включая:
Материал + Диаметр + Длина с подогревом + Целевая температура + Время нагрева + Производительность
Крупная заготовка не означает автоматически, что правильным выбором является станок с самой высокой оценкой.. Требуемый цикл нагрева и обогреваемая секция также имеют значение..
Ⅹ. Как правильно выбрать машину для нагрева концов прутков
Самый быстрый способ оценить проект — начать с заготовки..
Информация о заготовке
Пожалуйста, предоставьте:
— Материал и класс
— Диаметр стержня
— Общая длина
— Вес заготовки, где это уместно
— Рисунок или четкое фото
Требования к отоплению
Нам также необходимо знать:
— Требуемая длина обогрева
— Целевая температура
— После процесса ковки или формовки
— Любые особые требования к обогреваемой зоне
Производственные требования
Для планирования производства, полезная информация включает в себя:
— Необходимое количество штук в час
— Ручное или автоматическое управление.
— Доступное оборудование для добычи и переработки
— Будет ли нагреватель интегрирован с ковочным оборудованием?
Если возможно, отметьте участок, который необходимо обогреть, прямо на чертеже.
Из этих деталей, мощность индукции, частота, индуктор и устройство подачи можно оценивать вместе.
Ⅺ. Часто задаваемые вопросы
Нажмите на вопрос, чтобы развернуть ответ.
Может ли машина нагревать только один конец длинного прутка?
Да. Положение индуктора и заготовки можно расположить таким образом, чтобы необходимый концевой участок находился в зоне нагрева, а большая часть прутка оставалась за ее пределами..
Можно ли настроить длину нагрева?
Да. Длина нагрева является одним из входных данных, используемых при проектировании индуктора.. Если требуемая длина существенно изменится, может потребоваться другая катушка или устройство позиционирования.
Как выбирается необходимая мощность индукции?
Мощность не следует выбирать только по диаметру.. Материал, размер стержня, нагреваемая длина, целевая температура, время нагрева и требуемая производительность влияют на выбор..
Может ли один станок обрабатывать прутки разных диаметров??
Возможно. Разные детали могут использовать один и тот же источник питания, но требуют разных индукторов., приспособления или настройки процесса. Практический диапазон следует проверять по фактическому списку заготовок..
Можно ли добавить автоматическое кормление??
Да. Автоматическую подачу можно настроить для подходящих задач серийного производства.. Механизм подбирается по размерам стержня., вес и последовательность изготовления.
Является ли 1150°C стандартной температурой для ковки концов прутка??
Нет. Примерно 1150°C — пример одной поставляемой ковочной конфигурации XG-100.. Правильная температура зависит от материала заготовки и требуемого процесса формовки..
Ⅻ. Отправьте нам информацию о вашей заготовке
Машину для нагрева концов прутка следует выбирать в зависимости от детали и процесса., не только от номинальной мощности.
Отправьте нам чертеж стержня и отметьте участок, который необходимо обогреть..
Пожалуйста, включите:
Затем мы можем оценить источник питания., рабочая частота, индуктор и устройство подачи для применения.
Спланируйте свою машину для нагрева концов прутка
Отправьте чертеж бруска и отметьте участок, который необходимо обогреть.. Сделаем оценку электроснабжения, рабочая частота, индуктор и устройство подачи для применения.