Macchina riscaldante per la forgiatura a barra a induzione
Ⅰ. Vedere Riscaldamento estremità barra in produzione
Il riscaldamento dell'estremità della barra è solitamente una fase di preparazione piuttosto che l'operazione finale. Solo la sezione che deve deformarsi viene riscaldata prima della forgiatura, sconvolgimento o altro processo di formatura a caldo.
Riscaldamento localizzato dell'estremità della barra
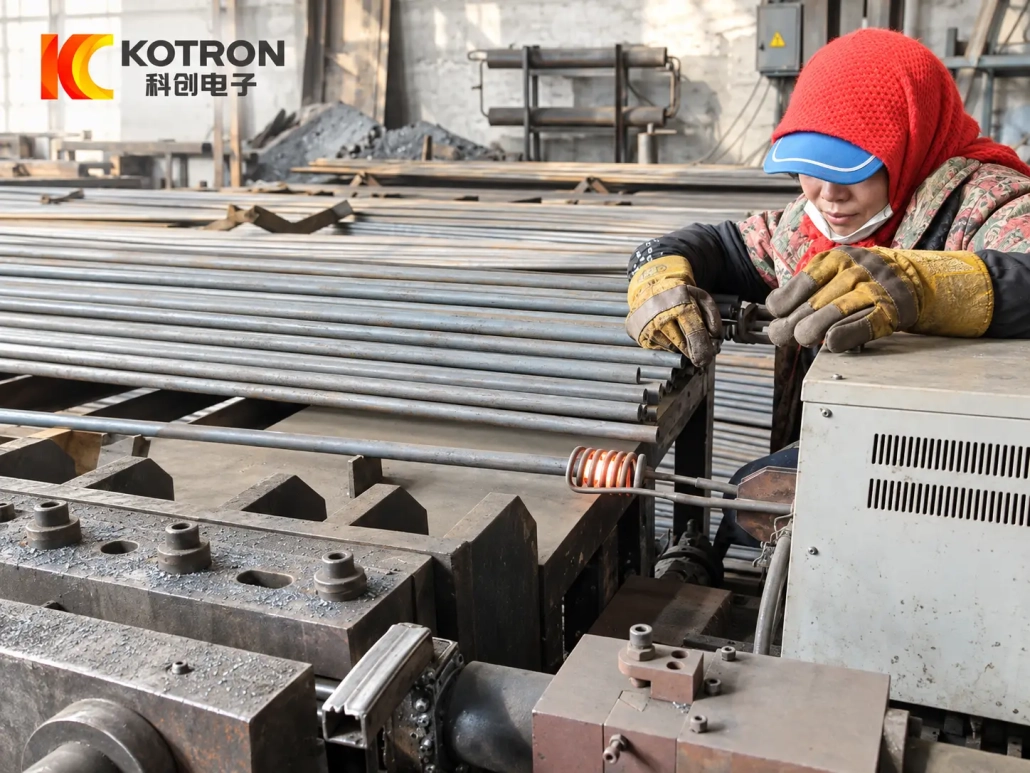
Il primo video mostra una configurazione di riscaldamento assistita dall'operatore. Una lunga barra è posizionata sulla bobina di induzione mentre la zona di riscaldamento è concentrata vicino all'estremità del pezzo.
La maggior parte della barra rimane fuori dalla zona di riscaldamento.
Riscaldamento prima della fase di formatura successiva
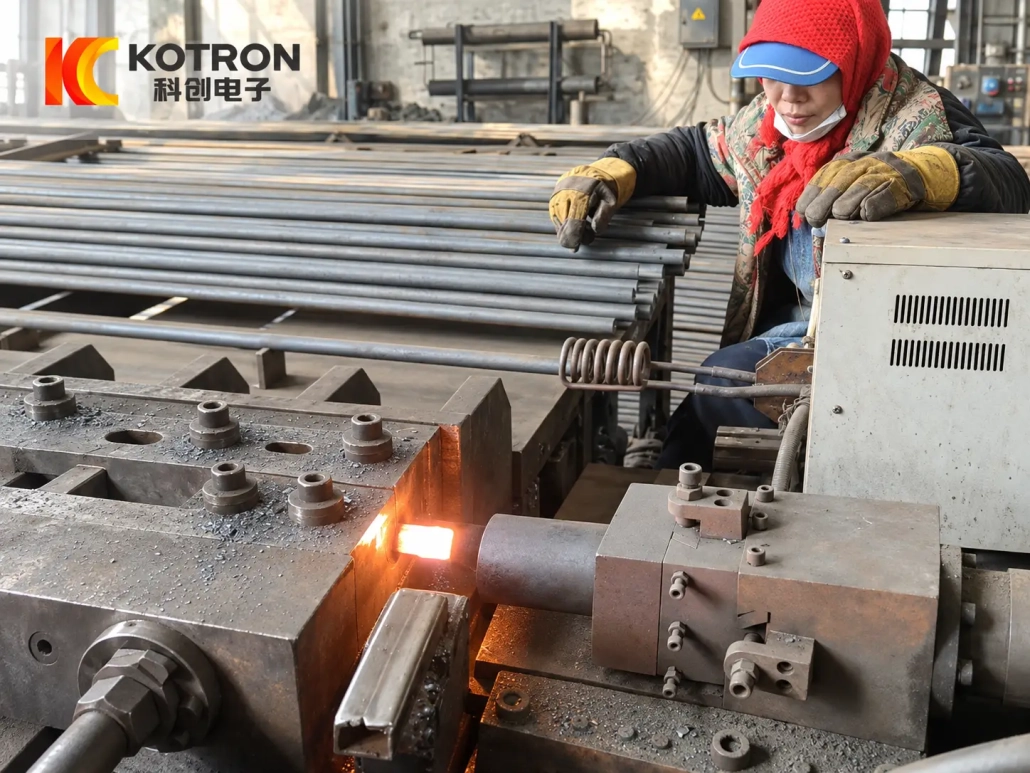
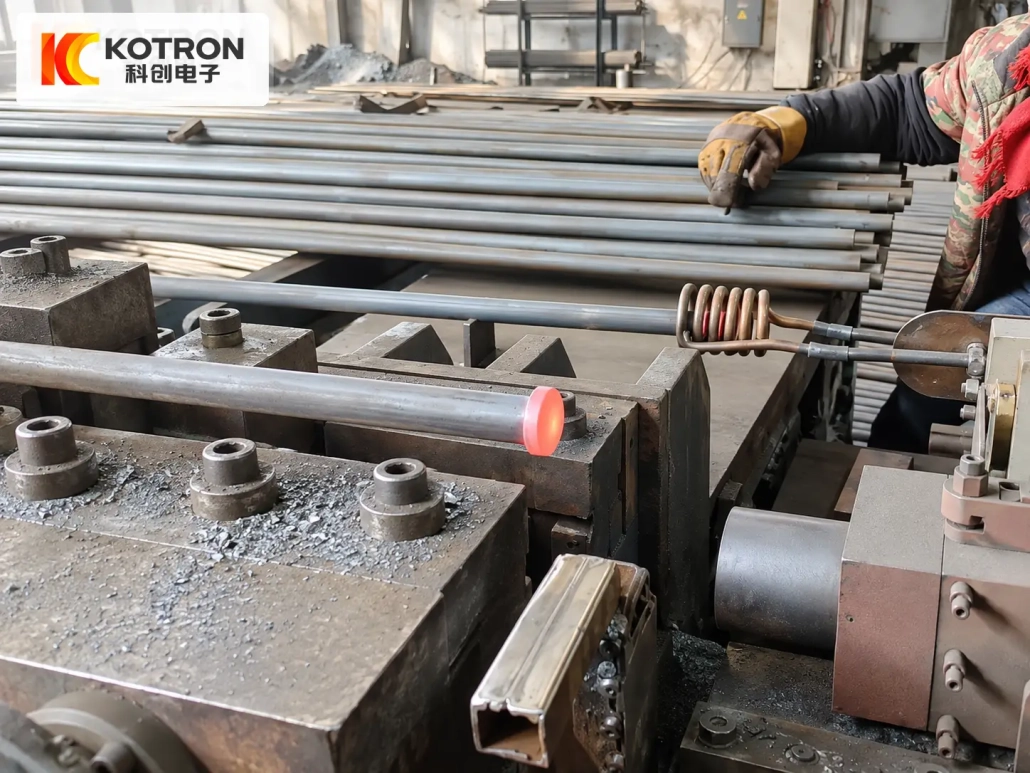
Il secondo video segue l'estremità riscaldata dopo la fase di riscaldamento e nella fase di produzione successiva. La zona calda visibile rimane concentrata attorno ad una breve sezione vicino all'estremità della barra.
Insieme, i due video mostrano chiaramente il processo di base:
Ⅱ. Cos'è il riscaldamento a induzione dell'estremità della barra?
Il riscaldamento dell'estremità della barra è un tipo di riscaldamento localizzato, o parziale, Riscaldamento a induzione.
A differenza di riscaldamento dell'intera billetta, il pezzo completo non necessita di passare attraverso un lungo forno ad induzione. L'induttore è disposto attorno alla sezione che deve raggiungere la temperatura di formatura richiesta.
Ciò è utile quando è necessario deformare solo un'estremità di un pezzo lungo.
Esempi tipici includono:
— Forgiatura delle estremità delle barre
— Sconvolgente
— Formatura di rivetti e elementi di fissaggio
— Formatura dell'estremità dell'albero
— Formatura locale a caldo
— Altri processi che richiedono una sezione terminale riscaldata
L'attrezzatura viene quindi selezionata in base al estremità operativa della barra, non semplicemente in base alla sua lunghezza totale.
Ⅲ. Perché riscaldare solo l'estremità della barra?
Se l'operazione successiva modifica solo la geometria finale, riscaldare l'intera barra potrebbe non essere necessario.
Il riscaldamento a induzione localizzato concentra il processo di riscaldamento attorno alla sezione richiesta mentre il resto del pezzo rimane sostanzialmente più freddo.
Ciò può essere utile per barre o alberi lunghi in cui verrà forgiata solo una sezione relativamente corta.
Il vantaggio pratico non è semplicemente un “riscaldamento più rapido”. La zona di riscaldamento stessa può essere adattata meglio ai requisiti di formatura.
Per la scelta dell'attrezzatura, diversi fattori devono essere considerati insieme:
— Materiale della barra
— Diametro
— Lunghezza riscaldata richiesta
— Temperatura target
— Ciclo di riscaldamento
— Tasso di produzione
— Dopo il processo di formatura
Un cambiamento in uno qualsiasi di questi può influenzare la configurazione finale dell'apparecchiatura.
Ⅳ. Applicazioni tipiche di riscaldamento delle estremità delle barre
Forgiatura dell'estremità della barra
Una sezione selezionata della barra viene riscaldata prima della forgiatura. Non è necessario che il resto del pezzo passi attraverso la zona di riscaldamento.
Sconvolgente
Il riscaldamento localizzato può preparare l'estremità di una barra per un processo di ricalcatura in cui la sezione riscaldata viene deformata plasticamente.
Formatura di rivetti e dispositivi di fissaggio
Le estremità delle aste o delle barre possono essere riscaldate prima della formatura quando il processo di produzione richiede una sezione di lavorazione a caldo.
Estremità dell'albero e formatura a caldo locale
Anche alberi più lunghi o componenti simili possono richiedere il riscaldamento di una sola estremità prima della formatura locale.
Principi simili di riscaldamento localizzato possono essere adattati ad alcune applicazioni di formatura delle estremità di tubi o manicotti, ma questi dovrebbero essere valutati separatamente perché la loro geometria e i requisiti degli induttori possono differire dalle barre piene.
Ⅴ. Lunghezza riscaldata e design dell'induttore
La lunghezza riscaldata richiesta è una delle informazioni più importanti quando si progetta un sistema di riscaldamento dell'estremità della barra.
Due barre con lo stesso diametro potrebbero comunque richiedere configurazioni di riscaldamento diverse se un processo richiede solo una breve sezione calda e l'altro necessita di una zona di transizione più lunga.
L'induttore è quindi adattato a fattori come:
— Diametro della barra
— Geometria finale
— Lunghezza riscaldata
— Materiale
— Distribuzione della temperatura richiesta
— Direzione di alimentazione
Un universale bobina non dovrebbe essere assunto per ogni pezzo.
Quando la dimensione della barra o la lunghezza riscaldata cambiano in modo significativo, potrebbe essere necessario un induttore diverso anche se viene mantenuta la stessa alimentazione a induzione.
Un semplice disegno che mostra la sezione calda richiesta è spesso più utile per la selezione dell'attrezzatura rispetto al solo diametro nominale della barra.
Ⅵ. Controllo della temperatura e del processo di riscaldamento
Non esiste un'unica temperatura standard per ogni applicazione di riscaldamento delle estremità delle barre.
La temperatura corretta dipende dal materiale e dal processo di formatura che segue.
Configurazione di forgiatura XG-100
In uno in dotazione XG-100 configurazione riscaldamento bar, il pezzo è stato riscaldato a circa 1150°C per la forgiatura.
Questo dovrebbe essere considerato un esempio di progetto piuttosto che un'impostazione universale per tutte le macchine riscaldanti per estremità delle barre.
Materiali o operazioni di formatura diversi possono richiedere temperature target diverse.
Monitoraggio della temperatura
Dove richiesto, la misurazione della temperatura può essere aggiunta al processo di riscaldamento.
A seconda del pacchetto di controllo selezionato, l'apparecchiatura può essere combinata con il monitoraggio della temperatura e le relative funzioni di controllo.
Il risultato del riscaldamento dovrebbe essere considerato insieme a:
— Potenza in uscita
— Frequenza operativa
— Tempo di riscaldamento
— Posizione del pezzo
— Progettazione di induttori
— Sequenza di alimentazione
Per attrezzature di produzione, la temperatura target deve essere confermata dai requisiti effettivi del materiale e del processo.
Ⅶ. Alimentazione barra manuale o automatica
La disposizione meccanica non deve essere la stessa per ogni cliente.
Riscaldamento assistito dall'operatore
Per produzioni flessibili o in volumi ridotti, un operatore può posizionare la barra presso la stazione di riscaldo e rimuoverla o trasferirla dopo il riscaldamento.
Questa disposizione può essere utile quando vengono elaborate diverse specifiche del pezzo o dove non è richiesta l'automazione completa.
Il primo video in questa pagina mostra questo tipo di ambiente di produzione assistito dall'operatore.
Alimentazione automatica
Per la produzione in lotti ripetuti, è possibile aggiungere un meccanismo di alimentazione per spostare il pezzo in una posizione di riscaldamento definita.
Una sequenza tipica può includere:
Il progetto finale dipende dalla lunghezza del pezzo, peso, diametro e ciclo produttivo.
Dove la stazione di riscaldamento deve lavorare con attrezzature di forgiatura a valle, la disposizione di alimentazione e trasferimento può anche essere sviluppata attorno alla sequenza produttiva.
Ⅷ. Potenza di riscaldamento e controllo DSP
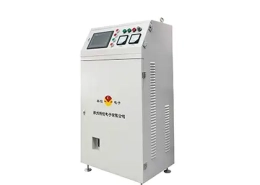
Il sistema di riscaldamento a induzione può utilizzare un alimentatore IGBT con controllo digitale DSP.
Per questa applicazione, il punto importante non è il nome stesso della tecnologia di controllo. L'alimentatore deve fornire un'uscita controllabile che corrisponda al processo di riscaldamento.
A seconda della configurazione selezionata, il sistema di controllo e monitoraggio può includere parametri come:
- Voltaggio
- Attuale
— Potenza in uscita
— Frequenza operativa
— Tempo di riscaldamento
— Stato dell'attrezzatura
— Informazioni sull'allarme
Se necessario, è possibile configurare ulteriori funzioni di monitoraggio o controllo della temperatura.
Per la produzione ricorrente, queste funzioni possono aiutare gli operatori a verificare se il processo di riscaldamento si sta svolgendo nelle condizioni previste.
Ⅸ. Configurazioni di potenza disponibili
I seguenti modelli sono tra le configurazioni disponibili nelle informazioni sul prodotto fornite.
| Modello | Potenza nominale | Frequenza |
|---|---|---|
| XG-30 | 30 kW | 20–40 kHz |
| XG-60 | 60 kW | 20–40 kHz |
| XG-100 | 100 kVA | 20–40 kHz |
| XZG-160SCZ | 160 kW | 1–50 kHz |
Le valutazioni sopra riportate sono riprodotte dalle informazioni sull'apparecchiatura corrispondente, quindi l'unità utilizzata per XG-100 differisce dagli altri modelli elencati.
Questi modelli non devono essere abbinati al diametro della barra tramite una regola fissa.
Reale energia e la frequenza operativa vengono selezionate dal carico e dal processo, inclusi:
Materiale + Diametro + Lunghezza riscaldata + Temperatura target + Tempo di Riscaldamento + Tasso di produzione
Un pezzo di grandi dimensioni non significa automaticamente che la macchina con la valutazione più alta sia la scelta giusta. Anche il ciclo di riscaldamento richiesto e la sezione riscaldata sono importanti.
Ⅹ. Come selezionare la macchina riscaldante per estremità barra giusta
Il modo più rapido per valutare un progetto è iniziare dal pezzo.
Informazioni sul pezzo
Si prega di fornire:
— Materiale e qualità
— Diametro della barra
— Lunghezza totale
— Peso del pezzo, ove rilevante
— Disegno o foto nitida
Fabbisogno di riscaldamento
Anche noi dobbiamo sapere:
— Lunghezza riscaldata richiesta
— Temperatura target
— Dopo il processo di forgiatura o formatura
— Qualsiasi requisito speciale per la zona riscaldata
Requisiti di produzione
Per la pianificazione della produzione, informazioni utili includono:
— Pezzi orari richiesti
— Movimentazione manuale o automatica
— Attrezzature disponibili a monte e a valle
— Se il riscaldatore sarà integrato con l'attrezzatura per la forgiatura
Se possibile, segnare direttamente sul disegno la sezione da riscaldare.
Da questi dettagli, la potenza di induzione, Frequenza, l'induttore e la disposizione di alimentazione possono essere valutati insieme.
Ⅺ. Domande frequenti
Fare clic su una domanda per espandere la risposta.
La macchina può riscaldare solo un'estremità di una barra lunga?
Sì. La posizione dell'induttore e del pezzo può essere organizzata in modo che la sezione terminale richiesta sia posizionata nella zona di riscaldamento mentre la maggior parte della barra rimane all'esterno di essa.
La lunghezza riscaldata può essere personalizzata?
Sì. La lunghezza riscaldata è uno degli input utilizzati per la progettazione dell'induttore. Se la lunghezza richiesta cambia in modo significativo, potrebbe essere necessaria una bobina o una disposizione di posizionamento diversa.
Come viene selezionata la potenza di induzione richiesta?
La potenza non dovrebbe essere selezionata solo dal diametro. Materiale, dimensione della barra, lunghezza riscaldata, temperatura target, il tempo di riscaldamento e la velocità di produzione richiesta influiscono tutti sulla selezione.
Una macchina può lavorare diversi diametri di barra?
Forse. Pezzi diversi possono utilizzare la stessa alimentazione ma richiedono induttori diversi, dispositivi o impostazioni di processo. Il campo pratico dovrebbe essere controllato dalla lista dei pezzi effettiva.
È possibile aggiungere l'alimentazione automatica?
Sì. L'alimentazione automatica può essere configurata per applicazioni di produzione batch adatte. Il meccanismo viene selezionato in base alle dimensioni della barra, peso e sequenza di produzione.
1150°C è la temperatura standard per la forgiatura delle estremità delle barre?
No. Circa 1150°C è un esempio di una configurazione di forgiatura XG-100 fornita. La temperatura corretta dipende dal materiale del pezzo e dal processo di formatura richiesto.
Ⅻ. Inviaci i dettagli del tuo pezzo
Una macchina per il riscaldamento dell'estremità della barra dovrebbe essere selezionata in base alla parte e al processo, non solo dalla potenza nominale.
Inviaci il disegno della barra e segna la sezione che deve essere riscaldata.
Per favore includi:
Possiamo quindi valutare l'alimentazione, frequenza di funzionamento, induttore e disposizione di alimentazione per l'applicazione.
Progetta la tua macchina per il riscaldamento dell'estremità della barra
Invia il disegno della barra e contrassegna la sezione che deve essere riscaldata. Valuteremo l'alimentazione, frequenza di funzionamento, induttore e disposizione di alimentazione per l'applicazione.