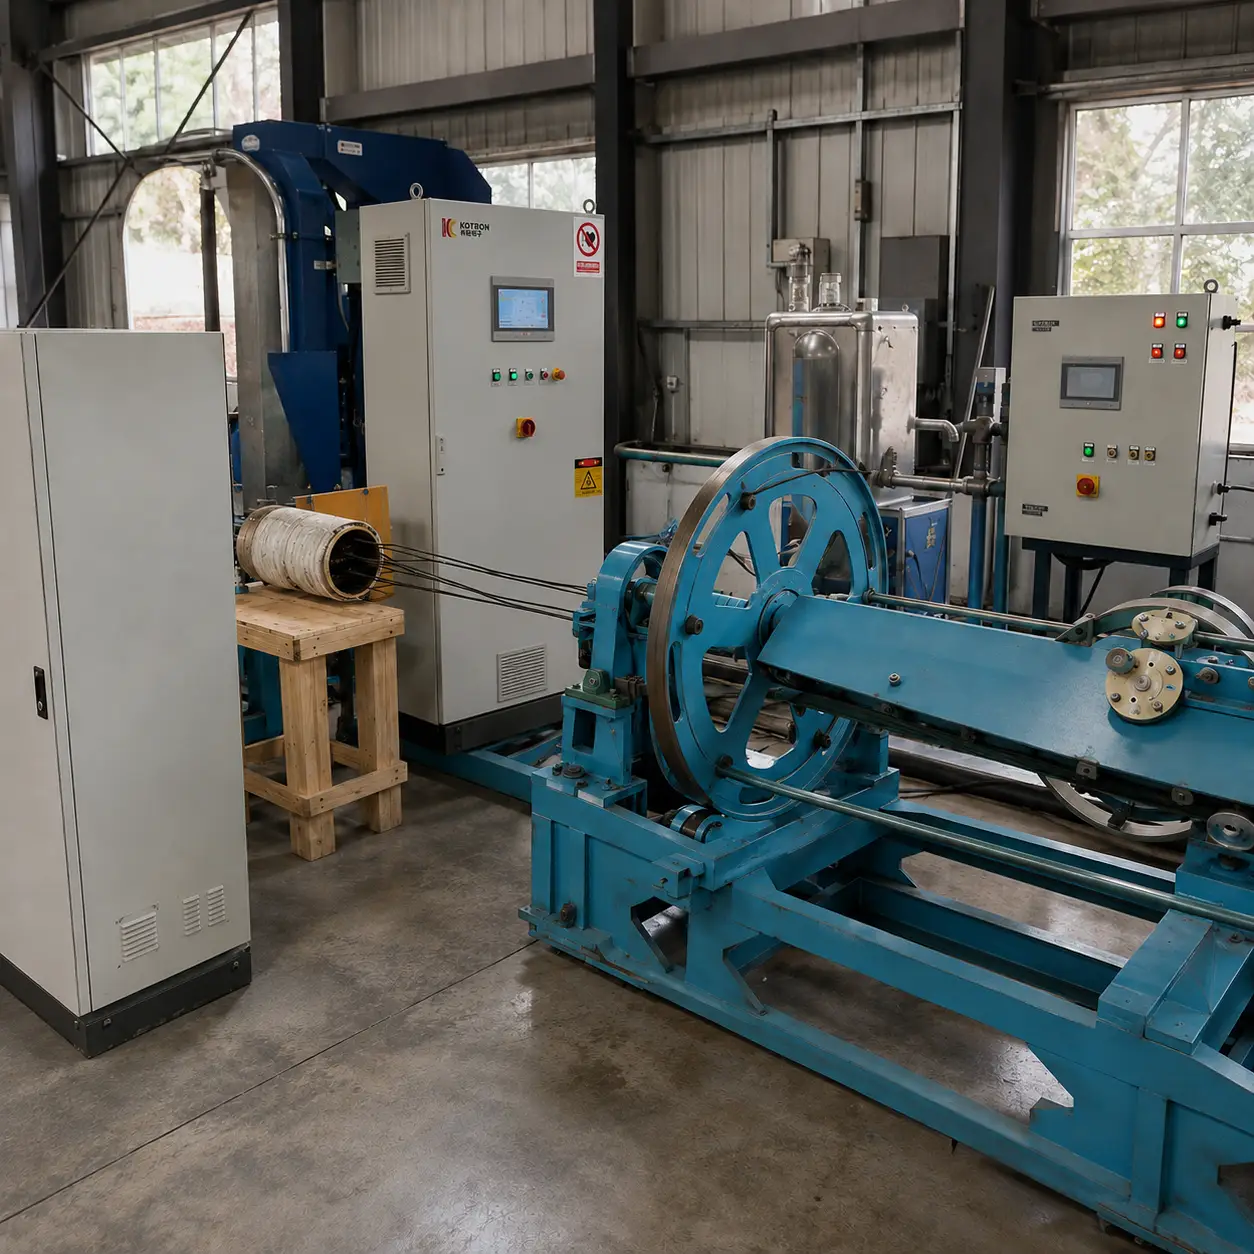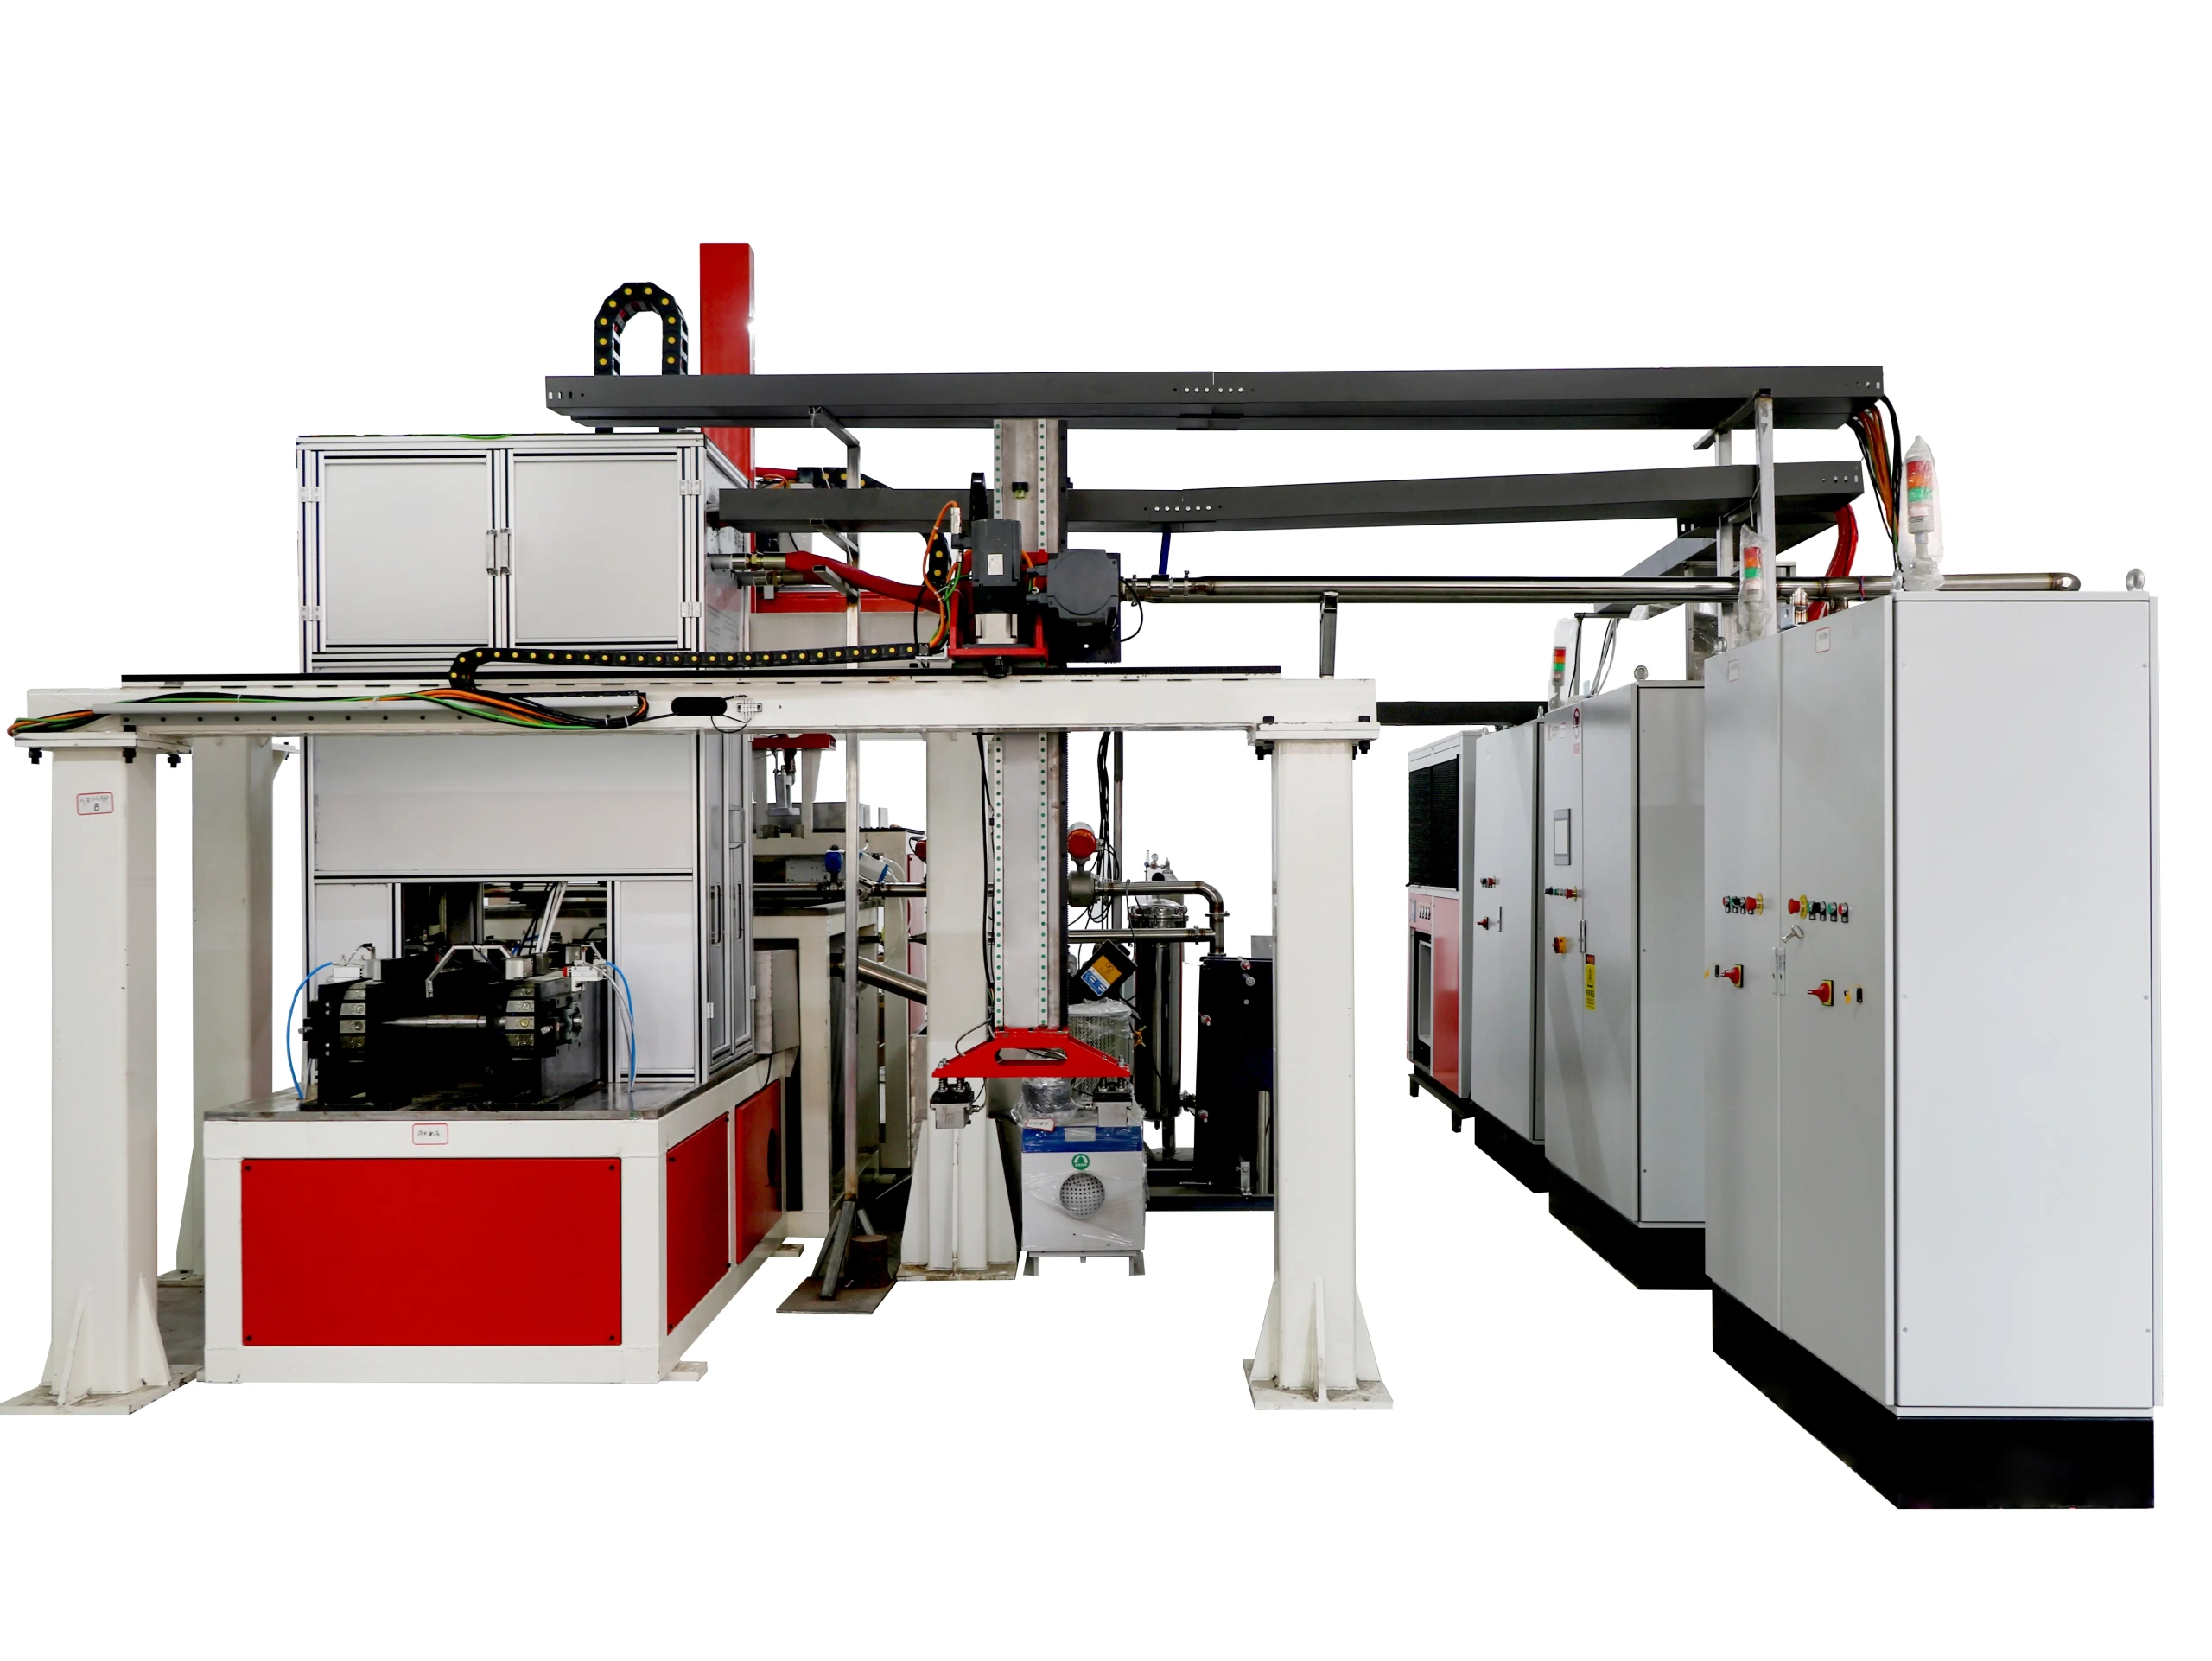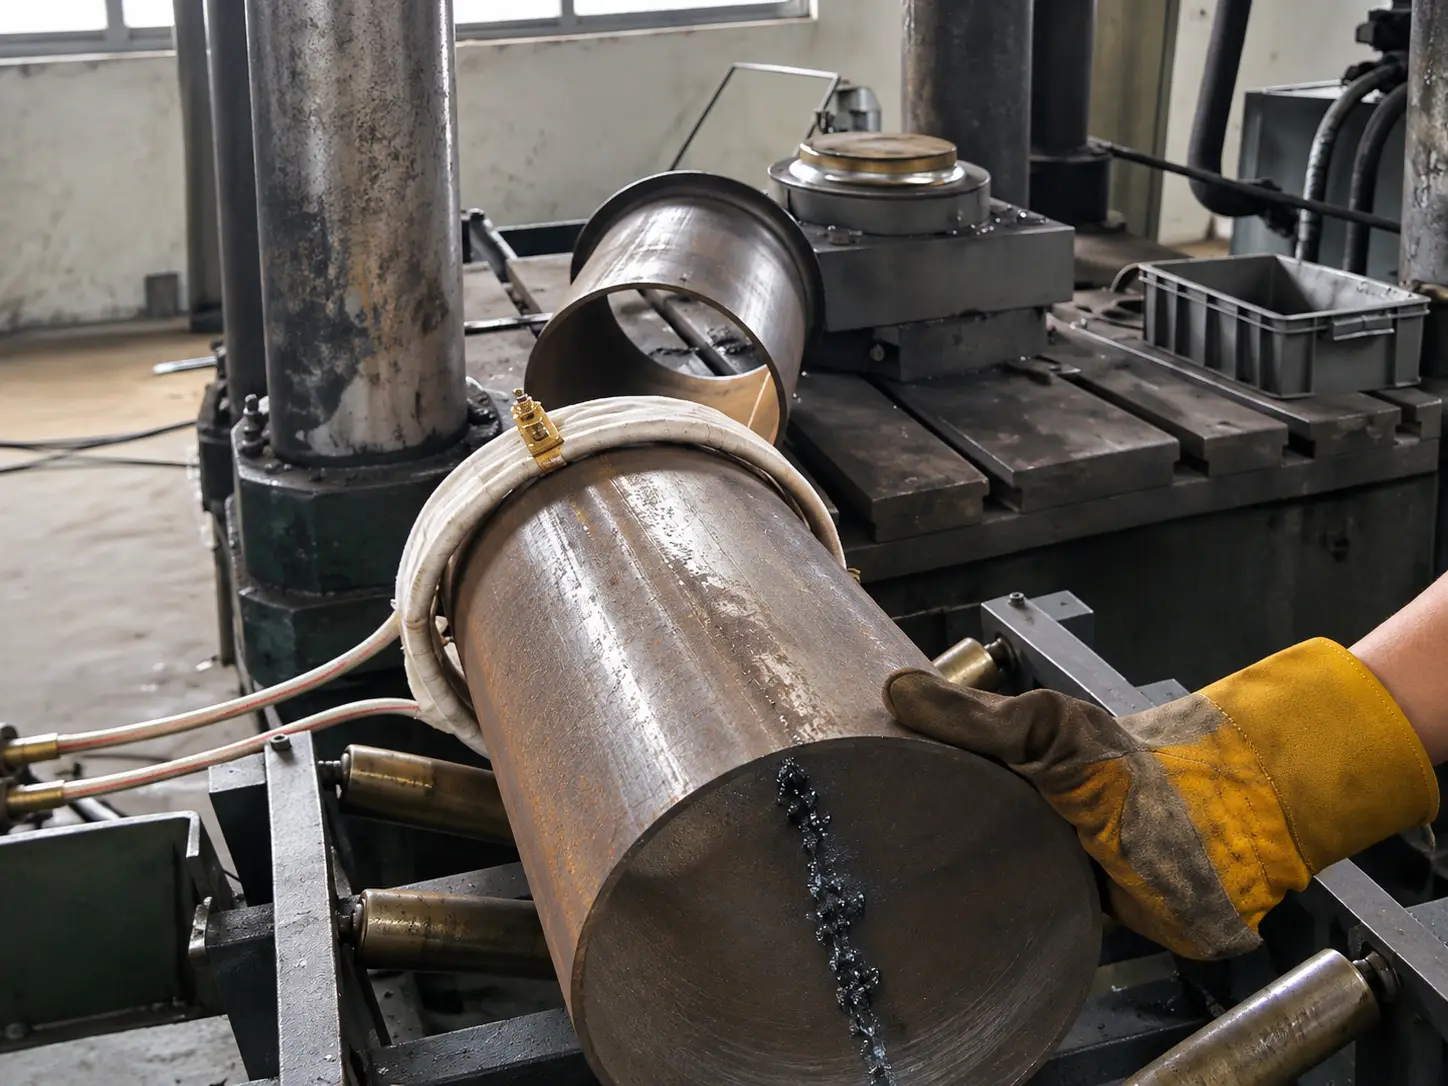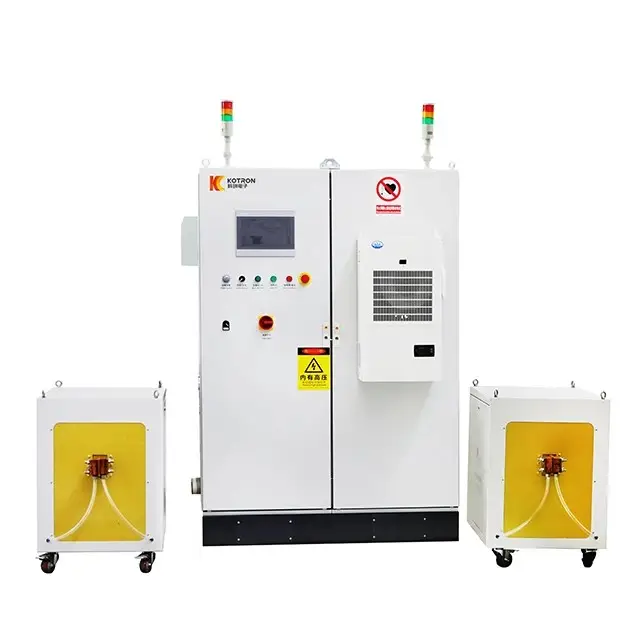
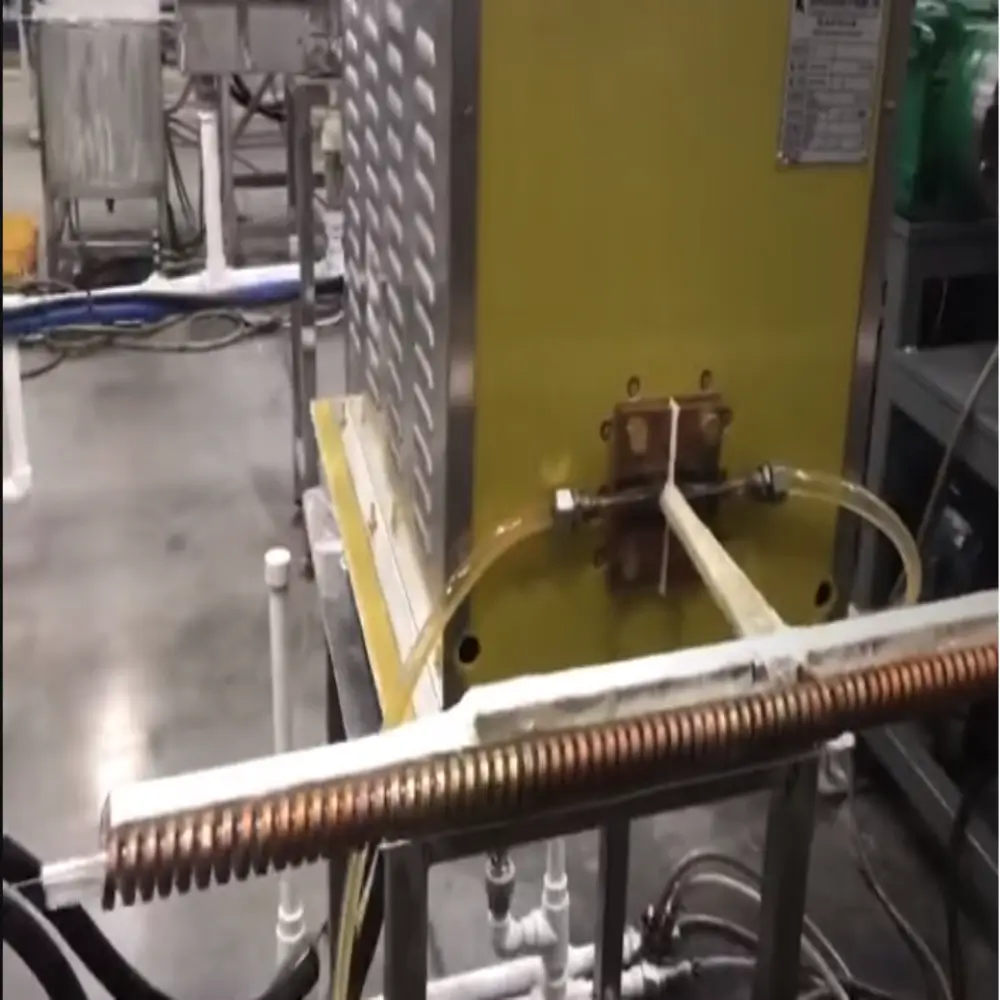
Induktionshitzebehandlungs-Produktionslinie für Stahldraht
Die Produktionslinie für die Induktionswärmebehandlung für Stahldraht ist eine hocheffiziente und energiesparende kontinuierliche Verarbeitungsanlage, speziell für die Enthärtung entwickelt, Rekristallisation, oder sphäroidisierendes Glühen von Metalldrähten (wie kohlenstoffreicher Stahl, Edelstahl, und Drähte aus legiertem Stahl). Durch den Einsatz von Induktionserwärmung als Ersatz für herkömmliche Gasöfen oder Widerstandsöfen, Diese Linie steigert die Produktionseffizienz und die Präzision der Temperaturregelung erheblich.
Produktdetails
I. Kernkomponenten der Produktionslinie
| Modul | Funktionsbeschreibung |
|---|---|
| Abwickelsystem | Automatischer Spulenabwickler mit integrierter Servospannungsregelung (±3N Genauigkeit), in der Lage, sich an Drahtgeschwindigkeiten von anzupassen 10 zu 500 Metern pro Minute. |
| Induktionsheizgerät | Mehrstufiger Mittel-/Hochfrequenzinduktor (Frequenz: 1–50 kHz), mit einer Leistung von 50–1000 kW, Unterstützung der segmentierten Temperaturregelung (400–1100°C). |
| Kühl- und langsames Kühlsystem | Wasserkühltunnel (für schnelles Abkühlen) kombiniert mit Luftkühlung/Zerstäubungskühlung (für kontrollierbares langsames Abkühlen), mit einstellbaren Kühlraten von 1 bis 100°C pro Sekunde. |
| Atmosphärenschutzgerät | Mit Stickstoff/Wasserstoff abgedichtetes Gehäuse (Sauerstoffgehalt ≤10 Teile pro Million), Entwickelt, um Oxidation zu verhindern und ein Blankglühen zu erreichen (Oberflächenrauheit Ra ≤0,6 Mikrometer). |
| Intelligentes Steuerungssystem | SPS-basiertes Steuerungssystem mit integrierter Temperaturrückführung, Steuerung der Drahtgeschwindigkeit und -leistung, Überwachung des Energieverbrauchs, und Datenrückverfolgbarkeit (kompatibel mit MES-Integration). |
| Nachbearbeitungsmodul | Online-Ölbeschichtung/Beschichtungsanwendung, Wirbelstrom-Fehlererkennung, automatisches Aufwickeln (auf Spulen oder Trommeln), und Unterstützung für das Schneiden fester Längen und den Spulenwechsel. |
II. Technische Eigenschaften und Vorteile
-
Hohe Effizienz und Energieeinsparungen
- Schnelles Aufheizen: Die Induktionserwärmung wirkt direkt auf die Oberfläche des Stahldrahtes, Dabei wird eine Heizrate von 100–500 °C pro Sekunde erreicht (5–10-mal schneller als herkömmliche Öfen), mit Drahtgeschwindigkeiten von bis zu 500 Meter pro Minute für Φ0,5 mm Stahldraht.
- Niedriger Energieverbrauch: Mit einem elektrothermischen Umwandlungswirkungsgrad von ≥85 %, Der Gesamtenergieverbrauch beträgt nur 0,15–0,3 kWh pro Kilogramm (30–50 % des Werts herkömmlicher Gasöfen).
-
Präzise Temperaturkontrolle und Qualitätssteigerung
- Segmentierte Temperaturregelung:
- Vorwärmzone: 400–600°C
- Einweichzone: Zieltemperatur (z.B., 750–900°C für Stahl mit hohem Kohlenstoffgehalt)
- Langsame Abkühlzone: 500–300°C
Temperaturschwankungen werden innerhalb von ±5 °C kontrolliert.
- Mikrostrukturelle Einheitlichkeit:
Durch schnelle Austenitisierung und kontrollierte Abkühlung, Die Korngröße entspricht ≤Grade 8 (ASTM-Standard), mit Zugfestigkeitsschwankungen ≤±15 MPa.
- Segmentierte Temperaturregelung:
-
Flexibilität und Umweltfreundlichkeit
- Kompatibilität mit mehreren Materialien:
Durch Anpassen der Frequenz (Hochfrequenz für dünne Drähte, Mittelfrequenz für dicke Drähte) und Strom, Die Leitung ist mit Stahldrähten mit einem Durchmesser von 0,2–10 mm kompatibel (einschließlich kohlenstoffreichem Stahl, Edelstahl, und Titanlegierung). - Null Emissionen: Frei von Verbrennungsabgasen und mit Stickstoffrecycling, Die Linie entspricht ISO 14001 Umweltstandards.
- Kompatibilität mit mehreren Materialien:
III. Typische technische Parameter
| Projekt | Parameterbereich | Anwendungsszenario |
|---|---|---|
| Drahtdurchmesserbereich | Φ0,2–10 mm | Stahlschnur, Reifenwulstdraht, Federdraht, Schweißdraht |
| Glühtemperatur | 400–1100°C (materialspezifisch; z.B., 1050°C für 304 Edelstahl) | Rekristallisationsglühen, sphäroidisierendes Glühen, Lösungsbehandlung |
| Drahtgeschwindigkeit | 50–500 m/min (Φ0,5 mm Stahldraht kann erreichen 500 m/min) | Kontinuierliche Hochgeschwindigkeitsproduktion (integriert mit Zeichnungs-/Beschichtungslinien) |
| Kühlrate | 1–100°C/s (programmierbare Anpassung für Wasser-/Luftkühlung) | Kontrolle des Perlitanteils und Beseitigung innerer Spannungen |
| Jährliche Produktionskapazität | 10,000–200.000 Tonnen (abhängig vom Drahtdurchmesser und der Geschwindigkeit) | Großanlagen zur Herstellung von Drähten, Unternehmen für Spezialmetallprodukte |
V. Auswahl- und Nutzungsempfehlungen
-
Prozessanforderungsanalyse:
- Material und Glühart: Kohlenstoffstahl (sphäroidisierendes Glühen), Edelstahl (Lösungsglühen), Draht aus legiertem Stahl (Rekristallisationsglühen).
- Anforderungen an die Oberflächenqualität: ob Blankglühen (mit Schutzatmosphäre) erforderlich ist oder eine Oxidation akzeptabel ist (mit anschließendem Beizen).
-
Priorität der Schlüsselkonfigurationen:
- Induktionsfrequenz:
- Für 0,2–2 mm Stahldraht: 50–100 kHz Hochfrequenz für schnelle Oberflächenerwärmung;
- Für Φ2–10 mm Stahldraht: 1–10 kHz Mittelfrequenz für Tiefenerwärmung.
- Kühlsystem:
- Wasserkühlung: Geeignet für die schnelle Abkühlung von hochfesten Stahldrähten (z.B., Klavierdraht);
- Luftkühlung/Nebelkühlung: Geeignet für die langsame Abkühlung von Stahldrähten mit mittlerem bis niedrigem Kohlenstoffgehalt, um Versprödung zu verhindern.
- Induktionsfrequenz:
-
Wartung und Kostenkontrolle:
- Tägliche Inspektion der Induktorisolierung und des Kühlwasserflusses (≥20 Liter pro Minute), mit monatlicher Kalibrierung des Temperaturmesssystems.
- Einführung inländischer Stickstoffgeneratoren anstelle importierter Gasspeichertanks, um die Gasversorgungskosten zu senken.