Máquina de Aquecimento da Barra de Indução para Forjamento
Ⅰ. Veja aquecimento de extremidade de barra em produção
O aquecimento da extremidade da barra é geralmente uma etapa de preparação e não a operação final. Somente a seção que precisa ser deformada é aquecida antes do forjamento, perturbação ou outro processo de conformação a quente.
Aquecimento localizado da extremidade da barra
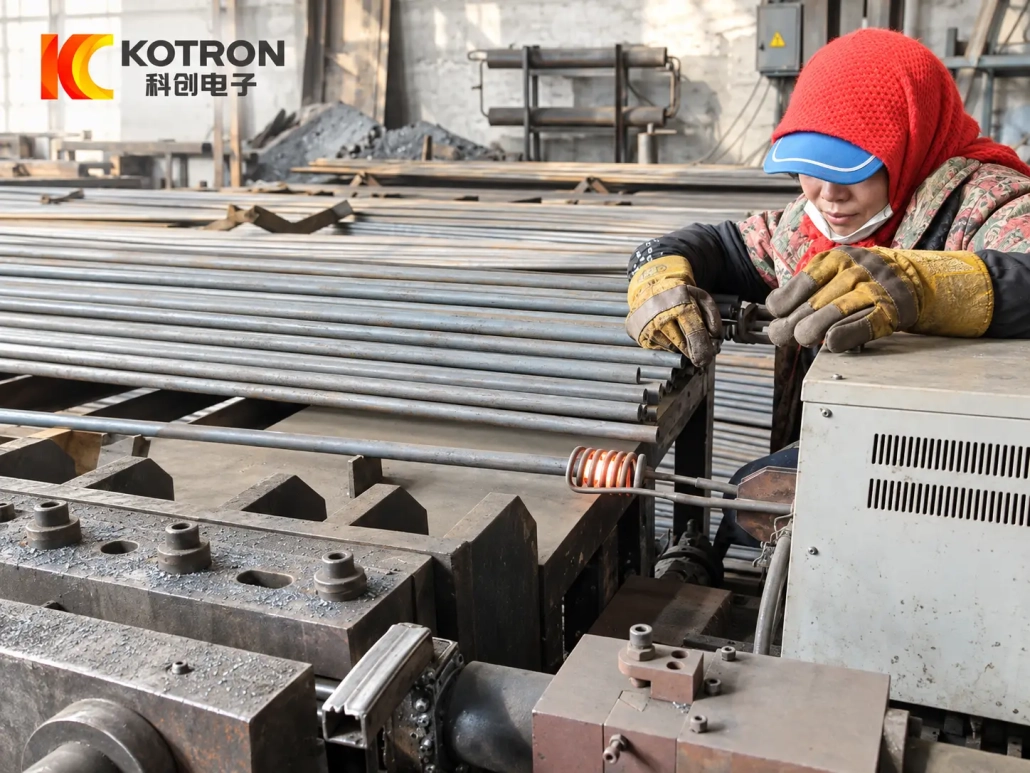
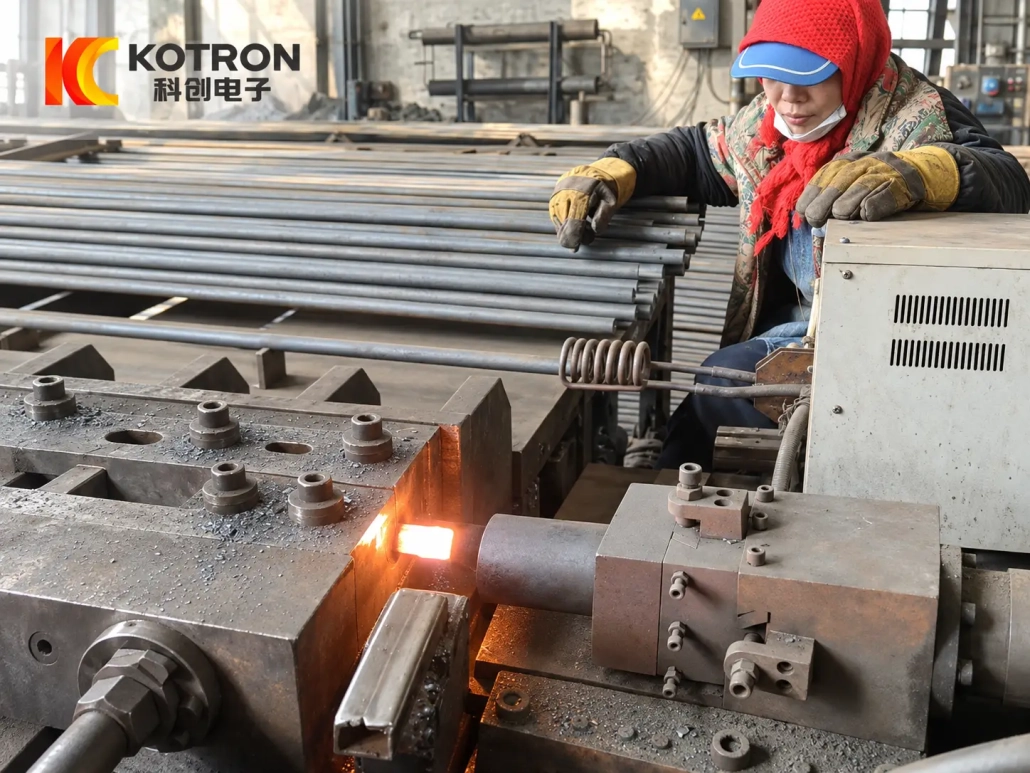
O primeiro vídeo mostra uma configuração de aquecimento assistida pelo operador. Uma barra longa é posicionada na bobina de indução enquanto a área de aquecimento está concentrada perto da extremidade da peça de trabalho.
A maior parte da barra permanece fora da zona de aquecimento.
Aquecimento antes da próxima etapa de conformação
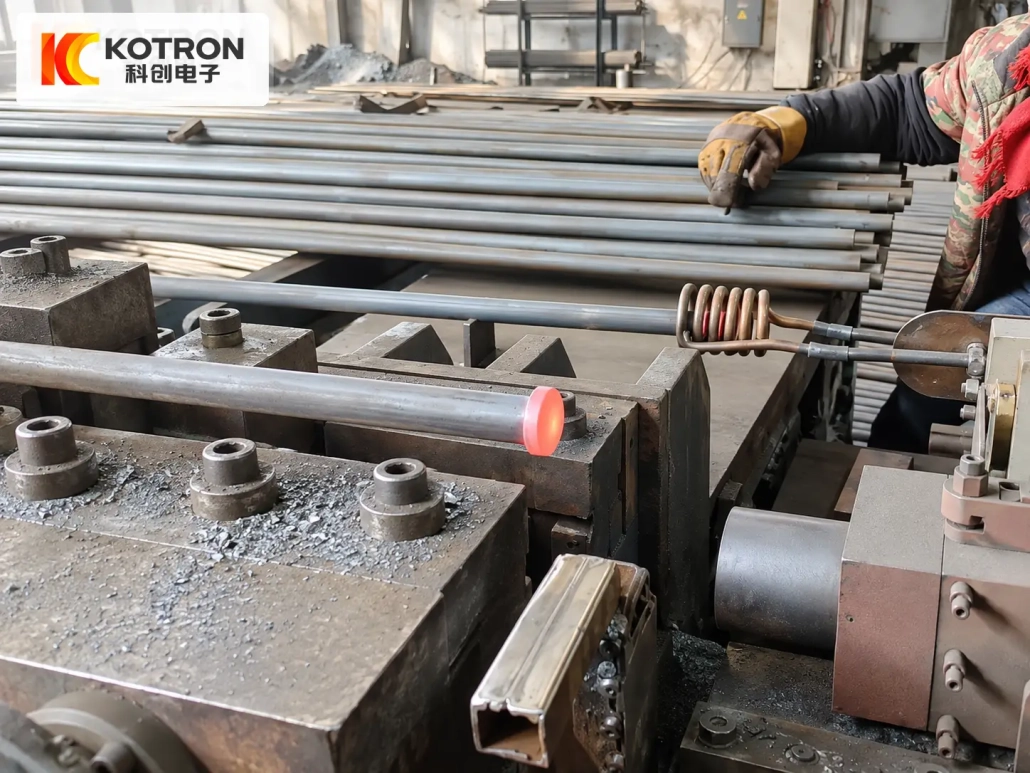
O segundo vídeo segue a extremidade aquecida após a etapa de aquecimento e na próxima etapa de produção. A zona quente visível permanece concentrada em torno de uma pequena seção perto da extremidade da barra.
Junto, os dois vídeos mostram claramente o processo básico:
Ⅱ. O que é aquecimento por indução na extremidade da barra?
O aquecimento da extremidade da barra é um tipo de aquecimento localizado, ou parcial, aquecimento por indução.
Ao contrário de aquecimento de tarugo inteiro, a peça completa não precisa passar por um longo forno de indução. O indutor é disposto em torno da seção que deve atingir a temperatura de formação necessária.
Isto é útil quando apenas uma extremidade de uma peça longa precisa ser deformada.
Exemplos típicos incluem:
— Forjamento da extremidade da barra
- Perturbador
— Formação de rebites e fixadores
— Formação da extremidade do eixo
— Conformação local a quente
— Outros processos que requerem uma seção final aquecida
O equipamento é, portanto, selecionado de acordo com o extremidade de trabalho da barra, não simplesmente de acordo com seu comprimento total.
Ⅲ. Por que aquecer apenas a extremidade da barra?
Se a próxima operação alterar apenas a geometria final, aquecer a barra inteira pode ser desnecessário.
O aquecimento por indução localizado concentra o processo de aquecimento em torno da seção necessária enquanto o resto da peça permanece substancialmente mais fria.
Isto pode ser útil para barras longas ou eixos onde apenas uma seção relativamente curta será forjada.
O benefício prático não é simplesmente “aquecimento mais rápido”. A própria zona de aquecimento pode ser mais adaptada aos requisitos de formação.
Para seleção de equipamentos, vários fatores devem ser considerados em conjunto:
– Material da barra
- Diâmetro
— Comprimento aquecido necessário
— Temperatura alvo
— Ciclo de aquecimento
— Taxa de produção
— Seguindo o processo de formação
Uma alteração em qualquer um deles pode afetar a configuração final do equipamento.
Ⅳ. Aplicações típicas de aquecimento de extremidades de barras
Forjamento de extremidade de barra
Uma seção selecionada da barra é aquecida antes do forjamento. O resto da peça não precisa passar pela zona de aquecimento.
Perturbador
O aquecimento localizado pode preparar a extremidade de uma barra para um processo de recalque onde a seção aquecida é deformada plasticamente.
Formação de rebites e fixadores
As extremidades da haste ou da barra podem ser aquecidas antes da conformação quando o processo de produção exigir uma seção de trabalho a quente.
Extremidade do eixo e conformação local a quente
Eixos mais longos ou componentes similares também podem exigir que apenas uma extremidade seja aquecida antes da formação local.
Princípios semelhantes de aquecimento localizado podem ser adaptados a algumas aplicações de formação de extremidades de tubos ou mangas, mas estes devem ser avaliados separadamente porque seus requisitos de geometria e indutor podem diferir das barras sólidas.
Ⅴ. Comprimento aquecido e design do indutor
O comprimento aquecido necessário é uma das informações mais importantes ao projetar um sistema de aquecimento de extremidade de barra.
Duas barras com o mesmo diâmetro ainda podem precisar de configurações de aquecimento diferentes se um processo exigir apenas uma seção quente curta e o outro precisar de uma zona de transição mais longa.
O indutor é, portanto, compatível com fatores como:
— Diâmetro da barra
— Geometria final
- Comprimento aquecido
- Materiais
— Distribuição de temperatura necessária
— Direção de alimentação
Um universal bobina não deve ser assumido para cada peça de trabalho.
Quando o tamanho da barra ou o comprimento aquecido muda significativamente, um indutor diferente pode ser necessário mesmo se a mesma fonte de alimentação de indução for mantida.
Um desenho simples mostrando a seção quente necessária é muitas vezes mais útil para a seleção do equipamento do que apenas o diâmetro nominal da barra..
Ⅵ. Temperatura de aquecimento e controle de processo
Não existe uma temperatura padrão única para cada aplicação de aquecimento de extremidade de barra.
A temperatura correta depende do material e do processo de formação que se segue.
Configuração de forjamento XG-100
Em um fornecido XG-100 configuração de aquecimento de barra, a peça foi aquecida a aproximadamente 1150°C para forjar.
Isto deve ser tratado como um exemplo de projeto, em vez de uma configuração universal para todas as máquinas de aquecimento de extremidades de barras..
Diferentes materiais ou operações de conformação podem exigir diferentes temperaturas alvo.
Monitoramento de temperatura
Onde necessário, medição de temperatura pode ser adicionada ao processo de aquecimento.
Dependendo do pacote de controle selecionado, o equipamento pode ser combinado com monitoramento de temperatura e funções de controle correspondentes.
O resultado do aquecimento deve ser considerado em conjunto com:
— Potência de saída
— Frequência operacional
- Tempo de aquecimento
— Posição da peça
- Projeto do indutor
— Sequência de alimentação
Para equipamentos de produção, a temperatura alvo deve ser confirmada a partir dos requisitos reais de material e processo.
Ⅶ. Alimentação de barra manual ou automática
O arranjo mecânico não precisa ser o mesmo para todos os clientes.
Aquecimento Assistido pelo Operador
Para produção flexível ou de menor volume, um operador pode posicionar a barra na estação de aquecimento e removê-la ou transferi-la após o aquecimento.
Este arranjo pode ser útil onde diversas especificações de peças são processadas ou onde a automação total não é necessária.
O primeiro vídeo desta página mostra este tipo de ambiente de produção assistido por operador.
Alimentação Automática
Para produção em lote repetido, um mecanismo de alimentação pode ser adicionado para mover a peça de trabalho para uma posição de aquecimento definida.
Uma sequência típica pode incluir:
O design final depende do comprimento da peça, peso, diâmetro e ciclo de produção.
Onde a estação de aquecimento tem que trabalhar com equipamento de forjamento a jusante, o arranjo de alimentação e transferência também pode ser desenvolvido em torno da sequência de produção.
Ⅷ. Potência de aquecimento e controle DSP
O sistema de aquecimento por indução pode usar uma fonte de alimentação IGBT com Controle digital DSP.
Para esta aplicação, o ponto importante não é o nome da tecnologia de controle em si. A fonte de alimentação precisa fornecer uma saída controlável que corresponda ao processo de aquecimento.
Dependendo da configuração selecionada, o sistema de controle e monitoramento pode incluir parâmetros como:
- Tensão
- Atual
— Potência de saída
— Frequência operacional
- Tempo de aquecimento
— Status do equipamento
— Informações de alarme
Funções adicionais de monitoramento ou controle de temperatura podem ser configuradas quando necessário.
Para produção recorrente, essas funções podem ajudar os operadores a verificar se o processo de aquecimento está funcionando nas condições esperadas.
IX.. Configurações de energia disponíveis
Os seguintes modelos estão entre as configurações disponíveis nas informações do produto fornecidas.
| Modelo | Classificação de Potência | Frequência |
|---|---|---|
| XG-30 | 30 kW | 20–40 kHz |
| XG-60 | 60 kW | 20–40 kHz |
| XG-100 | 100 kVA | 20–40 kHz |
| XZG-160SCZ | 160 kW | 1–50 kHz |
As classificações acima são reproduzidas das informações do equipamento correspondente, portanto, a unidade usada para o XG-100 difere dos outros modelos listados.
Esses modelos não devem ser adaptados ao diâmetro da barra por uma regra fixa.
Real potência e a frequência de operação são selecionadas a partir da carga e do processo, incluindo:
Material + Diâmetro + Comprimento aquecido + Temperatura alvo + Tempo de Aquecimento + Taxa de produção
Uma peça grande não significa automaticamente que a máquina com a melhor classificação seja a escolha correta. O ciclo de aquecimento necessário e a seção aquecida também são importantes.
Ⅹ. Como selecionar a máquina de aquecimento de extremidade de barra certa
A maneira mais rápida de avaliar um projeto é começar com a peça de trabalho.
Informações da peça de trabalho
Por favor, forneça:
- Material e grau
— Diâmetro da barra
— Comprimento total
— Peso da peça, quando relevante
— Desenho ou foto nítida
Requisito de aquecimento
Também precisamos saber:
— Comprimento aquecido necessário
— Temperatura alvo
— Após o processo de forjamento ou conformação
— Qualquer requisito especial para a zona aquecida
Requisito de produção
Para planejamento de produção, informações úteis incluem:
— Peças necessárias por hora
- Manuseio manual ou automático
— Equipamentos upstream e downstream disponíveis
— Se o aquecedor será integrado ao equipamento de forjamento
Se possível, marque a seção que precisa ser aquecida diretamente no desenho.
A partir desses detalhes, a potência de indução, frequência, indutor e arranjo de alimentação podem ser avaliados em conjunto.
XI.. Perguntas frequentes
Clique em uma pergunta para expandir a resposta.
A máquina pode aquecer apenas uma extremidade de uma barra longa??
Sim. A posição do indutor e da peça de trabalho pode ser organizada de modo que a seção final necessária seja colocada na zona de aquecimento enquanto a maior parte da barra permanece fora dela.
O comprimento aquecido pode ser personalizado?
Sim. O comprimento aquecido é uma das entradas usadas para o projeto do indutor. Se o comprimento necessário mudar significativamente, uma bobina ou arranjo de posicionamento diferente pode ser necessário.
Como a potência de indução necessária é selecionada?
A potência não deve ser selecionada apenas com base no diâmetro. Material, tamanho da barra, comprimento aquecido, temperatura-alvo, o tempo de aquecimento e a taxa de produção necessária afetam a seleção.
Uma máquina pode processar diferentes diâmetros de barras?
Possivelmente. Diferentes peças de trabalho podem usar a mesma fonte de alimentação, mas requerem indutores diferentes, luminárias ou configurações de processo. A faixa prática deve ser verificada na lista real de peças de trabalho.
A alimentação automática pode ser adicionada?
Sim. A alimentação automática pode ser configurada para aplicações adequadas de produção em lote. O mecanismo é selecionado de acordo com as dimensões da barra, peso e sequência de produção.
1150°C é a temperatura padrão para forjamento de extremidades de barras?
Não. Aproximadamente 1150°C é um exemplo de uma configuração de forjamento XG-100 fornecida. A temperatura correta depende do material da peça e do processo de conformação necessário.
Ⅻ. Envie-nos os detalhes da sua peça de trabalho
Uma máquina de aquecimento de extremidade de barra deve ser selecionada a partir da peça e do processo, não apenas da classificação de potência nominal.
Envie-nos o desenho da barra e marque a seção que precisa ser aquecida.
Por favor inclua:
Podemos então avaliar a fonte de alimentação, frequência de operação, indutor e arranjo de alimentação para a aplicação.
Planeje sua máquina de aquecimento de extremidade de barra
Envie o desenho da sua barra e marque a seção que precisa ser aquecida. Vamos avaliar a fonte de alimentação, frequência de operação, indutor e arranjo de alimentação para a aplicação.