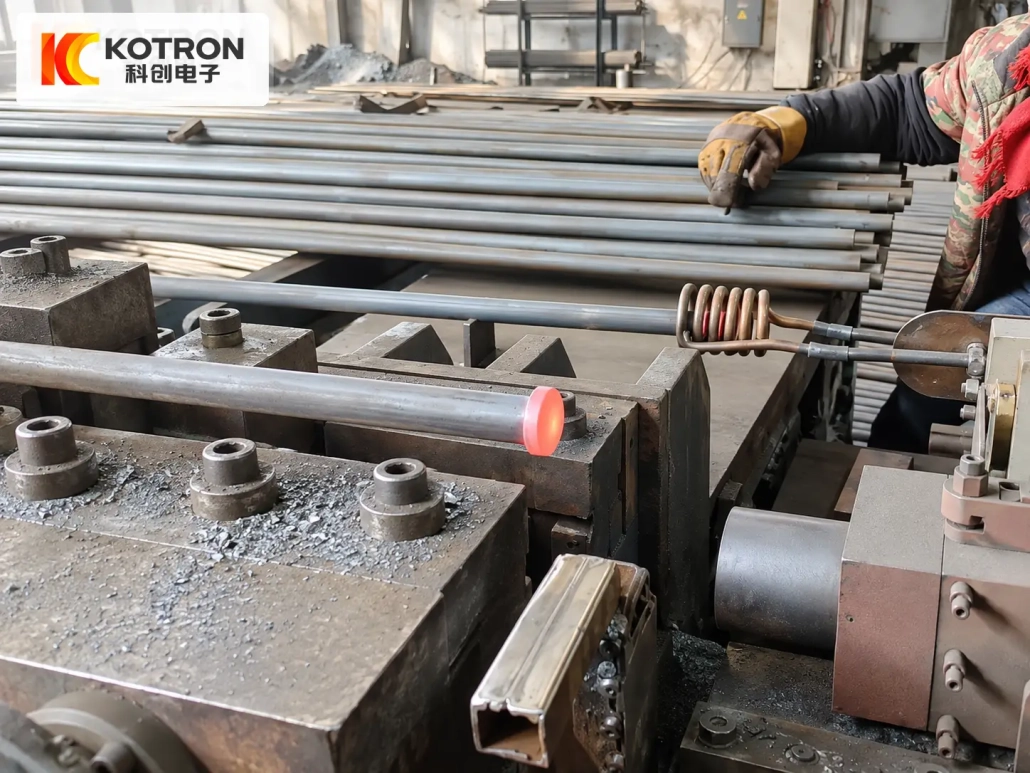
آلة تسخين نهاية القضيب بالحث للطرق
Ⅰ. انظر تسخين نهاية القضيب في الإنتاج
عادة ما يكون تسخين نهاية القضيب خطوة تحضيرية وليس العملية النهائية. يتم تسخين الجزء الذي يحتاج إلى التشوه فقط قبل التزوير, مزعجة أو أي عملية تشكيل ساخنة أخرى.
تسخين موضعي لنهاية البار
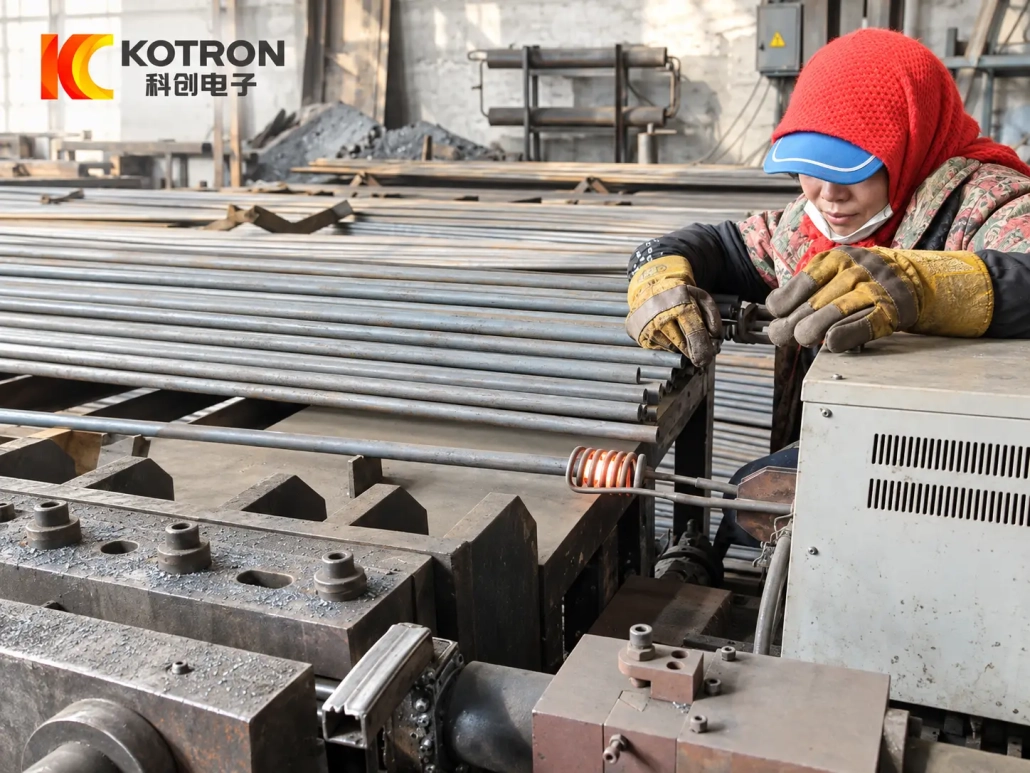
يُظهر الفيديو الأول إعداد التدفئة بمساعدة المشغل. يتم وضع شريط طويل في ملف الحث بينما تتركز منطقة التسخين بالقرب من نهاية قطعة العمل.
يبقى معظم الشريط خارج منطقة التدفئة.
التسخين قبل خطوة التشكيل التالية
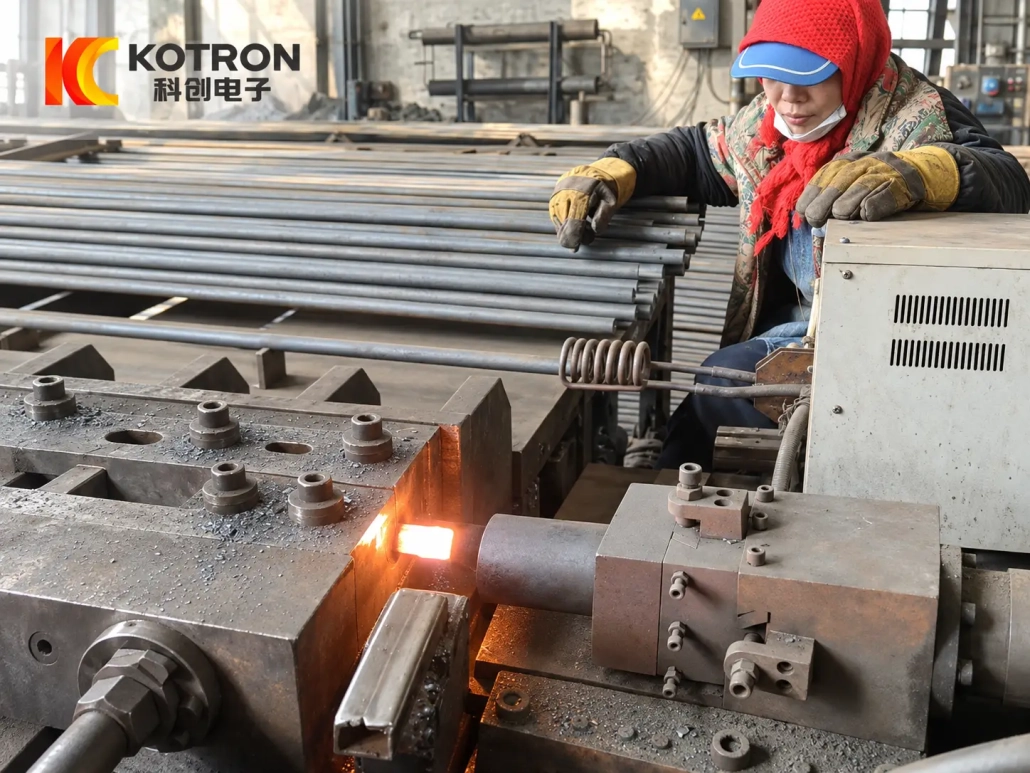
يتبع الفيديو الثاني النهاية الساخنة بعد مرحلة التسخين وحتى خطوة الإنتاج التالية. تظل المنطقة الساخنة المرئية مركزة حول قسم قصير بالقرب من نهاية الشريط.
معاً, يُظهر مقطعا الفيديو العملية الأساسية بوضوح:
Ⅱ. ما هو التدفئة التعريفي نهاية بار?
التدفئة نهاية بار هو نوع من المحلية, أو جزئية, التسخين بالحث.
على عكس تسخين البليت بالكامل, لا تحتاج قطعة العمل الكاملة إلى المرور عبر فرن الحث الطويل. يتم ترتيب المحث حول القسم الذي يجب أن يصل إلى درجة حرارة التشكيل المطلوبة.
يكون هذا مفيدًا عندما يحتاج طرف واحد فقط من قطعة العمل الطويلة إلى التشوه.
تشمل الأمثلة النموذجية:
- تزوير نهاية الشريط
- مزعج
- تشكيل البرشام والمثبتات
- تشكيل نهاية العمود
- تشكيل ساخن محلي
— عمليات أخرى تتطلب قسم نهاية ساخن
ولذلك يتم اختيار المعدات وفقا ل نهاية العمل للشريط, ليس فقط وفقًا لطوله الإجمالي.
Ⅲ. لماذا تسخين نهاية الشريط فقط?
إذا كانت العملية التالية تغير فقط هندسة النهاية, قد يكون تسخين الشريط بأكمله غير ضروري.
يعمل التسخين بالحث الموضعي على تركيز عملية التسخين حول القسم المطلوب بينما تظل بقية قطعة العمل أكثر برودة إلى حد كبير.
يمكن أن يكون هذا مفيدًا للقضبان أو الأعمدة الطويلة حيث سيتم تشكيل قسم قصير نسبيًا فقط.
الفائدة العملية ليست مجرد "تسخين أسرع". يمكن مطابقة منطقة التسخين نفسها بشكل أوثق مع متطلبات التشكيل.
لاختيار المعدات, عدة عوامل يجب أن تؤخذ في الاعتبار معا:
- مادة البار
- القطر
- طول التسخين المطلوب
- درجة الحرارة المستهدفة
- دورة التدفئة
- معدل الإنتاج
- بعد عملية التشكيل
يمكن أن يؤثر أي تغيير في أي من هذه العناصر على التكوين النهائي للمعدات.
Ⅳ. تطبيقات تسخين نهاية الشريط النموذجية
تزوير نهاية الشريط
يتم تسخين جزء محدد من الشريط قبل تزويره. لا تحتاج بقية قطعة العمل إلى المرور عبر منطقة التسخين.
مزعج
يمكن للتدفئة الموضعية أن تجهز نهاية القضيب لعملية مزعجة حيث يتشوه الجزء الساخن من الناحية البلاستيكية.
تشكيل برشام وقفل
يمكن تسخين نهايات القضبان أو القضبان قبل التشكيل عندما تتطلب عملية الإنتاج قسم عمل ساخن.
نهاية العمود والتشكيل المحلي الساخن
قد تتطلب الأعمدة الأطول أو المكونات المماثلة أيضًا تسخين طرف واحد فقط قبل التشكيل المحلي.
يمكن تكييف مبادئ التسخين الموضعي المماثلة مع بعض تطبيقات تشكيل نهاية الأنبوب أو الغلاف, ولكن يجب تقييمها بشكل منفصل لأن متطلباتها الهندسية والمحرِّضة يمكن أن تختلف عن القضبان الصلبة.
Ⅴ. طول ساخن وتصميم مغو
يعد طول التسخين المطلوب أحد أهم المعلومات عند تصميم نظام تسخين طرفي.
قد يظل القضبان اللذان لهما نفس القطر بحاجة إلى إعدادات تسخين مختلفة إذا كانت إحدى العمليات تتطلب قسمًا ساخنًا قصيرًا فقط بينما تحتاج الأخرى إلى منطقة انتقالية أطول.
وبالتالي يتم مطابقة مغو لعوامل مثل:
- قطر البار
- هندسة النهاية
- طول ساخن
- مادة
- توزيع درجة الحرارة المطلوبة
- اتجاه التغذية
عالمي الملف لا ينبغي أن يفترض لكل الشغل.
عندما يتغير حجم الشريط أو الطول الساخن بشكل ملحوظ, قد تكون هناك حاجة إلى مغوٍ مختلف حتى لو تم الاحتفاظ بنفس مصدر طاقة الحث.
غالبًا ما يكون الرسم البسيط الذي يوضح القسم الساخن المطلوب أكثر فائدة لاختيار المعدات من قطر الشريط الاسمي وحده.
Ⅵ. درجة حرارة التدفئة والتحكم في العملية
لا توجد درجة حرارة قياسية واحدة لكل تطبيق تسخين طرفي.
تعتمد درجة الحرارة الصحيحة على المادة وعملية التشكيل التالية.
تكوين تزوير XG-100
في واحد الموردة XG-100 تكوين شريط التدفئة, تم تسخين قطعة العمل إلى درجة تقريبية 1150درجة مئوية للتزوير.
يجب التعامل مع هذا كمثال مشروع وليس كإعداد عالمي لجميع آلات التسخين الطرفية.
قد تتطلب المواد المختلفة أو عمليات التشكيل درجات حرارة مستهدفة مختلفة.
مراقبة درجة الحرارة
حيثما كان ذلك مطلوبا, يمكن إضافة قياس درجة الحرارة إلى عملية التسخين.
اعتمادا على حزمة التحكم المحددة, يمكن دمج المعدات مع مراقبة درجة الحرارة ووظائف التحكم المقابلة.
وينبغي النظر في نتيجة التدفئة جنبا إلى جنب مع:
- طاقة الإخراج
- تردد التشغيل
- وقت التسخين
- موقف الشغل
- تصميم محث
- تسلسل التغذية
لمعدات الإنتاج, وينبغي تأكيد درجة الحرارة المستهدفة من المواد الفعلية ومتطلبات العملية.
Ⅶ. تغذية شريطية يدوية أو أوتوماتيكية
لا يجب أن يكون الترتيب الميكانيكي هو نفسه لكل عميل.
التدفئة بمساعدة المشغل
لإنتاج مرن أو منخفض الحجم, يمكن للمشغل وضع الشريط في محطة التسخين وإزالته أو نقله بعد التسخين.
قد يكون هذا الترتيب مفيدًا عندما تتم معالجة العديد من مواصفات قطع العمل أو عندما لا تكون هناك حاجة إلى التشغيل الآلي الكامل.
يعرض مقطع الفيديو الأول في هذه الصفحة هذا النوع من بيئة الإنتاج بمساعدة المشغل.
التغذية التلقائية
لإنتاج دفعة متكررة, يمكن إضافة آلية تغذية لتحريك قطعة العمل إلى موضع تسخين محدد.
قد يتضمن التسلسل النموذجي:
يعتمد التصميم النهائي على طول قطعة العمل, الوزن, القطر ودورة الإنتاج.
حيث يتعين على محطة التسخين أن تعمل مع معدات الحدادة النهائية, يمكن أيضًا تطوير ترتيبات التغذية والنقل حول تسلسل الإنتاج.
Ⅷ. قوة التدفئة والتحكم في DSP
يمكن لنظام التسخين التعريفي استخدام مصدر طاقة IGBT مع التحكم الرقمي دي اس بي.
لهذا التطبيق, النقطة المهمة ليست اسم تقنية التحكم نفسها. يحتاج مصدر الطاقة إلى توفير مخرجات يمكن التحكم فيها والتي تتوافق مع عملية التسخين.
اعتمادا على التكوين المحدد, يمكن أن يتضمن نظام التحكم والمراقبة معلمات مثل:
- الجهد االكهربى
- حاضِر
- طاقة الإخراج
- تردد التشغيل
- وقت التسخين
- حالة المعدات
- معلومات التنبيه
يمكن تكوين وظائف مراقبة إضافية أو التحكم في درجة الحرارة عند الحاجة.
للإنتاج المتكرر, يمكن لهذه الوظائف أن تساعد المشغلين على التحقق مما إذا كانت عملية التسخين تجري في ظل الظروف المتوقعة.
Ⅸ. تكوينات الطاقة المتاحة
الطرازات التالية هي من بين التكوينات المتوفرة في معلومات المنتج المرفقة.
| نموذج | تصنيف الطاقة | التردد |
|---|---|---|
| XG-30 | 30 كيلوواط | 20-40 كيلوهرتز |
| XG-60 | 60 كيلوواط | 20-40 كيلوهرتز |
| XG-100 | 100 كيلوفولت أمبير | 20-40 كيلوهرتز |
| XZG-160SCZ | 160 كيلوواط | 1-50 كيلو هرتز |
التقييمات المذكورة أعلاه مستنسخة من معلومات المعدات المقابلة, لذا فإن الوحدة المستخدمة في XG-100 تختلف عن النماذج الأخرى المدرجة.
لا ينبغي أن تتطابق هذه النماذج مع قطر الشريط بقاعدة ثابتة.
فِعلي الطاقة ويتم اختيار تردد التشغيل من الحمل والعملية, بما في ذلك:
مادة + القطر + طول ساخن + درجة الحرارة المستهدفة + وقت التسخين + معدل الإنتاج
لا تعني قطعة العمل الكبيرة تلقائيًا أن الماكينة ذات التصنيف الأعلى هي الاختيار الصحيح. دورة التسخين المطلوبة والقسم الساخن مهمان أيضًا.
Ⅹ. كيفية اختيار آلة تسخين نهاية الشريط الأيمن
أسرع طريقة لتقييم المشروع هي البدء بقطعة العمل.
معلومات الشغل
يرجى تقديم:
- المادة والدرجة
- قطر البار
- الطول الإجمالي
- وزن قطعة العمل, حيثما كان ذلك مناسبا
- رسم أو صورة واضحة
متطلبات التدفئة
نحن أيضا بحاجة إلى أن نعرف:
- طول التسخين المطلوب
- درجة الحرارة المستهدفة
- بعد عملية الحدادة أو التشكيل
- أي متطلبات خاصة للمنطقة الساخنة
متطلبات الإنتاج
لتخطيط الإنتاج, تتضمن المعلومات المفيدة:
- القطع المطلوبة في الساعة
- التعامل اليدوي أو الآلي
- المعدات المتاحة المنبع والمصب
— ما إذا كان سيتم دمج السخان مع معدات الحدادة
إذا أمكن, حدد القسم الذي يحتاج إلى التسخين مباشرة على الرسم.
من هذه التفاصيل, قوة الحث, التردد, يمكن تقييم ترتيب المحث والتغذية معًا.
Ⅺ. الأسئلة المتداولة
انقر فوق سؤال لتوسيع الإجابة.
يمكن للآلة تسخين طرف واحد فقط من شريط طويل?
نعم. يمكن ترتيب موضع المحث وقطعة العمل بحيث يتم وضع الجزء النهائي المطلوب في منطقة التسخين بينما يبقى معظم الشريط خارجها.
هل يمكن تخصيص الطول الساخن?
نعم. الطول الساخن هو أحد المدخلات المستخدمة لتصميم المحث. إذا تغير الطول المطلوب بشكل ملحوظ, قد تكون هناك حاجة إلى ملف مختلف أو ترتيب تحديد المواقع.
كيف يتم اختيار قوة الحث المطلوبة؟?
لا ينبغي اختيار الطاقة من القطر وحده. مادة, حجم المقودة, طول ساخن, درجة الحرارة المستهدفة, يؤثر وقت التسخين ومعدل الإنتاج المطلوب على الاختيار.
يمكن لآلة واحدة معالجة أقطار مختلفة من القضبان?
ربما. قد تستخدم قطع العمل المختلفة نفس مصدر الطاقة ولكنها تتطلب محاثات مختلفة, تركيبات أو إعدادات العملية. يجب التحقق من النطاق العملي من قائمة قطع العمل الفعلية.
يمكن إضافة التغذية التلقائية?
نعم. يمكن تكوين التغذية التلقائية لتطبيقات الإنتاج المجمعة المناسبة. يتم اختيار الآلية وفقًا لأبعاد الشريط, تسلسل الوزن والإنتاج.
هي 1150 درجة مئوية هي درجة الحرارة القياسية لتزوير نهاية الشريط?
لا. ما يقرب من 1150 درجة مئوية هو مثال على أحد تكوينات الحدادة XG-100 المتوفرة. تعتمد درجة الحرارة الصحيحة على مادة قطعة العمل وعملية التشكيل المطلوبة.
Ⅻ. أرسل لنا تفاصيل قطعة العمل الخاصة بك
يجب اختيار آلة تسخين نهاية الشريط من الجزء والعملية, ليس فقط من تصنيف القوة الاسمية.
أرسل لنا الرسم الشريطي وحدد القسم الذي يحتاج إلى التسخين.
يرجى تضمين:
يمكننا بعد ذلك تقييم مصدر الطاقة, تردد التشغيل, مغو وترتيب التغذية للتطبيق.
خطط لآلة تسخين نهاية البار الخاصة بك
أرسل رسم الشريط الخاص بك وقم بوضع علامة على القسم الذي يحتاج إلى التسخين. سنقوم بتقييم إمدادات الطاقة, تردد التشغيل, مغو وترتيب التغذية للتطبيق.