
Como Reduzir a Oxidação Durante o Aquecimento por Indução: 8 Estratégias Comprovadas
Oxidação durante a têmpera por indução é um dos primeiros problemas de processo que os fabricantes notam ao passar do protótipo para a produção. Manifesta-se como formação de óxido na superfície, descoloração, descarbonetação, ou má aderência na brasagem — e em muitas oficinas, leva a limpeza extra, retrabalho, ou até peças rejeitadas. As boas notícias: na maioria dos casos, a oxidação não é um problema do material. É um problema de controlo de processo—e a combinação certa de fonte de energia, design da bobina, temporização do ciclo, e gestão da atmosfera pode reduzi-la drasticamente.
|
1. Por que a Oxidação Acontece |
5. Desenho da Bobina & Posicionamento |
1. Por que a Oxidação Acontece & Por que a Velocidade Importa
A oxidação é uma reação química simples: metal + oxigénio + calor = óxido. A taxa de reação aumenta com temperatura e tempo de exposição. Isto dá-nos duas alavancas práticas: manter a temperatura máxima tão baixa quanto o processo permitir, e minimizar o tempo que a peça passa na faixa propensa à oxidação. É exatamente aqui que o aquecimento por indução tem uma vantagem fundamental sobre os métodos convencionais — fornece calor rapidamente, localmente, e apenas à zona que precisa dele.
Mas a palavra-chave aqui é “pode.” Um sistema de indução só oferece estes benefícios quando a fonte de alimentação, bobina, e os controlos estão devidamente ajustados à peça. Se a frequência estiver errada, se o tempo de ciclo variar, ou se o acoplamento da bobina for inconsistente, a janela de oxidação alarga. Portanto, o primeiro princípio é simples: a prevenção da oxidação começa com o design do processo, não com acessórios. A fonte de alimentação nunca deve ser avaliada isoladamente — ela pertence à mesma conversa que a bobina, sistema de arrefecimento, luminária, método de transferência, e quaisquer requisitos de atmosfera ou protecção.
2. Controlo de Energia: Aquecimento Rápido vs. Aquecimento Agressivo
Na produção, o aquecimento mais rápido geralmente reduz a oxidação — mas apenas se for controlado. Há uma distinção importante entre aquecimento rápido e aquecimento agressivo:
Aquecimento Agressivo: Fornece demasiada potência demasiado rapidamente. A superfície sobreaquece antes que o núcleo ou a área de união atinja a temperatura alvo, criando pontos quentes que oxidam primeiro e mais rapidamente.
Aquecimento rápido controlado: Utiliza a densidade de potência e frequência corretas para a geometria da peça, levando toda a zona alvo à temperatura de forma uniforme e minimizando o tempo total a temperatura elevada.
Aquecimento lento: Frequentemente devido a uma fonte de alimentação subdimensionada ou mal ajustada, prolonga o tempo que a peça permanece na faixa propensa à oxidação. Mesmo que a temperatura máxima esteja correta, a exposição acumulada pode produzir uma escala significativa.
É aqui que uma solução completa de aquecimento por indução se torna importante. Quando a fonte de alimentação e a bobina são projetadas conjuntamente, o calor é fornecido precisamente onde é necessário, a exposição desnecessária é minimizada, e os resultados permanecem consistentes entre lotes. Para aplicações como têmpera por indução, brasagem, encaixe retrátil, ou pré-aquecimento, a repetibilidade é tão importante quanto a temperatura máxima. Se o perfil de aquecimento variar de peça para peça, a oxidação também irá variar.
3. Atmosferas Protetoras: Escolher a Opção Certa
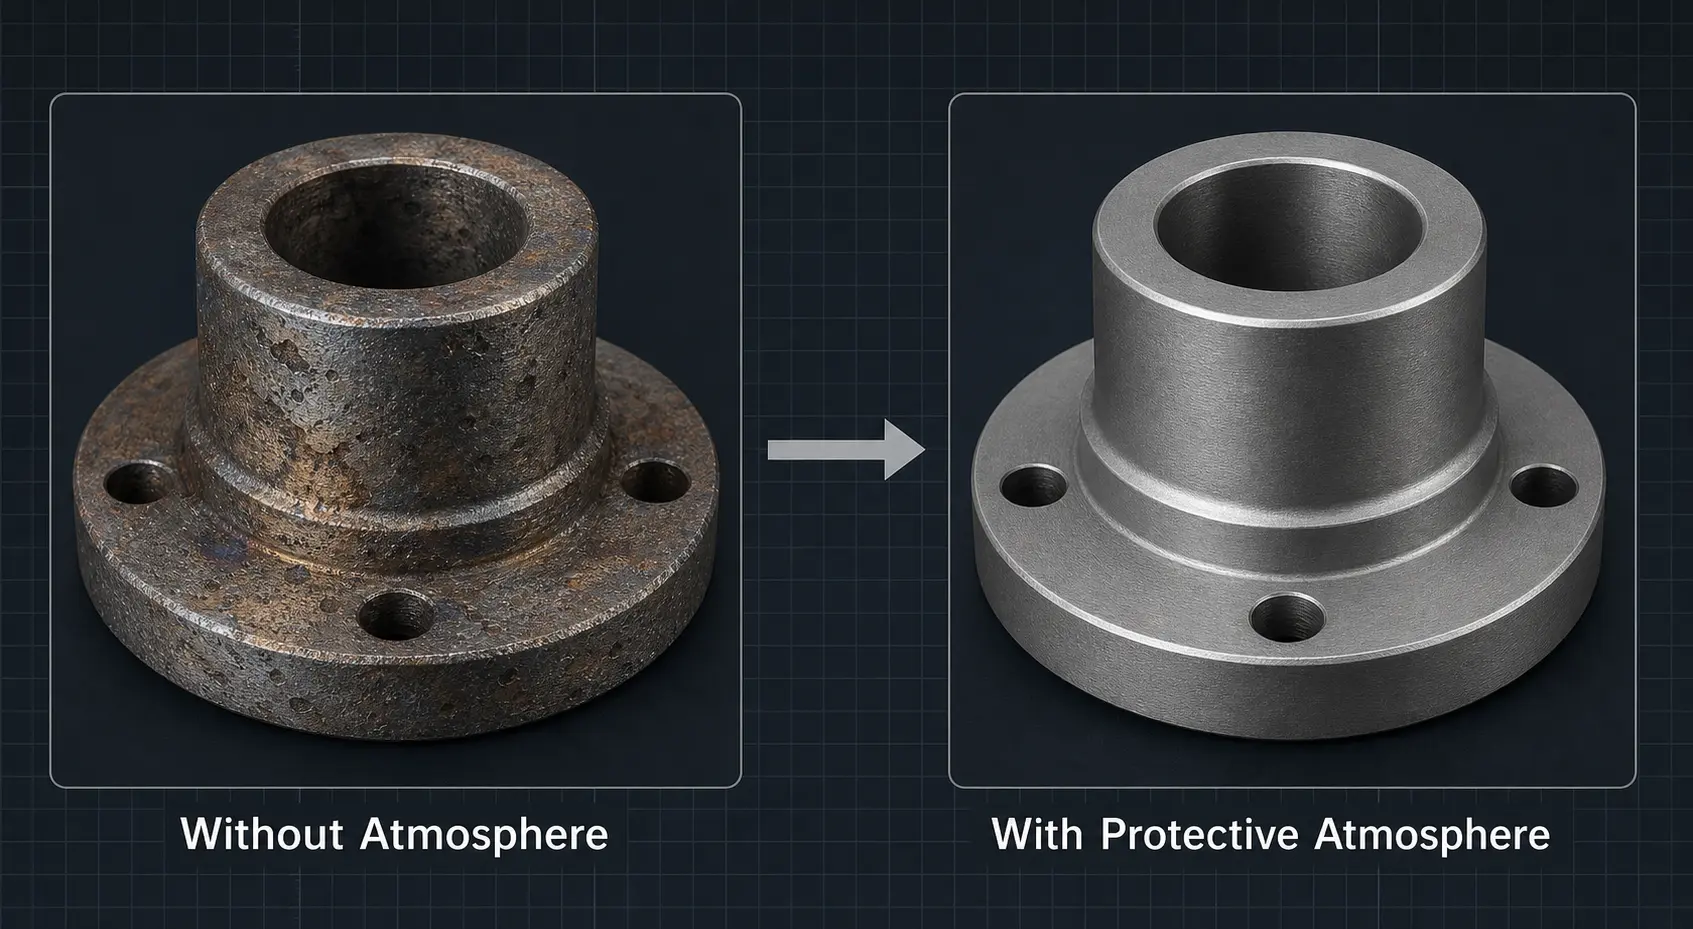
Quando o acabamento superficial é crítico, uma atmosfera protetora pode reduzir drasticamente ou eliminar a oxidação. Mas nenhuma atmosfera é a melhor para todas as aplicações. A escolha certa depende do material, temperatura, volume de produção, e do nível de qualidade superficial que a peça realmente exige. A tabela abaixo compara as quatro opções mais comuns.
| atmosfera | Custo | Efeito | Melhor Para | Considerações principais |
|---|---|---|---|---|
| Nitrogénio (N2) | Baixo | Boa | Aquecimento geral de aço e cobre; Configurações fechadas ou semi-fechadas | Opção inerte mais económica; amplamente disponível; funciona bem na maioria das aplicações não críticas |
| Argão (Ar) | Média | Melhor | Componentes de alto valor; ligas sensíveis à oxidação; materiais à base de titânio e níquel | Mais pesado do que o ar, fornece melhor cobertura total; maior pureza do que o azoto a granel em muitas cadeias de abastecimento |
| Gás Formador (N2/H2 mistura) |
Média | Boa (redutor) | Aplicações que necessitam de condições redutoras; certos processos de brasagem e recozimento | O conteúdo de hidrogénio introduz requisitos de segurança e ventilação; deve ser projetado cuidadosamente |
| Vácuo | Alta | Melhor | Qualidade crítica da superfície; componentes aeroespaciais e médicos; processos intolerantes à oxidação | Acrescenta custo de equipamento, complexidade de carga, e tempo de ciclo; avaliar o caso comercial total |
Para equipas de compras, a decisão deve basear-se no caso comercial total, e não apenas no desejo de uma superfície mais limpa. Comparar o preço do equipamento juntamente com o custo de limpeza a jusante, risco de sucata, manutenção, e produtividade. Um sistema de aquecimento por indução mais capaz com controlo de atmosfera integrado pode frequentemente reduzir o custo total ao longo do tempo — especialmente quando a oxidação já está a afetar a qualidade do produto ou a aceitação pelo cliente.
4. Fluxo, Revestimentos & Métodos de barreira: Quando eles ajudam
Além do controle da atmosfera, vários métodos de proteção de superfície podem reduzir a oxidação em aplicações específicas. A chave é entender o que cada método pode e não pode fazer:
Fluxo (brasagem): Essencial para brasagem por indução, o fluxo protege a área da junta contra oxidação e suporta a umedecimento adequado pelo metal de adição. A química de fluxo correta é tão importante quanto o ciclo de aquecimento correto.
Revestimentos anti-calcário: Na conformação e forjamento a quente, revestimentos especializados podem reduzir a oxidação durante o aquecimento e a transferência. São um suplemento prático — não um substituto — para um bom controlo de temperatura.
Blindagem/revestimentos simples: Em muitas aplicações, um invólucro purgado a gás ou uma proteção local em torno da bobina pode melhorar significativamente a qualidade da superfície sem o custo de um sistema de vácuo completo.
A ressalva importante: estes métodos funcionam melhor como parte de um desenho de processo completo. Um revestimento sozinho não resolverá um problema de sobreaquecimento. Uma proteção a gás sozinha não compensará uma bobina mal ajustada ou uma saída de energia instável. Se a qualidade da superfície estiver diretamente ligada à aparência, integridade da brasagem, ou à usinagem subsequente, a integração da fonte de energia, bobina, invólucro, arrefecimento, e controlos é o que distingue um processo robusto de um frágil.
5. Desenho da Bobina & Posicionamento da peça: As variáveis negligenciadas
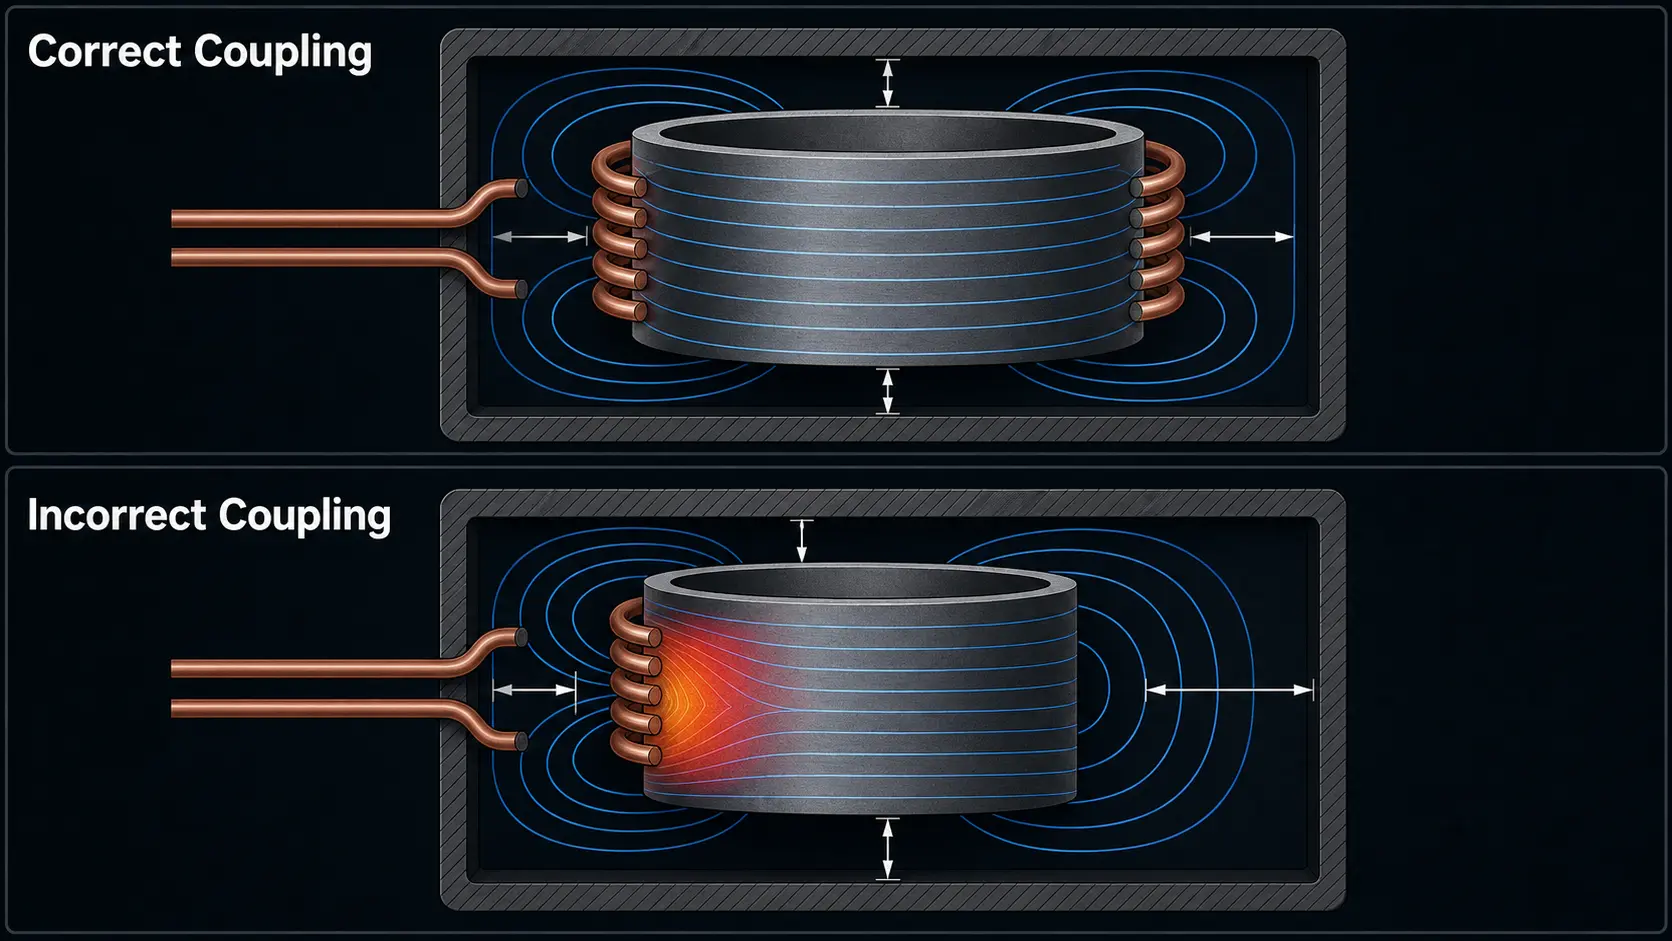
O design da bobina tem um impacto direto e muitas vezes subestimado na oxidação. Sobreaquecimento localizado em torno de bordas, ombros, furos, roscas, ou mudanças na espessura da seção cria padrões de escama repetíveis que parecem um problema do material mas são, na realidade, um problema do processo. Se a distância de acoplamento da bobina variar, se as peças estiverem carregadas de forma inconsistente, ou se a condição da bobina se degradar com o tempo, o padrão de aquecimento torna-se desigual — e a oxidação segue as áreas mais quentes.
Fatores práticos de estabilidade que afetam diretamente a oxidação:
Distância de acoplamento consistente: Mesmo pequenas variações na folga entre a bobina e a peça alteram o acoplamento magnético e criam gradientes de temperatura.
Carga repetível da peça: Inconsistência manual no carregamento é uma das causas raiz mais comuns da oxidação variável na produção em volume médio.
Saúde do sistema de arrefecimento: A refrigeração da água degradada afeta a temperatura da bobina, o que altera a impedância e modifica o perfil de aquecimento ao longo do tempo.
Integridade dos dispositivos: Dispositivos gastos ou desalinhados mudam a posição da peça em relação à bobina, introduzindo oxidação em locais previsíveis.
Monitorização da condição da bobina: Uma bobina que está a desgastar-se, arco elétrico, ou a perder a condição da superfície irá gradualmente produzir mais oxidação — muitas vezes detectada apenas depois do aumento das taxas de sucata.
Se a oxidação apareceu apenas depois de o sistema ter estado a funcionar algum tempo, raramente é uma mudança súbita do material. É mais provável que seja um sinal de que desgaste da bobina, degradação do arrefecimento, ou desvio de alinhamento deslocou o processo da sua janela validada. Um bom fornecedor de equipamentos deve ajudar a monitorizar e controlar estas variáveis, não apenas enviar uma fonte de alimentação.
6. Controlo da oxidação na têmpera por indução
Para Endurecimento por indução, o controlo da oxidação está especialmente ligado a três variáveis do processo: temperatura de austenitização, uniformidade do aquecimento, e tempo de imersão na têmpera. Se a superfície for mantida acima da temperatura de transformação demasiado tempo antes da têmpera, a oxidação aumenta e os resultados da dureza também podem tornar-se menos consistentes.
Uma configuração de têmpera por varrimento que controla com precisão a distância entre a bobina e o anel de têmpera — juntamente com a cobertura do spray, taxa de fluxo, e a velocidade de percurso — pode reduzir significativamente a oxidação superficial. Em muitos projetos de têmpera:
Uma ligeira descoloração pode ser aceitável se não afetar o controlo dimensional ou a montagem subsequente.
Escala pesada interfere com a inspeção de fissuras, a tolerância dimensional, e o ajustamento pós-processamento — nunca é apenas cosmético.
Peças críticas para a segurança ou de alto valor justificar o controlo em circuito fechado, melhor repetibilidade térmica, e integração de atmosfera protetora desde o início.
O ponto principal: avaliar a oxidação como parte do design completo do sistema de endurecimento, não como um pensamento posterior. Se a peça tiver requisitos rigorosos de qualidade de superfície, incorporar essas capacidades no sistema desde o início é quase sempre mais barato do que retrofit posterior.
7. Erros comuns que pioram a oxidação
Muitos problemas de oxidação não são causados por uma única decisão errada – eles se acumulam a partir de pequenas, lacunas de processo corrigíveis. Aqui estão os erros que nossa equipe de engenharia vê com mais frequência:
1. Compensando com mais potência ou ciclos mais longos. Quando as peças saem oxidadas, o instinto é “fique mais quente e mais rápido.” Sem corrigir a causa subjacente (correspondência de bobina, frequência, carregando), isso geralmente piora a oxidação.
2. Supondo que o nitrogênio resolva tudo. Nitrogênio ajuda, mas não pode consertar um processo com mau controle de temperatura, peças de entrada sujas, ou transferência lenta após aquecimento.
3. Ignorar a limpeza da superfície das peças que chegam. Óleo, resíduos de fluido de corte, ou ferrugem na superfície da peça aceleram a oxidação durante o aquecimento. Limpeza significa limpeza.
4. Transferência lenta da peça após aquecimento. Se a peça aquecida ficar ao ar livre antes da próxima operação (têmpera, formação, brasagem), cada segundo acrescenta à camada de óxido.
5. Mau alinhamento da bobina ou fixação desgastada. Posicionamento inconsistente da peça cria aquecimento e oxidação variáveis — muitas vezes confundida com variação em lote de material.
6. Adaptar o controlo da atmosfera como um pensamento posterior. Adicionar protecção a gás a uma linha que não foi projectada para isso raramente funciona tão bem quanto esperado. Se a aplicação necessita de baixa oxidação, projetar para isso desde o início.
7. Avaliar o preço da fonte de alimentação isoladamente. Um custo inicial de equipamento mais baixo que leva a mais sucata, mais retrabalho, e limpeza extra não é uma poupança. Comparar o custo total de operação, não apenas o preço de compra.
8. Critérios de Compra: O que Procurar num Sistema Resistente à Oxidação
Se o seu próximo projeto requer controlo rigoroso de oxidação, aqui está uma lista de verificação prática para orientar a avaliação do equipamento. Cada item desta lista afeta direta ou indiretamente a qualidade da superfície:
☐ Correspondência de frequência à geometria da peça. A frequência certa garante que o calor é gerado à profundidade correta, minimizando o sobreaquecimento da superfície e o tempo de exposição desnecessário.
☐ Controlo de precisão e repetibilidade. Controlo de potência em circuito fechado e monitorização de temperatura (feedback de pirómetros ou termopares) manter todos os ciclos dentro da janela validada.
☐ Personalização e suporte da bobina. Uma bobina padrão raramente produz resultados ótimos. Procure um fornecedor que projete bobinas de acordo com a geometria específica da sua peça e com o volume de produção.
☐ Projeto do sistema de arrefecimento. Um arrefecimento adequado a água tanto para a fonte de alimentação quanto para a bobina é essencial para a estabilidade térmica e consistência a longo prazo.
☐ Compatibilidade atmosférica. Mesmo que hoje não necessite de proteção com gás, confirme que o sistema pode ser integrado com um invólucro ou purga local de gás caso as exigências mudem.
☐ Repetibilidade do aparelho de fixação e carregamento. O posicionamento consistente das peças é tão importante quanto a potência consistente. Pergunte sobre opções de fixação e compatibilidade de automação.
☐ Suporte de validação de processos. Um fornecedor que ofereça testes de aplicação e desenvolvimento de processos antes da entrega pode identificar riscos de oxidação cedo, quando for mais barato de reparar.
☐ Custo total de propriedade. Comparar preço de compra, eficiência energética, vida útil da bobina, requisitos de manutenção, e o custo oculto de sucata e retrabalhamento.
A melhor estratégia de prevenção de oxidação raramente é uma única escolha tecnológica. É um decisão a nível do sistema que começa por definir o requisito da superfície e escolher o equipamento em torno dele — não o contrário.
Principal vantagem: A oxidação durante o aquecimento por indução é um problema de controlo do processo, não um problema de material. Um sistema bem concebido — combinando fonte de energia, bobina, arrefecimento, dispositivos de fixação, e atmosfera com a peça específica e o ambiente de produção — reduz a oxidação, melhora a consistência, e diminui o custo total de operação. Defina o requisito da superfície cedo, projete o sistema em torno dele, e escolha parceiros de equipamento que compreendam o processo completo, não apenas a eletrónica de potência.
Perguntas Frequentes: Oxidação durante o aquecimento por indução
P: O azoto é suficiente, ou preciso de argão ou vácuo?
A: Para a maioria das aplicações gerais de aquecimento de aço e cobre, o azoto fornece redução de oxidação adequada ao menor custo — especialmente em sistemas fechados ou semi-fechados. Faça upgrade para argão quando as peças forem de elevado valor, feitas de ligas sensíveis à oxidação (Titânio, baseadas em níquel), ou quando a qualidade da superfície estiver ligada a uma especificação do cliente. O vácuo é justificado quando a integridade da superfície é crítica para a função ou segurança, como em componentes aeroespaciais e médicos. A pergunta certa não é “qual é o melhor” mas “o que esta peça realmente exige, e qual é o custo de cometer um erro?”
P: Posso adaptar controlo de atmosfera ao meu sistema de aquecimento por indução existente?
A: Em muitos casos, sim—mas os resultados dependem fortemente da configuração existente. Um invólucro simples com purga de gás ou uma proteção local na área da bobina pode ser adicionado à maioria dos sistemas e fornecerá uma melhoria significativa para necessidades moderadas de qualidade de superfície. No entanto, se o sistema tiver problemas fundamentais com o ajuste da bobina, estabilidade de potência, ou manuseamento de peças, adicionar gás sozinho não dará os resultados esperados. Os retrofits mais bem-sucedidos começam com uma auditoria de processo: identifica primeiro a fonte dominante de oxidação, depois adiciona o controlo da atmosfera como um elemento de uma solução mais ampla em vez de uma solução isolada.
P: Quanta oxidação é aceitável para endurecimento vs. brasagem?
A: O limiar aceitável depende do que acontece após o aquecimento, não apenas do aspeto da peça. Para endurecimento, a descoloração leve é frequentemente tolerável desde que não afete o controlo dimensional, inspeção de fissuras (penetrante fluorescente), ou ajuste de montagem pós-processo. Escama pesada que se solta, muda a rugosidade da superfície, ou mascara indicadores de inspeção não é aceitável. Para brasagem, o nível é mais elevado: a oxidação na junta compromete diretamente a molhabilidade do metal de enchimento e a integridade da junta. Mesmo a oxidação ligeira que passaria num contexto de têmpera pode causar falha da brasagem. Defina os critérios de aceitação com a sua equipa de qualidade antes de definir o orçamento de controlo da oxidação.
Lidando com a oxidação na sua linha de aquecimento por indução?
Nossa equipe de engenharia pode ajudar a avaliar seu material, tempo de ciclo, design da bobina, e requisitos de atmosfera - e recomende se uma fonte de alimentação padrão ou um sistema integrado completo fornecerá a qualidade de superfície que você precisa.










