
Jak zmniejszyć utlenianie podczas nagrzewania indukcyjnego: 8 Sprawdzone strategie
Utlenianie podczas nagrzewania indukcyjnego to jeden z pierwszych problemów procesowych, na który zwracają uwagę producenci, przechodząc od prototypu do produkcji. Pojawia się jako skala powierzchniowa, odbarwienie, dekarbonizacja, lub słabe zwilżanie lutu – i to w wielu sklepach, prowadzi to do dodatkowego czyszczenia, przeróbki, lub nawet złomowane części. Dobra wiadomość: w większości przypadków, utlenianie nie jest problemem materialnym. To jest problem kontroli procesu— i odpowiednią kombinację zasilania, projekt cewki, czas cyklu, a zarządzanie atmosferą może go radykalnie zmniejszyć.
|
5. Projekt cewki & Pozycjonowanie 6. Kontrola specyficzna dla hartowania |
1. Dlaczego zachodzi utlenianie & Dlaczego prędkość ma znaczenie
Utlenianie jest prostą reakcją chemiczną: metal + tlen + ciepło = tlenek. Szybkość reakcji wzrasta wraz z temperatura i czas ekspozycji. Daje nam to dwie praktyczne dźwignie: utrzymywać temperaturę szczytową na tak niskim poziomie, na jaki pozwala proces, i zminimalizować czas przebywania części w zakresie podatności na utlenianie. Właśnie w tym miejscu nagrzewanie indukcyjne ma zasadniczą przewagę nad metodami konwencjonalnymi — szybko dostarcza ciepło, lokalnie, i tylko do strefy, która tego potrzebuje.
Ale kluczowym słowem tutaj jest “może.” System indukcyjny dostarcza te korzyści tylko wtedy, gdy zasilacz, cewce, i sterowanie są odpowiednio dopasowane do części.. Jeśli częstotliwość jest niewłaściwa, jeśli czas cyklu się przesuwa, lub jeśli sprzężenie cewki jest niejednolite, okno utleniania się rozszerza.. Tak więc pierwsza zasada jest prosta: zapobieganie utlenianiu zaczyna się od projektowania procesu, a nie od dodatków.. Zasilacz nigdy nie powinien być oceniany w izolacji – należy go uwzględniać w tej samej rozmowie co cewkę, systemu chłodzenia, przyrząd, metoda transferu, oraz wszelkie wymagania dotyczące atmosfery lub osłony.
2. Sterowanie mocą: Szybkie nagrzewanie vs. Agresywne ogrzewanie
W produkcji, szybsze nagrzewanie zazwyczaj zmniejsza utlenianie — ale tylko jeśli jest kontrolowane. istnieje istotna różnica między szybkim a agresywnym ogrzewaniem:
agresywne ogrzewanie: dostarcza zbyt dużą moc zbyt szybko. powierzchnia przegrzewa się, zanim rdzeń lub obszar złącza osiągnie cel, tworząc gorące punkty, które utleniają się najszybciej.
kontrolowane szybkie nagrzewanie: wykorzystuje odpowiednią gęstość mocy i częstotliwość dla geometrii elementu, doprowadzenie całej strefy docelowej do temperatury równomiernie i minimalizacja całkowitego czasu w podwyższonej temperaturze.
Powolne nagrzewanie: Często spowodowane niedostatecznie dopasowanym lub za małym zasilaczem, wydłuża czas, jaki część spędza w zakresie podatnym na oksydację. Nawet jeśli maksymalna temperatura jest prawidłowa, skumulowana ekspozycja może spowodować znaczną warstwę tlenku.
Tutaj właśnie kompletne rozwiązanie w zakresie nagrzewania indukcyjnego staje się istotne. Gdy zasilacz i cewka są projektowane razem, ciepło dostarczane jest dokładnie tam, gdzie jest potrzebne, minimalizuje się niepotrzebną ekspozycję, i wyniki pozostają spójne pomiędzy partiami. W aplikacjach takich jak hartowanie indukcyjne, lutowanie, dopasowanie na wcisk, lub wstępne nagrzewanie, powtarzalność jest równie ważna jak maksymalna temperatura. Jeżeli profil nagrzewania różni się w zależności od części, utlenianie również będzie się różnić.
3. Atmosfery Ochronne: Wybór odpowiedniej opcji
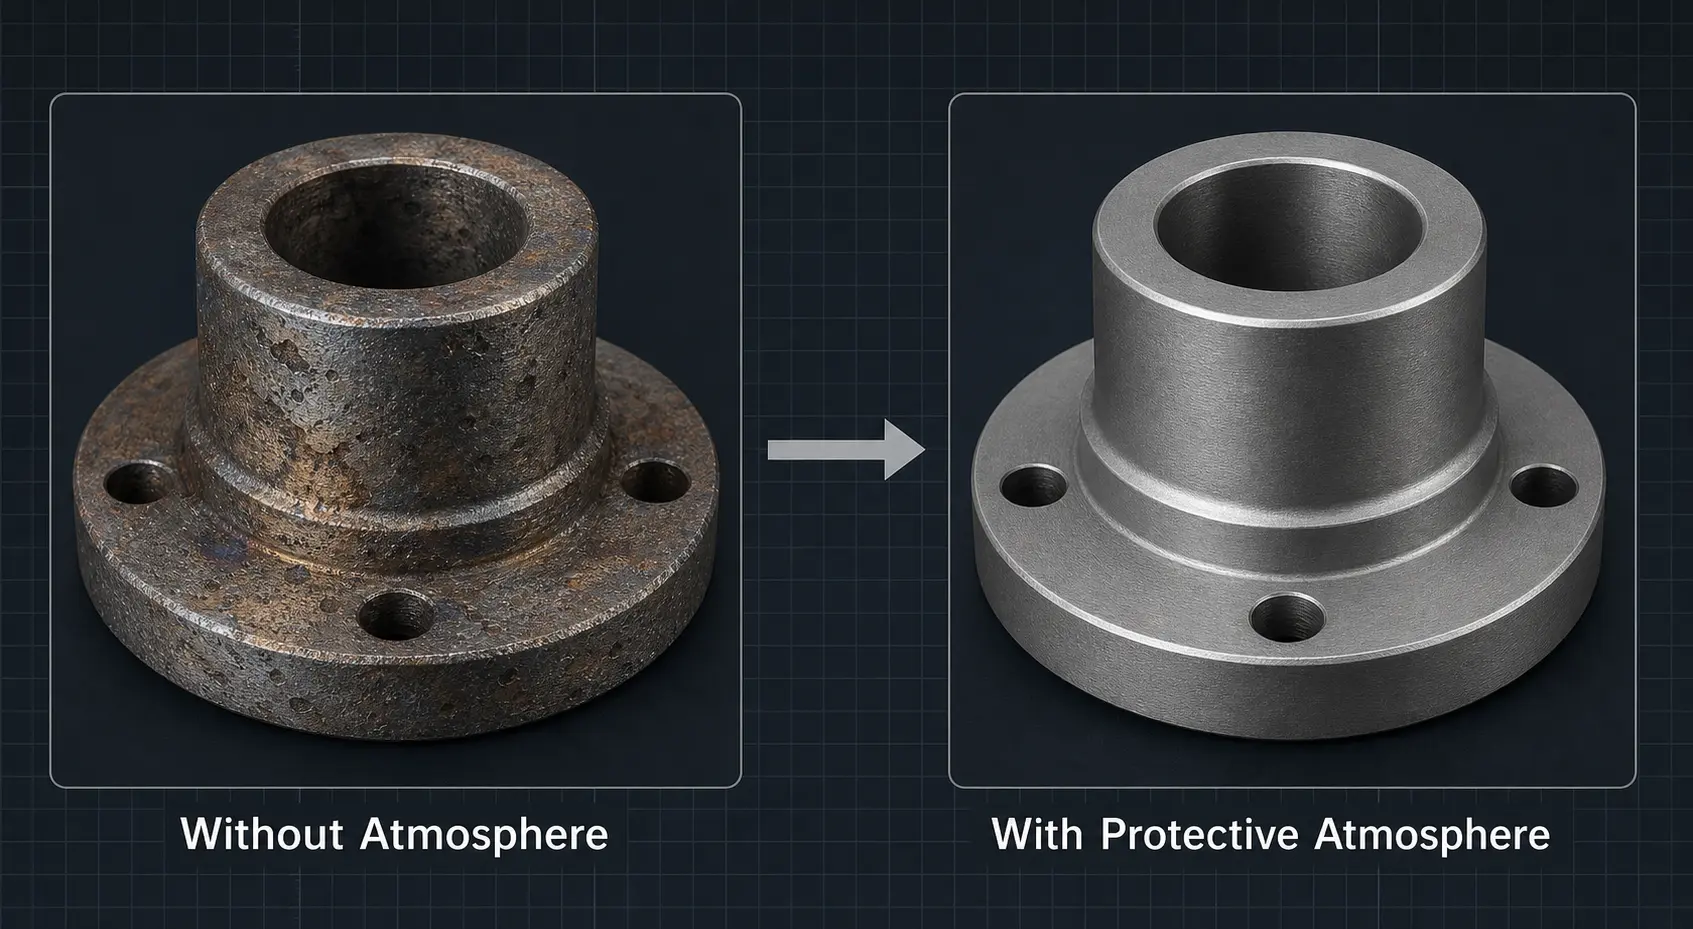
Gdy wykończenie powierzchni ma kluczowe znaczenie, atmosfera ochronna może znacząco zmniejszyć lub wyeliminować utlenianie. Ale żadna pojedyncza atmosfera nie jest najlepsza dla każdej aplikacji. Odpowiedni wybór zależy od materiału, temperatura, wolumen produkcji, oraz jakiego poziomu jakości powierzchni faktycznie wymaga dana część. Poniższa tabela porównuje cztery najczęstsze opcje.
| Atmosfera | Koszt | Efekt | Najlepsze do | Kluczowe rozważania |
|---|---|---|---|---|
| Azot (N2) | Niski | Dobra | Ogólne ogrzewanie stali i miedzi; instalacje zamknięte lub półzamknięte | Najbardziej ekonomiczna opcja obojętna; powszechnie dostępne; działa dobrze w większości niekrytycznych aplikacji |
| Argon (Ar) | Średnia | Lepsza | Komponenty o wysokiej wartości; stopy wrażliwe na utlenianie; materiały na bazie tytanu i niklu | Cięższy od powietrza, zapewnia lepsze pokrycie kocem; wyższa czystość niż azot masowy w wielu łańcuchach dostaw |
| Gaz formujący (N2/H2 mieszanka) |
Średnia | Dobra (redukcja) | Aplikacje wymagające warunków redukcyjnych; niektóre procesy lutowania i wyżarzania | Zawartość wodoru wprowadza wymagania dotyczące bezpieczeństwa i wentylacji; musi być starannie zaprojektowane |
| Próżnia | Wysoka | Najlepsza | Krytyczna jakość powierzchni; komponenty lotnicze i medyczne; procesy nietolerujące utleniania | Zwiększa koszty sprzętu, skomplikowane załadunki, oraz czas cyklu; ocenić całkowity przypadek biznesowy |
Dla zespołów zakupowych, decyzja powinna opierać się na całkowitym przypadku biznesowym, nie tylko na dążeniu do czystszej powierzchni. Porównać cenę sprzętu wraz z kosztami późniejszego czyszczenia, ryzyko złomu, utrzymanie, i wydajności. Bardziej wydajny system nagrzewania indukcyjnego z zintegrowaną kontrolą atmosfery może często obniżyć całkowite koszty w dłuższym czasie — szczególnie gdy oksydacja już wpływa na jakość produktu lub akceptację przez klienta.
4. Strumień, Powłoki & Metody barierowe: Kiedy są pomocne
Poza kontrolą atmosfery, kilka metod ochrony powierzchni może zmniejszyć oksydację w określonych zastosowaniach. Kluczem jest zrozumienie co każda metoda może, a czego nie może zrobić:
Strumień (lutowanie): Niezbędne dla lutowanie indukcyjne, topnik chroni obszar spoiny przed oksydacją i wspomaga prawidłowe zwilżanie przez metal wypełniający. Odpowiednia chemia topnika jest równie ważna jak odpowiedni cykl nagrzewania.
Powłoki antyosadowe: W gorącym formowaniu i kuciu, specjalistyczne powłoki mogą zmniejszać utlenianie podczas podgrzewania i przenoszenia. Są praktycznym uzupełnieniem — a nie zastępstwem — dobrej kontroli temperatury.
Proste osłony/pokrycia: W wielu zastosowaniach, obudowa oczyszczana gazem lub lokalna osłona wokół cewki mogą znacznie poprawić jakość powierzchni bez kosztów pełnego systemu próżniowego.
Ważne uwagi: te metody działają najlepiej jako część kompletnego projektu procesu. Sama powłoka nie rozwiąże problemu przegrzewania się. Sam osłona gazowa nie zastąpi źle wyregulowanej cewki ani niestabilnej mocy wyjściowej. Jeśli jakość powierzchni jest bezpośrednio powiązana z wyglądem, integralnością lutów, albo dalszą obróbką, integracja źródła zasilania, cewce, obudowy, chłodzenia, i sterowania to, co odróżnia solidny proces od kruchego.
5. Projekt cewki & Pozycjonowanie elementów: Pomijane zmienne
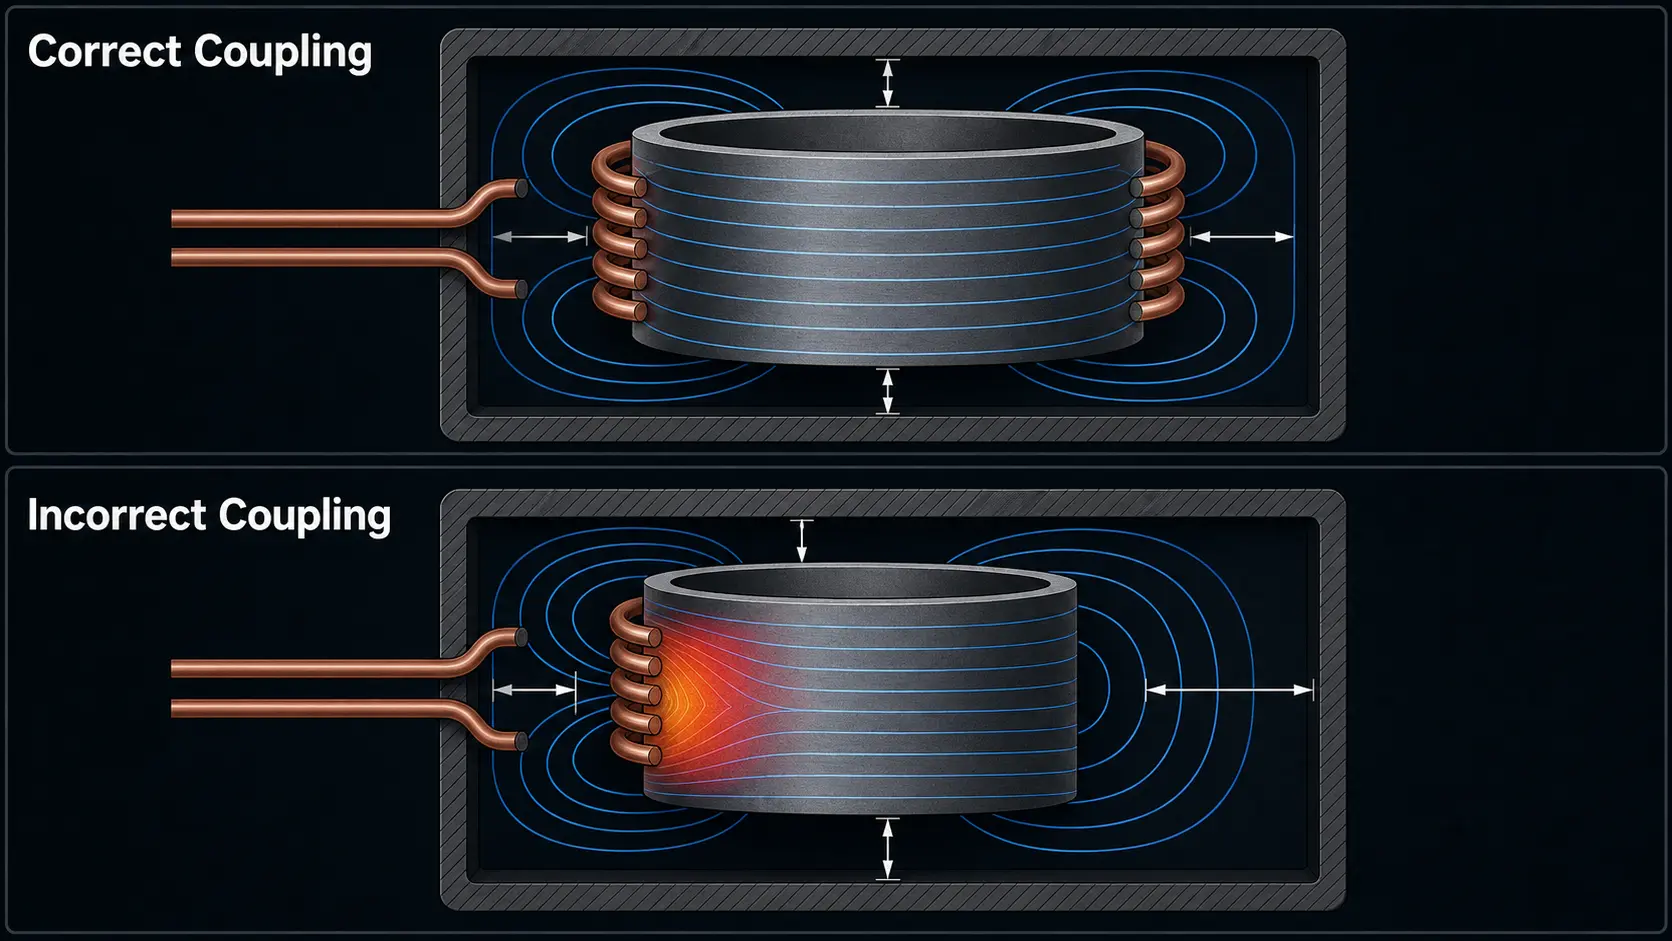
Projekt cewki ma bezpośredni i często niedoceniany wpływ na utlenianie. Lokalne przegrzewanie wokół krawędzi, ramion, otwory, gwintów, lub zmiany grubości przekroju tworzą powtarzalne wzorce na skali które wyglądają jak problem materiałowy, ale w rzeczywistości są problemem procesu. Jeśli odległość sprzężenia cewki się zmienia, jeśli części są ładowane nierównomiernie, lub jeśli stan cewki pogarsza się z czasem, wzorzec nagrzewania staje się nierównomierny — a utlenianie następuje w najgorętszych obszarach.
Praktyczne czynniki stabilności, które bezpośrednio wpływają na utlenianie:
Stała odległość sprzężenia: Nawet niewielkie różnice w odległości między cewką a elementem zmieniają sprzężenie magnetyczne i tworzą gradienty temperatury.
Powtarzalne załadunki elementów: Niespójność przy ręcznym załadunku jest jedną z najczęstszych przyczyn zmiennej oksydacji w produkcji średniej wielkości.
Stan systemu chłodzenia: Zużyte chłodzenie wodne wpływa na temperaturę cewki, co zmienia impedancję i modyfikuje charakterystykę nagrzewania w czasie.
Integralność uchwytu: Zużyte lub źle ustawione uchwyty zmieniają pozycję elementu względem cewki, wprowadzając oksydację w przewidywalnych miejscach.
Monitorowanie stanu cewki: Cewka, która się zużywa, iskrzanie, lub utrata stanu powierzchni będzie stopniowo powodować większe utlenianie — często wykrywane dopiero po wzroście ilości złomu.
Jeśli utlenianie pojawiło się dopiero po pewnym czasie pracy systemu, rzadko jest to nagła zmiana materialna. To raczej znak, że zużycie cewki, degradacja chłodzenia, lub dryf wyrównania przesunął proces z zatwierdzonego okna. Dobry dostawca sprzętu powinien pomóc w monitorowaniu i kontrolowaniu tych zmiennych, nie tylko wysłać zasilacz.
6. Kontrola utleniania w hartowaniu indukcyjnym
dla hartowanie indukcyjne, kontrola utleniania jest szczególnie związana z trzema zmiennymi procesu: temperatura austenityzacji, jednolitość podgrzewania, oraz czas nagłego schładzania. Jeśli powierzchnia jest utrzymywana powyżej temperatury przemiany zbyt długo przed hartowaniem, utlenianie wzrasta, a wyniki twardości mogą również stać się mniej spójne.
Ustawienie hartowania skanowanego, które precyzyjnie kontroluje odległość między cewką a pierścieniem chłodzącym — wraz z pokryciem natryskowym, przepływ, i prędkością przesuwu — może znacząco zmniejszyć ilość łuski powierzchniowej. W wielu projektach hartowania:
Lekkie przebarwienia może być akceptowalny, jeśli nie wpływa na kontrolę wymiarową lub dalszy montaż.
Ciężka skala utrudnia kontrolę pęknięć, tolerancja wymiarowa, i dopasowanie po procesie — to nigdy nie jest tylko kwestia kosmetyczna.
Części krytyczne dla bezpieczeństwa lub części o dużej wartości uzasadniają sterowanie w pętli zamkniętej, lepsza powtarzalność termiczna, i integrację atmosfery ochronnej od samego początku.
Jedzenie na wynos: ocenić utlenianie jako część pełny projekt systemu hartowania, nie jako refleksja. Jeśli część ma rygorystyczne wymagania dotyczące jakości powierzchni, Wbudowanie tych funkcji w system na początku jest prawie zawsze tańsze niż późniejsza modernizacja.
7. Typowe błędy, które pogarszają utlenianie
Wiele problemów z utlenianiem nie jest spowodowanych jedną błędną decyzją – kumulują się od małych, możliwe do skorygowania luki procesowe. Oto błędy, które nasz zespół inżynierów widzi najczęściej:
1. Kompensacja większą mocą lub dłuższymi cyklami. Kiedy części wyjdą utlenione, instynkt podpowiada “idź cieplej i szybciej.” Bez usuwania przyczyny (dopasowanie cewki, częstotliwość, załadunek), to zwykle pogarsza utlenianie.
2. Zakładając, że azot rozwiązuje wszystko. Azot pomaga, ale nie może naprawić procesu z kiepską kontrolą temperatury, brudne dostarczane części, lub powolny transfer po podgrzewaniu.
3. Ignorowanie czystości powierzchni dostarczanych części. Olej, reszta płynu skrawającego, lub rdza na powierzchni części przyspiesza utlenianie podczas podgrzewania. Czyste wejście oznacza czyste wyjście.
4. Powolny transfer części po podgrzewaniu. Jeśli podgrzana część leży na powietrzu przed następną operacją (hartowanie, Formowanie, lutowanie), każda sekunda dodaje do warstwy tlenku.
5. Złe ustawienie cewki lub zużyte mocowanie. Niespójne rozmieszczenie części powoduje zmienne nagrzewanie i zmienne utlenianie – często mylone ze zmiennością partii materiału.
6. Modernizacja kontroli atmosfery po namyśle. Dodanie osłony gazowej do linii, która nie jest do tego przeznaczona, rzadko działa tak dobrze, jak oczekiwano. Jeśli aplikacja wymaga niskiego utleniania, zaprojektuj go od początku.
7. Ocena ceny zasilacza w izolacji. Niższy początkowy koszt sprzętu, który prowadzi do większej ilości złomu, więcej przeróbek, a dodatkowe sprzątanie nie jest oszczędnością. Porównaj całkowity koszt eksploatacji, nie tylko cenę zakupu.
8. Kryteria zakupu: Na co zwracać uwagę w systemie odpornym na utlenianie
Jeśli Twój kolejny projekt wymaga ścisłej kontroli utleniania, oto praktyczna lista kontrolna, która pomoże ocenić sprzęt. Każdy punkt na tej liście bezpośrednio lub pośrednio wpływa na jakość powierzchni:
☐ Dopasowanie częstotliwości do geometrii części. Odpowiednia częstotliwość zapewnia generowanie ciepła na właściwej głębokości, minimalizując przegrzewanie powierzchni i niepotrzebny czas ekspozycji.
☐ Dokładność kontroli i powtarzalność. Sterowanie mocą w zamkniętej pętli i monitorowanie temperatury (Sprzężenie zwrotne z pirometru lub termopary) Utrzymuj każdy cykl w zwalidowanym zakresie.
☐ Dostosowanie i wsparcie cewki. Cewka gotowa rzadko daje optymalne rezultaty. Poszukaj dostawcy, który projektuje cewki zgodnie z geometrią Twojej części i wolumenem produkcji.
☐ Projektowanie systemu chłodzenia. Odpowiednie chłodzenie wodne zarówno dla źródła zasilania, jak i cewki jest niezbędne dla stabilności termicznej i spójności przy długotrwałej pracy.
☐ Kompatybilność atmosferyczna. Nawet jeśli dziś nie potrzebujesz osłony gazowej, potwierdź, że system można zintegrować z obudową lub lokalną purgą gazową, jeśli wymagania się zmienią.
☐ Powtarzalność mocowania i załadunku. Stałe pozycjonowanie części jest tak samo ważne jak stała moc wyjściowa. Zapytaj o opcje mocowania i kompatybilność z automatyką.
☐ Wsparcie w walidacji procesu. Dostawca, który oferuje testy aplikacyjne i rozwój procesu przed dostawą, może wcześnie zidentyfikować ryzyko utleniania, kiedy są najtańsze do naprawy.
☐ Całkowity koszt posiadania. Porównaj cenę zakupu, efektywność energetyczna, żywotność cewki, wymaganiach konserwacyjnych, oraz ukryte koszty złomu i przeróbek.
Najlepsza strategia zapobiegania utlenianiu rzadko jest wyborem jednej technologii. To jest decyzja na poziomie systemu zaczyna się od zdefiniowania wymagań dotyczących powierzchni i wyboru odpowiedniego sprzętu – a nie odwrotnie.
Klucz na wynos: Utlenianie podczas nagrzewania indukcyjnego jest problemem związanym z kontrolą procesu, nie jest to problem materialny. Dobrze zaprojektowany system – dopasowany zasilacz, cewce, chłodzenia, mocowanie, i atmosfera dostosowana do konkretnej części i środowiska produkcyjnego—zmniejsza utlenianie, poprawia spójność, i obniża całkowite koszty operacyjne. wczesne określenie wymagań powierzchni, projektowanie systemu wokół niej, oraz wybieranie partnerów sprzętowych, którzy rozumieją cały proces, nie tylko elektronikę mocy.
FAQ: utlenianie podczas ogrzewania indukcyjnego
Q: czy azot wystarczy, czy potrzebuję argonu lub próżni?
A: do większości ogólnych zastosowań do ogrzewania stali i miedzi, azot zapewnia odpowiednią redukcję utleniania przy najniższym koszcie—szczególnie w zamkniętych lub półzamkniętych konfiguracjach. Przejdź na argon, gdy części są wysokowartościowe, wykonane ze stopów wrażliwych na utlenianie (tytan, opartych na niklu), lub gdy jakość powierzchni jest związana ze specyfikacją klienta. Próżnia jest uzasadniona, gdy integralność powierzchni jest kluczowa dla funkcji lub bezpieczeństwa, takich jak komponenty lotnicze i medyczne. Właściwe pytanie nie brzmi “które jest najlepsze” lecz “czego ta część naprawdę wymaga, i jaki jest koszt błędnego doboru?”
Q: Czy mogę zamontować klimatyzację do mojego istniejącego systemu ogrzewania indukcyjnego?
A: W wielu przypadkach, tak—ale efekty w dużej mierze zależą od istniejącej konfiguracji. Do większości systemów można dodać prostą obudowę z oczyszczaniem gazowym lub lokalną osłonę na powierzchni cewki, która zapewni znaczącą poprawę przy umiarkowanych potrzebach jakości powierzchni. Jednak, jeśli system ma fundamentalne problemy z dopasowaniem cewek, stabilnością zasilania, lub obsługą części, samo dodanie gazu nie przyniesie oczekiwanych rezultatów. Najbardziej skuteczne modernizacje rozpoczynają się od audytu procesu: najpierw zidentyfikuj dominujące źródło utleniania, następnie dodaj kontrolę atmosfery jako jeden element szerszego rozwiązania, a nie jako samodzielne rozwiązanie.
Q: ile utleniania jest akceptowalne dla utwardzania vs. lutowanie?
A: akceptowalny próg zależy od tego, co dzieje się po podgrzewaniu, nie tylko od wyglądu części. Do hartowania, lekkie odbarwienie jest często tolerowane, pod warunkiem że nie wpływa na kontrolę wymiarową, kontrola pęknięć (penetrujący fluorescencyjny środek wykrywający), lub dopasowanie montażowe po procesie. Ciężka warstwa tlenków, która się łuszczy, zmienia chropowatość powierzchni, lub wskaźniki inspekcji masek są nieakceptowalne. Do lutowania, pręt jest wyższy: utlenianie w miejscu spoiny bezpośrednio osłabia zwilżanie metalu wypełniającego i integralność spoiny. Nawet lekkie utlenianie, które przeszłoby w kontekście hartowania, może spowodować awarię lutowania. Zdefiniuj kryteria akceptacji z zespołem kontroli jakości przed ustaleniem budżetu kontroli utleniania.
Radzenie sobie z utlenianiem na Twojej linii grzania indukcyjnego?
Nasz zespół inżynierów może pomóc ocenić Twój materiał, czas cyklu, projekt cewki, i wymagania dotyczące atmosfery — oraz zalecić, czy standardowe źródło zasilania czy kompletne zintegrowane systemy zapewnią wymaganą jakość powierzchni.










