
如何减少感应加热过程中的氧化: 8 已验证的策略
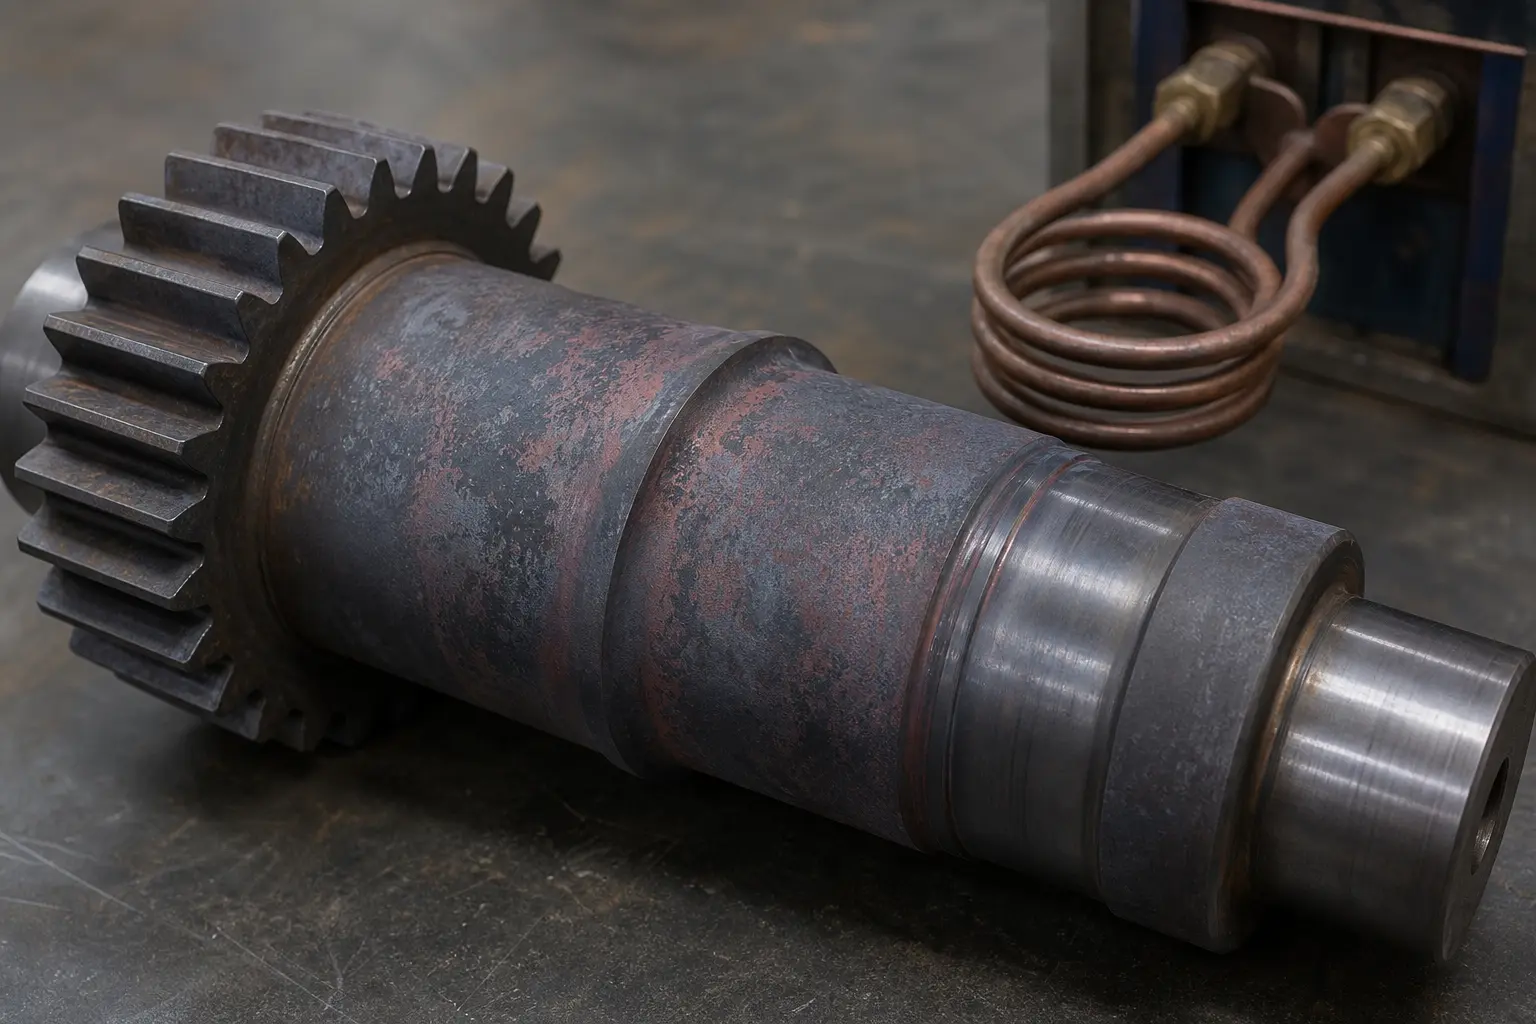
感应加热过程中的氧化 这是制造商从原型转向生产时首先注意到的工艺问题之一. 它表现为表面氧化皮, 变色, 脱碳, 或钎焊润湿不良——在许多车间, 它会导致额外的清洁, 返工, 或甚至报废零件. 好消息: 在大多数情况下, 氧化不是材料问题. 它是一个 工艺控制问题—并且正确的电源组合, 线圈设计, 周期定时, 以及气氛管理可以显著减少它.
1. 氧化发生的原因 & 为何速度很重要
氧化是一种简单的化学反应: 金属 + 氧气 + 热量 = 氧化物. 反应速率随以下因素增加 温度和暴露时间. 这给了我们两个实际的调整杠杆: 将峰值温度保持在工艺允许的最低水平, 并将工件在易氧化范围内的停留时间降到最短. 这正是感应加热相对于传统方法的根本优势所在——它可以快速传递热量, 本地, 并且只到达需要它的区域.
但这里的关键词是 “能。” 感应系统只有在电源供电时才能提供这些好处, 线圈, 和控制装置与零件正确匹配. 如果频率不对, 如果周期时间发生变化, 或者线圈耦合不一致, 氧化窗口变宽. 所以第一个原则很简单: 防止氧化从工艺设计开始, 不带附加组件. 电源不应孤立评估——它属于与线圈相同的对话, 冷却系统, 夹具, 传输方法, 以及任何气氛或屏蔽要求.
2. 功率控制: 快速加热 vs. 激进加热
生产中, 较快的加热通常会减少氧化——但仅当它是 受控的. 快速加热和激进加热之间存在重要区别:
激进加热: 过快地提供过多的功率. 表面在核心或接头区域达到目标之前过热, 制造首先和最快氧化的热点.
受控快速加热: 使用适合零件几何形状的正确功率密度和频率, 均匀地将整个目标区域加热至所需温度,并最小化在高温下的总时间.
缓慢加热: 通常来自尺寸不足或匹配不当的电源, 延长零件在氧化敏感范围内的停留时间. 即使峰值温度正确, 累积的暴露会导致显著的氧化皮.
这就是 完整的感应加热解决方案 变得重要. 当电源和线圈设计在一起时, 热量被精确地输送到需要的地方, 最大限度地减少不必要的暴露, 并且各批次的结果保持一致. 适用于感应淬火等应用, 钎焊, 过盈配合, 或预热, 重复性与峰值温度一样重要. 如果加热曲线因零件而异, 氧化也会有所不同.
3. 保护性气氛: 选择正确的选项
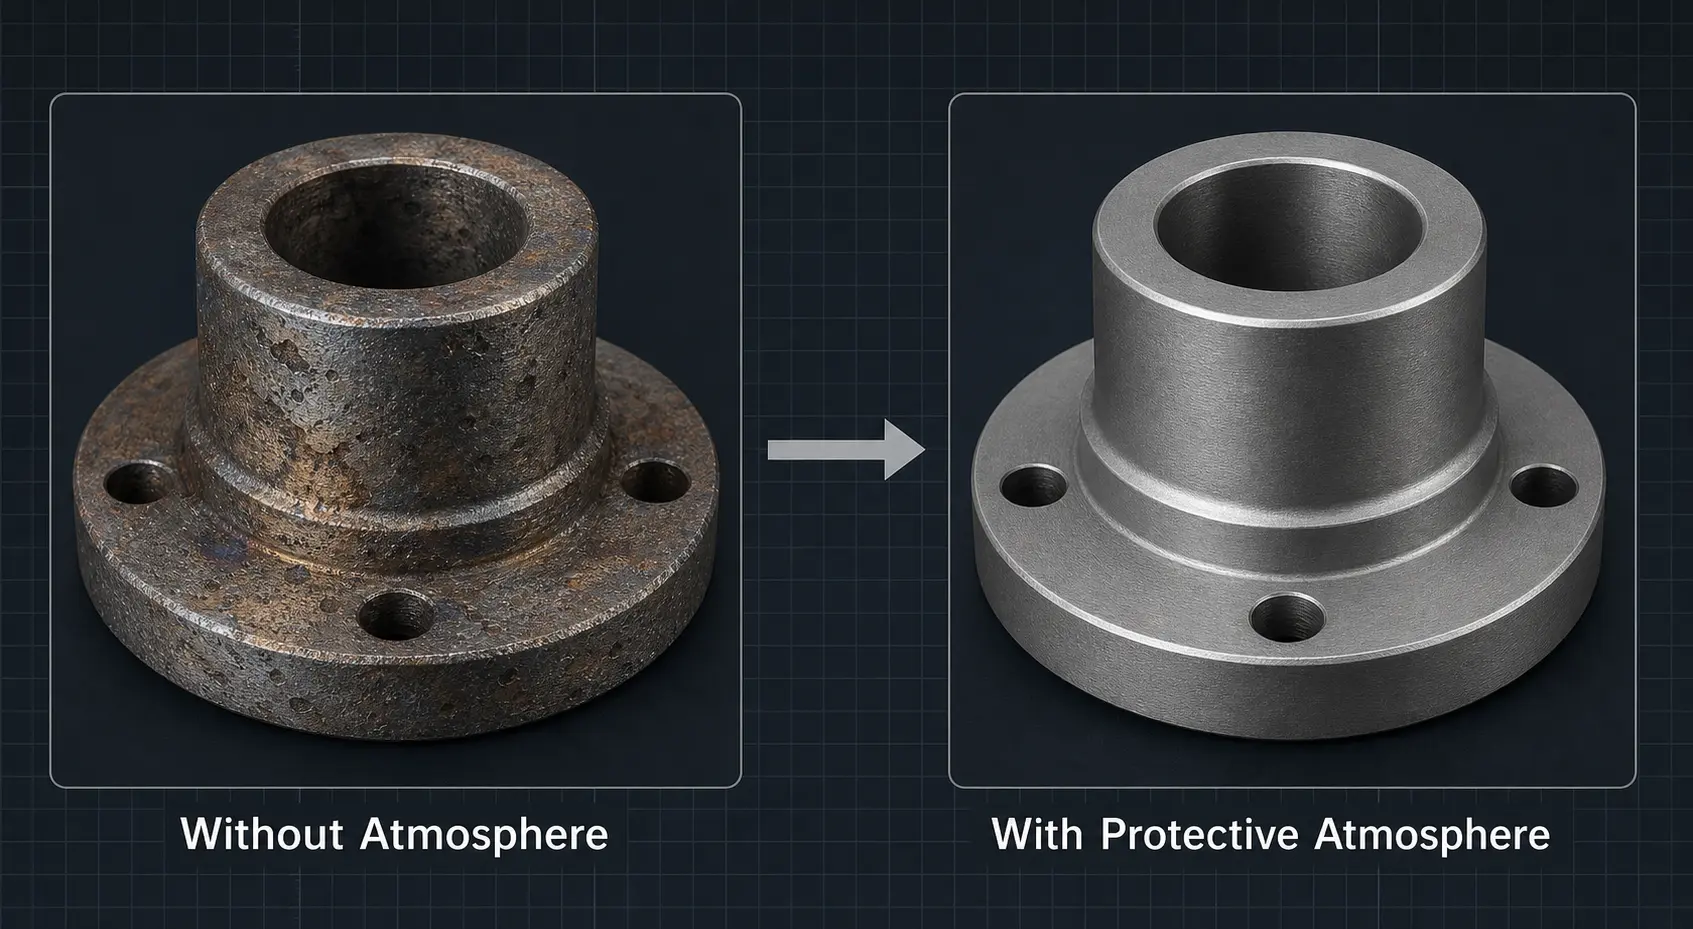
当表面光洁度至关重要时, 保护气氛可以显着减少或消除氧化. 但 没有一种气氛适合所有应用. 正确的选择取决于材料, 温度, 生产量, 以及零件实际所需的表面质量水平. 下表比较了四种最常见的选择.
| 气氛 | 成本 | 效果 | 适用对象 | 主要考虑因素 |
|---|---|---|---|---|
| 氮气 (N2) | 低 | 良好的 | 用于钢铁和铜的加热; 封闭或半封闭装置 | 最经济的惰性选项; 广泛可用; 在大多数非关键应用中效果良好 |
| 氩气 (Ar) | 中 | 更好 | 高价值组件; 易氧化合金; 钛和镍基材料 | 比空气重, 提供更好的全面覆盖; 在许多供应链中纯度高于散装氮气 |
| 成型气 (N2/氢2 混合气) |
中 | 良好的 (还原) | 需要还原条件的应用; 某些钎焊和退火工艺 | 氢含量带来安全和通风要求; 必须仔细设计 |
| 真空 | 高 | 最佳 | 关键表面质量; 航空航天和医疗部件; 对氧化不耐受的工艺 | 增加设备成本, 装载复杂性, 以及循环时间; 评估整体商业案例 |
对于采购团队, 决策应基于 总商业案例, 不仅仅是对更清洁表面的需求. 比较设备价格及下游清洁成本, 废品风险, 维护, 以及产量. 具有集成气氛控制的更高效感应加热系统通常可以随着时间降低总体成本——尤其是在氧化已经影响产品质量或客户接受度的情况下.
4. 助熔剂, 涂层 & 屏障方法: 它们的作用时机
超越气氛控制, 在特定应用中,几种表面保护方法可以减少氧化. 关键是要理解 每种方法的优缺点:
助熔剂 (钎焊): 这是必不可少的 感应钎焊, 助焊剂可以保护焊接区域免受氧化,并支持填充金属的适当润湿. 正确的助焊剂化学成分和正确的加热循环同样重要.
防氧化涂层: 在热成形和锻造过程中, 专用涂层可以在加热和转运过程中减少氧化. 它们是良好温度控制的实用补充,而不是替代.
简单屏蔽/防护罩: 在许多应用中, 充气保护罩或线圈周围的局部屏蔽可以显著提高表面质量,而无需全真空系统的成本.
重要的注意事项: 这些方法在完整的工艺设计中效果最佳. 仅涂层不能解决过热问题. 仅气体屏蔽不能补偿调谐不良的线圈或不稳定的电源输出. 如果表面质量直接与外观相关, 钎接完整性, 或下游加工, 电源的集成, 线圈, 外壳, 冷却, 以及控制是使稳健工艺与脆弱工艺分开的因素.
5. 线圈设计 & 零件定位: 被忽视的变量
线圈设计对氧化有直接且经常被低估的影响. 边缘局部过热, 肩部, 孔, 螺纹, 或截面厚度变化造成 可重复的刻度图案 看起来像是材料问题但实际上是工艺问题. 如果线圈耦合距离变化, 如果零件加载不一致, 或者如果线圈状况随时间恶化, 加热模式会变得不均匀——氧化会出现在最热的区域.
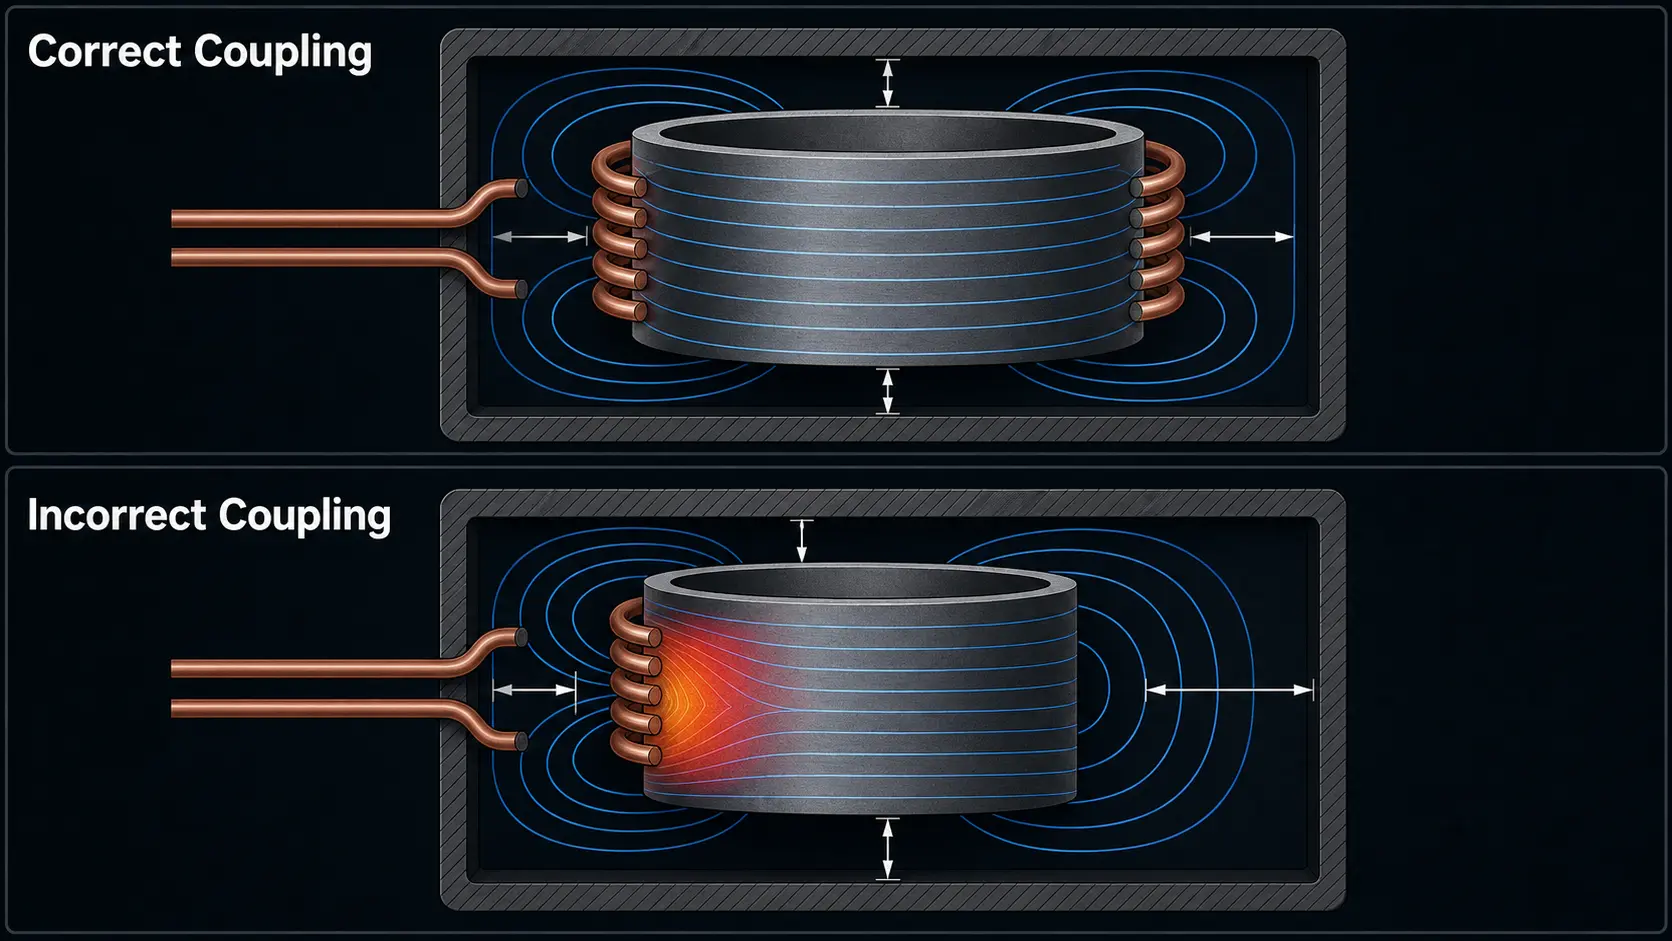
直接影响氧化的实际稳定性因素:
一致的耦合距离: 即使是线圈与零件间隙的微小变化也会改变磁耦合并产生温度梯度.
可重复的零件加载: 手工加载不一致是中等产量生产中氧化变化最常见的根本原因之一.
冷却系统状态: 退化的水冷会影响线圈温度, 从而随时间改变阻抗并改变加热特性.
夹具完整性: 磨损或错位的夹具会改变零件相对于线圈的位置, 在可预测的部位引入氧化.
线圈状态监控: 正在磨损的线圈, 电弧, 或表面状况下降的线圈将逐渐产生更多氧化——通常只有在报废率上升后才被发现.
如果氧化只在系统运行一段时间后出现, 这很少是突然的显著变化. 更可能是一个信号,说明 线圈磨损, 冷却性能下降, 或对准偏移 已经使工艺偏离了其验证的范围. 一个好的设备供应商应该帮助监控和控制这些变量, 而不仅仅是提供一个电源.
6. 感应淬火中的氧化控制
对于 感应淬火, 氧化控制特别与三个工艺变量相关: 奥氏体化温度, 加热均匀性, 和淬火时机. 如果在淬火前表面长时间保持在转变温度以上, 氧化增加且硬度结果也可能变得不一致.
扫描硬化装置可精确控制线圈和淬火环之间的距离以及喷涂覆盖范围, 流量, 和移动速度——可以显着减少表面规模. 在很多加固工程中:
光变色 如果不影响尺寸控制或下游组装,则可以接受.
重磅 干扰裂纹检查, 尺寸公差, 和后期处理——它不仅仅是装饰性的.
安全关键或高价值零件 证明闭环控制的合理性, 更好的热重复性, 从一开始就整合保护气氛.
外卖: 评估氧化作为 全硬化系统设计, 不是事后的想法. 如果零件有严格的表面质量要求, 预先将这些功能构建到系统中几乎总是比以后进行改造便宜.
7. 导致氧化恶化的常见错误
许多氧化问题并不是由单一的错误决定引起的——它们是从小处累积起来的。, 可纠正的过程差距. 以下是我们的工程团队最常看到的错误:
1. 用更大的功率或更长的周期进行补偿. 当零件氧化时, 本能是 “变得更热、更快。” 没有解决根本原因 (线圈匹配, 频率, 加载中), 这通常会使氧化变得更糟.
2. 假设氮气可以解决一切. 氮气有帮助, 但它无法修复温度控制不佳的过程, 进来的零件脏了, 或加热后缓慢转移.
3. 忽略传入零件的表面清洁度. 石油, 切削液残留, 或零件表面生锈加速加热过程中的氧化. 清理意味着清理.
4. 加热后零件转移缓慢. 如果加热部件在下次操作之前放置在露天 (淬火, 成型, 钎焊), 每一秒都会增加氧化层.
5. 线圈对准不良或夹具磨损. 零件定位不一致会导致加热和氧化变化——通常被误认为材料批次变化.
6. 事后才考虑改造气氛控制. 在并非专门设计的生产线上添加气体保护很少能达到预期的效果. 如果应用需要低氧化, 从一开始就为它设计.
7. 单独评估电源价格. 较低的前期设备成本导致更多废料, 更多返工, 额外清洁并不是节省. 比较总运营成本, 而不仅仅是购买价格.
8. 购买标准: 氧化物抗性系统中应注意的事项
如果您的下一个项目需要严格的氧化控制, 这里有一个实用的清单来指导设备评估. 此清单上的每一项都会直接或间接影响表面质量:
☐ 频率与零件几何形状匹配. 正确的频率确保热量在适当的深度产生, 最小化表面过热和不必要的暴露时间.
☐ 控制精度和可重复性. 闭环功率控制和温度监测 (辐射计或热电偶反馈) 保持每个循环在验证的窗口内.
☐ 线圈定制和支持. 现成的线圈很少产生最佳效果. 寻找能根据您的特定零件几何形状和生产量设计线圈的供应商.
☐ 冷却系统设计. 电源和线圈的充分水冷对于热稳定性和长期一致性至关重要.
☐ 大气兼容性. 即使今天不需要气体保护, 如果需求变化,请确认系统可以集成到防护罩或局部气体清除装置中.
☐ 夹具和装载重复性. 零件定位的一致性与电源输出的一致性同样重要. 询问夹具选项和自动化兼容性.
☐ 工艺验证支持. 在交付前提供应用测试和工艺开发的供应商可以及早识别氧化风险, 在最便宜修复的时候.
☐ 总拥有成本. 比较购买价格, 能源效率, 线圈寿命, 维护要求, 以及废料和返工的隐藏成本.
最佳的防氧化策略很少是单一的技术选择. 它是一个 系统级决策 从定义表面要求开始,并围绕其选择设备——而不是反过来.
要点: 感应加热过程中的氧化是一个过程控制问题, 不是物质问题. 精心设计的系统——匹配的电源, 线圈, 冷却, 夹具, 和气氛到特定零件和生产环境——减少氧化, 提高一致性, 并降低总运营成本. 尽早定义表面要求, 围绕它设计系统, 并选择了解完整流程的设备合作伙伴, 不仅仅是电力电子.
常见问题解答: 感应加热过程中的氧化
问: 氮气够吗, 或者我需要氩气还是真空?
一个: 适用于大多数普通钢和铜加热应用, 氮气以最低的成本提供充分的氧化还原——尤其是在封闭或半封闭的装置中. 当零件价值较高时升级到氩气, 由氧化敏感合金制成 (钛, 镍基), 或者当表面质量与客户规格相关时. 当表面完整性对于功能或安全至关重要时,真空是合理的, 例如航空航天和医疗部件. 正确的问题不是 “哪个最好” 而是 “这部分实际上需要什么, 犯错的代价是什么?”
问: 我可以对现有的感应加热系统进行气氛控制吗?
一个: 在很多情况下, 是的,但结果在很大程度上取决于现有的设置. 大多数系统都可以添加简单的气体净化外壳或局部线圈区域屏蔽,并将为中等表面质量需求提供有意义的改进. 然而, 如果系统存在线圈匹配的根本问题, 功率稳定性, 或零件处理, 仅添加气体不会达到您期望的结果. 最成功的改造从流程审核开始: 首先确定主要的氧化源, 然后添加气氛控制作为更广泛修复的一个元素,而不是一个独立的解决方案.
问: 淬火过程中可接受的氧化程度是多少. 钎焊?
一个: 可接受的阈值取决于加热后的情况, 不仅仅取决于零件的外观. 用于淬火, 只要不影响尺寸控制,轻微的变色通常是可以接受的, 裂纹检查 (荧光渗透检测), 或后续工序的装配配合. 剥落的严重氧化皮, 会改变表面粗糙度, 或掩盖检查标志是不可接受的. 对于钎焊, 要求更高: 接头处的氧化会直接影响填充金属的润湿性和接头的完整性. 即使在硬化环境中发生的轻微氧化也会导致钎焊失败. 在设定氧化控制预算之前,与您的质量团队一起确定验收标准.










