
วิธีลดการเกิดออกซิเดชันระหว่างการให้ความร้อนแบบเหนี่ยวนำ: 8 กลยุทธ์ที่พิสูจน์แล้ว
การเกิดออกซิเดชันระหว่างการให้ความร้อนแบบเหนี่ยวนำ เป็นหนึ่งในกระบวนการแรกที่ผู้ผลิตสังเกตเห็นเมื่อย้ายจากต้นแบบไปสู่การผลิต. ปรากฏเป็นขนาดพื้นผิว, การเปลี่ยนสี, การลดคาร์บอน, หรือการเปียกโชกที่ไม่ดี—และในร้านค้าหลายแห่ง, มันนำไปสู่การทำความสะอาดเพิ่มเติม, ทำงานซ้ำ, หรือแม้แต่ชิ้นส่วนที่ชำรุด. ข่าวดี: ในกรณีส่วนใหญ่, ออกซิเดชันไม่ใช่ปัญหาด้านวัตถุ. มันคือก ปัญหาการควบคุมกระบวนการ—และการรวมกันที่ลงตัวของแหล่งจ่ายไฟ, การออกแบบขดลวด, รอบเวลา, และการจัดการบรรยากาศสามารถลดปัญหาดังกล่าวได้อย่างมาก.
1. เหตุใดจึงเกิดออกซิเดชั่น & ทำไมความเร็วจึงสำคัญ
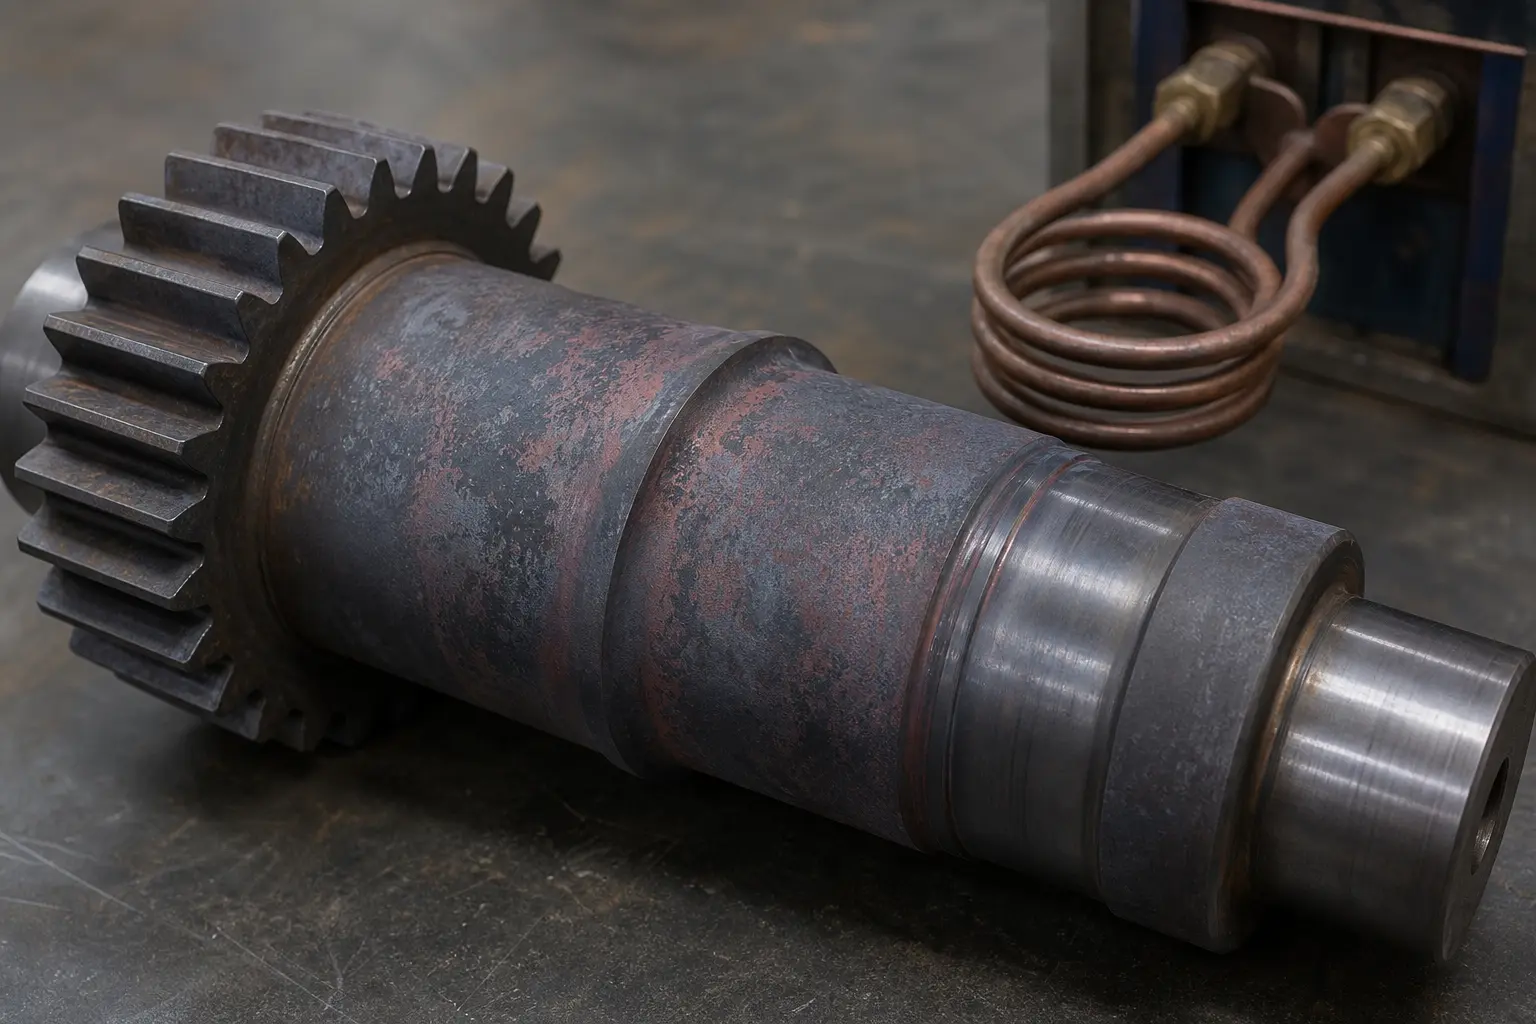
การออกซิเดชันเป็นปฏิกิริยาทางเคมีอย่างง่าย: โลหะ + ออกซิเจน + ความร้อน = ออกไซด์. อัตราการเกิดปฏิกิริยาจะเพิ่มขึ้นตาม อุณหภูมิและระยะเวลาที่สัมผัส. นี่ให้วิธีการสองวิธีในการปฏิบัติ: รักษาอุณหภูมิสูงสุดให้ต่ำที่สุดตามที่กระบวนการอนุญาต, และลดเวลาที่ชิ้นส่วนอยู่ในช่วงที่เกิดออกซิเดชันได้. นี่คือจุดที่การให้ความร้อนแบบเหนี่ยวนำมีข้อได้เปรียบพื้นฐานเหนือวิธีการแบบดั้งเดิม—มันให้ความร้อนอย่างรวดเร็ว, ในพื้นที่, และเฉพาะในบริเวณที่ต้องการเท่านั้น.
แต่คำสำคัญที่นี่คือ “สามารถ.” ระบบเหนี่ยวนำจะให้ประโยชน์เหล่านี้ก็ต่อเมื่อแหล่งจ่ายไฟ, ขดลวด, และการควบคุมเข้ากันได้กับชิ้นส่วนอย่างเหมาะสม. หากความถี่ผิด, หากเวลาวงรอบเปลี่ยนแปลง, หรือหากการเชื่อมต่อขดลวดไม่สม่ำเสมอ, หน้าต่างการเกิดออกซิเดชันจะกว้างขึ้น. ดังนั้นหลักการแรกจึงง่าย: การป้องกันการเกิดออกซิเดชันเริ่มต้นจากการออกแบบกระบวนการ, ไม่ใช่จากการเสริมเพิ่มเติม. แหล่งจ่ายไฟไม่ควรถูกประเมินแยกออกมาต่างหาก—ควรถูกพูดถึงในบริบทเดียวกับขดลวด, ระบบระบายความร้อน, อุปกรณ์จับยึด, วิธีการถ่ายโอน, และข้อกำหนดด้านบรรยากาศหรือการป้องกันใด ๆ.
2. การควบคุมพลังงาน: การให้ความร้อนเร็ว vs. การให้ความร้อนรุนแรง
ในกระบวนการผลิต, การให้ความร้อนเร็วโดยทั่วไปจะลดการเกิดออกซิเดชัน—แต่เฉพาะเมื่อ ควบคุม. มีความแตกต่างที่สำคัญระหว่างการให้ความร้อนเร็วและการให้ความร้อนรุนแรง:
การให้ความร้อนรุนแรง: จ่ายพลังงานมากเกินไปในระยะเวลาสั้นเกินไป. ผิวหน้ามีความร้อนสูงเกินไปก่อนที่แกนหรือบริเวณข้อต่อจะถึงเป้าหมาย, สร้างจุดร้อนที่เกิดการออกซิเดชันก่อนและเร็วกว่าที่อื่น.
การให้ความร้อนอย่างรวดเร็วที่ควบคุมได้: ใช้ความหนาแน่นพลังงานและความถี่ที่ถูกต้องตามรูปทรงของชิ้นส่วน, ทำให้ทั้งบริเวณเป้าหมายถึงอุณหภูมิอย่างสม่ำเสมอและลดเวลารวมที่อุณหภูมิสูง.
การให้ความร้อนช้า: มักเกิดจากแหล่งจ่ายไฟที่มีขนาดเล็กเกินไปหรือไม่ตรงตามความต้องการ, เพิ่มเวลาที่ชิ้นส่วนนั้นอยู่ในช่วงที่มีแนวโน้มเกิดออกซิเดชัน. แม้อุณหภูมิสูงสุดจะถูกต้อง, การสัมผัสสะสมสามารถสร้างคราบสเกลอย่างมีนัยสำคัญ.
นี่คือเหตุผลที่ โซลูชันการให้ความร้อนด้วยเหนี่ยวนำที่สมบูรณ์ มีความสำคัญ. เมื่อแหล่งจ่ายไฟและคอยล์ถูกออกแบบร่วมกัน, ความร้อนจะถูกส่งไปยังตำแหน่งที่จำเป็นอย่างแม่นยำ, การสัมผัสที่ไม่จำเป็นจะถูกลดให้น้อยที่สุด, และผลลัพธ์ยังคงสม่ำเสมอในทุกชุดผลิต. สำหรับการใช้งานเช่น การชุบแข็งด้วยเหนี่ยวนำ, การบัดกรี, การประกอบแบบหดพอดี, หรือการอุ่นล่วงหน้า, ความสามารถในการทำซ้ำสำคัญพอ ๆ กับอุณหภูมิสูงสุด. หากโปรไฟล์การให้ความร้อนแตกต่างกันในแต่ละชิ้นส่วน, ปฏิกิริยาออกซิเดชันก็จะแตกต่างกันด้วย.
3. บรรยากาศปกป้อง: การเลือกตัวเลือกที่เหมาะสม
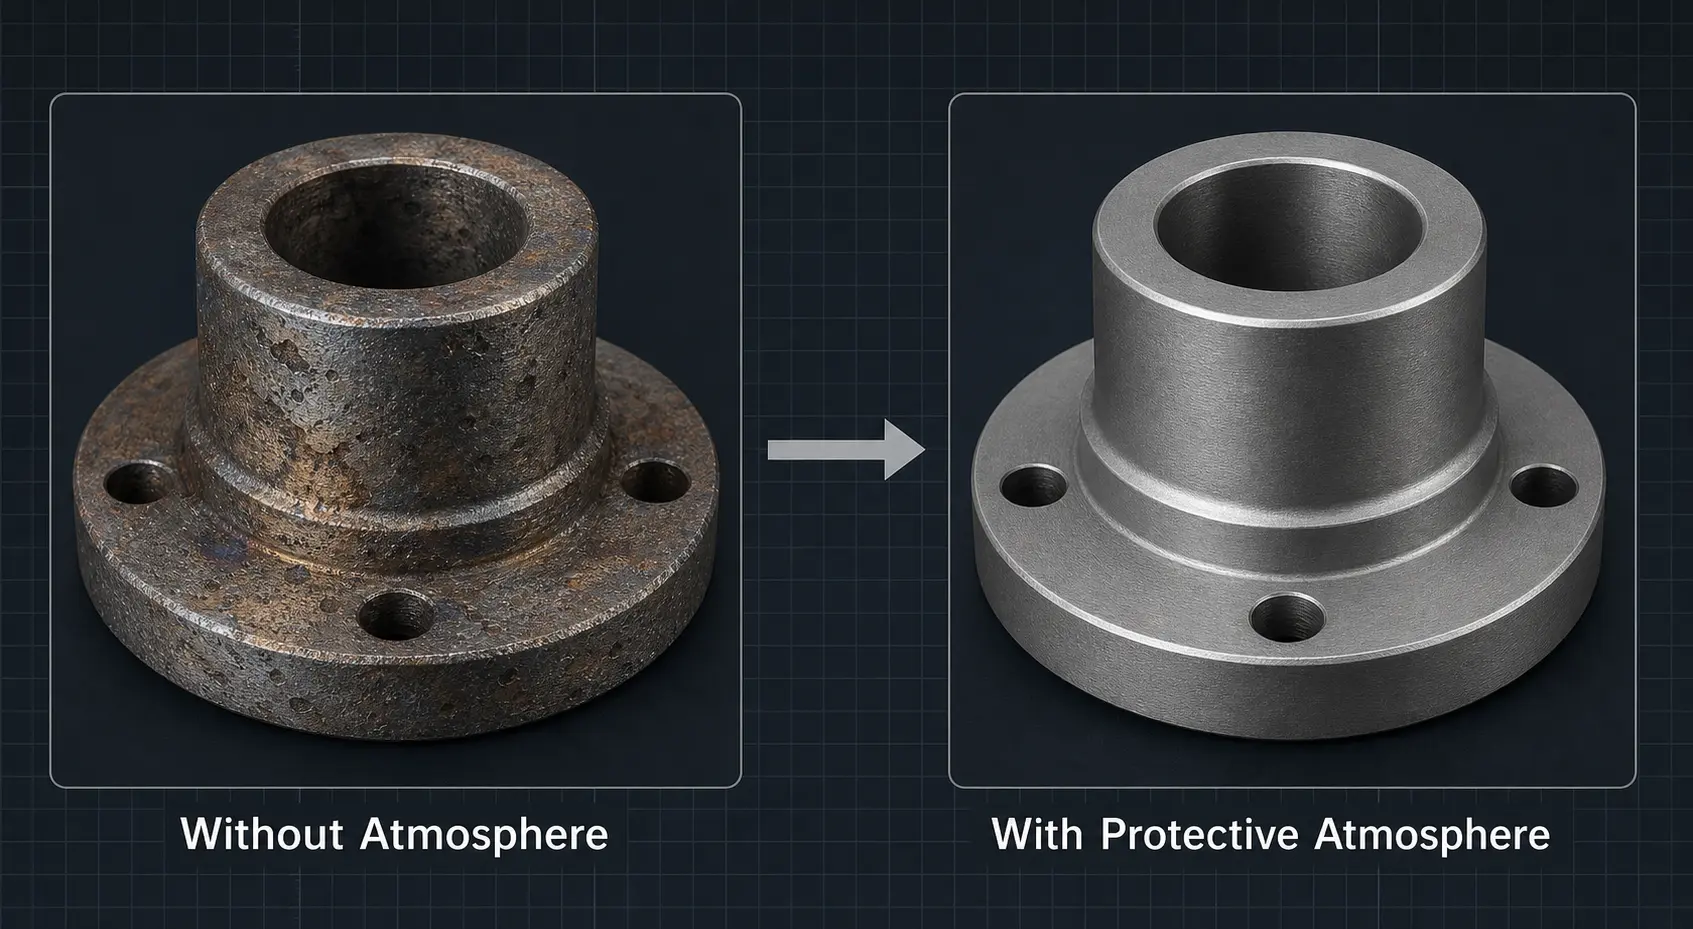
เมื่อผิวสำเร็จมีความสำคัญ, สภาพแวดล้อมที่ป้องกันสามารถลดหรือกำจัดการออกซิเดชันได้อย่างมาก. แต่ ไม่มีบรรยากาศใดที่เหมาะกับทุกการใช้งาน. การเลือกที่ถูกต้องขึ้นอยู่กับวัสดุ, อุณหภูมิ, ปริมาณการผลิต, และระดับคุณภาพพื้นผิวที่ชิ้นงานต้องการจริง ๆ. ตารางด้านล่างเปรียบเทียบตัวเลือกที่พบมากที่สุดสี่แบบ.
| บรรยากาศ | ค่าใช้จ่าย | ผลลัพธ์ | เหมาะสำหรับ | ข้อควรพิจารณาหลัก |
|---|---|---|---|---|
| ไนโตรเจน (N2) | ต่ำ | ดี | การให้ความร้อนเหล็กทั่วไปและทองแดง; ระบบปิดหรือกึ่งปิด | เป็นตัวเลือกเฉื่อยที่ประหยัดที่สุด; หาง่าย; เหมาะกับการใช้งานส่วนใหญ่ที่ไม่วิกฤติ |
| อาร์กอน (Ar) | วัสดุ | ดีกว่า | ชิ้นส่วนมูลค่าสูง; อัลลอยด์ที่ไวต่อการเกิดออกซิเดชัน; วัสดุที่ทำจากไทเทเนียมและนิกเกิล | มีน้ำหนักมากกว่าอากาศ, ให้การคลุมผ้าห่มได้ดีกว่า; มีความบริสุทธิ์สูงกว่าก๊าซไนโตรเจนแบบลำเลียงในหลายห่วงโซ่อุปทาน |
| ก๊าซฟอร์มมิง (N2/H2 ส่วนผสม) |
วัสดุ | ดี (การลดสภาพแวดล้อม) | การประยุกต์ใช้ที่ต้องการสภาพแวดล้อมแบบลด; กระบวนการเชื่อมด้วยบัดกรีและอบชุบบางอย่าง | ปริมาณไฮโดรเจนทำให้เกิดข้อกำหนดด้านความปลอดภัยและการระบายอากาศ; ต้องออกแบบอย่างรอบคอบ |
| สุญญากาศ | สูง | ดีที่สุด | คุณภาพพื้นผิวที่สำคัญ; ชิ้นส่วนอวกาศและทางการแพทย์; กระบวนการที่ไม่ทนต่อออกซิเดชัน | เพิ่มต้นทุนอุปกรณ์, ความซับซ้อนในการโหลด, และเวลาวงจร; ประเมินกรณีธุรกิจทั้งหมด |
สำหรับทีมจัดซื้อ, การตัดสินใจควรขึ้นอยู่กับ กรณีธุรกิจโดยรวม, ไม่ใช่แค่ความต้องการผิวที่สะอาดขึ้น. เปรียบเทียบราคาของอุปกรณ์ควบคู่กับต้นทุนการทำความสะอาดภายหลัง, ความเสี่ยงของเศษเสีย, การบำรุงรักษา, และอัตราการผลิต. ระบบทำความร้อนด้วยเหนี่ยวนำที่มีความสามารถมากขึ้นพร้อมการควบคุมบรรยากาศในตัวมักจะช่วยลดต้นทุนรวมในระยะยาว—โดยเฉพาะเมื่อการเกิดออกซิเดชันมีผลต่อคุณภาพของผลิตภัณฑ์หรือการยอมรับของลูกค้าแล้ว.
4. ฟลักซ์, การเคลือบ & วิธีการใช้แผ่นกั้น: เมื่อพวกมันช่วยได้
นอกจากการควบคุมบรรยากาศ, มีหลายวิธีป้องกันผิวที่สามารถลดการเกิดออกซิเดชันในแอปพลิเคชันเฉพาะ. กุญแจสำคัญคือต้องเข้าใจ สิ่งที่แต่ละวิธีทำได้และทำไม่ได้:
ฟลักซ์ (การบัดกรี): จำเป็นสำหรับ การบัดกรีด้วยการเหนี่ยวนำ, ฟลักซ์ปกป้องบริเวณรอยต่อจากการเกิดออกซิเดชันและช่วยให้โลหะตัวเต็มเปียกได้อย่างเหมาะสม. เคมีของฟลักซ์ที่ถูกต้องสำคัญเท่ากับรอบการให้ความร้อนที่ถูกต้อง.
การเคลือบป้องกันการเกิดสเกล: ในการขึ้นรูปร้อนและการตีขึ้นรูป, การเคลือบเฉพาะทางสามารถลดการเกิดออกซิเดชันระหว่างการให้ความร้อนและการถ่ายโอนได้. พวกมันเป็นส่วนเสริมที่เป็นประโยชน์—ไม่ใช่ตัวแทน—สำหรับการควบคุมอุณหภูมิที่ดี.
การป้องกัน/การสร้างห้องปิดแบบง่าย: ในหลายการใช้งาน, หุ้มด้วยแก๊สหรือโล่ป้องกันท้องถิ่นรอบขดลวดสามารถปรับปรุงคุณภาพผิวอย่างมากโดยไม่ต้องเสียค่าระบบสูญญากาศเต็มรูปแบบ.
ข้อควรระวังที่สำคัญ: วิธีเหล่านี้ทำงานได้ดีที่สุดเมื่อเป็นส่วนหนึ่งของการออกแบบกระบวนการที่สมบูรณ์. การเคลือบเพียงอย่างเดียวจะไม่แก้ปัญหาเรื่องความร้อนสูงเกินไป. โล่แก๊สเพียงอย่างเดียวจะไม่ชดเชยการปรับขดลวดที่ไม่ดีหรือการจ่ายพลังงานที่ไม่เสถียร. หากคุณภาพผิวเกี่ยวข้องโดยตรงกับลักษณะภายนอก, ความแข็งแรงของการบัดกรี, หรือการกลึงต่อเนื่อง, การรวมแหล่งพลังงาน, ขดลวด, และตัวหุ้ม, การทำความเย็น, และการควบคุมคือสิ่งที่แยกกระบวนการที่แข็งแรงออกจากกระบวนการที่เปราะบาง.
5. การออกแบบขดลวด & การจัดตำแหน่งชิ้นส่วน: ตัวแปรที่มักถูกมองข้าม
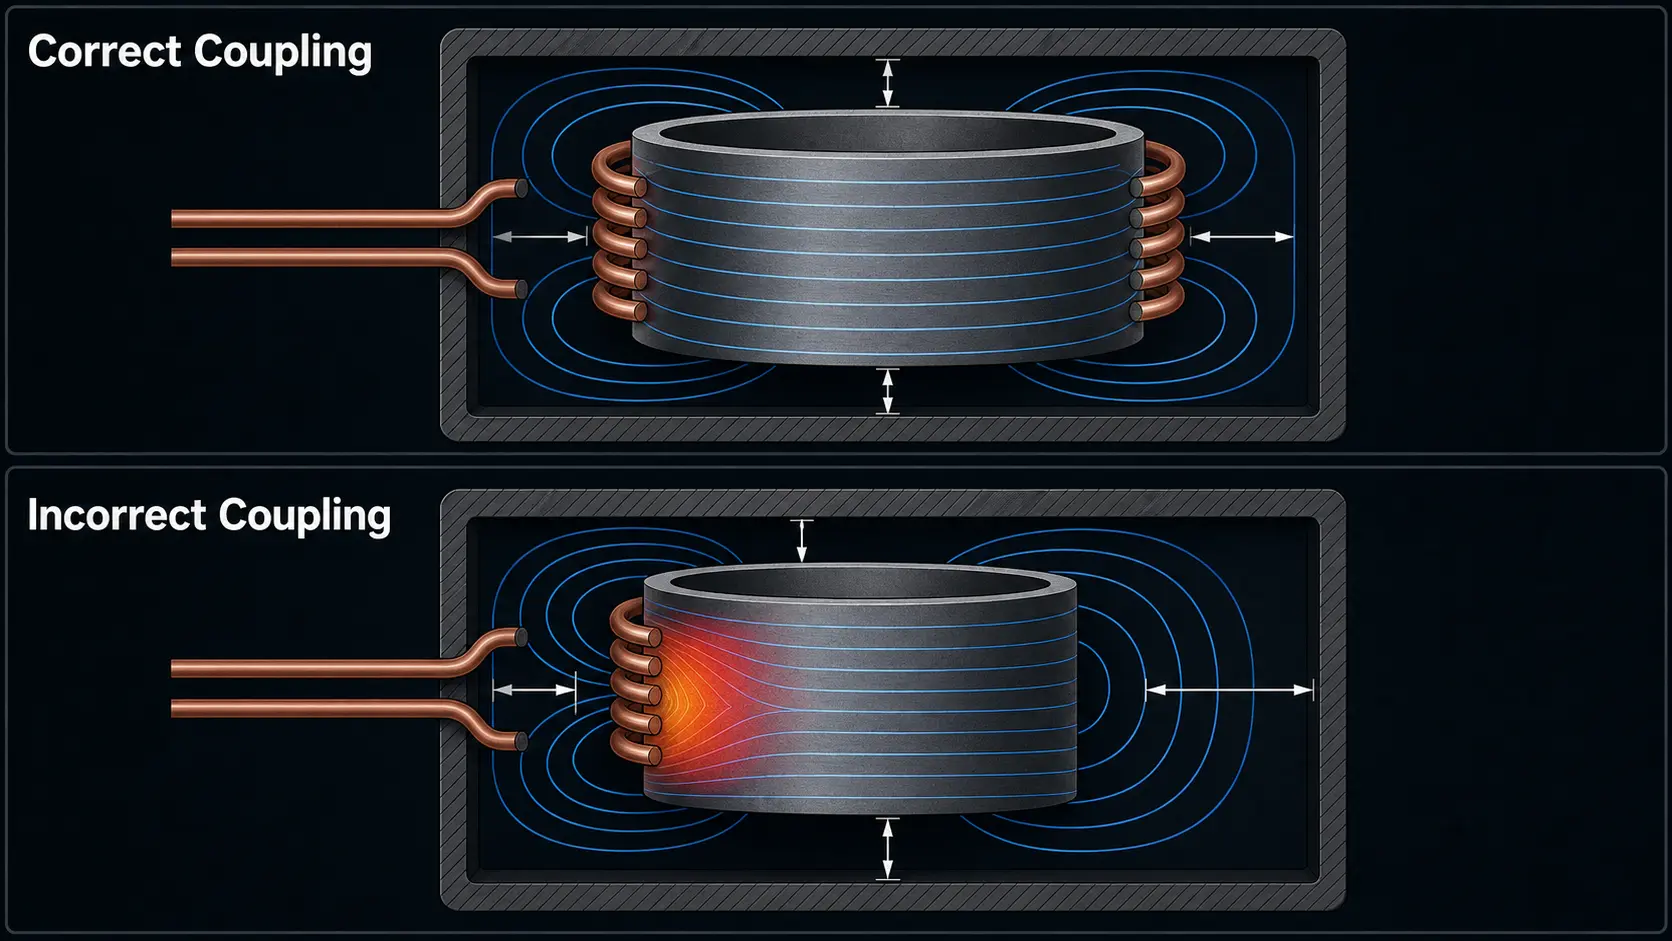
การออกแบบขดลวดมีผลโดยตรงและมักถูกประเมินค่าต่ำเกินไปต่อการเกิดปฏิกิริยาออกซิเดชัน. ความร้อนสูงเฉพาะที่รอบขอบ, ไหล่, รู, เกลียว, หรือการเปลี่ยนแปลงในความหนาส่วนสร้าง รูปแบบสนิมซ้ำ ๆ ที่ดูเหมือนเป็นปัญหาวัสดุแต่จริง ๆ แล้วเป็นปัญหากระบวนการ. หากระยะห่างการเชื่อมต่อขดลวดแตกต่างกัน, หากชิ้นส่วนถูกโหลดไม่สม่ำเสมอ, หรือหากสภาพของขดลวดเสื่อมลงตามเวลา, รูปแบบการให้ความร้อนไม่สม่ำเสมอ—และการเกิดปฏิกิริยาออกซิเดชันเกิดขึ้นตามพื้นที่ที่ร้อนที่สุด.
ปัจจัยความเสถียรทางปฏิบัติที่ส่งผลโดยตรงต่อการเกิดออกซิเดชัน:
ระยะการเชื่อมต่อที่สม่ำเสมอ: แม้การเปลี่ยนแปลงเล็กน้อยของช่องว่างระหว่างขดลวดกับชิ้นส่วนก็สามารถเปลี่ยนการเชื่อมต่อแม่เหล็กและสร้างความแตกต่างของอุณหภูมิได้.
การโหลดชิ้นส่วนซ้ำได้: ความไม่สม่ำเสมอในการโหลดด้วยมือเป็นหนึ่งในสาเหตุรากเหง้าที่พบบ่อยที่สุดของการเกิดออกซิเดชันที่ไม่คงที่ในการผลิตปริมาณปานกลาง.
สุขภาพของระบบทำความเย็น: การทำความเย็นด้วยน้ำที่เสื่อมสภาพส่งผลต่ออุณหภูมิของขดลวด, ซึ่งเปลี่ยนอิมพีแดนซ์และปรับเปลี่ยนรูปแบบการให้ความร้อนตามเวลา.
ความสมบูรณ์ของอุปกรณ์ติดตั้ง: อุปกรณ์ติดตั้งที่สึกหรอหรือไม่ตรงตำแหน่งจะเปลี่ยนตำแหน่งชิ้นงานสัมพันธ์กับขดลวด, ก่อให้เกิดการเกิดออกซิเดชันที่ตำแหน่งที่คาดการณ์ได้.
การตรวจสอบสภาพขดลวด: ขดลวดที่กำลังสึกหรอ, การลัดวงจร, หรือสูญเสียสภาพพื้นผิว จะค่อย ๆ ก่อให้เกิดการเกิดออกซิเดชันมากขึ้น—ซึ่งมักตรวจพบได้ก็ต่อเมื่ออัตราของเสียเพิ่มขึ้น.
หากการเกิดออกซิเดชันปรากฏขึ้นหลังจากที่ระบบทำงานไปสักระยะหนึ่ง, มักไม่ใช่การเปลี่ยนแปลงวัสดุอย่างฉับพลัน. มีแนวโน้มมากกว่าที่จะเป็นสัญญาณว่า ขดลวดสึกหรอ, การเสื่อมสภาพของการทําความเย็น, หรือการเลื่อนตําแหน่ง ได้เบี่ยงเบนกระบวนการออกจากช่วงเวลาที่ผ่านการตรวจสอบ. ผู้จัดหาอุปกรณ์ที่ดีควรช่วยตรวจสอบและควบคุมตัวแปรเหล่านี้, ไม่ใช่แค่การจัดส่งแหล่งจ่ายไฟ.
6. การควบคุมการออกซิเดชันในการชุบแข็งด้วยเหนี่ยวนํา
สำหรับ การชุบแข็งด้วยเหนี่ยวนำ, การควบคุมการออกซิเดชันเกี่ยวข้องกับตัวแปรกระบวนการสามประการ: อุณหภูมิออสเทนไนไทซ์, ความสม่ำเสมอของความร้อน, และเวลาการชุบแข็ง. หากพื้นผิวถูกเก็บไว้เหนืออุณหภูมิการเปลี่ยนแปลงนานเกินไปก่อนการชุบแข็ง, การออกซิเดชันจะเพิ่มขึ้นและผลลัพธ์ความแข็งอาจไม่สม่ําเสมอ.
การตั้งค่าสำหรับการชุบแข็งแบบสแกนที่ควบคุมระยะห่างระหว่างขดลวดกับวงแหวนระบายความร้อนอย่างแม่นยำ—พร้อมทั้งการครอบคลุมของสเปรย์, อัตราการไหล, และความเร็วในการเคลื่อนที่—สามารถลดการเกิดคราบบนพื้นผิวได้อย่างมาก. ในหลายโครงการชุบแข็ง:
การเปลี่ยนสีเล็กน้อย อาจยอมรับได้ถ้าไม่กระทบต่อการควบคุมมิติหรือการประกอบต่อเนื่อง.
คราบหนา ขัดขวางการตรวจรอยแตก, ค่าความคลาดเคลื่อนมิติ, และการปรับประกอบหลังการประมวลผล—ไม่เพียงแต่เป็นเรื่องความสวยงามเท่านั้น.
ชิ้นส่วนที่สำคัญต่อความปลอดภัยหรือมีมูลค่าสูง สมควรใช้การควบคุมแบบวงปิด, ความสามารถในการทำซ้ำความร้อนที่ดีขึ้น, และบูรณาการบรรยากาศการป้องกันตั้งแต่เริ่มต้น.
ซื้อกลับบ้าน: ประเมินการเกิดออกซิเดชันเป็นส่วนหนึ่งของ การออกแบบระบบชุบแข็งเต็มรูปแบบ, ไม่ใช่เป็นความคิดในภายหลัง. หากชิ้นส่วนมีข้อกำหนดด้านคุณภาพพื้นผิวที่เข้มงวด, การสร้างความสามารถเหล่านั้นเข้าสู่ระบบล่วงหน้ามักจะมีราคาถูกกว่าการติดตั้งเพิ่มเติมในภายหลัง.
7. ข้อผิดพลาดทั่วไปที่ทำให้การเกิดออกซิเดชันแย่ลง
ปัญหาการเกิดออกซิเดชันหลายอย่างไม่ได้เกิดจากการตัดสินใจที่ผิดพลาดเพียงครั้งเดียว แต่สะสมมาจากสิ่งเล็กๆ น้อยๆ, ช่องว่างกระบวนการแก้ไข. นี่คือข้อผิดพลาดที่ทีมวิศวกรของเราพบบ่อยที่สุด:
1. ชดเชยด้วยพลังงานมากขึ้นหรือรอบเวลาที่นานขึ้น. เมื่อชิ้นส่วนออกมามีการเกิดออกซิเดชัน, สัญชาตญาณคือ “ไปที่อุณหภูมิสูงขึ้นและเร็วขึ้น” โดยไม่แก้ไขสาเหตุพื้นฐาน (การจับคู่คอยล์, ความถี่, การโหลด), โดยปกติจะทำให้ออกซิเดชันแย่ลง.
2. สมมติว่าก๊าซไนโตรเจนแก้ปัญหาทุกอย่าง. ไนโตรเจนช่วยได้, แต่ไม่สามารถแก้กระบวนการที่ควบคุมอุณหภูมิไม่ดี, ชิ้นส่วนที่เข้าไม่สะอาด, หรือการถ่ายโอนช้าหลังจากให้ความร้อน.
3. การไม่สนใจความสะอาดของพื้นผิวชิ้นส่วนที่เข้า. น้ำมัน, คราบของเหลวคัตติ้ง, หรือสนิมบนพื้นผิวชิ้นส่วนเร่งการเกิดออกซิเดชันในระหว่างการให้ความร้อน. ทำความสะอาดตอนเข้า หมายถึง ทำความสะอาดตอนออก.
4. การถ่ายโอนชิ้นส่วนช้าเกินไปหลังการให้ความร้อน. หากชิ้นส่วนที่ถูกให้ความร้อนวางทิ้งไว้กลางอากาศก่อนการดำเนินการต่อไป (การชุบเย็น, การขึ้นรูป, การบัดกรี), ทุกวินาทีเพิ่มชั้นออกไซด์.
5. การจัดวางคอยล์ไม่ถูกต้องหรืออุปกรณ์ยึดสึกหรอ. การวางชิ้นส่วนไม่สม่ำเสมอทำให้เกิดความร้อนและการเกิดออกไซด์ไม่สม่ำเสมอ—มักถูกเข้าใจผิดว่าเป็นความแตกต่างของล็อตวัสดุ.
6. การปรับปรุงระบบควบคุมบรรยากาศในภายหลัง. การเพิ่มการป้องกันด้วยก๊าซในสายการผลิตที่ไม่ได้ออกแบบมาสำหรับมัน มักใช้ได้ไม่ดีดังที่คาดหวัง. หากการประยุกต์ใช้งานต้องการการเกิดออกไซด์ต่ำ, ออกแบบมาตั้งแต่ต้น.
7. การประเมินราคาแหล่งจ่ายไฟแยกกัน. ต้นทุนอุปกรณ์เริ่มต้นที่ต่ําลงซึ่งนําไปสู่เศษวัสดุที่สูงขึ้น, งานซ่อมบํารุงมากขึ้น, และการทําความสะอาดเพิ่มเติมไม่ใช่การประหยัด. เปรียบเทียบต้นทุนการดําเนินงานรวม, ไม่ใช่แค่ราคาซื้อ.
8. เกณฑ์การซื้อ: สิ่งที่ควรมองหาในระบบต้านทานออกซิเดชัน
หากโครงการถัดไปของคุณต้องการการควบคุมการออกซิเดชันอย่างเข้มงวด, นี่คือรายการตรวจสอบที่ใช้งานได้จริงเพื่อแนะนําการประเมินอุปกรณ์. ทุกรายการในรายการนี้ส่งผลโดยตรงหรือโดยอ้อมต่อคุณภาพพื้นผิว:
☐ การจับคู่ความถี่กับรูปทรงของชิ้นส่วน. ความถี่ที่เหมาะสมช่วยให้ความร้อนได้รับการสร้างที่ความลึกที่ถูกต้อง, ลดการร้อนเกินบนพื้นผิวและเวลาการสัมผัสที่ไม่จำเป็น.
☐ ความแม่นยำและการทำซ้ำในการควบคุม. การควบคุมกำลังและการตรวจสอบอุณหภูมิแบบปิดวงจร (การตอบกลับจากไพโรมิเตอร์หรือเทอร์โมคัปเปิล) รักษาทุกวงจรให้อยู่ภายในช่วงที่ได้รับการตรวจสอบแล้ว.
☐ การปรับแต่งและสนับสนุนขดลวด. ขดลวดสำเร็จรูปมักจะไม่ให้ผลลัพธ์ที่ดีที่สุด. มองหาผู้จัดจำหน่ายที่ออกแบบขดลวดให้เหมาะกับรูปทรงชิ้นส่วนและปริมาณการผลิตของคุณ.
☐ การออกแบบระบบระบายความร้อน. การระบายความร้อนด้วยน้ำอย่างเพียงพอสำหรับทั้งแหล่งจ่ายไฟและขดลวดเป็นสิ่งสำคัญต่อความเสถียรทางความร้อนและความสม่ำเสมอในระยะยาว.
☐ ความเข้ากันได้กับบรรยากาศ. แม้ว่าวันนี้คุณอาจไม่ต้องการการป้องกันด้วยก๊าซ, ยืนยันว่าระบบสามารถรวมเข้ากับตู้ปิดหรือการไล่ก๊าซท้องถิ่นได้หากข้อกำหนดเปลี่ยนแปลง.
☐ ความสามารถในการติดตั้งอุปกรณ์และการวางซ้ำ. การจัดวางชิ้นส่วนที่สม่ำเสมอสำคัญเท่ากับการได้พลังงานที่สม่ำเสมอ. สอบถามเกี่ยวกับตัวเลือกการติดตั้งอุปกรณ์และความเข้ากันได้กับระบบอัตโนมัติ.
☐ การสนับสนุนการตรวจสอบกระบวนการ. ซัพพลายเออร์ที่เสนอการทดสอบการใช้งานและการพัฒนากระบวนการก่อนการส่งมอบสามารถระบุความเสี่ยงจากการเกิดออกซิเดชันได้ตั้งแต่เนิ่นๆ, เมื่อการแก้ไขนั้นมีค่าใช้จ่ายถูกที่สุด.
☐ ต้นทุนรวมของการเป็นเจ้าของ. เปรียบเทียบราคาซื้อ, ประสิทธิภาพการใช้พลังงาน, อายุการใช้งานของขดลวด, ความต้องการการบํารุงรักษา, และต้นทุนแฝงจากเศษวัสดุและงานแก้ไข.
กลยุทธ์การป้องกันการเกิดออกซิเดชันที่ดีที่สุดมักไม่ใช่การเลือกเทคโนโลยีเพียงอย่างเดียว. มันคือก การตัดสินใจระดับระบบ ซึ่งเริ่มต้นจากการกำหนดความต้องการของพื้นผิวและเลือกอุปกรณ์รอบๆ ความต้องการนั้น—ไม่ใช่ในทางกลับกัน.
คีย์ Takeaway: การออกซิเดชันระหว่างการให้ความร้อนด้วยการเหนี่ยวนำเป็นปัญหาการควบคุมกระบวนการ, ไม่ใช่ปัญหาของวัสดุ. ระบบที่ออกแบบมาอย่างดี—การจับคู่แหล่งจ่ายไฟ, ขดลวด, การทำความเย็น, อุปกรณ์ยึดชิ้นงาน, และบรรยากาศให้เหมาะสมกับชิ้นส่วนและสภาพแวดล้อมการผลิตเฉพาะ—ช่วยลดการออกซิเดชัน, ปรับปรุงความสม่ำเสมอ, และลดต้นทุนการดำเนินงานรวม. กำหนดข้อกำหนดของผิวหน้าแต่เนิ่นๆ, ออกแบบระบบรอบๆ ข้อกำหนดนั้น, และเลือกคู่มืออุปกรณ์ที่เข้าใจกระบวนการทั้งหมด, ไม่ใช่แค่อิเล็กทรอนิกส์กำลัง.
คำถามที่พบบ่อย: การออกซิเดชันระหว่างการให้ความร้อนด้วยการเหนี่ยวนำ
Q: ไนโตรเจนเพียงพอหรือไม่, หรือต้องใช้แก๊สอาร์กอนหรือสุญญากาศ?
ก: สำหรับการใช้งานทำความร้อนเหล็กและทองแดงทั่วไปส่วนใหญ่, ไนโตรเจนให้การลดการเกิดออกซิเดชันอย่างเพียงพอด้วยต้นทุนที่ต่ำที่สุด—โดยเฉพาะอย่างยิ่งในการตั้งค่าแบบปิดหรือกึ่งปิด. อัปเกรดเป็นอาร์กอนเมื่อชิ้นส่วนมีมูลค่าสูง, ทำจากโลหะผสมที่ไวต่อการเกิดออกซิเดชัน (ไทเทเนียม, ที่ใช้นิกเกิล), หรือเมื่อคุณภาพพื้นผิวเชื่อมโยงกับข้อกำหนดของลูกค้า. สุญญากาศจะเหมาะสมเมื่อความสมบูรณ์ของพื้นผิวมีความสำคัญต่อการทำงานหรือความปลอดภัย, เช่นในส่วนประกอบการบินและอวกาศและการแพทย์. คําถามที่ถูกต้องไม่ใช่ “ซึ่งเป็นสิ่งที่ดีที่สุด” แต่ “ส่วนนี้ต้องการอะไรจริงๆ, และต้นทุนของการผิดพลาดคืออะไร?”
Q: ฉันสามารถติดตั้งระบบควบคุมบรรยากาศในระบบทําความร้อนเหนี่ยวนําที่มีอยู่ได้หรือไม่?
ก: ในหลายกรณี, ใช่—แต่ผลลัพธ์ขึ้นอยู่กับการตั้งค่าที่มีอยู่อย่างมาก. สามารถเพิ่มตู้ก๊าซหรือแผ่นป้องกันขดลวดในพื้นที่ท้องถิ่นให้กับระบบส่วนใหญ่และจะช่วยปรับปรุงคุณภาพพื้นผิวในระดับปานกลางได้อย่างมีนัยสําคัญ. อย่างไรก็ตาม, หากระบบมีปัญหาพื้นฐานเกี่ยวกับความเหมาะสมของขดลวด, ความเสถียรของพลังงาน, หรือการจัดการชิ้นส่วน, การเติมก๊าซเพียงอย่างเดียวจะไม่ให้ผลลัพธ์ตามที่คุณต้องการ. การปรับปรุงแก้ไขที่ประสบความสำเร็จมากที่สุดเริ่มต้นด้วยการตรวจสอบกระบวนการ: ระบุแหล่งออกซิเดชันหลักก่อน, จากนั้นเพิ่มการควบคุมบรรยากาศเป็นองค์ประกอบหนึ่งของการแก้ไขที่กว้างขึ้น แทนที่จะเป็นโซลูชันแบบสแตนด์อโลน.
Q: ค่าออกซิเดชันที่ยอมรับได้สำหรับการชุบแข็งเทียบกับ. การบัดกรี?
ก: เกณฑ์ที่ยอมรับได้ขึ้นอยู่กับสิ่งที่เกิดขึ้นหลังการให้ความร้อน, ไม่ใช่แค่รูปลักษณ์ของชิ้นส่วนเท่านั้น. สำหรับการชุบแข็ง, การเปลี่ยนสีของแสงมักจะสามารถทนได้ หากไม่ส่งผลกระทบต่อการควบคุมมิติ, การตรวจสอบรอยแตก (สารแทรกซึมเรืองแสง), หรือการประกอบหลังกระบวนการให้พอดี. เกล็ดหนักที่สะเก็ด, การเปลี่ยนความหยาบผิว, หรือการปกปิดตัวบ่งชี้การตรวจสอบไม่เป็นที่ยอมรับ. สำหรับการเชื่อมบราสซิ่ง, แท่งสูงขึ้น: การเกิดออกไซด์ที่บริเวณรอยต่อโดยตรงส่งผลต่อการเปียกและความสมบูรณ์ของโลหะยึดเกาะ. แม้การเกิดออกไซด์เล็กน้อยที่ปกติยอมรับได้ในการชุบแข็งก็สามารถทำให้บราสซิ่งล้มเหลวได้. กำหนดเกณฑ์การยอมรับร่วมกับทีมคุณภาพของคุณก่อนที่จะตั้งงบควบคุมการเกิดออกไซด์.
การจัดการกับการเกิดออกไซด์บนสายการทำความร้อนด้วยเหนี่ยวนำของคุณ?
ทีมวิศวกรรมของเราสามารถช่วยประเมินวัสดุของคุณได้, เวลารอบการทํางาน, การออกแบบขดลวด, และข้อกำหนดด้านบรรยากาศ—และแนะนำว่าการจ่ายไฟมาตรฐานหรือระบบรวมแบบสมบูรณ์จะให้คุณภาพพื้นผิวที่คุณต้องการ.










