
Cómo reducir la oxidación durante el calentamiento por inducción: 8 Estrategias comprobadas
Oxidación durante el calentamiento por inducción es uno de los primeros problemas de proceso que los fabricantes notan al pasar del prototipo a la producción. Se manifiesta como escamas en la superficie, decoloración, descarburización, o mala humectación del estaño—y en muchos talleres, conduce a limpieza adicional, retrabajo, o incluso piezas desechadas. La buena noticia: en la mayoría de los casos, la oxidación no es un problema del material. Es un problema de control del proceso—y la combinación correcta de fuente de alimentación, diseño de bobinas, temporización del ciclo, y gestión de la atmósfera puede reducirla significativamente.
|
1. Por qué ocurre la oxidación |
5. Diseño de la bobina & Posicionamiento |
1. Por qué ocurre la oxidación & Por qué la velocidad importa
La oxidación es una reacción química simple: metal + oxígeno + calor = óxido. La velocidad de reacción aumenta con la temperatura y el tiempo de exposición. Esto nos da dos palancas prácticas: mantener la temperatura máxima lo más baja posible según lo permita el proceso, y minimizar el tiempo que la pieza pasa en el rango propenso a la oxidación. Aquí es exactamente donde la calefacción por inducción tiene una ventaja fundamental sobre los métodos convencionales: entrega calor rápidamente, de manera localizada, y solo a la zona que lo necesita.
Pero la palabra clave aquí es «puede.» Un sistema de inducción solo ofrece estos beneficios cuando la fuente de alimentación, bobina, y los controles están correctamente ajustados a la pieza. Si la frecuencia es incorrecta, si el tiempo de ciclo se desvía, o si el acoplamiento de la bobina es inconsistente, la ventana de oxidación se ensancha. Así que el primer principio es simple: la prevención de la oxidación comienza con el diseño del proceso, no con accesorios adicionales. La fuente de alimentación nunca debe evaluarse de forma aislada: pertenece a la misma conversación que la bobina, sistema de enfriamiento, fixture, método de transferencia, y cualquier requisito de atmósfera o protección.
2. Control de energía: Calentamiento Rápido vs. Calentamiento Agresivo
En producción, el calentamiento más rápido generalmente reduce la oxidación, pero solo si es controlado. Hay una distinción importante entre calentamiento rápido y calentamiento agresivo:
Calentamiento Agresivo: Entrega demasiada potencia demasiado rápido. La superficie se sobrecalienta antes de que el núcleo o área de la unión alcance el objetivo, creando puntos calientes que se oxidan primero y más rápido.
Calentamiento rápido controlado: Usa la densidad de potencia y frecuencia correctas para la geometría de la pieza, llevar toda la zona objetivo a la temperatura de manera uniforme y minimizar el tiempo total a temperatura elevada.
Calentamiento lento: A menudo debido a una fuente de alimentación subdimensionada o mal emparejada, extiende el tiempo que la pieza pasa en el rango propenso a la oxidación. Incluso si la temperatura máxima es correcta, la exposición acumulada puede producir una escama significativa.
Aquí es donde una solución completa de calentamiento por inducción se vuelve importante. Cuando la fuente de alimentación y la bobina se diseñan juntas, el calor se entrega precisamente donde se necesita, se minimiza la exposición innecesaria, y los resultados se mantienen consistentes entre lotes. Para aplicaciones como el endurecimiento por inducción, soldadura fuerte, ajuste por contracción, o el precalentamiento, la repetibilidad es tan importante como la temperatura máxima. Si el perfil de calentamiento varía de una pieza a otra, la oxidación también variará.
3. Atmósferas protectoras: Elegir la opción correcta
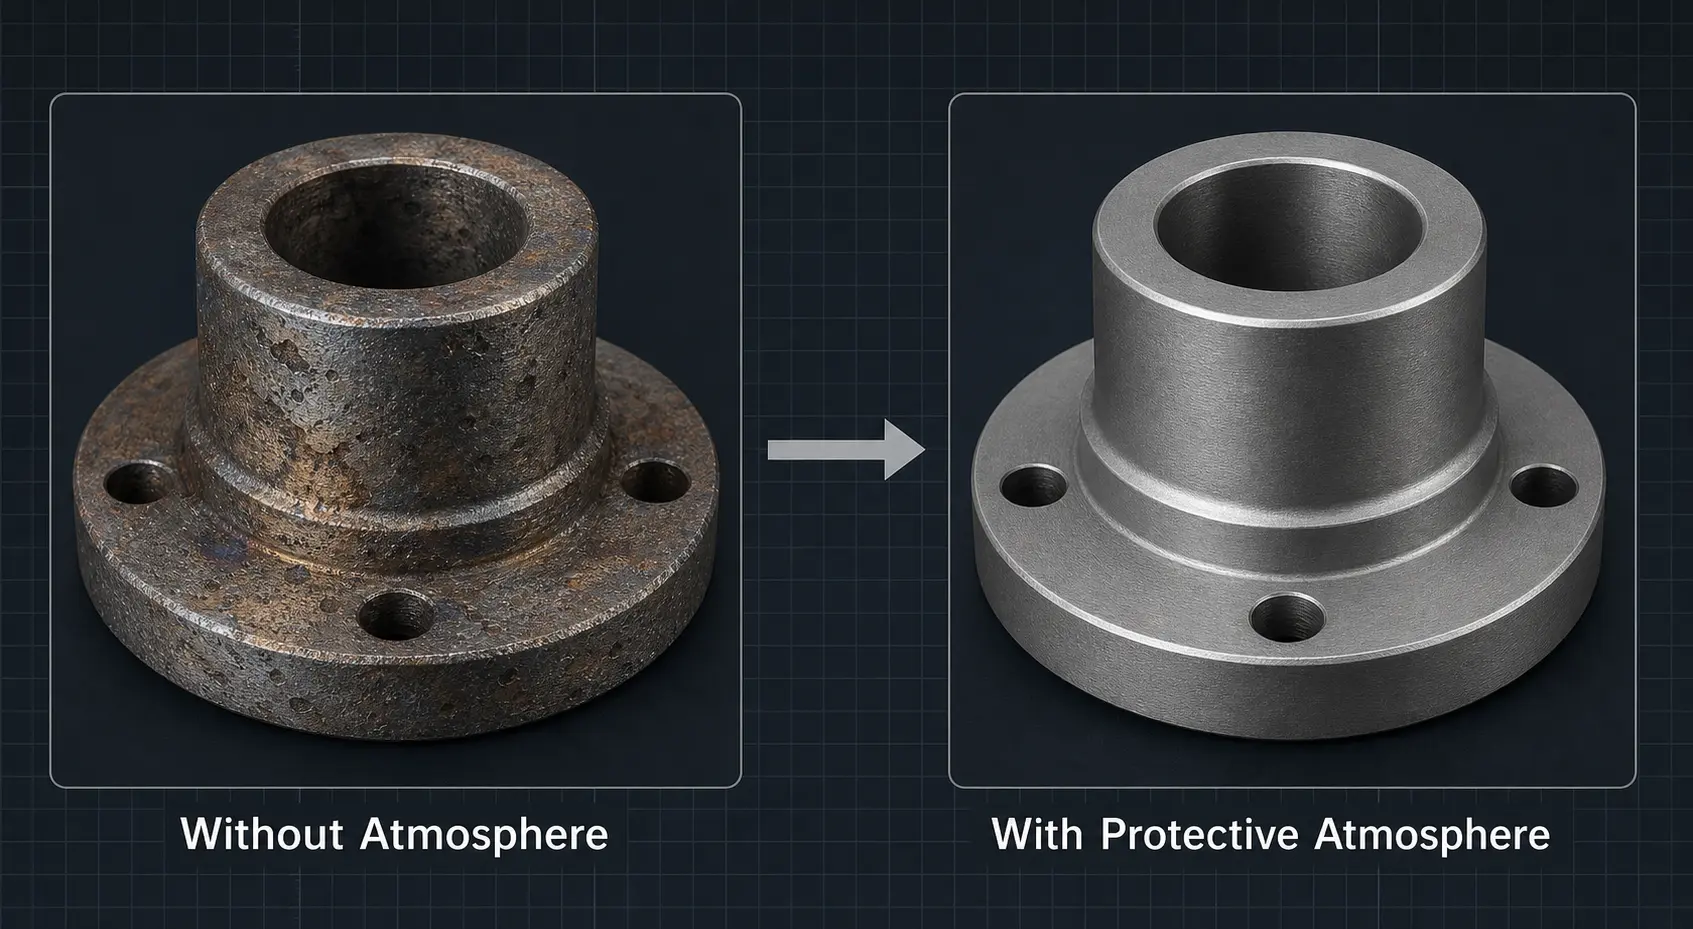
Cuando el acabado de la superficie es crítico, una atmósfera protectora puede reducir drásticamente o eliminar la oxidación. Pero ninguna atmósfera es la mejor para todas las aplicaciones. La elección correcta depende del material, la temperatura, volumen de producción, y qué nivel de calidad superficial requiere realmente la pieza. La tabla a continuación compara las cuatro opciones más comunes.
| Atmósfera | Costo | Efecto | Mejor para | Consideraciones clave |
|---|---|---|---|---|
| Nitrógeno (N2) | Bajo | Buena | Calentamiento de acero general y cobre; configuraciones cerradas o semi-cerradas | Opción inerte más económica; ampliamente disponible; funciona bien en la mayoría de las aplicaciones no críticas |
| Argón (Ar) | Medio | Mejor | Componentes de alto valor; aleaciones sensibles a la oxidación; materiales a base de titanio y níquel | Más pesado que el aire, proporciona mejor cobertura de capa protectora; mayor pureza que el nitrógeno a granel en muchas cadenas de suministro |
| Gas de formación (N2/H2 mezcla) |
Medio | Buena (reducir) | aplicaciones que requieren condiciones reductorias; ciertos procesos de brasado y recocido | El contenido de hidrógeno introduce requisitos de seguridad y ventilación; debe diseñarse cuidadosamente |
| Vacío | Alta | Mejor | Calidad crítica de la superficie; componentes aeroespaciales y médicos; procesos intolerantes a la oxidación | Añade coste del equipo, complejidad de carga, y tiempo del ciclo; evaluar el caso de negocio total |
Para los equipos de adquisición, la decisión debe basarse en el el caso de negocio total, no solo el deseo de una superficie más limpia. Compare el precio del equipo junto con el costo de limpieza aguas abajo, riesgo de chatarra, mantenimiento, y rendimiento. Un sistema de calentamiento por inducción más capaz con control de atmósfera integrado a menudo puede reducir el costo total a lo largo del tiempo, especialmente cuando la oxidación ya está afectando la calidad del producto o la aceptación del cliente.
4. Flux, Recubrimientos & Métodos de barrera: Cuándo ayudan
Más allá del control de atmósfera, Varios métodos de protección de superficies pueden reducir la oxidación en aplicaciones específicas. La clave es entender lo que cada método puede y no puede hacer:
Flux (soldadura fuerte): Esencial para soldadura por inducción, el fundente protege el área de la unión contra la oxidación y favorece el humedecimiento adecuado por el metal de relleno. La química correcta del fundente es tan importante como el ciclo de calentamiento correcto.
Recubrimientos anticorrosivos: En conformado y forja en caliente, los recubrimientos especializados pueden reducir la oxidación durante el calentamiento y la transferencia. Son un complemento práctico, no un reemplazo, para un buen control de la temperatura.
Protecciones/envolventes simples: En muchas aplicaciones, un recinto purgado con gas o un protector local alrededor de la bobina puede mejorar significativamente la calidad de la superficie sin el costo de un sistema de vacío completo.
La advertencia importante: estos métodos funcionan mejor como parte de un diseño de proceso completo. Un recubrimiento por sí solo no resolverá un problema de sobrecalentamiento. Una protección con gas por sí sola no compensará una bobina mal ajustada o una salida de energía inestable. Si la calidad de la superficie está directamente relacionada con la apariencia, la integridad del soldadura fuerte, o el mecanizado posterior, la integración de la fuente de energía, bobina, el recinto, la refrigeración, y los controles son lo que separa un proceso robusto de uno frágil.
5. Diseño de la bobina & Posicionamiento de piezas: Las variables pasadas por alto
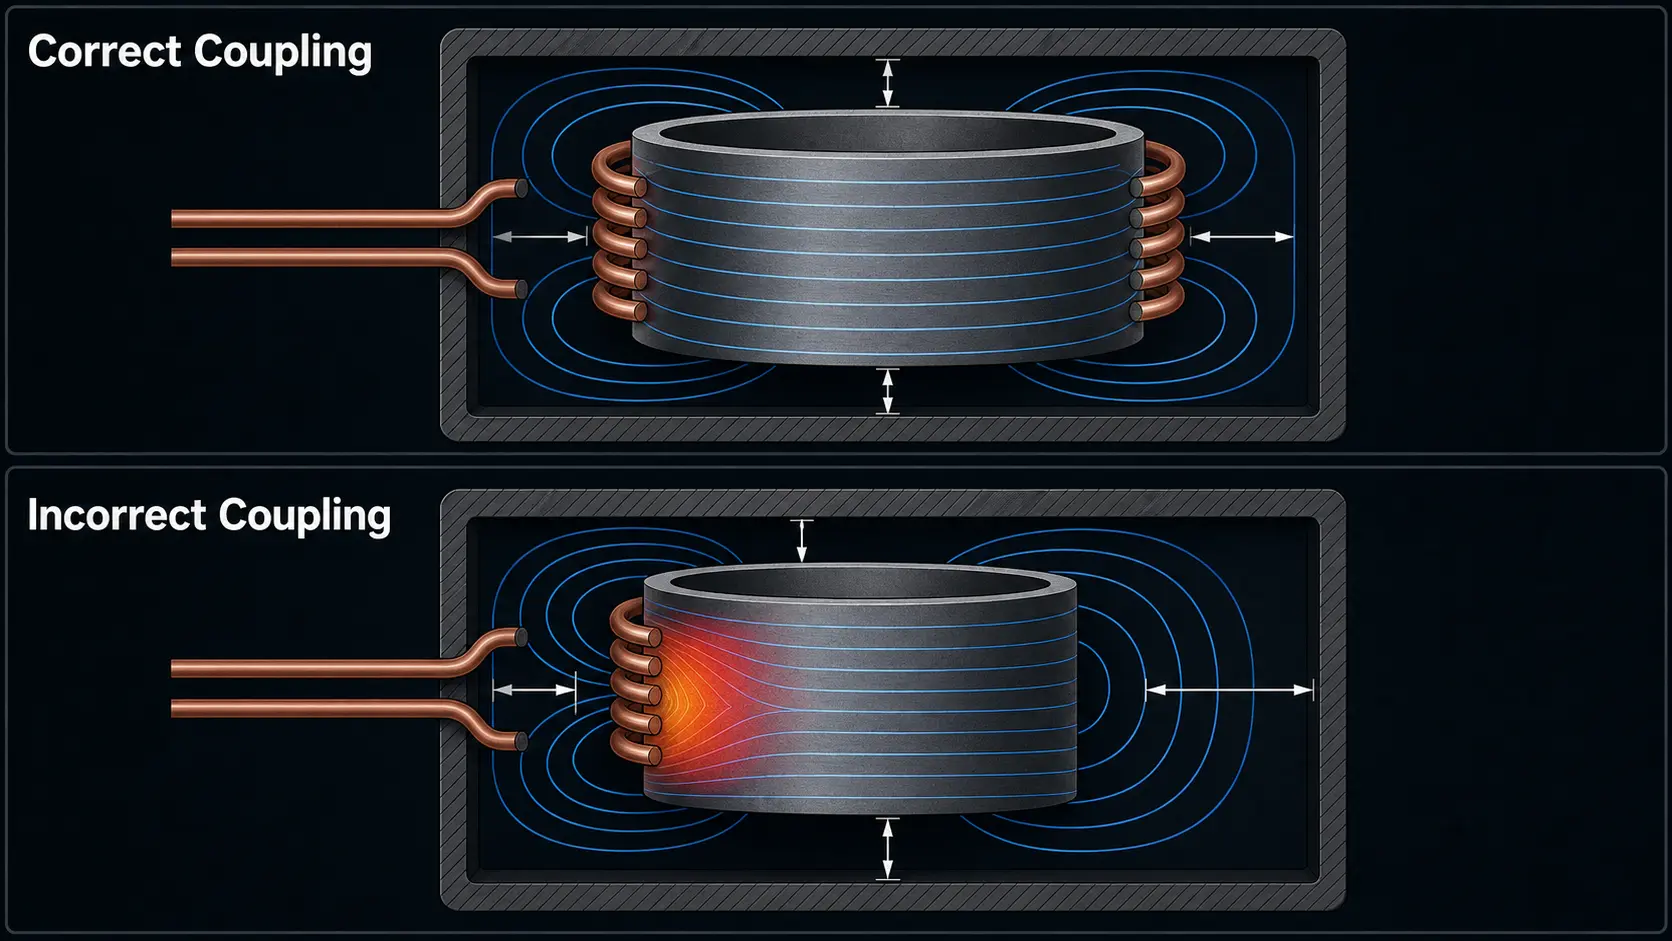
El diseño de la bobina tiene un impacto directo y a menudo subestimado en la oxidación. El sobrecalentamiento localizado alrededor de los bordes, hombros, agujeros, roscas, o cambios en el grosor de la sección crean patrones de escala repetibles que parecen un problema de material pero en realidad son un problema de proceso. Si la distancia de acoplamiento de la bobina varía, si las piezas se cargan de forma inconsistente, o si la condición de la bobina se degrada con el tiempo, el patrón de calentamiento se vuelve desigual — y la oxidación sigue a las áreas más calientes.
Factores prácticos de estabilidad que afectan directamente a la oxidación:
Distancia de acoplamiento consistente: Incluso pequeñas variaciones en la separación entre la bobina y la pieza cambian el acoplamiento magnético y crean gradientes de temperatura.
Carga repetible de piezas: La inconsistencia en la carga manual es una de las causas raíz más comunes de oxidación variable en la producción de volumen medio.
Estado del sistema de enfriamiento: El enfriamiento por agua degradado afecta la temperatura de la bobina, lo que cambia la impedancia y altera el perfil de calentamiento a lo largo del tiempo.
Integridad del accesorio: Los accesorios desgastados o desalineados cambian la posición de la pieza en relación con la bobina, introduciendo oxidación en ubicaciones predecibles.
Monitoreo de la condición de la bobina: Una bobina que se está desgastando, haciendo arco, o perdiendo condición superficial producirá gradualmente más oxidación, a menudo detectada solo después de que aumentan las tasas de desecho.
Si la oxidación apareció solo después de que el sistema había estado funcionando durante algún tiempo, raramente es un cambio súbito del material. Es más probable que sea un signo de desgaste de la bobina, la degradación por enfriamiento, o la deriva de alineación ha desplazado el proceso fuera de su ventana validada. Un buen proveedor de equipos debería ayudar a monitorear y controlar estas variables, no solo enviar una fuente de alimentación.
6. Control de oxidación en el endurecimiento por inducción
Para temple por inducción, el control de oxidación está especialmente relacionado con tres variables del proceso: temperatura de austenización, uniformidad de calentamiento, y tiempo de enfriamiento. Si la superficie se mantiene por encima de la temperatura de transformación demasiado tiempo antes del enfriado, la oxidación aumenta y los resultados de dureza también pueden volverse menos consistentes.
Una configuración de endurecimiento por escaneo que controla con precisión la distancia entre la bobina y el anillo de temple, junto con la cobertura del rociado, caudal, y la velocidad de recorrido, puede reducir significativamente la formación de escamas en la superficie. En muchos proyectos de endurecimiento:
Una ligera decoloración puede ser aceptable si no afecta el control dimensional o el ensamblaje posterior.
Escamas pesadas interfieren con la inspección de grietas, tolerancia dimensional, y la instalación post-proceso—nunca es solo estética.
Piezas críticas para la seguridad o de alto valor justifican el control en circuito cerrado, mejor repetibilidad térmica, y la integración de la atmósfera protectora desde el principio.
La conclusión: evalúa la oxidación como parte del el diseño del sistema de endurecimiento completo, no como una ocurrencia secundaria. Si la pieza tiene requisitos estrictos de calidad superficial, incorporar esas capacidades en el sistema desde el principio casi siempre es más barato que adaptarlas después.
7. Errores comunes que empeoran la oxidación
Muchos problemas de oxidación no son causados por una sola decisión incorrecta: se acumulan a partir de pequeñas, brechas de proceso corregibles. Aquí están los errores que nuestro equipo de ingeniería ve con más frecuencia:
1. Compensar con más potencia o ciclos más largos. Cuando las piezas salen oxidadas, el instinto es «ir más caliente y rápido.» Sin arreglar la causa subyacente (coincidencia de bobina, frecuencia, carga), esto usualmente empeora la oxidación.
2. Asumir que el nitrógeno lo soluciona todo. El nitrógeno ayuda, pero no puede arreglar un proceso con control de temperatura deficiente, piezas entrantes sucias, o transferencia lenta después del calentamiento.
3. Ignorar la limpieza superficial de las piezas entrantes. Aceite, residuos de fluido de corte, o óxido en la superficie de la pieza acelera la oxidación durante el calentamiento. Limpiar al entrar significa limpio al salir.
4. Transferencia lenta de la pieza tras el calentamiento. Si la pieza calentada permanece al aire libre antes de la siguiente operación (temple, formado, soldadura fuerte), cada segundo añade a la capa de óxido.
5. Mala alineación de la bobina o fijación desgastada. Posicionamiento inconsistente de la pieza genera calentamiento variable y oxidación variable—a menudo confundida con variación por lotes de materiales.
6. Adaptar el control de atmósfera como una idea secundaria. Añadir blindaje de gas a una línea no diseñada rara vez funciona tan bien como se espera. Si la aplicación necesita baja oxidación, diseña desde el principio.
7. Evaluación del precio de la fuente de alimentación de forma aislada. Un menor coste inicial del equipo que conduce a un mayor desguace, más retrabajo, y limpieza extra no supone un ahorro. Compara el coste total de funcionamiento, no solo el precio de compra.
8. Criterios de compra: Qué buscar en un sistema resistente a la oxidación
Si tu próximo proyecto requiere un control estricto de oxidación, aquí tienes una lista de verificación práctica para guiar la evaluación del equipo. Cada elemento de esta lista afecta directa o indirectamente la calidad de la superficie:
☐ Coincidencia de frecuencia con la geometría de la pieza. La frecuencia correcta asegura que el calor se genere a la profundidad adecuada, minimizando el sobrecalentamiento superficial y el tiempo de exposición innecesario.
☐ Precisión y repetibilidad del control. Control de potencia en lazo cerrado y monitoreo de temperatura (retroalimentación de pirómetro o termopar) mantener cada ciclo dentro de la ventana validada.
☐ Personalización y soporte de la bobina. Una bobina estándar rara vez produce resultados óptimos. Busque un proveedor que diseñe bobinas según la geometría específica de la pieza y el volumen de producción.
☐ Diseño del sistema de enfriamiento. El enfriamiento por agua adecuado tanto para la fuente de alimentación como para la bobina es esencial para la estabilidad térmica y la consistencia a largo plazo.
☐ Compatibilidad con la atmósfera. Incluso si hoy no necesita protección con gas, confirme que el sistema se puede integrar con un recinto o purga de gas local si cambian los requisitos.
☐ Repetibilidad de fijación y carga. La colocación consistente de las piezas es tan importante como la salida de energía consistente. Pregunte sobre opciones de fijación y compatibilidad con automatización.
☐ Soporte para validación de procesos. Un proveedor que ofrece pruebas de aplicación y desarrollo de procesos antes de la entrega puede identificar los riesgos de oxidación temprano, cuando son más baratos de corregir.
☐ Costo total de propiedad. Comparar precio de compra, eficiencia energética, vida útil de la bobina, los requisitos de mantenimiento, y el costo oculto de desechos y retrabajo.
La mejor estrategia de prevención de oxidación rara vez es una única elección tecnológica. Es un decisión a nivel de sistema que comienza definiendo el requisito de la superficie y eligiendo el equipo a su alrededor, no al revés.
Conclusión clave: La oxidación durante el calentamiento por inducción es un problema de control del proceso, no un problema de material. Un sistema bien diseñado—que combine la fuente de energía, bobina, la refrigeración, las fijaciones, y la atmósfera con la pieza específica y el entorno de producción—reduce la oxidación, mejora la consistencia, y disminuye el costo operativo total. Defina el requisito de la superficie desde el principio, diseñe el sistema alrededor de él, y elija socios de equipos que comprendan el proceso completo, no solo la electrónica de potencia.
Preguntas frecuentes: Oxidación durante el calentamiento por inducción
q: ¿Es suficiente el nitrógeno, o necesito argón o vacío??
A: Para la mayoría de las aplicaciones generales de calentamiento de acero y cobre, el nitrógeno proporciona una reducción de oxidación adecuada al menor costo, especialmente en configuraciones cerradas o semicerradas. Actualice a argón cuando las piezas sean de alto valor, hechas de aleaciones sensibles a la oxidación (titanio, basadas en níquel), o cuando la calidad de la superficie esté vinculada a una especificación del cliente. El vacío está justificado cuando la integridad de la superficie es crítica para la función o la seguridad, como en componentes aeroespaciales y médicos. La pregunta correcta no es «cuál es mejor» sino «sino qué requiere realmente esta pieza, ¿y cuál es el coste de equivocarse??»
q: ¿Puedo adaptar el control de atmósfera a mi sistema de calefacción por inducción existente??
A: En muchos casos, sí—pero los resultados dependen mucho de la configuración existente. Se puede añadir una simple carcasa purgada por gas o un escudo local de zona de bobinas a la mayoría de los sistemas y proporcionará una mejora significativa para necesidades moderadas de calidad superficial. Sin embargo, si el sistema tiene problemas fundamentales de ajuste de bobinas, estabilidad eléctrica, o manejo de piezas, añadir gas por sí solo no dará los resultados que esperas. Las reformas más exitosas comienzan con una auditoría del proceso: primero identifique la fuente dominante de oxidación, luego agregue el control de la atmósfera como un elemento de una solución más amplia en lugar de una solución independiente.
q: Cuánta oxidación es aceptable para el endurecimiento vs. soldadura fuerte?
A: El umbral aceptable depende de lo que ocurra después del calentamiento, no solo de cómo se vea la pieza. Para el endurecimiento, la decoloración ligera a menudo es tolerable siempre que no afecte el control dimensional, inspección de grietas (penetrante fluorescente), o ajuste de ensamblaje posterior al proceso. La escala pesada que se desprende en escamas, cambia la rugosidad de la superficie, o enmascara los indicadores de inspección no es aceptable. Para la soldadura por brazing, la barra es más alta: la oxidación en la unión compromete directamente la humectación del metal de aporte y la integridad de la unión. Incluso la oxidación ligera que pasaría en un contexto de endurecimiento puede causar fallas en el brazing. Defina los criterios de aceptación con su equipo de calidad antes de establecer el presupuesto de control de oxidación.
Tratando la oxidación en su línea de calentamiento por inducción?
Nuestro equipo de ingeniería puede ayudar a evaluar su material, tiempo de ciclo, diseño de bobinas, y los requisitos de atmósfera—y recomendar si una fuente de alimentación estándar o un sistema integrado completo proporcionará la calidad de superficie que necesita.










