
كيفية تقليل الأكسدة أثناء التسخين بالحث: 8 استراتيجيات مثبتة
الأكسدة أثناء التسخين بالحث هي واحدة من أولى مشاكل العملية التي يلاحظها المصنعون عند الانتقال من النموذج الأولي إلى الإنتاج. تظهر على شكل قشور على السطح, تغير اللون, إزالة الكربون, أو سوء تحاميل اللحام—وفي العديد من الورش, تؤدي إلى تنظيف إضافي, إعادة العمل, أو حتى أجزاء يتم التخلص منها. الخبر السار: في معظم الحالات, الأكسدة ليست مشكلة في المادة. إنها مشكلة في التحكم بالعملية—والجمع الصحيح بين مصدر الطاقة, تصميم الملف, توقيت الدورة, وإدارة البيئة يمكن أن يقللها بشكل كبير.
1. لماذا تحدث الأكسدة & لماذا السرعة مهمة
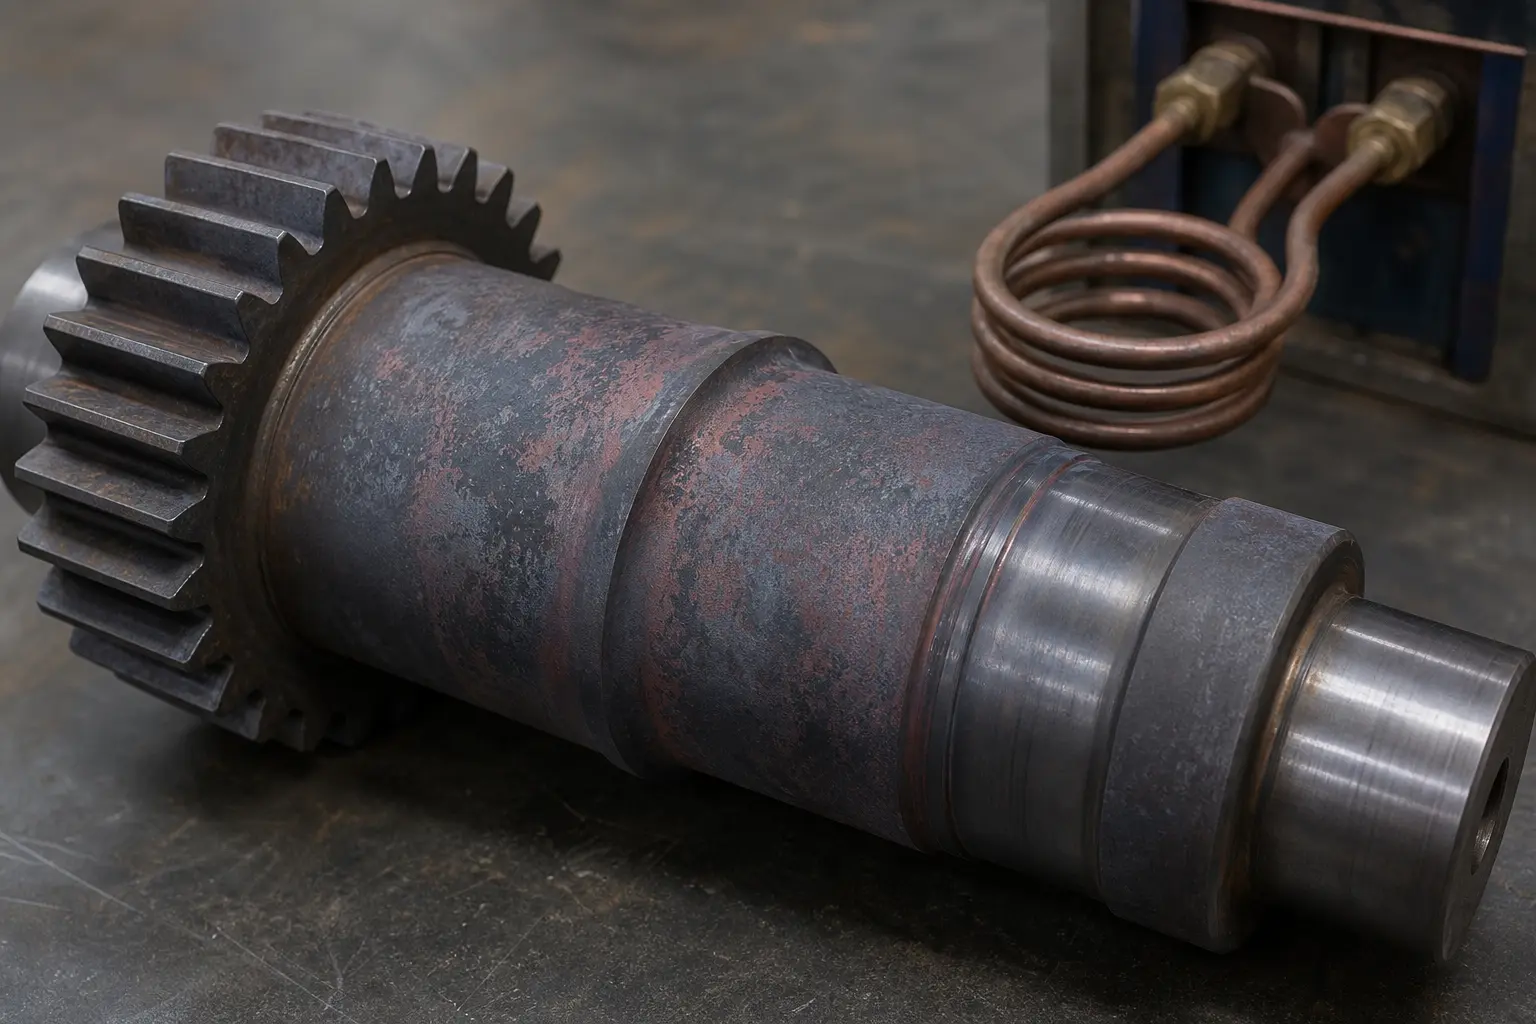
الأكسدة هي تفاعل كيميائي بسيط: المعدن + الأكسجين + الحرارة = أكسيد. معدل التفاعل يزداد مع درجة الحرارة ومدة التعرض. هذا يعطينا رافعتين عمليتين: الحفاظ على درجة الحرارة القصوى منخفضة قدر ما يسمح به العملية, وتقليل الوقت الذي يقضيه الجزء في النطاق المعرض للأكسدة. هذا بالضبط حيث تتمتع التسخين بالتحريض بميزة أساسية على الطرق التقليدية - فهو يوزع الحرارة بسرعة, محليًا, وفقط إلى المنطقة التي تحتاجها.
لكن الكلمة الأساسية هنا هي “يمكن.” يقدم نظام التحريض هذه الفوائد فقط عندما يكون مصدر الطاقة, الملف, والتحكم متوافقين بشكل صحيح مع القطعة. إذا كانت الترددات خاطئة, إذا انحرف وقت الدورة, أو إذا كان اقتران الملف غير متسق, يتسع نطاق الأكسدة. لذلك المبدأ الأول بسيط: الوقاية من الأكسدة تبدأ بتصميم العملية, وليس بالإضافات. لا ينبغي أبدًا تقييم مصدر الطاقة بشكل معزول - فهو جزء من نفس النقاش حول الملف, نظام التبريد, التجهيزات, طريقة النقل, وأي متطلبات للجو أو الحماية.
2. التحكم في الطاقة: التسخين السريع مقابل. التسخين العنيف
في الإنتاج, عادةً ما يقلل التسخين الأسرع من الأكسدة - ولكن فقط إذا كان متحكمًا فيه. هناك فرق مهم بين التسخين السريع والتسخين العنيف:
التسخين العنيف: يوفر طاقة كبيرة جدًا بسرعة كبيرة. تسخن السطح أكثر من اللازم قبل أن تصل المنطقة الأساسية أو منطقة الوصلة إلى الهدف, إنشاء نقاط ساخنة تؤكسد أولاً وبأسرع ما يمكن.
التسخين السريع المتحكم فيه: استخدام كثافة الطاقة والتردد المناسبين لشكل القطعة, جلب منطقة الهدف بالكامل إلى درجة الحرارة بشكل متساوٍ وتقليل الوقت الإجمالي عند درجة الحرارة العالية.
التسخين البطيء: غالبًا من مصدر طاقة صغير الحجم أو غير متوافق بشكل جيد, يمدد الوقت الذي تقضيه القطعة في نطاق قابل للأكسدة. حتى إذا كانت درجة الحرارة القصوى صحيحة, يمكن أن يؤدي التعرض المتراكم إلى إنتاج قشور كبيرة.
هنا حيث يوجد حل كامل للتسخين بالحث يصبح مهمًا. عندما يتم تصميم مصدر الطاقة والملف معًا, يتم توصيل الحرارة بدقة إلى المكان الذي تحتاجه بالضبط, يتم تقليل التعرض غير الضروري, وتظل النتائج متسقة عبر الدفعات. بالنسبة لتطبيقات مثل التقسية بالحث, التلحيم باللحام, التركيب الانكماشي, أو التسخين المسبق, تعتبر القابلية للتكرار مهمة بقدر أهمية درجة الحرارة القصوى. إذا تغيرت ملف التسخين من قطعة إلى أخرى, سيتغير الأكسدة أيضًا.
3. الأجواء الواقية: اختيار الخيار المناسب
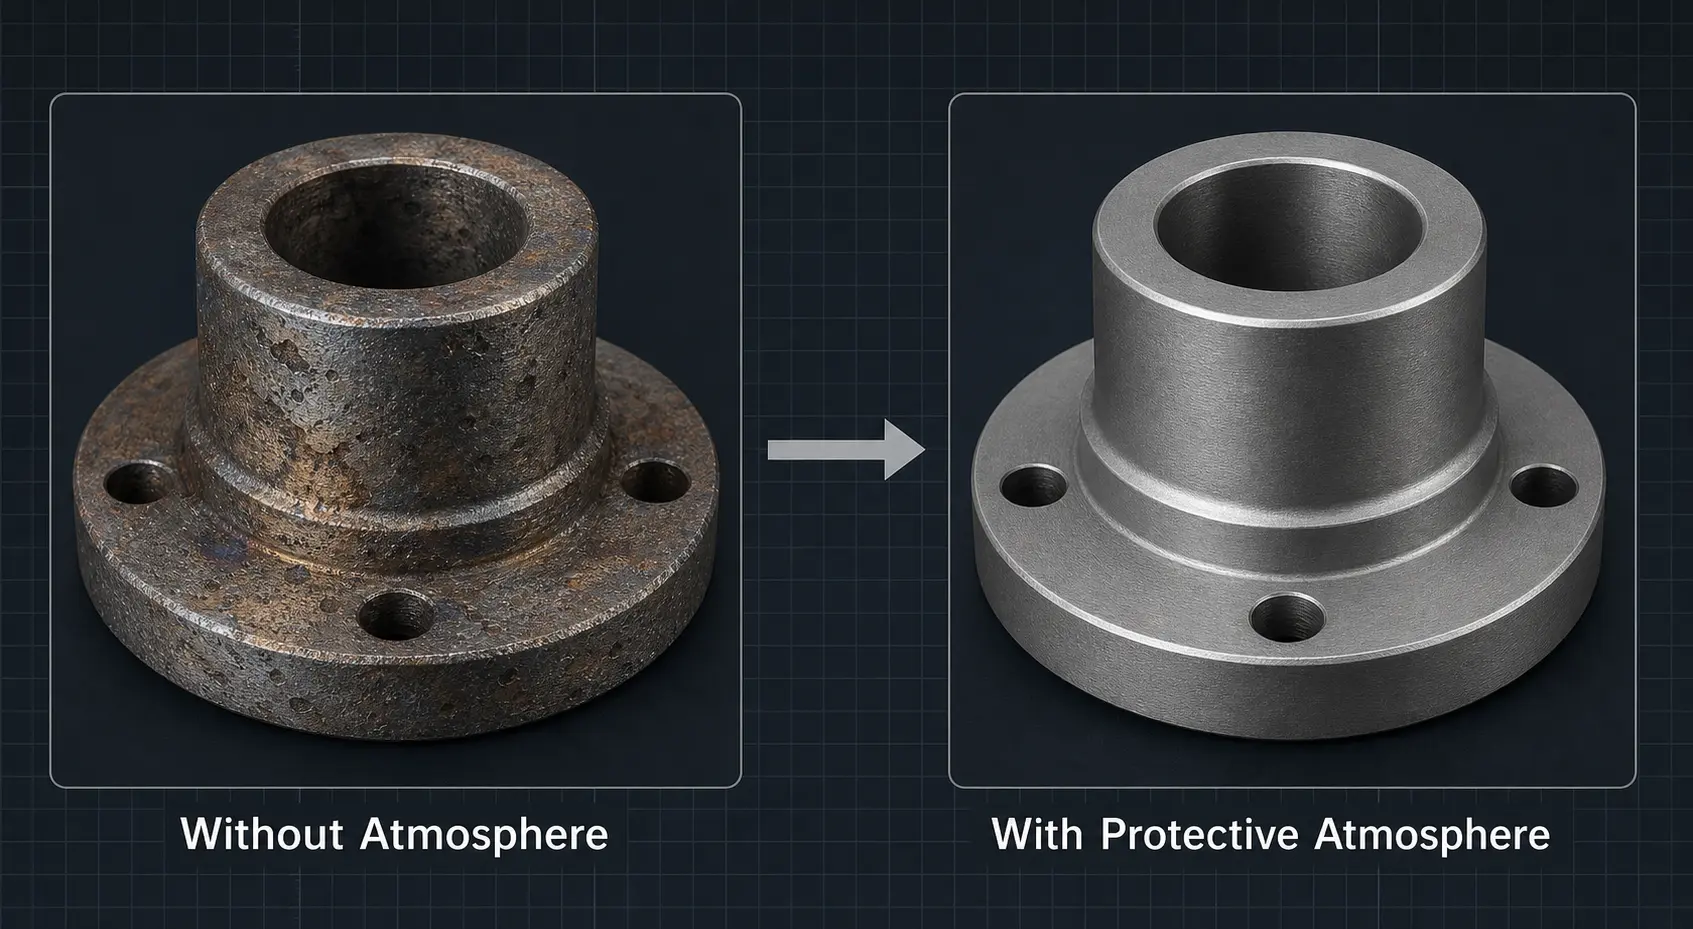
عندما يكون التشطيب السطحي أمرًا حاسمًا, يمكن للغلاف الواقي أن يقلل بشكل كبير أو يقضي على الأكسدة. لكن لا توجد غازية واحدة تناسب كل تطبيق. الاختيار الصحيح يعتمد على المادة, درجة الحرارة, حجم الإنتاج, والمستوى المطلوب من جودة السطح للجزء. الجدول أدناه يقارن بين الخيارات الأربعة الأكثر شيوعاً.
| الجو المحيط | التكلفة | التأثير | الأفضل لـ | الاعتبارات الرئيسية |
|---|---|---|---|---|
| النيتروجين (N2) | منخفض | جيد | تسخين الصلب والنحاس بشكل عام; إعدادات مغلقة أو شبه مغلقة | أرخص خيار خامل; متوفر على نطاق واسع; يعمل بشكل جيد في معظم التطبيقات غير الحرجة |
| الأرجون (Ar) | متوسط | أفضل | المكونات عالية القيمة; سبائك حساسة للأكسدة; المواد التي تعتمد على التيتانيوم والنيكل | أثقل من الهواء, يوفر تغطية شاملة أفضل; نقاوة أعلى من النيتروجين التجاري في العديد من سلاسل الإمداد |
| الغاز المشكل (N2/هيدروجين2 خليط) |
متوسط | جيد (مُخلِّص) | التطبيقات التي تحتاج إلى ظروف مخفضة; بعض عمليات اللحام والتمدد | محتوى الهيدروجين يفرض متطلبات السلامة والتهوية; لا بد من تصميمه بعناية |
| الفراغ | مرتفع | الأفضل | جودة سطح حرجة; مكونات الطيران والطب; العمليات التي لا تتحمل الأكسدة | يضيف تكلفة المعدات, تعقيد التحميل, وزمن الدورة; تقييم حالة العمل الكلية |
لفرق الشراء, يجب أن يكون القرار مبنياً على الحالة التجارية الكاملة, ليس مجرد الرغبة في سطح أنظف. قارن سعر المعدات جنبًا إلى جنب مع تكلفة التنظيف التالية, مخاطر الخردة, الصيانة, وقدر الإنتاجية. يمكن أن يقلل نظام التسخين بالحث الأكثر قدرة مع التحكم المدمج في الغلاف الجوي التكلفة الإجمالية على المدى الطويل—خصوصًا عندما يؤثر التأكسد بالفعل على جودة المنتج أو قبول العملاء.
4. الفلُكس, الطلاءات & طرق الحاجز: متى تساعد
بعيدًا عن التحكم في الغلاف الجوي, عدة طرق لحماية السطح يمكن أن تقلل التأكسد في تطبيقات محددة. المفتاح هو الفهم ما يمكن وما لا يمكن أن تفعله كل طريقة:
الفلُكس (التلحيم باللحام): ضروري من أجل اللحام بالحث, يحمي الفلوكس منطقة الوصلة من الأكسدة ويدعم الترطيب السليم بواسطة معدن الحشو. كيمياء الفلوكس الصحيحة مهمة بقدر أهمية دورة التسخين الصحيحة.
طبقات مضادة للقشور: في التشكيل الساخن والتطريق, يمكن للطلاءات المتخصصة تقليل الأكسدة أثناء التسخين والنقل. هي مكمل عملي — وليست بديلاً عن التحكم الجيد في درجة الحرارة.
الحماية البسيطة/التغليف: في العديد من التطبيقات, يمكن لغلاف مملوء بالغاز أو درع محلي حول الملف أن يحسن بشكل كبير من جودة السطح دون تكلفة نظام تفريغ كامل.
التحذير المهم: تعمل هذه الطرق بشكل أفضل كجزء من تصميم عملية كامل. الطلاء وحده لن يحل مشكلة ارتفاع درجة الحرارة. الدرع الغازي وحده لن يعوض عن ملف مضبط بشكل سيئ أو خرج طاقة غير مستقر. إذا كانت جودة السطح مرتبطة مباشرة بالمظهر, سلامة اللحام بالبرازة, أو التشغيل الآلي اللاحق, تكامل مصدر الطاقة, الملف, الغلاف, التبريد, ووسائل التحكم هي ما يميز العملية القوية عن العملية الهشة.
5. تصميم الملف & تموضع الأجزاء: المتغيرات المهملة
تصميم الملف له تأثير مباشر وغالبًا ما يُقلل من شأنه على الأكسدة. سخونة موضعية حول الحواف, الكتف, ثقوب, الخيوط, أو التغيرات في سمك القسم تُنشئ أنماط مقياسية قابلة للتكرار تبدو كمشكلة في المادة لكنها في الواقع مشكلة عملية. إذا اختلفت مسافة اقتران الملف, إذا تم تحميل الأجزاء بشكل غير متسق, أو إذا تدهورت حالة الملف بمرور الوقت, نمط التسخين يصبح غير متساوٍ - ويتبع التأكسد المناطق الأكثر سخونة.
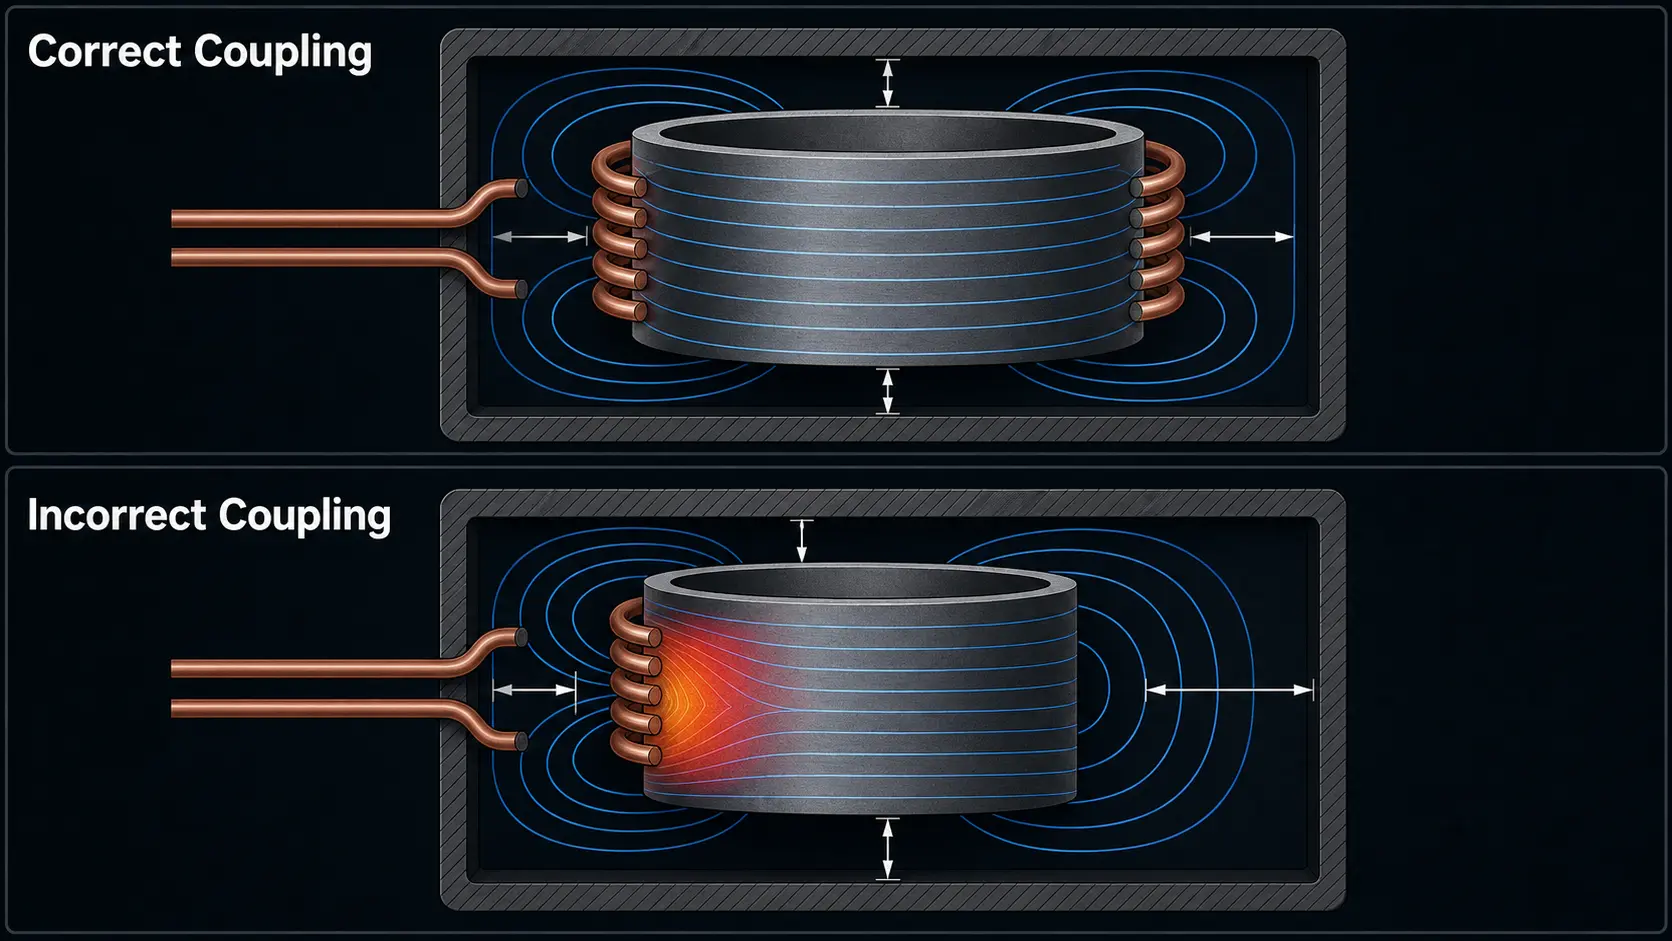
عوامل الاستقرار العملية التي تؤثر مباشرة على التأكسد:
مسافة الاقتران المتسقة: حتى التغيرات الصغيرة في فجوة الملف بالجزء تغير الاقتران المغناطيسي وتخلق تدرجات حرارية.
تحميل القطع بشكل متكرر: عدم الاتساق في التحميل اليدوي هو أحد أكثر الأسباب الجذرية شيوعًا للتأكسد المتغير في الإنتاج متوسط الحجم.
صحة نظام التبريد: تؤثر التبريد المائي المتدهور على درجة حرارة الملف, الذي يغير المعاوقة ويغير نمط التسخين مع مرور الوقت.
تكامل التجهيزات: التجهيزات البالية أو غير المحاذية تغير موضع القطعة بالنسبة للملف, إدخال الأكسدة في مواقع متوقعة.
مراقبة حالة الملف: الملف الذي يتآكل, الشرارة الكهربائية, أو يفقد حالة السطح سيؤدي تدريجياً إلى مزيد من الأكسدة - غالباً ما يُكتشف ذلك فقط بعد زيادة معدلات الخردة.
إذا ظهرت الأكسدة فقط بعد فترة من تشغيل النظام, نادراً ما تكون تغير مادة مفاجئ. من المرجح أن تكون علامة على تآكل الملف, تدهور التبريد, أو انحراف المحاذاة لقد قام بتحويل العملية بعيدًا عن نافذتها التي تم التحقق من صحتها. يجب أن يساعد مورد المعدات الجيد في مراقبة هذه المتغيرات والتحكم فيها, ليس فقط شحن مصدر الطاقة.
6. التحكم في الأكسدة في تصلب الحث
لـ التقسية بالتحريض, ويرتبط التحكم في الأكسدة بشكل خاص بثلاثة متغيرات عملية: درجة حرارة الأوستن, تجانس التسخين, وتوقيت الإخماد. إذا تم الاحتفاظ بالسطح فوق درجة حرارة التحويل لفترة طويلة قبل التبريد, زيادة الأكسدة ويمكن أن تصبح نتائج الصلابة أقل اتساقًا أيضًا.
إعداد تقوية المسح الذي يتحكم بدقة في المسافة بين الملف وحلقة التبريد - بالإضافة إلى تغطية الرش, معدل التدفق, وسرعة الاجتياز - يمكن أن تقلل بشكل كبير من حجم السطح. في العديد من مشاريع تصلب:
تغير اللون الخفيف قد يكون مقبولاً إذا لم يؤثر على التحكم في الأبعاد أو التجميع النهائي.
مقياس ثقيل يتداخل مع التفتيش الكراك, تحمل الأبعاد, وتلائم ما بعد المعالجة — ليس مجرد مظهر تجميلي.
قطع حرجة للسلامة أو عالية القيمة تبرير التحكم ذو الحلقة المغلقة, تكرارية حرارية أفضل, وتكامل الغلاف الوقائي من البداية.
الخلاصة: تقييم الأكسدة كجزء من تصميم نظام التصلب الكامل, وليس كملازمة لاحقة. إذا كان الجزء يتطلب جودة سطح دقيقة, بناء هذه القدرات في النظام من البداية يكون غالبًا أرخص من تعديلها لاحقًا.
7. الأخطاء الشائعة التي تجعل الأكسدة أسوأ
العديد من مشاكل الأكسدة لا تنتج عن قرار واحد خاطئ، بل تتراكم من الأشياء الصغيرة, فجوات العملية القابلة للتصحيح. فيما يلي الأخطاء التي يراها فريقنا الهندسي في أغلب الأحيان:
1. التعويض بالمزيد من القوة أو الدورات الأطول. عندما تخرج الأجزاء مؤكسدة, الغرائزية هي “زيادة الحرارة والسرعة.” دون إصلاح السبب الأساسي (مطابقة الملف, التردد, التحميل), عادةً ما يؤدي هذا إلى تفاقم التأكسد.
2. افتراض أن النيتروجين يحل كل شيء. النيتروجين يساعد, لكنه لا يمكنه إصلاح عملية ذات تحكم ضعيف في درجة الحرارة, أجزاء واردة متسخة, أو نقل بطيء بعد التسخين.
3. تجاهل نظافة سطح الأجزاء الواردة. النفط, بقايا سائل القطع, أو الصدأ على سطح الجزء يسرّع التأكسد أثناء التسخين. التنظيف عند الإدخال يعني التنظيف عند الإخراج.
4. نقل جزء بطيء بعد التسخين. إذا بقي الجزء الساخن في الهواء الطلق قبل العملية التالية (التبريد, التشكيل, التلحيم باللحام), كل ثانية تضيف إلى طبقة الأكسيد.
5. سوء محاذاة الملف أو التركيبات البالية. يؤدي وضع الأجزاء غير المتناسقة إلى حدوث تسخين متغير وأكسدة متغيرة - غالبًا ما يتم الخلط بينه وبين اختلاف دفعة المواد.
6. تعديل التحكم في الجو كفكرة لاحقة. نادرًا ما تعمل إضافة درع الغاز إلى خط غير مصمم له بالشكل المتوقع. إذا كان التطبيق يحتاج إلى أكسدة منخفضة, تصميم له من البداية.
7. تقييم سعر إمدادات الطاقة بشكل منفصل. انخفاض تكلفة المعدات الأولية يؤدي إلى ارتفاع الخردة, المزيد من إعادة العمل, والتنظيف الإضافي ليس توفيرًا. قارن إجمالي تكلفة التشغيل, وليس سعر الشراء فقط.
8. معايير الشراء: ما الذي تبحث عنه في نظام مقاوم للأكسدة
إذا كان مشروعك القادم يتطلب تحكمًا محكمًا في الأكسدة, إليك قائمة تحقق عملية لتوجيه تقييم المعدات. كل عنصر في هذه القائمة يؤثر بشكل مباشر أو غير مباشر على جودة السطح:
☐ مطابقة التردد لهندسة الجزء. التردد الصحيح يضمن توليد الحرارة بالعمق المناسب, تقليل ارتفاع حرارة السطح ووقت التعرض غير الضروري.
☐ دقة التحكم وقابلية التكرار. التحكم في الطاقة بنظام حلقة مغلقة ومراقبة درجة الحرارة (تغذية راجعة من البيرومتر أو الثيرموكوبل) الحفاظ على كل دورة ضمن النافذة المعتمدة.
☐ تخصيص اللفائف والدعم. اللفائف الجاهزة نادراً ما تعطي نتائج مثالية. ابحث عن مورد يصمم اللفائف لتتناسب مع هندسة الجزء المحددة وحجم الإنتاج.
☐ تصميم نظام التبريد. التبريد المائي الكافي لكل من مزود الطاقة والملف ضروري لاستقرار حراري واستمرارية تشغيل طويلة.
☐ التوافق مع الغلاف الجوي. حتى إذا لم تكن بحاجة إلى تدريع بالغاز اليوم, تأكد من أن النظام يمكن دمجه مع غلاف أو تطهير محلي بالغاز إذا تغيرت المتطلبات.
☐ تكرار التثبيت والتحميل. تحديد مواقع الأجزاء بشكل ثابت لا يقل أهمية عن استمرارية خرج الطاقة. اسأل عن خيارات التثبيت والتوافق مع الأتمتة.
☐ دعم التحقق من صحة العملية. المورد الذي يقدم اختبار التطبيقات وتطوير العمليات قبل التسليم يمكنه تحديد مخاطر الأكسدة مبكرًا, عندما تكون تكلفة إصلاحها منخفضة.
☐ إجمالي تكلفة الملكية. مقارنة سعر الشراء, كفاءة الطاقة, عمر الملف, متطلبات الصيانة, والتكلفة الخفية للخردة وإعادة العمل.
أفضل استراتيجية للوقاية من الأكسدة نادرًا ما تكون اختيار تكنولوجيا واحدة فقط. إنها قرار على مستوى النظام يبدأ بتحديد متطلبات السطح واختيار المعدات حولها - وليس العكس.
الوجبات الجاهزة الرئيسية: الأكسدة أثناء التسخين بالتحريض هي مشكلة تحكم في العملية, ليست مشكلة مواد. نظام مصمم بشكل جيد — يطابق مصدر الطاقة, الملف, التبريد, وتركيبات التثبيت, والجو مع الجزء المحدد وبيئة الإنتاج — يقلل الأكسدة, يحسن الاتساق, ويخفض إجمالي تكلفة التشغيل. حدد متطلبات السطح مبكرًا, صمم النظام حولها, واختر شركاء معدات يفهمون العملية الكاملة, وليس مجرد الإلكترونيات الكهربائية.
الأسئلة المتكررة: الأكسدة أثناء التسخين بالتحريض
س: هل النيتروجين كافٍ, أم أحتاج الأرجون أو الفراغ?
أ: لأغلب تطبيقات تسخين الصلب والنحاس العامة, النيتروجين يوفر تقليل التأكسد بتكلفة منخفضة - خاصة في الأنظمة المغلقة أو شبه المغلقة. قم بالترقية إلى الأرغون عندما تكون الأجزاء عالية القيمة, مصنوعة من سبائك حساسة للتأكسد (التيتانيوم, معتمدة على النيكل), أو عندما تكون جودة السطح مرتبطة بمواصفات العميل. يُبرر استخدام التفريغ عندما تكون سلامة السطح حاسمة للوظيفة أو السلامة, مثلما هو الحال في مكونات الطيران والطب. السؤال الصحيح ليس “ما هو الأفضل” ولكن “بل ما الذي يحتاجه هذا الجزء فعليًا, وما تكلفة الخطأ في ذلك?”
س: هل يمكنني تركيب التحكم في الغلاف الجوي على نظام التسخين بالحث الحالي لدي?
أ: في كثير من الحالات،, نعم — لكن النتائج تعتمد بشكل كبير على الإعداد الحالي. يمكن إضافة غلاف بسيط يتم تطهيره بالغاز أو درع محلي لمنطقة الملف إلى معظم الأنظمة وسيوفر تحسينًا ملموسًا لمتطلبات جودة السطح المعتدلة. ومع ذلك, إذا كان النظام يعاني من مشاكل أساسية في توافق الملف, استقرار الطاقة, أو التعامل مع الأجزاء, إضافة الغاز وحده لن تحقق النتائج التي تتوقعها. أكثر التعديلات نجاحًا تبدأ بتدقيق العملية: تحديد مصدر الأكسدة المهيمن أولاً, ثم إضافة التحكم في الجو كعنصر واحد من حل أشمل بدلاً من حل مستقل.
س: ما مقدار الأكسدة المقبول للتصلب مقابل. التلحيم باللحام?
أ: الحد المقبول يعتمد على ما يحدث بعد التسخين, ليس فقط على مظهر الجزء. للتقسية, التصبغ الخفيف غالبًا ما يكون مقبولًا بشرط ألا يؤثر على التحكم في الأبعاد, فحص الشقوق (مطياف الاختراق الفلوري), أو ملاءمة التجميع بعد العملية. القشور الثقيلة التي تتقشر, تغيير خشونة السطح, أو تغطية مؤشرات الفحص غير مقبول. لللحام بالقصدير, العارضة أعلى: الأكسدة عند الوصلة تؤثر مباشرة على تبليل معدن اللحام وسلامة الوصلة. حتى الأكسدة الخفيفة التي يمكن قبولها في سياق التقسية يمكن أن تسبب فشل اللحام بالقصدير. حدد معايير القبول مع فريق الجودة قبل وضع ميزانية التحكم في الأكسدة.
التعامل مع الأكسدة على خط التسخين بالحث الخاص بك?
يمكن لفريق الهندسة لدينا المساعدة في تقييم المواد الخاصة بك, وقت الدورة, تصميم الملف, ومتطلبات الغلاف الجوي—وتقديم التوصية سواء كانت وحدة تغذية بالطاقة قياسية أو نظام متكامل كامل ستوفر جودة السطح التي تحتاجها.










