
Induktionslöten von Kabelanschlüssen: Gelenkdesign, Lotplatzierung und Prozesskontrolle
Einführung
Kabelanschlüsse und elektrische Steckverbinder werden in einem breiten Spektrum industrieller elektrischer Baugruppen verwendet. Je nach ihrem Design, können Verbindungen zwischen Kupferleitern und metallischen Anschlüssen Crimpen, Löten oder andere zugelassene Verbindungsmethoden erfordern.
Für Anschlussbaugruppen, die speziell für das Löten ausgelegt sind, bietet Induktionsheizung eine lokale Methode, um den metallischen Verbindungsbereich zu erhitzen. Die Anschlüsse und angrenzenden Leiteroberflächen werden erhitzt, sodass das Lot schmilzt, die vorgesehenen Oberflächen benetzt und die erforderliche Verbindung hergestellt werden kann.
Jedoch, Eine zuverlässige gelötete Verbindung hängt von mehr ab als dem Erreichen der Löt-Schmelztemperatur.
Die Geometrie des Anschlusses bestimmt, wie der Leiter in den Verbindungsbereich passt. Die Lötplatzierung beeinflusst, wie das Füllmetall in die Verbindung gelangt. Die hohe Wärmeleitfähigkeit von Kupfer beeinflusst die Wärmeübertragung entlang des Leiters, während die nahegelegene Kabelisolierung zusätzliche Temperaturbeschränkungen mit sich bringt.
Diese Faktoren müssen bei der Entwicklung eines zusammen berücksichtigt werden Induktionslöten Prozess am wenigsten relevant sind.
In diesem Artikel wird der Zusammenhang zwischen der Gestaltung von Kabelanschlussverbindungen untersucht, Lötplatzierung, Induktionserwärmung und Fertigverbindungsqualität.
2. Verbindungsgeometrie und Lotplatzierung
3. Fugenheizung und Kabelisolationsschutz
4. Lötlegierung, Flussmittel und Oberflächenvorbereitung
5. Positionierung der Induktionsspule und Prozesssteuerung
6. Häufige Prozessprobleme und gemeinsame Qualitätsprüfung
7. Auswahl eines Induktionslötsystems für Kabelanschlüsse
1. Induktionslötanwendungen für Kabelanschlüsse
1.1 Kabelschuh- und Anschlusshülsenverbindungen
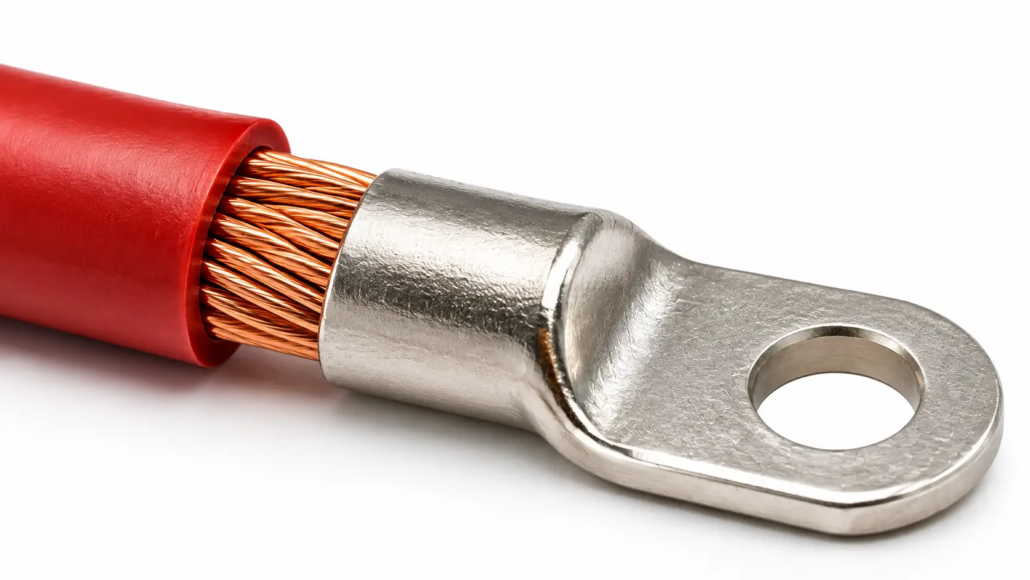
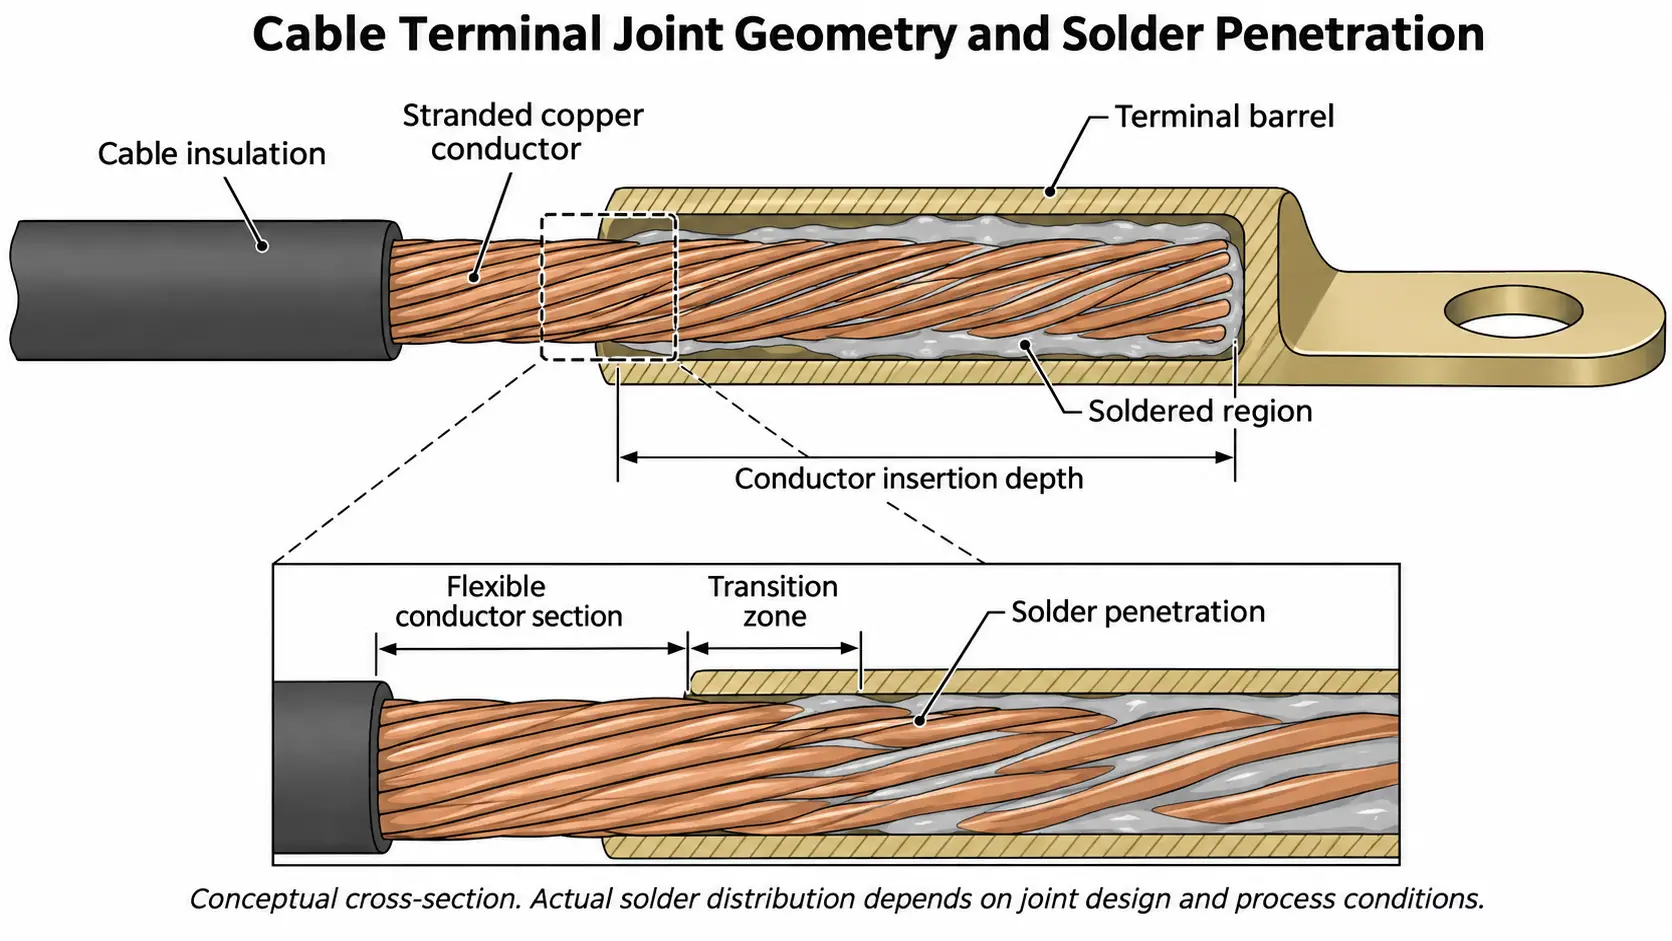
Bei einer Anwendung handelt es sich um einen verseilten Kupferleiter, der in eine metallische Anschlusshülse eingeführt wird.
Abhängig vom Terminaldesign, Vor oder während des Erhitzens kann Lot in den Zylinder eingebracht werden. Ziel ist es, die vorgegebene Lötverbindung zwischen Leiter und Anschluss herzustellen.
Die Heizungsanordnung muss berücksichtigt werden:
•Abmessungen des Anschlussgehäuses
•Leiterquerschnittsfläche
•Anzahl und Durchmesser der einzelnen Stränge
•Einstecktiefe des Leiters
•Ort des Löteintritts
•Abstand zwischen Verbindungsstelle und Kabelisolierung
Eine größere Klemme erfordert möglicherweise eine andere Spulenanordnung und einen anderen Heizzyklus als ein kleinerer Kabelschuh.
Der Prozess sollte sich an der tatsächlichen Klemmen- und Leiterkombination orientieren und nicht ausschließlich nach der Kabelgröße ausgewählt werden.
1.2 Kupferdraht-zu-Stecker-Pin-Verbindungen
Eine andere Anwendung besteht darin, einen Kupferdraht mit einem metallischen Anschlussstift oder Empfänger zu verbinden.
In dieser Anordnung, der abisolierte Draht wird in einen Aufnahmeabschnitt des Steckverbinders eingeführt. Lötpaste, Es können Lotformteile oder eine andere geeignete Methode zur Füllstoffzuführung verwendet werden, je nach Fugenkonstruktion.
UltraFlex hat eine Anwendung veröffentlicht, bei der an Kupferstifte gelötete Kupferkabel für die Herstellung von Kabelbäumen für Luft- und Raumfahrttestsysteme verwendet werden.
In diesem speziellen Test, Im Inneren der Kabelaufnahme und auf dem abisolierten Kabelende wurde Lötpaste aufgetragen. Die Induktionsspule bedeckte den Empfänger während des Erhitzens.
Dies verdeutlicht einen wichtigen Unterschied zum Kabelschuhlöten: Der Lötbereich kann eher ein relativ kleiner Aufnahmeabschnitt als eine große Anschlusshülse sein.
1.3 Lötanschlüsse
Lötkelchverbinder verwenden einen speziellen Hohlraum oder Kelch zur Aufnahme eines Leiters.
Die Einstecktiefe des Leiters, Lotmenge und endgültiger Füllzustand müssen entsprechend der Steckverbinderspezifikation kontrolliert werden.
Einige Lötkelchbaugruppen lassen sich nach dem Zusammenfügen nur schwer visuell prüfen, da der Lötkontakt vertieft oder umschlossen ist.
Für diese Versammlungen, Inspektions- und Prozesskontrollanforderungen sollten vor der Produktion festgelegt werden.
NASA-STD-8739.4A befasst sich speziell mit Lötanschlüssen und nicht entfernbaren Lötkelchen, inklusive Leitereinführung, Lotfüllung, Verrundungszustände und alternative Inspektionsmethoden, wenn die Verbindung nicht direkt betrachtet werden kann.
1.4 Löten ist keine universelle Alternative zum Crimpen
Die Verbindungsmethoden für Kabelklemmen müssen entsprechend dem Klemmendesign und den geltenden Anforderungen ausgewählt werden.
Ein Lötprozess sollte nicht automatisch zu einem herkömmlichen Crimp-Stromanschluss hinzugefügt werden.
In den EPRI-Anwendungsrichtlinien für elektrische Steckverbinder wird erläutert, dass das Löten eines Leiters vor dem Crimpen im Allgemeinen nicht empfohlen wird, da durch Löten zusätzliches Material und Variablen in die Crimpschnittstelle gelangen können.
Die Richtlinien identifizieren auch bestimmte Designs mit gefalteten Flügelklemmen, bei denen das Löten nach dem Crimpen vorgeschrieben sein kann.
daher, Induktionslöten sollte nur beim Anschlusshersteller in Betracht gezogen werden, sofern die Produktspezifikation und die geltenden Verarbeitungsanforderungen dies zulassen.
2. Verbindungsgeometrie und Lotplatzierung
2.1 Leitereinführung und Verbindungsgeometrie
Die physikalische Beziehung zwischen Leiter und Anschluss bestimmt den verfügbaren Platz zum Löten.
Für ein Endrohr, relevante Abmessungen umfassen:
•Innendurchmesser des Laufs
•Außendurchmesser des Laufs
•Lauflänge
•Leiterdurchmesser oder Bündelabmessungen
•Einstecktiefe
•Abstand vom Leiterende zur Klemmenöffnung
Für einen Lötanschluss, Besondere Bedeutung kommt dabei dem Aufnahmehohlraum und der Einstecktiefe des Leiters zu.
Der Leiter muss entsprechend den spezifizierten Montageanforderungen der Klemme positioniert werden.
Eine zu lose sitzende Verbindung kann dazu führen, dass Lot austritt oder sich ungleichmäßig ansammelt. Eine ungeeignete Passform kann auch dazu führen, dass die Lotverteilung nur schwer reproduzierbar ist.
Jedoch, Nicht jede Lötverbindung ist auf den gleichen Kapillarspalt angewiesen. Eine um Litzendraht gefüllte Kabeltrommel und ein Lötkelch eines Steckers stellen unterschiedliche Verbindungsgeometrien dar und sollten separat bewertet werden.
2.2 Lötdraht, Vorformlinge und Paste
Die Art der Zufuhr des Füllstoffs sollte zum Gelenkdesign und zur Produktionsanordnung passen.
Zuführung des Lötdrahtes
Beim Erhitzen kann Lötdraht in die Verbindung eingebracht werden.
Mit dieser Methode können die Lotmenge und der Zufuhrzeitpunkt während der Prozessentwicklung angepasst werden.
Es kann für Anschlusshülsen oder offene Anschlussgeometrien geeignet sein, bei denen der Füllstoff direkt in den vorgesehenen Fügebereich eingebracht werden kann.
Vormontiertes Lot
Vor dem Erhitzen kann ein abgemessener Lotvorformling positioniert werden.
Vorformlinge können dabei helfen, die Füllmenge und -platzierung bei der Wiederholungsproduktion zu kontrollieren, sofern die Geometrie eine stabile Positionierung unterstützt.
Lötpaste
Lotpaste kombiniert metallische Füllstoffpartikel mit einem Flussmittelsystem.
Es kann auf definierten Oberflächen oder im Inneren einer Steckeraufnahme angebracht werden, abhängig vom Produktdesign.
Die Pastenmenge, Die Eigenschaften der Partikellegierung und des Flussmittels müssen mit der Anwendung kompatibel sein.
Diese drei Methoden sind nicht austauschbar. Die Auswahl hängt von der Anschlussgeometrie ab, Zugänglichkeit, Produktionsvolumen und erforderliche Verbindungseigenschaften.
2.3 Lotfluss und Fugenfüllung
Einmal geschmolzen, Lot bewegt sich entsprechend der Oberflächenbenetzung, Gelenkgeometrie, Schwerkraft und den verfügbaren Strömungswegen.
Für einen Kabelanschluss, Die Richtung, in der die Baugruppe positioniert ist, kann Einfluss darauf haben, wie geschmolzenes Lot zurückgehalten wird.
In einer veröffentlichten Ambrell-Anwendung mit einer Erdungsklemme und einem Erdungsdraht aus Kupfer, Der Hersteller verwendete eine speziell entwickelte C-förmige Spule mit zwei Windungen, um die Wärme auf die Öse zu konzentrieren.
Der Anwendungsbericht beschreibt auch, wie die vertikale Positionierung dazu führte, dass überschüssiges Lot aus dem unteren Ende eines gefüllten Kabelschuhs herausfließt, während die horizontale Positionierung es einfacher machte, das Lot um den Draht und die Öse herum festzuhalten.
Dies ist ein nützliches Beispiel dafür, wie sich die Ausrichtung des Werkstücks auf die Lotverteilung auswirken kann.
Die geeignete Anordnung muss noch anhand des tatsächlichen Anschlussdesigns und der erforderlichen Lotmenge ermittelt werden.
2.4 Kontrolle der Dochtwirkung von Lötzinn
In Litzenleitern, Geschmolzenes Lot kann durch Kapillarwirkung zwischen einzelne Drahtlitzen eindringen.
Dies wird als Lötdochtwirkung bezeichnet.
Der resultierende Lötabschnitt wird steifer als der unbehandelte Litzenleiter.
Wenn der starre Abschnitt zu weit in einen Bereich hineinragt, muss dieser flexibel bleiben, Biegespannungen können sich in der Nähe des Übergangs zwischen den gelöteten und flexiblen Teilen konzentrieren.
NASA-STD-8739.4A geht dieses Problem an, indem es verlangt, dass die Dochtwirkung des Lots außerhalb der Teile des Drahtes bleibt, die ihre Flexibilität bewahren müssen.
Die erforderliche Lotdurchdringung sollte daher entsprechend der Kabelkonstruktion und den geltenden Verarbeitungsanforderungen festgelegt werden.
Übermäßiges Eindringen von Lot sollte nicht als Beweis für eine bessere Verbindung gewertet werden.
3. Fugenheizung und Kabelisolationsschutz
3.1 Erhitzen des Metallterminals
Eine Induktionsspule kann um oder in der Nähe des metallischen Anschlusses positioniert werden, um im vorgesehenen Verbindungsbereich Wärme zu erzeugen.
Das sich ändernde Magnetfeld induziert elektrische Ströme im leitfähigen Werkstück. Die resultierende Widerstandserwärmung erhöht die Klemmentemperatur.
Die Wärme wird dann auf den angrenzenden Leiter und das Lot übertragen.
Das genaue Heizmuster hängt vom Anschlussmaterial ab, Abmessungen, Spulenform, Betriebsfrequenz und Kopplungsbedingungen.
Ziel ist es, die vorgesehenen Lötflächen auf die erforderlichen Prozessbedingungen zu bringen, ohne umliegende Bauteile unnötig zu erwärmen.
3.2 Wärmeleitung entlang Kupferleitern
Kupfer hat eine hohe Wärmeleitfähigkeit.
Infolge, Die an der Klemme eingebrachte Wärme kann entlang des angeschlossenen Leiters wandern.
Dies ist wichtig, da die Isolierung in der Nähe des Anschlusses selbst dann einer thermischen Belastung ausgesetzt sein kann, wenn die Spule um die Metallverbindung herum konzentriert ist.
Die Erwärmungsreaktion wird beeinflusst durch:
•Kabelquerschnittsfläche
•Anzahl und Durchmesser der Leiterstränge
•Anschlussmasse und Wandstärke
•Freiliegende Leiterlänge
•Heizdauer
•Abstand zwischen Fuge und Isolierung
Unterschiedliche Kabelkonstruktionen können daher unter ähnlichen nominalen Heizbedingungen unterschiedliche thermische Reaktionen hervorrufen.
3.3 Schutz der Kabelisolierung
Kabelisolationsmaterialien haben unterschiedliche Temperaturgrenzen und thermische Reaktionseigenschaften.
PVC, Silikonkautschuk, XLPE- und Fluorpolymer-Isolierungen sollten nicht so behandelt werden, als hätten sie das gleiche thermische Verhalten.
Der Prozess muss die vorgegebene Temperaturgrenze des Isoliermaterials und die Dauer der thermischen Einwirkung berücksichtigen.
Zu den möglichen Prozessmaßnahmen gehören::
•Konzentrieren Sie die Spule um das Terminal
•Aufrechterhaltung einer wiederholbaren Werkstückpositionierung
•Heizzeit steuern
•Auswahl eines geeigneten Leistungs- und Frequenzbereichs
•Überwachung kritischer Temperaturen während der Prozessentwicklung
•Wo zulässig, geeignete Vorrichtungen oder Wärmeschutz verwenden
Bei der Prüfung sollte die tatsächliche Temperatur in der Nähe der Isolierung ermittelt werden.
Die Temperatur der Anschlussoberfläche allein beweist nicht, dass die Isolierung innerhalb ihrer zulässigen thermischen Belastungsgrenze geblieben ist.
4. Lötlegierung, Flussmittel und Oberflächenvorbereitung
4.1 Auswahl der Lotlegierung
Für elektrische Lötanwendungen werden üblicherweise Lotlegierungen auf Zinnbasis in Betracht gezogen.
Zu den möglichen Legierungssystemen gehören::
•Zinn-Blei-Legierungen, wo erlaubt
•Zinn-Silber-Legierungen
•Zinn-Silber-Kupfer-Legierungen
•Zinn-Kupfer-Legierungen
Die geeignete Legierung richtet sich nach dem erforderlichen Schmelzbereich, Kompatibilität mit unedlen Metallen, Betriebstemperatur, elektrische Anforderungen und behördliche Beschränkungen.
Die Legierung muss außerdem mit der Oberflächenbeschaffenheit des Terminals kompatibel sein.
Zum Beispiel, Das Löten eines plattierten Kupferanschlusses erfordert möglicherweise andere Prozessüberlegungen als das Löten einer unplattierten Kupferkomponente.
Die ausgewählte Legierung sollte den Produktanforderungen und den Empfehlungen des Lotlieferanten entsprechen.
4.2 Auswahl und Kompatibilität des Flussmittels
Flussmittel helfen, Oberflächenoxide zu entfernen oder zu kontrollieren und unterstützen die Benetzung des Lots.
Seine Auswahl hängt von der Lotlegierung ab, Grundmaterial, Oberflächenzustand und erforderliches Reinigungsverfahren.
Wichtige Überlegungen sind::
•Flussaktivität
•Aktivierungstemperatur
•Kompatibilität mit Anschlussbeschichtung
•Rückstandseigenschaften
•Reinigungsanforderungen
•Anforderungen an die elektrische Sauberkeit
Ein Flussmittel, das bei einem Anschlussmaterial gut funktioniert, ist für ein anderes möglicherweise nicht geeignet.
Für elektrische Steckverbinder, Besonders problematisch können Flussmittelrückstände auf Kontaktflächen sein.
4.3 Oberflächenvorbereitung
Öl, Fett, Oxidation und andere Verunreinigungen können die Benetzung des Lots beeinträchtigen.
Vor dem Löten, Die Klemme und der Leiter sollten gemäß dem genehmigten Herstellungsverfahren vorbereitet werden.
Die Oberflächenvorbereitung kann geeignete mechanische oder chemische Reinigungsmethoden umfassen.
Die gewählte Methode darf die Leiterlitzen nicht beschädigen, Anschlussbeschichtung oder andere Funktionsflächen.
Die Induktionserwärmung macht eine ordnungsgemäße Oberflächenvorbereitung nicht überflüssig.
4.4 Reinigung nach dem Löten und Kontrolle von Rückständen
Nach dem Löten, Flussmittelrückstände sollten gemäß den Anweisungen des Flussmittelherstellers und den geltenden Steckverbinderanforderungen bewertet werden.
Einige Flussmittelsysteme sind für No-Clean-Prozesse konzipiert, während andere gereinigt werden müssen.
Für elektrische Steckverbinder, Die Reinigung ist besonders wichtig, wenn Rückstände auf die Kontaktflächen gelangen könnten.
NASA-STD-8739.4A identifiziert Flussmittelrückstände, Lotspritzer, Metallspäne und andere Verunreinigungen sind Materialien, die von den Kontaktflächen des Steckverbinders entfernt werden müssen, da sie das Steckverbindersystem beeinträchtigen können.
Der Reinigungsprozess sollte daher entsprechend der Flussmittelchemie ausgewählt werden, Steckverbinderkonstruktion und Produktspezifikation.
5. Positionierung der Induktionsspule und Prozesssteuerung
5.1 Angepasste Spulengeometrie an den Anschluss
Die Spule sollte um den vorgesehenen Heizbereich und die tatsächliche Anschlussgeometrie herum gestaltet werden.
Verschiedene Anwendungen können erfordern:
•C-förmige offene Spulen
•Schraubenspulen
•Einzelpositionsspulen
•Speziell geformte Spulen für bestimmte Anschlussbaugruppen
Für einen Kabelschuh, kann eine offene oder speziell geformte Spule Zugang zum Lotzuführen und zum Be- und Entladen des Werkstücks bieten.
Für einen kleinen Steckstift, kann eine kompakte Spule geeigneter sein.
Die Spulenkonfiguration sollte Anschlussabmessungen, Leiterposition, Lötstelle und Isolationsabstand berücksichtigen.
5.2 Kontrolle der Heizzone
Der aktive Heizbereich sollte dem vorgesehenen Lötbereich entsprechen.
Wenn die Spule zu weit vom Anschluss entfernt positioniert ist, kann die Kopplung weniger effektiv werden.
Wenn die Spule zu viel des angrenzenden Kabels erwärmt, Die thermische Belastung der Isolierung kann zunehmen.
Ziel ist es, die erforderliche Verbindungstemperatur zu erreichen und gleichzeitig eine unnötige Erwärmung der umgebenden Materialien zu begrenzen.
Der endgültige Abstand und die Positionierung zwischen Spule und Werkstück sollten durch Anwendungstests ermittelt werden.
5.3 Temperaturmessung
Die Temperaturmessung sollte entsprechend der Verbindungsgeometrie und den Prozessanforderungen ausgewählt werden.
Mögliche Methoden umfassen:
— An geeigneten Messstellen angebrachte Thermoelemente.
— Andere validierte Temperaturüberwachungsanordnungen.
Der Messort ist wichtig.
Eine an der Außenseite eines Anschlusses gemessene Temperatur spiegelt möglicherweise nicht die Temperatur an der internen Lötschnittstelle wider.
Ebenso, Eine Temperaturmessung in der Nähe der Isolierung gibt nicht unbedingt Aufschluss über die maximale Temperatur im Inneren der Klemme.
Die Messmethode sollte anhand des tatsächlichen Montage- und Lötprozesses validiert werden.
5.4 Herstellung wiederholbarer Heizbedingungen
Leistung, Frequenz und Heizzeit sollten durch Tests mit dem tatsächlichen Terminal ermittelt werden, Leiter, Lot und Flussmittel.
Veröffentlichte Induktionslötanwendungen veranschaulichen, wie stark die Bedingungen variieren können.
| Veröffentlichte Anwendung | Gemeldete Bedingungen |
|---|---|
| Erdungsklemme und -draht aus Kupfer | 10 kW-System, 109 kHz, ca. 188°C, 40 Sekunden |
| 50 mm² Kabel und Klemme | 2.8 kW, ca. 260°C, 15–20 Sekunden |
| Kupferkabel und -stifte | Ungefähr 315°C, 2 Sekunden |
Bei diesen Zahlen handelt es sich um separate Anwendungstests, die mit unterschiedlichen Werkstückgeometrien und Gerätekonfigurationen durchgeführt wurden.
Es handelt sich nicht um direkt vergleichbare oder empfohlene Prozesseinstellungen.
Für eine Produktionsanwendung, Der Heizzyklus sollte hinsichtlich der Lotbenetzung validiert werden, Fugenfüllung, Isolationstemperatur und Anforderungen an die fertige Verbindung.
6. Häufige Prozessprobleme und gemeinsame Qualitätsprüfung
6.1 Häufige Probleme
| Prozessproblem | Mögliche Ursache | Empfohlene Schecks |
|---|---|---|
| Unvollständige Lotfüllung | Falsche Lötplatzierung, schlechte Benetzung oder unzureichende Prozesserwärmung | Lotmenge, Fluss, Oberflächenvorbereitung und Fugentemperatur |
| Übermäßiger Lotüberlauf | Zu große Füllmenge oder ungeeignete Werkstückausrichtung | Lotzuführung und Vorrichtungsposition |
| Übermäßiger Lottransport | Unkontrollierter Lotfluss entlang der Leiterlitzen | Lotmenge, Leiteraufbau und erforderliche flexible Länge |
| Isolationsschaden | Übermäßige thermische Belastung | Spulenposition, Aufheizzeit und Isolationstemperatur |
| Inkonsistentes Gelenkbild | Variation in der Werkstückposition oder der Lotzuführung | Wiederholgenauigkeit der Vorrichtung und Prozesskontrolle |
| Schlechte Lotbenetzung | Oxidation, Kontamination oder inkompatibles Flussmittel | Oberflächenvorbereitung und Materialverträglichkeit |
| Kontaminierte Steckerkontakte | Flussmittelrückstände oder Lotspritzer | Reinigung und Inspektion nach dem Löten |
Diese Probleme können unterschiedliche Ursachen haben, auch wenn sie ähnliche äußere Symptome hervorrufen.
Zum Beispiel, Eine unvollständige Befüllung bedeutet nicht zwangsläufig, dass die Heizleistung zu gering ist. Dies kann auf eine schlechte Oberflächenvorbereitung zurückzuführen sein, ungeeignete Lotplatzierung oder ein inkompatibles Flussmittelsystem.
Vor einer Änderung der Heizparameter sollte die Ursache ermittelt werden.
6.2 Visuelle Inspektion
Eine visuelle Inspektion kann bei der Identifizierung hilfreich sein:
•Unvollständige Lotabdeckung
•Übermäßige Lotansammlung
•Schlecht geformte Lotkeile
•Sichtbare Verschmutzung
•Beschädigte Isolierung
•Lötmittelspritzer auf den Kontaktflächen des Steckers
Die Akzeptanzkriterien sollten den geltenden Produktspezifikationen und Verarbeitungsanforderungen entsprechen.
6.3 Elektrische Prüfung
Elektrische Prüfungen können Folgendes umfassen::
•Durchgangsprüfung
•Kontaktwiderstandsmessung
•Prüfung des Isolationswiderstands
•Prüfung der dielektrischen Beständigkeit, wo erforderlich
Für Stromanschlüsse, Der Kontaktwiderstand ist besonders wichtig, da ein übermäßiger Widerstand zu zusätzlichen elektrischen Verlusten und örtlicher Erwärmung während des Betriebs führen kann.
Prüfmethoden und Akzeptanzgrenzen sollten für die tatsächliche Anwendung festgelegt werden.
6.4 Mechanische Prüfung
Die mechanische Bewertung kann die Zugfestigkeit umfassen, Pull oder andere anwendungsspezifische Tests.
Für flexible Kabel, Auch der Übergang zwischen den gelöteten und den ungelöteten Teilen sollte berücksichtigt werden.
Eine Verbindung, die die anfänglichen elektrischen Anforderungen erfüllt, kann bei wiederholter Bewegung oder Vibration immer noch eine unzureichende mechanische Zuverlässigkeit aufweisen.
Mechanische Tests sollten daher die tatsächlichen Betriebsbedingungen und geltenden Produktanforderungen widerspiegeln.
6.5 Querschnittsprüfung
Eine Querschnittsprüfung kann Aufschluss über die interne Lotverteilung geben.
Zur Untersuchung können repräsentative Proben zerschnitten werden:
•Lötdurchdringung
•Verteilung um Leiterstränge
•Unbefüllte Bereiche
•Interne Diskontinuitäten
•Lotdurchdringung zur Isolierung
Dies ist insbesondere bei der Prozessentwicklung nützlich, wenn das äußere Erscheinungsbild nicht den inneren Zustand der Verbindung erkennen lässt.
Für Lötanschlüsse, die nach der Montage nicht visuell überprüft werden können, NASA-STD-8739.4A identifiziert alternative Inspektions- und Prozesskontrollmaßnahmen, inklusive Zwischenkontrolle, Röntgeninspektion und Kontrolle der Leitereinführung und Lotfüllung.
7. Auswahl eines Induktionslötsystems für Kabelanschlüsse
Die Gerätekonfiguration sollte ausgewählt werden, nachdem der Anschlussaufbau und der erforderliche Lötprozess definiert wurden.
Die folgenden Informationen sind bei der Bewerbungsbewertung hilfreich.
| Bewerbungsinformationen | Zweck |
|---|---|
| Kabelmaterial | Identifiziert Leitereigenschaften |
| Kabelquerschnittsfläche | Hilft bei der Bewertung der thermischen Masse und der Erwärmungsreaktion |
| Litzen- oder Massivleiter | Beeinflusst die Verbindungsgeometrie und die Lotpenetration |
| Terminalmaterial | Bestimmt elektromagnetische Heizeigenschaften |
| Terminalabmessungen | Hilft bei der Festlegung der Spulengeometrie |
| Anschlussbeschichtung | Bestimmt die Lötkompatibilität |
| Isoliermaterial | Legt Grenzwerte für die thermische Belastung fest |
| Lötlegierung | Bestimmt den erforderlichen Löttemperaturbereich |
| Flussmittelspezifikation | Definiert Oberflächenaktivierungs- und Reinigungsanforderungen |
| Lötplatzierungsmethode | Bestimmt die Anforderungen an die Füllerabgabe |
| Produktionsmenge | Hilft bei der Festlegung der erforderlichen Produktionsvereinbarung |
| Gemeinsame Akzeptanzkriterien | Definiert die erforderliche Qualitätsprüfung |
Abhängig von der Anwendung, das Induktionssystem kann beinhalten:
•Einstellbare Heizleistung
•Geeignete Betriebsfrequenz
•Spezielle Induktionsspulen
•Temperaturüberwachung
•Gespeicherte Prozessprogramme
•Vorrichtungen zur Werkstückpositionierung
•Automatische Lotzuführung
•Integration mit Produktionshandhabungsgeräten
Für die Wiederholungsproduktion, Eine spezielle Spule und Vorrichtung können dazu beitragen, eine gleichmäßige Werkstückpositionierung und Heizbedingungen aufrechtzuerhalten.
Die endgültige Gerätekonfiguration sollte anhand repräsentativer Produktionsmuster bewertet werden.
Häufig gestellte Fragen
Klicken Sie auf eine Frage, um die Antwort zu erweitern.
Kann Induktionserwärmung zum Anlöten von Kupferkabeln an Klemmen verwendet werden??
Ja. Für geeignete Kabelanschlussbaugruppen, die zum Löten vorgesehen sind, kann die Induktionserwärmung eingesetzt werden. Der metallische Anschluss wird erhitzt, Übertragen von Wärme auf das Lot und die angrenzenden Leiteroberflächen.
Wie kann die Kabelisolierung beim Induktionslöten geschützt werden??
Die Spule sollte die Wärme um die vorgesehene Verbindungsstelle herum konzentrieren. Das Isoliermaterial, Die Entfernung vom Heizbereich und die Dauer der thermischen Einwirkung müssen berücksichtigt werden.
Die tatsächliche Isolationstemperatur sollte anhand der Angaben des Kabelherstellers überprüft werden.
Was ist der Unterschied zwischen Lötdraht, Lotformteile und Lotpaste?
Im Allgemeinen wird Lötdraht in die Verbindung eingeführt, Vorformlinge werden vor dem Erhitzen positioniert, und Lotpaste wird auf definierte Flächen oder Hohlräume aufgetragen. Welche Methode am besten geeignet ist, hängt von der Gelenkgeometrie ab, Zugänglichkeit und Produktionsanforderungen.
Warum ist die Dochtwirkung des Lots bei verseilten Kabelbaugruppen wichtig??
Durch die Dochtwirkung des Lots kann ein Teil eines Litzenleiters steif werden. Wenn es sich auf eine Region ausdehnt, die flexibel bleiben muss, Am Übergang können sich mechanische Spannungen konzentrieren. Die erforderliche Lotdurchdringung sollte entsprechend der Montagespezifikation kontrolliert werden.
Kann dieselbe Induktionsspule für verschiedene Kabelanschlussgrößen verwendet werden??
Nicht unbedingt. Unterschiedliche Terminalabmessungen, Leitergrößen und Lötstellen können unterschiedliche Spulenanordnungen erfordern. Die Eignung einer Spule sollte anhand der tatsächlichen Werkstückgeometrie überprüft werden.
Fazit
Durch Induktionslöten kann eine kontrollierte Erwärmungsmethode für geeignete Kabelklemmen und elektrische Steckverbinderbaugruppen bereitgestellt werden.
Die Qualität der fertigen Verbindung hängt vom Verhältnis der Verbindungsgeometrie ab, Leiterpositionierung, Lötplatzierung, Wärmeübertragung und Materialverträglichkeit.
Ein zuverlässiger Prozess muss auch die Kabelisolierung berücksichtigen, Dochtwirkung des Lotes, Flussmittelrückstände und die erforderliche elektrische und mechanische Leistung.
Für die industrielle Produktion, Der effektivste Ansatz besteht darin, den Induktionserwärmungsprozess unter Verwendung der eigentlichen Klemmen- und Leiterbaugruppe zu entwickeln, Überprüfen Sie dann die resultierende Verbindung anhand der geltenden Produkt- und Verarbeitungsanforderungen.
Technische Referenzen
1. NASA-STD-8739.4A – Verarbeitungsstandard für Crimpen, Verbindungskabel, Geschirre, und Verkabelung
2. EPRI – Anwendungsrichtlinien für elektrische Steckverbinder
3. Ambrell – Löten eines elektrischen Kabels an einen Erdungsanschluss aus Kupfer
4. UltraFlex – Induktionslöten von Kabeln an Klemmen
5. UltraFlex – Induktionslöten von Kupferkabeln an Kupferstifte
Benötigen Sie einen Induktionslötprozess für Kabelanschlüsse?
Teilen Sie uns Ihre Anschluss- und Kabeldaten mit, Lotlegierung und Produktionsanforderungen. Kechuang kann Ihnen bei der Bewertung des richtigen Induktionslötaufbaus für Ihre Anwendung helfen.
Besprechen Sie Ihre Anwendung zum Löten von Kabelanschlüssen →


