Induktionslötmaschine für Antennenphasenschieber
Ⅰ. Anwendungsvideos zum Induktionslöten
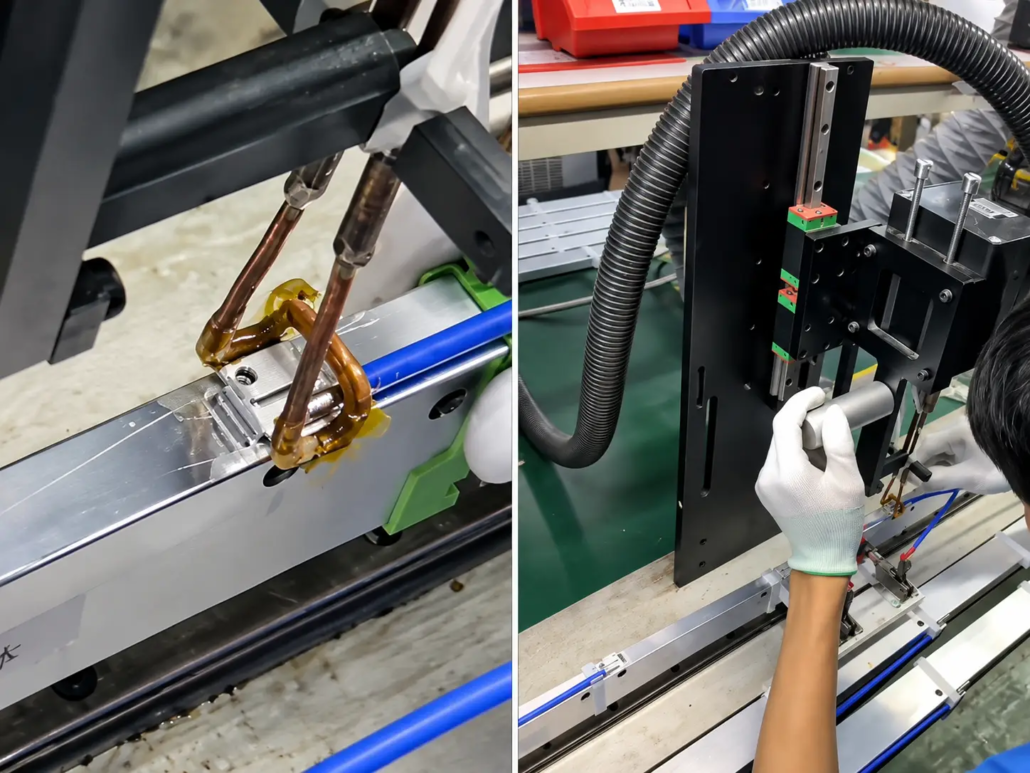
Video 1: Induktionslöten von Phasenschieberkomponenten
A geformte Induktionsspule aus Kupfer wird in der Nähe eines Metallverbindungsbereichs auf der Phasenschieberbaugruppe positioniert. Die Erwärmung wird auf die lokale Verbindungsstelle und nicht auf die gesamte Länge des Bauteils gerichtet.
Die demonstrierte Anwendung wird als Verwendung von a identifiziert 6 kW-Induktionsheizgerät. Dies ist die für das Videobeispiel angegebene Nennleistung, Dies ist keine Standardanforderung für jede Phasenschieber-Lötanwendung.
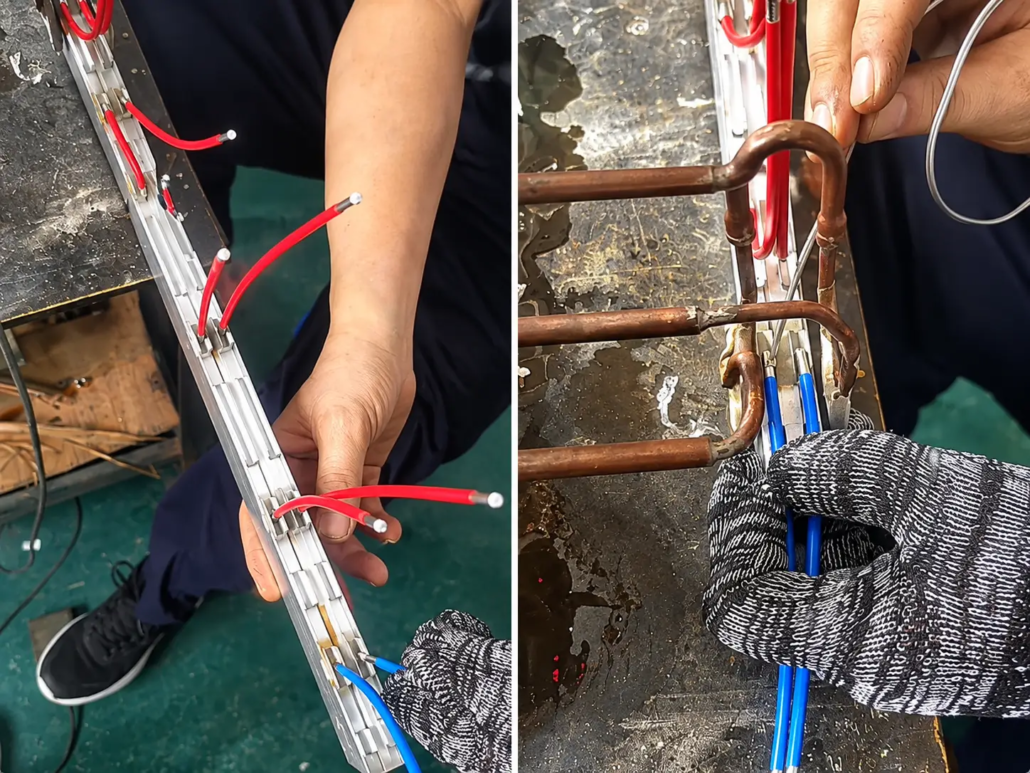
Video 2: Induktionslöten von Hohlraum-Phasenschieber-Drahtverbindungen
Dieses Video zeigt das Löten von Drahtverbindungen an einem Phasenschieber mit länglichem Hohlraum. Rote und blaue Anschlussdrähte sind Teil der Baugruppe, und die Kupfer-Induktionsspule ist in der Nähe ihrer Verbindungsstellen positioniert.
Die Spule sorgt für eine lokale Erwärmung im Anschlussbereich. Form und Position sind so gewählt, dass sie in den Metallhohlraum und die umgebenden Komponenten passen, anstatt die gesamte Baugruppe zu erhitzen.
Ⅱ. Lötanwendungen und Verbindungsanforderungen
Phasenschieber, die in bestimmten Basisstationsantennen verwendet werden, enthalten leitende Teile, die Teil des HF-Signalpfads sind. Je nach Ausführung, Möglicherweise sind Lötverbindungen zwischen den Drähten erforderlich, Klemmen und andere Metallkomponenten.
In den beiden oben gezeigten Anwendungen, Für ausgewählte Verbindungspunkte der Phasenschieberbaugruppe wird Induktionslöten eingesetzt. Die Induktionsspule ist um den verfügbaren Arbeitsraum herum angeordnet, so dass die Wärme nahe am Gelenk angebracht werden kann.
Für diese Anwendungen, Beim Lötprozess müssen mehrere Faktoren berücksichtigt werden:
Gelenkgeometrie: Die Lage und Zugänglichkeit des Anschlusses bestimmen, wie die Induktionsspule positioniert werden kann.
Komponentenmaterialien: Die elektrische und thermische Eigenschaften der verbundenen Metalle Einfluss auf das Heizverhalten haben.
Lötanforderungen: Lötlegierung, Oberflächenvorbereitung und Lotbenetzung beeinflussen die Verbindungsbildung.
Umliegende Komponenten: Isolierungen und andere temperaturempfindliche Materialien können die zulässigen Heizbedingungen einschränken.
Elektrische Leistung: Verbindungen, die in HF-Baugruppen verwendet werden, erfordern möglicherweise eine zusätzliche elektrische oder HF-Überprüfung, die über die visuelle Inspektion hinausgeht.
Das Induktionslöten eignet sich am besten, wenn die Verbindungsgeometrie eine effektive Erwärmung der vorgesehenen Metallverbindung ohne unzulässige thermische Auswirkungen auf benachbarte Teile ermöglicht.
Ⅲ. Induktionslötausrüstung und Spulenkonfiguration
Zum Löten von Antennen-Phasenschiebern, Die Auswahl der Geräte richtet sich nach der Anschlussgeometrie und dem Wärmebedarf und nicht nach der Gesamtgröße des Bauteils.
Die Hauptelemente der Lötanlage sind die Induktionsstromversorgung, induktionsspule und werkstückpositionierungsanordnung.
| Ausrüstungselement | Funktion und Anwendung |
|---|---|
| Hochfrequenz-Induktionsnetzteil | Stellt Energie für die lokale Erwärmung bereit. Das Erforderliche Ausgangsleistung und Betriebsfrequenz hängen von den Verbindungsmaterialien ab, Geometrie und Lötbedingungen. |
| Kundenspezifische Kupfer-Induktionsspule | Geformt, um sich der Lötposition zu nähern und eine geeignete elektromagnetische Kopplung mit dem Metallverbindungsbereich bereitzustellen. |
| Werkstückpositionierung | Hält oder positioniert den Phasenschieber so, dass die Beziehung zwischen Induktionsspule und Lötpunkt konsistent bleibt. |
| Produktionsintegration | Der Aufbau einer Induktionserwärmung kann für einen speziellen Lötarbeitsplatz oder die Integration in einen größeren Montageprozess in Betracht gezogen werden, abhängig von der erforderlichen Gerätekonfiguration. |
Induktionsspulendesign für Phasenschieberverbindungen
Die beiden Videos zeigen geformte Induktionsspulen aus Kupfer, die in der Nähe bestimmter Verbindungspunkte an länglichen Metallbaugruppen arbeiten. Ihre Geometrie ermöglicht es, den Heizbereich innerhalb des verfügbaren Raums um die Fuge herum anzufahren.
Dies ist besonders wichtig, wenn sich die Lötpositionen in der Nähe einer Hohlraumwand befinden, benachbarte Leiter oder andere bauliche Merkmale.
Spulengeometrie und Abstand beeinflussen die elektromagnetische Kopplung und Wärmeverteilung. Eine Spule, die für ein Verbindungslayout geeignet ist, verhält sich bei einem anderen Phasenschieberdesign möglicherweise nicht genauso.
Aus diesem Grund, KOTRON wertet die Anschlussposition aus, Berücksichtigen Sie bei der Bestimmung einer geeigneten Induktionsspulenanordnung die Umgebungsstruktur und die Heizanforderungen.
Ⅳ. Überlegungen zur Prozesskontrolle und zum Löten
Beim Induktionslöten, das magnetisches Wechselfeld Die von der Induktionsspule erzeugte Wärme erzeugt eine Erwärmung geeigneter leitfähiger Teile. Wärme gelangt an die Fügeschnittstelle, Lassen Sie das Lot schmelzen und die vorbereiteten Oberflächen benetzen.
Denn die Induktionsspule muss das Gelenk nicht berühren, Der Prozess vermeidet eine direkte Erwärmung durch eine Lötkolbenspitze. Jedoch, Wärme kann weiterhin durch die verbundenen Metallteile geleitet werden, Daher müssen bei der Festlegung der Heizbedingungen benachbarte Komponenten berücksichtigt werden.
Zu den wichtigsten Prozessüberlegungen gehören::
Lotlegierung und Grundmaterialien: Der Schmelzbereich des Lotes und die Eigenschaften der verbundenen Metalle beeinflussen die erforderlichen Heizbedingungen.
Spulenpositionierung: Ein gleichmäßiger Spulenabstand und eine gleichmäßige Ausrichtung tragen dazu bei, eine wiederholbare Erwärmung an der Verbindung aufrechtzuerhalten.
Leistung und Heizzeit: Der Heizzyklus muss ausreichend Energie zum Löten bereitstellen und gleichzeitig eine übermäßige thermische Belastung vermeiden.
Gemeinsame Vorbereitung: Oberflächenzustand, Lotplatzierung und Flussmittelauswahl, ggf, beeinflussen die Benetzung des Lotes und die Verbindungsbildung.
Gemeinsame Inspektion: Fertige Verbindungen sollten anhand der relevanten mechanischen und elektrischen Anforderungen bewertet werden. Möglicherweise sind auch HF-Leistungsprüfungen für die fertige Antennenbaugruppe erforderlich.
Vor der Produktion, Zur Beurteilung des Erwärmungsverhaltens können repräsentative Lötversuche herangezogen werden, Fugenbildung und die Einwirkung von Wärme auf benachbarte Bauteile.
Ⅴ. Kundenspezifische Lösungen und Anfragen zum Induktionslöten
KOTRON bietet anwendungsorientiert Induktionslötgeräte für Antennenphasenschieber und zugehörige Telekommunikationskomponenten.
Die Gerätekonfiguration kann anhand der tatsächlichen Lötstandorte des Kunden bewertet werden, Komponentenmaterialien und Produktionsanforderungen.
Diskussion einer Induktionslötanwendung, Bitte angeben:
— Fotos oder Zeichnungen der Phasenschieberbaugruppe.
— Die Lage und Anzahl der Lötpunkte.
— Materialien und Abmessungen der zu verbindenden Komponenten.
— Drahtgrößen und Anschlussdetails, ggf.
— Informationen zu Lotlegierungen und Flussmitteln, falls verfügbar.
— Erforderliche Produktionskapazität und Werkstückhandhabungsmethode.
— Eventuelle Temperaturbeschränkungen oder Anforderungen an die Verbindungsinspektion.
Diese Angaben helfen bei der Feststellung der Eignung des Induktionslötens und unterstützen bei der Auswahl des Netzteils, Spulengeometrie und Geräteanordnung.
Auf der Suche nach einer Induktionslötmaschine für Antennenphasenschieber oder ähnliche HF-Komponentenverbindungen?
Kontaktieren Sie KOTRON mit Ihren Werkstückdetails, um eine geeignete Induktionslötlösung zu besprechen.
Ⅵ. Häufig gestellte Fragen (FAQ)
Klicken Sie auf eine Frage, um die Antwort zu erweitern.
Kann Induktionslöten für Drahtverbindungen an Hohlraumphasenschiebern verwendet werden??
Ja. Für geeignete Drahtverbindungen an Hohlraumphasenschiebern kann Induktionslöten eingesetzt werden, wie im Anwendungsvideo oben gezeigt. Die Induktionsspule wird in der Nähe des Fügebereichs positioniert, um die Metallverbindung zu erwärmen. Die Eignung hängt vom Draht- und Anschlussmaterial ab, Gelenkgeometrie, Lotlegierung und umgebende Komponenten.
Welche Leistung wird für eine Antennenphasenschieber-Induktionslötmaschine benötigt??
Die erforderliche Leistung hängt von den Materialien ab, Gelenkgröße, Design der Induktionsspule und Heizanforderungen. Eine der oben gezeigten Anwendungen verwendet a 6 kW-Induktionsheizgerät, Dies bedeutet jedoch nicht, dass jeder Phasenschieber die gleiche Nennleistung benötigt. Die Auswahl der Ausrüstung sollte auf der tatsächlichen Lötanwendung basieren.
Durch Induktionslöten können in der Nähe befindliche Drähte oder empfindliche Komponenten beschädigt werden?
Allerdings muss die Induktionsspule die Lötstelle nicht berühren, Wärme kann weiterhin durch die verbundenen Metallteile gelangen. Daher müssen bei der Auswahl der Spulengeometrie benachbarte Drahtisolierungen und temperaturempfindliche Komponenten berücksichtigt werden, Leistung und Heizzeit. Repräsentative Lötversuche können dabei helfen, die thermischen Auswirkungen zu beurteilen.
Kann die Induktionslötausrüstung für verschiedene Phasenschieberdesigns angepasst werden??
Ja. Die Induktionsspule und die Geräteanordnung können an unterschiedliche Anschlusspositionen und Werkstückgeometrien angepasst werden. Kunden können Bauteilzeichnungen oder Fotos zur Verfügung stellen, Gelenkdetails, Materialinformationen und Produktionsanforderungen, damit KOTRON einen geeigneten Lötaufbau bewerten kann.