
电缆端子的感应焊接: 联合设计, 焊料放置和过程控制
介绍
电缆端子 和电气连接器广泛用于工业电气组件. 取决于他们的设计, 铜导体和金属端子之间的连接可能涉及压接, 焊接 或其他经批准的加入方式.
适用于专门为焊接设计的端子组件, 感应加热提供了一种局部加热金属连接区域的方法. 端子和相邻导体表面被加热,以便焊料熔化, 润湿预期表面并形成所需的连接.
然而, 可靠的焊接连接不仅仅取决于达到焊料熔化温度.
端子几何形状决定导体如何安装在连接区域内. 焊料放置会影响填充金属进入接头的方式. 铜的高导热率影响沿导体的传热, 而附近的电缆绝缘层会带来额外的温度限制.
开发时必须综合考虑这些因素 感应焊接 过程.
本文探讨电缆终端接头设计之间的关系, 焊料放置, 感应加热和成品接头质量.
2. 接头几何形状和焊料放置
3. 联合加热和电缆绝缘保护
4. 焊料合金, 助焊剂和表面处理
5. 感应线圈定位和过程控制
6. 常见工艺问题及联合质量验证
7. 为电缆端子选择感应焊接系统
1. 电缆端子的感应焊接应用
1.1 电缆接线片和端子筒连接
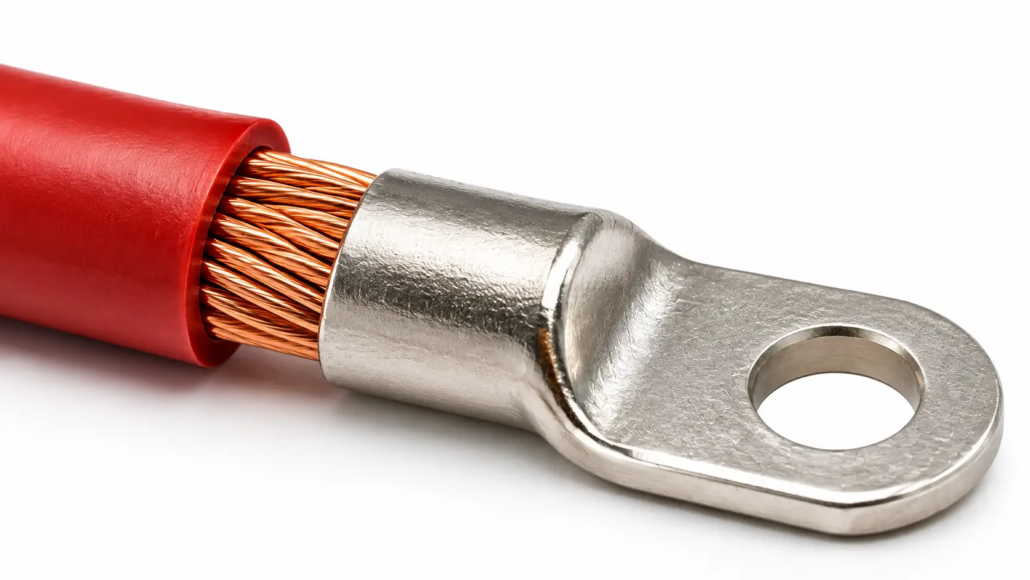
一种应用涉及将多股铜导体插入金属端子筒中.
取决于终端设计, 焊料可以在加热之前或加热过程中引入枪管中. 目的是在导体和端子之间建立指定的焊接连接.
供暖布置必须考虑:
•端子筒尺寸
•导体截面积
•单股的数量和直径
•导体插入深度
•焊锡入口位置
•接头与电缆绝缘层之间的距离
较大的端子可能需要与较小电缆接线片不同的线圈布置和加热周期.
该过程应围绕实际的端子和导体组合进行开发,而不是仅根据电缆尺寸进行选择.
1.2 铜线到连接器引脚的连接
另一种应用涉及将铜线连接到金属连接器引脚或接收器.
在这种布置下, 将剥开的电线插入连接器的接收部分. 焊锡膏, 可以使用预成型焊料或其他合适的填充剂输送方法, 取决于联合施工.
UltraFlex 发布了一项应用,涉及将铜电缆焊接到铜引脚上,用于航空航天测试系统线束制造.
在那个特定的测试中, 焊膏涂在电缆接收器内部和剥皮的电缆末端. 加热时感应线圈覆盖接收器.
这说明了与电缆接线片焊接的重要区别: 焊接区域可能是一个相对较小的接收部分,而不是一个大的端子筒.
1.3 焊杯连接器
焊杯连接器使用专用的空腔或焊杯来容纳导体.
导体插入深度, 焊料数量和最终填充条件必须根据连接器规格进行控制.
有些焊杯组件在连接后很难进行目视检查,因为焊接触点是凹入或封闭的.
对于这些组件, 生产前应制定检验和过程控制要求.
NASA-STD-8739.4A 专门针对焊接型连接器和不可拆卸焊杯, 包括导体插入, 焊料填充, 无法直接查看接头时的圆角条件和替代检查方法.
1.4 焊接并不是压接的通用替代方法
电缆端子连接方法必须根据端子设计和适用要求来选择.
焊接工艺不应自动添加到传统的压接电源连接中.
EPRI 的电气连接器应用指南解释说,通常不建议在压接之前焊接导体,因为焊接可能会在压接接口中引入额外的材料和变量.
该指南还确定了某些折叠翼端子设计,其中可以指定压接后的焊接.
所以, 只有当端子制造商, 产品规格和适用的工艺要求允许.
2. 接头几何形状和焊料放置
2.1 导体插入和接头几何形状
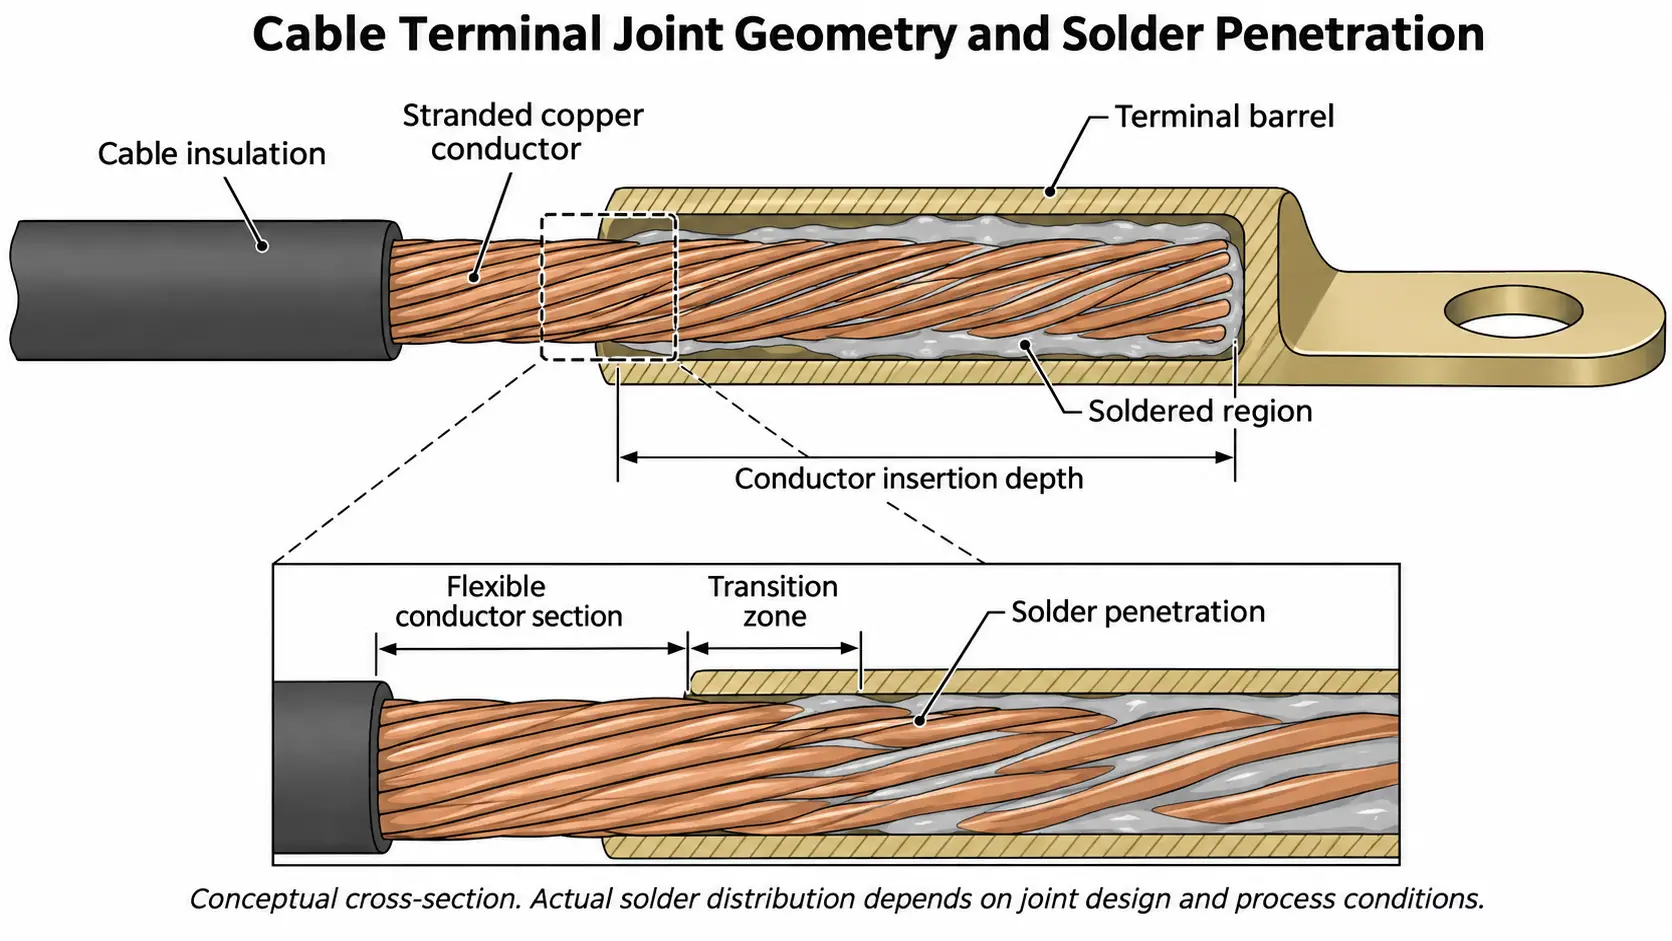
导体和端子之间的物理关系决定了焊料的可用空间.
对于端子筒, 相关尺寸包括:
•筒体内径
•筒体外径
•枪管长度
•导体直径或线束尺寸
•插入深度
•导体端部至端子开口距离
对于焊杯连接器, 接收腔体和导体插入深度变得尤为重要.
导体必须根据端子指定的装配要求进行定位.
接头安装得太松可能会导致焊料逸出或堆积不均匀. 不合适的配合也可能使焊料分布难以再现.
然而, 并非每个焊接连接都依赖于相同的毛细管间隙. 绞合线周围填充的电缆筒和连接器焊杯是不同的接头几何形状,应单独评估.
2.2 焊锡丝, 预成型件和浆料
填料输送方式应与接头设计和生产安排相匹配.
焊锡丝送入
加热期间可以将焊锡丝引入连接中.
这种方法允许在工艺开发过程中调整焊料数量和进给时间.
它可能适用于端子筒或开放式连接几何形状,其中填料可以直接引入预期的连接区域.
预置焊料
测量后的焊料预成型件可在加热前定位.
瓶坯有助于控制重复生产中的填料数量和位置, 前提是几何形状支持稳定定位.
焊锡膏
焊膏将金属填料颗粒与助焊剂系统结合在一起.
它可以应用于定义的表面或连接器接收器内部, 取决于产品设计.
浆糊数量, 颗粒合金和焊剂特性必须与应用兼容.
这三种方法不能互换. 选择取决于连接几何形状, 可达性, 产量和所需的接头特性.
2.3 焊料流动和接缝填充
一旦熔化, 焊料根据表面润湿而移动, 接头几何形状, 重力和可用的流动路径.
对于电缆端子, 组件放置的方向会影响熔化焊料的保留方式.
在已发布的 Ambrell 应用中,涉及铜接地片和电线, 制造商使用了专门设计的两匝C形线圈,将热量集中在接线片上.
该应用报告还描述了垂直定位如何使多余的焊料从填充焊片的下端流出, 而水平定位更容易将焊料保留在电线和接线片周围.
这是一个有用的示例,说明工件方向如何影响焊料分布.
适当的排列方式仍需根据实际的端子设计和所需的焊料量来确定.
2.4 控制焊料芯吸
在绞合导体中, 熔化的焊料可能通过毛细作用渗透到各个线股之间.
这称为焊料芯吸.
由此产生的焊接部分变得比未经处理的绞合导体更坚硬.
如果刚性部分延伸太远进入必须保持柔性的区域, 弯曲应力可能集中在焊接部分和柔性部分之间的过渡附近.
NASA-STD-8739.4A 通过要求焊料芯吸保留在需要保持灵活性的电线外部部分来解决此问题.
因此,应根据电缆结构和适用的工艺要求确定所需的焊料渗透度.
焊料渗透过多不应被视为连接更好的证据.
3. 联合加热和电缆绝缘保护
3.1 加热金属端子
感应线圈可以放置在金属端子周围或附近,以在预期的连接区域中产生热量.
变化的磁场 感应电流 在导电工件中. 由此产生的电阻加热提高了终端温度.
然后热量传递到相邻的导体和焊料.
确切的加热模式取决于端子材料, 尺寸, 线圈几何形状, 工作频率和耦合条件.
目的是使预期的焊接表面达到所需的工艺条件,而无需不必要地加热周围的组件.
3.2 沿铜导体的热传导
铜具有高 导热性.
因此, 端子引入的热量可以沿着连接的导体传播.
这很重要,因为即使线圈集中在金属接头周围,端子附近的绝缘体也可能会受到热暴露.
加热响应受以下因素影响:
•电缆截面积
•导体股数及直径
•端子质量和壁厚
•裸露导体长度
•加热时间
•接头与绝缘层之间的距离
因此,不同的电缆结构在相似的标称加热条件下会产生不同的热响应.
3.3 保护电缆绝缘层
电缆绝缘材料具有不同的温度限制和热响应特性.
PVC, 硅橡胶, XLPE 和含氟聚合物绝缘材料不应被视为具有相同的热行为.
该过程必须考虑绝缘材料的指定温度限制和热暴露持续时间.
潜在的流程措施包括:
•将线圈集中在端子周围
•保持可重复的工件定位
•控制加热时间
•选择合适的功率和频率范围
•在工艺开发过程中监控临界温度
•在允许的情况下使用适当的固定装置或热保护装置
测试时应评估绝缘附近的实际温度.
单独的端子表面温度并不能证明绝缘体已保持在允许的热暴露范围内.
4. 焊料合金, 助焊剂和表面处理
4.1 焊料合金选择
锡基焊料合金通常被考虑用于电焊接应用.
可能的合金系统包括:
•锡铅合金, 在允许的情况下
•锡银合金
•锡银铜合金
•锡铜合金
合适的合金取决于所需的熔化范围, 贱金属相容性, 使用温度, 电气要求和监管限制.
该合金还必须与端子的表面光洁度兼容.
例如, 焊接电镀铜端子可能需要与焊接未电镀铜元件不同的工艺注意事项.
所选合金应遵循产品要求和焊料供应商的建议.
4.2 助焊剂的选择和兼容性
Flux helps remove or control surface oxides and supports solder wetting.
Its selection depends on the solder alloy, base material, surface condition and required cleaning procedure.
重要的考虑因素包括:
•Flux activity
•Activation temperature
•Compatibility with terminal plating
•Residue characteristics
•Cleaning requirements
•Electrical cleanliness requirements
A flux that performs well on one terminal material may not be suitable for another.
For electrical connectors, flux residue on contact surfaces can be particularly problematic.
4.3 表面处理
石油, 润滑脂, oxidation and other contaminants can interfere with solder wetting.
Before soldering, the terminal and conductor should be prepared according to the approved manufacturing procedure.
Surface preparation may involve suitable mechanical or chemical cleaning methods.
The selected method must not damage the conductor strands, 端子电镀或其他功能表面.
感应加热并不能消除适当表面处理的需要.
4.4 焊后清洁和残留物控制
焊接后, 应根据焊剂制造商的说明和适用的连接器要求评估焊剂残留物.
一些助焊剂系统专为免清洗工艺而设计, 而另一些则需要清洁.
For electrical connectors, 当残留物可能到达配合接触表面时,清洁尤为重要.
NASA-STD-8739.4A 识别焊剂残留物, 焊料飞溅, 金属薄片和其他污染物是必须从连接器接触表面去除的材料,因为它们可能会损害连接器系统.
因此,应根据助焊剂化学成分选择清洁工艺, 连接器结构和产品规格.
5. 感应线圈定位和过程控制
5.1 将线圈几何形状与端子相匹配
这些 线圈 应围绕预期加热区域和实际终端几何形状进行设计.
不同的应用可能需要:
•C形开路线圈
•螺旋线圈
•单位置线圈
•适用于特定端子组件的定制形状线圈
用于电缆接线头, 开放式或特殊形状的线圈可以提供焊料供给和工件装载的通道.
对于小连接器引脚, 紧凑的线圈可能更合适.
线圈配置应考虑端子尺寸, 导体位置, 焊接位置和绝缘间隙.
5.2 控制加热区
有效加热区域应与预期焊接区域相对应.
如果线圈距离端子太远, 耦合可能会变得不太有效.
如果线圈对相邻电缆的加热过多, 绝缘体的热暴露可能会增加.
目标是达到所需的接头温度,同时限制周围材料不必要的加热.
最终线圈与工件的间隙和定位应通过应用测试确定.
5.3 温度测量
应根据接头几何形状和工艺要求选择温度测量.
可能的方法包括:
— 热电偶安装在合适的测量位置.
— 红外测温.
— 其他经过验证的温度监测装置.
测量位置很重要.
在端子外部测量的温度可能并不代表内部焊接界面的温度.
同样, 绝缘体附近的温度测量并不一定表明端子内部的最高温度.
测量方法应根据实际组装和焊接过程进行验证.
5.4 建立可重复的加热条件
功率, 频率和加热时间需通过实际终端测试确定, 导体, 焊料和助焊剂.
已发布的感应焊接应用说明了条件的变化范围有多大.
| 已发布的应用程序 | 报告情况 |
|---|---|
| 铜接地片和接地线 | 10 千瓦系统, 109 千赫, 约188°C, 40 秒 |
| 50 毫米² 电缆和端子 | 2.8 千瓦, 约260°C, 15–20 秒 |
| 铜电缆和针脚 | 约315°C, 2 秒 |
这些图代表使用不同工件几何形状和设备配置进行的单独应用测试.
它们不是直接可比的或推荐的过程设置.
对于生产应用, 加热循环应针对焊料润湿进行验证, 接缝填充, 绝缘温度和成品接头要求.
6. 常见工艺问题及联合质量验证
6.1 常见问题
| 工艺问题 | 可能的原因 | 建议检查 |
|---|---|---|
| 焊锡填充不完整 | 焊锡放置不正确, 润湿不良或工艺加热不足 | 焊锡量, 助焊剂, 表面处理和接头温度 |
| 焊料溢出过多 | 填充量过多或工件方向不合适 | 焊锡供给及夹具位置 |
| 焊料芯吸过多 | 沿导体股线不受控制的焊料流动 | 焊锡量, 导体结构和所需的柔性长度 |
| 绝缘损坏 | 过度受热 | 线圈位置, 加热时间和保温温度 |
| 接头外观不一致 | 工件位置或焊料供给的变化 | 夹具重复性和过程控制 |
| 焊料润湿不良 | 氧化, 污染或不相容的助焊剂 | 表面处理和材料相容性 |
| 连接器触点被污染 | 助焊剂残留或焊料飞溅 | 焊后清洁和检查 |
即使这些问题产生相似的外部症状,也可能有不同的原因.
例如, 填充不完全并不一定意味着加热功率太低. 这可能是由于表面处理不良造成的, 焊料放置不当或助焊剂系统不兼容.
改变加热参数前应查明原因.
6.2 目视检查
目视检查可以帮助识别:
•焊料覆盖不完整
•焊料堆积过多
•焊角成型不良
•可见污染
•绝缘层损坏
•连接器接触面上的焊料飞溅
验收标准应遵循适用的产品规格和工艺要求.
6.3 电气测试
电气测试可能包括:
•连续性测试
•接触电阻测量
•绝缘电阻测试
•介电耐受测试, 如有需要
用于电源连接, 接触电阻尤其重要,因为过大的电阻会导致额外的电力损耗和运行过程中的局部发热.
应根据实际应用制定测试方法和可接受限度.
6.4 机械测试
机械评估可能包括拉伸, 拉动或其他特定于应用程序的测试.
用于柔性电缆, 还应考虑焊接部分和未焊接部分之间的过渡.
满足初始电气要求的连接在反复移动或振动下可能仍具有不足的机械可靠性.
因此,机械测试应反映实际使用条件和适用的产品要求.
6.5 横截面检查
横截面检查可以提供有关内部焊料分布的信息.
可以将代表性样品切片进行检查:
•焊锡渗透
•分布在导体股线周围
•未填充区域
•内部不连续性
•焊料向绝缘层渗透
当外观无法确定内部接头条件时,这在工艺开发过程中特别有用.
对于组装后无法目视检查的焊杯连接器, NASA-STD-8739.4A 确定替代检查和过程控制措施, 包括临时检查, X 射线检查以及导体插入和焊料填充的控制.
7. 为电缆端子选择感应焊接系统
这些 设备配置 应在确定端子结构和所需焊接工艺后进行选择.
以下信息在应用程序评估过程中很有用.
| 申请信息 | 目的 |
|---|---|
| 电缆材质 | 识别导体特性 |
| 电缆截面积 | 帮助评估热质量和加热响应 |
| 绞合或实心导体 | 影响焊点几何形状和焊料渗透 |
| 端子材质 | 确定电磁加热特性 |
| 端子尺寸 | 帮助建立线圈几何形状 |
| 端子电镀 | 确定焊料兼容性 |
| 绝缘材料 | 建立热暴露限制 |
| 焊料合金 | 确定所需的焊接温度范围 |
| 助焊剂规格 | 定义表面活化和清洁要求 |
| 焊锡放置方法 | 确定填料输送要求 |
| 生产数量 | 帮助建立所需的生产安排 |
| 联合验收标准 | 定义所需的质量验证 |
取决于应用, 这 感应系统 可能包括:
•加热功率可调
•适合的工作频率
•专用感应线圈
•温度监测
•存储过程程序
•工件定位夹具
•自动送锡
•与生产处理设备集成
用于重复生产, 专用线圈和夹具有助于保持一致的工件定位和加热条件.
最终设备配置应使用有代表性的生产样品进行评估.
常见问题解答
单击问题以展开答案.
是否可以使用感应加热将铜电缆焊接到端子上?
可以. 感应加热可用于设计用于焊接的合适电缆端子组件. 金属端子被加热, 将热量传递到焊料和相邻的导体表面.
感应焊接时如何保护电缆绝缘?
线圈应将热量集中在预期的接头周围. 绝缘材料, 必须考虑距加热区域的距离和热暴露的持续时间.
实际绝缘温度应根据电缆制造商的规格进行检查.
焊锡丝有什么区别, 预成型焊片和焊膏?
焊锡丝通常送入接头中, 预成型件在加热前定位, 并将焊膏涂在限定的表面或空腔上. 最合适的方法取决于接头几何形状, 可及性和生产要求.
为什么焊料芯吸对于绞合电缆组件很重要?
焊料芯吸可以使绞合导体的一部分变硬. 如果它延伸到一个需要保持灵活性的地区, 机械应力可能集中在过渡处. 应根据装配规范控制所需的焊料渗透度.
不同的电缆端子尺寸可以使用相同的感应线圈吗?
未必. 不同的端子尺寸, 导体尺寸和焊接位置可能需要不同的线圈布置. 应使用实际工件几何形状验证线圈的适用性.
结论
感应焊接可为合适的电缆端子和电连接器组件提供受控加热方法.
成品连接的质量取决于接头几何形状之间的关系, 导体定位, 焊料放置, 传热和材料兼容性.
可靠的过程还必须考虑电缆绝缘, 焊料芯吸, 助焊剂残留物和所需的电气和机械性能.
用于工业生产, 最有效的方法是使用实际的端子和导体组件开发感应加热工艺, 然后根据适用的产品和工艺要求验证最终的接头.


