
Hàn cảm ứng đầu cuối cáp: Thiết kế chung, Vị trí hàn và kiểm soát quy trình
Giới thiệu
Cable terminals and electrical connectors are used in a wide range of industrial electrical assemblies. Depending on their design, connections between copper conductors and metallic terminals may involve crimping, hàn mềm or other approved joining methods.
For terminal assemblies specifically designed for soldering, induction heating provides a localized way to heat the metallic joining area. The terminal and adjoining conductor surfaces are heated so that the solder can melt, wet the intended surfaces and form the required connection.
Tuy nhiên, a reliable soldered connection depends on more than reaching the solder melting temperature.
The terminal geometry determines how the conductor fits inside the connection area. Solder placement affects how the filler metal enters the joint. Độ dẫn nhiệt cao của đồng ảnh hưởng đến sự truyền nhiệt dọc theo dây dẫn, trong khi lớp cách điện cáp gần đó tạo ra những hạn chế về nhiệt độ bổ sung.
Những yếu tố này phải được xem xét cùng nhau khi phát triển một hàn cảm ứng quá trình.
Bài báo này xem xét mối quan hệ giữa thiết kế mối nối đầu cuối cáp, vị trí hàn, sưởi ấm cảm ứng và chất lượng hoàn thiện khớp.
2. Hình học chung và vị trí hàn
3. Bảo vệ cách điện và sưởi ấm chung
4. Hợp kim hàn, Thông lượng và chuẩn bị bề mặt
5. Định vị cuộn dây cảm ứng và điều khiển quá trình
6. Các vấn đề chung về quy trình và xác minh chất lượng chung
7. Chọn hệ thống hàn cảm ứng cho thiết bị đầu cuối cáp
1. Ứng dụng hàn cảm ứng cho thiết bị đầu cuối cáp
1.1 Kết nối cáp Lug và thiết bị đầu cuối
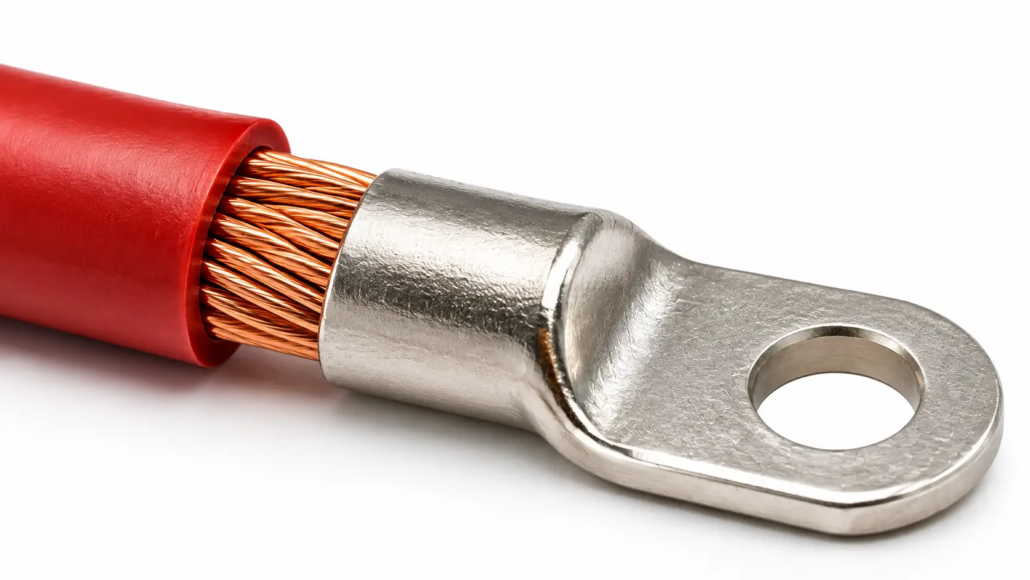
Một ứng dụng liên quan đến một dây dẫn bằng đồng bện được lắp vào một hộp đầu cuối bằng kim loại.
Tùy thuộc vào thiết kế thiết bị đầu cuối, chất hàn có thể được đưa vào thùng trước hoặc trong khi gia nhiệt. Mục tiêu là thiết lập kết nối hàn quy định giữa dây dẫn và thiết bị đầu cuối..
Việc bố trí sưởi ấm phải tính đến:
•Kích thước thùng thiết bị đầu cuối
•Diện tích mặt cắt dây dẫn
•Số lượng và đường kính của từng sợi
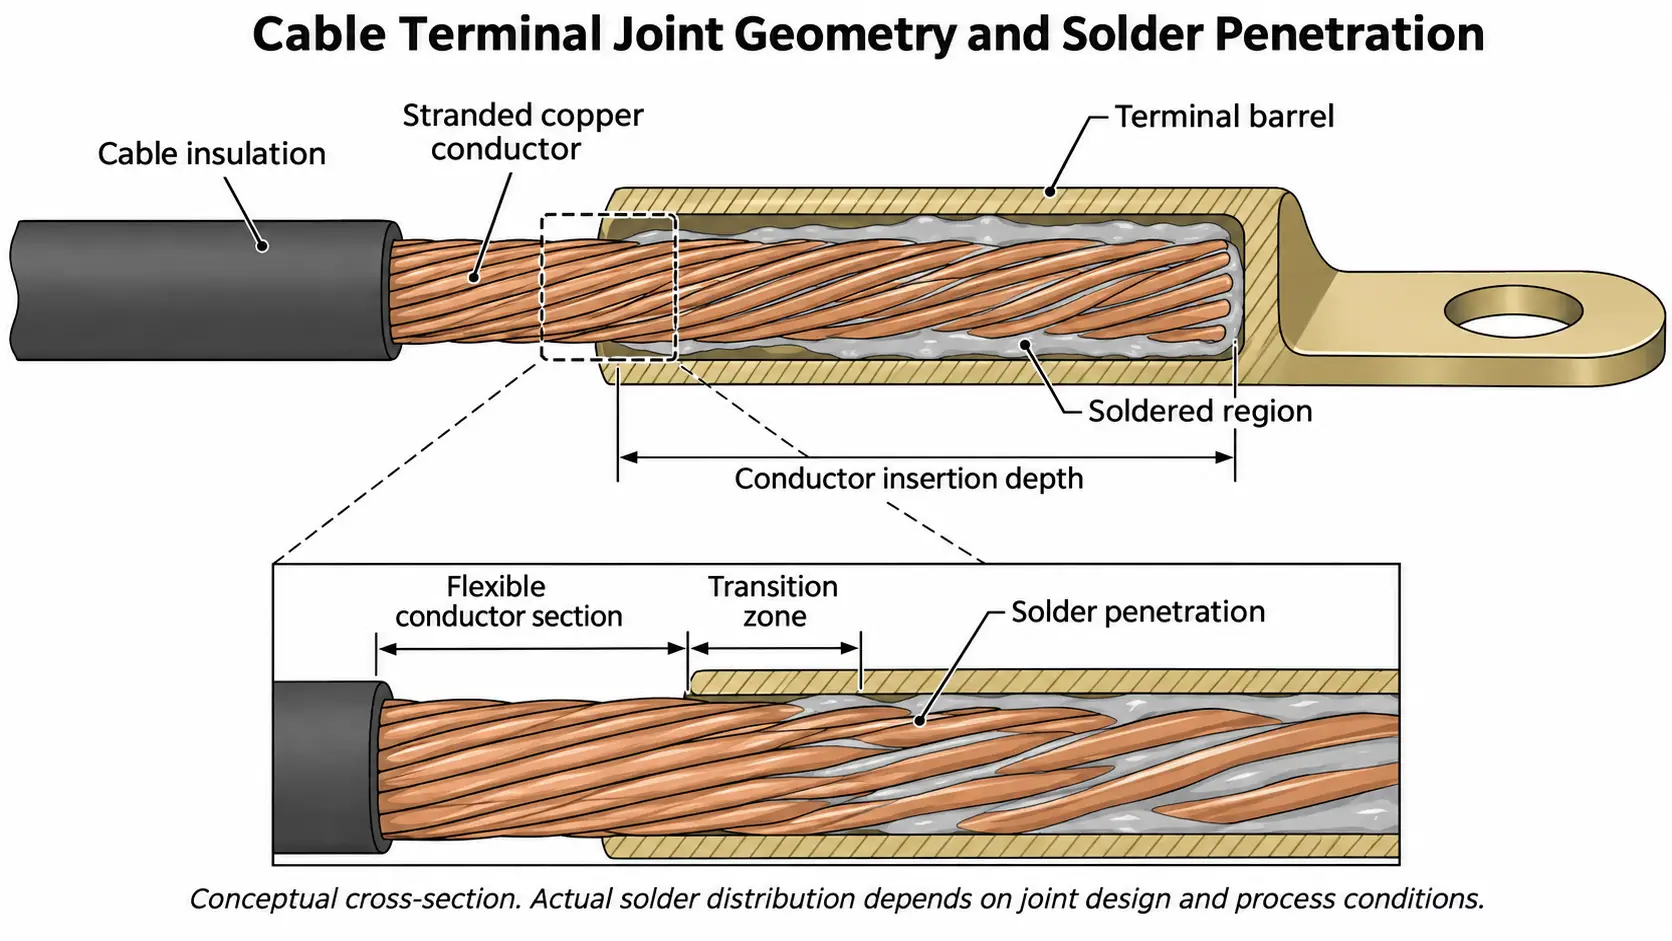
•Độ sâu chèn dây dẫn
•Vị trí đầu vào hàn
•Khoảng cách giữa mối nối và lớp cách điện của cáp
Thiết bị đầu cuối lớn hơn có thể yêu cầu bố trí cuộn dây và chu trình gia nhiệt khác với vấu cáp nhỏ hơn.
Quá trình này nên được phát triển xung quanh sự kết hợp giữa thiết bị đầu cuối và dây dẫn thực tế thay vì chỉ được chọn theo kích thước cáp.
1.2 Kết nối dây đồng với chân kết nối
Một ứng dụng khác liên quan đến việc nối dây đồng với chân kết nối kim loại hoặc bộ thu.
Trong sắp xếp này, dây bị tước được đưa vào phần tiếp nhận của đầu nối. Dán hàn, có thể sử dụng phôi hàn hoặc phương pháp phân phối chất độn phù hợp khác, tùy thuộc vào việc xây dựng chung.
UltraFlex đã xuất bản một ứng dụng liên quan đến cáp đồng được hàn vào các chốt đồng để sản xuất dây nịt hệ thống thử nghiệm hàng không vũ trụ.
Trong bài kiểm tra cụ thể đó, dán hàn được áp dụng bên trong bộ thu cáp và vào đầu cáp bị tước. Cuộn dây cảm ứng bao phủ máy thu trong quá trình gia nhiệt.
Điều này minh họa một sự khác biệt quan trọng so với phương pháp hàn vấu cáp.: khu vực hàn có thể là một phần tiếp nhận tương đối nhỏ chứ không phải là một thùng thiết bị đầu cuối lớn.
1.3 Đầu nối cốc hàn
Đầu nối cốc hàn sử dụng hốc hoặc cốc chuyên dụng để nhận dây dẫn.
Độ sâu chèn dây dẫn, solder quantity and final fill condition must be controlled according to the connector specification.
Some solder-cup assemblies are difficult to inspect visually after joining because the soldered contact is recessed or enclosed.
For these assemblies, inspection and process-control requirements should be established before production.
NASA-STD-8739.4A specifically addresses solder-type connectors and non-removable solder cups, including conductor insertion, solder fill, fillet conditions and alternative inspection methods when the joint cannot be viewed directly.
1.4 Soldering Is Not a Universal Alternative to Crimping
Cable terminal joining methods must be selected according to the terminal design and applicable requirements.
A soldering process should not automatically be added to a conventional crimped power connection.
EPRI’s Electrical Connectors Application Guidelines explain that soldering a conductor before crimping is generally not recommended because solder can introduce additional material and variables into the crimped interface.
The guidelines also identify certain folded-wing terminal designs where soldering after crimping may be specified.
Vì thế, induction soldering should only be considered when the terminal manufacturer, product specification and applicable workmanship requirements permit it.
2. Hình học chung và vị trí hàn
2.1 Conductor Insertion and Joint Geometry
The physical relationship between the conductor and terminal determines the available space for solder.
For a terminal barrel, relevant dimensions include:
•Internal barrel diameter
•External barrel diameter
•Barrel length
•Conductor diameter or bundle dimensions
•Insertion depth
•Khoảng cách từ đầu dây dẫn đến lỗ đầu cuối
Đối với đầu nối cốc hàn, khoang tiếp nhận và độ sâu chèn dây dẫn trở nên đặc biệt quan trọng.
Dây dẫn phải được định vị theo yêu cầu lắp ráp được chỉ định của thiết bị đầu cuối.
Mối nối quá lỏng có thể khiến chất hàn thoát ra hoặc tích tụ không đều. Sự phù hợp không phù hợp cũng có thể làm cho việc phân phối chất hàn khó tái tạo.
Tuy nhiên, không phải mọi kết nối hàn đều dựa trên cùng một khoảng cách mao mạch. Ống cáp được lấp đầy xung quanh dây bện và cốc hàn đầu nối là các mối nối có hình dạng khác nhau và cần được đánh giá riêng biệt..
2.2 Dây hàn, Tạo phôi và dán
Phương pháp phân phối phụ phải phù hợp với thiết kế chung và bố trí sản xuất.
Cấp dây hàn
Solder wire can be introduced into the connection during heating.
This method allows solder quantity and feeding timing to be adjusted during process development.
It may be suitable for terminal barrels or open connection geometries where the filler can be introduced directly into the intended joining area.
Preplaced solder
A measured solder preform can be positioned before heating.
Preforms can help control filler quantity and placement in repeat production, provided the geometry supports stable positioning.
Dán hàn
Solder paste combines metallic filler particles with a flux system.
It can be applied to defined surfaces or inside a connector receiver, depending on the product design.
The paste quantity, particle alloy and flux characteristics must be compatible with the application.
These three methods are not interchangeable. The choice depends on the connection geometry, accessibility, production volume and required joint characteristics.
2.3 Solder Flow and Joint Filling
Once molten, solder moves according to surface wetting, hình học chung, gravity and the available flow paths.
For a cable terminal, the direction in which the assembly is positioned can influence how molten solder is retained.
In a published Ambrell application involving a copper grounding lug and wire, the manufacturer used a specially designed two-turn C-shaped coil to concentrate heating on the lug.
The application report also describes how vertical positioning allowed excess solder to flow out of the lower end of a filled lug, while horizontal positioning made it easier to retain solder around the wire and lug.
Đây là một ví dụ hữu ích về cách định hướng phôi có thể ảnh hưởng đến sự phân bố vật hàn.
Sự sắp xếp phù hợp vẫn phải được xác định từ thiết kế thiết bị đầu cuối thực tế và số lượng hàn yêu cầu.
2.4 Kiểm soát sự thấm hút của mối hàn
Trong dây dẫn bị mắc kẹt, chất hàn nóng chảy có thể xuyên qua giữa các sợi dây riêng lẻ thông qua hoạt động mao dẫn.
Điều này được gọi là hàn thấm.
Phần hàn kết quả trở nên cứng hơn so với dây dẫn bị mắc kẹt không được xử lý.
Nếu phần cứng kéo dài quá xa vào một khu vực phải linh hoạt, ứng suất uốn có thể tập trung gần phần chuyển tiếp giữa phần hàn và phần mềm.
NASA-STD-8739.4A giải quyết vấn đề này bằng cách yêu cầu chất hàn thấm hút phải nằm bên ngoài các phần dây cần duy trì tính linh hoạt.
Do đó, độ xuyên thấu hàn cần thiết phải được thiết lập theo kết cấu cáp và các yêu cầu tay nghề hiện hành..
Sự thâm nhập hàn quá mức không nên được coi là bằng chứng của một kết nối tốt hơn.
3. Bảo vệ cách điện và sưởi ấm chung
3.1 Làm nóng thiết bị đầu cuối kim loại
Một cuộn dây cảm ứng có thể được đặt xung quanh hoặc gần thiết bị đầu cuối kim loại để tạo ra nhiệt trong khu vực nối dự định.
Từ trường thay đổi gây ra dòng điện trong phôi dẫn điện. Sự gia nhiệt bằng điện trở tạo ra làm tăng nhiệt độ đầu cuối.
Nhiệt sau đó truyền sang dây dẫn liền kề và hàn.
Kiểu gia nhiệt chính xác phụ thuộc vào vật liệu đầu cuối, kích thước, hình học cuộn dây, tần số hoạt động và điều kiện ghép.
Mục tiêu là đưa các bề mặt hàn dự định đến các điều kiện quy trình cần thiết mà không làm nóng các bộ phận xung quanh một cách không cần thiết..
3.2 Dẫn nhiệt dọc theo dây dẫn đồng
Đồng có hàm lượng cao độ dẫn nhiệt.
Kết quả là, nhiệt được đưa vào thiết bị đầu cuối có thể truyền dọc theo dây dẫn được kết nối.
Điều này rất quan trọng vì lớp cách điện gần thiết bị đầu cuối có thể bị phơi nhiễm nhiệt ngay cả khi cuộn dây tập trung xung quanh khớp kim loại..
Phản ứng gia nhiệt bị ảnh hưởng bởi:
•Diện tích mặt cắt cáp
•Số lượng và đường kính của dây dẫn
•Khối lượng thiết bị đầu cuối và độ dày thành
•Chiều dài dây dẫn tiếp xúc
•Thời gian sưởi ấm
•Khoảng cách giữa khớp và lớp cách nhiệt
Do đó, các kết cấu cáp khác nhau có thể tạo ra phản ứng nhiệt khác nhau trong các điều kiện gia nhiệt danh nghĩa tương tự nhau..
3.3 Bảo vệ cách điện cáp
Vật liệu cách điện cáp có giới hạn nhiệt độ và đặc tính phản ứng nhiệt khác nhau.
PVC, cao su silicon, Cách điện XLPE và fluoropolymer không được coi là có đặc tính nhiệt giống nhau.
Quá trình này phải xem xét giới hạn nhiệt độ quy định của vật liệu cách nhiệt và thời gian tiếp xúc với nhiệt.
Các biện pháp quá trình tiềm năng bao gồm:
•Tập trung cuộn dây xung quanh thiết bị đầu cuối
•Duy trì vị trí phôi lặp lại
•Kiểm soát thời gian gia nhiệt
•Lựa chọn công suất và dải tần phù hợp
•Giám sát nhiệt độ tới hạn trong quá trình phát triển quy trình
•Sử dụng đồ đạc phù hợp hoặc bảo vệ nhiệt khi được phép
Nhiệt độ thực tế gần lớp cách nhiệt cần được đánh giá trong quá trình thử nghiệm.
Chỉ riêng nhiệt độ bề mặt đầu cuối không chứng minh được rằng lớp cách điện vẫn duy trì trong mức tiếp xúc nhiệt cho phép..
4. Hợp kim hàn, Thông lượng và chuẩn bị bề mặt
4.1 Lựa chọn hợp kim hàn
Hợp kim hàn dựa trên thiếc thường được xem xét cho các ứng dụng hàn điện.
Hệ thống hợp kim có thể bao gồm:
•Hợp kim thiếc-chì, nơi được phép
•Hợp kim thiếc-bạc
•Hợp kim thiếc-bạc-đồng
•Hợp kim thiếc-đồng
Hợp kim thích hợp phụ thuộc vào phạm vi nóng chảy cần thiết, khả năng tương thích kim loại cơ bản, nhiệt độ dịch vụ, yêu cầu về điện và các hạn chế về quy định.
Hợp kim cũng phải tương thích với bề mặt hoàn thiện của thiết bị đầu cuối.
Ví dụ, hàn một thiết bị đầu cuối bằng đồng mạ có thể yêu cầu xem xét quy trình khác với hàn một thành phần đồng không được mạ.
Hợp kim được chọn phải tuân theo các yêu cầu của sản phẩm và khuyến nghị của nhà cung cấp vật liệu hàn.
4.2 Lựa chọn thông lượng và khả năng tương thích
Chất trợ dung giúp loại bỏ hoặc kiểm soát các oxit bề mặt và hỗ trợ làm ướt chất hàn.
Lựa chọn của nó phụ thuộc vào hợp kim hàn, vật liệu cơ bản, tình trạng bề mặt và quy trình làm sạch cần thiết.
Những cân nhắc quan trọng bao gồm:
•Hoạt động thông lượng
•Nhiệt độ kích hoạt
•Khả năng tương thích với mạ thiết bị đầu cuối
•Đặc điểm dư lượng
•Yêu cầu vệ sinh
•Yêu cầu về độ sạch điện
Từ thông hoạt động tốt trên vật liệu đầu cuối này có thể không phù hợp với vật liệu đầu cuối khác.
Đối với đầu nối điện, dư lượng từ thông trên bề mặt tiếp xúc có thể đặc biệt có vấn đề.
4.3 Chuẩn bị bề mặt
Dầu, mỡ, quá trình oxy hóa và các chất gây ô nhiễm khác có thể cản trở việc làm ướt chất hàn.
Trước khi hàn, thiết bị đầu cuối và dây dẫn phải được chuẩn bị theo quy trình sản xuất đã được phê duyệt.
Chuẩn bị bề mặt có thể bao gồm các phương pháp làm sạch cơ học hoặc hóa học phù hợp.
Phương pháp đã chọn không được làm hỏng các sợi dây dẫn, mạ đầu cuối hoặc các bề mặt chức năng khác.
Gia nhiệt cảm ứng không loại bỏ nhu cầu chuẩn bị bề mặt thích hợp.
4.4 Làm sạch sau hàn và kiểm soát cặn
Sau khi hàn, Dư lượng từ thông phải được đánh giá theo hướng dẫn của nhà sản xuất từ thông và các yêu cầu hiện hành của đầu nối.
Một số hệ thống thông lượng được thiết kế cho các quy trình không sạch, trong khi những người khác yêu cầu làm sạch.
Đối với đầu nối điện, việc làm sạch đặc biệt quan trọng khi cặn có thể chạm tới các bề mặt tiếp xúc giao phối.
NASA-STD-8739.4A xác định dư lượng chất trợ dung, hàn giật gân, mảnh kim loại và các chất bẩn khác là vật liệu phải được loại bỏ khỏi bề mặt tiếp xúc của đầu nối khi chúng có thể làm hỏng hệ thống đầu nối.
Do đó, quá trình làm sạch nên được lựa chọn theo dòng hóa học, kết cấu kết nối và đặc điểm kỹ thuật sản phẩm.
5. Định vị cuộn dây cảm ứng và điều khiển quá trình
5.1 Kết hợp hình học cuộn dây với thiết bị đầu cuối
The cuộn dây phải được thiết kế xung quanh khu vực gia nhiệt dự định và hình dạng đầu cuối thực tế.
Các ứng dụng khác nhau có thể yêu cầu:
•Cuộn dây mở hình chữ C
•cuộn dây xoắn ốc
•Cuộn dây vị trí đơn
•Cuộn dây có hình dạng tùy chỉnh cho các cụm thiết bị đầu cuối cụ thể
Đối với vấu cáp, một cuộn dây hở hoặc có hình dạng đặc biệt có thể cung cấp khả năng tiếp cận để nạp vật hàn và nạp phôi.
Đối với một chân kết nối nhỏ, một cuộn dây nhỏ gọn có thể thích hợp hơn.
Cấu hình cuộn dây nên xem xét kích thước thiết bị đầu cuối, vị trí dây dẫn, vị trí hàn và khe hở cách điện.
5.2 Kiểm soát vùng sưởi ấm
Vùng gia nhiệt hoạt động phải tương ứng với vùng hàn dự định.
Nếu cuộn dây được đặt quá xa thiết bị đầu cuối, khớp nối có thể trở nên kém hiệu quả hơn.
Nếu cuộn dây làm nóng quá nhiều cáp liền kề, sự tiếp xúc nhiệt của vật liệu cách nhiệt có thể tăng lên.
Mục tiêu là đạt được nhiệt độ khớp yêu cầu đồng thời hạn chế sự nóng lên không cần thiết của các vật liệu xung quanh..
Khoảng hở và định vị cuối cùng từ cuộn dây đến phôi phải được thiết lập thông qua thử nghiệm ứng dụng.
5.3 Đo nhiệt độ
Đo nhiệt độ nên được lựa chọn theo yêu cầu hình học và quy trình của khớp.
Các phương pháp có thể bao gồm:
— Cặp nhiệt điện được gắn ở vị trí đo phù hợp.
— Các biện pháp giám sát nhiệt độ đã được xác nhận khác.
Vị trí đo rất quan trọng.
Nhiệt độ đo được ở bên ngoài thiết bị đầu cuối có thể không đại diện cho nhiệt độ ở giao diện hàn bên trong.
Tương tự, phép đo nhiệt độ gần lớp cách điện không nhất thiết chỉ ra nhiệt độ tối đa bên trong thiết bị đầu cuối.
Phương pháp đo phải được xác nhận dựa trên quá trình lắp ráp và hàn thực tế.
5.4 Thiết lập các điều kiện gia nhiệt lặp lại
Công suất, tần số và thời gian gia nhiệt phải được thiết lập thông qua thử nghiệm với thiết bị đầu cuối thực tế, nhạc trưởng, hàn và thông lượng.
Các ứng dụng hàn cảm ứng đã được công bố minh họa các điều kiện có thể thay đổi rộng rãi như thế nào.
| Ứng dụng đã xuất bản | Điều kiện được báo cáo |
|---|---|
| Dây và vấu nối đất bằng đồng | 10 hệ thống kW, 109 kHz, khoảng 188°C, 40 giây |
| 50 mm² cáp và thiết bị đầu cuối | 2.8 kW, khoảng 260°C, 15–20 giây |
| Cáp đồng và chân | Khoảng 315°C, 2 giây |
Những số liệu này thể hiện các thử nghiệm ứng dụng riêng biệt được thực hiện với các cấu hình thiết bị và hình dạng phôi khác nhau.
Chúng không thể so sánh trực tiếp hoặc cài đặt quy trình được đề xuất.
Đối với ứng dụng sản xuất, chu trình gia nhiệt phải được xác nhận để tránh làm ướt chất hàn, điền vào khớp, yêu cầu về nhiệt độ cách nhiệt và mối nối hoàn thiện.
6. Các vấn đề chung về quy trình và xác minh chất lượng chung
6.1 Các Vấn Đề Thường Gặp
| Vấn đề về quy trình | Nguyên nhân có thể | Kiểm tra được đề xuất |
|---|---|---|
| Hàn đầy đủ | Vị trí hàn không chính xác, làm ướt kém hoặc quá trình gia nhiệt không đủ | Số lượng hàn, tuôn ra, chuẩn bị bề mặt và nhiệt độ mối nối |
| Tràn hàn quá mức | Số lượng phụ quá nhiều hoặc hướng phôi không phù hợp | Vị trí nạp và cố định hàn |
| Hàn thấm quá mức | Dòng hàn không được kiểm soát dọc theo dây dẫn | Số lượng hàn, cấu trúc dây dẫn và chiều dài linh hoạt cần thiết |
| Hư hỏng cách nhiệt | Tiếp xúc với nhiệt quá mức | Vị trí cuộn dây, thời gian gia nhiệt và nhiệt độ cách nhiệt |
| Sự xuất hiện khớp không nhất quán | Sự thay đổi vị trí phôi hoặc cấp liệu hàn | Khả năng lặp lại của thiết bị cố định và kiểm soát quy trình |
| Chất hàn làm ướt kém | Oxy hóa, ô nhiễm hoặc thông lượng không tương thích | Chuẩn bị bề mặt và khả năng tương thích vật liệu |
| Tiếp điểm đầu nối bị nhiễm bẩn | Dư lượng từ thông hoặc vết hàn | Làm sạch và kiểm tra sau hàn |
Những vấn đề này có thể có những nguyên nhân khác nhau ngay cả khi chúng gây ra các triệu chứng bên ngoài tương tự nhau..
Ví dụ, đổ đầy không hoàn toàn không nhất thiết có nghĩa là công suất sưởi quá thấp. Nó có thể là kết quả của việc chuẩn bị bề mặt kém, vị trí hàn không phù hợp hoặc hệ thống từ thông không tương thích.
Cần xác định nguyên nhân trước khi thay đổi thông số gia nhiệt.
6.2 Kiểm tra trực quan
Kiểm tra trực quan có thể giúp xác định:
•Lớp phủ hàn không đầy đủ
•Sự tích tụ hàn quá mức
•Phi lê hàn được hình thành kém
•Ô nhiễm có thể nhìn thấy
•Cách nhiệt bị hư hỏng
•Vết hàn trên bề mặt tiếp xúc của đầu nối
Tiêu chí chấp nhận phải tuân theo các yêu cầu về đặc điểm kỹ thuật và tay nghề của sản phẩm hiện hành.
6.3 Kiểm tra điện
Kiểm tra điện có thể bao gồm:
•Kiểm tra tính liên tục
•Đo điện trở tiếp xúc
•Kiểm tra điện trở cách điện
•Thử nghiệm khả năng chịu điện môi, khi cần thiết
Đối với kết nối nguồn, Điện trở tiếp xúc đặc biệt quan trọng vì điện trở quá mức có thể dẫn đến tổn thất điện bổ sung và sinh nhiệt cục bộ trong quá trình vận hành.
Cần thiết lập các phương pháp thử nghiệm và giới hạn chấp nhận cho ứng dụng thực tế.
6.4 Kiểm tra cơ khí
Đánh giá cơ học có thể bao gồm độ bền kéo, kéo hoặc các thử nghiệm dành riêng cho ứng dụng khác.
Đối với cáp mềm, sự chuyển đổi giữa các phần được hàn và không được hàn cũng cần được xem xét.
Một kết nối đáp ứng yêu cầu về điện ban đầu có thể vẫn có độ tin cậy cơ học không đủ khi chuyển động hoặc rung lặp đi lặp lại.
Do đó, thử nghiệm cơ học phải phản ánh các điều kiện sử dụng thực tế và các yêu cầu sản phẩm hiện hành..
6.5 Kiểm tra mặt cắt ngang
Kiểm tra mặt cắt ngang có thể cung cấp thông tin về sự phân bố chất hàn bên trong.
Các mẫu đại diện có thể được cắt ra để kiểm tra:
•Hàn thâm nhập
•Phân bố xung quanh dây dẫn
•Khu vực chưa được lấp đầy
•Gián đoạn nội tại
•Hàn thâm nhập vào vật liệu cách nhiệt
Điều này đặc biệt hữu ích trong quá trình phát triển quy trình khi hình dáng bên ngoài không thể xác định được tình trạng khớp bên trong.
Dành cho đầu nối cốc hàn không thể kiểm tra bằng mắt sau khi lắp ráp, NASA-STD-8739.4A xác định các biện pháp kiểm tra và kiểm soát quy trình thay thế, bao gồm cả việc kiểm tra tạm thời, Kiểm tra bằng tia X và kiểm soát việc chèn dây dẫn và hàn đắp.
7. Chọn hệ thống hàn cảm ứng cho thiết bị đầu cuối cáp
The cấu hình thiết bị nên được lựa chọn sau khi xây dựng thiết bị đầu cuối và quy trình hàn yêu cầu đã được xác định.
Thông tin sau đây rất hữu ích trong quá trình đánh giá ứng dụng.
| Thông tin ứng dụng | Mục đích |
|---|---|
| Chất liệu cáp | Xác định tính chất dây dẫn |
| Diện tích mặt cắt cáp | Giúp đánh giá khối lượng nhiệt và phản ứng gia nhiệt |
| Stranded or solid conductor | Influences joint geometry and solder penetration |
| Terminal material | Determines electromagnetic heating characteristics |
| Terminal dimensions | Helps establish coil geometry |
| Terminal plating | Determines solder compatibility |
| Insulation material | Establishes thermal exposure limits |
| Hợp kim hàn | Determines the required soldering temperature range |
| Flux specification | Defines surface activation and cleaning requirements |
| Solder placement method | Determines filler delivery requirements |
| Số lượng sản xuất | Helps establish the required production arrangement |
| Joint acceptance criteria | Defines the required quality verification |
Tùy thuộc vào ứng dụng, chính hệ thống cảm ứng có thể bao gồm:
•Adjustable heating power
•Suitable operating frequency
•Dedicated induction coils
•Giám sát nhiệt độ
•Stored process programs
•Workpiece positioning fixtures
•Automatic solder feeding
•Integration with production handling equipment
Để sản xuất lặp lại, một cuộn dây và thiết bị cố định chuyên dụng có thể giúp duy trì vị trí phôi và điều kiện gia nhiệt ổn định.
Cấu hình thiết bị cuối cùng phải được đánh giá bằng cách sử dụng các mẫu sản xuất đại diện.
Câu hỏi thường gặp
Bấm vào một câu hỏi để mở rộng câu trả lời.
Có thể sử dụng hệ thống sưởi cảm ứng để hàn cáp đồng vào các thiết bị đầu cuối không?
Có. Gia nhiệt cảm ứng có thể được sử dụng cho các cụm đầu cuối cáp phù hợp được thiết kế để hàn. Thiết bị đầu cuối kim loại được làm nóng, truyền nhiệt đến vật hàn và bề mặt dây dẫn liền kề.
Làm thế nào để bảo vệ cách điện của cáp trong quá trình hàn cảm ứng?
Cuộn dây nên tập trung sưởi ấm xung quanh khớp dự định. Vật liệu cách nhiệt, khoảng cách từ khu vực sưởi ấm và thời gian tiếp xúc với nhiệt đều phải được xem xét.
Nhiệt độ cách điện thực tế phải được kiểm tra theo thông số kỹ thuật của nhà sản xuất cáp.
Sự khác biệt giữa dây hàn là gì, phôi hàn và dán hàn?
Dây hàn thường được đưa vào khớp, phôi được định vị trước khi gia nhiệt, và dán hàn vào các bề mặt hoặc lỗ hổng xác định. Phương pháp phù hợp nhất phụ thuộc vào hình dạng của mối nối, yêu cầu về khả năng tiếp cận và sản xuất.
Tại sao khả năng thấm hút hàn lại quan trọng trong cụm cáp bị mắc kẹt?
Sự thấm hút của chất hàn có thể làm cho một phần của dây dẫn bị mắc kẹt trở nên cứng hơn. Nếu nó mở rộng sang một khu vực cần duy trì tính linh hoạt, ứng suất cơ học có thể tập trung ở giai đoạn chuyển tiếp. Sự thâm nhập của mối hàn cần thiết phải được kiểm soát theo thông số kỹ thuật lắp ráp.
Có thể sử dụng cùng một cuộn dây cảm ứng cho các kích cỡ đầu cuối cáp khác nhau không?
Không nhất thiết. Kích thước thiết bị đầu cuối khác nhau, kích thước dây dẫn và vị trí hàn có thể yêu cầu cách sắp xếp cuộn dây khác nhau. Sự phù hợp của cuộn dây phải được xác minh bằng cách sử dụng hình dạng phôi thực tế.
Kết luận
Hàn cảm ứng có thể cung cấp một phương pháp gia nhiệt có kiểm soát cho các cụm đầu cuối cáp và đầu nối điện phù hợp.
Chất lượng của kết nối hoàn thiện phụ thuộc vào mối quan hệ giữa hình học của mối nối, định vị dây dẫn, vị trí hàn, truyền nhiệt và khả năng tương thích vật liệu.
Một quy trình đáng tin cậy cũng phải tính đến khả năng cách điện của cáp, hàn thấm, dư lượng từ thông và hiệu suất điện và cơ cần thiết.
Đối với sản xuất công nghiệp, Phương pháp hiệu quả nhất là phát triển quy trình gia nhiệt cảm ứng bằng cách sử dụng cụm đầu nối và dây dẫn thực tế., sau đó xác minh mối nối kết quả dựa trên các yêu cầu về tay nghề và sản phẩm hiện hành.
Tài liệu tham khảo kỹ thuật
2. EPRI – Hướng dẫn ứng dụng đầu nối điện
3. Ambrell – Hàn dây điện vào vấu nối đất bằng đồng
4. siêu linh hoạt – Hàn cảm ứng cáp vào thiết bị đầu cuối
5. siêu linh hoạt – Hàn cảm ứng cáp đồng vào chân đồng
Cần một quy trình hàn cảm ứng cho thiết bị đầu cuối cáp?
Hãy cho chúng tôi biết chi tiết về thiết bị đầu cuối và cáp của bạn, hợp kim hàn và yêu cầu sản xuất. Kechuang có thể giúp bạn đánh giá thiết lập hàn cảm ứng phù hợp cho ứng dụng của bạn.


