
Saldatura a induzione dei terminali dei cavi: Progettazione congiunta, Posizionamento della saldatura e controllo del processo
Introduzione
Terminali dei cavi e i connettori elettrici sono utilizzati in un'ampia gamma di assemblaggi elettrici industriali. A seconda del loro design, i collegamenti tra conduttori in rame e terminali metallici possono comportare la crimpatura, saldatura o altri metodi di unione approvati.
Per gruppi terminali specificatamente progettati per la saldatura, il riscaldamento a induzione fornisce un modo localizzato per riscaldare l'area di giunzione metallica. Le superfici del terminale e del conduttore adiacente vengono riscaldate in modo che la saldatura possa sciogliersi, bagnare le superfici previste e formare il collegamento richiesto.
Tuttavia, una connessione saldata affidabile dipende da qualcosa di più del semplice raggiungimento della temperatura di fusione della saldatura.
La geometria del terminale determina il modo in cui il conduttore si adatta all'interno dell'area di connessione. Il posizionamento della saldatura influisce sul modo in cui il metallo d'apporto entra nel giunto. L’elevata conduttività termica del rame influenza il trasferimento di calore lungo il conduttore, mentre l'isolamento del cavo nelle vicinanze introduce ulteriori vincoli di temperatura.
Questi fattori devono essere considerati insieme quando si sviluppa un saldatura ad induzione processo.
Questo articolo esamina la relazione tra la progettazione del giunto del terminale del cavo, posizionamento della saldatura, riscaldamento a induzione e qualità dei giunti finiti.
2. Geometria del giunto e posizionamento della saldatura
3. Protezione del riscaldamento e dell'isolamento dei cavi
4. Lega di saldatura, Preparazione del flusso e della superficie
5. Posizionamento della bobina di induzione e controllo del processo
6. Problemi di processo comuni e verifica congiunta della qualità
7. Selezione di un sistema di saldatura a induzione per terminali di cavi
1. Applicazioni di saldatura a induzione per terminali di cavi
1.1 Connessioni del capocorda e del cilindro terminale
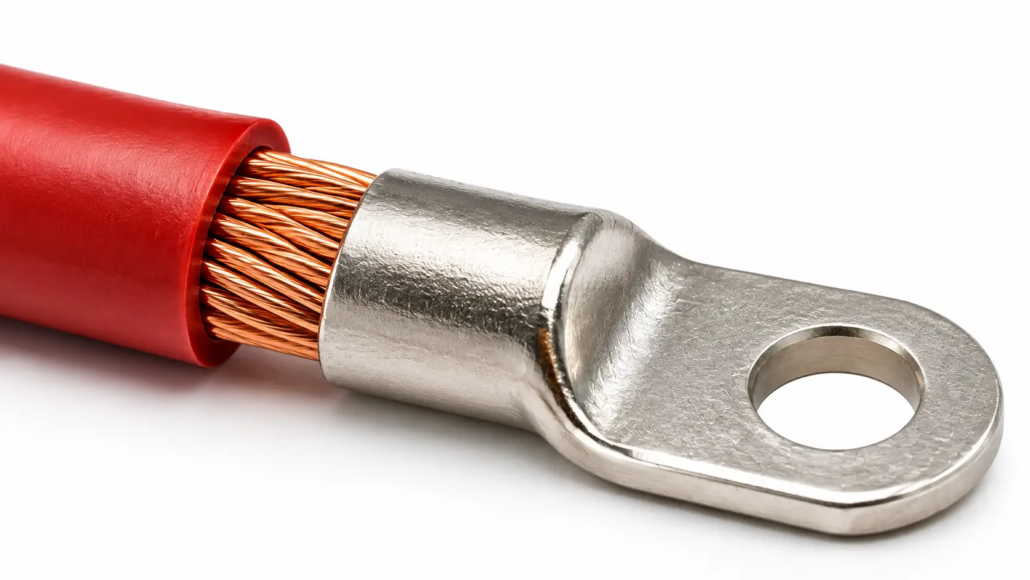
Un'applicazione prevede un conduttore di rame intrecciato inserito in un cilindro terminale metallico.
A seconda del design del terminale, la saldatura può essere introdotta nella canna prima o durante il riscaldamento. L'obiettivo è stabilire la connessione saldata specificata tra conduttore e terminale.
La disposizione del riscaldamento deve tenere conto:
•Dimensioni canna terminale
•Area della sezione trasversale del conduttore
•Numero e diametro dei singoli fili
•Profondità di inserimento del conduttore
•Posizione di ingresso della saldatura
•Distanza tra il giunto e l'isolamento del cavo
Un terminale più grande può richiedere una disposizione della bobina e un ciclo di riscaldamento diversi rispetto a un capocorda più piccolo.
Il processo dovrebbe essere sviluppato in base alla combinazione effettiva di terminale e conduttore anziché essere selezionato esclusivamente in base alle dimensioni del cavo.
1.2 Collegamenti da filo di rame a pin del connettore
Un'altra applicazione prevede l'unione di un filo di rame a un pin del connettore o ricevitore metallico.
In questo arrangiamento, il filo spelato viene inserito in una sezione ricevente del connettore. Pasta saldante, possono essere utilizzate preforme di saldatura o un altro metodo di erogazione del riempitivo adatto, a seconda della costruzione del giunto.
UltraFlex ha pubblicato un'applicazione che coinvolge cavi in rame saldati a pin in rame per la produzione di cablaggi per sistemi di test aerospaziali.
In quel particolare test, la pasta saldante è stata applicata all'interno del ricevitore via cavo e sull'estremità spelata del cavo. La bobina di induzione copriva il ricevitore durante il riscaldamento.
Ciò illustra un'importante differenza rispetto alla saldatura dei capicorda: l'area di saldatura può essere una sezione di ricezione relativamente piccola piuttosto che un grande cilindro terminale.
1.3 Connettori a saldare
I connettori con coppa a saldare utilizzano una cavità o coppa dedicata per ricevere un conduttore.
La profondità di inserimento del conduttore, la quantità di saldatura e le condizioni di riempimento finale devono essere controllate in base alle specifiche del connettore.
Alcuni gruppi coppa di saldatura sono difficili da ispezionare visivamente dopo l'unione perché il contatto saldato è incassato o racchiuso.
Per queste assemblee, I requisiti di ispezione e controllo del processo dovrebbero essere stabiliti prima della produzione.
NASA-STD-8739.4A si rivolge specificamente ai connettori a saldare e alle coppe a saldare non rimovibili, compreso l'inserimento del conduttore, riempimento di saldatura, condizioni del raccordo e metodi di ispezione alternativi quando il giunto non può essere visualizzato direttamente.
1.4 La saldatura non è un'alternativa universale alla crimpatura
I metodi di giunzione dei terminali dei cavi devono essere selezionati in base al design del terminale e ai requisiti applicabili.
Un processo di saldatura non dovrebbe essere aggiunto automaticamente a una connessione di alimentazione crimpata convenzionale.
Le linee guida per l'applicazione dei connettori elettrici di EPRI spiegano che la saldatura di un conduttore prima della crimpatura non è generalmente consigliata perché la saldatura può introdurre materiale aggiuntivo e variabili nell'interfaccia crimpata.
Le linee guida identificano inoltre alcuni modelli di terminali ad ala ripiegata per i quali è possibile specificare la saldatura dopo la crimpatura.
Perciò, la saldatura a induzione deve essere presa in considerazione solo dal produttore del terminale, le specifiche del prodotto e i requisiti di lavorazione applicabili lo consentono.
2. Geometria del giunto e posizionamento della saldatura
2.1 Inserimento del conduttore e geometria del giunto
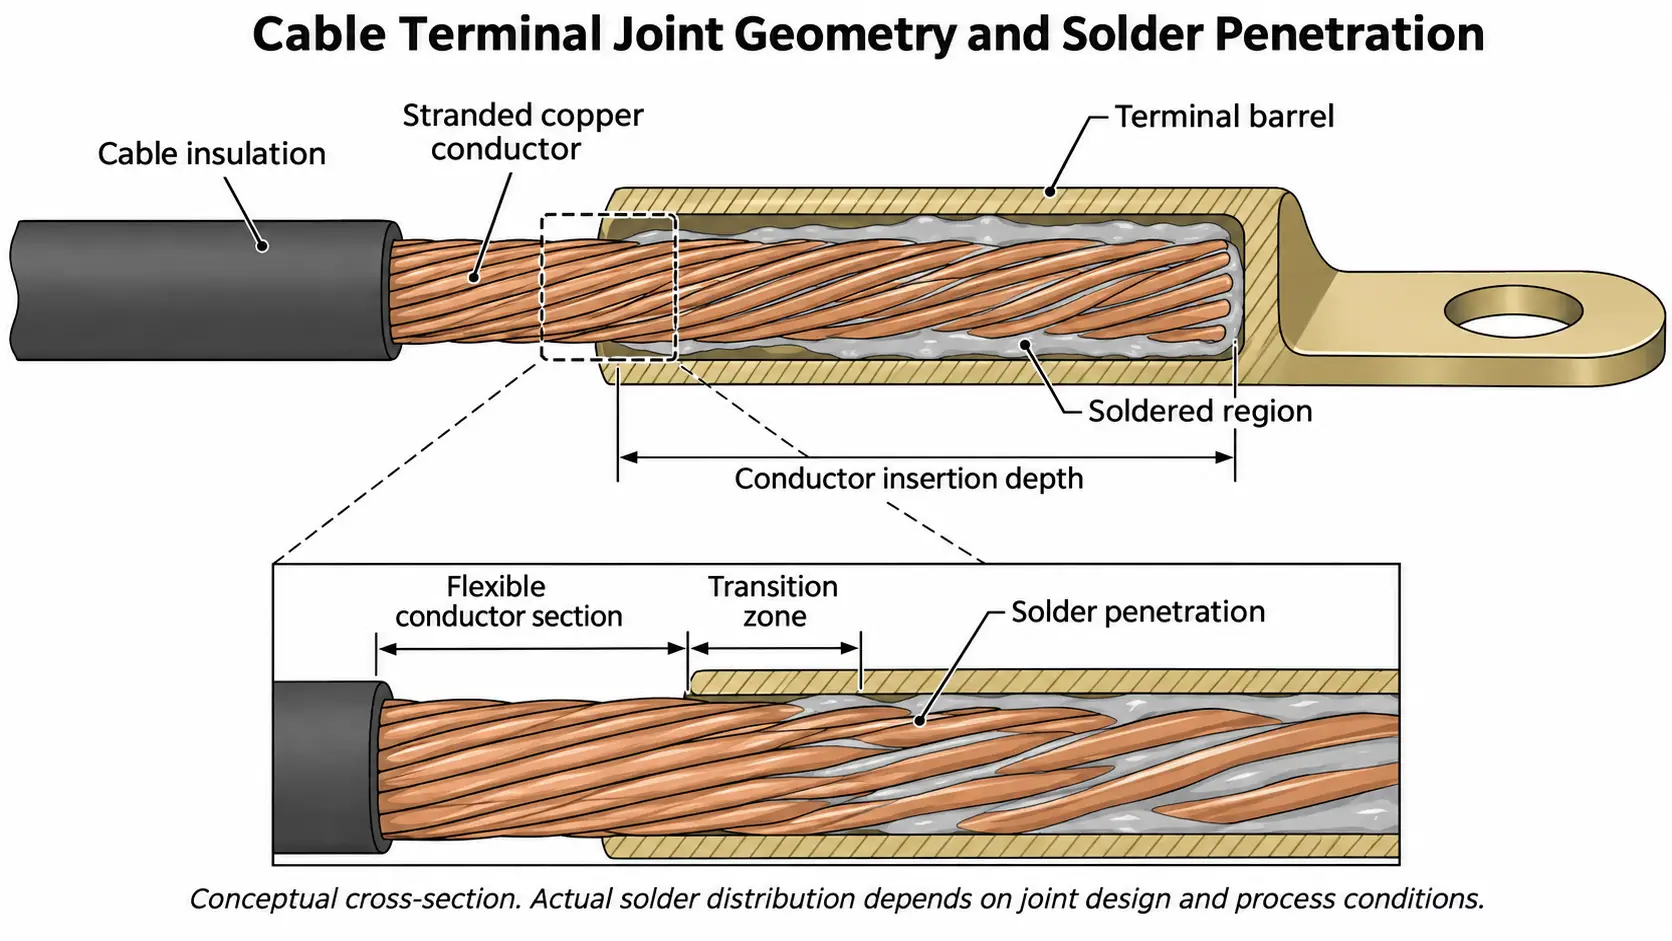
La relazione fisica tra conduttore e terminale determina lo spazio disponibile per la saldatura.
Per un barile terminale, le dimensioni rilevanti includono:
•Diametro interno della canna
•Diametro esterno della canna
•Lunghezza della canna
•Diametro del conduttore o dimensioni del fascio
•Profondità di inserimento
•Distanza dall'estremità del conduttore all'apertura del terminale
Per un connettore a saldare, la cavità ricevente e la profondità di inserimento del conduttore diventano particolarmente importanti.
Il conduttore deve essere posizionato secondo i requisiti di assemblaggio specificati del terminale.
Un giunto troppo allentato può consentire alla saldatura di fuoriuscire o accumularsi in modo non uniforme. Un adattamento inadeguato può anche rendere difficile la riproduzione della distribuzione della saldatura.
Tuttavia, non tutte le connessioni saldate si basano sullo stesso spazio capillare. Un fermacavo riempito attorno a un filo intrecciato e una coppa di saldatura del connettore sono geometrie di giunzione diverse e devono essere valutate separatamente.
2.2 Filo di saldatura, Preforma e Incolla
Il metodo di consegna del riempitivo deve corrispondere alla progettazione congiunta e alla disposizione di produzione.
Alimentazione del filo di saldatura
Il filo di saldatura può essere introdotto nella connessione durante il riscaldamento.
Questo metodo consente di regolare la quantità di saldatura e i tempi di alimentazione durante lo sviluppo del processo.
Può essere adatto per cilindri terminali o geometrie di connessione aperte in cui il riempitivo può essere introdotto direttamente nell'area di giunzione prevista.
Saldatura preposizionata
Una preforma di saldatura misurata può essere posizionata prima del riscaldamento.
Le preforme possono aiutare a controllare la quantità e il posizionamento del riempitivo nella produzione ripetuta, a condizione che la geometria supporti un posizionamento stabile.
Pasta saldante
La pasta saldante combina particelle di riempitivo metallico con un sistema di flusso.
Può essere applicato su superfici definite o all'interno di un connettore ricevitore, a seconda del design del prodotto.
La quantità di pasta, le caratteristiche della lega delle particelle e del flusso devono essere compatibili con l'applicazione.
Questi tre metodi non sono intercambiabili. La scelta dipende dalla geometria della connessione, accessibilità, volume di produzione e caratteristiche comuni richieste.
2.3 Flusso di saldatura e riempimento dei giunti
Una volta fuso, la saldatura si muove in base alla bagnatura della superficie, geometria della giunzione, gravità e i percorsi di flusso disponibili.
Per un terminale del cavo, la direzione in cui è posizionato l'assieme può influenzare il modo in cui viene trattenuta la saldatura fusa.
In un'applicazione Ambrell pubblicata che coinvolge un capocorda e un filo di messa a terra in rame, il produttore ha utilizzato una bobina a forma di C a due giri appositamente progettata per concentrare il riscaldamento sull'aletta.
Il rapporto sull'applicazione descrive inoltre come il posizionamento verticale abbia permesso alla saldatura in eccesso di fuoriuscire dall'estremità inferiore di un capocorda riempito, mentre il posizionamento orizzontale ha reso più facile trattenere la saldatura attorno al filo e al capocorda.
Questo è un utile esempio di come l'orientamento del pezzo può influenzare la distribuzione della saldatura.
La disposizione adeguata deve ancora essere determinata dalla struttura effettiva del terminale e dalla quantità di saldatura richiesta.
2.4 Controllo dell'assorbimento della saldatura
Nei conduttori a trefoli, la saldatura fusa può penetrare tra i singoli trefoli del filo attraverso l'azione capillare.
Questo è noto come assorbimento della saldatura.
La sezione saldata risultante diventa più rigida del conduttore a trefolo non trattato.
Se la sezione rigida si estende troppo in un'area che deve rimanere flessibile, le sollecitazioni di flessione possono concentrarsi in prossimità della transizione tra le porzioni saldate e flessibili.
NASA-STD-8739.4A risolve questo problema richiedendo che l'assorbimento della saldatura rimanga all'esterno delle porzioni del filo che devono mantenere la flessibilità.
La penetrazione della saldatura richiesta deve pertanto essere stabilita in base alla struttura del cavo e ai requisiti di lavorazione applicabili.
Un'eccessiva penetrazione della saldatura non deve essere trattata come prova di una connessione migliore.
3. Protezione del riscaldamento e dell'isolamento dei cavi
3.1 Riscaldamento del terminale metallico
Una bobina di induzione può essere posizionata attorno o vicino al terminale metallico per generare calore nella zona di giunzione prevista.
Il campo magnetico variabile induce correnti elettriche nel pezzo conduttivo. Il riscaldamento resistivo risultante aumenta la temperatura terminale.
Il calore viene quindi trasferito al conduttore e alla saldatura adiacenti.
L'esatto schema di riscaldamento dipende dal materiale del terminale, dimensioni, Geometria della bobina, frequenza operativa e condizioni di accoppiamento.
L'obiettivo è portare le superfici di saldatura previste alle condizioni di processo richieste senza riscaldare inutilmente i componenti circostanti.
3.2 Conduzione del calore lungo i conduttori in rame
Il rame è alto conduttività termica.
Di conseguenza, il calore introdotto al terminale può viaggiare lungo il conduttore collegato.
Questo è importante perché l'isolamento vicino al terminale può subire esposizione termica anche quando la bobina è concentrata attorno al giunto metallico.
La risposta al riscaldamento è influenzata da:
•Area della sezione trasversale del cavo
•Numero e diametro dei trefoli conduttori
•Massa terminale e spessore della parete
•Lunghezza del conduttore esposto
•Durata del riscaldamento
•Distanza tra giunto e isolante
Differenti costruzioni di cavi possono quindi produrre diverse risposte termiche in condizioni di riscaldamento nominale simili.
3.3 Protezione dell'isolamento del cavo
I materiali isolanti dei cavi hanno limiti di temperatura e caratteristiche di risposta termica diversi.
PVC, gomma siliconica, L'isolamento XLPE e fluoropolimero non deve essere trattato come avente un comportamento termico identico.
Il processo deve considerare il limite di temperatura specificato del materiale isolante e la durata dell’esposizione termica.
Le potenziali misure di processo includono:
•Concentrare la bobina attorno al terminale
•Mantenere il posizionamento ripetibile del pezzo
•Controllo del tempo di riscaldamento
•Selezione di una potenza e di una gamma di frequenza adeguate
•Monitoraggio delle temperature critiche durante lo sviluppo del processo
•Utilizzare dispositivi adeguati o protezioni termiche ove consentito
La temperatura effettiva vicino all'isolamento dovrebbe essere valutata durante il test.
La sola temperatura superficiale terminale non stabilisce che l'isolamento sia rimasto entro la sua esposizione termica consentita.
4. Lega di saldatura, Preparazione del flusso e della superficie
4.1 Selezione della lega di saldatura
Le leghe saldanti a base di stagno sono comunemente considerate per applicazioni di saldatura elettrica.
I possibili sistemi di leghe includono:
•Leghe stagno-piombo, dove consentito
•Leghe stagno-argento
•Leghe stagno-argento-rame
•Leghe stagno-rame
La lega appropriata dipende dall'intervallo di fusione richiesto, compatibilità con i metalli di base, temperatura di servizio, requisiti elettrici e restrizioni normative.
La lega deve inoltre essere compatibile con la finitura superficiale del terminale.
Per esempio, la saldatura di un terminale in rame placcato può richiedere considerazioni di processo diverse rispetto alla saldatura di un componente in rame non placcato.
La lega selezionata deve seguire i requisiti del prodotto e le raccomandazioni del fornitore della saldatura.
4.2 Selezione e compatibilità del flusso
Il flusso aiuta a rimuovere o controllare gli ossidi superficiali e supporta la bagnatura della saldatura.
La sua selezione dipende dalla lega di saldatura, materiale di base, condizioni della superficie e procedura di pulizia richiesta.
Considerazioni importanti includono:
•Attività di flusso
•Temperatura di attivazione
•Compatibilità con placcatura dei terminali
•Caratteristiche dei residui
•Requisiti di pulizia
•Requisiti di pulizia elettrica
Un flusso che funziona bene su un materiale terminale potrebbe non essere adatto per un altro.
Per connettori elettrici, I residui di flusso sulle superfici di contatto possono essere particolarmente problematici.
4.3 Preparazione della superficie
Petrolio, grasso, l'ossidazione e altri contaminanti possono interferire con la bagnatura della saldatura.
Prima della saldatura, il terminale e il conduttore devono essere preparati secondo la procedura di produzione approvata.
La preparazione della superficie può comportare adeguati metodi di pulizia meccanica o chimica.
Il metodo scelto non deve danneggiare i trefoli del conduttore, placcatura dei terminali o altre superfici funzionali.
Il riscaldamento a induzione non elimina la necessità di un'adeguata preparazione della superficie.
4.4 Pulizia post-saldatura e controllo dei residui
Dopo la saldatura, I residui di disossidante devono essere valutati secondo le istruzioni del produttore del disossidante e i requisiti applicabili del connettore.
Alcuni sistemi di flusso sono progettati per processi non puliti, mentre altri necessitano di pulizia.
Per connettori elettrici, la pulizia è particolarmente importante quando i residui potrebbero raggiungere le superfici di contatto accoppiate.
NASA-STD-8739.4A identifica i residui di flusso, schizzi di saldatura, scaglie di metallo e altra contaminazione come materiali che devono essere rimossi dalle superfici di contatto del connettore quando potrebbero compromettere il sistema del connettore.
Il processo di pulizia dovrebbe quindi essere selezionato in base alla chimica del flusso, costruzione del connettore e specifiche del prodotto.
5. Posizionamento della bobina di induzione e controllo del processo
5.1 Corrispondenza della geometria della bobina con il terminale
Il bobina dovrebbe essere progettato in base alla regione di riscaldamento prevista e alla geometria terminale effettiva.
Potrebbero essere necessarie applicazioni diverse:
•Bobine aperte a forma di C
•Bobine elicoidali
•Bobine a posizione singola
•Bobine con forma personalizzata per assemblaggi terminali specifici
Per un capocorda, una bobina aperta o dalla forma speciale può fornire l'accesso per l'alimentazione della saldatura e il caricamento del pezzo.
Per un piccolo pin del connettore, una bobina compatta potrebbe essere più appropriata.
La configurazione della bobina dovrebbe considerare le dimensioni dei terminali, posizione del conduttore, posizione della saldatura e distanza dell'isolamento.
5.2 Controllo della zona di riscaldamento
La zona di riscaldamento attiva dovrebbe corrispondere alla zona di saldatura prevista.
Se la bobina è posizionata troppo lontano dal terminale, l'accoppiamento potrebbe diventare meno efficace.
Se la bobina riscalda troppo il cavo adiacente, l'esposizione termica dell'isolamento potrebbe aumentare.
L'obiettivo è raggiungere la temperatura congiunta richiesta limitando al tempo stesso il riscaldamento non necessario dei materiali circostanti.
La distanza e il posizionamento finali tra bobina e pezzo devono essere stabiliti mediante test applicativi.
5.3 Misurazione della temperatura
La misurazione della temperatura deve essere selezionata in base alla geometria del giunto e ai requisiti del processo.
I metodi possibili includono:
— Termocoppie collegate in punti di misurazione idonei.
— Misurazione della temperatura a infrarossi.
— Altre disposizioni convalidate per il monitoraggio della temperatura.
Il luogo di misurazione è importante.
Una temperatura misurata all'esterno di un terminale potrebbe non rappresentare la temperatura sull'interfaccia di saldatura interna.
Allo stesso modo, una misurazione della temperatura in prossimità dell'isolamento non indica necessariamente la temperatura massima all'interno del terminale.
Il metodo di misurazione deve essere convalidato rispetto all'effettivo processo di assemblaggio e saldatura.
5.4 Stabilire condizioni di riscaldamento ripetibili
Potenza, la frequenza e il tempo di riscaldamento devono essere stabiliti mediante test con il terminale reale, conduttore, saldatura e flusso.
Le applicazioni di saldatura a induzione pubblicate illustrano quanto ampiamente possano variare le condizioni.
| Applicazione pubblicata | Condizioni riportate |
|---|---|
| Capocorda e filo di messa a terra in rame | 10 sistema kW, 109 kHz, circa 188°C, 40 secondi |
| 50 mm² cavo e terminale | 2.8 kW, circa 260°C, 15–20 secondi |
| Cavi e pin in rame | Circa 315°C, 2 secondi |
Queste cifre rappresentano test applicativi separati condotti con diverse geometrie del pezzo e configurazioni dell'attrezzatura.
Non sono impostazioni di processo direttamente comparabili o consigliate.
Per un'applicazione di produzione, il ciclo di riscaldamento deve essere convalidato rispetto alla bagnatura della saldatura, riempimento articolare, temperatura di isolamento e requisiti del giunto finito.
6. Problemi di processo comuni e verifica congiunta della qualità
6.1 Problemi comuni
| Problema di processo | Possibile causa | Controlli consigliati |
|---|---|---|
| Riempimento di saldatura incompleto | Posizionamento errato della saldatura, scarsa bagnatura o riscaldamento del processo insufficiente | Quantità di saldatura, flusso, preparazione della superficie e temperatura del giunto |
| Traboccamento eccessivo della saldatura | Quantità eccessiva di materiale di riempimento o orientamento inadeguato del pezzo | Alimentazione della saldatura e posizione del dispositivo |
| Eccessivo assorbimento della saldatura | Flusso di saldatura incontrollato lungo i fili del conduttore | Quantità di saldatura, costruzione del conduttore e lunghezza flessibile richiesta |
| Danni all'isolamento | Eccessiva esposizione termica | Posizione della bobina, tempo di riscaldamento e temperatura di isolamento |
| Aspetto articolare incoerente | Variazione della posizione del pezzo o dell'alimentazione della saldatura | Ripetibilità delle attrezzature e controlli di processo |
| Scarsa bagnatura della saldatura | Ossidazione, contaminazione o flusso incompatibile | Preparazione della superficie e compatibilità dei materiali |
| Contatti del connettore contaminati | Residui di flussante o schizzi di saldatura | Pulizia e ispezione post-saldatura |
Questi problemi possono avere cause diverse anche quando producono sintomi esterni simili.
Per esempio, incomplete filling does not necessarily mean that heating power is too low. It may result from poor surface preparation, unsuitable solder placement or an incompatible flux system.
The cause should be identified before changing the heating parameters.
6.2 Visual Inspection
Visual inspection can help identify:
•Incomplete solder coverage
•Excessive solder buildup
•Poorly formed solder fillets
•Visible contamination
•Damaged insulation
•Solder splash on connector contact surfaces
Acceptance criteria should follow the applicable product specification and workmanship requirements.
6.3 Electrical Testing
Electrical testing may include:
•Continuity testing
•Contact resistance measurement
•Insulation resistance testing
•Dielectric withstand testing, dove richiesto
For power connections, la resistenza di contatto è particolarmente importante perché una resistenza eccessiva può causare ulteriori perdite elettriche e riscaldamento localizzato durante il funzionamento.
Dovrebbero essere stabiliti metodi di prova e limiti di accettabilità per l'applicazione effettiva.
6.4 Prove meccaniche
La valutazione meccanica può includere la trazione, pull o altri test specifici dell'applicazione.
Per cavi flessibili, va inoltre considerata la transizione tra la porzione saldata e quella non saldata.
Una connessione che soddisfa un requisito elettrico iniziale potrebbe comunque avere un'affidabilità meccanica inadeguata in caso di movimenti o vibrazioni ripetuti.
I test meccanici dovrebbero quindi riflettere le effettive condizioni di servizio e i requisiti di prodotto applicabili.
6.5 Ispezione della sezione trasversale
L'ispezione della sezione trasversale può fornire informazioni sulla distribuzione interna della saldatura.
I campioni rappresentativi possono essere sezionati per essere esaminati:
•Penetrazione della saldatura
•Distribuzione attorno ai trefoli conduttori
•Aree non riempite
•Discontinuità interne
•Penetrazione della saldatura verso l'isolamento
Ciò è particolarmente utile durante lo sviluppo del processo quando l'aspetto esterno non può stabilire la condizione del giunto interno.
Per connettori a saldare che non possono essere ispezionati visivamente dopo l'assemblaggio, NASA-STD-8739.4A identifica misure alternative di ispezione e controllo del processo, compresa l'ispezione provvisoria, Ispezione a raggi X e controllo dell'inserimento del conduttore e del riempimento della saldatura.
7. Selezione di un sistema di saldatura a induzione per terminali di cavi
Il configurazione dell'apparecchiatura dovrebbe essere selezionato dopo aver definito la costruzione del terminale e il processo di saldatura richiesto.
Le seguenti informazioni sono utili durante la valutazione della domanda.
| Informazioni sull'applicazione | Scopo |
|---|---|
| Materiale del cavo | Identifica le proprietà del conduttore |
| Area della sezione trasversale del cavo | Aiuta a valutare la massa termica e la risposta al riscaldamento |
| Conduttore flessibile o rigido | Influenza la geometria del giunto e la penetrazione della saldatura |
| Materiale terminale | Determina le caratteristiche di riscaldamento elettromagnetico |
| Dimensioni del terminale | Aiuta a stabilire la geometria della bobina |
| Placcatura terminale | Determina la compatibilità della saldatura |
| Materiale isolante | Stabilisce i limiti di esposizione termica |
| Lega di saldatura | Determina l'intervallo di temperature di saldatura richiesto |
| Specifica del flusso | Definisce i requisiti di attivazione e pulizia della superficie |
| Metodo di posizionamento della saldatura | Determina i requisiti di consegna del riempitivo |
| Quantità di produzione | Aiuta a stabilire l'organizzazione della produzione richiesta |
| Criteri di accettazione congiunti | Definisce la verifica di qualità richiesta |
A seconda dell'applicazione, la sistema di induzione può includere:
•Potenza di riscaldamento regolabile
•Frequenza operativa adeguata
•Bobine di induzione dedicate
•Monitoraggio della temperatura
•Programmi di processi memorizzati
•Dispositivi di posizionamento del pezzo
•Alimentazione automatica della saldatura
•Integrazione con attrezzature per la movimentazione della produzione
Per la produzione ripetuta, una bobina e un dispositivo dedicati possono aiutare a mantenere costanti il posizionamento del pezzo e le condizioni di riscaldamento.
La configurazione finale dell'apparecchiatura deve essere valutata utilizzando campioni di produzione rappresentativi.
Domande frequenti
Fare clic su una domanda per espandere la risposta.
È possibile utilizzare il riscaldamento a induzione per saldare i cavi di rame ai terminali?
Sì. Il riscaldamento a induzione può essere utilizzato per gruppi terminali di cavi idonei progettati per la saldatura. Il terminale metallico è riscaldato, trasferire il calore alla saldatura e alle superfici conduttrici adiacenti.
Come si può proteggere l'isolamento del cavo durante la saldatura a induzione?
La bobina dovrebbe concentrare il riscaldamento attorno al giunto previsto. Il materiale isolante, devono essere considerate la distanza dalla zona di riscaldamento e la durata dell'esposizione termica.
La temperatura effettiva dell’isolamento deve essere verificata rispetto alle specifiche del produttore del cavo.
Qual è la differenza tra filo di saldatura, preforme di saldatura e pasta saldante?
Il filo di saldatura viene generalmente inserito nel giunto, le preforme vengono posizionate prima del riscaldamento, e la pasta saldante viene applicata su superfici o cavità definite. Il metodo più adatto dipende dalla geometria del giunto, requisiti di accessibilità e produzione.
Perché l'assorbimento della saldatura è importante nei cavi assemblati a trefoli?
L'assorbimento della saldatura può rendere rigida parte di un conduttore a trefolo. Se si estende in una regione che deve restare flessibile, le sollecitazioni meccaniche possono concentrarsi nella transizione. La penetrazione della saldatura richiesta deve essere controllata in base alle specifiche di assemblaggio.
È possibile utilizzare la stessa bobina di induzione per terminali di cavi di dimensioni diverse??
Non necessariamente. Diverse dimensioni dei terminali, le dimensioni dei conduttori e le posizioni di saldatura possono richiedere diverse disposizioni delle bobine. L'idoneità di una bobina deve essere verificata utilizzando la geometria effettiva del pezzo.
Conclusione
La saldatura a induzione può fornire un metodo di riscaldamento controllato per gruppi terminali di cavi e connettori elettrici adatti.
La qualità della connessione finita dipende dal rapporto tra la geometria del giunto, posizionamento del conduttore, posizionamento della saldatura, trasferimento di calore e compatibilità dei materiali.
Un processo affidabile deve tenere conto anche dell'isolamento dei cavi, assorbimento della saldatura, residui di flusso e le prestazioni elettriche e meccaniche richieste.
Per la produzione industriale, l'approccio più efficace è sviluppare il processo di riscaldamento a induzione utilizzando l'effettivo assemblaggio di terminale e conduttore, quindi verificare il giunto risultante rispetto ai requisiti di prodotto e di lavorazione applicabili.
Riferimenti tecnici
2. EPRI – Linee guida per l'applicazione dei connettori elettrici
3. Ambrell – Saldatura del filo elettrico a un capocorda di messa a terra in rame
4. UltraFlex – Saldatura ad induzione di cavi ai terminali
5. UltraFlex – Saldatura a induzione di cavi in rame su pin in rame
Hai bisogno di un processo di saldatura a induzione per i terminali dei cavi?
Comunicaci i dettagli del terminale e del cavo, lega di saldatura e requisiti di produzione. Kechuang può aiutarti a valutare la giusta configurazione di saldatura a induzione per la tua applicazione.
Discuti la tua applicazione di saldatura dei terminali dei cavi →


