
اللحام التعريفي لمحطات الكابلات: التصميم المشترك, وضع اللحام والتحكم في العمليات
مقدمة
محطات الكابلات وتستخدم الموصلات الكهربائية في مجموعة واسعة من التجميعات الكهربائية الصناعية. اعتمادا على تصميمهم, قد تتضمن التوصيلات بين الموصلات النحاسية والمحطات المعدنية العقص, اللحام بالقصدير أو غيرها من طرق الانضمام المعتمدة.
للتجمعات الطرفية المصممة خصيصًا للحام, يوفر التسخين التعريفي طريقة موضعية لتسخين منطقة الربط المعدنية. يتم تسخين أسطح الموصل الطرفية والمجاورة بحيث يمكن أن يذوب اللحام, بلل الأسطح المقصودة وتشكيل الاتصال المطلوب.
ومع ذلك, يعتمد الاتصال الملحوم الموثوق به على أكثر من مجرد الوصول إلى درجة حرارة انصهار اللحام.
تحدد الهندسة الطرفية كيفية تناسب الموصل داخل منطقة الاتصال. يؤثر وضع اللحام على كيفية دخول معدن الحشو إلى المفصل. تؤثر الموصلية الحرارية العالية للنحاس على انتقال الحرارة على طول الموصل, بينما يفرض عزل الكابلات القريبة قيودًا إضافية على درجة الحرارة.
يجب أن تؤخذ هذه العوامل في الاعتبار معًا عند تطوير لحام التعريفي عملية.
تتناول هذه المقالة العلاقة بين التصميم المشترك لطرف الكابل, وضع اللحام, التسخين التعريفي وجودة المفاصل النهائية.
2. الهندسة المشتركة ووضع اللحام
3. التدفئة المشتركة وحماية عزل الكابلات
4. سبائك اللحام, الجريان وإعداد السطح
5. تحديد موضع الملف التعريفي والتحكم في العمليات
6. مشاكل العملية الشائعة والتحقق المشترك من الجودة
7. اختيار نظام اللحام التعريفي لمحطات الكابلات
1. تطبيقات اللحام التعريفي لمحطات الكابلات
1.1 عروة الكابل ووصلات البرميل الطرفية
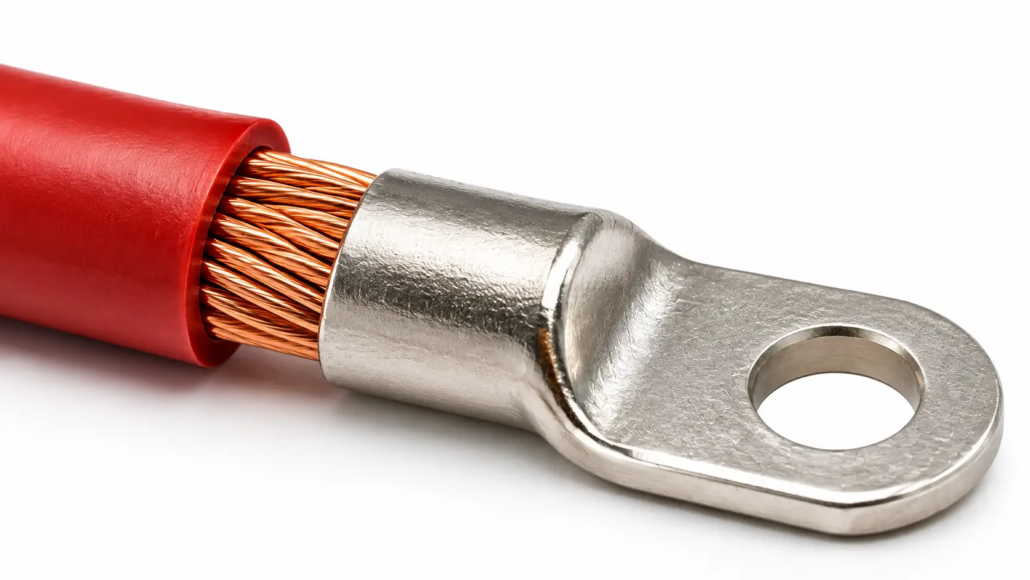
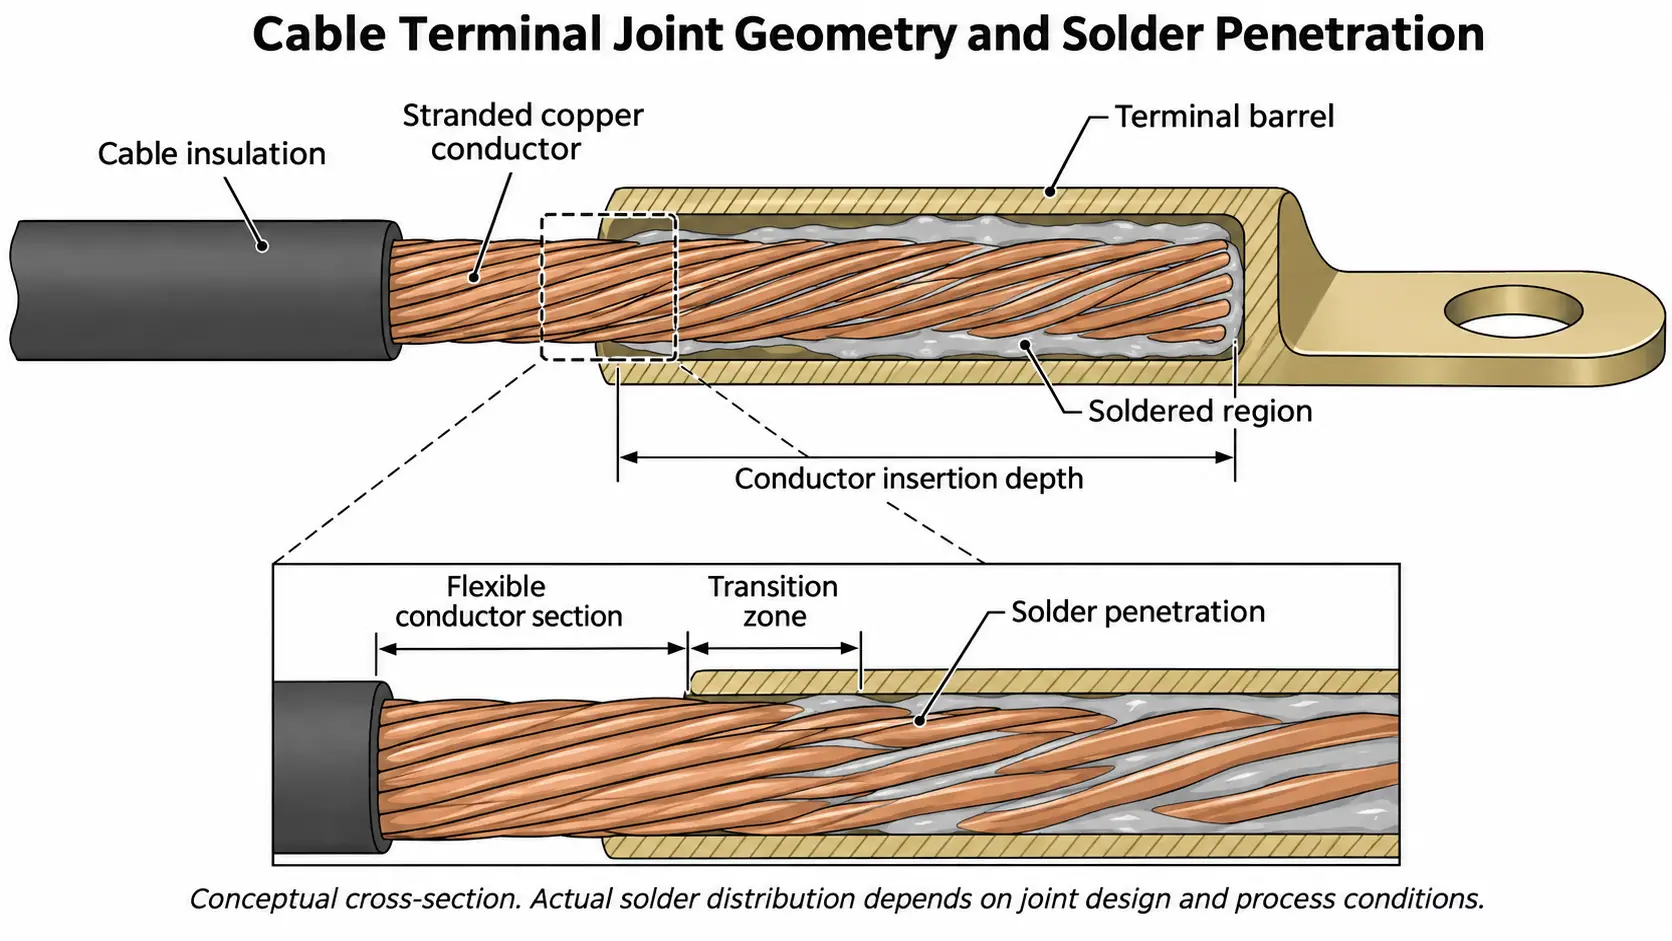
يتضمن أحد التطبيقات موصلًا نحاسيًا مجدولًا يتم إدخاله في برميل طرفي معدني.
اعتمادا على تصميم المحطة, يمكن إدخال اللحام في البرميل قبل أو أثناء التسخين. الهدف هو إنشاء اتصال ملحوم محدد بين الموصل والمحطة.
يجب أن يأخذ ترتيب التدفئة بعين الاعتبار:
•أبعاد البرميل الطرفية
•منطقة المقطع العرضي للموصل
•عدد وقطر الخيوط الفردية
•عمق إدخال الموصل
•مكان دخول اللحام
•المسافة بين عزل المفصل والكابل
قد تتطلب المحطة الأكبر حجمًا ترتيبًا مختلفًا للملف ودورة تسخين من مقبض كابل أصغر.
يجب تطوير العملية حول مجموعة الموصلات والمحطات الفعلية بدلاً من اختيارها فقط وفقًا لحجم الكابل.
1.2 الأسلاك النحاسية لتوصيلات دبوس الموصل
يتضمن تطبيق آخر ربط سلك نحاسي بدبوس موصل معدني أو جهاز استقبال.
في هذا الترتيب, يتم إدخال السلك المجرد في قسم الاستقبال بالموصل. لصق اللحيم, يمكن استخدام قوالب اللحام أو طريقة أخرى مناسبة لتوصيل الحشو, اعتمادا على البناء المشترك.
نشرت UltraFlex تطبيقًا يشتمل على كابلات نحاسية ملحومة بدبابيس نحاسية لتصنيع أحزمة نظام اختبار الفضاء الجوي.
في هذا الاختبار بالذات, تم تطبيق معجون اللحام داخل جهاز استقبال الكابل وعلى طرف الكابل المجرد. يغطي الملف التعريفي جهاز الاستقبال أثناء التسخين.
يوضح هذا اختلافًا مهمًا عن لحام عروة الكابل: قد تكون منطقة اللحام عبارة عن قسم استقبال صغير نسبيًا وليس برميلًا طرفيًا كبيرًا.
1.3 موصلات كأس اللحام
تستخدم موصلات كأس اللحام تجويفًا أو كوبًا مخصصًا لاستقبال الموصل.
عمق إدخال الموصل, يجب التحكم في كمية اللحام وحالة التعبئة النهائية وفقًا لمواصفات الموصل.
يصعب فحص بعض مجموعات كأس اللحام بصريًا بعد الانضمام لأن جهة الاتصال الملحومة تكون غائرة أو مغلقة.
لهذه المجالس, يجب تحديد متطلبات التفتيش ومراقبة العمليات قبل الإنتاج.
تتناول NASA-STD-8739.4A على وجه التحديد الموصلات من نوع اللحام وأكواب اللحام غير القابلة للإزالة, بما في ذلك إدخال موصل, ملء اللحام, شروط الشرائح وطرق الفحص البديلة عندما لا يمكن رؤية المفصل مباشرة.
1.4 اللحام ليس بديلاً عالميًا للتجعيد
يجب تحديد طرق ربط أطراف الكابلات وفقًا لتصميم المحطة والمتطلبات المعمول بها.
لا ينبغي إضافة عملية اللحام تلقائيًا إلى اتصال الطاقة المجعد التقليدي.
توضح إرشادات تطبيق الموصلات الكهربائية الخاصة بمعهد EPRI أن لحام الموصل قبل العقص لا يوصى به بشكل عام لأن اللحام يمكن أن يقدم مواد ومتغيرات إضافية في الواجهة المجعدة.
تحدد الإرشادات أيضًا تصميمات معينة للمحطات ذات الأجنحة المطوية حيث يمكن تحديد اللحام بعد العقص.
لذلك, ينبغي النظر في لحام التعريفي فقط عندما تكون الشركة المصنعة للمحطة, مواصفات المنتج ومتطلبات التصنيع المعمول بها تسمح بذلك.
2. الهندسة المشتركة ووضع اللحام
2.1 إدخال الموصل والهندسة المشتركة
تحدد العلاقة المادية بين الموصل والمحطة المساحة المتاحة للحام.
لبرميل المحطة, تشمل الأبعاد ذات الصلة:
•قطر البرميل الداخلي
•قطر البرميل الخارجي
•طول البرميل
•قطر الموصل أو أبعاد الحزمة
•عمق الإدراج
•المسافة من نهاية الموصل إلى فتحة المحطة
لموصل كأس لحام, يصبح تجويف الاستقبال وعمق إدخال الموصل ذا أهمية خاصة.
يجب أن يتم وضع الموصل وفقًا لمتطلبات التجميع المحددة للمحطة.
قد يسمح المفصل الذي تم تركيبه بشكل غير محكم للحام بالهروب أو التراكم بشكل غير متساو. قد يؤدي الملاءمة غير المناسبة أيضًا إلى صعوبة إعادة إنتاج اللحام.
ومع ذلك, لا تعتمد كل وصلة ملحومة على نفس الفجوة الشعرية. يعتبر أسطوانة الكابل المملوءة حول الأسلاك المجدولة وكوب لحام الموصل من الأشكال الهندسية المشتركة المختلفة ويجب تقييمها بشكل منفصل.
2.2 سلك لحام, التشكيل واللصق
يجب أن تتوافق طريقة توصيل الحشو مع التصميم المشترك وترتيبات الإنتاج.
تغذية سلك اللحام
يمكن إدخال سلك اللحام في الاتصال أثناء التسخين.
تسمح هذه الطريقة بتعديل كمية اللحام وتوقيت التغذية أثناء تطوير العملية.
قد يكون مناسبًا للبراميل الطرفية أو أشكال الاتصال المفتوحة حيث يمكن إدخال الحشو مباشرة في منطقة الربط المقصودة.
لحام مسبق
يمكن وضع قالب اللحام المُقاس قبل التسخين.
يمكن أن تساعد النماذج الأولية في التحكم في كمية الحشو وموضعها في الإنتاج المتكرر, بشرط أن تدعم الهندسة تحديد المواقع المستقرة.
لصق اللحيم
يجمع معجون اللحام بين جزيئات الحشو المعدنية ونظام التدفق.
يمكن تطبيقه على الأسطح المحددة أو داخل جهاز استقبال الموصل, اعتمادا على تصميم المنتج.
كمية المعجون, يجب أن تكون خصائص سبائك الجسيمات والتدفق متوافقة مع التطبيق.
هذه الطرق الثلاث غير قابلة للتبديل. يعتمد الاختيار على هندسة الاتصال, إمكانية الوصول, حجم الإنتاج والخصائص المشتركة المطلوبة.
2.3 تدفق اللحام وملء المفاصل
مرة واحدة المنصهرة, يتحرك اللحام وفقًا لترطيب السطح, الهندسة المشتركة, الجاذبية ومسارات التدفق المتاحة.
لمحطة الكابل, يمكن أن يؤثر الاتجاه الذي تم وضع التجميع فيه على كيفية الاحتفاظ باللحام المنصهر.
في تطبيق منشور لشركة Ambrell يشتمل على سلك وسلك تأريض نحاسي, استخدمت الشركة المصنعة ملفًا مصممًا خصيصًا على شكل حرف C ثنائي الدوران لتركيز التسخين على العروة.
يصف تقرير التطبيق أيضًا كيف يسمح الوضع الرأسي بتدفق اللحام الزائد من الطرف السفلي للعروة المملوءة, بينما سهّل الوضع الأفقي الاحتفاظ باللحام حول السلك والعروة.
يعد هذا مثالًا مفيدًا لكيفية تأثير اتجاه قطعة العمل على توزيع اللحام.
لا يزال يتعين تحديد الترتيب المناسب من خلال التصميم الفعلي للمحطة وكمية اللحام المطلوبة.
2.4 التحكم في فتل اللحام
في الموصلات الذين تقطعت بهم السبل, قد يخترق اللحام المنصهر بين خيوط الأسلاك الفردية من خلال العمل الشعري.
يُعرف هذا باسم فتل اللحام.
ويصبح الجزء الملحوم الناتج أكثر صلابة من الموصل المجدول غير المعالج.
إذا امتد القسم الصلب إلى منطقة بعيدة جدًا، فيجب أن يظل مرنًا, قد تتركز ضغوط الانحناء بالقرب من الانتقال بين الأجزاء الملحومة والمرنة.
تعالج NASA-STD-8739.4A هذه المشكلة عن طريق اشتراط بقاء فتل اللحام خارج أجزاء السلك التي تحتاج إلى الاحتفاظ بالمرونة.
ولذلك ينبغي تحديد اختراق اللحام المطلوب وفقًا لبناء الكابل ومتطلبات التصنيع المعمول بها.
لا ينبغي التعامل مع اختراق اللحام المفرط كدليل على وجود اتصال أفضل.
3. التدفئة المشتركة وحماية عزل الكابلات
3.1 تسخين الطرف المعدني
يمكن وضع ملف تحريضي حول أو بالقرب من الطرف المعدني لتوليد الحرارة في منطقة الربط المقصودة.
المجال المغناطيسي المتغير يثير التيارات الكهربائية في الشغل موصل. يؤدي التسخين المقاوم الناتج إلى رفع درجة الحرارة الطرفية.
ثم تنتقل الحرارة إلى الموصل المجاور واللحام.
يعتمد نمط التسخين الدقيق على المادة الطرفية, الأبعاد, هندسة الملف, تردد التشغيل وظروف الاقتران.
الهدف هو جلب أسطح اللحام المقصودة إلى ظروف العملية المطلوبة دون تسخين المكونات المحيطة دون داع.
3.2 التوصيل الحراري على طول الموصلات النحاسية
النحاس لديه ارتفاع التوصيل الحراري.
نتيجة ل, يمكن للحرارة التي يتم إدخالها في المحطة أن تنتقل عبر الموصل المتصل.
وهذا أمر مهم لأن العزل بالقرب من المحطة قد يتعرض للتعرض الحراري حتى عندما يتم تركيز الملف حول المفصل المعدني.
تتأثر استجابة التدفئة:
•منطقة مقطع الكابل
•عدد وقطر خيوط الموصل
•الكتلة الطرفية وسمك الجدار
•طول الموصل المكشوف
•مدة التدفئة
•المسافة بين المفصل والعزل
وبالتالي، يمكن لإنشاءات الكابلات المختلفة أن تنتج استجابات حرارية مختلفة في ظل ظروف تسخين اسمية مماثلة.
3.3 حماية عزل الكابلات
المواد العازلة للكابلات لها حدود مختلفة لدرجة الحرارة وخصائص الاستجابة الحرارية.
بولي كلوريد الفينيل, مطاط السيليكون, لا ينبغي التعامل مع عزل XLPE والبوليمر الفلوري على أنهما يتمتعان بسلوك حراري متطابق.
يجب أن تأخذ العملية بعين الاعتبار حد درجة الحرارة المحدد للمادة العازلة ومدة التعرض الحراري.
وتشمل تدابير العملية المحتملة:
•تركيز الملف حول المحطة
•الحفاظ على وضع قطعة العمل القابلة للتكرار
•التحكم في وقت التسخين
•اختيار نطاق الطاقة والتردد المناسب
•مراقبة درجات الحرارة الحرجة أثناء تطوير العملية
•استخدام التركيبات المناسبة أو الحماية الحرارية حيثما يسمح بذلك
يجب تقييم درجة الحرارة الفعلية بالقرب من العزل أثناء الاختبار.
لا تثبت درجة حرارة السطح الطرفية وحدها أن العزل ظل ضمن نطاق التعرض الحراري المسموح به.
4. سبائك اللحام, الجريان وإعداد السطح
4.1 اختيار سبائك اللحام
تُستخدم سبائك اللحام القائمة على القصدير عادةً في تطبيقات اللحام الكهربائي.
تشمل أنظمة السبائك المحتملة:
•سبائك القصدير والرصاص, حيث يسمح
•سبائك القصدير والفضة
•سبائك القصدير والفضة والنحاس
•سبائك القصدير والنحاس
تعتمد السبيكة المناسبة على نطاق الانصهار المطلوب, التوافق مع المعادن الأساسية, درجة حرارة الخدمة, المتطلبات الكهربائية والقيود التنظيمية.
يجب أن تكون السبيكة أيضًا متوافقة مع تشطيب سطح الجهاز.
على سبيل المثال, قد يتطلب لحام طرف النحاس المطلي اعتبارات عملية مختلفة عن لحام مكون النحاس غير المطلي.
يجب أن تتبع السبيكة المختارة متطلبات المنتج وتوصيات مورد اللحام.
4.2 اختيار التدفق والتوافق
يساعد التدفق على إزالة أكاسيد السطح أو التحكم فيها ويدعم ترطيب اللحام.
يعتمد اختياره على سبيكة اللحام, المادة الأساسية, حالة السطح وإجراءات التنظيف المطلوبة.
وتشمل الاعتبارات الهامة:
•نشاط التدفق
•درجة حرارة التنشيط
•التوافق مع الطلاء الطرفي
•خصائص البقايا
•متطلبات التنظيف
•متطلبات النظافة الكهربائية
إن التدفق الذي يعمل بشكل جيد على مادة طرفية واحدة قد لا يكون مناسبًا لمادة أخرى.
للموصلات الكهربائية, يمكن أن تكون بقايا التدفق على الأسطح الملامسة مشكلة بشكل خاص.
4.3 تحضير السطح
النفط, شحم, الأكسدة والملوثات الأخرى يمكن أن تتداخل مع ترطيب اللحام.
قبل اللحام, يجب إعداد الطرف والموصل وفقًا لإجراءات التصنيع المعتمدة.
قد يتضمن إعداد السطح طرق تنظيف ميكانيكية أو كيميائية مناسبة.
يجب ألا تؤدي الطريقة المحددة إلى إتلاف خيوط الموصل, الطلاء الطرفي أو الأسطح الوظيفية الأخرى.
التسخين التعريفي لا يلغي الحاجة إلى إعداد السطح المناسب.
4.4 تنظيف ما بعد اللحام والتحكم في البقايا
بعد اللحام, يجب تقييم بقايا التدفق وفقًا لتعليمات الشركة المصنعة للتدفق ومتطلبات الموصل المعمول بها.
تم تصميم بعض أنظمة التدفق للعمليات غير النظيفة, بينما يحتاج البعض الآخر إلى التنظيف.
للموصلات الكهربائية, يعد التنظيف مهمًا بشكل خاص عندما تصل البقايا إلى أسطح التلامس.
تحدد NASA-STD-8739.4A بقايا التدفق, دفقة لحام, الرقائق المعدنية وغيرها من الملوثات كمواد يجب إزالتها من الأسطح الملامسة للموصل عندما قد تعرض نظام الموصل للخطر.
ولذلك ينبغي اختيار عملية التنظيف وفقا لكيمياء التدفق, بناء الموصل ومواصفات المنتج.
5. تحديد موضع الملف التعريفي والتحكم في العمليات
5.1 مطابقة هندسة الملف للمحطة
ثم يقوم الملف يجب تصميمه حول منطقة التسخين المقصودة والهندسة الطرفية الفعلية.
قد تتطلب تطبيقات مختلفة:
•ملفات مفتوحة على شكل C
•لفائف حلزونية
•لفائف ذات موضع واحد
•ملفات ذات شكل مخصص للتجمعات الطرفية المحددة
للحصول على العروة كابل, قد يوفر الملف المفتوح أو ذو الشكل الخاص إمكانية الوصول لتغذية اللحام وتحميل قطع العمل.
للحصول على دبوس موصل صغير, قد يكون الملف المضغوط أكثر ملاءمة.
يجب أن يأخذ تكوين الملف في الاعتبار الأبعاد الطرفية, موقف الموصل, موقع اللحام وإزالة العزل.
5.2 السيطرة على منطقة التدفئة
يجب أن تتوافق منطقة التسخين النشطة مع منطقة اللحام المقصودة.
إذا تم وضع الملف بعيدًا جدًا عن المحطة, قد يصبح الاقتران أقل فعالية.
إذا كان الملف يسخن كثيرًا من الكابل المجاور, قد يزيد التعرض الحراري للعزل.
الهدف هو تحقيق درجة حرارة المفصل المطلوبة مع الحد من التسخين غير الضروري للمواد المحيطة.
ينبغي تحديد الخلوص النهائي للملف إلى قطعة العمل وتحديد موضعه من خلال اختبار التطبيق.
5.3 قياس درجة الحرارة
يجب اختيار قياس درجة الحرارة وفقًا للهندسة المشتركة ومتطلبات العملية.
وتشمل الأساليب الممكنة:
— المزدوجات الحرارية المرفقة في مواقع القياس المناسبة.
— قياس درجة الحرارة بالأشعة تحت الحمراء.
— ترتيبات أخرى لرصد درجة الحرارة تم التحقق منها.
موقع القياس مهم.
قد لا تمثل درجة الحرارة المقاسة على السطح الخارجي للطرف درجة الحرارة عند واجهة اللحام الداخلية.
وبالمثل, لا يشير قياس درجة الحرارة بالقرب من العزل بالضرورة إلى درجة الحرارة القصوى داخل الجهاز.
يجب التحقق من صحة طريقة القياس مقابل عملية التجميع واللحام الفعلية.
5.4 إنشاء ظروف التدفئة المتكررة
الطاقة, ينبغي تحديد التردد ووقت التسخين من خلال الاختبار مع المحطة الفعلية, موصل, لحام وتدفق.
توضح تطبيقات اللحام التعريفي المنشورة مدى اختلاف الظروف.
| التطبيق المنشور | الظروف المبلغ عنها |
|---|---|
| العروة والأسلاك النحاسية | 10 نظام كيلوواط, 109 كيلوهرتز, حوالي 188°C, 40 ثواني |
| 50 مم² كابل ومحطة | 2.8 كيلوواط, حوالي 260°C, 15–20 ثواني |
| الكابلات والدبابيس النحاسية | حوالي 315°C, 2 ثواني |
تمثل هذه الأرقام اختبارات تطبيقية منفصلة تم إجراؤها باستخدام أشكال هندسية مختلفة لقطع العمل وتكوينات المعدات.
لا يمكن مقارنتها بشكل مباشر أو إعدادات العملية الموصى بها.
لتطبيق الإنتاج, يجب التحقق من صحة دورة التسخين ضد ترطيب اللحام, ملء مشترك, درجة حرارة العزل ومتطلبات المفاصل النهائية.
6. مشاكل العملية الشائعة والتحقق المشترك من الجودة
6.1 المشاكل الشائعة
| مشكلة العملية | السبب المحتمل | الشيكات الموصى بها |
|---|---|---|
| تعبئة لحام غير مكتملة | وضع لحام غير صحيح, سوء التبول أو عدم كفاية عملية التسخين | كمية اللحام, الفلكس, إعداد السطح ودرجة حرارة المفاصل |
| تجاوز لحام المفرط | كمية حشو زائدة أو اتجاه غير مناسب لقطعة العمل | تغذية اللحام وموقف التثبيت |
| فتل لحام المفرط | تدفق اللحام غير المنضبط على طول خيوط الموصل | كمية اللحام, بناء الموصل والطول المرن المطلوب |
| أضرار العزل | التعرض الحراري المفرط | موقف الملف, وقت التسخين ودرجة حرارة العزل |
| مظهر مشترك غير متناسق | الاختلاف في موضع قطعة العمل أو تغذية اللحام | إمكانية تكرار التركيبات وضوابط العملية |
| سوء ترطيب اللحام | الأكسدة, التلوث أو التدفق غير المتوافق | إعداد السطح وتوافق المواد |
| اتصالات الموصل الملوثة | بقايا التدفق أو دفقة اللحام | التنظيف والتفتيش بعد اللحام |
يمكن أن يكون لهذه المشاكل أسباب مختلفة حتى عندما تنتج أعراض خارجية مماثلة.
على سبيل المثال, التعبئة غير الكاملة لا تعني بالضرورة أن طاقة التسخين منخفضة جدًا. قد يكون نتيجة لسوء إعداد السطح, وضع لحام غير مناسب أو نظام تدفق غير متوافق.
يجب تحديد السبب قبل تغيير معلمات التسخين.
6.2 التفتيش البصري
الفحص البصري يمكن أن يساعد في تحديد:
•تغطية لحام غير كاملة
•تراكم اللحام المفرط
•شرائح لحام سيئة التشكيل
•تلوث مرئي
•العزل التالف
•دفقة اللحام على الأسطح الملامسة للموصل
يجب أن تتبع معايير القبول مواصفات المنتج المعمول بها ومتطلبات التصنيع.
6.3 الاختبار الكهربائي
قد تشمل الاختبارات الكهربائية:
•اختبار الاستمرارية
•قياس مقاومة الاتصال
•اختبار مقاومة العزل
•اختبار تحمل العزل الكهربائي, حيثما كان ذلك مطلوبا
لاتصالات الطاقة, تعتبر مقاومة التلامس مهمة بشكل خاص لأن المقاومة المفرطة يمكن أن تؤدي إلى خسائر كهربائية إضافية وتدفئة موضعية أثناء التشغيل.
وينبغي وضع طرق الاختبار وحدود القبول للتطبيق الفعلي.
6.4 الاختبارات الميكانيكية
قد يشمل التقييم الميكانيكي الشد, سحب أو غيرها من الاختبارات الخاصة بالتطبيق.
للكابلات المرنة, ينبغي أيضًا مراعاة الانتقال بين الأجزاء الملحومة وغير الملحومة.
قد لا يزال الاتصال الذي يلبي المتطلبات الكهربائية الأولية يتمتع بموثوقية ميكانيكية غير كافية في ظل الحركة المتكررة أو الاهتزاز.
ولذلك يجب أن يعكس الاختبار الميكانيكي ظروف الخدمة الفعلية ومتطلبات المنتج المعمول بها.
6.5 التفتيش عبر المقطع
يمكن أن يوفر فحص المقطع العرضي معلومات حول توزيع اللحام الداخلي.
قد يتم تقسيم العينات التمثيلية لفحصها:
•اختراق اللحام
•التوزيع حول خيوط الموصل
•المناطق غير المملوءة
•الانقطاعات الداخلية
•اختراق اللحام نحو العزل
وهذا مفيد بشكل خاص أثناء تطوير العملية عندما لا يتمكن المظهر الخارجي من تحديد حالة المفصل الداخلي.
للموصلات التي لا يمكن فحصها بصريًا بعد التجميع, تحدد NASA-STD-8739.4A إجراءات التفتيش البديلة ومراقبة العمليات, بما في ذلك التفتيش المؤقت, الفحص بالأشعة السينية والتحكم في إدخال الموصل وملء اللحام.
7. اختيار نظام اللحام التعريفي لمحطات الكابلات
ثم يقوم تكوين المعدات يجب تحديده بعد تحديد بناء المحطة وعملية اللحام المطلوبة.
المعلومات التالية مفيدة أثناء تقييم التطبيق.
| معلومات التطبيق | غاية |
|---|---|
| مادة الكابل | يحدد خصائص الموصل |
| منطقة مقطع الكابل | يساعد على تقييم الكتلة الحرارية واستجابة التدفئة |
| موصل مجدولة أو صلبة | يؤثر على هندسة المفاصل واختراق اللحام |
| المواد الطرفية | يحدد خصائص التدفئة الكهرومغناطيسية |
| الأبعاد الطرفية | يساعد على إنشاء هندسة الملف |
| الطلاء الطرفي | يحدد توافق اللحام |
| مادة عازلة | يضع حدود التعرض الحراري |
| سبيكة لحام | يحدد نطاق درجة حرارة اللحام المطلوبة |
| مواصفات التدفق | يحدد متطلبات تنشيط السطح وتنظيفه |
| طريقة وضع اللحام | يحدد متطلبات تسليم الحشو |
| كمية الإنتاج | يساعد في إنشاء ترتيب الإنتاج المطلوب |
| معايير القبول المشترك | يحدد التحقق من الجودة المطلوبة |
اعتمادا على التطبيق, ال نظام الحث قد تشمل:
•قوة تسخين قابلة للتعديل
•تردد التشغيل المناسب
•ملفات الحث المخصصة
•مراقبة درجة الحرارة
•برامج العمليات المخزنة
•تركيبات تحديد المواقع الشغل
•تغذية اللحام الأوتوماتيكية
•التكامل مع معدات مناولة الإنتاج
لتكرار الإنتاج, يمكن أن يساعد الملف والتركيبات المخصصة في الحفاظ على وضع ثابت لقطعة العمل وظروف التسخين.
وينبغي تقييم التكوين النهائي للمعدات باستخدام عينات إنتاج تمثيلية.
الأسئلة المتداولة
انقر فوق سؤال لتوسيع الإجابة.
هل يمكن استخدام التسخين التعريفي في لحام الكابلات النحاسية بالمحطات الطرفية?
نعم. يمكن استخدام التسخين التعريفي للتجمعات الطرفية للكابلات المناسبة المصممة للحام. يتم تسخين المحطة المعدنية, نقل الحرارة إلى أسطح اللحام والموصلات المجاورة.
كيف يمكن حماية عزل الكابلات أثناء اللحام التعريفي؟?
يجب أن يركز الملف التسخين حول المفصل المقصود. المادة العازلة, يجب مراعاة المسافة من منطقة التسخين ومدة التعرض الحراري.
يجب التحقق من درجة حرارة العزل الفعلية وفقًا لمواصفات الشركة المصنعة للكابل.
ما هو الفرق بين سلك اللحام, تشكيل اللحام ومعجون اللحام?
يتم تغذية سلك اللحام بشكل عام في المفصل, يتم وضع التشكيلات قبل التسخين, ويتم تطبيق معجون اللحام على الأسطح أو التجاويف المحددة. الطريقة الأنسب تعتمد على الهندسة المشتركة, متطلبات الوصول والإنتاج.
ما سبب أهمية فتل اللحام في تجميعات الكابلات المجدولة؟?
فتل اللحام يمكن أن يجعل جزءًا من الموصل الذي تقطعت به السبل جامدًا. إذا امتدت إلى منطقة تحتاج إلى أن تظل مرنة, قد تتركز الضغوط الميكانيكية عند الانتقال. يجب التحكم في اختراق اللحام المطلوب وفقًا لمواصفات التجميع.
هل يمكن استخدام نفس الملف التعريفي لأحجام أطراف الكابلات المختلفة؟?
ليس بالضرورة. أبعاد طرفية مختلفة, يمكن أن تتطلب أحجام الموصلات ومواقع اللحام ترتيبات مختلفة للملفات. يجب التحقق من ملاءمة الملف باستخدام هندسة قطعة العمل الفعلية.
الخلاصة
يمكن أن يوفر اللحام التعريفي طريقة تسخين يمكن التحكم فيها لمحطات الكابلات المناسبة وتجميعات الموصلات الكهربائية.
تعتمد جودة الاتصال النهائي على العلاقة بين هندسة المفاصل, تحديد المواقع موصل, وضع اللحام, نقل الحرارة وتوافق المواد.
يجب أن تأخذ العملية الموثوقة أيضًا في الاعتبار عزل الكابلات, فتل لحام, بقايا التدفق والأداء الكهربائي والميكانيكي المطلوب.
للإنتاج الصناعي, النهج الأكثر فعالية هو تطوير عملية التسخين التعريفي باستخدام مجموعة الموصل والموصل الفعلي, ثم تحقق من الوصلة الناتجة مقابل المنتج المطبق ومتطلبات التصنيع.
المراجع الفنية
1. ناسا-STD-8739.4A – معيار الصنعة للعقص, كابلات الربط, يسخر, والأسلاك
2. معهد بحوث البترول – إرشادات تطبيق الموصلات الكهربائية
3. أمبريل – لحام الأسلاك الكهربائية إلى العروة التأريض النحاس
4. ألترافليكس – اللحام التعريفي للكابلات إلى المحطات الطرفية
5. ألترافليكس – اللحام التعريفي للكابلات النحاسية إلى دبابيس النحاس
بحاجة إلى عملية لحام التعريفي لمحطات الكابلات?
أخبرنا بتفاصيل المحطة والكابلات الخاصة بك, سبائك اللحام ومتطلبات الإنتاج. بإمكان Kechuang مساعدتك في تقييم إعداد اللحام التعريفي المناسب لتطبيقك.


