
Индукционная пайка кабельных наконечников: Совместный дизайн, Размещение припоя и контроль процесса
Введение
Кабельные наконечники и электрические разъемы используются в широком спектре промышленных электроустановок.. В зависимости от их конструкции, соединения между медными проводниками и металлическими клеммами могут потребовать обжима., паяние или другие одобренные методы соединения.
Для клеммных сборок, специально предназначенных для пайки, индукционный нагрев обеспечивает локализованный способ нагрева металлической области соединения.. Клеммы и прилегающие поверхности проводников нагреваются так, что припой может расплавиться., смочить намеченные поверхности и сформировать необходимое соединение.
Однако, надежность паяного соединения зависит не только от достижения температуры плавления припоя.
Геометрия клеммы определяет, как проводник помещается в области соединения.. Расположение припоя влияет на то, как присадочный металл попадает в соединение.. Высокая теплопроводность меди влияет на передачу тепла вдоль проводника., в то время как близлежащая изоляция кабеля накладывает дополнительные температурные ограничения.
Эти факторы необходимо учитывать вместе при разработке индукционная пайка процесса.
В этой статье рассматривается взаимосвязь между конструкцией кабельных наконечников., размещение припоя, индукционный нагрев и качество готового соединения.
2. Геометрия соединения и размещение припоя
3. Нагрев соединений и защита изоляции кабеля
4. Припой Сплав, Флюс и подготовка поверхности
5. Позиционирование индукционной катушки и управление процессом
6. Общие проблемы процесса и совместная проверка качества
7. Выбор системы индукционной пайки кабельных наконечников
1. Применение индукционной пайки кабельных наконечников
1.1 Кабельные наконечники и клеммные колодки
Одно из применений включает в себя многожильный медный проводник, вставленный в металлическую клеммную колодку..
В зависимости от конструкции терминала, припой можно вводить в ствол до или во время нагрева.. Цель состоит в том, чтобы установить указанное паяное соединение между проводником и клеммой..
Схема отопления должна учитывать:
•Размеры ствола терминала
•Площадь поперечного сечения проводника
•Количество и диаметр отдельных прядей
•Глубина ввода проводника
•Место ввода припоя
•Расстояние между соединением и изоляцией кабеля
Для клеммы большего размера может потребоваться другое расположение катушки и цикл нагрева, чем для кабельного наконечника меньшего размера..
Процесс следует разрабатывать с учетом фактической комбинации клемм и проводников, а не выбирать исключительно в соответствии с размером кабеля..
1.2 Соединения медного провода с контактами разъема
Другое применение предполагает соединение медного провода с металлическим контактом разъема или приемником..
В этой конфигурации, зачищенный провод вставляется в приемную часть разъема. Паяльная паста, можно использовать заготовки для припоя или другой подходящий метод доставки наполнителя., в зависимости от конструкции сустава.
UltraFlex опубликовала применение медных кабелей, припаянных к медным контактам, для производства жгутов аэрокосмических испытательных систем..
В этом конкретном тесте, паяльная паста была нанесена внутри кабельного приемника и на зачищенный конец кабеля.. Индукционная катушка накрыла приемник во время нагрева.
Это иллюстрирует важное отличие от пайки кабельных наконечников.: область пайки может представлять собой относительно небольшую приемную секцию, а не большой клеммный блок..
1.3 Соединители для пайки
В разъемах под пайку используется специальная полость или чашка для размещения проводника..
Глубина ввода проводника, количество припоя и окончательное состояние заполнения необходимо контролировать в соответствии со спецификацией разъема..
Некоторые сборки паяных чашек трудно проверить визуально после соединения, поскольку паяный контакт утоплен или закрыт..
Для этих сборок, Требования к проверке и контролю процесса должны быть установлены до начала производства..
NASA-STD-8739.4A специально касается разъемов под пайку и несъемных колпачков для пайки., включая вставку проводника, припой заливка, условия галтели и альтернативные методы контроля, когда соединение невозможно увидеть напрямую.
1.4 Пайка не является универсальной альтернативой обжимке
Методы соединения кабельных наконечников должны выбираться в соответствии с конструкцией терминала и применимыми требованиями..
Процесс пайки не должен автоматически добавляться к обычному обжимному соединению питания..
В рекомендациях по применению электрических разъемов EPRI поясняется, что пайка проводника перед обжатием обычно не рекомендуется, поскольку припой может привести к появлению дополнительных материалов и переменных в обжимаемом интерфейсе..
В рекомендациях также указаны определенные конструкции клемм со складными крыльями, для которых может потребоваться пайка после обжима..
Поэтому, Индукционную пайку следует рассматривать только в том случае, если производитель клемм, спецификация продукта и применимые требования к качеству изготовления позволяют это.
2. Геометрия соединения и размещение припоя
2.1 Вставка проводника и геометрия соединения
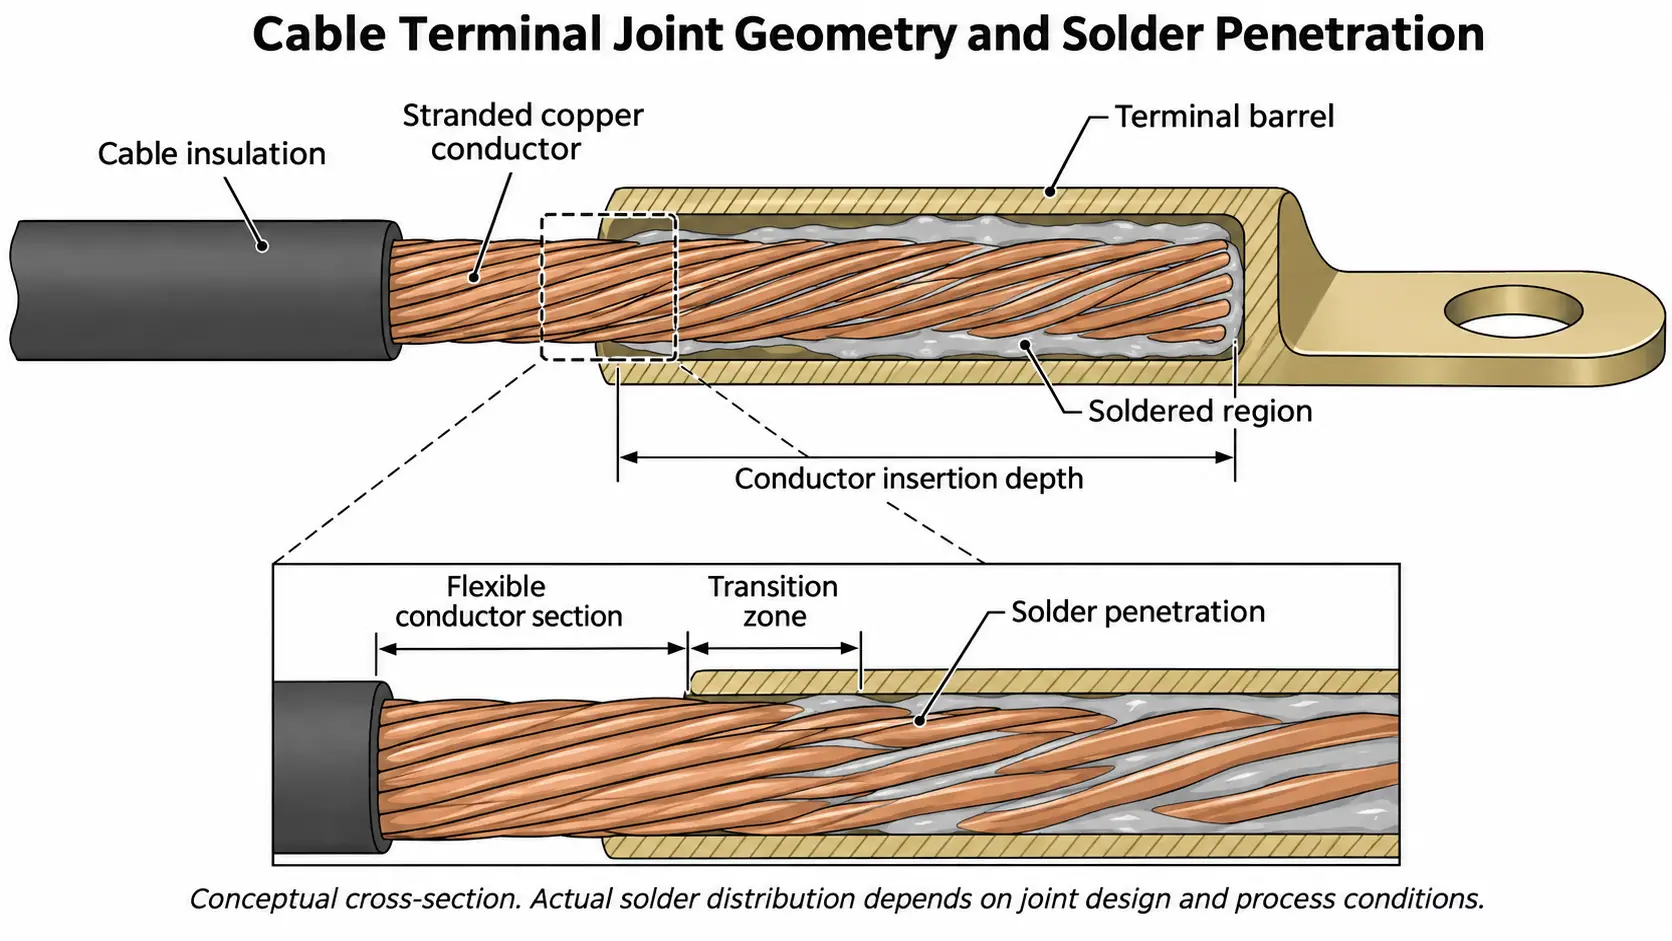
Физическое соотношение между проводником и клеммой определяет доступное пространство для припоя..
Для конечного ствола, соответствующие размеры включают:
•Внутренний диаметр ствола
•Внешний диаметр ствола
•Длина ствола
•Диаметр проводника или размеры пучка
•Глубина вставки
•Расстояние от конца провода до отверстия клеммы
Для разъема под пайку, особенно важными становятся приемная полость и глубина введения проводника..
Проводник должен быть расположен в соответствии с указанными требованиями к монтажу клеммы..
Слишком свободная посадка соединения может привести к вытеканию или неравномерному накоплению припоя.. Неподходящая посадка также может затруднить воспроизведение распределения припоя..
Однако, не каждое паяное соединение опирается на один и тот же капиллярный зазор. Кабельный цилиндр, заполненный многожильным проводом, и чашка припоя соединителя имеют различную геометрию соединения и должны оцениваться отдельно..
2.2 Припой провод, Преформы и пасты
Способ доставки наполнителя должен соответствовать совместной конструкции и организации производства..
Подача припоя
Припой может быть введен в соединение во время нагрева..
Этот метод позволяет регулировать количество припоя и время подачи во время разработки процесса..
Он может подойти для концевых бочонков или открытых соединений, где наполнитель можно вводить непосредственно в предполагаемую зону соединения..
Предустановленный припой
Отмеренную заготовку припоя можно расположить перед нагревом..
Преформы могут помочь контролировать количество и размещение наполнителя при повторном производстве., при условии, что геометрия поддерживает стабильное позиционирование.
Паяльная паста
Паяльная паста сочетает в себе частицы металлического наполнителя с системой флюса..
Его можно наносить на определенные поверхности или внутри приемника разъема., в зависимости от конструкции изделия.
Количество пасты, Характеристики сплава частиц и флюса должны быть совместимы с применением..
Эти три метода не являются взаимозаменяемыми.. Выбор зависит от геометрии соединения., доступность, объем производства и необходимые характеристики соединения.
2.3 Поток припоя и заполнение швов
Однажды расплавленный, припой перемещается в зависимости от смачивания поверхности, геометрия соединения, гравитация и доступные пути потока.
Для кабельного наконечника, направление, в котором расположен узел, может влиять на то, как удерживается расплавленный припой..
В опубликованной заявке Ambrell с использованием медного заземляющего наконечника и провода., производитель использовал специально разработанную двухвитковую С-образную катушку для концентрации нагрева на наконечнике..
В отчете о применении также описывается, как вертикальное расположение позволило излишкам припоя вытечь из нижнего конца заполненного наконечника., в то время как горизонтальное расположение облегчило удержание припоя вокруг провода и наконечника..
Это полезный пример того, как ориентация заготовки может повлиять на распределение припоя..
Соответствующее расположение все равно должно определяться исходя из фактической конструкции клеммы и требуемого количества припоя..
2.4 Контроль растекания припоя
В многожильных проводниках, расплавленный припой может проникать между отдельными жилами проволоки за счет капиллярного действия..
Это известно как впитывание припоя..
Полученный припаянный участок становится более жестким, чем необработанный многожильный провод..
Если жесткая секция заходит слишком далеко в область, которая должна оставаться гибкой, напряжения изгиба могут концентрироваться вблизи перехода между паяной и гибкой частями..
NASA-STD-8739.4A решает эту проблему, требуя, чтобы припой оставался снаружи частей провода, которые должны сохранять гибкость..
Поэтому требуемое проникновение припоя должно определяться в соответствии с конструкцией кабеля и применимыми требованиями к качеству изготовления..
Чрезмерное проникновение припоя не следует рассматривать как свидетельство лучшего соединения..
3. Нагрев соединений и защита изоляции кабеля
3.1 Нагрев металлического терминала
Индукционная катушка может быть расположена вокруг или рядом с металлической клеммой для генерации тепла в предполагаемой области соединения..
Меняющееся магнитное поле индуцирует электрические токи в проводящей заготовке. В результате резистивного нагрева повышается температура клемм..
Затем тепло передается соседнему проводнику и припаивается..
Точная схема нагрева зависит от материала клемм., размеры, геометрия катушки, рабочая частота и условия связи.
Цель состоит в том, чтобы довести предполагаемые поверхности пайки до требуемых условий процесса без излишнего нагрева окружающих компонентов..
3.2 Теплопроводность вдоль медных проводников
Медь имеет высокий теплопроводность.
Как результат, тепло, поступившее на клемму, может распространяться по подключенному проводнику.
Это важно, поскольку изоляция вблизи клеммы может подвергаться тепловому воздействию, даже если катушка сосредоточена вокруг металлического соединения..
На реакцию нагрева влияют:
•Площадь поперечного сечения кабеля
•Количество и диаметр жил проводника
•Масса терминала и толщина стенки
•Длина открытого проводника
•Продолжительность нагрева
•Расстояние между швом и изоляцией
Поэтому разные конструкции кабелей могут давать разные тепловые реакции при одинаковых номинальных условиях нагрева..
3.3 Защита изоляции кабеля
Материалы изоляции кабеля имеют разные температурные пределы и характеристики термического реагирования..
ПВХ, силиконовая резина, Изоляция из сшитого полиэтилена и фторполимера не должна рассматриваться как имеющая идентичное термическое поведение..
В процессе необходимо учитывать указанный предел температуры изоляционного материала и продолжительность термического воздействия..
Потенциальные технологические меры включают в себя:
•Концентрация катушки вокруг клеммы
•Поддержание повторяемости позиционирования заготовки
•Контроль времени нагрева
•Выбор подходящей мощности и частотного диапазона
•Мониторинг критических температур во время разработки процесса
•Использование соответствующих приспособлений или тепловой защиты, где это разрешено.
Фактическую температуру вблизи изоляции следует оценивать во время испытаний..
Сама по себе температура поверхности клемм не является показателем того, что изоляция осталась в пределах допустимого теплового воздействия..
4. Припой Сплав, Флюс и подготовка поверхности
4.1 Выбор припоя
Припои на основе олова обычно используются для электропайки..
Возможные системы сплавов включают:
•Сплавы олова и свинца, где разрешено
•Сплавы олова и серебра
•Сплавы олово-серебро-медь
•Оловянно-медные сплавы
Выбор подходящего сплава зависит от требуемого диапазона плавления., совместимость с недрагоценными металлами, рабочая температура, электрические требования и нормативные ограничения.
Сплав также должен быть совместим с отделкой поверхности терминала..
Например, пайка медной клеммы с покрытием может потребовать иных технологических соображений, чем пайка медного компонента без покрытия..
Выбранный сплав должен соответствовать требованиям к продукту и рекомендациям поставщика припоя..
4.2 Выбор флюса и совместимость
Флюс помогает удалять или контролировать поверхностные оксиды и способствует смачиванию припоя..
Его выбор зависит от сплава припоя., основной материал, состояние поверхности и необходимая процедура очистки.
Важные соображения включают в себя:
•Активность потока
•Температура активации
•Совместимость с клеммным покрытием
•Характеристики остатка
•Требования к очистке
•Требования к электрической чистоте
Флюс, который хорошо работает с одним материалом выводов, может не подойти для другого..
Для электрических разъемов, Остатки флюса на контактных поверхностях могут быть особенно проблематичными..
4.3 Подготовка поверхности
Масло, жир, окисление и другие загрязнения могут препятствовать смачиванию припоя.
Перед пайкой, клемма и проводник должны быть подготовлены в соответствии с утвержденной производственной процедурой..
Подготовка поверхности может включать подходящие методы механической или химической очистки..
Выбранный метод не должен повредить жилы проводника., клеммное покрытие или другие функциональные поверхности.
Индукционный нагрев не исключает необходимости правильной подготовки поверхности..
4.4 Очистка после пайки и контроль остатков
После пайки, Остаток флюса следует оценивать в соответствии с инструкциями производителя флюса и применимыми требованиями к соединителям..
Некоторые флюсовые системы предназначены для процессов, не требующих очистки., в то время как другие требуют очистки.
Для электрических разъемов, очистка особенно важна, когда остатки могут попасть на сопрягаемые контактные поверхности..
NASA-STD-8739.4A идентифицирует остатки флюса., всплеск припоя, металлические хлопья и другие загрязнения как материалы, которые необходимо удалить с контактных поверхностей разъема, если они могут поставить под угрозу систему разъема..
Поэтому процесс очистки следует выбирать в соответствии с химическим составом флюса., конструкция разъема и спецификация продукта.
5. Позиционирование индукционной катушки и управление процессом
5.1 Согласование геометрии катушки с клеммой
The катушки следует проектировать с учетом предполагаемой области нагрева и фактической геометрии клемм..
Для различных приложений может потребоваться:
•С-образные открытые катушки
•Спиральные катушки
•Однопозиционные катушки
•Катушки индивидуальной формы для конкретных клеммных сборок
Для кабельного наконечника, открытая катушка или катушка специальной формы может обеспечить доступ для подачи припоя и загрузки заготовки..
Для небольшого контакта разъема, компактная катушка может быть более подходящей.
Конфигурация катушки должна учитывать размеры клемм., позиция проводника, Расположение пайки и изоляционный зазор.
5.2 Управление зоной нагрева
Активная область нагрева должна соответствовать предполагаемой зоне пайки..
Если катушка расположена слишком далеко от клеммы, соединение может стать менее эффективным.
Если катушка слишком сильно нагревает прилегающий кабель, тепловое воздействие изоляции может увеличиться.
Цель состоит в том, чтобы достичь требуемой температуры соединения, ограничивая при этом ненужный нагрев окружающих материалов..
Окончательный зазор и положение между катушкой и заготовкой должны быть установлены посредством прикладных испытаний..
5.3 Измерение температуры
Измерение температуры следует выбирать в соответствии с геометрией соединения и требованиями процесса..
Возможные методы включают в себя:
— Термопары, прикрепленные в подходящих местах измерения..
— Инфракрасное измерение температуры.
— Другие утвержденные меры контроля температуры.
Место измерения важно.
Температура, измеренная снаружи клеммы, может не соответствовать температуре внутреннего интерфейса пайки..
Точно так же, измерение температуры вблизи изоляции не обязательно указывает максимальную температуру внутри клеммы.
Метод измерения должен быть проверен на соответствие реальному процессу сборки и пайки..
5.4 Создание повторяющихся условий нагрева
Мощность, частота и время нагрева должны быть установлены путем тестирования на реальном терминале., дирижер, припой и флюс.
Опубликованные примеры применения индукционной пайки показывают, насколько сильно могут различаться условия.
| Опубликованное приложение | Заявленные условия |
|---|---|
| Медный наконечник и провод заземления | 10 система кВт, 109 кГц, примерно 188°C, 40 секунд |
| 50 мм² кабель и терминал | 2.8 кВт, примерно 260°C, 15–20 секунд |
| Медные кабели и контакты | Примерно 315°C, 2 секунд |
На этих рисунках представлены отдельные испытания, проведенные с заготовками различной геометрии и конфигурациями оборудования..
Они не являются напрямую сопоставимыми или рекомендуемыми настройками процесса..
Для производственного применения, цикл нагрева должен быть проверен на предмет смачивания припоя, заполнение швов, Требования к температуре изоляции и готовым соединениям.
6. Общие проблемы процесса и совместная проверка качества
6.1 Распространенные проблемы
| Проблема процесса | Возможная причина | Рекомендуемые проверки |
|---|---|---|
| Неполное заполнение припоем | Неправильное расположение пайки, плохое смачивание или недостаточный технологический нагрев | Количество припоя, поток, подготовка поверхности и температура шва |
| Чрезмерный перелив припоя | Чрезмерное количество присадочного материала или неподходящая ориентация заготовки. | Подача припоя и положение крепления |
| Чрезмерное впитывание припоя | Неконтролируемое течение припоя по жилам проводника | Количество припоя, конструкция проводника и требуемая гибкая длина |
| Повреждение изоляции | Чрезмерное тепловое воздействие | Положение катушки, время нагрева и температура изоляции |
| Непоследовательный внешний вид суставов | Изменение положения заготовки или подачи припоя | Повторяемость приспособлений и контроль процесса |
| Плохое смачивание припоя | Окисление, загрязнение или несовместимый флюс | Подготовка поверхности и совместимость материалов |
| Загрязнение контактов разъема | Остатки флюса или брызги припоя | Очистка и осмотр после пайки |
Эти проблемы могут иметь разные причины, даже если они вызывают схожие внешние симптомы..
Например, неполное заполнение не обязательно означает, что мощность нагрева слишком низкая. Это может быть следствием плохой подготовки поверхности., неподходящее размещение припоя или несовместимая система флюса.
Прежде чем изменять параметры нагрева, необходимо выявить причину..
6.2 Визуальный осмотр
Визуальный осмотр может помочь выявить:
•Неполное покрытие припоем
•Чрезмерное накопление припоя
•Плохо сформированные галтели припоя
•Видимые загрязнения
•Поврежденная изоляция
•Брызги припоя на контактных поверхностях разъема
Критерии приемки должны соответствовать применимым спецификациям продукции и требованиям к качеству изготовления..
6.3 Электрические испытания
Электрические испытания могут включать в себя:
•Тестирование непрерывности
•Измерение контактного сопротивления
•Проверка сопротивления изоляции
•Испытание на диэлектрическую стойкость, где это необходимо
Для подключения к электросети, Контактное сопротивление особенно важно, поскольку чрезмерное сопротивление может привести к дополнительным электрическим потерям и локальному нагреву во время работы..
Методы испытаний и пределы приемки должны быть установлены для фактического применения..
6.4 Механические испытания
Механическая оценка может включать в себя проверку на растяжение., pull-тесты или другие тесты, специфичные для приложения.
Для гибких кабелей, также следует учитывать переход между паяными и непаянными частями..
Соединение, отвечающее первоначальным электрическим требованиям, может по-прежнему иметь недостаточную механическую надежность при повторяющихся движениях или вибрации..
Поэтому механические испытания должны отражать фактические условия эксплуатации и применимые требования к продукции..
6.5 Проверка поперечного сечения
Осмотр поперечного сечения может предоставить информацию о внутреннем распределении припоя..
Репрезентативные образцы могут быть разделены на секции для изучения.:
•Проникновение припоя
•Распределение по жилам проводника
•Незаполненные области
•Внутренние разрывы
•Проникновение припоя в сторону изоляции
Это особенно полезно во время разработки процесса, когда внешний вид не может определить внутреннее состояние соединения..
Для разъемов под пайку, которые невозможно проверить визуально после сборки., NASA-STD-8739.4A определяет альтернативные меры проверки и контроля процесса., включая промежуточную проверку, Рентгеновский контроль и контроль установки проводников и заливки припоем.
7. Выбор системы индукционной пайки кабельных наконечников
The конфигурация оборудования следует выбирать после определения конструкции клеммы и требуемого процесса пайки.
Следующая информация будет полезна во время оценки приложения..
| Информация о приложении | Цель |
|---|---|
| Материал кабеля | Определяет свойства проводника |
| Площадь поперечного сечения кабеля | Помогает оценить тепловую массу и реакцию на нагрев. |
| Многожильный или одножильный проводник | Влияет на геометрию соединения и проникновение припоя |
| Материал клемм | Определяет характеристики электромагнитного нагрева |
| Размеры терминала | Помогает установить геометрию катушки |
| Терминальное покрытие | Определяет совместимость припоя |
| Изоляционный материал | Устанавливает пределы термического воздействия |
| Припой | Определяет необходимый диапазон температур пайки |
| Спецификация флюса | Определяет требования к активации и очистке поверхности. |
| Метод размещения припоя | Определяет требования к доставке наполнителя |
| Количество продукции | Помогает наладить необходимую организацию производства |
| Критерии совместной приемки | Определяет необходимую проверку качества |
В зависимости от приложения, сама индукционная система может включать в себя:
•Регулируемая мощность нагрева
•Подходящая рабочая частота
•Специальные индукционные катушки
•Мониторинг температуры
•Сохраненные программы процессов
•Приспособления для позиционирования заготовки
•Автоматическая подача припоя
•Интеграция с производственным погрузочно-разгрузочным оборудованием
Для повторного производства, специальная катушка и приспособление помогают поддерживать постоянное позиционирование заготовки и условия нагрева..
Окончательная конфигурация оборудования должна быть оценена с использованием репрезентативных образцов продукции..
Часто задаваемые вопросы
Нажмите на вопрос, чтобы развернуть ответ.
Можно ли использовать индукционный нагрев для припайки медных кабелей к клеммам?
Да. Индукционный нагрев можно использовать для подходящих кабельных клемм, предназначенных для пайки.. Металлическая клемма нагревается., передача тепла к припою и прилегающим поверхностям проводника.
Как защитить изоляцию кабеля при индукционной пайке?
Змеевик должен концентрировать нагрев вокруг предполагаемого соединения.. Изоляционный материал, необходимо учитывать расстояние от зоны нагрева и продолжительность термического воздействия..
Фактическую температуру изоляции следует проверять на соответствие спецификациям производителя кабеля..
В чем разница между паяльной проволокой, заготовки для пайки и паяльная паста?
Припойная проволока обычно подается в соединение., преформы помещаются перед нагревом, и паяльная паста наносится на определенные поверхности или полости. Наиболее подходящий метод зависит от геометрии соединения., Требования к доступности и производству.
Почему впитывание припоя важно в многожильных кабельных сборках?
Впитывание припоя может сделать часть многожильного проводника жесткой.. Если он распространится на регион, который должен оставаться гибким, механические напряжения могут концентрироваться на переходе. Требуемое проникновение припоя должно контролироваться в соответствии со спецификацией сборки..
Можно ли использовать одну и ту же индукционную катушку для кабельных наконечников разных размеров??
Не обязательно. Различные размеры терминалов, размеры проводников и места пайки могут потребовать другого расположения катушек.. Пригодность катушки следует проверять, используя фактическую геометрию заготовки..
Заключение
Индукционная пайка может обеспечить контролируемый метод нагрева подходящих кабельных наконечников и сборок электрических разъемов..
Качество готового соединения зависит от соотношения геометрии соединения., расположение проводника, размещение припоя, теплопередача и совместимость материалов.
Надежный процесс также должен учитывать изоляцию кабеля., впитывание припоя, Остаток флюса и необходимые электрические и механические характеристики.
Для промышленного производства, наиболее эффективным подходом является разработка процесса индукционного нагрева с использованием реальной сборки клемм и проводников., затем проверьте полученное соединение на соответствие применимым требованиям к изделию и качеству изготовления..
Технические ссылки
2. ЭПРИ – Рекомендации по применению электрических соединителей
3. Амбрелл – Припайка электрического провода к медному заземляющему наконечнику
4. УльтраФлекс – Индукционная пайка кабелей к клеммам
5. УльтраФлекс – Индукционная пайка медных кабелей к медным контактам
Нужен процесс индукционной пайки кабельных наконечников?
Сообщите нам информацию о вашем терминале и кабеле, Припой и производственные требования. Kechuang может помочь вам выбрать подходящую установку индукционной пайки для вашего применения..


