
Soldadura por inducción de terminales de cable: Diseño conjunto, Colocación de soldadura y control de procesos
Introducción
Terminales de cables y los conectores eléctricos se utilizan en una amplia gama de conjuntos eléctricos industriales.. Dependiendo de su diseño, Las conexiones entre conductores de cobre y terminales metálicos pueden implicar engarzados., soldadura u otros métodos de unión aprobados.
Para conjuntos de terminales diseñados específicamente para soldar, El calentamiento por inducción proporciona una forma localizada de calentar el área de unión metálica.. Las superficies del terminal y del conductor adyacente se calientan para que la soldadura pueda fundirse., humedezca las superficies deseadas y forme la conexión requerida.
Sin embargo, una conexión soldada confiable depende de algo más que alcanzar la temperatura de fusión de la soldadura.
La geometría del terminal determina cómo encaja el conductor dentro del área de conexión.. La colocación de la soldadura afecta la forma en que el metal de aportación ingresa a la unión.. La alta conductividad térmica del cobre influye en la transferencia de calor a lo largo del conductor., mientras que el aislamiento de los cables cercanos introduce limitaciones de temperatura adicionales.
Estos factores deben considerarse juntos al desarrollar un soldadura por inducción el proceso.
Este artículo examina la relación entre el diseño de juntas de terminales de cable., colocación de soldadura, Calentamiento por inducción y calidad de las juntas acabadas..
2. Geometría de juntas y colocación de soldadura
3. Protección de aislamiento de cables y calefacción de juntas
4. Aleación de soldadura, Preparación de fundentes y superficies
5. Posicionamiento de bobinas de inducción y control de procesos
6. Problemas comunes de proceso y verificación conjunta de la calidad
7. Selección de un sistema de soldadura por inducción para terminales de cable
1. Aplicaciones de soldadura por inducción para terminales de cable
1.1 Conexiones de terminal de cable y cilindro terminal
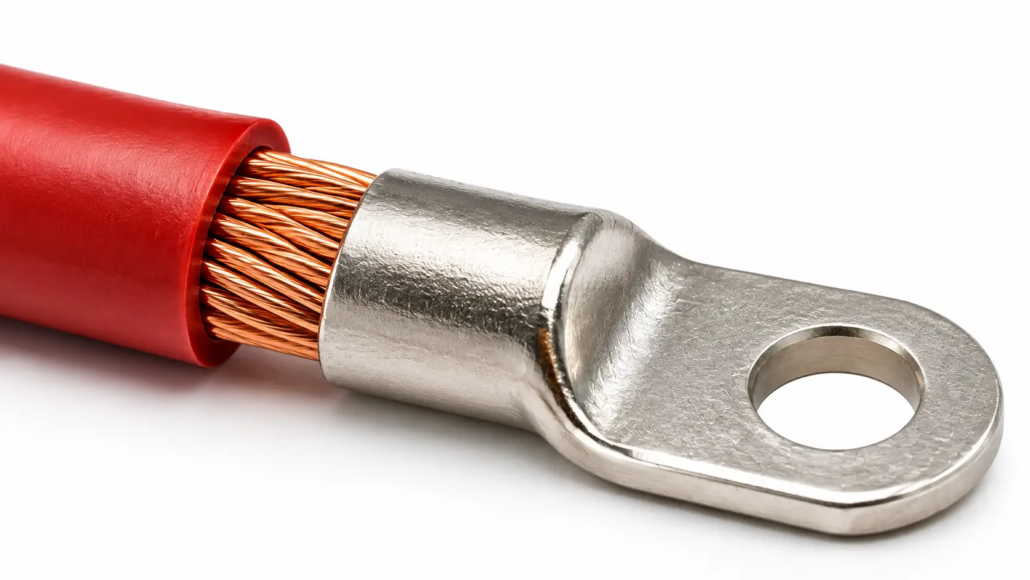
Una aplicación implica un conductor de cobre trenzado insertado en un cilindro terminal metálico..
Dependiendo del diseño del terminal, Se puede introducir soldadura en el cilindro antes o durante el calentamiento.. El objetivo es establecer la conexión soldada especificada entre el conductor y el terminal..
La disposición de calefacción debe tener en cuenta:
•Dimensiones del cilindro terminal
•Área de sección transversal del conductor
•Número y diámetro de hilos individuales.
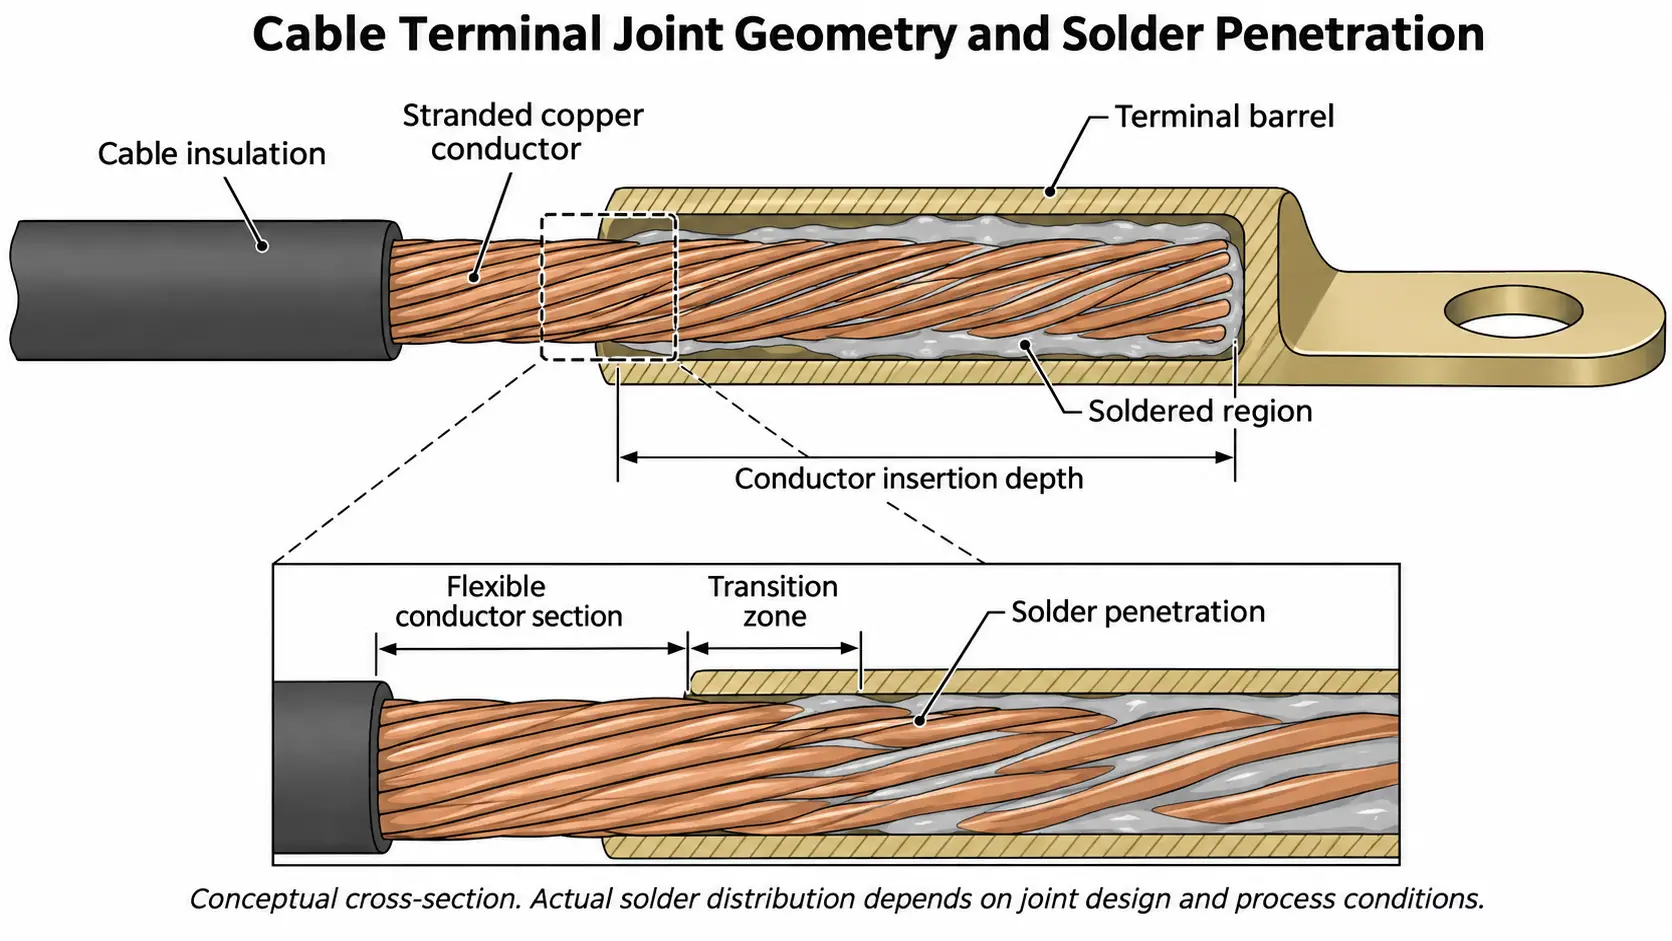
•Profundidad de inserción del conductor
•Ubicación de entrada de soldadura
•Distancia entre la junta y el aislamiento del cable.
Un terminal más grande puede requerir una disposición de bobina y un ciclo de calentamiento diferentes a los de un terminal de cable más pequeño..
El proceso debe desarrollarse en torno a la combinación real de terminal y conductor en lugar de seleccionarse únicamente según el tamaño del cable..
1.2 Conexiones de cable de cobre a clavija del conector
Otra aplicación consiste en unir un cable de cobre a un pin conector metálico o a un receptor..
En esta disposición, el cable pelado se inserta en una sección receptora del conector. pasta de soldadura, Se pueden utilizar preformas de soldadura u otro método de suministro de relleno adecuado., dependiendo de la construcción conjunta.
UltraFlex ha publicado una aplicación que involucra cables de cobre soldados a pines de cobre para la fabricación de arneses de sistemas de prueba aeroespaciales..
En esa prueba en particular, Se aplicó pasta de soldadura dentro del receptor del cable y al extremo del cable pelado.. La bobina de inducción cubrió el receptor durante el calentamiento..
Esto ilustra una diferencia importante con la soldadura de terminales de cable.: el área de soldadura puede ser una sección receptora relativamente pequeña en lugar de un cilindro terminal grande.
1.3 Conectores de copa de soldadura
Los conectores de copa de soldadura utilizan una cavidad o copa dedicada para recibir un conductor..
La profundidad de inserción del conductor., La cantidad de soldadura y la condición de llenado final deben controlarse de acuerdo con las especificaciones del conector..
Algunos conjuntos de copa de soldadura son difíciles de inspeccionar visualmente después de unirlos porque el contacto soldado está empotrado o cerrado..
Para estas asambleas, Los requisitos de inspección y control de procesos deben establecerse antes de la producción..
NASA-STD-8739.4A aborda específicamente conectores tipo soldadura y copas de soldadura no extraíbles, incluyendo la inserción del conductor, relleno de soldadura, Condiciones del filete y métodos de inspección alternativos cuando la junta no se puede ver directamente..
1.4 Soldar no es una alternativa universal al engarce
Los métodos de unión de terminales de cable deben seleccionarse de acuerdo con el diseño del terminal y los requisitos aplicables..
No se debe agregar automáticamente un proceso de soldadura a una conexión de alimentación engarzada convencional..
Las pautas de aplicación de conectores eléctricos de EPRI explican que generalmente no se recomienda soldar un conductor antes de engarzarlo porque la soldadura puede introducir material y variables adicionales en la interfaz engarzada..
Las pautas también identifican ciertos diseños de terminales de ala plegada donde se puede especificar soldadura después del engarce..
Por lo tanto, La soldadura por inducción sólo debe considerarse cuando el fabricante del terminal, Las especificaciones del producto y los requisitos de mano de obra aplicables lo permiten..
2. Geometría de juntas y colocación de soldadura
2.1 Inserción de conductores y geometría de juntas
La relación física entre el conductor y el terminal determina el espacio disponible para la soldadura..
Para un barril terminal, dimensiones relevantes incluyen:
•Diámetro interno del cañón
•Diámetro externo del cañón
•Longitud del cañón
•Diámetro del conductor o dimensiones del haz
•Profundidad de inserción
•Distancia desde el extremo del conductor hasta la abertura del terminal
Para un conector de copa de soldadura, la cavidad receptora y la profundidad de inserción del conductor se vuelven particularmente importantes.
El conductor debe colocarse de acuerdo con los requisitos de montaje especificados del terminal..
Una unión demasiado floja puede permitir que la soldadura se escape o se acumule de manera desigual. Un ajuste inadecuado también puede dificultar la reproducción de la distribución de soldadura..
Sin embargo, no todas las conexiones soldadas dependen del mismo espacio capilar. Un cilindro de cable lleno alrededor de un cable trenzado y una copa de soldadura de conector son geometrías de unión diferentes y deben evaluarse por separado..
2.2 Alambre de soldadura, Preformas y Pasta
El método de entrega del relleno debe coincidir con el diseño conjunto y el acuerdo de producción..
Alimentación de alambre de soldadura
Se puede introducir alambre de soldadura en la conexión durante el calentamiento..
Este método permite ajustar la cantidad de soldadura y el tiempo de alimentación durante el desarrollo del proceso..
Puede ser adecuado para cilindros terminales o geometrías de conexión abiertas donde el relleno se puede introducir directamente en el área de unión prevista..
Soldadura precolocada
Se puede colocar una preforma de soldadura medida antes de calentarla..
Las preformas pueden ayudar a controlar la cantidad y la colocación del relleno en la producción repetida, siempre que la geometría admita un posicionamiento estable.
pasta de soldadura
La soldadura en pasta combina partículas de relleno metálicas con un sistema de fundente..
Se puede aplicar a superficies definidas o dentro de un receptor de conector., dependiendo del diseño del producto.
La cantidad de pasta, Las características de la aleación de partículas y del fundente deben ser compatibles con la aplicación..
Estos tres métodos no son intercambiables.. La elección depende de la geometría de la conexión., accesibilidad, Volumen de producción y características conjuntas requeridas..
2.3 Flujo de soldadura y relleno de juntas
Una vez fundido, La soldadura se mueve según la humectación de la superficie., geometría de la unión, gravedad y las rutas de flujo disponibles.
Para un terminal de cable, La dirección en la que se coloca el conjunto puede influir en cómo se retiene la soldadura fundida..
En una aplicación publicada de Ambrell que involucra un terminal y cable de conexión a tierra de cobre, El fabricante utilizó una bobina en forma de C de dos vueltas especialmente diseñada para concentrar el calor en la orejeta..
El informe de la aplicación también describe cómo el posicionamiento vertical permitió que el exceso de soldadura saliera del extremo inferior de una terminal llena., mientras que el posicionamiento horizontal facilitó la retención de la soldadura alrededor del cable y el terminal..
Este es un ejemplo útil de cómo la orientación de la pieza de trabajo puede afectar la distribución de la soldadura..
La disposición adecuada aún debe determinarse a partir del diseño real del terminal y la cantidad de soldadura requerida..
2.4 Controlar la absorción de soldadura
En conductores trenzados, La soldadura fundida puede penetrar entre los hilos de alambre individuales a través de la acción capilar..
Esto se conoce como mecha de soldadura..
La sección soldada resultante se vuelve más rígida que el conductor trenzado sin tratar..
Si la sección rígida se extiende demasiado hacia un área que debe permanecer flexible, Las tensiones de flexión pueden concentrarse cerca de la transición entre las partes soldadas y flexibles..
NASA-STD-8739.4A aborda este problema al exigir que la mecha de soldadura permanezca fuera de las partes del cable que necesitan conservar la flexibilidad..
Por lo tanto, la penetración de soldadura requerida debe establecerse de acuerdo con la construcción del cable y los requisitos de mano de obra aplicables..
La penetración excesiva de la soldadura no debe considerarse como prueba de una mejor conexión..
3. Protección de aislamiento de cables y calefacción de juntas
3.1 Calentar la Terminal Metálica
Se puede colocar una bobina de inducción alrededor o cerca del terminal metálico para generar calor en la región de unión prevista..
El campo magnético cambiante induce corrientes eléctricas en la pieza conductora. El calentamiento resistivo resultante eleva la temperatura terminal..
Luego el calor se transfiere al conductor contiguo y a la soldadura..
El patrón de calentamiento exacto depende del material del terminal., las dimensiones, geometría de la bobina, Frecuencia de funcionamiento y condiciones de acoplamiento..
El objetivo es llevar las superficies de soldadura previstas a las condiciones de proceso requeridas sin calentar innecesariamente los componentes circundantes..
3.2 Conducción de calor a lo largo de conductores de cobre
El cobre tiene un alto conductividad térmica.
Como resultado, El calor introducido en el terminal puede viajar a lo largo del conductor conectado..
Esto es importante porque el aislamiento cerca del terminal puede sufrir exposición térmica incluso cuando la bobina está concentrada alrededor de la junta metálica..
La respuesta de calentamiento está influenciada por:
•Área de sección transversal del cable
•Número y diámetro de los hilos conductores.
•Masa terminal y espesor de pared.
•Longitud del conductor expuesto
•Duración del calentamiento
•Distancia entre la junta y el aislamiento.
Por lo tanto, diferentes construcciones de cables pueden producir diferentes respuestas térmicas en condiciones de calentamiento nominales similares..
3.3 Protección del aislamiento del cable
Los materiales de aislamiento de cables tienen diferentes límites de temperatura y características de respuesta térmica..
CLORURO DE POLIVINILO, caucho de silicona, El aislamiento XLPE y el fluoropolímero no deben considerarse como si tuvieran un comportamiento térmico idéntico..
El proceso debe considerar el límite de temperatura especificado del material aislante y la duración de la exposición térmica..
Las posibles medidas de proceso incluyen:
•Concentrando la bobina alrededor del terminal.
•Mantener un posicionamiento repetible de la pieza de trabajo
•Controlar el tiempo de calentamiento
•Seleccionar una potencia y un rango de frecuencia adecuados
•Monitoreo de temperaturas críticas durante el desarrollo del proceso.
•Usar accesorios apropiados o protección térmica cuando esté permitido.
La temperatura real cerca del aislamiento debe evaluarse durante las pruebas..
La temperatura de la superficie del terminal por sí sola no establece que el aislamiento haya permanecido dentro de su exposición térmica permitida..
4. Aleación de soldadura, Preparación de fundentes y superficies
4.1 Selección de aleación de soldadura
Las aleaciones de soldadura a base de estaño se consideran comúnmente para aplicaciones de soldadura eléctrica..
Los posibles sistemas de aleación incluyen:
•Aleaciones de estaño y plomo, donde esté permitido
•Aleaciones de estaño y plata
•Aleaciones de estaño, plata y cobre.
•Aleaciones de estaño y cobre
La aleación adecuada depende del rango de fusión requerido., compatibilidad con metal base, temperatura de servicio, Requisitos eléctricos y restricciones reglamentarias..
La aleación también debe ser compatible con el acabado superficial del terminal..
Por ejemplo, soldar un terminal de cobre recubierto puede requerir consideraciones de proceso diferentes a las de soldar un componente de cobre sin recubrimiento.
La aleación seleccionada debe seguir los requisitos del producto y las recomendaciones del proveedor de soldadura..
4.2 Selección y compatibilidad de flujo
El fundente ayuda a eliminar o controlar los óxidos de la superficie y favorece la humectación de la soldadura..
Su selección depende de la aleación de soldadura., materia prima, Condición de la superficie y procedimiento de limpieza requerido..
Las consideraciones importantes incluyen:
•Actividad de flujo
•Temperatura de activación
•Compatibilidad con revestimiento de terminales
•Características del residuo
•Requisitos de limpieza
•Requisitos de limpieza eléctrica.
Un fundente que funciona bien en un material terminal puede no ser adecuado para otro.
Para conectores eléctricos, Los residuos de fundente en las superficies de contacto pueden ser particularmente problemáticos..
4.3 Preparación de la superficie
Aceite, grasa, La oxidación y otros contaminantes pueden interferir con la humectación de la soldadura..
Antes de soldar, El terminal y el conductor deben prepararse de acuerdo con el procedimiento de fabricación aprobado..
La preparación de la superficie puede implicar métodos de limpieza mecánicos o químicos adecuados..
El método seleccionado no debe dañar los hilos conductores., revestimiento de terminales u otras superficies funcionales.
El calentamiento por inducción no elimina la necesidad de una preparación adecuada de la superficie.
4.4 Limpieza posterior a la soldadura y control de residuos
Después de soldar, Los residuos de fundente deben evaluarse de acuerdo con las instrucciones del fabricante del fundente y los requisitos del conector aplicables..
Algunos sistemas de flujo están diseñados para procesos sin limpieza., mientras que otros requieren limpieza.
Para conectores eléctricos, La limpieza es particularmente importante cuando los residuos pueden alcanzar las superficies de contacto coincidentes..
NASA-STD-8739.4A identifica residuos de flujo, salpicadura de soldadura, Escamas de metal y otros contaminantes como materiales que deben eliminarse de las superficies de contacto del conector cuando puedan comprometer el sistema del conector..
Por lo tanto, el proceso de limpieza debe seleccionarse de acuerdo con la química del fundente., Construcción del conector y especificación del producto..
5. Posicionamiento de bobinas de inducción y control de procesos
5.1 Hacer coincidir la geometría de la bobina con la terminal
El bobina debe diseñarse alrededor de la región de calentamiento prevista y la geometría terminal real.
Diferentes aplicaciones pueden requerir:
•Bobinas abiertas en forma de C
•Bobinas helicoidales
•Bobinas de una sola posición
•Bobinas con formas personalizadas para conjuntos de terminales específicos
Para un terminal de cable, una bobina abierta o de forma especial puede proporcionar acceso para la alimentación de soldadura y la carga de piezas de trabajo.
Para un pin conector pequeño, una bobina compacta puede ser más apropiada.
La configuración de la bobina debe considerar las dimensiones de los terminales., posición del conductor, Ubicación de soldadura y espacio libre de aislamiento..
5.2 Controlar la zona de calentamiento
La región de calentamiento activo debe corresponder al área de soldadura prevista..
Si la bobina está colocada demasiado lejos del terminal, el acoplamiento puede volverse menos efectivo.
Si la bobina calienta demasiado el cable contiguo, La exposición térmica del aislamiento puede aumentar..
El objetivo es lograr la temperatura de unión requerida limitando al mismo tiempo el calentamiento innecesario de los materiales circundantes..
La separación y el posicionamiento final entre la bobina y la pieza de trabajo deben establecerse mediante pruebas de aplicación..
5.3 Medición de temperatura
La medición de temperatura debe seleccionarse de acuerdo con la geometría de la junta y los requisitos del proceso..
Los métodos posibles incluyen:
— Termopares conectados en lugares de medición adecuados.
— Medición de temperatura por infrarrojos.
— Otras disposiciones validadas para el control de la temperatura.
La ubicación de la medición es importante..
Es posible que una temperatura medida en el exterior de un terminal no represente la temperatura en la interfaz de soldadura interna..
Del mismo modo, una medición de temperatura cerca del aislamiento no indica necesariamente la temperatura máxima dentro del terminal.
El método de medición debe validarse con el proceso real de ensamblaje y soldadura..
5.4 Establecimiento de condiciones de calentamiento repetibles
Potencia, La frecuencia y el tiempo de calentamiento deben establecerse mediante pruebas con el terminal real., conductor, soldadura y fundente.
Las aplicaciones de soldadura por inducción publicadas ilustran cuán ampliamente pueden variar las condiciones..
| Solicitud publicada | Condiciones reportadas |
|---|---|
| Terminal y cable de conexión a tierra de cobre | 10 sistema de kW, 109 kHz, aproximadamente 188°C, 40 segundos |
| 50 mm² cable y terminal | 2.8 kW, aproximadamente 260°C, 15–20 segundos |
| Cables y clavijas de cobre. | Aproximadamente 315°C, 2 segundos |
Estas figuras representan pruebas de aplicaciones separadas realizadas con diferentes geometrías de piezas de trabajo y configuraciones de equipos..
No son configuraciones de proceso directamente comparables ni recomendadas..
Para una aplicación de producción, El ciclo de calentamiento debe validarse contra la humectación de la soldadura., relleno de juntas, Temperatura de aislamiento y requisitos de juntas acabadas..
6. Problemas comunes de proceso y verificación conjunta de la calidad
6.1 Problemas comunes
| problema de proceso | Posible causa | Controles recomendados |
|---|---|---|
| Relleno de soldadura incompleto | Colocación incorrecta de soldadura, humectación deficiente o calentamiento del proceso insuficiente | Cantidad de soldadura, fundente, preparación de la superficie y temperatura de la junta |
| Desbordamiento excesivo de soldadura | Cantidad de relleno excesiva o orientación inadecuada de la pieza de trabajo | Alimentación de soldadura y posición del accesorio. |
| Excesiva absorción de soldadura | Flujo de soldadura incontrolado a lo largo de los hilos conductores | Cantidad de soldadura, Construcción del conductor y longitud flexible requerida. |
| Daños en el aislamiento | Exposición térmica excesiva | Posición de la bobina, tiempo de calentamiento y temperatura de aislamiento |
| Aspecto articular inconsistente | Variación en la posición de la pieza de trabajo o alimentación de soldadura. | Repetibilidad de accesorios y controles de proceso. |
| Mala humectación de la soldadura | Oxidación, contaminación o flujo incompatible | Preparación de la superficie y compatibilidad de materiales. |
| Contactos de conector contaminados | Residuos de fundente o salpicaduras de soldadura | Limpieza e inspección post-soldadura |
Estos problemas pueden tener diferentes causas incluso cuando producen síntomas externos similares..
Por ejemplo, Un llenado incompleto no significa necesariamente que la potencia de calefacción sea demasiado baja.. Puede deberse a una mala preparación de la superficie., colocación de soldadura inadecuada o un sistema de flujo incompatible.
Se debe identificar la causa antes de cambiar los parámetros de calefacción..
6.2 Inspección visual
La inspección visual puede ayudar a identificar:
•Cobertura de soldadura incompleta
•Acumulación excesiva de soldadura
•Filetes de soldadura mal formados
•Contaminación visible
•Aislamiento dañado
•Salpicaduras de soldadura en las superficies de contacto del conector
Los criterios de aceptación deben seguir las especificaciones del producto aplicables y los requisitos de mano de obra..
6.3 Pruebas eléctricas
Las pruebas eléctricas pueden incluir:
•Pruebas de continuidad
•Medición de resistencia de contacto
•Prueba de resistencia de aislamiento
•Pruebas de resistencia dieléctrica, donde sea necesario
Para conexiones eléctricas, La resistencia de contacto es particularmente importante porque una resistencia excesiva puede provocar pérdidas eléctricas adicionales y calentamiento localizado durante el funcionamiento..
Se deben establecer métodos de prueba y límites de aceptación para la aplicación real..
6.4 Pruebas mecánicas
La evaluación mecánica puede incluir tracción., pull u otras pruebas específicas de la aplicación.
Para cables flexibles, También se debe considerar la transición entre las partes soldadas y no soldadas..
Una conexión que cumple con un requisito eléctrico inicial aún puede tener una confiabilidad mecánica inadecuada bajo movimiento o vibración repetidos..
Por lo tanto, las pruebas mecánicas deben reflejar las condiciones de servicio reales y los requisitos aplicables del producto..
6.5 Inspección de secciones transversales
La inspección de la sección transversal puede proporcionar información sobre la distribución interna de la soldadura..
Se pueden seccionar muestras representativas para examinarlas.:
•Penetración de soldadura
•Distribución alrededor de los hilos conductores.
•Áreas sin rellenar
•Discontinuidades internas
•Penetración de soldadura hacia el aislamiento.
Esto es particularmente útil durante el desarrollo del proceso cuando la apariencia externa no puede establecer la condición interna de la junta..
Para conectores de copa de soldadura que no se pueden inspeccionar visualmente después del ensamblaje, NASA-STD-8739.4A identifica medidas alternativas de inspección y control de procesos, incluyendo inspección provisional, Inspección por rayos X y control de la inserción de conductores y relleno de soldadura..
7. Selección de un sistema de soldadura por inducción para terminales de cable
El configuración del equipo debe seleccionarse después de que se hayan definido la construcción del terminal y el proceso de soldadura requerido..
La siguiente información es útil durante la evaluación de la solicitud..
| Información de la aplicación | Objetivo |
|---|---|
| Material de los cables | Identifica las propiedades del conductor. |
| Área de sección transversal del cable | Ayuda a evaluar la masa térmica y la respuesta de calentamiento. |
| Conductor trenzado o sólido | Influye en la geometría de las uniones y la penetración de la soldadura. |
| Material de terminales | Determina las características de calentamiento electromagnético. |
| Dimensiones terminales | Ayuda a establecer la geometría de la bobina. |
| Revestimiento de terminales | Determina la compatibilidad de soldadura. |
| Material aislante | Establece límites de exposición térmica. |
| aleación de soldadura | Determina el rango de temperatura de soldadura requerido |
| Especificación de flujo | Define los requisitos de activación y limpieza de superficies. |
| Método de colocación de soldadura | Determina los requisitos de entrega del relleno. |
| Cantidad de producción | Ayuda a establecer el acuerdo de producción requerido. |
| Criterios de aceptación conjunta | Define la verificación de calidad requerida. |
Dependiendo de la aplicación, el sistema de inducción puede incluir:
•Potencia de calefacción ajustable
•Frecuencia de funcionamiento adecuada
•Bobinas de inducción dedicadas
•Monitoreo de temperatura
•Programas de proceso almacenados
•Dispositivos de posicionamiento de piezas de trabajo
•Alimentación automática de soldadura
•Integración con equipos de manipulación de producción.
Para repetir la producción, una bobina y un accesorio dedicados pueden ayudar a mantener condiciones constantes de posicionamiento y calentamiento de la pieza de trabajo.
La configuración final del equipo debe evaluarse utilizando muestras de producción representativas..
Preguntas frecuentes
Haga clic en una pregunta para ampliar la respuesta.
¿Se puede utilizar el calentamiento por inducción para soldar cables de cobre a los terminales??
Sí. El calentamiento por inducción se puede utilizar para conjuntos de terminales de cable adecuados diseñados para soldar.. El terminal metálico se calienta., transferir calor a la soldadura y a las superficies conductoras adyacentes.
¿Cómo se puede proteger el aislamiento del cable durante la soldadura por inducción??
La bobina debe concentrar el calor alrededor de la junta prevista.. El material aislante, Se deben considerar la distancia desde la región de calentamiento y la duración de la exposición térmica..
La temperatura real del aislamiento debe compararse con las especificaciones del fabricante del cable..
¿Cuál es la diferencia entre alambre de soldadura?, preformas de soldadura y pasta de soldadura?
El alambre de soldadura generalmente se introduce en la unión., Las preformas se colocan antes del calentamiento., y la pasta de soldadura se aplica a superficies o cavidades definidas. El método más adecuado depende de la geometría de la junta., requisitos de accesibilidad y producción.
¿Por qué es importante la absorción de soldadura en conjuntos de cables trenzados??
La mecha de soldadura puede hacer que parte de un conductor trenzado se vuelva rígido. Si se extiende a una región que necesita seguir siendo flexible, Las tensiones mecánicas pueden concentrarse en la transición.. La penetración de soldadura requerida debe controlarse de acuerdo con las especificaciones de montaje..
¿Se puede utilizar la misma bobina de inducción para diferentes tamaños de terminales de cable??
No necesariamente. Diferentes dimensiones de terminales, Los tamaños de conductores y las ubicaciones de soldadura pueden requerir diferentes disposiciones de bobinas.. La idoneidad de una bobina debe verificarse utilizando la geometría real de la pieza de trabajo..
Conclusión
La soldadura por inducción puede proporcionar un método de calentamiento controlado para conjuntos de terminales de cable y conectores eléctricos adecuados..
La calidad de la conexión terminada depende de la relación entre la geometría de la junta., posicionamiento del conductor, colocación de soldadura, transferencia de calor y compatibilidad de materiales.
Un proceso fiable también debe tener en cuenta el aislamiento del cable., mecha de soldadura, residuos de fundente y el rendimiento eléctrico y mecánico requerido.
Para la producción industrial, El enfoque más eficaz es desarrollar el proceso de calentamiento por inducción utilizando el conjunto real de terminales y conductores., luego verifique la unión resultante con los requisitos aplicables del producto y de mano de obra..
Referencias técnicas
2. EPRI – Directrices de aplicación de conectores eléctricos
3. ambrell – Soldar un cable eléctrico a una terminal de conexión a tierra de cobre
4. UltraFlex – Soldadura por Inducción de Cables a Terminales
5. UltraFlex – Soldadura por inducción de cables de cobre a pines de cobre
Necesita un proceso de soldadura por inducción para terminales de cable?
Cuéntanos los datos de tu terminal y cable, aleación de soldadura y requisitos de producción. Kechuang puede ayudarle a evaluar la configuración de soldadura por inducción adecuada para su aplicación.


