
Lutowanie indukcyjne końcówek kablowych: Wspólny projekt, Umiejscowienie lutu i kontrola procesu
Wstęp
Zaciski kablowe i złącza elektryczne są stosowane w szerokiej gamie przemysłowych zespołów elektrycznych. W zależności od ich konstrukcji, połączenia między przewodnikami miedzianymi a końcówkami metalowymi mogą wymagać zaciskania, lutowanie lub inne zatwierdzone metody łączenia.
Do zespołów terminali specjalnie zaprojektowanych do lutowania, Nagrzewanie indukcyjne zapewnia miejscowy sposób podgrzewania metalowego obszaru łączenia. Zacisk i przylegające powierzchnie przewodnika są podgrzewane, aby lutowie mogło się stopić, zwilżyć zamierzone powierzchnie i utworzyć wymagane połączenie.
Jednak, niezawodne połączenie lutowane zależy nie tylko od osiągnięcia temperatury topnienia lutu.
Geometria zacisku określa, w jaki sposób przewód mieści się w obszarze połączenia. Umieszczenie lutu wpływa na sposób, w jaki metal wypełniający wchodzi do złącza. Wysoka przewodność cieplna miedzi wpływa na przenoszenie ciepła wzdłuż przewodnika, podczas gdy pobliska izolacja kabla wprowadza dodatkowe ograniczenia temperaturowe.
Czynniki te należy uwzględnić łącznie przy opracowywaniu lutowanie indukcyjne procesu.
W tym artykule zbadano związek między konstrukcją złącza końcówki kablowej, umiejscowienie lutu, ogrzewanie indukcyjne i jakość gotowego złącza.
2. Geometria połączeń i rozmieszczenie lutów
3. Ochrona połączeń grzewczych i izolacji kabli
4. Stop lutowniczy, Topnik i przygotowanie powierzchni
5. Pozycjonowanie cewek indukcyjnych i kontrola procesu
6. Typowe problemy procesowe i wspólna weryfikacja jakości
7. Wybór systemu lutowania indukcyjnego dla końcówek kablowych
1. Zastosowania lutowania indukcyjnego do końcówek kablowych
1.1 Połączenia końcówek kablowych i tulei zaciskowych
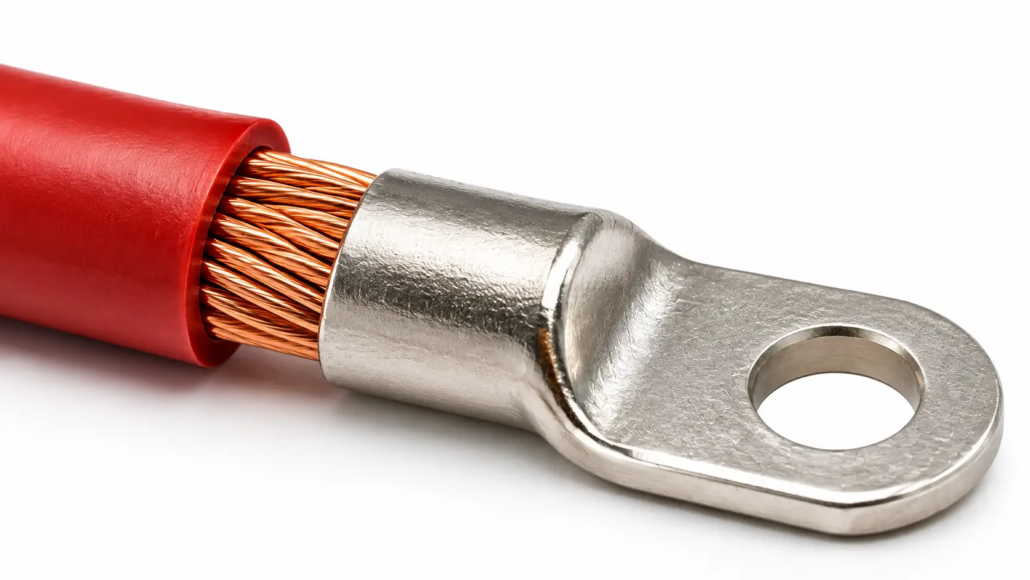
Jedno z zastosowań obejmuje linkę miedzianą umieszczoną w metalowej tulei zaciskowej.
W zależności od konstrukcji terminala, lut można wprowadzić do beczki przed lub w trakcie ogrzewania. Celem jest utworzenie określonego połączenia lutowanego pomiędzy przewodnikiem a zaciskiem.
Układ ogrzewania musi uwzględniać:
•Wymiary lufy terminala
•Pole przekroju przewodu
•Liczba i średnica poszczególnych splotów
•Głębokość wprowadzenia przewodu
•Miejsce wejścia lutu
•Odległość pomiędzy złączem a izolacją kabla
Większy terminal może wymagać innego układu cewek i cyklu nagrzewania niż mniejsza końcówka kablowa.
Proces należy opracować w oparciu o rzeczywistą kombinację zacisku i przewodu, a nie wybierać wyłącznie na podstawie rozmiaru kabla.
1.2 Połączenia drutu miedzianego z pinami złącza
Inne zastosowanie polega na połączeniu drutu miedzianego z metalowym pinem złącza lub odbiornikiem.
W tym układzie, pozbawiony izolacji przewód jest wkładany do sekcji odbiorczej złącza. Pasta lutownicza, można zastosować preformy lutownicze lub inną odpowiednią metodę dostarczania wypełniacza, w zależności od konstrukcji złącza.
Firma UltraFlex opublikowała aplikację dotyczącą kabli miedzianych przylutowanych do miedzianych styków do produkcji wiązek przewodów do systemów testowych w przemyśle lotniczym.
W tym konkretnym teście, Wewnątrz odbiornika kabla i na odizolowaną końcówkę kabla nałożono pastę lutowniczą. Cewka indukcyjna zakrywała odbiornik podczas nagrzewania.
To ilustruje istotną różnicę w stosunku do lutowania końcówek kablowych: obszar lutowania może być stosunkowo małą sekcją odbiorczą, a nie dużą tuleją zaciskową.
1.3 Złącza lutownicze
Złącza z kubkiem lutowniczym wykorzystują dedykowaną wnękę lub miskę do umieszczenia przewodnika.
Głębokość wprowadzenia przewodu, ilość lutu i stan końcowego wypełnienia muszą być kontrolowane zgodnie ze specyfikacją złącza.
Niektóre zespoły kielicha lutowniczego są trudne do wizualnej kontroli po połączeniu, ponieważ lutowany styk jest zagłębiony lub zamknięty.
Dla tych zgromadzeń, Wymagania dotyczące inspekcji i kontroli procesu powinny zostać ustalone przed rozpoczęciem produkcji.
NASA-STD-8739.4A dotyczy w szczególności złączy lutowanych i nieusuwalnych kubków lutowniczych, łącznie z wprowadzeniem przewodu, wypełnienie lutowane, warunki zaokrągleń i alternatywne metody kontroli, gdy złącza nie można bezpośrednio obejrzeć.
1.4 Lutowanie nie jest uniwersalną alternatywą dla zaciskania
Metody łączenia końcówek kablowych należy dobrać zgodnie z projektem końcówki i obowiązującymi wymaganiami.
Do konwencjonalnego zaciskanego złącza zasilania nie należy automatycznie dodawać procesu lutowania.
Wytyczne stosowania złączy elektrycznych EPRI wyjaśniają, że lutowanie przewodu przed zaciśnięciem zasadniczo nie jest zalecane, ponieważ lut może wprowadzić dodatkowy materiał i zmienne elementy do zaciśniętego interfejsu.
Wytyczne określają również niektóre konstrukcje końcówek ze składanymi skrzydełkami, w których może być wymagane lutowanie po zaciśnięciu.
Dlatego, lutowanie indukcyjne należy uwzględnić jedynie u producenta terminali, Pozwala na to specyfikacja produktu i obowiązujące wymagania dotyczące wykonania.
2. Geometria połączeń i rozmieszczenie lutów
2.1 Wprowadzanie przewodnika i geometria połączeń
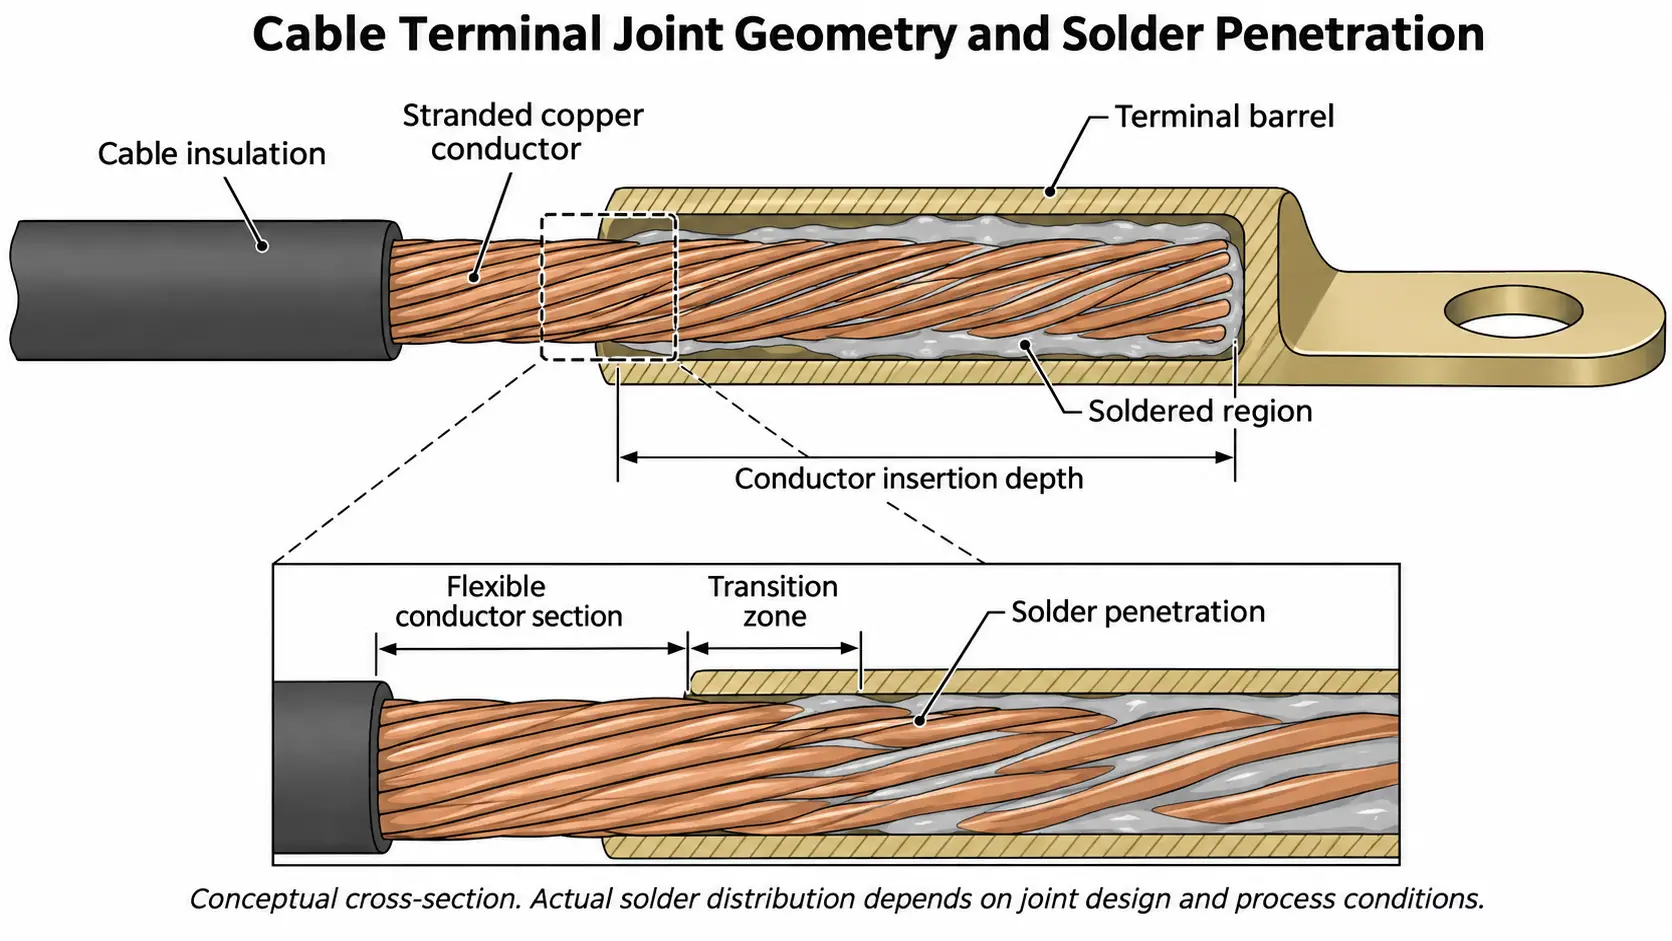
Fizyczny związek między przewodnikiem a zaciskiem określa dostępną przestrzeń dla lutu.
Do beczki końcowej, odpowiednie wymiary obejmują:
•Wewnętrzna średnica lufy
•Zewnętrzna średnica lufy
•Długość lufy
•Średnica przewodu lub wymiary wiązki
•Głębokość wprowadzenia
•Odległość od końca przewodu do otworu zacisku
Do złącza lutowniczego, szczególnie ważna staje się wnęka odbiorcza i głębokość wprowadzenia przewodu.
Przewód musi być umiejscowiony zgodnie z określonymi wymaganiami montażowymi terminala.
Zbyt luźno dopasowane złącze może spowodować wyciek lub nierównomierne gromadzenie się lutu. Nieodpowiednie dopasowanie może również utrudniać odtworzenie rozkładu lutu.
Jednak, nie każde połączenie lutowane opiera się na tej samej szczelinie kapilarnej. Tuleja kablowa wypełniona żyłą linkową i miska lutownicza złącza mają różne geometrie połączeń i należy je oceniać osobno.
2.2 Drut lutowniczy, Preformy i pasta
Sposób dostawy wypełniacza powinien być dostosowany do projektu złącza i ustaleń produkcyjnych.
Podawanie drutu lutowniczego
Drut lutowniczy można wprowadzić do złącza podczas nagrzewania.
Metoda ta pozwala na dostosowanie ilości lutowia i czasu podawania w trakcie opracowywania procesu.
Może być odpowiedni do tulejek zaciskowych lub połączeń o otwartej geometrii, gdzie wypełniacz można wprowadzić bezpośrednio do zamierzonego obszaru połączenia.
Wstępnie lutowane
Zmierzoną preformę lutowniczą można ustawić przed ogrzewaniem.
Preformy mogą pomóc w kontrolowaniu ilości i rozmieszczenia wypełniacza w powtarzalnej produkcji, pod warunkiem, że geometria umożliwia stabilne pozycjonowanie.
Pasta lutownicza
Pasta lutownicza łączy cząstki metalicznego wypełniacza z systemem topnika.
Można go zastosować na określonych powierzchniach lub wewnątrz gniazda złącza, w zależności od projektu produktu.
Ilość pasty, Charakterystyka stopu cząstek i topnika musi być zgodna z zastosowaniem.
Te trzy metody nie są zamienne. Wybór zależy od geometrii połączenia, dostępność, wielkość produkcji i wymagane właściwości złącza.
2.3 Przepływ lutowania i wypełnianie połączeń
Raz stopiony, lut porusza się w zależności od zwilżenia powierzchni, geometria złącza, grawitacja i dostępne ścieżki przepływu.
Do końcówki kablowej, kierunek, w którym ustawiony jest zespół, może mieć wpływ na zatrzymanie stopionego lutowia.
W opublikowanej aplikacji Ambrell dotyczącej miedzianej końcówki i drutu uziemiającego, producent zastosował specjalnie zaprojektowaną dwuzwojową cewkę w kształcie litery C, aby skoncentrować ogrzewanie na uchu.
Raport z zastosowania opisuje również, w jaki sposób ustawienie pionowe umożliwiło wypłynięcie nadmiaru lutowia z dolnego końca wypełnionego uchwytu, podczas gdy ustawienie poziome ułatwiło utrzymanie lutu wokół drutu i końcówki.
Jest to użyteczny przykład tego, jak orientacja przedmiotu obrabianego może wpływać na rozkład lutu.
Odpowiednie rozmieszczenie należy jeszcze określić na podstawie rzeczywistej konstrukcji zacisku i wymaganej ilości lutu.
2.4 Kontrolowanie odprowadzania lutu
W przewodach linkowych, stopiony lut może przedostać się pomiędzy poszczególnymi żyłami drutu w wyniku zjawiska kapilarnego.
Nazywa się to odprowadzaniem wilgoci z lutowia.
Powstały odcinek lutowany staje się sztywniejszy niż nieobrobiony przewód linkowy.
Jeśli sztywna sekcja rozciąga się zbyt daleko w obszar, który musi pozostać elastyczny, naprężenia zginające mogą koncentrować się w pobliżu przejścia pomiędzy częściami lutowanymi i elastycznymi.
NASA-STD-8739.4A rozwiązuje ten problem, wymagając, aby wilgoć lutowia pozostawała na zewnątrz części drutu, które muszą zachować elastyczność.
Dlatego wymaganą penetrację lutu należy ustalić zgodnie z konstrukcją kabla i obowiązującymi wymaganiami wykonawczymi.
Nadmiernej penetracji lutu nie należy traktować jako dowodu na lepsze połączenie.
3. Ochrona połączeń grzewczych i izolacji kabli
3.1 Ogrzewanie metalowego terminala
Cewkę indukcyjną można umieścić wokół metalowego zacisku lub w jego pobliżu, aby generować ciepło w zamierzonym obszarze łączenia.
Zmieniające się pole magnetyczne indukuje prądy elektryczne w przewodzącym przedmiocie. Powstałe ogrzewanie rezystancyjne podnosi temperaturę końcową.
Następnie ciepło jest przekazywane do sąsiedniego przewodnika i lutu.
Dokładny schemat ogrzewania zależy od materiału końcówki, wymiary, geometrii cewki, częstotliwość robocza i warunki sprzęgania.
Celem jest doprowadzenie zamierzonych powierzchni lutowniczych do wymaganych warunków procesowych bez niepotrzebnego nagrzewania otaczających elementów.
3.2 Przewodzenie ciepła wzdłuż przewodników miedzianych
Miedź ma wysoki poziom przewodność cieplna.
W rezultacie, ciepło wprowadzone na końcówce może przemieszczać się wzdłuż podłączonego przewodu.
Jest to ważne, ponieważ izolacja w pobliżu zacisku może zostać narażona na działanie ciepła, nawet jeśli cewka jest skupiona wokół metalowego złącza.
Na reakcję ogrzewania wpływają::
•Pole przekroju kabla
•Liczba i średnica żył przewodu
•Masa terminala i grubość ścianki
•Długość odsłoniętego przewodu
•Czas ogrzewania
•Odległość pomiędzy złączem a izolacją
Dlatego różne konstrukcje kabli mogą powodować różne reakcje termiczne w podobnych nominalnych warunkach ogrzewania.
3.3 Ochrona izolacji kabla
Materiały izolacyjne kabli mają różne granice temperatur i charakterystykę reakcji termicznej.
PCV, guma silikonowa, Izolacji XLPE i fluoropolimerów nie należy traktować jako izolacji o identycznych właściwościach termicznych.
W procesie należy uwzględnić określoną granicę temperatury materiału izolacyjnego i czas trwania ekspozycji termicznej.
Potencjalne środki procesowe obejmują:
•Koncentrowanie cewki wokół zacisku
•Utrzymanie powtarzalnego pozycjonowania przedmiotu obrabianego
•Sterowanie czasem nagrzewania
•Wybór odpowiedniego zakresu mocy i częstotliwości
•Monitorowanie temperatur krytycznych podczas rozwoju procesu
•Używanie odpowiednich osprzętu lub zabezpieczeń termicznych, jeśli jest to dozwolone
Podczas testów należy ocenić rzeczywistą temperaturę w pobliżu izolacji.
Sama temperatura powierzchni końcówki nie pozwala na ustalenie, czy izolacja mieści się w dopuszczalnym zakresie ekspozycji termicznej.
4. Stop lutowniczy, Topnik i przygotowanie powierzchni
4.1 Wybór stopu lutowniczego
Stopy lutownicze na bazie cyny są powszechnie stosowane w zastosowaniach związanych z lutowaniem elektrycznym.
Możliwe systemy stopowe obejmują:
•Stopy cyny i ołowiu, gdzie jest to dozwolone
•Stopy cyny i srebra
•Stopy cyny, srebra i miedzi
•Stopy cyny i miedzi
Odpowiedni stop zależy od wymaganego zakresu topnienia, kompatybilność z metalami nieszlachetnymi, temperatura serwisowa, wymagania elektryczne i ograniczenia regulacyjne.
Stop musi być również kompatybilny z wykończeniem powierzchni terminala.
Na przykład, lutowanie terminala z miedzi platerowanej może wymagać innych rozważań procesowych niż lutowanie komponentu z miedzi nieplaterowanej.
Wybrany stop powinien być zgodny z wymaganiami produktu i zaleceniami dostawcy lutowia.
4.2 Wybór strumienia i kompatybilność
Topnik pomaga usuwać lub kontrolować tlenki powierzchniowe i wspomaga zwilżanie lutowia.
Jego wybór zależy od stopu lutowia, materiał bazowy, stan powierzchni i wymagana procedura czyszczenia.
Ważne uwagi obejmują:
•Aktywność strumieniowa
•Temperatura aktywacji
•Kompatybilność z pokryciem zacisków
•Charakterystyka pozostałości
•Wymagania dotyczące czyszczenia
•Wymagania dotyczące czystości elektrycznej
Topnik, który dobrze sprawdza się w przypadku jednego materiału końcówki, może nie być odpowiedni dla innego.
Do złączy elektrycznych, Szczególnie problematyczne mogą być pozostałości topnika na powierzchniach stykowych.
4.3 Przygotowanie powierzchni
Olej, smar, utlenianie i inne zanieczyszczenia mogą zakłócać zwilżanie lutu.
Przed lutowaniem, końcówkę i przewód należy przygotować zgodnie z zatwierdzoną procedurą produkcyjną.
Przygotowanie powierzchni może obejmować odpowiednie metody czyszczenia mechanicznego lub chemicznego.
Wybrana metoda nie może uszkodzić żył przewodu, poszycie zacisków lub inne powierzchnie funkcjonalne.
Nagrzewanie indukcyjne nie eliminuje konieczności odpowiedniego przygotowania powierzchni.
4.4 Czyszczenie po lutowaniu i kontrola pozostałości
Po lutowaniu, pozostałości topnika należy ocenić zgodnie z instrukcjami producenta topnika i obowiązującymi wymaganiami dotyczącymi złączy.
Niektóre systemy topników są przeznaczone do procesów niewymagających czyszczenia, inne wymagają czyszczenia.
Do złączy elektrycznych, czyszczenie jest szczególnie ważne, gdy pozostałości mogą przedostać się do współpracujących powierzchni stykowych.
NASA-STD-8739.4A identyfikuje pozostałości topnika, plama lutownicza, płatki metalu i inne zanieczyszczenia jako materiały, które należy usunąć z powierzchni stykowych złącza, jeśli mogą one zagrozić systemowi złącza.
Dlatego proces czyszczenia należy wybrać w zależności od składu chemicznego topnika, konstrukcja złącza i specyfikacja produktu.
5. Pozycjonowanie cewek indukcyjnych i kontrola procesu
5.1 Dopasowanie geometrii cewki do zacisku
Dla cewce powinny być zaprojektowane w oparciu o zamierzony obszar ogrzewania i rzeczywistą geometrię terminala.
Mogą być wymagane różne aplikacje:
•Otwarte cewki w kształcie litery C
•Cewki spiralne
•Cewki jednopozycyjne
•Cewki o niestandardowym kształcie dla określonych zespołów zacisków
Do końcówki kablowej, otwarta lub specjalnie ukształtowana cewka może zapewniać dostęp do podawania lutowia i ładowania przedmiotu obrabianego.
Na mały pin złącza, bardziej odpowiednia może być cewka kompaktowa.
Konfiguracja cewki powinna uwzględniać wymiary zacisków, stanowisko dyrygenta, miejsce lutowania i odstęp izolacyjny.
5.2 Sterowanie strefą grzewczą
Aktywny obszar ogrzewania powinien odpowiadać zamierzonemu obszarowi lutowania.
Jeśli cewka jest umieszczona zbyt daleko od zacisku, sprzęganie może stać się mniej skuteczne.
Jeśli cewka nagrzewa zbyt mocno sąsiadujący kabel, narażenie termiczne izolacji może wzrosnąć.
Celem jest osiągnięcie wymaganej temperatury spoiny przy jednoczesnym ograniczeniu niepotrzebnego nagrzewania otaczających materiałów.
Ostateczny odstęp i położenie cewki od przedmiotu obrabianego należy ustalić w drodze testów aplikacji.
5.3 Pomiar temperatury
Pomiar temperatury należy dobrać odpowiednio do geometrii złącza i wymagań procesowych.
Możliwe metody obejmują:
— Termopary przymocowane w odpowiednich miejscach pomiarowych.
— Pomiar temperatury w podczerwieni.
— Inne zatwierdzone rozwiązania do monitorowania temperatury.
Miejsce pomiaru jest ważne.
Temperatura zmierzona na zewnątrz terminala może nie odzwierciedlać temperatury na wewnętrznej powierzchni styku lutowniczego.
Podobnie, pomiar temperatury w pobliżu izolacji niekoniecznie wskazuje maksymalną temperaturę wewnątrz końcówki.
Metodę pomiaru należy zweryfikować w odniesieniu do rzeczywistego procesu montażu i lutowania.
5.4 Ustalanie powtarzalnych warunków ogrzewania
Moc, częstotliwość i czas nagrzewania należy ustalić na podstawie testów z rzeczywistym terminalem, dyrygent, lut i topnik.
Opublikowane zastosowania lutowania indukcyjnego ilustrują, jak bardzo mogą się różnić warunki.
| Opublikowana aplikacja | Zgłoszone warunki |
|---|---|
| Miedziana końcówka i przewód uziemiający | 10 System kW, 109 kHz, około 188°C, 40 sekundy |
| 50 mm² kabel i terminal | 2.8 kW, około 260°C, 15–20 sekundy |
| Kable i piny miedziane | Około 315°C, 2 sekundy |
Liczby te przedstawiają oddzielne testy aplikacji przeprowadzone z różnymi geometriami detali i konfiguracjami sprzętu.
Nie są one bezpośrednio porównywalne ani zalecane ustawienia procesu.
Do zastosowania produkcyjnego, cykl ogrzewania należy sprawdzić pod kątem zwilżenia lutu, wypełnienie spoiny, temperatura izolacji i wymagania dotyczące gotowych spoin.
6. Typowe problemy procesowe i wspólna weryfikacja jakości
6.1 Typowe problemy
| Problem z procesem | Możliwa przyczyna | Zalecane kontrole |
|---|---|---|
| Niekompletne wypełnienie lutem | Nieprawidłowe umiejscowienie lutu, słabe zwilżanie lub niewystarczające ogrzewanie procesu | Ilość lutu, topnik, przygotowanie powierzchni i temperatura spoiny |
| Nadmierny przelew lutowia | Nadmierna ilość wypełniacza lub niewłaściwa orientacja przedmiotu obrabianego | Zasilanie lutowia i pozycja mocowania |
| Nadmierne przesiąkanie lutowia | Niekontrolowany przepływ lutu wzdłuż żył przewodnika | Ilość lutu, konstrukcja przewodu i wymagana elastyczna długość |
| Uszkodzenie izolacji | Nadmierna ekspozycja termiczna | Pozycja cewki, czas nagrzewania i temperatura izolacji |
| Niespójny wygląd złącza | Zmiana położenia przedmiotu obrabianego lub podawania lutowia | Powtarzalność mocowania i kontrola procesu |
| Słabe zwilżanie lutowia | Utlenianie, zanieczyszczenie lub niezgodny strumień | Przygotowanie powierzchni i kompatybilność materiałów |
| Zanieczyszczone styki złącza | Pozostałości topnika lub odpryski lutowia | Czyszczenie i kontrola po lutowaniu |
Problemy te mogą mieć różne przyczyny, nawet jeśli powodują podobne objawy zewnętrzne.
Na przykład, niepełne napełnienie nie musi oznaczać, że moc grzewcza jest za mała. Może to wynikać ze złego przygotowania powierzchni, niewłaściwe rozmieszczenie lutu lub niekompatybilny system topnika.
Przed zmianą parametrów grzewczych należy ustalić przyczynę.
6.2 Kontrola wizualna
Kontrola wzrokowa może pomóc w identyfikacji:
•Niepełne pokrycie lutowia
•Nadmierne gromadzenie się lutowia
•Źle uformowane filety lutownicze
•Widoczne zanieczyszczenie
•Uszkodzona izolacja
•Rozpryski lutu na powierzchniach stykowych złączy
Kryteria akceptacji powinny być zgodne z obowiązującymi specyfikacjami produktu i wymogami wykonawczymi.
6.3 Testowanie elektryczne
Testy elektryczne mogą obejmować:
•Testowanie ciągłości
•Pomiar rezystancji styków
•Badanie rezystancji izolacji
•Badanie wytrzymałości dielektrycznej, gdzie jest to wymagane
Do połączeń zasilania, rezystancja styku jest szczególnie ważna, ponieważ nadmierna rezystancja może skutkować dodatkowymi stratami elektrycznymi i miejscowym nagrzewaniem podczas pracy.
Metody badań i granice akceptacji należy ustalić dla konkretnego zastosowania.
6.4 Testy mechaniczne
Ocena mechaniczna może obejmować rozciąganie, pull lub inne testy specyficzne dla aplikacji.
Do elastycznych kabli, należy również wziąć pod uwagę przejście pomiędzy częścią lutowaną i nielutowaną.
Połączenie spełniające początkowe wymagania elektryczne może nadal wykazywać niewystarczającą niezawodność mechaniczną w przypadku powtarzających się ruchów lub wibracji.
Testy mechaniczne powinny zatem odzwierciedlać rzeczywiste warunki pracy i obowiązujące wymagania produktu.
6.5 Kontrola przekroju
Kontrola przekroju może dostarczyć informacji na temat wewnętrznego rozkładu lutu.
Reprezentatywne próbki można podzielić na części w celu zbadania:
•Penetracja lutu
•Rozkład wokół żył przewodnika
•Niewypełnione obszary
•Nieciągłości wewnętrzne
•Penetracja lutu w kierunku izolacji
Jest to szczególnie przydatne podczas opracowywania procesu, gdy wygląd zewnętrzny nie może określić wewnętrznego stanu złącza.
Do złączy lutowanych, których po montażu nie można sprawdzić wzrokowo, NASA-STD-8739.4A identyfikuje alternatywne środki kontroli i kontroli procesu, łącznie z inspekcją okresową, Kontrola rentgenowska i kontrola wprowadzenia przewodnika i wypełnienia lutem.
7. Wybór systemu lutowania indukcyjnego dla końcówek kablowych
Dla konfiguracja sprzętu należy dobierać po ustaleniu budowy zacisku i wymaganego procesu lutowania.
Poniższe informacje są przydatne podczas oceny aplikacji.
| Informacje o aplikacji | Zamiar |
|---|---|
| Materiał kabla | Identyfikuje właściwości przewodnika |
| Pole przekroju kabla | Pomaga ocenić masę termiczną i reakcję na ogrzewanie |
| Przewód linkowy lub stały | Wpływa na geometrię złącza i penetrację lutu |
| Materiał terminala | Określa charakterystykę ogrzewania elektromagnetycznego |
| Wymiary terminala | Pomaga ustalić geometrię cewki |
| Poszycie terminala | Określa kompatybilność lutowia |
| Materiał izolacyjny | Ustala limity ekspozycji termicznej |
| Stop lutowniczy | Określa wymagany zakres temperatur lutowania |
| Specyfikacja strumienia | Określa wymagania dotyczące aktywacji i czyszczenia powierzchni |
| Metoda umieszczania lutu | Określa wymagania dotyczące dostawy wypełniacza |
| Ilość produkcyjna | Pomaga w ustaleniu wymaganej organizacji produkcji |
| Wspólne kryteria akceptacji | Określa wymaganą weryfikację jakości |
W zależności od zastosowania, to układ indukcyjny może obejmować:
•Regulowana moc grzewcza
•Odpowiednia częstotliwość robocza
•Dedykowane cewki indukcyjne
•Monitorowanie temperatury
•Przechowywane programy procesów
•Elementy do pozycjonowania przedmiotu obrabianego
•Automatyczne podawanie lutu
•Integracja z urządzeniami do obsługi produkcji
Do powtarzalnej produkcji, dedykowana cewka i uchwyt mogą pomóc w utrzymaniu stałego pozycjonowania przedmiotu obrabianego i warunków ogrzewania.
Ostateczną konfigurację sprzętu należy ocenić na podstawie reprezentatywnych próbek produkcyjnych.
Często zadawane pytania
Kliknij pytanie, aby rozwinąć odpowiedź.
Czy do lutowania kabli miedzianych do zacisków można zastosować ogrzewanie indukcyjne??
Tak. W przypadku odpowiednich zestawów końcówek kablowych przeznaczonych do lutowania można zastosować ogrzewanie indukcyjne. Metalowy terminal jest podgrzewany, przenoszenie ciepła do lutu i przylegających do niego powierzchni przewodnika.
Jak chronić izolację kabla podczas lutowania indukcyjnego??
Wężownica powinna skupiać ciepło wokół zamierzonego złącza. Materiał izolacyjny, Należy wziąć pod uwagę odległość od obszaru grzewczego i czas ekspozycji termicznej.
Rzeczywistą temperaturę izolacji należy sprawdzić w odniesieniu do specyfikacji producenta kabla.
Jaka jest różnica między drutem lutowniczym, preformy lutownicze i pasta lutownicza?
Drut lutowniczy jest zwykle wprowadzany do złącza, preformy są ustawiane przed ogrzewaniem, a pasta lutownicza jest nakładana na określone powierzchnie lub wnęki. Najbardziej odpowiednia metoda zależy od geometrii złącza, wymagania dotyczące dostępności i produkcji.
Dlaczego przesiąkanie lutowia jest ważne w kablach linkowych??
Przesiąkanie lutowia może sprawić, że część przewodu skręconego będzie sztywna. Jeśli rozszerzy się na region, który musi zachować elastyczność, naprężenia mechaniczne mogą koncentrować się na przejściu. Wymaganą penetrację lutu należy kontrolować zgodnie ze specyfikacją montażu.
Czy tę samą cewkę indukcyjną można zastosować do różnych rozmiarów końcówek kablowych??
Niekoniecznie. Różne wymiary terminali, rozmiary przewodów i miejsca lutowania mogą wymagać różnych układów cewek. Przydatność cewki należy sprawdzić na podstawie rzeczywistej geometrii przedmiotu obrabianego.
Podsumowanie
Lutowanie indukcyjne może zapewnić kontrolowaną metodę nagrzewania odpowiednich końcówek kablowych i zespołów złączy elektrycznych.
Jakość gotowego połączenia zależy od zależności pomiędzy geometrią złącza, położenie przewodnika, umiejscowienie lutu, przenikanie ciepła i kompatybilność materiałów.
Niezawodny proces musi uwzględniać także izolację kabla, odprowadzanie lutu, pozostałości topnika oraz wymaganą wydajność elektryczną i mechaniczną.
Do produkcji przemysłowej, najskuteczniejszym podejściem jest opracowanie procesu nagrzewania indukcyjnego przy użyciu rzeczywistego zestawu końcówki i przewodu, następnie sprawdź powstałe połączenie pod kątem mających zastosowanie wymagań dotyczących produktu i wykonania.
Referencje techniczne
1. NASA-STD-8739.4A – Standard wykonania zaciskania, Kable łączące, Uprzęże, i okablowanie
2. EPRI – Wytyczne dotyczące stosowania złączy elektrycznych
3. Ambrell – Lutowanie przewodu elektrycznego do miedzianego uchwytu uziemiającego
4. UltraFlex – Lutowanie indukcyjne kabli do zacisków
5. UltraFlex – Lutowanie indukcyjne kabli miedzianych do miedzianych pinów
Potrzebujesz procesu lutowania indukcyjnego dla zacisków kablowych?
Podaj nam szczegóły swojego terminala i kabla, stop lutowniczy i wymagania produkcyjne. Kechuang może pomóc Ci wybrać odpowiednią konfigurację lutowania indukcyjnego dla Twojej aplikacji.


