
Soldagem por indução de terminais de cabos: Projeto Conjunto, Colocação de solda e controle de processo
Introdução
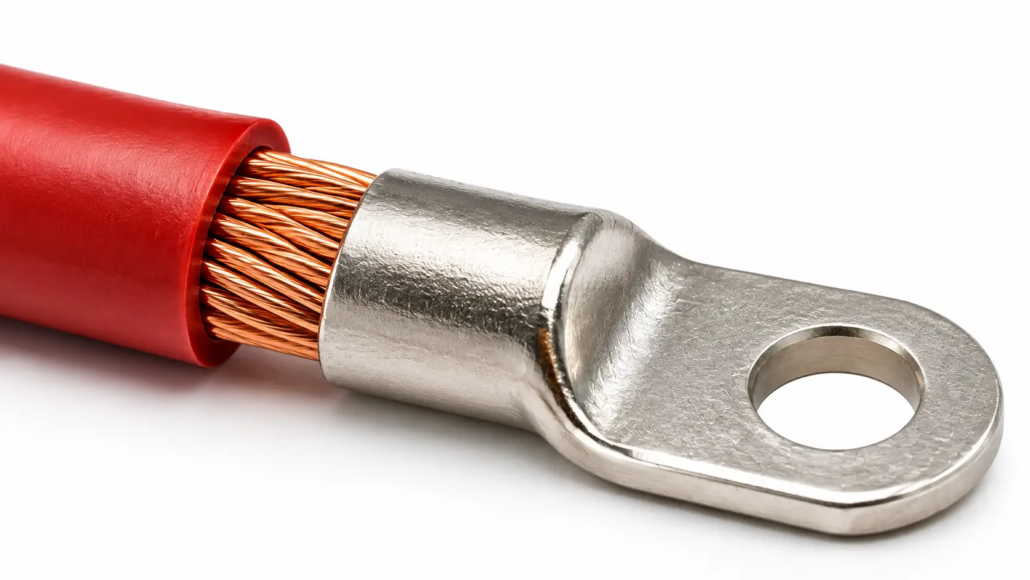
Terminais de cabo e conectores elétricos são usados em uma ampla gama de montagens elétricas industriais. Dependendo do seu design, conexões entre condutores de cobre e terminais metálicos podem envolver crimpagem, soldagem ou outros métodos de união aprovados.
Para conjuntos de terminais projetados especificamente para soldagem, o aquecimento por indução fornece uma maneira localizada de aquecer a área de união metálica. As superfícies terminais e condutoras adjacentes são aquecidas para que a solda possa derreter, molhe as superfícies pretendidas e forme a conexão necessária.
No entanto, uma conexão soldada confiável depende de mais do que atingir a temperatura de fusão da solda.
A geometria do terminal determina como o condutor se ajusta dentro da área de conexão. A colocação da solda afeta a forma como o metal de adição entra na junta. A alta condutividade térmica do cobre influencia a transferência de calor ao longo do condutor, enquanto o isolamento do cabo próximo introduz restrições adicionais de temperatura.
Esses fatores devem ser considerados em conjunto ao desenvolver um soldagem por indução processo.
Este artigo examina a relação entre o projeto da junta do terminal do cabo, colocação de solda, aquecimento por indução e qualidade da junta acabada.
2. Geometria da Junta e Colocação da Solda
3. Aquecimento de juntas e proteção de isolamento de cabos
4. Liga de solda, Preparação de Fluxo e Superfície
5. Posicionamento de bobina de indução e controle de processo
6. Problemas Comuns de Processo e Verificação Conjunta de Qualidade
7. Selecionando um sistema de solda por indução para terminais de cabos
1. Aplicações de soldagem por indução para terminais de cabos
1.1 Conexões de terminal de cabo e cilindro terminal
Uma aplicação envolve um condutor de cobre trançado inserido em um terminal metálico.
Dependendo do design do terminal, a solda pode ser introduzida no barril antes ou durante o aquecimento. O objetivo é estabelecer a conexão soldada especificada entre o condutor e o terminal.
O arranjo de aquecimento deve levar em conta:
•Dimensões do barril terminal
•Área da seção transversal do condutor
•Número e diâmetro de fios individuais
•Profundidade de inserção do condutor
•Local de entrada da solda
•Distância entre a junta e o isolamento do cabo
Um terminal maior pode exigir um arranjo de bobina e um ciclo de aquecimento diferentes de um terminal de cabo menor.
O processo deve ser desenvolvido em torno da combinação real de terminal e condutor, em vez de ser selecionado apenas de acordo com o tamanho do cabo..
1.2 Fio de cobre para conexões de pino do conector
Outra aplicação envolve unir um fio de cobre a um pino conector metálico ou receptor.
Neste arranjo, o fio desencapado é inserido em uma seção receptora do conector. Pasta de solda, pré-formas de solda ou outro método de entrega de enchimento adequado podem ser usados, dependendo da construção conjunta.
A UltraFlex publicou uma aplicação envolvendo cabos de cobre soldados a pinos de cobre para fabricação de chicotes de sistemas de teste aeroespaciais.
Naquele teste específico, pasta de solda foi aplicada dentro do receptor do cabo e na extremidade desencapada do cabo. A bobina de indução cobriu o receptor durante o aquecimento.
Isso ilustra uma diferença importante em relação à soldagem de terminais de cabos: a área de solda pode ser uma seção de recepção relativamente pequena, em vez de um grande cilindro terminal.
1.3 Conectores de copo de solda
Os conectores de copo de solda usam uma cavidade ou copo dedicado para receber um condutor.
A profundidade de inserção do condutor, a quantidade de solda e a condição de preenchimento final devem ser controladas de acordo com a especificação do conector.
Alguns conjuntos de copos de solda são difíceis de inspecionar visualmente após a união porque o contato soldado é embutido ou fechado.
Para essas assembleias, requisitos de inspeção e controle de processo devem ser estabelecidos antes da produção.
NASA-STD-8739.4A aborda especificamente conectores do tipo solda e copos de solda não removíveis, incluindo inserção de condutor, preenchimento de solda, condições de filete e métodos de inspeção alternativos quando a junta não pode ser visualizada diretamente.
1.4 A soldagem não é uma alternativa universal à crimpagem
Os métodos de união de terminais de cabos devem ser selecionados de acordo com o projeto do terminal e os requisitos aplicáveis.
Um processo de soldagem não deve ser adicionado automaticamente a uma conexão de energia crimpada convencional.
As Diretrizes de Aplicação de Conectores Elétricos do EPRI explicam que soldar um condutor antes da crimpagem geralmente não é recomendado porque a solda pode introduzir materiais e variáveis adicionais na interface crimpada..
As diretrizes também identificam certos projetos de terminais de asa dobrada onde a soldagem após a crimpagem pode ser especificada.
Portanto, a soldagem por indução só deve ser considerada quando o fabricante do terminal, as especificações do produto e os requisitos de mão de obra aplicáveis permitem.
2. Geometria da Junta e Colocação da Solda
2.1 Inserção de condutores e geometria conjunta
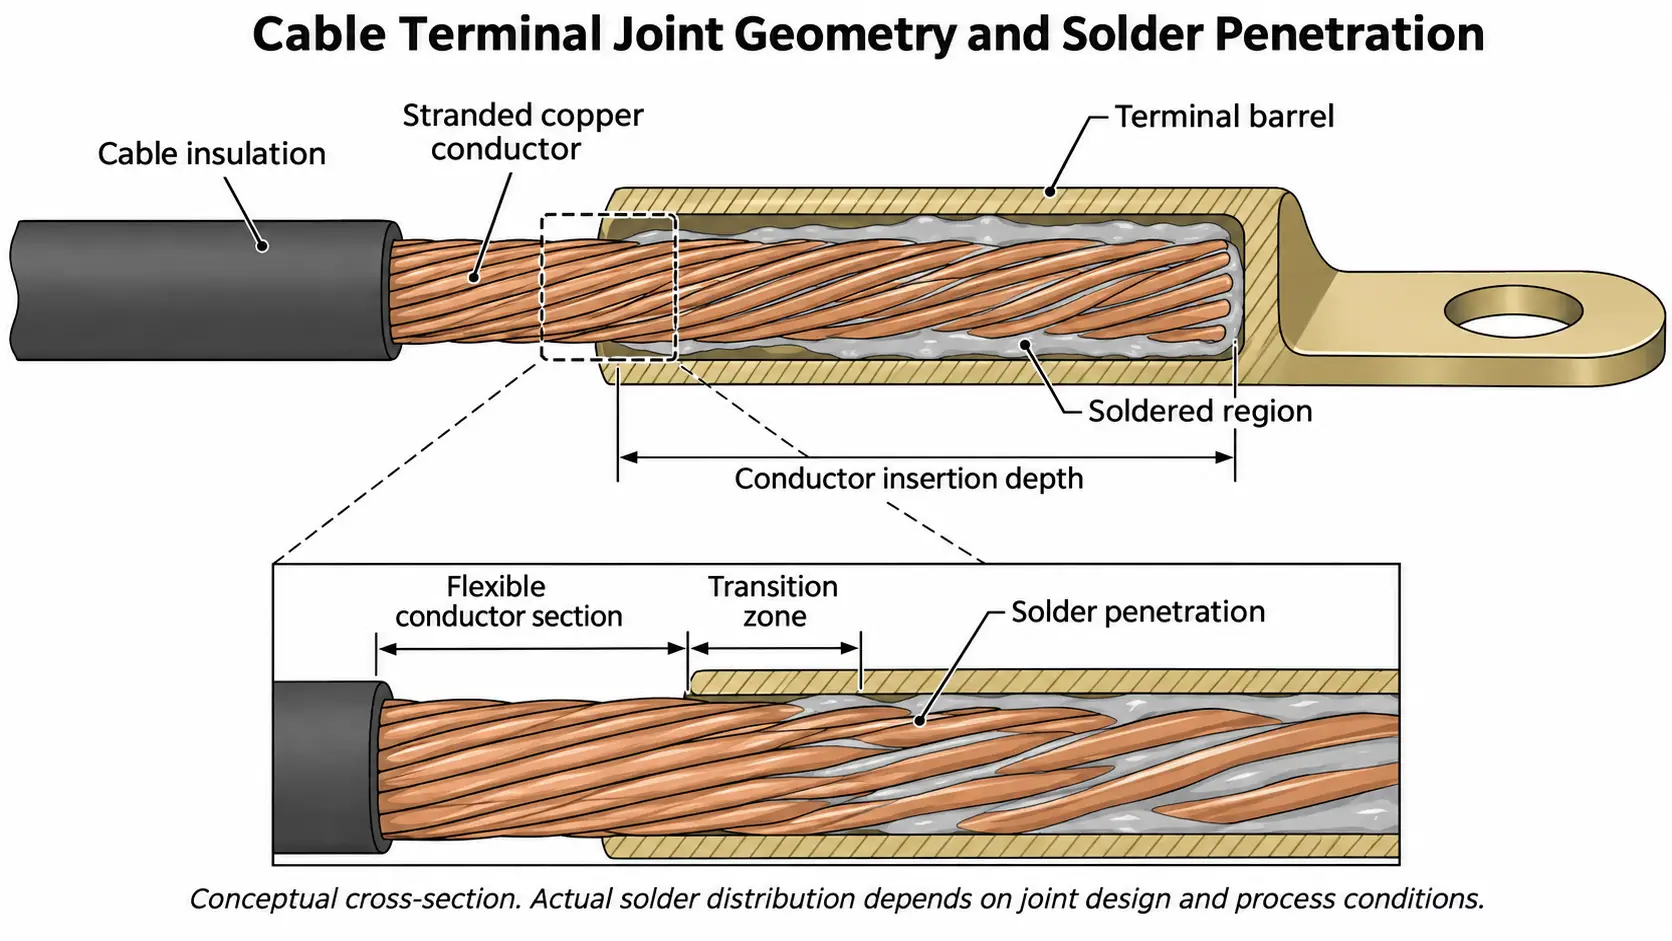
A relação física entre o condutor e o terminal determina o espaço disponível para solda.
Para um barril terminal, dimensões relevantes incluem:
•Diâmetro interno do cano
•Diâmetro externo do cano
•Comprimento do cano
•Diâmetro do condutor ou dimensões do pacote
•Profundidade de inserção
•Distância da extremidade do condutor até a abertura do terminal
Para um conector de copo de solda, a cavidade receptora e a profundidade de inserção do condutor tornam-se particularmente importantes.
O condutor deve ser posicionado de acordo com os requisitos de montagem especificados do terminal.
Uma junta muito frouxa pode permitir que a solda escape ou se acumule de maneira desigual. Um ajuste inadequado também pode dificultar a reprodução da distribuição da solda.
No entanto, nem toda conexão soldada depende da mesma lacuna capilar. Um cilindro de cabo preenchido ao redor do fio trançado e um copo de solda do conector têm geometrias de junta diferentes e devem ser avaliados separadamente.
2.2 Fio de solda, Pré-formas e Colar
O método de entrega do enchimento deve corresponder ao projeto conjunto e ao arranjo de produção.
Alimentação de fio de solda
O fio de solda pode ser introduzido na conexão durante o aquecimento.
Este método permite que a quantidade de solda e o tempo de alimentação sejam ajustados durante o desenvolvimento do processo.
Pode ser adequado para cilindros terminais ou geometrias de conexão aberta onde o enchimento pode ser introduzido diretamente na área de união pretendida.
Solda pré-substituída
Uma pré-forma de solda medida pode ser posicionada antes do aquecimento.
As pré-formas podem ajudar a controlar a quantidade e o posicionamento do enchimento na produção repetida, desde que a geometria suporte um posicionamento estável.
Pasta de solda
Pasta de solda combina partículas metálicas de enchimento com um sistema de fluxo.
Pode ser aplicado em superfícies definidas ou dentro de um receptor de conector, dependendo do design do produto.
A quantidade de pasta, as características da liga de partículas e do fluxo devem ser compatíveis com a aplicação.
Esses três métodos não são intercambiáveis. A escolha depende da geometria da conexão, acessibilidade, volume de produção e características conjuntas necessárias.
2.3 Fluxo de solda e preenchimento de juntas
Uma vez fundido, a solda se move de acordo com o umedecimento da superfície, geometria da junta, gravidade e os caminhos de fluxo disponíveis.
Para um terminal de cabo, a direção na qual o conjunto é posicionado pode influenciar como a solda fundida é retida.
Em uma aplicação publicada da Ambrell envolvendo um terminal de aterramento de cobre e um fio, o fabricante usou uma bobina em forma de C de duas voltas especialmente projetada para concentrar o aquecimento no terminal.
O relatório de aplicação também descreve como o posicionamento vertical permitiu que o excesso de solda fluísse para fora da extremidade inferior de um terminal preenchido, enquanto o posicionamento horizontal facilitou a retenção da solda ao redor do fio e do terminal.
Este é um exemplo útil de como a orientação da peça pode afetar a distribuição da solda.
O arranjo apropriado ainda deve ser determinado a partir do projeto real do terminal e da quantidade de solda necessária.
2.4 Controlando a absorção de solda
Em condutores trançados, a solda fundida pode penetrar entre os fios individuais através da ação capilar.
Isso é conhecido como absorção de solda.
A seção soldada resultante torna-se mais rígida do que o condutor trançado não tratado.
Se a seção rígida se estender demais em uma área que deve permanecer flexível, as tensões de flexão podem se concentrar perto da transição entre as porções soldadas e flexíveis.
NASA-STD-8739.4A resolve esse problema exigindo que a absorção de solda permaneça fora das partes do fio que precisam manter a flexibilidade.
A penetração de solda necessária deve, portanto, ser estabelecida de acordo com a construção do cabo e os requisitos de mão de obra aplicáveis..
A penetração excessiva da solda não deve ser tratada como evidência de uma melhor conexão.
3. Aquecimento de juntas e proteção de isolamento de cabos
3.1 Aquecendo o Terminal Metálico
Uma bobina de indução pode ser posicionada ao redor ou próximo ao terminal metálico para gerar calor na região de união pretendida.
A mudança do campo magnético induz correntes elétricas na peça condutora. O aquecimento resistivo resultante aumenta a temperatura terminal.
O calor então é transferido para o condutor adjacente e para a solda.
O padrão de aquecimento exato depende do material do terminal, dimensões, geometria da bobina, frequência de operação e condições de acoplamento.
O objetivo é levar as superfícies de soldagem pretendidas às condições de processo exigidas, sem aquecer desnecessariamente os componentes circundantes..
3.2 Condução de calor ao longo de condutores de cobre
O cobre tem alta condutividade térmica.
Como resultado, o calor introduzido no terminal pode viajar ao longo do condutor conectado.
Isto é importante porque o isolamento próximo ao terminal pode sofrer exposição térmica mesmo quando a bobina está concentrada ao redor da junta metálica.
A resposta de aquecimento é influenciada por:
•Área da seção transversal do cabo
•Número e diâmetro dos fios condutores
•Massa terminal e espessura da parede
•Comprimento do condutor exposto
•Duração do aquecimento
•Distância entre a junta e o isolamento
Diferentes construções de cabos podem, portanto, produzir diferentes respostas térmicas sob condições de aquecimento nominais semelhantes.
3.3 Protegendo o isolamento do cabo
Os materiais de isolamento de cabos têm diferentes limites de temperatura e características de resposta térmica.
PVC, borracha de silicone, O isolamento XLPE e fluoropolímero não deve ser tratado como tendo comportamento térmico idêntico.
O processo deve considerar o limite de temperatura especificado do material de isolamento e a duração da exposição térmica.
Potenciais medidas de processo incluem:
•Concentrando a bobina ao redor do terminal
•Manter o posicionamento repetível da peça de trabalho
•Controlando o tempo de aquecimento
•Selecionando uma potência e faixa de frequência adequadas
•Monitoramento de temperaturas críticas durante o desenvolvimento do processo
•Usando acessórios apropriados ou proteção térmica quando permitido
A temperatura real perto do isolamento deve ser avaliada durante o teste.
A temperatura da superfície terminal por si só não estabelece que o isolamento permaneceu dentro da sua exposição térmica permitida.
4. Liga de solda, Preparação de Fluxo e Superfície
4.1 Seleção de liga de solda
Ligas de solda à base de estanho são comumente consideradas para aplicações de soldagem elétrica.
Possíveis sistemas de liga incluem:
•Ligas de estanho-chumbo, onde permitido
•Ligas de estanho-prata
•Ligas de estanho-prata-cobre
•Ligas de estanho-cobre
A liga apropriada depende da faixa de fusão necessária, compatibilidade com metais básicos, temperatura de serviço, requisitos elétricos e restrições regulatórias.
A liga também deve ser compatível com o acabamento superficial do terminal.
Por exemplo, soldar um terminal de cobre revestido pode exigir considerações de processo diferentes da soldagem de um componente de cobre não revestido.
A liga selecionada deve seguir os requisitos do produto e as recomendações do fornecedor de solda.
4.2 Seleção e compatibilidade de fluxo
O fluxo ajuda a remover ou controlar óxidos de superfície e suporta umedecimento da solda.
Sua seleção depende da liga de solda, matéria-prima, condição da superfície e procedimento de limpeza necessário.
Considerações importantes incluem:
•Atividade de fluxo
•Temperatura de ativação
•Compatibilidade com revestimento terminal
•Características dos resíduos
•Requisitos de limpeza
•Requisitos de limpeza elétrica
Um fluxo que funciona bem em um material terminal pode não ser adequado para outro.
Para conectores elétricos, resíduos de fluxo nas superfícies de contato podem ser particularmente problemáticos.
4.3 Preparação de Superfície
Óleo, graxa, oxidação e outros contaminantes podem interferir no umedecimento da solda.
Antes de soldar, o terminal e o condutor devem ser preparados de acordo com o procedimento de fabricação aprovado.
A preparação da superfície pode envolver métodos de limpeza mecânicos ou químicos adequados.
O método selecionado não deve danificar os fios condutores, revestimento terminal ou outras superfícies funcionais.
O aquecimento por indução não elimina a necessidade de preparação adequada da superfície.
4.4 Limpeza Pós-Soldada e Controle de Resíduos
Depois de soldar, o resíduo de fluxo deve ser avaliado de acordo com as instruções do fabricante do fluxo e os requisitos aplicáveis do conector.
Alguns sistemas de fluxo são projetados para processos sem limpeza, enquanto outros requerem limpeza.
Para conectores elétricos, a limpeza é particularmente importante quando os resíduos podem atingir as superfícies de contato correspondentes.
NASA-STD-8739.4A identifica resíduo de fluxo, respingo de solda, flocos de metal e outras contaminações como materiais que devem ser removidos das superfícies de contato do conector quando puderem comprometer o sistema do conector.
O processo de limpeza deve, portanto, ser selecionado de acordo com a química do fluxo, construção do conector e especificação do produto.
5. Posicionamento de bobina de indução e controle de processo
5.1 Combinando a geometria da bobina com o terminal
O bobina deve ser projetado em torno da região de aquecimento pretendida e da geometria terminal real.
Diferentes aplicações podem exigir:
•Bobinas abertas em forma de C
•Bobinas helicoidais
•Bobinas de posição única
•Bobinas com formato personalizado para conjuntos de terminais específicos
Para um terminal de cabo, uma bobina aberta ou com formato especial pode fornecer acesso para alimentação de solda e carregamento da peça de trabalho.
Para um pequeno pino conector, uma bobina compacta pode ser mais apropriada.
A configuração da bobina deve considerar as dimensões dos terminais, posição do condutor, localização da solda e folga do isolamento.
5.2 Controlando a zona de aquecimento
A região de aquecimento ativa deve corresponder à área de soldagem pretendida.
Se a bobina estiver posicionada muito longe do terminal, o acoplamento pode se tornar menos eficaz.
Se a bobina aquecer muito o cabo adjacente, a exposição térmica do isolamento pode aumentar.
O objetivo é atingir a temperatura necessária da junta, limitando ao mesmo tempo o aquecimento desnecessário dos materiais circundantes..
A folga e o posicionamento final da bobina até a peça de trabalho devem ser estabelecidos por meio de testes de aplicação.
5.3 Medição de temperatura
A medição de temperatura deve ser selecionada de acordo com a geometria da junta e os requisitos do processo.
Os métodos possíveis incluem:
— Termopares conectados em locais de medição adequados.
— Medição de temperatura infravermelha.
— Outros arranjos validados de monitoramento de temperatura.
O local de medição é importante.
Uma temperatura medida na parte externa de um terminal pode não representar a temperatura na interface interna de solda.
Da mesma forma, uma medição de temperatura perto do isolamento não indica necessariamente a temperatura máxima dentro do terminal.
O método de medição deve ser validado em relação ao processo real de montagem e soldagem.
5.4 Estabelecendo condições de aquecimento repetíveis
Potência, a frequência e o tempo de aquecimento devem ser estabelecidos através de testes com o terminal real, condutor, solda e fluxo.
As aplicações de soldagem por indução publicadas ilustram como as condições podem variar amplamente.
| Aplicativo publicado | Condições relatadas |
|---|---|
| Terminal e fio de aterramento de cobre | 10 sistema kW, 109 kHz, aproximadamente 188°C, 40 segundos |
| 50 mm² cabo e terminal | 2.8 kW, aproximadamente 260°C, 15–20 segundos |
| Cabos e pinos de cobre | Aproximadamente 315°C, 2 segundos |
Esses números representam testes de aplicação separados realizados com diferentes geometrias de peças e configurações de equipamentos.
Elas não são configurações de processo diretamente comparáveis ou recomendadas.
Para um aplicativo de produção, o ciclo de aquecimento deve ser validado contra o umedecimento da solda, preenchimento de junta, temperatura de isolamento e requisitos de junta acabada.
6. Problemas Comuns de Processo e Verificação Conjunta de Qualidade
6.1 Problemas Comuns
| Problema de processo | Possível causa | Verificações recomendadas |
|---|---|---|
| Preenchimento de solda incompleto | Colocação incorreta da solda, umedecimento deficiente ou aquecimento insuficiente do processo | Quantidade de solda, fluxo, preparação da superfície e temperatura da junta |
| Estouro excessivo de solda | Quantidade excessiva de enchimento ou orientação inadequada da peça de trabalho | Alimentação de solda e posição de fixação |
| Absorção excessiva de solda | Fluxo descontrolado de solda ao longo dos fios condutores | Quantidade de solda, construção do condutor e comprimento flexível necessário |
| Danos no isolamento | Exposição térmica excessiva | Posição da bobina, tempo de aquecimento e temperatura de isolamento |
| Aparência articular inconsistente | Variação na posição da peça ou alimentação de solda | Repetibilidade do dispositivo e controles de processo |
| Umedecimento deficiente da solda | Oxidação, contaminação ou fluxo incompatível | Preparação de superfície e compatibilidade de materiais |
| Contatos do conector contaminados | Resíduo de fluxo ou respingo de solda | Limpeza e inspeção pós-solda |
Esses problemas podem ter causas diferentes, mesmo quando produzem sintomas externos semelhantes..
Por exemplo, enchimento incompleto não significa necessariamente que a potência de aquecimento seja muito baixa. Pode resultar de má preparação da superfície, colocação de solda inadequada ou um sistema de fluxo incompatível.
A causa deve ser identificada antes de alterar os parâmetros de aquecimento.
6.2 Inspeção Visual
A inspeção visual pode ajudar a identificar:
•Cobertura de solda incompleta
•Acúmulo excessivo de solda
•Filetes de solda mal formados
•Contaminação visível
•Isolamento danificado
•Respingos de solda nas superfícies de contato do conector
Os critérios de aceitação devem seguir as especificações do produto aplicáveis e os requisitos de mão de obra.
6.3 Teste Elétrico
Os testes elétricos podem incluir:
•Teste de continuidade
•Medição de resistência de contato
•Teste de resistência de isolamento
•Teste de resistência dielétrica, onde necessário
Para conexões de energia, a resistência de contato é particularmente importante porque a resistência excessiva pode resultar em perdas elétricas adicionais e aquecimento localizado durante a operação.
Métodos de teste e limites de aceitação devem ser estabelecidos para a aplicação real.
6.4 Teste Mecânico
A avaliação mecânica pode incluir tração, pull ou outros testes específicos do aplicativo.
Para cabos flexíveis, a transição entre as partes soldadas e não soldadas também deve ser considerada.
Uma conexão que atenda a um requisito elétrico inicial ainda pode ter confiabilidade mecânica inadequada sob movimentos ou vibrações repetidas.
Os testes mecânicos devem, portanto, refletir as condições reais de serviço e os requisitos aplicáveis do produto.
6.5 Inspeção de seção transversal
A inspeção da seção transversal pode fornecer informações sobre a distribuição interna da solda.
Amostras representativas podem ser seccionadas para examinar:
•Penetração de solda
•Distribuição em torno dos fios condutores
•Áreas não preenchidas
•Descontinuidades internas
•Penetração da solda em direção ao isolamento
Isto é particularmente útil durante o desenvolvimento do processo quando a aparência externa não consegue estabelecer a condição da junta interna.
Para conectores de solda que não podem ser inspecionados visualmente após a montagem, NASA-STD-8739.4A identifica medidas alternativas de inspeção e controle de processo, incluindo inspeção provisória, Inspeção por raios X e controle de inserção de condutores e preenchimento de solda.
7. Selecionando um sistema de solda por indução para terminais de cabos
O configuração do equipamento deve ser selecionado após a construção do terminal e o processo de soldagem necessário terem sido definidos.
As informações a seguir são úteis durante a avaliação da aplicação.
| Informações do aplicativo | Propósito |
|---|---|
| Material do cabo | Identifica propriedades do condutor |
| Área da seção transversal do cabo | Ajuda a avaliar a massa térmica e a resposta ao aquecimento |
| Condutor trançado ou sólido | Influencia a geometria da junta e a penetração da solda |
| Material terminal | Determina as características de aquecimento eletromagnético |
| Dimensões terminais | Ajuda a estabelecer a geometria da bobina |
| Chapeamento terminal | Determina a compatibilidade da solda |
| Material de isolamento | Estabelece limites de exposição térmica |
| Liga de solda | Determina a faixa de temperatura de soldagem necessária |
| Especificação de fluxo | Define os requisitos de ativação e limpeza de superfície |
| Método de colocação de solda | Determina os requisitos de entrega de enchimento |
| Quantidade de produção | Ajuda a estabelecer o arranjo de produção necessário |
| Critérios de aceitação conjunta | Define a verificação de qualidade necessária |
Dependendo da aplicação, o Sistema de indução pode incluir:
•Potência de aquecimento ajustável
•Frequência operacional adequada
•Bobinas de indução dedicadas
•Monitorização da temperatura
•Programas de processos armazenados
•Dispositivos de posicionamento da peça
•Alimentação automática de solda
•Integração com equipamentos de movimentação de produção
Para repetir a produção, uma bobina e um acessório dedicados podem ajudar a manter o posicionamento consistente da peça e as condições de aquecimento.
A configuração final do equipamento deve ser avaliada usando amostras representativas de produção.
Perguntas frequentes
Clique em uma pergunta para expandir a resposta.
O aquecimento por indução pode ser usado para soldar cabos de cobre aos terminais?
Sim. O aquecimento por indução pode ser usado para conjuntos de terminais de cabos adequados projetados para soldagem. O terminal metálico é aquecido, transferindo calor para a solda e superfícies condutoras adjacentes.
Como proteger o isolamento do cabo durante a soldagem por indução?
A bobina deve concentrar o aquecimento em torno da junta pretendida. O material de isolamento, a distância da região de aquecimento e a duração da exposição térmica devem ser consideradas.
A temperatura real do isolamento deve ser verificada em relação às especificações do fabricante do cabo.
Qual é a diferença entre fio de solda, pré-formas de solda e pasta de solda?
O fio de solda geralmente é alimentado na junta, pré-formas são posicionadas antes do aquecimento, e pasta de solda é aplicada em superfícies ou cavidades definidas. O método mais adequado depende da geometria da junta, requisitos de acessibilidade e produção.
Por que a absorção de solda é importante em conjuntos de cabos trançados?
A absorção de solda pode tornar parte de um condutor trançado rígido. Se se estender a uma região que precisa de permanecer flexível, tensões mecânicas podem se concentrar na transição. A penetração de solda necessária deve ser controlada de acordo com a especificação de montagem.
A mesma bobina de indução pode ser usada para diferentes tamanhos de terminais de cabos??
Não necessariamente. Dimensões terminais diferentes, tamanhos de condutores e locais de soldagem podem exigir diferentes arranjos de bobina. A adequação de uma bobina deve ser verificada usando a geometria real da peça.
Conclusão
A soldagem por indução pode fornecer um método de aquecimento controlado para terminais de cabos e conjuntos de conectores elétricos adequados.
A qualidade da ligação acabada depende da relação entre a geometria da junta, posicionamento do condutor, colocação de solda, transferência de calor e compatibilidade de materiais.
Um processo confiável também deve levar em conta o isolamento do cabo, absorção de solda, resíduo de fluxo e o desempenho elétrico e mecânico necessário.
Para produção industrial, a abordagem mais eficaz é desenvolver o processo de aquecimento por indução usando o conjunto real de terminais e condutores, em seguida, verifique a junta resultante em relação aos requisitos aplicáveis de produto e mão de obra.
Referências Técnicas
1. NASA-STD-8739.4A – Padrão de mão de obra para crimpagem, Cabos de Interconexão, Arneses, e fiação
2. EPRI – Diretrizes de aplicação de conectores elétricos
3. Ambrell – Soldando fio elétrico a um terminal de aterramento de cobre
4. UltraFlex – Soldagem por indução de cabos a terminais
5. UltraFlex – Soldagem por indução de cabos de cobre em pinos de cobre
Precisa de um processo de soldagem por indução para terminais de cabos?
Conte-nos os detalhes do seu terminal e cabo, liga de solda e requisitos de produção. Kechuang pode ajudá-lo a avaliar a configuração correta de soldagem por indução para sua aplicação.


