
การบัดกรีแบบเหนี่ยวนำของขั้วต่อสายเคเบิล: การออกแบบร่วมกัน, การวางตำแหน่งบัดกรีและการควบคุมกระบวนการ
การแนะนำ
ขั้วต่อสายเคเบิล และขั้วต่อไฟฟ้าถูกนำมาใช้ในส่วนประกอบไฟฟ้าอุตสาหกรรมหลายประเภท. ขึ้นอยู่กับการออกแบบของพวกเขา, การเชื่อมต่อระหว่างตัวนำทองแดงและขั้วต่อโลหะอาจเกี่ยวข้องกับการย้ำ, การบัดกรี หรือวิธีการเข้าร่วมอื่น ๆ ที่ได้รับอนุมัติ.
สำหรับชุดขั้วต่อที่ออกแบบมาสำหรับการบัดกรีโดยเฉพาะ, การทำความร้อนแบบเหนี่ยวนำให้วิธีการให้ความร้อนเฉพาะจุดแก่บริเวณรอยต่อของโลหะ. พื้นผิวขั้วต่อและตัวนำที่อยู่ติดกันได้รับความร้อนเพื่อให้โลหะบัดกรีละลายได้, ทำให้พื้นผิวที่ต้องการเปียกและสร้างการเชื่อมต่อที่ต้องการ.
อย่างไรก็ตาม, การเชื่อมต่อแบบบัดกรีที่เชื่อถือได้นั้นขึ้นอยู่กับอุณหภูมิการหลอมเหลวของโลหะบัดกรีมากกว่า.
รูปทรงของขั้วต่อเป็นตัวกำหนดว่าตัวนำจะพอดีกับพื้นที่เชื่อมต่ออย่างไร. ตำแหน่งการบัดกรีส่งผลต่อวิธีที่โลหะฟิลเลอร์เข้าสู่ข้อต่อ. ค่าการนำความร้อนสูงของทองแดงส่งผลต่อการถ่ายเทความร้อนไปตามตัวนำ, ในขณะที่ฉนวนสายเคเบิลในบริเวณใกล้เคียงทำให้เกิดข้อจำกัดด้านอุณหภูมิเพิ่มเติม.
ปัจจัยเหล่านี้จะต้องนำมาพิจารณาร่วมกันในการพัฒนา การบัดกรีแบบเหนี่ยวนำ กระบวนการ.
บทความนี้จะตรวจสอบความสัมพันธ์ระหว่างการออกแบบข้อต่อขั้วต่อสายเคเบิล, ตำแหน่งบัดกรี, การทำความร้อนแบบเหนี่ยวนำและคุณภาพข้อต่อสำเร็จรูป.
2. เรขาคณิตร่วมและการวางตำแหน่งบัดกรี
3. การป้องกันความร้อนร่วมและฉนวนสายเคเบิล
4. โลหะผสมประสาน, การเตรียมฟลักซ์และพื้นผิว
5. การวางตำแหน่งคอยล์เหนี่ยวนำและการควบคุมกระบวนการ
6. ปัญหากระบวนการทั่วไปและการตรวจสอบคุณภาพร่วม
7. การเลือกระบบบัดกรีแบบเหนี่ยวนำสำหรับขั้วต่อสายเคเบิล
1. การใช้งานบัดกรีแบบเหนี่ยวนำสำหรับขั้วต่อสายเคเบิล
1.1 การเชื่อมต่อสายเคเบิลและขั้วต่อบาร์เรล
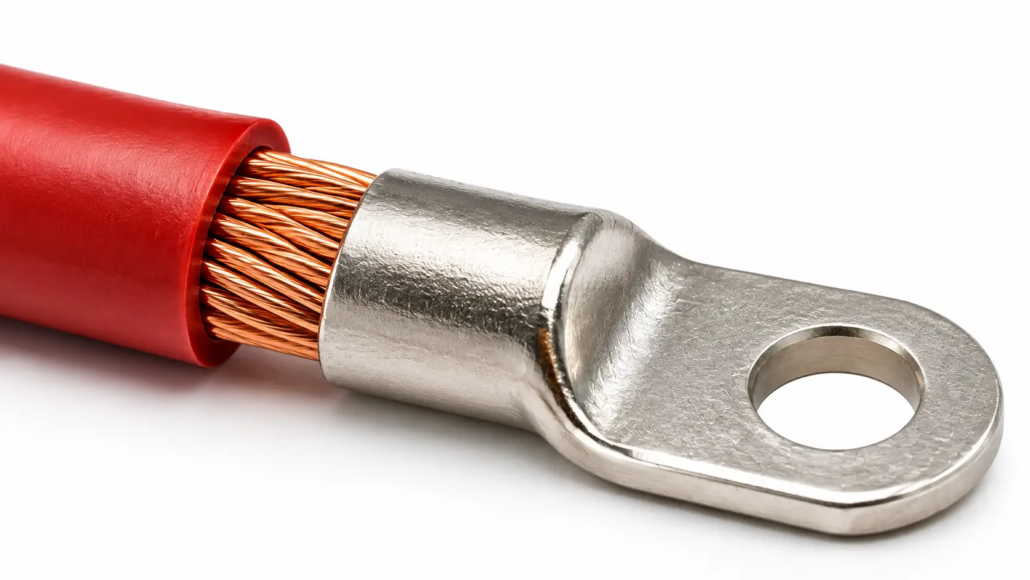
แอปพลิเคชั่นหนึ่งเกี่ยวข้องกับตัวนำทองแดงตีเกลียวที่สอดเข้าไปในกระบอกขั้วต่อโลหะ.
ขึ้นอยู่กับการออกแบบเทอร์มินัล, อาจนำบัดกรีเข้าไปในถังก่อนหรือระหว่างการให้ความร้อน. วัตถุประสงค์คือเพื่อสร้างการเชื่อมต่อแบบบัดกรีที่ระบุระหว่างตัวนำและขั้วต่อ.
การจัดระบบทำความร้อนต้องคำนึงถึงด้วย:
•ขนาดกระบอกเทอร์มินัล
•พื้นที่หน้าตัดของตัวนำ
•จำนวนและเส้นผ่านศูนย์กลางของแต่ละเส้น
•ความลึกของการแทรกตัวนำ
•ตำแหน่งรายการประสาน
•ระยะห่างระหว่างข้อต่อและฉนวนสายเคเบิล
เทอร์มินัลที่ใหญ่กว่าอาจต้องมีการจัดเรียงคอยล์และวงจรการทำความร้อนที่แตกต่างจากตัวดึงสายเคเบิลที่เล็กกว่า.
กระบวนการนี้ควรได้รับการพัฒนาโดยใช้เทอร์มินอลและตัวนำจริงรวมกัน แทนที่จะเลือกตามขนาดสายเคเบิลเพียงอย่างเดียว.
1.2 ลวดทองแดงเพื่อเชื่อมต่อพินตัวเชื่อมต่อ
แอปพลิเคชั่นอื่นเกี่ยวข้องกับการต่อลวดทองแดงเข้ากับพินตัวเชื่อมต่อหรือตัวรับที่เป็นโลหะ.
ในลักษณะนี้, ลวดที่ปอกแล้วจะถูกเสียบเข้าไปในส่วนรับของขั้วต่อ. วางประสาน, อาจใช้พรีฟอร์มบัดกรีหรือวิธีการจัดส่งฟิลเลอร์อื่นที่เหมาะสม, ขึ้นอยู่กับการก่อสร้างร่วมกัน.
UltraFlex ได้เผยแพร่แอปพลิเคชันที่เกี่ยวข้องกับสายเคเบิลทองแดงที่บัดกรีเข้ากับหมุดทองแดงสำหรับการผลิตชุดสายไฟทดสอบระบบการบินและอวกาศ.
ในการทดสอบเฉพาะนั้น, มีการใช้สารบัดกรีภายในตัวรับสายเคเบิลและที่ปลายสายเคเบิลที่ปอกออก. ขดลวดเหนี่ยวนำจะปกคลุมตัวรับระหว่างการให้ความร้อน.
สิ่งนี้แสดงให้เห็นความแตกต่างที่สำคัญจากการบัดกรีแบบดึงสายเคเบิล: พื้นที่บัดกรีอาจเป็นส่วนรับที่ค่อนข้างเล็กแทนที่จะเป็นกระบอกขั้วต่อขนาดใหญ่.
1.3 ขั้วต่อถ้วยบัดกรี
ขั้วต่อแบบถ้วยบัดกรีใช้ช่องหรือถ้วยเฉพาะเพื่อรับตัวนำ.
ความลึกของการแทรกตัวนำ, ปริมาณการบัดกรีและเงื่อนไขการเติมขั้นสุดท้ายจะต้องได้รับการควบคุมตามข้อกำหนดของตัวเชื่อมต่อ.
ชุดถ้วยบัดกรีบางชิ้นตรวจสอบด้วยสายตาได้ยากหลังจากเชื่อมต่อแล้ว เนื่องจากหน้าสัมผัสบัดกรีปิดภาคเรียนหรือปิดล้อมไว้.
สำหรับการประกอบเหล่านี้, ควรกำหนดข้อกำหนดการตรวจสอบและควบคุมกระบวนการก่อนการผลิต.
NASA-STD-8739.4A กล่าวถึงขั้วต่อชนิดบัดกรีและถ้วยบัดกรีแบบถอดไม่ได้โดยเฉพาะ, รวมถึงการใส่ตัวนำ, เติมประสาน, สภาพเนื้อและวิธีการตรวจสอบทางเลือกอื่นเมื่อไม่สามารถดูข้อต่อได้โดยตรง.
1.4 การบัดกรีไม่ใช่ทางเลือกสากลของการจีบ
ต้องเลือกวิธีการต่อขั้วต่อสายเคเบิลตามการออกแบบขั้วต่อและข้อกำหนดที่เกี่ยวข้อง.
ไม่ควรเพิ่มกระบวนการบัดกรีเข้ากับการเชื่อมต่อพลังงานแบบจีบแบบทั่วไปโดยอัตโนมัติ.
แนวทางการใช้งานตัวเชื่อมต่อไฟฟ้าของ EPRI อธิบายว่าโดยทั่วไปไม่แนะนำให้บัดกรีตัวนำก่อนการย้ำเนื่องจากการบัดกรีสามารถนำวัสดุและตัวแปรเพิ่มเติมเข้าไปในส่วนต่อประสานการย้ำได้.
แนวทางนี้ยังระบุการออกแบบขั้วต่อปีกพับบางแบบซึ่งอาจระบุการบัดกรีหลังการย้ำได้.
ดังนั้น, ควรพิจารณาการบัดกรีแบบเหนี่ยวนำเมื่อผู้ผลิตเทอร์มินัลเท่านั้น, ข้อมูลจำเพาะของผลิตภัณฑ์และข้อกำหนดด้านฝีมือการผลิตที่บังคับใช้อนุญาตให้ทำได้.
2. เรขาคณิตร่วมและการวางตำแหน่งบัดกรี
2.1 การแทรกตัวนำและเรขาคณิตข้อต่อ
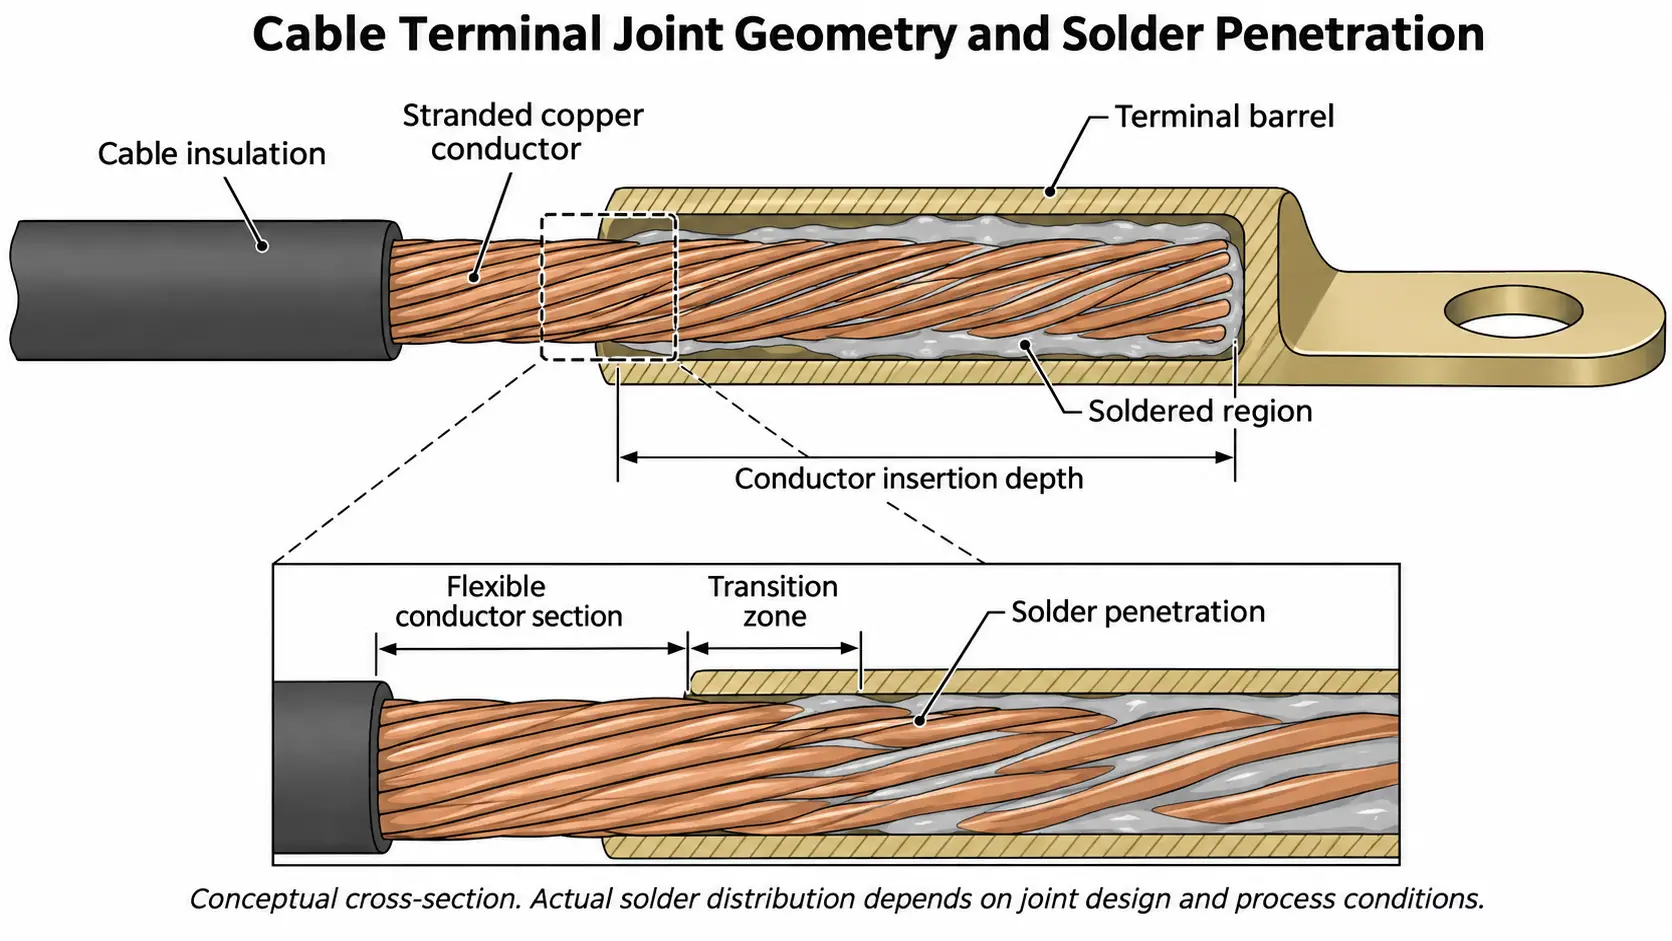
ความสัมพันธ์ทางกายภาพระหว่างตัวนำและขั้วต่อจะกำหนดพื้นที่ว่างสำหรับการบัดกรี.
สำหรับกระบอกเทอร์มินัล, มิติที่เกี่ยวข้องได้แก่:
•เส้นผ่านศูนย์กลางกระบอกภายใน
•เส้นผ่านศูนย์กลางกระบอกภายนอก
•ความยาวลำกล้อง
•เส้นผ่านศูนย์กลางตัวนำหรือขนาดมัด
•ความลึกของการแทรก
•ระยะห่างจากปลายตัวนำถึงช่องเปิดขั้วต่อ
สำหรับขั้วต่อแบบถ้วยบัดกรี, ช่องรับและความลึกของการแทรกตัวนำมีความสำคัญอย่างยิ่ง.
ตัวนำต้องอยู่ในตำแหน่งตามข้อกำหนดการประกอบที่ระบุของขั้วต่อ.
ข้อต่อที่หลวมเกินไปอาจทำให้บัดกรีหลุดออกมาหรือสะสมไม่สม่ำเสมอ. ความพอดีที่ไม่เหมาะสมอาจทำให้การกระจายตัวบัดกรีทำได้ยาก.
อย่างไรก็ตาม, ไม่ใช่การเชื่อมต่อแบบบัดกรีทุกครั้งจะขึ้นอยู่กับช่องว่างของเส้นเลือดฝอยเดียวกัน. กระบอกสายเคเบิลที่พันรอบลวดตีเกลียวและถ้วยบัดกรีของตัวเชื่อมต่อมีรูปทรงข้อต่อที่แตกต่างกัน และควรได้รับการประเมินแยกกัน.
2.2 ลวดบัดกรี, พรีฟอร์มและวาง
วิธีการจัดส่งฟิลเลอร์ควรสอดคล้องกับการออกแบบและการจัดการการผลิตร่วมกัน.
การป้อนลวดบัดกรี
ลวดบัดกรีสามารถนำเข้าสู่การเชื่อมต่อระหว่างการให้ความร้อน.
วิธีนี้ช่วยให้สามารถปรับปริมาณการบัดกรีและเวลาในการป้อนได้ในระหว่างการพัฒนากระบวนการ.
อาจเหมาะสำหรับถังปลายสายหรือรูปทรงการเชื่อมต่อแบบเปิดซึ่งสามารถเติมสารตัวเติมลงในพื้นที่เชื่อมต่อที่ต้องการได้โดยตรง.
ประสานไว้ล่วงหน้า
สามารถวางตำแหน่งพรีฟอร์มบัดกรีที่วัดได้ก่อนให้ความร้อน.
ผลิตภัณฑ์ที่ขึ้นรูปขั้นต้นสามารถช่วยควบคุมปริมาณและตำแหน่งของตัวเติมในการผลิตซ้ำ, โดยที่รูปทรงรองรับการวางตำแหน่งที่มั่นคง.
วางประสาน
สารบัดกรีผสมอนุภาคตัวเติมโลหะเข้ากับระบบฟลักซ์.
สามารถใช้กับพื้นผิวที่กำหนดหรือภายในตัวรับตัวเชื่อมต่อ, ขึ้นอยู่กับการออกแบบผลิตภัณฑ์.
ปริมาณการวาง, โลหะผสมของอนุภาคและคุณลักษณะฟลักซ์จะต้องเข้ากันได้กับการใช้งาน.
ทั้งสามวิธีนี้ไม่สามารถใช้แทนกันได้. ทางเลือกขึ้นอยู่กับรูปทรงของการเชื่อมต่อ, การเข้าถึง, ปริมาณการผลิตและลักษณะข้อต่อที่ต้องการ.
2.3 การไหลของการบัดกรีและการเติมข้อต่อ
เมื่อหลอมละลายแล้ว, บัดกรีจะเคลื่อนที่ตามการเปียกของพื้นผิว, รูปแบบรอยต่อ, แรงโน้มถ่วงและเส้นทางการไหลที่มีอยู่.
สำหรับขั้วสาย, ทิศทางของการวางตำแหน่งชุดประกอบสามารถส่งผลต่อวิธีการรักษาโลหะบัดกรีที่หลอมละลายได้.
ในแอปพลิเคชัน Ambrell ที่เผยแพร่ซึ่งเกี่ยวข้องกับตัวดึงและสายดินทองแดง, ผู้ผลิตใช้ขดลวดรูปตัว C สองหมุนที่ออกแบบมาเป็นพิเศษเพื่อให้ความร้อนไปที่ตัวดึง.
รายงานการใช้งานยังอธิบายด้วยว่าการวางตำแหน่งแนวตั้งช่วยให้โลหะบัดกรีส่วนเกินไหลออกจากปลายล่างของตัวดึงที่เติมได้อย่างไร, ในขณะที่การวางตำแหน่งแนวนอนทำให้ง่ายต่อการรักษาลวดบัดกรีรอบลวดและตัวดึง.
นี่เป็นตัวอย่างที่เป็นประโยชน์ว่าการวางแนวชิ้นงานส่งผลต่อการกระจายตัวของบัดกรีอย่างไร.
การจัดเตรียมที่เหมาะสมยังต้องพิจารณาจากการออกแบบขั้วต่อจริงและปริมาณบัดกรีที่ต้องการ.
2.4 การควบคุม Solder Wicking
ในตัวนำตีเกลียว, สารบัดกรีที่หลอมละลายอาจทะลุระหว่างเส้นลวดแต่ละเส้นผ่านการกระทำของเส้นเลือดฝอย.
สิ่งนี้เรียกว่าการบัดกรี.
ส่วนบัดกรีที่ได้จะมีความแข็งมากกว่าตัวนำตีเกลียวที่ไม่ผ่านการบำบัด.
หากส่วนที่แข็งเกร็งขยายออกไปจนเกินไปจนต้องคงความยืดหยุ่นไว้, ความเค้นดัดงออาจมีสมาธิใกล้กับการเปลี่ยนแปลงระหว่างส่วนที่บัดกรีและส่วนที่ยืดหยุ่น.
NASA-STD-8739.4A แก้ไขปัญหานี้โดยกำหนดให้การบัดกรีต้องอยู่ด้านนอกของเส้นลวดที่ต้องรักษาความยืดหยุ่น.
ดังนั้นควรกำหนดการเจาะทะลุที่ต้องการตามโครงสร้างของสายเคเบิลและข้อกำหนดด้านฝีมือการผลิตที่เกี่ยวข้อง.
การเจาะทะลุของโลหะบัดกรีที่มากเกินไปไม่ควรถือเป็นหลักฐานของการเชื่อมต่อที่ดีกว่า.
3. การป้องกันความร้อนร่วมและฉนวนสายเคเบิล
3.1 การทำความร้อนขั้วโลหะ
ขดลวดเหนี่ยวนำสามารถวางรอบๆ หรือใกล้ขั้วโลหะเพื่อสร้างความร้อนในบริเวณที่ต้องการเชื่อมต่อ.
สนามแม่เหล็กที่เปลี่ยนแปลงไป ทำให้เกิดกระแสไฟฟ้า ในชิ้นงานที่เป็นสื่อกระแสไฟฟ้า. การให้ความร้อนแบบต้านทานที่เกิดขึ้นจะทำให้อุณหภูมิของขั้วต่อเพิ่มขึ้น.
ความร้อนจะถ่ายโอนไปยังตัวนำและบัดกรีที่อยู่ติดกัน.
รูปแบบการให้ความร้อนที่แน่นอนขึ้นอยู่กับวัสดุขั้วต่อ, ขนาด, รูปทรงของขดลวด, ความถี่ในการทำงานและเงื่อนไขการเชื่อมต่อ.
วัตถุประสงค์คือเพื่อนำพื้นผิวบัดกรีที่ต้องการไปสู่สภาวะกระบวนการที่ต้องการ โดยไม่ต้องให้ความร้อนแก่ส่วนประกอบโดยรอบโดยไม่จำเป็น.
3.2 การนำความร้อนไปตามตัวนำทองแดง
ทองแดงมีสูง ความนำความร้อน.
ส่งผลให้, ความร้อนที่เข้าสู่ขั้วสามารถเคลื่อนที่ไปตามตัวนำที่ต่ออยู่ได้.
สิ่งนี้สำคัญเนื่องจากฉนวนใกล้ขั้วต่ออาจสัมผัสกับความร้อนแม้ว่าขดลวดจะรวมตัวอยู่รอบข้อต่อโลหะก็ตาม.
การตอบสนองต่อความร้อนได้รับอิทธิพลจาก:
•พื้นที่หน้าตัดของสายเคเบิล
•จำนวนและเส้นผ่านศูนย์กลางของเส้นตัวนำ
•มวลขั้วและความหนาของผนัง
•ความยาวตัวนำที่เปิดเผย
•ระยะเวลาการทำความร้อน
•ระยะห่างระหว่างรอยต่อและฉนวน
โครงสร้างสายเคเบิลที่แตกต่างกันจึงสามารถให้การตอบสนองทางความร้อนที่แตกต่างกันภายใต้สภาวะความร้อนที่กำหนดที่คล้ายคลึงกัน.
3.3 การป้องกันฉนวนสายเคเบิล
วัสดุฉนวนสายเคเบิลมีขีดจำกัดอุณหภูมิและคุณลักษณะการตอบสนองต่อความร้อนที่แตกต่างกัน.
พีวีซี, ยางซิลิโคน, ไม่ควรถือว่าฉนวน XLPE และฟลูออโรโพลีเมอร์มีพฤติกรรมทางความร้อนเหมือนกัน.
กระบวนการนี้จะต้องพิจารณาขีดจำกัดอุณหภูมิที่ระบุของวัสดุฉนวนและระยะเวลาของการสัมผัสกับความร้อน.
มาตรการกระบวนการที่เป็นไปได้ ได้แก่:
•เน้นขดลวดรอบขั้ว
•การรักษาตำแหน่งชิ้นงานที่ทำซ้ำได้
•การควบคุมเวลาทำความร้อน
•การเลือกช่วงกำลังและความถี่ที่เหมาะสม
•การตรวจสอบอุณหภูมิวิกฤติในระหว่างการพัฒนากระบวนการ
•การใช้อุปกรณ์ติดตั้งที่เหมาะสมหรือการป้องกันความร้อนตามที่ได้รับอนุญาต
ควรประเมินอุณหภูมิจริงใกล้กับฉนวนในระหว่างการทดสอบ.
อุณหภูมิพื้นผิวขั้วต่อเพียงอย่างเดียวไม่ได้พิสูจน์ว่าฉนวนยังอยู่ภายในการสัมผัสความร้อนที่ยอมได้.
4. โลหะผสมประสาน, การเตรียมฟลักซ์และพื้นผิว
4.1 การเลือกโลหะผสมประสาน
โดยทั่วไปแล้วโลหะผสมบัดกรีที่มีส่วนประกอบของดีบุกมักถูกพิจารณาสำหรับการบัดกรีทางไฟฟ้า.
ระบบโลหะผสมที่เป็นไปได้ ได้แก่:
•โลหะผสมดีบุกตะกั่ว, ในกรณีที่ได้รับอนุญาต
•โลหะผสมดีบุกเงิน
•โลหะผสมดีบุกเงินทองแดง
•โลหะผสมดีบุก-ทองแดง
โลหะผสมที่เหมาะสมขึ้นอยู่กับช่วงการหลอมที่ต้องการ, ความเข้ากันได้ของโลหะฐาน, อุณหภูมิบริการ, ข้อกำหนดทางไฟฟ้าและข้อจำกัดด้านกฎระเบียบ.
โลหะผสมจะต้องเข้ากันได้กับพื้นผิวของจอเทอร์มินัลด้วย.
ตัวอย่างเช่น, การบัดกรีขั้วต่อทองแดงที่ชุบแล้วอาจต้องมีการพิจารณากระบวนการที่แตกต่างจากการบัดกรีส่วนประกอบทองแดงที่ไม่ได้ชุบ.
โลหะผสมที่เลือกควรเป็นไปตามข้อกำหนดของผลิตภัณฑ์และคำแนะนำของซัพพลายเออร์บัดกรี.
4.2 การเลือกฟลักซ์และความเข้ากันได้
ฟลักซ์ช่วยกำจัดหรือควบคุมออกไซด์ของพื้นผิวและรองรับการบัดกรีเปียก.
การเลือกขึ้นอยู่กับโลหะผสมบัดกรี, วัสดุฐาน, สภาพพื้นผิวและขั้นตอนการทำความสะอาดที่จำเป็น.
ข้อควรพิจารณาที่สำคัญ ได้แก่:
•กิจกรรมฟลักซ์
•อุณหภูมิการเปิดใช้งาน
•ความเข้ากันได้กับการชุบขั้วต่อ
•ลักษณะสารตกค้าง
•ข้อกำหนดในการทำความสะอาด
•ข้อกำหนดด้านความสะอาดทางไฟฟ้า
ฟลักซ์ที่ทำงานได้ดีกับวัสดุขั้วต่อตัวหนึ่งอาจไม่เหมาะกับวัสดุตัวอื่น.
สำหรับขั้วต่อไฟฟ้า, ฟลักซ์ที่ตกค้างบนพื้นผิวสัมผัสอาจเป็นปัญหาอย่างยิ่ง.
4.3 การเตรียมพื้นผิว
น้ำมัน, ไขมัน, ออกซิเดชันและสารปนเปื้อนอื่น ๆ อาจรบกวนการบัดกรีเปียก.
ก่อนที่จะบัดกรี, ควรเตรียมขั้วต่อและตัวนำตามขั้นตอนการผลิตที่ได้รับอนุมัติ.
การเตรียมพื้นผิวอาจเกี่ยวข้องกับวิธีการทำความสะอาดทางกลหรือทางเคมีที่เหมาะสม.
วิธีการที่เลือกต้องไม่ทำให้สายตัวนำเสียหาย, การชุบขั้วหรือพื้นผิวการทำงานอื่น ๆ.
การทำความร้อนแบบเหนี่ยวนำไม่ได้ขจัดความจำเป็นในการเตรียมพื้นผิวที่เหมาะสม.
4.4 การทำความสะอาดหลังการบัดกรีและการควบคุมสารตกค้าง
หลังจากการบัดกรี, ควรประเมินฟลักซ์ตกค้างตามคำแนะนำของผู้ผลิตฟลักซ์และข้อกำหนดของตัวเชื่อมต่อที่เกี่ยวข้อง.
ระบบฟลักซ์บางระบบได้รับการออกแบบสำหรับกระบวนการที่ไม่สะอาด, ในขณะที่คนอื่นต้องการการทำความสะอาด.
สำหรับขั้วต่อไฟฟ้า, การทำความสะอาดมีความสำคัญอย่างยิ่งเมื่อสารตกค้างสามารถเข้าถึงพื้นผิวสัมผัสการผสมพันธุ์ได้.
NASA-STD-8739.4A ระบุสารตกค้างของฟลักซ์, ประสานสาด, สะเก็ดโลหะและการปนเปื้อนอื่น ๆ เป็นวัสดุที่ต้องถอดออกจากพื้นผิวสัมผัสของตัวเชื่อมต่อเมื่ออาจทำให้ระบบตัวเชื่อมต่อเสียหายได้.
ดังนั้นควรเลือกกระบวนการทำความสะอาดตามเคมีฟลักซ์, โครงสร้างตัวเชื่อมต่อและข้อกำหนดของผลิตภัณฑ์.
5. การวางตำแหน่งคอยล์เหนี่ยวนำและการควบคุมกระบวนการ
5.1 จับคู่เรขาคณิตของคอยล์กับเทอร์มินัล
หลักการ ขดลวด ควรออกแบบให้เหมาะกับบริเวณที่ให้ความร้อนและรูปทรงของขั้วต่อตามจริง.
อาจต้องใช้แอปพลิเคชันที่แตกต่างกัน:
•คอยล์เปิดรูปตัว C
•ขดลวดขดลวด
•คอยล์ตำแหน่งเดียว
•คอยล์รูปทรงแบบกำหนดเองสำหรับชุดขั้วต่อเฉพาะ
สำหรับสายดึง, ขดลวดแบบเปิดหรือรูปทรงพิเศษอาจช่วยให้เข้าถึงการป้อนโลหะบัดกรีและการโหลดชิ้นงานได้.
สำหรับขั้วต่อพินขนาดเล็ก, ขดลวดขนาดเล็กอาจจะเหมาะสมกว่า.
การกำหนดค่าคอยล์ควรพิจารณาขนาดของขั้วต่อ, ตำแหน่งตัวนำ, ตำแหน่งบัดกรีและการกวาดล้างฉนวน.
5.2 การควบคุมโซนทำความร้อน
บริเวณที่ให้ความร้อนแบบแอคทีฟควรสอดคล้องกับพื้นที่บัดกรีที่ต้องการ.
หากคอยล์อยู่ห่างจากขั้วมากเกินไป, การมีเพศสัมพันธ์อาจมีประสิทธิภาพน้อยลง.
หากขดลวดร้อนเกินไปกับสายเคเบิลที่อยู่ติดกัน, การสัมผัสความร้อนของฉนวนอาจเพิ่มขึ้น.
วัตถุประสงค์คือเพื่อให้บรรลุอุณหภูมิข้อต่อที่ต้องการในขณะที่จำกัดความร้อนที่ไม่จำเป็นของวัสดุโดยรอบ.
ระยะห่างและการวางตำแหน่งของคอยล์ถึงชิ้นงานขั้นสุดท้ายควรได้รับการทดสอบการใช้งาน.
5.3 การวัดอุณหภูมิ
ควรเลือกการวัดอุณหภูมิตามรูปทรงข้อต่อและข้อกำหนดของกระบวนการ.
วิธีการที่เป็นไปได้ ได้แก่:
— ติดเทอร์โมคัปเปิ้ลไว้ที่ตำแหน่งการวัดที่เหมาะสม.
— การจัดการตรวจวัดอุณหภูมิอื่นๆ ที่ได้รับการตรวจสอบแล้ว.
ตำแหน่งการวัดเป็นสิ่งสำคัญ.
อุณหภูมิที่วัดที่ด้านนอกของขั้วต่ออาจไม่แสดงถึงอุณหภูมิที่ส่วนต่อประสานภายใน.
เช่นเดียวกัน, การวัดอุณหภูมิใกล้กับฉนวนไม่จำเป็นต้องระบุอุณหภูมิสูงสุดภายในขั้วต่อ.
วิธีการวัดควรได้รับการตรวจสอบเทียบกับกระบวนการประกอบและบัดกรีที่เกิดขึ้นจริง.
5.4 การสร้างสภาวะการทำความร้อนแบบทำซ้ำได้
กำลังไฟ, ควรกำหนดความถี่และเวลาในการทำความร้อนโดยการทดสอบกับเทอร์มินัลจริง, ตัวนำ, ประสานและฟลักซ์.
การใช้งานบัดกรีแบบเหนี่ยวนำที่เผยแพร่แสดงให้เห็นว่าสภาวะต่างๆ อาจแตกต่างกันไปมากน้อยเพียงใด.
| เผยแพร่แอปพลิเคชันแล้ว | เงื่อนไขที่รายงาน |
|---|---|
| ปลั๊กและสายดินทองแดง | 10 ระบบกิโลวัตต์, 109 กิโลเฮิรตซ์, ประมาณ 188°C, 40 วินาที |
| 50 มม.² สายเคเบิลและเทอร์มินัล | 2.8 กิโลวัตต์ (kW), ประมาณ 260°C, 15–20 วินาที |
| สายทองแดงและหมุด | ประมาณ 315°C, 2 วินาที |
ตัวเลขเหล่านี้แสดงถึงการทดสอบการใช้งานแยกกันซึ่งดำเนินการกับรูปทรงของชิ้นงานและการกำหนดค่าอุปกรณ์ที่แตกต่างกัน.
สิ่งเหล่านี้ไม่สามารถเปรียบเทียบได้โดยตรงหรือการตั้งค่ากระบวนการที่แนะนำ.
สำหรับแอปพลิเคชันการผลิต, วงจรการให้ความร้อนควรได้รับการตรวจสอบเทียบกับการบัดกรีเปียก, เติมข้อต่อ, อุณหภูมิของฉนวนและข้อกำหนดข้อต่อสำเร็จรูป.
6. ปัญหากระบวนการทั่วไปและการตรวจสอบคุณภาพร่วม
6.1 ปัญหาที่พบบ่อย
| ปัญหากระบวนการ | สาเหตุที่เป็นไปได้ | การตรวจสอบที่แนะนำ |
|---|---|---|
| การเติมสารบัดกรีที่ไม่สมบูรณ์ | ตำแหน่งการบัดกรีไม่ถูกต้อง, การทำให้เปียกไม่ดีหรือกระบวนการให้ความร้อนไม่เพียงพอ | ปริมาณบัดกรี, ฟลักซ์, การเตรียมพื้นผิวและอุณหภูมิข้อต่อ |
| บัดกรีล้นมากเกินไป | ปริมาณตัวเติมมากเกินไปหรือการวางแนวชิ้นงานไม่เหมาะสม | ตำแหน่งการป้อนบัดกรีและฟิกซ์เจอร์ |
| การบัดกรีที่มากเกินไป | ลวดบัดกรีที่ไม่มีการควบคุมไหลไปตามเส้นตัวนำ | ปริมาณบัดกรี, โครงสร้างตัวนำและความยาวที่ต้องการยืดหยุ่น |
| ความเสียหายของฉนวน | การสัมผัสความร้อนที่มากเกินไป | ตำแหน่งคอยล์, เวลาทำความร้อนและอุณหภูมิฉนวน |
| ลักษณะของข้อต่อที่ไม่สอดคล้องกัน | การเปลี่ยนแปลงตำแหน่งชิ้นงานหรือการป้อนโลหะบัดกรี | ความสามารถในการทำซ้ำของฟิกซ์เจอร์และการควบคุมกระบวนการ |
| การบัดกรีที่ไม่ดีทำให้เปียก | การออกซิเดชัน, การปนเปื้อนหรือฟลักซ์ที่เข้ากันไม่ได้ | การเตรียมพื้นผิวและความเข้ากันได้ของวัสดุ |
| หน้าสัมผัสขั้วต่อที่ปนเปื้อน | ฟลักซ์ตกค้างหรือสารบัดกรีกระเด็น | การทำความสะอาดและการตรวจสอบหลังการบัดกรี |
ปัญหาเหล่านี้อาจมีสาเหตุที่แตกต่างกันแม้ว่าจะทำให้เกิดอาการภายนอกที่คล้ายคลึงกันก็ตาม.
ตัวอย่างเช่น, การเติมที่ไม่สมบูรณ์ไม่ได้หมายความว่ากำลังทำความร้อนต่ำเกินไปเสมอไป. อาจเป็นผลมาจากการเตรียมพื้นผิวที่ไม่ดี, ตำแหน่งการบัดกรีที่ไม่เหมาะสมหรือระบบฟลักซ์ที่เข้ากันไม่ได้.
ควรระบุสาเหตุก่อนที่จะเปลี่ยนพารามิเตอร์การทำความร้อน.
6.2 การตรวจสอบด้วยสายตา
การตรวจสอบด้วยสายตาสามารถช่วยระบุได้:
•ความคุ้มครองการบัดกรีที่ไม่สมบูรณ์
•การสะสมตัวประสานมากเกินไป
•เนื้อบัดกรีที่มีรูปแบบไม่ดี
•การปนเปื้อนที่มองเห็นได้
•ฉนวนที่เสียหาย
•บัดกรีกระเด็นบนพื้นผิวสัมผัสของตัวเชื่อมต่อ
เกณฑ์การยอมรับควรเป็นไปตามข้อกำหนดของผลิตภัณฑ์และข้อกำหนดด้านฝีมือการผลิตที่เกี่ยวข้อง.
6.3 การทดสอบทางไฟฟ้า
การทดสอบทางไฟฟ้าอาจรวมถึง:
•การทดสอบความต่อเนื่อง
•การวัดความต้านทานหน้าสัมผัส
•การทดสอบความต้านทานของฉนวน
•การทดสอบความทนทานต่ออิเล็กทริก, ในกรณีที่จำเป็น
สำหรับการเชื่อมต่อพลังงาน, ความต้านทานต่อการสัมผัสมีความสำคัญอย่างยิ่ง เนื่องจากการต้านทานที่มากเกินไปอาจส่งผลให้เกิดการสูญเสียทางไฟฟ้าเพิ่มเติมและความร้อนเฉพาะจุดระหว่างการทำงาน.
ควรกำหนดวิธีทดสอบและขีดจำกัดการยอมรับสำหรับการใช้งานจริง.
6.4 การทดสอบทางกล
การประเมินทางกลอาจรวมถึงแรงดึง, การดึงหรือการทดสอบเฉพาะการใช้งานอื่น ๆ.
สำหรับสายเคเบิลที่มีความยืดหยุ่น, ควรพิจารณาการเปลี่ยนระหว่างส่วนที่บัดกรีและส่วนที่ยังไม่ได้บัดกรีด้วย.
การเชื่อมต่อที่เป็นไปตามข้อกำหนดทางไฟฟ้าเบื้องต้นอาจยังมีความน่าเชื่อถือทางกลไม่เพียงพอภายใต้การเคลื่อนไหวหรือการสั่นสะเทือนซ้ำๆ.
การทดสอบทางกลจึงควรสะท้อนถึงเงื่อนไขการบริการจริงและข้อกำหนดของผลิตภัณฑ์ที่เกี่ยวข้อง.
6.5 การตรวจสอบภาคตัดขวาง
การตรวจสอบหน้าตัดสามารถให้ข้อมูลเกี่ยวกับการกระจายตัวบัดกรีภายใน.
ตัวอย่างตัวแทนอาจถูกแบ่งส่วนเพื่อตรวจสอบ:
•การเจาะประสาน
•การกระจายตัวรอบเส้นตัวนำ
•พื้นที่ที่ยังไม่ถม
•ความไม่ต่อเนื่องภายใน
•บัดกรีเจาะเข้าหาฉนวน
สิ่งนี้มีประโยชน์อย่างยิ่งในระหว่างการพัฒนากระบวนการ เมื่อรูปลักษณ์ภายนอกไม่สามารถสร้างสภาพข้อต่อภายในได้.
สำหรับคอนเนคเตอร์แบบถ้วยบัดกรีที่ไม่สามารถตรวจสอบด้วยสายตาได้หลังการประกอบ, NASA-STD-8739.4A ระบุมาตรการตรวจสอบและควบคุมกระบวนการทางเลือกอื่น, รวมถึงการตรวจสอบชั่วคราว, การตรวจสอบเอ็กซ์เรย์และการควบคุมการใส่ตัวนำและการเติมสารบัดกรี.
7. การเลือกระบบบัดกรีแบบเหนี่ยวนำสำหรับขั้วต่อสายเคเบิล
หลักการ การกำหนดค่าอุปกรณ์ ควรเลือกหลังจากกำหนดการก่อสร้างเทอร์มินัลและกระบวนการบัดกรีที่จำเป็นแล้ว.
ข้อมูลต่อไปนี้มีประโยชน์ในระหว่างการประเมินแอปพลิเคชัน.
| ข้อมูลการสมัคร | วัตถุประสงค์ |
|---|---|
| วัสดุสายเคเบิล | ระบุคุณสมบัติของตัวนำ |
| พื้นที่หน้าตัดของสายเคเบิล | ช่วยประเมินมวลความร้อนและการตอบสนองต่อความร้อน |
| ตัวนำตีเกลียวหรือแข็ง | มีอิทธิพลต่อรูปทรงของข้อต่อและการเจาะทะลุของโลหะบัดกรี |
| วัสดุเทอร์มินัล | กำหนดลักษณะการทำความร้อนด้วยแม่เหล็กไฟฟ้า |
| ขนาดเทอร์มินัล | ช่วยสร้างรูปทรงของคอยล์ |
| การชุบขั้ว | กำหนดความเข้ากันได้ของบัดกรี |
| วัสดุฉนวน | กำหนดขีดจำกัดการสัมผัสความร้อน |
| โลหะผสมประสาน | กำหนดช่วงอุณหภูมิการบัดกรีที่ต้องการ |
| ข้อกำหนดฟลักซ์ | กำหนดข้อกำหนดในการเปิดใช้งานและการทำความสะอาดพื้นผิว |
| วิธีการวางประสาน | กำหนดข้อกำหนดในการจัดส่งฟิลเลอร์ |
| ปริมาณการผลิต | ช่วยสร้างการจัดการการผลิตที่จำเป็น |
| เกณฑ์การยอมรับร่วมกัน | กำหนดการตรวจสอบคุณภาพที่จำเป็น |
ขึ้นอยู่กับการใช้งาน, การจัดเรียง ระบบเหนี่ยวนำ อาจรวมถึง:
•ปรับพลังความร้อนได้
•ความถี่ในการทำงานที่เหมาะสม
•ขดลวดเหนี่ยวนำเฉพาะ
•การตรวจสอบอุณหภูมิ
•โปรแกรมกระบวนการที่เก็บไว้
•อุปกรณ์จับยึดตำแหน่งชิ้นงาน
•การให้อาหารประสานอัตโนมัติ
•บูรณาการกับอุปกรณ์การจัดการการผลิต
สำหรับการผลิตซ้ำ, คอยล์และฟิกซ์เจอร์เฉพาะสามารถช่วยรักษาตำแหน่งชิ้นงานและสภาวะความร้อนให้สม่ำเสมอได้.
การกำหนดค่าอุปกรณ์ขั้นสุดท้ายควรได้รับการประเมินโดยใช้ตัวอย่างการผลิตที่เป็นตัวแทน.
คำถามที่พบบ่อย
คลิกคำถามเพื่อขยายคำตอบ.
สามารถใช้ความร้อนแบบเหนี่ยวนำเพื่อบัดกรีสายทองแดงเข้ากับขั้วต่อได้?
ได้. การทำความร้อนแบบเหนี่ยวนำสามารถใช้กับชุดขั้วต่อสายเคเบิลที่เหมาะสมซึ่งออกแบบมาเพื่อการบัดกรี. ขั้วต่อที่เป็นโลหะได้รับความร้อน, การถ่ายเทความร้อนไปยังพื้นผิวบัดกรีและพื้นผิวตัวนำที่อยู่ติดกัน.
ฉนวนสายเคเบิลสามารถป้องกันได้อย่างไรในระหว่างการบัดกรีแบบเหนี่ยวนำ?
คอยล์ควรมีสมาธิในการทำความร้อนรอบๆ ข้อต่อที่ต้องการ. วัสดุฉนวน, ต้องคำนึงถึงระยะห่างจากบริเวณที่ให้ความร้อนและระยะเวลาในการสัมผัสกับความร้อนด้วย.
ควรตรวจสอบอุณหภูมิฉนวนจริงตามข้อกำหนดเฉพาะของผู้ผลิตสายเคเบิล.
ความแตกต่างระหว่างลวดบัดกรีคืออะไร?, พรีฟอร์มประสานและแปะประสาน?
โดยทั่วไปลวดบัดกรีจะถูกป้อนเข้าไปในข้อต่อ, ผลิตภัณฑ์ที่ขึ้นรูปขั้นต้นจะถูกจัดวางก่อนที่จะให้ความร้อน, และใช้สารบัดกรีกับพื้นผิวหรือโพรงที่กำหนด. วิธีที่เหมาะสมที่สุดขึ้นอยู่กับรูปทรงของข้อต่อ, ข้อกำหนดในการเข้าถึงและการผลิต.
เหตุใดการบัดกรีจึงมีความสำคัญในชุดสายเคเบิลที่ตีเกลียว?
การบัดกรีด้วยการบัดกรีสามารถทำให้ส่วนหนึ่งของตัวนำตีเกลียวแข็งได้. หากขยายไปสู่ภูมิภาคที่ต้องคงความยืดหยุ่น, ความเค้นเชิงกลอาจมีสมาธิอยู่ที่การเปลี่ยนแปลง. การเจาะทะลุของบัดกรีที่ต้องการควรได้รับการควบคุมตามข้อกำหนดการประกอบ.
สามารถใช้ขดลวดเหนี่ยวนำเดียวกันกับขั้วต่อสายเคเบิลขนาดต่างกันได้?
ไม่จำเป็น. ขนาดเทอร์มินัลที่แตกต่างกัน, ขนาดตัวนำและตำแหน่งการบัดกรีอาจต้องมีการจัดเรียงคอยล์ที่แตกต่างกัน. ควรตรวจสอบความเหมาะสมของคอยล์โดยใช้รูปทรงของชิ้นงานจริง.
บทสรุป
การบัดกรีแบบเหนี่ยวนำสามารถให้วิธีการทำความร้อนแบบควบคุมสำหรับขั้วต่อสายเคเบิลและชุดขั้วต่อไฟฟ้าที่เหมาะสม.
คุณภาพของการเชื่อมต่อที่เสร็จสมบูรณ์นั้นขึ้นอยู่กับความสัมพันธ์ระหว่างรูปทรงของข้อต่อ, การวางตำแหน่งตัวนำ, ตำแหน่งบัดกรี, การถ่ายเทความร้อนและความเข้ากันได้ของวัสดุ.
กระบวนการที่เชื่อถือได้ต้องคำนึงถึงฉนวนสายเคเบิลด้วย, การบัดกรี, สารตกค้างของฟลักซ์และประสิทธิภาพทางไฟฟ้าและทางกลที่ต้องการ.
สำหรับการผลิตภาคอุตสาหกรรม, แนวทางที่มีประสิทธิภาพมากที่สุดคือการพัฒนากระบวนการทำความร้อนแบบเหนี่ยวนำโดยใช้ขั้วต่อและชุดตัวนำจริง, จากนั้นตรวจสอบข้อต่อที่เกิดขึ้นกับข้อกำหนดของผลิตภัณฑ์และฝีมือการผลิตที่เกี่ยวข้อง.
ข้อมูลอ้างอิงทางเทคนิค
1. นาซา-STD-8739.4A – มาตรฐานฝีมือการจีบ, สายเชื่อมต่อระหว่างกัน, สายรัด, และสายไฟ
2. อีปรี – แนวทางการใช้งานตัวเชื่อมต่อไฟฟ้า
3. แอมเบรลล์ – การบัดกรีสายไฟฟ้าเข้ากับสายดินทองแดง
4. อัลตร้าเฟล็กซ์ – การบัดกรีแบบเหนี่ยวนำของสายเคเบิลไปยังขั้วต่อ
5. อัลตร้าเฟล็กซ์ – การบัดกรีแบบเหนี่ยวนำของสายเคเบิลทองแดงกับหมุดทองแดง
ต้องการกระบวนการบัดกรีแบบเหนี่ยวนำสำหรับขั้วต่อสายเคเบิล?
บอกรายละเอียดเทอร์มินัลและสายเคเบิลของคุณให้เราทราบ, โลหะผสมประสานและข้อกำหนดการผลิต. Kechuang สามารถช่วยคุณประเมินการตั้งค่าการบัดกรีแบบเหนี่ยวนำที่เหมาะสมสำหรับการใช้งานของคุณได้.


