
Induktionslöten vs. Induktions-Löten: Was ist der Unterschied?
Wie die Temperatur des Zusatzwerkstoffes, Verbindungsanforderungen und Induktionserwärmung beeinflussen die Prozessauswahl
Induktionslöten und Induktionslöten Beide nutzen elektromagnetische Induktion, um Metallkomponenten zum Fügen zu erhitzen. In beiden Prozessen, das Zusatzmetall schmilzt, benetzt die angrenzenden Oberflächen und verfestigt sich zu einer Verbindung, ohne dass die Grundmaterialien absichtlich schmelzen.
Die beiden Prozesse unterscheiden sich in der Schweißzusatztemperatur, typische Verbindungsanforderungen und die thermischen Bedingungen, die für eine erfolgreiche Verbindung erforderlich sind. Diese Unterschiede wirken sich darauf aus, welche Methode für eine bestimmte Baugruppe geeignet ist.
Schnelle Antwort: Der Hauptunterschied zwischen Induktionslöten und Induktionslöten besteht in der Liquidustemperatur des Zusatzmetalls. Unter AWS A3.0M/A3.0:2025 Terminologie, Beim Löten wird ein Füllmetall mit einem Liquidus bei oder unter 450 °C verwendet (ungefähr 840°F), Beim Hartlöten wird ein Füllstoff verwendet, dessen Liquidustemperatur über 450 °C liegt, aber unter der Solidustemperatur der Grundmaterialien liegt. Beide Prozesse können Induktionserwärmung nutzen. Für das Fügen bei niedrigeren Temperaturen wird häufig das Löten gewählt, inklusive geeigneter elektrischer Anschlüsse, während das Hartlöten Zusatzmetalloptionen für Verbindungen bietet, die eine höhere mechanische Festigkeit oder eine höhere Betriebstemperaturbeständigkeit erfordern.
2. Wie unterscheidet sich die Induktionserwärmung zwischen Löten und Hartlöten??
3. Wie werden Zusatzmetalle hergestellt?, Benetzung und Fugengestaltung beeinflussen das Ergebnis?
4. Wann sollte Induktionslöten oder Induktionslöten gewählt werden??
5. Wie kann der ausgewählte Induktionsfügeprozess überprüft werden??
1. Was ist der Unterschied zwischen Induktionslöten und Induktionslöten??
Die Klassifizierung hängt vom Zusatzwerkstoff ab, nicht das Induktionsnetzteil oder die Heizspule.
Die American Welding Society (AWS) unterscheidet das Löten vom Hartlöten anhand der Liquidustemperatur des Zusatzmetalls. Liquidus ist die Temperatur, oberhalb derer eine Legierung vollständig flüssig ist.
Dies ist präziser als die Verwendung eines Generals Schmelzpunkt, weil viele Fülllegierungen über einen bestimmten Temperaturbereich schmelzen.
| Vergleich | Induktionslöten | Induktions-Löten |
|---|---|---|
| Flüssiger Zusatzwerkstoff | Bei oder unter 450°C | Über 450°C, unterhalb des Solidus aus unedlem Metall |
| Heizmethode | Elektromagnetische Induktion | Elektromagnetische Induktion |
| Schmelzen unedler Metalle | Nicht beabsichtigt | Nicht beabsichtigt |
| Typische Füllsysteme | Lötlegierungen auf Zinnbasis und anderen Niedrigtemperatur-Lötlegierungen | Silber-, Kupfer-, Aluminium- oder Lotlegierungen auf Nickelbasis |
| Verbindungsmechanismus | Benetzung des Füllstoffs, Kapillarwirkung und Verfestigung | Benetzung des Füllstoffs, Kapillarwirkung und Verfestigung |
| Thermische Belastung | Im Allgemeinen niedriger | Generell höher |
| Typische Anwendungen | Elektrische Anschlüsse, Steckverbinder und ausgewählte Niedertemperatur-Metallverbindungen | Schläuche, Wärmetauscher, Schneidwerkzeuge und mechanisch anspruchsvolle Baugruppen |
| Hauptprobleme bei der Auswahl | Elektrische Eigenschaften, thermische Empfindlichkeit und Betriebsbedingungen | Gelenkstärke, Betriebstemperatur, Materialverträglichkeit und Fugengestaltung |
Die 450°C-Grenze ist eine Klassifizierungsschwelle für Zusatzwerkstoffe. Er ist keine universelle Werkstücktemperatur oder empfohlener Induktionserwärmungssollwert.
Die tatsächlichen Fügetemperaturen müssen ausreichen, damit der ausgewählte Füllstoff die Kontaktflächen benetzen und überfließen kann. Sie hängen von seinem Schmelzbereich ab, die Grundmaterialien und die Gelenkgeometrie.
Warum ist diese Unterscheidung wichtig??
Stellen Sie sich ein Kupferrohr vor, das mit einer Messingarmatur verbunden ist.
Die Verbindung der Baugruppe kann entweder mit einer geeigneten Lotlegierung oder einem Hartlot erfolgen, abhängig von den Betriebsbedingungen und den geltenden Spezifikationen.
Die Wärmequelle könnte in beiden Fällen Induktion sein. Änderung des Zusatzwerkstoffs und seiner erforderlichen Fügebedingungen, Jedoch, verändert die Prozessklassifizierung und kann die Leistung des Gelenks verändern.
Wie unterscheiden sich Löten und Hartlöten vom Schweißen??
Beim Löten und Hartlöten werden Verbindungen mit geschmolzenem Zusatzmetall hergestellt, während die Grundmaterialien fest bleiben.
Schmelzschweißen, im Gegensatz dazu, Dabei wird das Grundmaterial an der Verbindungsstelle geschmolzen. Mit anderen Schweißverfahren können Festkörperverbindungen hergestellt werden, ohne dass das Grundmaterial schmilzt.
Zum Beispiel, bestimmt Hochfrequenz-Induktionsschweißen Verarbeitet Passkanten, die anschließend zusammengepresst werden, um eine Schweißnaht zu bilden.
daher, Induktionsschweißen, Induktionslöten und Induktionsolen sollten nicht austauschbar verwendet werden.
Die Terminologie sollte den tatsächlichen Verbindungsmechanismus beschreiben.
Die Informationen zum Hart- und Weichlöten der American Welding Society und es ist AWS A3.0M/A3.0:2025 Terminologiestandard Geben Sie die entsprechenden Definitionen an.
2. Wie unterscheidet sich die Induktionserwärmung zwischen Löten und Hartlöten??
Das Prinzip der elektromagnetischen Erwärmung ist bei beiden Verfahren das gleiche.
Wechselstrom in einer Induktionsspule erzeugt ein sich änderndes Magnetfeld. Dadurch werden in leitfähigen Werkstücken elektrische Ströme induziert, Wärme durch elektrischen Widerstand erzeugen.
Zum Löten und Hartlöten, das Induktionssystem ist so angeordnet, dass es Wärme an die Komponenten rund um die Verbindung abgibt.
Das Füllmetall kann einen Großteil seiner Wärme durch Leitung von den umgebenden Metalloberflächen und nicht durch direkte Induktionserwärmung erhalten.
Was sich zwischen den Prozessen ändert, ist der erforderliche Wärmekreislauf und die Art und Weise, wie die Wärme gesteuert werden muss.
Induktionslöten: Steuerung des Fügens bei niedrigeren Temperaturen
Beim Löten sind im Allgemeinen niedrigere Fügetemperaturen erforderlich als beim Hartlöten.
Dies kann bei Baugruppen nützlich sein, die temperaturempfindliche Komponenten enthalten, Beschichtungen, Isoliermaterialien oder in der Nähe befindliche mechanische Elemente, die keiner unnötigen Erwärmung ausgesetzt sein sollten.
Jedoch, Eine niedrigere Schweißzusatztemperatur garantiert nicht, dass die umliegenden Komponenten kühl bleiben.
Metallleiter und -gehäuse können Wärme von der vorgesehenen Verbindungsstelle ableiten. Wenn der Induktionszyklus zu lang ist, In der Nähe befindliche Komponenten können dennoch schädliche Temperaturen erreichen.
Der Prozess muss die tatsächlichen Verbindungsflächen ausreichend erwärmen, damit das Lot benetzt wird, und gleichzeitig die thermische Belastung an anderer Stelle begrenzen.
Eine Lotlegierung, die an der Verbindungsstelle schmilzt, tut dies nicht, von selbst, beweisen, dass beide Passflächen geeignete Verbindungsbedingungen erreicht haben.
Induktions-Löten: Erhitzen der Verbindung ohne übermäßige thermische Belastung
Beim Hartlöten sind im Allgemeinen höhere Fügetemperaturen erforderlich.
Die zusätzliche thermische Belastung kann die Bedeutung der Oxidationskontrolle erhöhen, thermische Ausdehnung, Komponentenausrichtung und die Reaktion benachbarter Materialien.
Zum Beispiel, beim Hartlöten einer dicken Messingarmatur an ein dünnes Kupferrohr, Aufgrund ihrer Geometrie können sich die beiden Komponenten unterschiedlich erwärmen, thermische Masse und Wärmeleitung.
Wenn eine Komponente ausreichend heiß wird, während die andere zu kühl bleibt, die Spachtelmasse darf nicht die gesamte Fuge benetzen.
Übermäßiges Erhitzen kann außerdem zu unnötiger Oxidation führen oder die Montage beeinträchtigen.
Ziel ist es, über die Passflächen hinweg geeignete Bedingungen zu schaffen, anstatt einfach den am besten zugänglichen Teil des Gelenks zu erwärmen.
Was muss das Induktionssystem steuern??
Für beide Verbindungsmethoden, Zu den relevanten Faktoren gehören::
— Spulenkopplung und Position relativ zum Gelenk.
— Erwärmungsreaktion jedes Grundmaterials.
— Komponentenabmessungen und thermische Masse.
— Wärmeleitung in angrenzende Regionen.
— Verfügbare Zeit für die Benetzung und das Fließen des Füllstoffs.
— Temperaturgrenzen benachbarter Materialien.
Diese Faktoren bestimmen, ob die Wärme auf geeignete und wiederholbare Weise die benötigten Oberflächen erreicht.
Ein System, das Löttemperaturen erreichen kann, kann auch zum Löten geeignet sein, Diese Fähigkeit allein führt jedoch nicht zu einer zufriedenstellenden Prozesskontrolle bei niedrigen Temperaturen.
Ebenso, Geräte, die für einen kleinen gelöteten Steckverbinder ausgelegt sind, verfügen möglicherweise nicht über die Heizkapazität oder die entsprechende Spulenanordnung für eine größere gelötete Baugruppe.
Die Heizanordnung muss gelenkspezifisch entwickelt werden.
3. Wie werden Zusatzmetalle hergestellt?, Benetzung und Fugengestaltung beeinflussen das Ergebnis?
Die Auswahl des Zusatzwerkstoffes ist für beide Prozesse von zentraler Bedeutung.
Seine Zusammensetzung bestimmt den Schmelzbereich und beeinflusst die Benetzbarkeit, Gelenkeigenschaften, Korrosionsverträglichkeit und akzeptable Betriebsbedingungen.
Zusammensetzung und Verträglichkeit von Zusatzwerkstoffen
Legierungen auf Zinnbasis werden häufig für Lötanwendungen verwendet, insbesondere elektrische Verbindungen und bestimmte Metallverbindungen mit niedrigeren Temperaturen.
Hartlote können Silber enthalten, Kupfer, Aluminium, Nickel oder andere Legierungselemente, abhängig von den Grundmaterialien und Serviceanforderungen.
Das Vorhandensein von Silber bedeutet nicht unbedingt, dass es sich bei dem Verbindungsprozess um Hartlöten handelt.
Einige silberhaltige Legierungen sind Lötzusätze, während andere Liquidustemperaturen über 450 °C haben und als Hartlote klassifiziert werden.
Diese Unterscheidung ist insbesondere für den älteren Begriff relevant Silberlöten, Dies wird manchmal für Prozesse verwendet, die der modernen Definition des Hartlötens entsprechen.
Bei der Auswahl des Füllstoffs muss mehr als nur die Schmelztemperatur berücksichtigt werden. Ein Füllstoff, der innerhalb des verfügbaren Temperaturbereichs schmilzt, kann aufgrund der schlechten Benetzbarkeit dennoch ungeeignet sein, unzureichende mechanische Eigenschaften oder Inkompatibilität mit der Betriebsumgebung.
Oberflächenvorbereitung und Benetzung
Sowohl beim Löten als auch beim Hartlöten ist geschmolzenes Zusatzmetall erforderlich, um die Kontaktflächen zu benetzen.
Oxide, Öle und andere Verunreinigungen können die Benetzung beeinträchtigen und eine zufriedenstellende Fugenbildung verhindern.
Zur Bekämpfung von Oberflächenoxiden können geeignete Flussmittel verwendet werden. Bestimmte Verbindungsanwendungen verwenden stattdessen kontrollierte Atmosphären oder andere Schutzmethoden.
Die geeignete Methode hängt von den Materialien ab, Zusatzlegierung und Produktionsbedingungen.
Die Induktionserwärmung liefert die zum Fügen benötigte Energie, Es beseitigt jedoch nicht automatisch Oberflächenverunreinigungen oder gewährleistet die Benetzung des Füllstoffs.
Kapillarwirkung und Gelenkfreiheit
In vielen gelöteten und hartgelöteten Baugruppen, Geschmolzener Füllstoff wird durch Kapillarwirkung in den Raum zwischen eng anliegenden Oberflächen gezogen.
Der Fugenabstand beeinflusst, wie effektiv der Spachtel in diesen Raum eindringen und ihn ausfüllen kann.
Wenn der Abstand zu klein ist, Das Eindringen des Füllstoffs kann eingeschränkt sein, abhängig von der Oberflächenbeschaffenheit, Flussmittelverhalten und das Füllstoffsystem.
Wenn der Abstand zu groß ist, Die Kapillarwirkung reicht möglicherweise nicht aus, um die Fuge vollständig zu füllen, oder die resultierende Fuge weist möglicherweise nicht die erforderlichen Eigenschaften auf.
Für die gewählten Werkstoffe und Zusatzlegierungen muss daher ein entsprechender Abstand hergestellt werden.
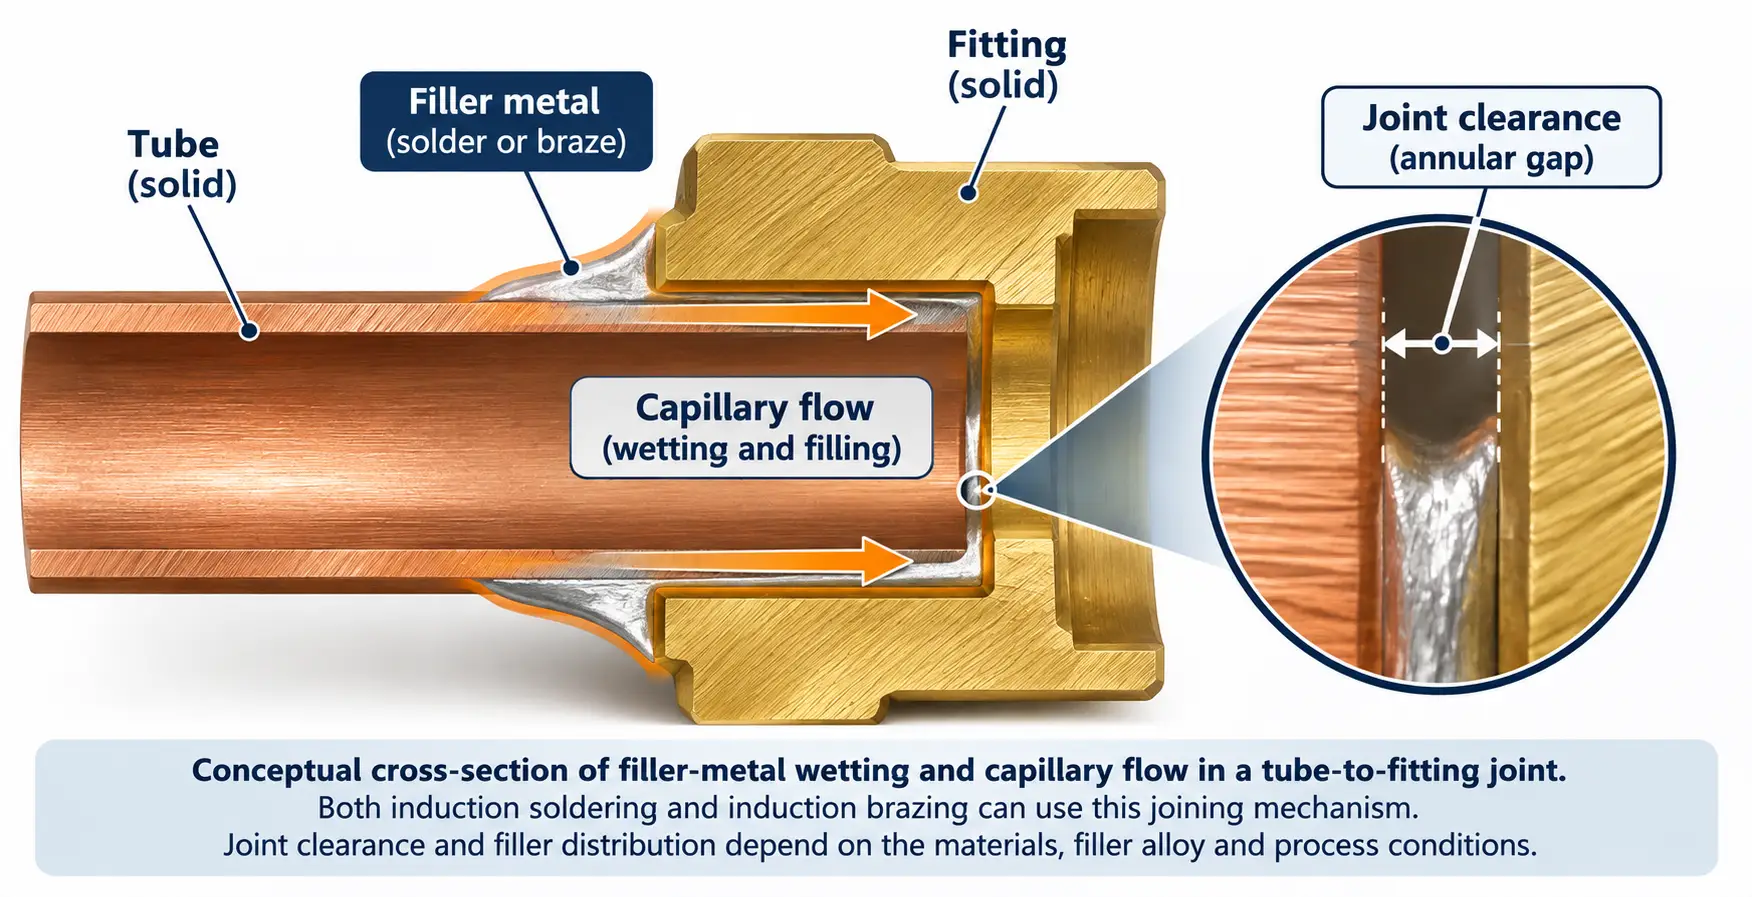
Das Spiel bei Fügetemperatur kann vom Montagespiel abweichen.
Dies ist besonders wichtig beim Verbinden unterschiedlicher Metalle.
Verschiedene Materialien dehnen sich beim Erhitzen unterschiedlich stark aus. Infolge, Eine Verbindung, die bei Raumtemperatur mit einem geeigneten Spiel zusammengebaut wird, kann ein kleineres oder größeres Spiel haben, wenn das Zusatzmetall flüssig wird.
Zum Beispiel, Ein Kupferrohr in einer Stahlarmatur kann sich beim Löten anders ausdehnen als die umgebende Armatur. Abhängig von der Geometrie und den Materialien, Beim Erhitzen kann der Spalt kleiner werden.
Die endgültige Fugenkonstruktion sollte diese Effekte berücksichtigen und sich nicht nur auf die Abmessungen bei Raumtemperatur verlassen.
Die TWI-Leitfaden zum Hartlöten erklärt die Bedeutung der Gelenkgeometrie und des Kapillarflusses.
Ist Hartlöten immer stärker als Weichlöten??
Beim Hartlöten stehen im Allgemeinen Lotsysteme zur Verfügung, die für höhere mechanische Anforderungen und höhere Betriebstemperaturen geeignet sind.
Das bedeutet nicht, dass jede Lötverbindung stärker ist als jede Lötverbindung.
Die tatsächliche Leistung hängt von der Zusatzlegierung ab, Grundmaterialien, Gelenkgeometrie, Belastungsbedingungen und Qualität der fertigen Verbindung.
Eine ordnungsgemäß ausgelegte elektrische Lötverbindung kann alle relevanten Anforderungen erfüllen. Eine schlecht gestaltete oder unvollständig gefüllte Lötverbindung kann trotz der Herstellung bei einer höheren Temperatur versagen.
Der richtige Vergleich erfolgt zwischen Verbindungen, die die gleichen definierten Betriebsanforderungen erfüllen.
4. Wann sollte Induktionslöten oder Induktionslöten gewählt werden??
Die Wahl hängt vom Verwendungszweck des Gelenks ab, vor allem seine mechanische, elektrische und thermische Anforderungen.
Wählen Sie Induktionslöten, wenn eine geringere thermische Belastung wichtig ist
Für ausgewählte elektrische Steckverbinder kann Induktionslöten geeignet sein, Terminals, Leiterbaugruppen und andere metallische Verbindungen, die ihre Betriebsanforderungen mit einem Füllstoff bei niedrigeren Temperaturen erfüllen können.
Zu den relevanten Überlegungen gehört die elektrische Kontinuität, Kontaktwiderstand, Bauteiltemperaturgrenzen und die Haltbarkeit der fertigen Verbindung.
Metallverbindungen, die in verwendet werden Antennen-Phasenschieberbaugruppen sind eine mögliche Anwendung des Induktionslötens.
Solche Anwendungen erfordern immer noch eine sorgfältige Bewertung der tatsächlich leitfähigen Komponenten und der in der Nähe befindlichen temperaturempfindlichen Materialien.
Induktionslöten sollte nicht für jede elektronische Baugruppe geeignet sein. Dicht gepackte Leiterplatten, Kleine Bauteile und wärmeempfindliche Substrate erfordern möglicherweise andere Verbindungsmethoden.
Entscheiden Sie sich für das Induktionslöten, wenn die Anforderungen an die Verbindungsstelle dies erfordern
Induktionslöten kann für Metallbaugruppen geeignet sein, die eine höhere mechanische Festigkeit erfordern, geeignete Dichtheitsleistung oder Beständigkeit gegenüber erhöhten Betriebstemperaturen.
Zu den Anwendungen gehören Kupfer- und Kupferlegierungsrohre, Wärmetauscheranschlüsse und bestimmte Schneidwerkzeugbaugruppen.
Für diese Komponenten, Der ausgewählte Füllstoff muss die Betriebsanforderungen erfüllen und gleichzeitig mit den Materialien und dem Wärmekreislauf kompatibel bleiben.
Auch die Verbindungskonfiguration und mögliche Unterschiede in der Wärmeausdehnung müssen berücksichtigt werden.
Weitere Informationen zum Verfahren und seinen industriellen Anwendungen finden Sie auf unserer Seite Induktions-Löten Seite.
Kann die gleiche Verbindung gelötet oder hartgelötet werden??
In manchen Fällen, Beide Verfahren sind technisch möglich.
Kupferrohre sind ein nützliches Beispiel. Abhängig von der Anwendung, Eine Verbindung kann zum Löten oder Hartlöten ausgelegt sein.
Die Entscheidung kann durch den Betriebsdruck erfolgen, Betriebstemperatur, Vibrationen, Laden, regulatorische Anforderungen oder ein vorgegebenes Beitrittsverfahren.
Eine durch Löten physikalisch herstellbare Verbindung ist nicht unbedingt für den vorgesehenen Einsatzzweck zugelassen.
Ebenso, Die Verwendung eines Hartlots mit höherer Temperatur verbessert nicht automatisch eine Verbindung, wenn die zusätzliche Erwärmung die Komponenten beschädigt oder einen ungeeigneten Montagezustand schafft.
Der Prozess sollte entsprechend der Spezifikation der fertigen Verbindung und nicht anhand der maximalen Temperatur ausgewählt werden, die von der Induktionsausrüstung verfügbar ist.
5. Wie kann der ausgewählte Induktionsfügeprozess überprüft werden??
Sobald das Fügeverfahren und die Zusatzlegierung ausgewählt sind, Anhand repräsentativer Versammlungen sollte festgestellt werden, ob der Induktionsprozess die erforderliche Verbindung konsistent herstellt.
Ziel ist es, die tatsächlichen Fügebedingungen und die fertige Leistung zu überprüfen, nicht nur bestätigen, dass das Zusatzmetall schmilzt.
Bestätigen Sie die Temperaturverhältnisse an der Verbindungsstelle
Die Passflächen müssen eine geeignete Temperatur erreichen, damit der Füllstoff benetzt werden und fließen kann.
Abhängig von der Montage, Die Temperaturmessung kann durch Thermoelemente unterstützt werden, entsprechend konfiguriert Infrarotmessung oder andere validierte Methoden.
Bei den Messungen sollten die tatsächliche Gelenkgeometrie und die Messbeschränkungen berücksichtigt werden.
Eine Temperaturmessung an einer zugänglichen Außenfläche spiegelt möglicherweise nicht die Temperatur in einer verdeckten Fuge wider.
Benetzung und Verteilung der Spachtelmasse prüfen
Beobachten Sie, ob sich die Spachtelmasse auf den vorgesehenen Flächen verteilt und wie gewünscht in die Fuge eindringt.
Eine schlechte Benetzung kann auf eine unzureichende Temperatur zurückzuführen sein, Kontamination, ungeeignetes Flussmittel oder Füllstoffunverträglichkeit.
Für Fugen, die auf Kapillarfüllung angewiesen sind, Ein zufriedenstellendes äußeres Erscheinungsbild beweist nicht zwangsläufig, dass der Innenspielraum eingehalten wurde.
Wo nötig, Das Schneiden repräsentativer Proben kann dabei helfen, das Ausmaß der Füllstoffpenetration und -bindung festzustellen.
Auf übermäßige thermische Effekte prüfen
Überprüfen Sie die Komponenten auf unzulässige Oxidation, Verformung zu widerstehen, Beschichtungsschäden oder Veränderungen an nahegelegenen temperaturempfindlichen Merkmalen.
Diese Prüfungen sind besonders relevant, wenn die verbundenen Teile unterschiedliche Dicken oder ein unterschiedliches Wärmeausdehnungsverhalten aufweisen.
Für Montagen mit Isoliermaterialien, Klebstoffe oder andere temperaturempfindliche Elemente, Die thermischen Grenzen dieser Komponenten sollten in die Prozessbewertung einbezogen werden.
Überprüfen Sie die Leistung der fertigen Verbindung
Die erforderlichen Tests hängen von der Anwendung ab.
Für eine elektrische Verbindung sind möglicherweise Durchgangs- oder Kontaktwiderstandsmessungen erforderlich.
Eine Flüssigkeitshandhabungsverbindung erfordert möglicherweise eine Dichtheitsprüfung.
Eine mechanisch belastete Baugruppe erfordert möglicherweise eine entsprechende mechanische Prüfung, möglicherweise durch Abschnittsprüfung gestützt.
Durch eine visuelle Inspektion können einige Oberflächenfehler festgestellt werden, Es kann jedoch nicht jede innere oder funktionelle Eigenschaft eines Gelenks feststellen.
Die Prüfmethode sollte daher den angegebenen Akzeptanzkriterien entsprechen.
Bestätigen Sie die Wiederholbarkeit unter Produktionsbedingungen
Nachdem geeignete Fügebedingungen geschaffen wurden, Der Prozess sollte anhand repräsentativer Produktionsteile und -anordnungen überprüft werden.
Wichtige Variablen können die Positionierung der Komponenten sein, Spulenausrichtung, Erwärmungszeit, Platzierung des Füllstoffs und Änderungen im Zustand des eingehenden Materials.
Eine erfolgreiche Einzelverbindung allein begründet noch keinen wiederholbaren Herstellungsprozess.
Die endgültige Entscheidung zwischen Induktionslöten und Induktionslöten sollte durch die erforderlichen Verbindungseigenschaften gestützt werden, kompatible Füllmaterialien und ein Erhitzungsprozess, der stets akzeptable Ergebnisse liefert.
Schlüssel zum Mitnehmen
•Die Grenze ist der Füllmetall-Liquidus: Löten ≤450°C, Löten über 450 °C, aber unterhalb des Solidus des Grundmetalls (AWS A3.0-Terminologie).
•Beide Verfahren nutzen das gleiche elektromagnetische Heizprinzip; Was sich ändert, ist der erforderliche Wärmezyklus und die Wärmekontrolle.
•Die Auswahl des Füllstoffs muss die Benetzung berücksichtigen, Gelenkspiel, Kapillarwirkung und Wärmeausdehnung, nicht nur die Schmelztemperatur.
•Wählen Sie Löten für eine geringere thermische Belastung (elektrische Verbindungen); Wählen Sie Hartlöten entsprechend den Festigkeits- und Betriebstemperaturanforderungen.
•Überprüfen Sie die Temperatur der fertigen Verbindung, Benetzung, thermische Effekte, Leistung und Wiederholbarkeit – nicht nur, dass der Füllstoff schmolz.
Häufig gestellte Fragen
Klicken Sie auf eine Frage, um die Antwort zu erweitern.
Was ist der Hauptunterschied zwischen Löten und Hartlöten??
Die Temperatur der Füllmetallflüssigkeit. Unter AWS A3.0-Terminologie, Beim Löten wird ein Füllstoff mit einem Liquidus bei oder unter 450 °C verwendet, Beim Hartlöten wird ein Füllstoff verwendet, dessen Liquidus über 450 °C liegt, aber unter dem Solidus der Grundmaterialien liegt.
Kann die gleiche Induktionsausrüstung sowohl zum Löten als auch zum Hartlöten verwendet werden??
Oft ja, Das Erreichen der Löttemperatur ist jedoch keine Garantie für eine zufriedenstellende Niedrigtemperaturkontrolle beim Löten. Die Spulenanordnung und Heizleistung müssen für die jeweilige Verbindung entwickelt werden.
Ist Hartlöten immer stärker als Weichlöten??
Nicht unbedingt. Die Leistung hängt von der Zusatzlegierung ab, Grundmaterialien, Gelenkgeometrie, Belastungsbedingungen und Verbindungsqualität. Eine gut gestaltete Lötverbindung kann seinen Anforderungen gerecht werden, während eine schlecht gefüllte Lötverbindung versagen kann.
Wann sollte ich Induktionslöten statt Induktionslöten wählen??
Entscheiden Sie sich für Löten, wenn eine geringere thermische Belastung wichtig ist, beispielsweise für elektrische Verbindungen oder Baugruppen mit temperaturempfindlichen Bauteilen. Wählen Sie Hartlöten, wenn die Verbindung eine höhere Festigkeit erfordert, Dichtheit oder Fähigkeit zur Verwendung bei erhöhten Betriebstemperaturen.
Benötigen Sie Hilfe bei der Auswahl eines Induktionsfügeverfahrens??
Senden Sie Ihre gemeinsamen Daten, Material- und Serviceanforderungen, und KECHUANG kann Ihnen bei der Wahl zwischen Induktionslöten und Induktionslöten helfen.


