
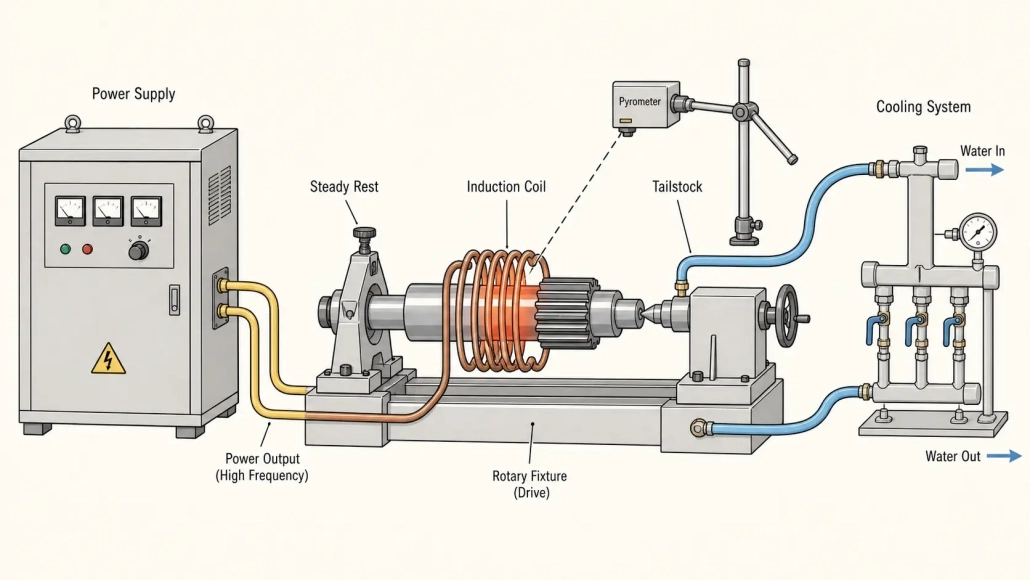
Induktionsheizung für landwirtschaftliche Maschinen: Anwendungen, Bauteiltypen, und Geräteentscheidungen
Ein Mähdrescher läuft 14 Stunden pro Tag durch Boden, der zwischen trockenem Sand und nassem Lehm wechselt. Bis zur Mitte der Saison, ist das Lagerauge der Antriebswelle durch 0.3 mm Gehäusetiefe abgenutzt. Die benachbarten Zahnradzähne — derselbe Stahlhärtegrad, derselbe Schmutz, dieselben Stunden — liegen immer noch innerhalb der Spezifikation. Der Unterschied lag nie in der Materialqualität. Es war, wo die Wärme während der Herstellung hinfließt, und wie tief.
Wenn ein Hersteller nur das Lagerblatt einer 900 mm-Welle härtet und den Rest auf seiner ursprünglichen Zähigkeit belässt, trifft er eine Entscheidung, die ein Ofen nicht ausführen kann. Wenn eine Werkstatt eine festgefahrene Buchse befreit, indem sie nur die äußere Hülse erhitzt – und nicht die Gussteile darum herum – sparen sie drei Stunden Ausfallzeit und einen Gehäuseaustausch. Induktionsheizung für landwirtschaftliche Maschinen verdient sich ihren Platz in diesen Momenten: lokalisiert, wiederholbar, schnell. Die eigentliche Arbeit besteht darin, zu entscheiden, welche Teile dies rechtfertigen und wie der Prozess so gestaltet werden soll, dass das Ergebnis erzielt wird 2 Uhr. entspricht dem Ergebnis bei 7 Bin.
In diesem Artikel werden die Komponenten von Landmaschinen behandelt, bei denen die Induktionserwärmung den stärksten Ertrag liefert – Antriebswellen, Zahnräder, Pins, Schaufeln, Zinken, und hydraulische Baugruppen. Es trennt die Verhärtung, Löten, und Schrumpfpassen als unterschiedliche Prozesse mit unterschiedlichen technischen Anforderungen. Und es geht durch die fünf Ausrüstungsentscheidungen – Leistung, Frequenz, Spulenform, Kühlung, und Prozesssteuerung – die bestimmen, ob die Leitung stabil läuft oder driftet, bis Mittwoch.
Warum Induktionsheizung für die Produktion von Landmaschinen geeignet ist
Landmaschinenhersteller arbeiten in einem engen Bereich zwischen Haltbarkeit und Kosten. Eine Getriebewelle eines 200-PS-Traktors muss überleben 8,000 Stunden Drehmomentumkehrung, Vibrationen, und kontaminiertes Öl. Ein Bodenzahn muss seine Schneide durchhalten 2,000 Hektar abrasiven Bodens. Eine hydraulische Verbindung an einer Rundballenpresse darf nach 100,000 Zyklen nicht undicht sein 250 Barren. Keines dieser Teile darf übermäßig konstruiert werden, bis die Kosten außer Kontrolle geraten. Induktionswärme passt, weil sie Energie nur dort anwendet, wo der Ausfall beginnt – an der Oberfläche, in der Verschleißzone, um den Lagerplatz herum – ohne für Wärme zu zahlen, die der Rest des Teils nicht benötigt.
Ofenwärme funktioniert für Chargenverfahren. Flammenwärme funktioniert für Einzelreparaturen. Aber wenn eine Produktionslinie 200 Wellen pro Tag produziert, der Unterschied zwischen dem Erwärmen einer 40 mm-Lagerzapfen mit Induktion versus Einweichen des gesamten Lagerzapfens 900 mm Schacht in einem Ofen ist nicht subtil. Weniger Energie. Weniger Zunder. Weniger Glätten nach der Wärmebehandlung. Weniger Stellfläche.
Induktion gewinnt nicht jeden Vergleich – sehr große Gussteile, komplexe interne Passagen, und Einzelstückreparaturen bevorzugen oft andere Methoden.
Aber für mittlere bis große Stahlkomponenten, Die Physik tendiert zur Induktion.
Das gleiche elektromagnetische Prinzip wird in behandelt wie Induktionsheizung funktioniert ist es, was die Induktion wiederholbar macht. Ein Ofen heizt von außen nach innen. Ein Induktionssystem liefert eine definierte Energiemenge an eine definierte Zone, Zyklus für Zyklus. Ähnliche ingenieurtechnische Logik treibt die Einführung der Induktion in anderen Schwermaschinenindustrien voran, von Windkraftkomponenten bis zur Bahn- und Luftfahrtfertigung.
Kernanwendungen: 6 Komponententypen, die Induktion rechtfertigen
Nicht jedes Teil von Landmaschinen benötigt Induktionswärme. Die Teile, die es tun, zeigen meist ein Muster: moderates bis hohes Produktionsvolumen, eine definierte Verschleißfläche oder Heizzone, und eine Ausfallkosten, die Prozesskonsistenz eine Investition wert macht. Sechs Bauteilfamilien machen die meisten Anwendungen für Induktionsheizungen in diesem Sektor aus.
1. Wellen und Achsen. Antriebswellen, PTO-Wellen, und Getriebewellen sind die Kandidaten mit dem höchsten Volumen. Induktionshärten von Lagerlagern, Spline-Enden, und Abdichtungsdurchmesser, während der Wellenkörper robust bleibt. A 60 mm Schaft mit einem gehärteten Lagersitz bei 55–60 HRC und einem Kern bei 25–35 HRC absorbiert Torsionsstoß ohne Bruch. Für Überwellen 600 mm, Die Drehung während des Erhitzens ist nicht optional – sie bestimmt, ob die Härtetiefe konzentrisch oder schief ist. Weitere Einzelheiten finden Sie in Welleninduktionshärtung.
2. Zahnräder und Kettenräder. Landwirtschaftliche Getriebe werden unter Bedingungen betrieben, die anderswo als Missbrauch gelten würden – Schmutz durch verschlissene Dichtungen, Stoßbelastungen durch Steine und Baumstümpfe, intermittierende Schmierung. Durch die Induktionshärtung entsteht eine verschleißfeste Zahnoberfläche, während Wurzel und Kern ihre Duktilität behalten. Zahn-für-Zahn-Härtung verarbeitet große Modulzahnräder; Das Schleuderhärten deckt kleinere Zahnräder in einem einzigen Zyklus ab. Die Konturhärtung folgt dem Zahnprofil für einen möglichst gleichmäßigen Fall, erfordert jedoch eine engere Spulengeometrie und Leistungssteuerung.
3. Stifte, Buchsen, und Verbindungselemente. Ladestifte, Kupplungsstifte, und Gelenkbuchsen sind Verschleißteile mit hohem Verschleiß. Durch Induktion kann der Hersteller nur die Stiftoberfläche härten, nur die Buchsenbohrung, oder beides – abgestimmt auf das Wartungsintervall und die Austauschkosten. Der Prozess ist schnell genug für die Inline-Härtung, Dies vereinfacht den Produktionsablauf für Teilefamilien mit hohem Mix.
4. Klingen, Zinken, und Bodenbearbeitungswerkzeuge. Ein Bodenbearbeitungszinken, der durch sandigen Lehm schneidet, verschleißt anders als ein auf Feuerstein treffender Zinken. Der erste braucht eine tiefe, abriebfestes Gehäuse. Der zweite benötigt genügend Kernfestigkeit, um den Aufprall ohne Bruch zu überstehen. Das Induktionshärten beherrscht beides – der Unterschied liegt in der Frequenz, Leistungsdichte, und Gehäusetiefenspezifikation, nicht im Grundprozess. Für dünnwandige Teile wie Mähmesser und Grubberkehren, Das Hauptrisiko besteht in einer Überhitzung: wenn der gesamte Querschnitt die Austenitisierungstemperatur erreicht, wird das Bauteil vollständig hart und spröde. Spulendesign und Leistungsanhebung müssen die Wärme auf die Arbeitskante beschränken.
5. Lagergehäuse, Ringe, und Hülsen. Induktion wird häufig verwendet, um ein Lagergehäuse oder einen Ring für die Montage auf einer Welle oder in einer Bohrung zu erweitern. Temperaturgleichmäßigkeit ist wichtiger als Geschwindigkeit – ein Unterschied von 20°C um den Umfang kann dazu führen, dass sich der Ring während der Montage verkantet und die Gegenfläche beschädigt. Ein Pyrometer, das auf die Bauteiloberfläche gerichtet ist und die Emissivität korrekt für den spezifischen Stahl- und Oberflächenzustand eingestellt ist, verhindert die meisten dieser Probleme.
6. Hydraulische Anschlüsse und geplatzte Baugruppen. Induktionslöten erhitzt die Verbindung lokal, ohne benachbarte Dichtungen oder dünnwandige Rohrabschnitte zu überhitzen. Diese Anwendung wird ausführlich im Abschnitt behandelt 4.
Induktionshärtung: Warum der Verschleißmodus die Gehäusetiefe bestimmt
Induktionshärtung ist die wertvollste Anwendung in der Herstellung von Landmaschinen, Aber generische Empfehlungen zur Gehäusetiefe überdauern den Kontakt mit realen Feldbedingungen nicht. Das gleiche 1045 Stahlschaft, der lange hält 6,000 Stunden in einem Traktorgetriebe können ausfallen 800 Stunden in einem Bodenbearbeitungsrotor. Der Unterschied liegt im Verschleißmechanismus – und der Gehäusetiefe, Härteprofil, und Mikrostruktur müssen darauf abgestimmt sein.
In sandigen und schluffigen Böden dominiert der abrasive Verschleiß. Feine Partikel schleifen die Oberfläche wie eine minderwertige Schleifscheibe. Kieselsäure im Boden misst 750–1.000 HV; eine auf 58–62 HRC gehärtete Oberfläche (660–750 HV) ist weicher als das Schleifmittel, aber hart genug, um eine akzeptable Lebensdauer zu gewährleisten, wenn die Hülse tief genug ist, dass der Verschleiß den Kern nicht erreicht. Für Bodenbearbeitung und Kultivatoren-Sweeps in abrasivem Boden, 2.5–4,0 mm effektive Bodentiefe ist ein häufiger Ausgangspunkt, durch Feldversuche validiert.
Schlagverschleiß ist das umgekehrte Problem.
Aufschlagverschleiß – durch Steine, Wurzeln, und gefrorener Boden – erfordert ein anderes Profil. Eine tiefe, vollständig harte Hülse kann bei wiederholtem Aufprall oder Rissen entstehen. Ein flacheres Gehärtungsgefüge, unterstützt durch eine härtere Übergangszone und einen Kern, absorbiert Aufprallenergie durch leichtes Verformen anstatt durch Brechen. Für einen Loader-Pin oder ein Schaufelgelenkteil, das häufigen Aufprällen ausgesetzt ist, Die wirksame Einsatzhärtetiefe kann mit 1,5–2,5 mm und einem allmählichen Härteübergang angegeben werden – nicht mit dem steilen Abfall, den ein schlecht gestalteter Induktionszyklus erzeugen kann. Die Unterscheidung ist wichtig: Ein steiles Härteprofil konzentriert die Beanspruchung an der Grenzfläche von Einsatzhärtung und Kern. Ein allmähliches Profil verteilt sie über ein größeres Volumen.
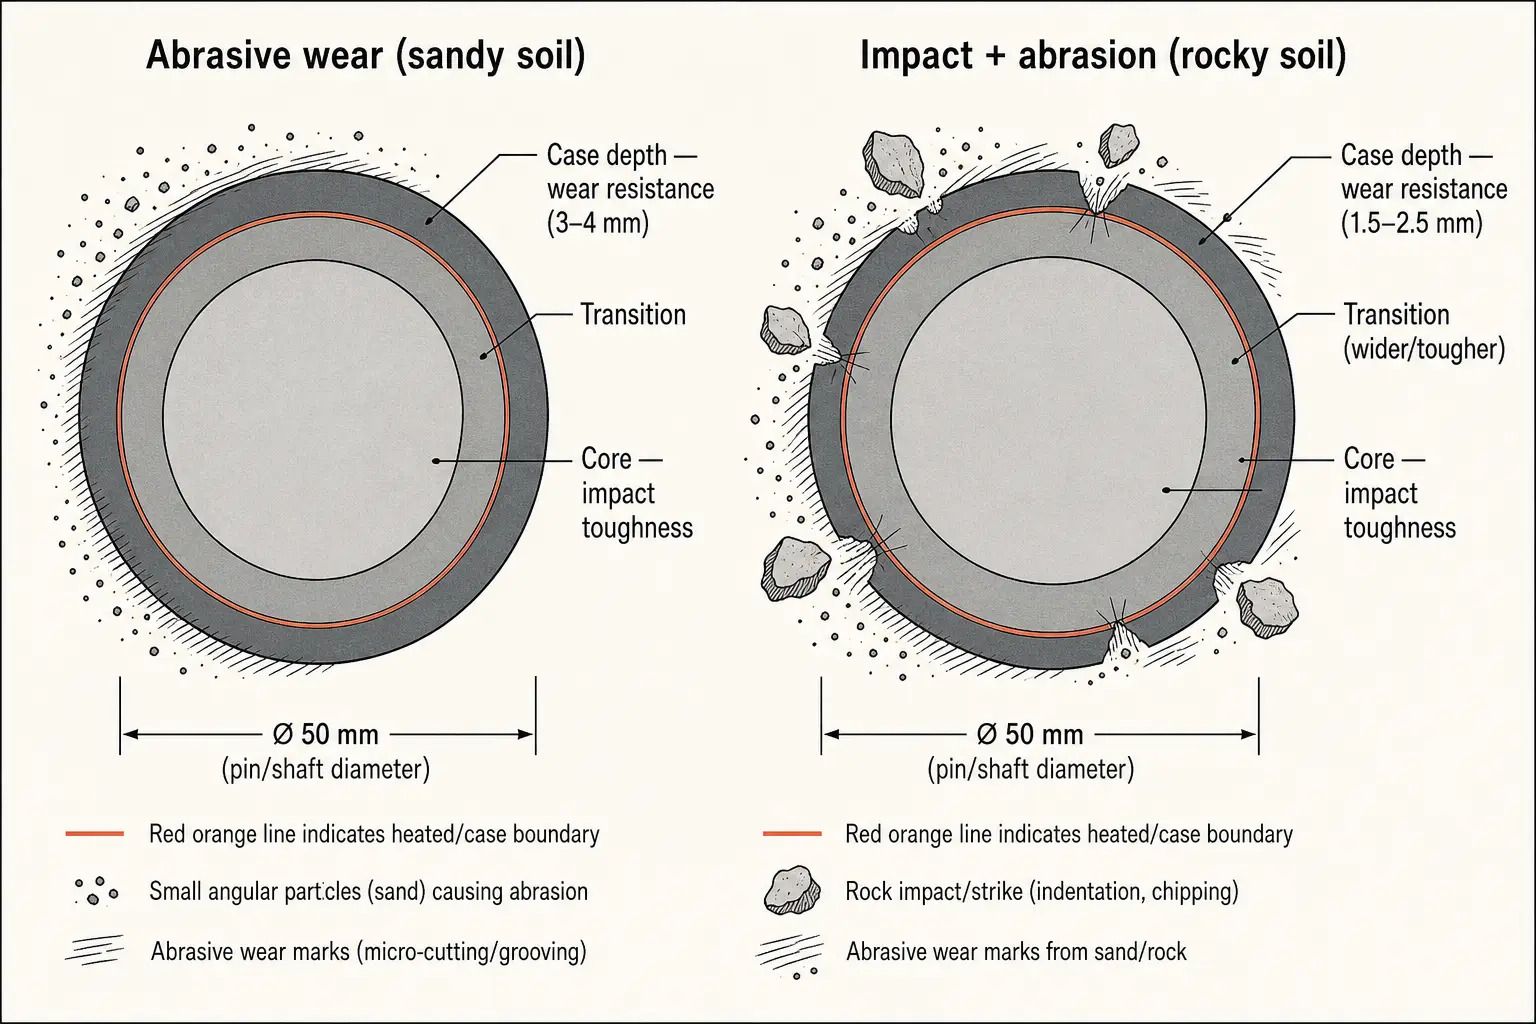
Für Bauteile, die beiden Mechanismen ausgesetzt sind — ein Mähdrescher-Schneckenförderer, der Getreide und gelegentlich einen Stein verarbeitet — wird eine Tendenz zur Abriebsfestigkeit empfohlen, wobei ein etwas höheres Stoßrisiko akzeptiert wird. Abriebverschleiß ist der kontinuierliche Ausfallmodus; Stoßereignisse sind intermittierend. Pro Region validieren: Ein in felsigem kanadischem Boden verkaufter Mähdrescher wird nicht dasselbe Verschleißprofil aufweisen wie einer, der in Löss verkauft wird.
Verzerrung nach der Induktionshärtung ist eine Produktionsrealität bei langen Wellen. A 1,200 die mm-Welle mit einem gehärteten Blatt an einem Ende kann nach dem Abschrecken um 0,2–0,5 mm verbogen werden. Die Fixierung: korrekte Spulenzentrierung, Stabile Pausen, die thermische Ausdehnung ermöglichen, gleichmäßige Abschreckung aus mehreren Sprühöffnungen, und eine Glattpresse nach dem Härten, solange das Teil noch warm ist (150–200°C). Für breitere Defektmuster, häufige Induktionshärtungsfehler deckt ab, was unabhängig von der Branche wiederkehrt.
Hartlöten, Lagerschrumpfung, und Montageoperationen
Härten erhält die Aufmerksamkeit. Bei der Induktionserwärmung im Landmaschinenbau geht es jedoch zu einem erheblichen Teil um die kontrollierte Verbindung und Montage, Lokale Hitze ersetzt eine Fackelflamme, ein Ofen, oder eine hydraulische Presse. Drei Prozesse dominieren.
Induktionslöten von Hydraulikrohrbaugruppen, Verteilerblöcke, und Sensorvorsprüngen eliminiert die bedienerabhängige Variation des manuellen Brennerlötens. Je nach Masse erreicht die Verbindung innerhalb von 15–60 Sekunden die Löttemperatur, der Füllstoff fließt, und der Strom fällt aus. Keine Flammenbeaufschlagung benachbarter Dichtungen. Kein Ruß. Der Zyklus wiederholt sich innerhalb von ±2 Sekunden am nächsten Teil.
Oben 50 Baugruppen pro Tag, Eine Induktionslötzelle mit einfacher Vorrichtung und Fußpedalstart amortisiert sich normalerweise innerhalb von 12–18 Monaten. Reduzierter Nacharbeitaufwand. Geringerer Verbrauch von Füllmaterial. Schnellere Zykluszeit. Die Leistungsauswahl Die Grundprinzipien sind dieselben, egal ob die Lötverbindung an einer Traktor-Hydraulikleitung oder einem Luft- und Raumfahrtverteiler liegt.
Schrumpfpassen verbindet Bauteile durch thermische Ausdehnung. Eine Nabe, die auf 200–250°C erhitzt wird, dehnt sich um einige Hundertstel Millimeter aus — genug, um sie auf eine Welle zu schieben, für die sonst eine Presse nötig wäre. Induktion erhitzt nur das zu dehnende Bauteil, schneller als ein Ofen oder ein heißes Ölbad. Die getroffenen Aufbauentscheidungen, die in Auswahl der Schrumpfpassmaschine zutreffen, egal ob die Nabe in ein Windkraftgetriebe oder in den Endantrieb eines Traktors eingebaut wird.
Ausrüstungswahl: 5 Entscheidungen, die bestimmen, ob die Fertigungslinie stabil läuft
A 100 Ein kW-Induktionsnetzteil, das an die falsche Spule angeschlossen ist und ein schlecht dimensionierter Kühlkreislauf führt zu schlechter Leistung. a 50 kW-System mit aufeinander abgestimmten Komponenten. Die Auswahl der Ausrüstung für die Induktionserwärmung landwirtschaftlicher Maschinen beginnt mit dem Teil und dem Prozess – nicht mit der Katalogleistung der Stromversorgung.
Die folgende Tabelle bietet eine Orientierungshilfe nach Komponententyp. Dies sind Produktionsbasislinien, keine technischen Spezifikationen. Validieren Sie jeden Eintrag mit Musterteilen, Härte durchquert, und Temperaturdaten, bevor Sie sich auf Produktionsmengen festlegen.
Vier Parameter prägen das Ergebnis. Wenn Sie einen verpassen, ist das System nicht mehr leistungsfähig. Fehlen zwei, kaufen Sie innerhalb von sechs Monaten Korrekturschlangen und einen größeren Kühler.
| Komponente & Verfahren | Typische Frequenz | Leistungsbereich | Was geht schief, wenn es nicht ausreichend spezifiziert ist? |
|---|---|---|---|
| Wellenlagerzapfen (Härten) | 5–15 kHz | 50–150 kW | Flache Schicht, ungleichmäßige Härte am Umfang, Zykluszeit zu lang für Liniengeschwindigkeit |
| Verzahnung (Kontur- oder Rotationshärten) | 20–50 kHz | 40–120 kW | Wurzel nicht gehärtet, wenn die Frequenz zu hoch ist; Spitze überhitzt, wenn die Leistungsdichte falsch ist |
| Stifte & Buchsen (Aufhärtung) | 50–100 kHz | 20–60 kW | Durcherhitzen bei kleinen Durchmessern; Kalkrisse durch übermäßige Gehäusetiefe |
| Klingen & Zinken (Kantenhärtung) | 20–50 kHz | 30–80 kW | Ganzschnitthärtung macht dünne Kanten spröd; Spulengeometrie folgt nicht dem Kantenprofil |
| Naben & Ringe (Schrumpfanpassung) | 5–15 kHz | 30–100 kW | Nicht-gleichmäßige Ausdehnung, Teilgallen während der Montage; Zykluszeit länger als Pressanpassungsalternative |
| Hydraulikverschraubungen (Löten) | 100–300 kHz | 10–40 kW | Verbindung wird an der Nahtfläche unterhitzt; Umgebende Rohrwand überhitzt und verfärbt oder verzerrt |
Frequenz und Leistung arbeiten zusammen. Für einen 60 mm Wellenlagerzapfen benötigt 2–4 mm Gehäusetiefe, 5–15 kHz bringt das aktuelle Eindringen dorthin, wo es benötigt wird. Für einen 15 mm Bolzen benötigt 1,0–1,5 mm, 50–100 kHz konzentriert die Wärme näher an der Oberfläche. Eine einzelne Frequenz deckt keine Produktpalette ab, die von großen Wellen bis zu kleinen Bolzen reicht – viele Werke betreiben zwei oder drei austauschbare Ausgangsstufen. Leistung skaliert mit erhitzter Masse und Zykluszeit. Die meisten Wellen- und Zahnradanwendungen beginnen bei 50–150 kW. Kleine Bolzen und Lötarbeiten laufen mit 10–60 kW. Fügen Sie einen Spielraum von 15–20 % für die Alterung des Coils und Abweichungen bei der Teileanpassung hinzu. Mehr dazu Frequenzauswahl und Leistungsdimensionierung in den verlinkten Ratgebern.
Spulengeometrie und Wasserkühlung sind die Punkte, an denen die meisten Systeme liefern oder enttäuschen. Eine umlaufende Spule, die zu einem passt 60 mm Schaft mit 6 mm Abstand koppelt effizient. Dieselbe Spule auf einem 45 mm Welle verlässt a 13.5 mm Spalt – Kupplungsabfälle, Zykluszeit verlängert sich. Anlagen mit unterschiedlichen Teilegrößen benötigen austauschbare Spulen oder Flussmittelkonzentratoren. Die Spule muss Hunderte von Lastwechseln pro Schicht im Staub überstehen, Maßstab, und Kühlmittelnebel. Spulendesign prinzipiell unkompliziert; die Haltbarkeit in der Produktion unterscheidet Fünf-Jahres-Spulen von Fünf-Wochen-Spulen. Kühlung hält alles am Laufen: ein System, das die Inbetriebnahme in einem sauberen Vorführraum besteht, kann nach sechs Monaten in einer Anlage, in der auch Schweißarbeiten in der Nähe stattfinden, dreimal pro Schicht wegen Übertemperatur auslösen. Kühlsystem Die Dimensionierung sollte die ungünstigsten Umgebungsbedingungen annehmen, nicht den Durchschnitt.
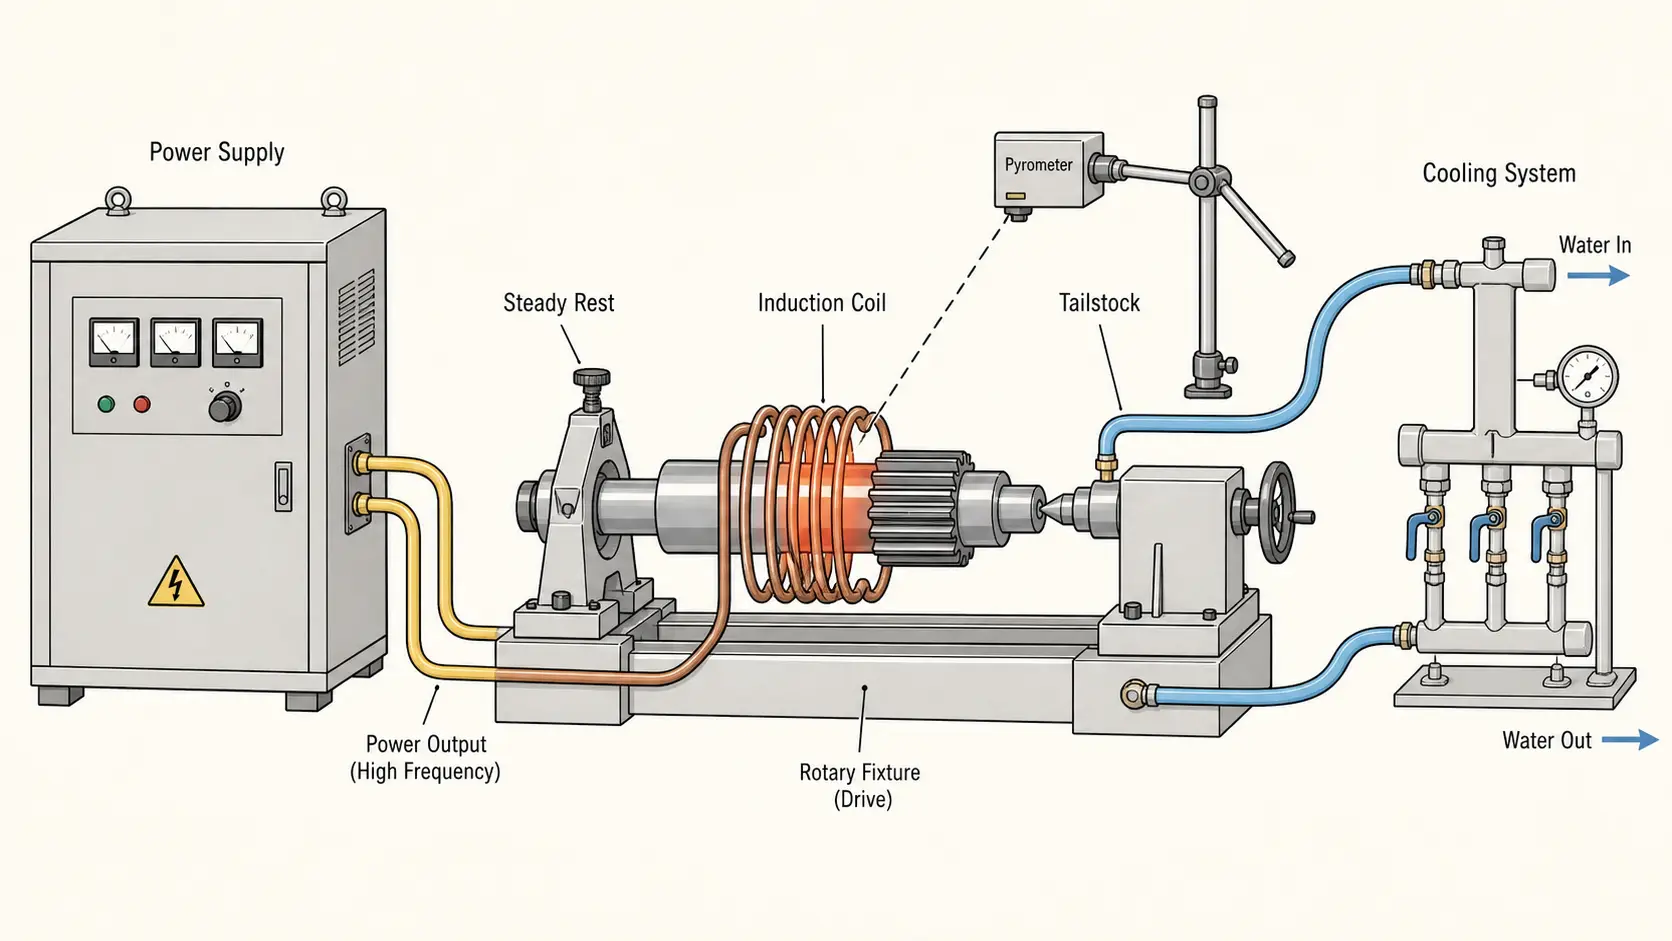
Prozesssteuerung in einer Produktionsumgebung
Ein Induktionserwärmungsprozess, der an einem Dienstagmorgen mit einer frisch abgerichteten Spule funktioniert, sauberes Kühlwasser, und ein erfahrener Bediener kann am Donnerstagnachmittag möglicherweise nicht mit einer Spule arbeiten, die gesehen wurde 800 Zyklen anstieg, ein Kühler kämpft gegen 35°C warme Umgebungsluft, und ein Bediener der zweiten Schicht, der letzte Woche geschult wurde. Bei der Prozesssteuerung geht es darum, die Lücke zwischen Best-Case- und Worst-Case-Output zu schließen.
Die Temperaturmessung ist der erste Regelkreis. Ein Ein-Wellenlängen-Pyrometer liefert eine geschlossene Leistungsregelung – jedoch nur, wenn die Emissionsgrad-Einstellung dem spezifischen Stahlgrad und dem Oberflächenzustand bei Temperatur entspricht. Skalierung ändert den Emissionsgrad. Eine frisch bearbeitete Welle liest sich anders als eine leicht rostige. Am Anfang jeder Schicht mit einem Kontakt-Thermoelement validieren. Zwei Pyrometer – eines am vorderen Rand, eines in der Mitte – erfassen Ungleichmäßigkeiten, die ein einzelner Sensor verpasst.
Die Handhabung der Teile bestimmt, ob der Abstand zwischen Spule und Teil konstant bleibt. Auf einer manuellen Station, Die Technik des Bedieners wird zu einer Prozessvariablen. Durch die vollständige Automatisierung entfällt diese Variable, erhöht jedoch die Komplexität der Wartung. Für landwirtschaftliche Anlagen mit gemischten Teilfamilien, Der Sweet Spot ist eine manuell geladene Vorrichtung mit harten Anschlägen und einer Teil-Präsenz-Sperre, die verhindert, dass der Zyklus startet, wenn das Teil nicht sitzt. Einfach, robust, durch das werkseigene Wartungsteam reparierbar.
Materialschwankungen können durch Induktion nicht behoben werden. Wenn der eingehende Stahl eine inkonsistente Härtbarkeit aufweist, Der gleiche Zyklus erzeugt unterschiedliche Härtetiefen. Berechnen Sie die Materialwerte jedes Lieferanten separat – „4140 von Lieferant A“ härtet nicht gleich aus wie „4140 von Lieferant B.“ Wenn sich materielle Quellen ändern, erneut validieren. Ein Härtedurchgang am ersten Artikel aus einer neuen Schmelze kostet weniger als ein Feldausfall.
Die Qualitätsüberprüfung sollte dem Risiko entsprechen. Eine Prüfung der Oberflächenhärte, ein periodischer Mikrohärtedurchgang, und eine visuelle Prüfung auf Abschreckrisse deckt die meisten gehärteten Teile ab. Eine Verschleißbuchse erfordert weniger Dokumentation als eine Getriebewelle, deren Ausfall einen bewegungsunfähig macht $400,000 Mitten in der Ernte kombinieren. Für Hersteller, die ihre erste Zelle bauen, wie man ein Induktionshärtungssystem auswählt deckt die Validierungsschritte ab, die zur RFQ-Phase gehören.
Schlüssel zum Mitnehmen
Induktionsheizung für landwirtschaftliche Maschinen liefert seine stärkste Rendite, wenn der Prozess an den spezifischen Verschleißmodus angepasst ist, Bauteilgeometrie, und Produktionsvolumen – nicht als Drop-in-Ofenersatz behandelt. Eine Welle, die nur einen gehärteten Lagerzapfen benötigt, benötigt keinen Ofenzyklus. Ein Zahnrad, das durch Oberflächenpitting ausfällt, muss nicht durchgehend gehärtet werden. Die fünf Ausrüstungsentscheidungen sind das, was eine Linie, die über Schichten hinweg stabil läuft, von einer unterscheidet, die nur gute Teile produziert, wenn alles richtig läuft.
FAQ
Q: Welche landwirtschaftlichen Maschinenbauteile profitieren am meisten von Induktionserwärmung?
A: Antriebswellen, PTO-Wellen, Getrieberäder, Kettenräder, Ladeschaufel-Pins, Gelenkbuchsen, Pflugzinken, Messer von Mähwerken, Kultivatorzinken, Lagergehäuse, und gelötete Hydraulikbaugruppen. Der gemeinsame Nenner: eine definierte Verschleißfläche an einem Stahlbauteil, das in mittleren bis hohen Stückzahlen hergestellt wird, wo lokales Erhitzen einen Kosten- oder Qualitätsvorteil gegenüber Massenverfahren bietet.
Q: Wie tief sollte die gehärtete Schicht bei einem Landwirtschaftsteil sein, das sowohl Stoß- als auch Abriebverschleiß ausgesetzt ist?
A: Es gibt keine einzige Zahl. Für ein Pflanzgerät in abrasivem Sandboden, 2.5–4,0 mm effektive Schichthärtetiefe ist eine gängige Ausgangsbasis. Für eine Lader-Pinne oder einen Schaufelmechanismus, der häufigen Steinschlägen ausgesetzt ist, 1.5–2,5 mm mit einem allmählichen Härteübergang verringert das Risiko von Rissen. Die Entscheidung muss durch Feldversuche unter den spezifischen Boden- und Betriebsbedingungen, denen die Maschine ausgesetzt sein wird, validiert werden. Ein Teil, das in felsigem kanadischem Boden verkauft wird, benötigt ein anderes Profil als dasselbe Teil, das in Löss verkauft wird.
Q: Wie wähle ich die richtige Induktionserwärmungsfrequenz für landwirtschaftliche Bauteile??
A: Beginnen Sie mit dem Teiledurchmesser und der erforderlichen Einsatzhärtetiefe. Große Wellen (50–100 mm) die typischerweise eine Einsatzhärtetiefe von 2–4 mm erfordern, verwenden normalerweise 5–15 kHz. Kleinere Stifte (10–25 mm) die eine flache Einsatzhärtung benötigen, verwenden 50–100 kHz. Zahnräder liegen je nach Modulgröße im Bereich von 20–50 kHz. Eine einzelne Frequenz wird nicht eine Produktpalette abdecken, die von Wellen bis zu Bolzen reicht. Viele Werke betreiben austauschbare Abtriebsstufen oder eine Versorgung mit variabler Frequenz. Mit Musterteilen und Härteverläufen validieren, bevor man sich verpflichtet.
Q: Kann Induktionshärten Verzerrungen bei langen landwirtschaftlichen Wellen im Vergleich zum Ofenhärten reduzieren?
A: Im Allgemeinen ja, weil Induktion nur die Zone erhitzt, die gehärtet werden soll, anstatt die gesamte Welle. Aber Verzerrungen treten immer noch auf, wenn die Spule nicht zentriert ist, die Abschreckung ungleichmäßig erfolgt, oder die Welle während des Erwärmens und Abkühlens nicht richtig gestützt wird. Für Überwellen 600 mm, Rotation während des Erwärmens, Stabile Pausen, die thermische Ausdehnung ermöglichen, und eine Nachhärtestation zum Richten von Teilen, die Spiel unter 0.1 mm halten müssen, sind Standardpraxis. Der Richten-Vorgang ist schneller und weniger risikoreich, solange das Teil noch warm ist.
Benötigen Sie einen Induktionshärteprozess für Ihre landwirtschaftliche Komponente?
Senden Sie uns Ihre Teilzeichnung, Materialqualität, Zielhärte oder Temperatur, und Produktionsrate. Unser Ingenieurteam wird die Frequenz empfehlen, Leistung, Spulenkonfiguration, und ein Kühl- und Handhabungskonzept, das zu Ihrer Anlage passt.


