
Индукционное отопление для сельскохозяйственной техники: Применения, Типы компонентов, и решения по оборудованию
Комбайн работает 14 часов в день через почву, которая чередуется между сухим песком и влажной глиной. К середине сезона, шариковый подшипник вала привода изношен 0.3 мм глубины корпуса. Зубья шестерни рядом с ним — такая же закалка стали, такая же грязь, такие же часы — всё ещё измеряется в пределах спецификаций. Разница никогда не была в марке материала. Разница была в том, куда ушёл нагрев во время производства, и насколько глубоко.
Когда производитель закаливает только подшипниковый цилиндр вала 900 мм, оставляя остальное в исходной прочности, они принимают решение, которое печь не способна выполнить. Когда ремонтная мастерская освобождает заедшую втулку, нагревая только внешнюю оболочку — а не отливку вокруг нее — они экономят три часа простоя и замену корпуса. Индукционное отопление для сельскохозяйственной техники заслуживает своего места в эти моменты: локализованное, повторяемого, быстро. Настоящая работа заключается в том, чтобы решить, какие детали это оправдывают, и как спроектировать процесс так, чтобы результат в 2 вечером. соответствовал результату в 7 утром.
В этой статье рассматриваются компоненты сельскохозяйственной техники, где индукционный нагрев дает наибольшую отдачу — карданные валы, Зубчатые колеса, штифты, лопасти, зубья, и гидравлические сборки. Она отделяет закалку, Пайка, и усадка и натяг как различные процессы с различными инженерными требованиями. И он проходит через пять решений по оборудованию — мощность, частота, геометрия катушки, охлаждение, и управление процессом — которые определяют, будет ли линия работать стабильно или дрейфовать к среде.
Почему индукционный нагрев подходит для производства сельскохозяйственной техники
Производители сельскохозяйственной техники работают в узком диапазоне между долговечностью и стоимостью. Трансмиссионный вал на 200-сильном тракторе должен выжить 8,000 часы реверса крутящего момента, вибрация, и загрязненное масло. Зубья для обработки почвы должны удерживать свою кромку насквозь. 2,000 акров абразивной почвы. Гидравлический штуцер пресс-подборщика не должен протекать после 100,000 циклы в 250 пруток. Ни одна из этих частей не может быть переработана с целью забвения затрат.. Индукционный нагрев подходит, поскольку он применяет энергию только там, где начинается разрушение — на поверхности., в зоне износа, вокруг посадочного места подшипника — без оплаты тепла остальная часть не нуждается.
Работы по нагреву печи для периодических процессов. Пламеневое отопление при разовом ремонте. Но когда производственная линия выходит из строя 200 валы в день, разница между отоплением 40 шейка подшипника мм с нагнетанием по сравнению с замачиванием всей 900 мм вал в печи не тонкий. Меньше энергии. Меньше окалины. Меньше выпрямления после термообработки.. Меньше площади.
Индукция не выигрывает во всех сравнениях — очень большие отливки, сложные внутренние ходы, При ремонте отдельных деталей часто предпочитают другие методы..
Но для стальных компонентов среднего и большого объема, физика склоняется к индукции.
тот же принцип электромагнетизма, который рассматривается в как работает индукционный нагрев это то, что делает индукцию повторяемой. печь нагревается снаружи внутрь. индукционная система доставляет определённую дозу энергии в определённую зону, цикл за циклом. аналогичная инженерная логика стимулирует применение индукции в других отраслях тяжёлого оборудования, от компонентов ветровой энергетики до железнодорожного и аэрокосмического производства.
Основные приложения: 6 Типы компонентов, которые оправдывают использование индукции
не каждая деталь сельскохозяйственной техники требует индукционного нагрева. Части, которые имеют тенденцию иметь общий шаблон: средний и высокий объем производства, определенная поверхность износа или зона нагрева, и стоимость сбоя, благодаря которой стабильность процесса стоит того, чтобы инвестировать в него.. Шесть семейств компонентов составляют большинство применений индукционного нагрева в этом секторе..
1. Валы и оси. Приводные валы, Карданные валы, и трансмиссионные валы являются наиболее объемными кандидатами. Индукционная закалка шеек подшипников, сплайн заканчивается, и диаметры уплотнений, сохраняя при этом корпус вала жестким. А 60 вал мм с закаленным подшипниковым местом на 55–60 HRC и сердцевиной на 25–35 HRC поглощает крутильные удары без разрушения. Для валов свыше 600 мм, Вращение при нагреве обязательно — оно определяет, будет ли глубина закалки концентричной или косой. Подробности изложены в индукционное упрочнение вала.
2. Шестерни и звездочки. Сельскохозяйственные шестерни работают в условиях, которые в других местах считались бы эксплуатационным злоупотреблением — грязь через изношенные уплотнения, ударные нагрузки от камней и пней, прерывистая смазка. Индукционная закалка создает износостойкую поверхность зуба, в то время как корень и сердцевина сохраняют пластичность. Закалка зуб за зубом обрабатывает шестерни с большим модулем; Спиновая закалка охватывает меньшие шестерни за один цикл. Контурная закалка следует профилю зуба для наиболее равномерного слоя, но требует более точной геометрии катушки и контроля мощности.
3. Булавки, Втулки, и соединительные элементы. Пины погрузчика, Пины сцепки, и втулки шарниров являются высокоизнашиваемыми расходными материалами. Индукционная закалка позволяет производителю закаливать только поверхность пина, только отверстие втулки, или и то, и другое — в зависимости от интервала обслуживания и стоимости замены. Процесс достаточно быстрый для поточной закалки., что упрощает производственный процесс для сложных семейств деталей.
4. Лезвия, зубья, и инструменты для обработки почвы. Зубья для обработки почвы, прорезающие супеси, изнашиваются иначе, чем те, которые ударяются о кремень.. Первое требует глубокого, устойчивый к истиранию корпус. Второму требуется достаточная прочность ядра, чтобы выдержать удар, не сломавшись.. Индукционная закалка подходит и для того, и для другого — разница в частоте., плотность мощности, и спецификация глубины корпуса, не в основном процессе. Для деталей с тонким сечением, таких как лезвия косилок и стружколомы культиваторов, основной риск заключается в перегреве насквозь: если все сечение достигает температуры аустенитизации, деталь становится полностью твердой и хрупкой. Конструкция катушки и регулировка мощности должны удерживать тепло в рабочей кромке.
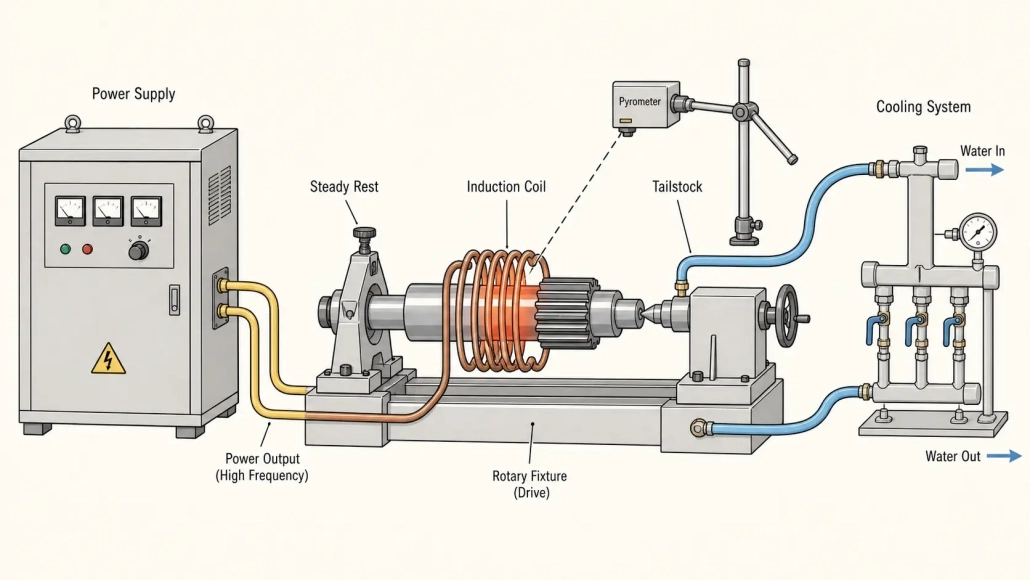
5. Корпуса подшипников, кольца, и втулки. Индукционный нагрев часто используется для расширения корпуса подшипника или кольца для сборки на вал или в отверстие. Однородность температуры важнее скорости: разница в 20°C по окружности может привести к взводу кольца во время сборки и истиранию сопрягаемой поверхности.. Пирометр, направленный на поверхность детали, с коэффициентом излучения, правильно настроенным для конкретной стали и состояния поверхности, предотвращает большинство этих проблем..
6. Гидравлические фитинги и паяные узлы. Индукционная пайка обеспечивает локальный нагрев соединения без перегрева соседних уплотнений или тонкостенных участков трубы.. Это приложение подробно описано в разделе 4.
Индукционная закалка: Почему режим износа определяет глубину корпуса
Индукционная закалка – наиболее ценное применение в производстве сельскохозяйственной техники., но общие рекомендации по глубине корпуса не выдерживают контакта с реальными полевыми условиями. Та же самая 1045 стальной вал, который прослужит долго 6,000 часов в трансмиссии трактора может выйти из строя при 800 часов в почвообрабатывающем роторе. Разница заключается в механизме износа и глубине корпуса., профиль твердости, и микроструктура должна ему соответствовать.
Абразивный износ преобладает на песчаных и илистых грунтах.. Мелкие частицы шлифуют поверхность, как шлифовальный круг низкого качества. Кремнезем в почве имеет твердость 750–1000 HV; поверхность закалена до 58–62 HRC (660–750 HV) мягче абразива, но достаточно твердая, чтобы обеспечивать приемлемый срок службы, если слой достаточно глубокий, чтобы износ не достиг ядра. Для зубьев культиваторов и лап для обработки почвы в абразивной почве, 2.5–глубина эффективного слоя 4,0 мм — это обычная отправная точка, подтверждено полевыми испытаниями.
Ударный износ — противоположная проблема.
Ударный износ — от камней, корней, А мерзлый грунт — требует другой профилировки. Глубокий, полностью закалённый слой может откалываться или трескаться под повторными ударами. Более мелкий слой, поддерживаемый более прочной переходной зоной и сердцевиной, поглощает энергию удара за счёт лёгкой деформации, а не разрушения. Для пальца погрузчика или компонента сцепки ковша, который подвергается частым ударам, эффективная глубина закалки может быть указана в пределах 1,5–2,5 мм с постепенным переходом твердости — а не резким снижением, которое может дать плохо спроектированный индукционный цикл. Это различие имеет значение: Резкий градиент твердости концентрирует напряжение на границе сердцевины и закалочного слоя. Постепенный градиент распределяет его по большему объему.
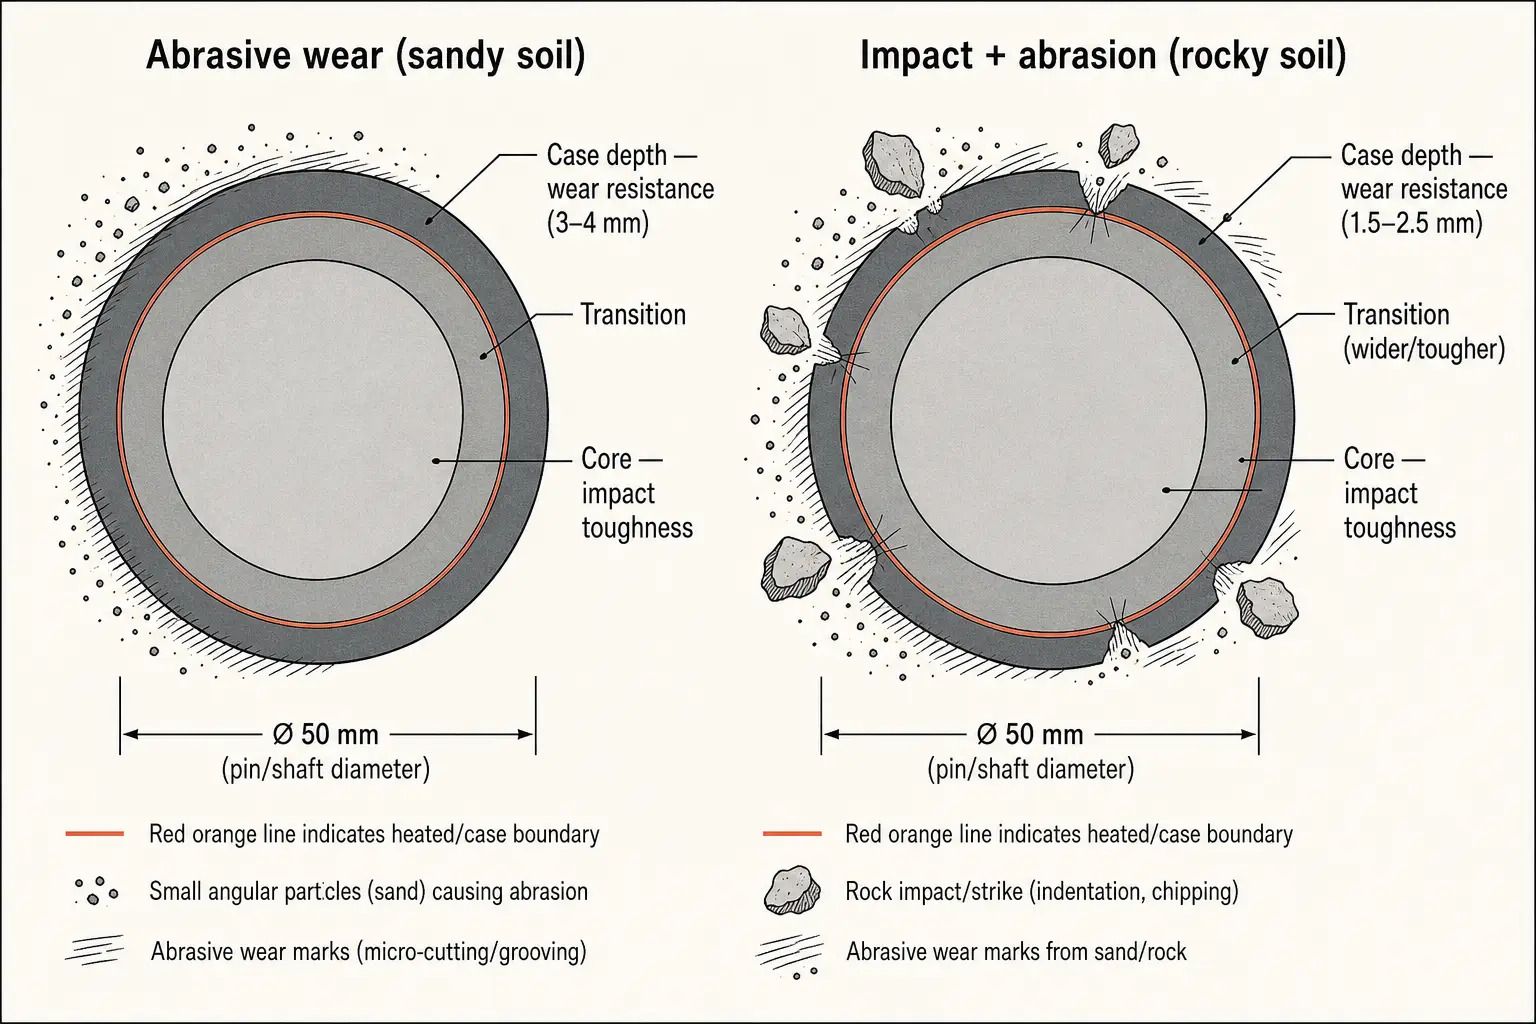
Для компонентов, подвергающихся обоим механизмам — шнек комбайна, перерабатывающий зерно и иногда встречающий камни — склонность к сопротивлению абразивному износу с допущением немного более высокого риска ударного износа. Абразивный износ является непрерывным режимом разрушения; Ударные события являются прерывистыми. Проверять по регионам: Комбайн, проданный для каменистой канадской почвы, не будет испытывать такой же профиль износа, как тот, который продан для луэссовой почвы.
Искажение после индукционной закалки — это реальность производства для длинных валов. А 1,200 Вал мм с закалённой шеей на одном конце может изогнуться на 0.2–0.5 мм после закалки. Исправление: правильное центрирование катушки, поддерживающие устройства, позволяющие тепловое расширение, равномерное закаливание через несколько форсунок, и пресс для выпрямления после закалки, пока деталь ещё тёплая (150–200°C). Для более широких схем дефектов, распространённых дефектов индукционной закалки охватывает то, что повторяется независимо от отрасли.
Пайка, усадочная посадка, и сборочные операции
Закалка привлекает внимание. Но значительная доля индукционного нагрева в производстве сельскохозяйственной техники приходится на соединение и сборку — контролируемую., локализованное тепло, заменяющее пламя факела, духовка, или гидравлический пресс. Доминируют три процесса.
Индукционная пайка узлов гидравлических трубок, коллекторные блоки, и выступы датчиков устраняют необходимость в зависимости от оператора при ручной пайке горелкой.. Соединение достигает температуры пайки за 15–60 секунд в зависимости от массы., наполнитель течет, и питание отключается. Нет воздействия пламени на соседние уплотнения. Нет сажи. Цикл повторяется в течение ±2 секунд на следующей детали.
Выше 50 сборки в день, ячейка индукционной пайки с простой оснасткой и запуском с помощью ножной педали обычно окупается в течение 12–18 месяцев. Сокращение переделок. Меньшее потребление припоя. Более быстрое время цикла. The выбор мощности Принципы те же, независимо от того, находится ли пайка на гидравлической линии трактора или на аэрокосмическом коллекторе.
Садка соединяет компоненты за счет термического расширения. Ступица, нагретая до 200–250°C, расширяется на несколько сотых миллиметра — достаточно, чтобы надеть на вал, для которого в противном случае потребовался бы пресс. Индукция нагревает только деталь, которую нужно расширить, быстрее, чем печь или ванна с горячим маслом. Решения по установке, рассмотренные в выбор машины для усадки/наплавки применяются независимо от того, устанавливается ли ступица в редуктор ветряной турбины или в конечный привод трактора.
Выбор оборудования: 5 Решения, определяющие стабильность работы линии
А 100 Индукционный источник питания кВт, подключенный к неправильной катушке, и контур охлаждения неправильного размера будут работать хуже. 50 кВт-система с хорошо подобранными компонентами. Выбор оборудования для индукционного нагрева сельскохозяйственной техники начинается с детали и процесса, а не с каталожного номинала источника питания..
В таблице ниже приведены начальные рекомендации по типам компонентов.. Это базовые производственные показатели, не технические характеристики. Подтвердите каждую запись с помощью образцов деталей, траверсы твердости, и данные по температуре перед выпуском производственных объемов.
Четыре параметра определяют результат. Пропустите один — и система будет работать хуже. Пропустите два — и через шесть месяцев вы будете покупать корректирующие катушки и более крупный охладитель.
| Компонент & Процесс | Типичная частота | Диапазон мощности | Что идет не так при недостаточной спецификации |
|---|---|---|---|
| Подшипниковые шейки вала (закалке) | 5–15 кГц | 50–150 кВт | Поверхностный случай, неравномерная твердость по окружности, время цикла слишком длинное для производственной линии |
| Зубья шестерни (контурная или поверхностная закалка вращением) | 20–50 кГц | 40–120 кВт | Корень не закален, если частота слишком высокая; кончик перегрет, если неправильная плотность мощности |
| Булавки & Втулки (поверхностная закалка) | 50–100 кГц | 20–60 кВт | Прогрев через малые диаметры; трещины закалки из-за чрезмерной глубины цементации |
| Лезвия & зубья (закалка кромки) | 20–50 кГц | 30–80 кВт | Закалка полной секции делает тонкие кромки хрупкими; геометрия катушки не повторяет профиль кромки |
| Ступицы & кольца (посадка с натягом) | 5–15 кГц | 30–100 кВт | Неравномерное расширение, деталь цепляется при сборке; время цикла больше, чем у альтернативы с прессовой посадкой |
| Гидравлические фитинги (Пайка) | 100–300 кГц | 10–40 кВт | Стыковка недостаточно прогревается на плоскости пайки; окружающая стенка трубы перегревается, изменяет цвет или деформируется |
Частота и мощность работают вместе. Для 60 подшипниковый участок вала, требующий глубины цементации 2–4 мм, 5–15 кГц обеспечивает проникновение тока туда, где это необходимо. Для 15 мм штифт нужен 1,0–1,5 мм, 50–100 кГц концентрирует тепло ближе к поверхности.. Одна частота не будет охватывать ассортимент продукции, который охватывает от больших валов до маленьких штифтов — многие заводы используют два или три взаимозаменяемых выходных каскада.. Мощные весы с нагретой массой и временем цикла. Большинство применений валов и шестерен начинаются с мощности 50–150 кВт.. Маленькие штифты и пайка работают на мощности 10–60 кВт.. Добавьте 15–20% запаса на старение катушки и изменение подгонки деталей.. Подробнее о выбор частоты и мощность в связанных руководствах.
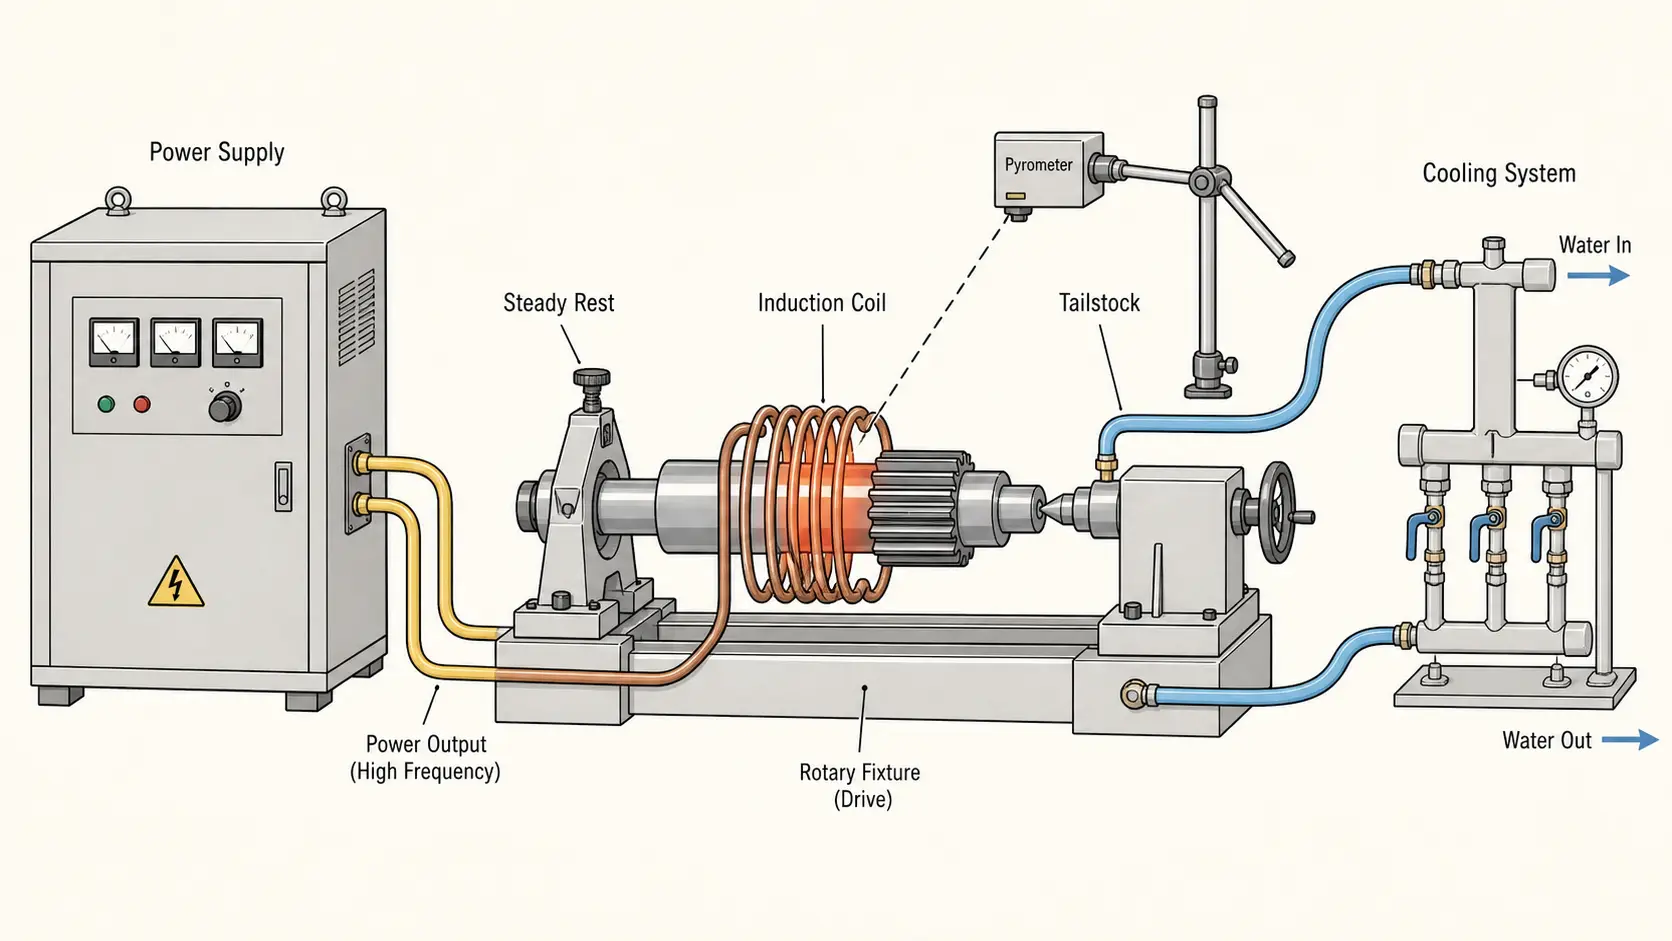
Геометрия катушки и водяное охлаждение — вот где большинство систем либо показывают хорошие результаты, либо разочаровывают. Окружная катушка, которая подходит к 60 мм валу с 6 мм зазором, эффективно соединяет. Та же катушка на 45 мм валу оставляет 13.5 мм зазор — соединение падает, время цикла увеличивается. Заводы, работающие с деталями разных размеров, нуждаются в сменных катушках или концентраторах потока. Катушка должна выдерживать сотни циклов нагрузки за смену в пыли, накипи, и тумане охлаждающей жидкости. конструкция катушки в принципе это просто; Долговечность в производстве — вот что отличает катушки на пять лет от катушек на пять недель. Охлаждение поддерживает работу всего: Система, которая проходит ввод в эксплуатацию в чистой демо-комнате, может срабатывать по превышению температуры трижды за смену после шести месяцев на заводе, где также ведется сварка поблизости. Система охлаждения Размеры следует планировать, исходя из наихудшей температуры окружающей среды, а не со среднего.
Управление процессом в производственной среде
Процесс индукционного нагрева, который работает во вторник утром со свежезаправленной катушкой., чистая охлаждающая вода, и опытный оператор может не работать в четверг днем с катушкой, повидавшей 800 циклов, Чиллер борется с окружающим воздухом температурой 35°C, и оператор второй смены, прошедший обучение на прошлой неделе. Управление процессом – это сокращение разрыва между лучшим и худшим сценарием..
Измерение температуры — первый контур регулирования.. Пирометр с одной длиной волны обеспечивает управление мощностью в замкнутом контуре — но только если настройка излучательной способности соответствует конкретной марке стали и состоянию поверхности при температуре. Изменение масштаба влияет на излучательную способность. Свежеобработанный вал показывает показания, отличные от вала с легкой ржавчиной. Проверяйте с помощью контактного термопары в начале каждой смены. Два пирометра — один на переднем крае, один в центре — улавливают неоднородности, которые пропускает один датчик.
Обращение с деталью определяет, остается ли зазор между рулоном и деталью постоянным. На ручной станции, техника оператора становится переменной процесса. Полная автоматизация устраняет эту переменную, но усложняет обслуживание.. Для сельскохозяйственных предприятий со смешанными семействами частей, Лучшее место — это приспособление, загружаемое вручную, с жесткими упорами и блокировкой при наличии детали, которая предотвращает запуск цикла, если деталь не установлена на место.. Простой, прочный, можно исправить силами собственной ремонтной бригады завода.
Изменение материала — это то, что индукция не может исправить.. Если поступающая сталь имеет непостоянную прокаливаемость, один и тот же цикл дает разную глубину корпуса. Определите базовый материал каждого поставщика отдельно — «4140 от поставщика А» не затвердевает так же, как «4140 от поставщика Б.» Когда меняются источники материала, перепроверять. Траверса твердости на первом изделии из новой плавки обходится дешевле, чем провал поля..
Проверка качества должна соответствовать риску. Проверка твердости поверхности, периодический переход микротвердости, и визуальное сканирование на наличие закалочных трещин покрывает большинство закаленных деталей.. Изнашиваемая втулка требует меньше документации, чем трансмиссионный вал, выход из строя которого приводит к обездвиживанию $400,000 комбайн в середине сбора урожая. Для производителей, создающих свою первую ячейку, как выбрать систему индукционной закалки охватывает этапы проверки, относящиеся к этапу запроса предложений..
Ключевой вывод
Индукционное отопление для сельскохозяйственной техники обеспечивает максимальную отдачу, когда процесс соответствует конкретному режиму износа, геометрия компонента, и объем производства — не рассматриваются как замена печи без замены. Вал, для которого требуется только закаленная опорная шейка, не нуждается в цикле печи.. Шестерня, поврежденная из-за поверхностного выкрашивания, не нуждается в сквозном закаливании. Пять решений по оборудованию — это то, что отличает линию, которая стабильно работает в разные смены, от линии, которая производит хорошие детали только когда всё идет правильно.
Часто задаваемые вопросы
вопрос: Какие детали сельскохозяйственной техники получают наибольшую пользу от индукционного нагрева?
А: Приводные валы, Карданные валы, шестерни трансмиссии, звёздочки, штифты погрузчика, втулки тяг и звеньев, зубья почвообрабатывающих орудий, ножи косилки, лопасти культиватора, корпуса подшипников, и пайка гидравлических сборок. Общая нить: определённая изнашиваемая поверхность на стальном компоненте, производимом в умеренных или больших объёмах, где локальный нагрев обеспечивает экономическое или качественное преимущество по сравнению с массовыми методами.
вопрос: Насколько глубокой должна быть закалённая зона на сельскохозяйственной детали, подвергающейся как ударному, так и абразивному износу?
А: Нет единственного значения. Для обработки почвы в абразивной песчаной почве, 2.5– 4,0 мм эффективной глубины закалки является общепринятой базой. Для пальца погрузчика или звена ковша, которое часто подвергается удару камнями, 1.5– 2,5 мм с постепенным переходом твёрдости снижают риск растрескивания. Решение должно быть подтверждено полевыми испытаниями в конкретных почвенных и эксплуатационных условиях, с которыми столкнется машина. Деталь, предназначенная для каменистой канадской почвы, требует другого профиля, чем та же деталь, предназначенная для лёсса.
вопрос: Как выбрать правильную частоту индукционного нагрева для сельскохозяйственных компонентов?
А: Начните с диаметра детали и требуемой глубины закалки. Большие валы (50–100 мм) для достижения глубины закалки 2–4 мм обычно используют 5–15 кГц. Мелкие штифты (10–25 мм) для неглубокой закалки используйте 50–100 кГц. Шестерни издают звук в диапазоне 20–50 кГц в зависимости от размера модуля. Одна частота не покроет ассортимент продукции, который варьируется от валов до штифтов. Многие предприятия используют взаимозаменяемые выходные ступени или источник переменной частоты. Проверяйте на пробных деталях и по показаниям твердости перед принятием решения.
вопрос: Может ли индукторное закаливание снизить деформацию длинных сельскохозяйственных валов по сравнению с закаливанием в печи??
А: В целом, да, потому что индукционный нагрев затрагивает только зону, подлежащую закалке, а не весь вал. Но искажение все равно происходит, если катушка смещена с центра, подача охлаждающей жидкости неравномерна, или вал не правильно поддерживается во время нагрева и охлаждения. Для валов свыше 600 мм, вращение во время нагрева, поддерживающие устройства, позволяющие тепловое расширение, и станция выправки после закалки для деталей, которые должны сохранять биение при эксплуатации 0.1 мм являются стандартной практикой. Операция выпрямления быстрее и менее рискованна, когда деталь еще теплая.
Нужен процесс индукционного нагрева для вашей сельскохозяйственной детали?
Отправьте нам чертеж вашей детали, маркой материала, целевое твердость или температура, и скоростью производства. Наша инженерная команда порекомендует частоту, мощность, конфигурацию катушки, и концепцию охлаждения и обращения, которая подходит для вашего завода.
Свяжитесь с нами по поводу нагрева сельскохозяйственного оборудования →


