
Ogrzewanie indukcyjne w maszynach rolniczych: Zastosowania, Rodzaje komponentów, oraz decyzje sprzętowe
Kombajn pracuje 14 godziny dziennie przez glebę, która na przemian jest suchy piasek i mokra glina. Do połowy sezonu, Łożysko wału napędowego się zużyło 0.3 mm głębokości obudowy. Zęby koła obok — ta sama temperatura stali, ta sama ziemia, te same godziny — nadal mieścią się w specyfikacji. Różnica nigdy nie była jakością materiału. To miejsce, gdzie ciepło trafiało podczas produkcji, i jak głęboko.
Gdy producent utwardza tylko czop łożyska a 900 mm i pozostawia resztę z pierwotną wytrzymałością, podejmują decyzję, której piec nie jest w stanie wykonać. Kiedy warsztat naprawczy uwalnia zapieczoną tuleję poprzez podgrzanie tylko zewnętrznej tulei – a nie otaczającego ją odlewu – oszczędza trzy godziny przestoju i wymianę obudowy. Ogrzewanie indukcyjne w maszynach rolniczych zasługuje na swoje miejsce w tych chwilach: lokalne, powtarzalnego, szybko. Prawdziwa praca polega na określeniu, które części to uzasadniają i jak zaprojektować proces, aby uzyskać wynik 2 po południu. odpowiada wynikowi o godz 7 jestem.
W tym artykule omówiono elementy maszyn rolniczych, w przypadku których nagrzewanie indukcyjne zapewnia największy zwrot — wały napędowe, koła zębate, sworzni, łopatki, zęby, i zespoły hydrauliczne. Oddziela hartowanie, lutowanie, i termokurczliwe jako odrębne procesy z odrębnymi wymaganiami inżynieryjnymi. Podejmuje pięć decyzji dotyczących sprzętu — moc, częstotliwość, geometrii cewki, chłodzenia, i kontrola procesu – które określają, czy do środy linia będzie działać stabilnie, czy dryfuje.
Dlaczego nagrzewanie indukcyjne pasuje do produkcji maszyn rolniczych
Producenci maszyn rolniczych działają w wąskim zakresie między trwałością a kosztem. Wałek napędowy w 200-konnej traktorze musi wytrzymać 8,000 godziny odwracania momentu obrotowego, drgania, i zanieczyszczony olej. Ząb kultywatora musi zachować ostrość przez 2,000 akry ziemi ściernej. Złącze hydrauliczne w prasie zwijającej nie może przeciekać po 100,000 cyklach przy 250 bar. Żadna z tych części nie może zostać przepracowana do niewykluczenia kosztów. ogrzewanie indukcyjne pasuje, ponieważ dostarcza energię tylko tam, gdzie zaczyna się awaria — na powierzchni, w strefie zużycia, wokół gniazda łożyska — bez płacenia za ciepło, którego reszta części nie potrzebuje.
ogrzewanie pieca działa w procesach turbulentnych. ogrzewanie płomienne działa przy jednorazowych naprawach. ale gdy linia produkcyjna się wydarzy 200 wały dziennie, różnica między podgrzewaniem 40 mm łożyska z indukcją a moczeniem całego ciała 900 mm wał w piecu nie jest subtelna. Mniej energii. Mniej łuszczenia się. Mniej prostowania po obróbce cieplnej. Mniej miejsca na podłodze.
Indukcja nie wygrywa każdego porównania — bardzo duże odlewy, złożone przejścia wewnętrzne, a naprawy jednoczęściowe często preferują inne metody.
Ale w przypadku elementów stalowych o średniej i dużej objętości, fizyka skłania się w stronę indukcji.
Ta sama zasada elektromagnetyczna opisana w jak działa nagrzewanie indukcyjne to właśnie sprawia, że indukcja jest powtarzalna. Piec grzeje od zewnątrz do wewnątrz. System indukcyjny dostarcza określoną dawkę energii do określonej strefy, cykl za cyklem. Podobna logika inżynierska napędza przyjęcie indukcji w innych gałęziach przemysłu ciężkiego, z komponenty energetyki wiatrowej do produkcji kolejowej i lotniczej.
Podstawowe aplikacje: 6 Typy komponentów uzasadniające indukcję
Nie każda część maszyn rolniczych wymaga nagrzewania indukcyjnego. Części, które mają, zwykle mają wspólny wzór: wielkość produkcji od średniej do dużej, określoną powierzchnię ścieralną lub strefę nagrzewania, oraz koszt awarii, który sprawia, że warto inwestować w spójność procesu. Większość zastosowań ogrzewania indukcyjnego w tym sektorze obejmuje rodziny sześciu komponentów.
1. Wały i osie. Wały napędowe, wały PTO, i wały napędowe są kandydatami o największej objętości. Indukcja utwardza czopy łożysk, końcówki splajnu, i średnice uszczelnień, pozostawiając korpus wału twardy. A 60 wał mm z hartowanym gniazdem łożyska o twardości 55–60 HRC i rdzeniem o twardości 25–35 HRC pochłania wstrząsy skrętne bez pękania. Dla wałów powyżej 600 mm, Obrót podczas ogrzewania nie jest opcjonalny — decyduje, czy głębokość obudowy jest koncentryczna czy krzywa. Więcej szczegółów opisane w hartowaniu indukcyjnym wałów.
2. Zębatkach i zębatkach. Zębatki rolnicze działają w warunkach, które gdzie indziej kwalifikowałyby się jako nadużywanie — brud przez zużyte uszczelki, obciążenia uderzeniowe od kamieni i pnią, przerywane smarowanie. hartowanie indukcyjne tworzy powierzchnię zęba odporną na ścieranie, podczas gdy korzeń i rdzeń zachowują plastyczność. Utwardzanie zębatkowo obsługuje duże przekładnie modułów; hartowanie obrotowe obejmuje mniejsze koła zębate w jednym cyklu. Hartowanie konturowe podąża za profilem zęba dla najbardziej jednolitej obudowy, ale wymaga precyzyjniejszej geometrii cewki i kontroli mocy.
3. sworzni, tuleje, oraz elementy łączące. sworznie załadowania, sworznie zaczepów, oraz tuleje obrotowe to materiały zużywalne. indukcja pozwala producentowi utwardzić tylko powierzchnię sworznia, tylko otwor tuleje, lub oba — dopasowane do interwału serwisowego i kosztu wymiany. Proces jest wystarczająco szybki do hartowania w linii, co upraszcza przepływ produkcji dla rodzin części o dużej różnorodności.
4. Ostrza, zęby, i narzędzia wchodzące w glebę. Ząb uprawowy przecinający piaszczystą glinę zużywa się inaczej niż ten trafiający w krzemień. Pierwszy wymaga głębokiej, odpornej na ścieranie warstwy wierzchniej. Drugi potrzebuje wystarczającej wytrzymałości rdzenia, aby przetrwać uderzenie bez pęknięcia. Hartowanie indukcyjne radzi sobie z obydwoma — różnica tkwi w częstotliwości, gęstości mocy, i specyfikacji głębokości warstwy wierzchniej, a nie w samym procesie. Dla części o cienkich ściankach, takich jak ostrza kosiarki i lemiesze kultywatora, głównym ryzykiem jest przegrzanie: jeśli cały przekrój osiągnie temperaturę austenityzacji, część staje się całkowicie twarda i krucha. Konstrukcja cewki i zwiększanie mocy muszą ograniczać ciepło do krawędzi roboczej.
5. Obudowy łożysk, pierścienie, i tuleje. Indukcję często stosuje się do rozszerzania obudowy łożyska lub pierścienia w celu montażu na wale lub w otworze. Równomierność temperatury ma większe znaczenie niż prędkość — różnica 20°C na obwodzie może spowodować naciągnięcie pierścienia podczas montażu i zatarcie powierzchni współpracującej. Pirometr skierowany na powierzchnię części z emisją prawidłowo ustawioną dla konkretnej stali i stanu powierzchni zapobiega większości tych problemów.
6. Złącza hydrauliczne i zespoły lutowane. Lutowanie indukcyjne podgrzewa miejscowo złącze bez przegrzewania przylegających uszczelnień lub cienkościennych odcinków rur. To zastosowanie jest omówione szczegółowo w Sekcji 4.
Hartowanie indukcyjne: Dlaczego tryb zużycia determinuje głębokość nawęglania
Hartowanie indukcyjne jest najbardziej wartościowym zastosowaniem w produkcji maszyn rolniczych, ale ogólne zalecenia dotyczące głębokości obudowy nie przetrwają kontaktu z rzeczywistymi warunkami polowymi. To samo 1045 stalowy wał, który wytrzymuje 6,000 godziny w przekładni ciągnika mogą ulec awarii na 800 godzinach w wirniku orczy. różnica polega na mechanizmie zużycia — oraz głębokości obudowa, profilu twardości, i mikrostrukturze muszą być do niego dopasowane.
ścierność dominuje w glebach piaszczystych i mulistych. drobne cząstki szlifują powierzchnię jak niskoklasowe koło szlifierskie. krzemionka w glebie ma 750–1 000 HV; powierzchnia utwardzona do 58–62 HRC (660–750 HV) jest bardziej miękki niż materiał ścierny, ale wystarczająco twardy, aby zapewnić akceptowalną trwałość użytkową, jeśli obudowa jest na tyle głęboka, że zużycie nie sięga rdzenia. Do zębów uprawowych i zamiatania kultywatora na glebie ściernej, 2.5Efektywna głębokość obudowy –4,0 mm jest częstym punktem wyjścia, potwierdzone próbami terenowymi.
Zużycie udarowe stanowi odwrotny problem.
Zużycie udarowe – od kamieni, korzenie, i zamarznięty grunt — wymaga innego profilu. Głęboki, całkowicie twarda obudowa może odpryskiwać lub pękać pod wpływem powtarzających się uderzeń. Płytsza warstwa wierzchnia wsparta przez twardszą strefę przejściową i rdzeń absorbuje energię uderzenia przez lekką deformację zamiast pękania. Dla sworznia ładowacza lub elementu połączenia łyżki, który jest często narażony na uderzenia, Skuteczna głębokość warstwy wierzchniej może być określona na 1,5–2,5 mm z łagodnym przejściem twardości — a nie ostrym spadkiem, jaki może wystąpić przy źle zaprojektowanym cyklu indukcji. To rozróżnienie ma znaczenie: Stromy gradient twardości koncentruje naprężenia na styku warstwa-wdornienie. Łagodny gradient rozkłada je na większą objętość.
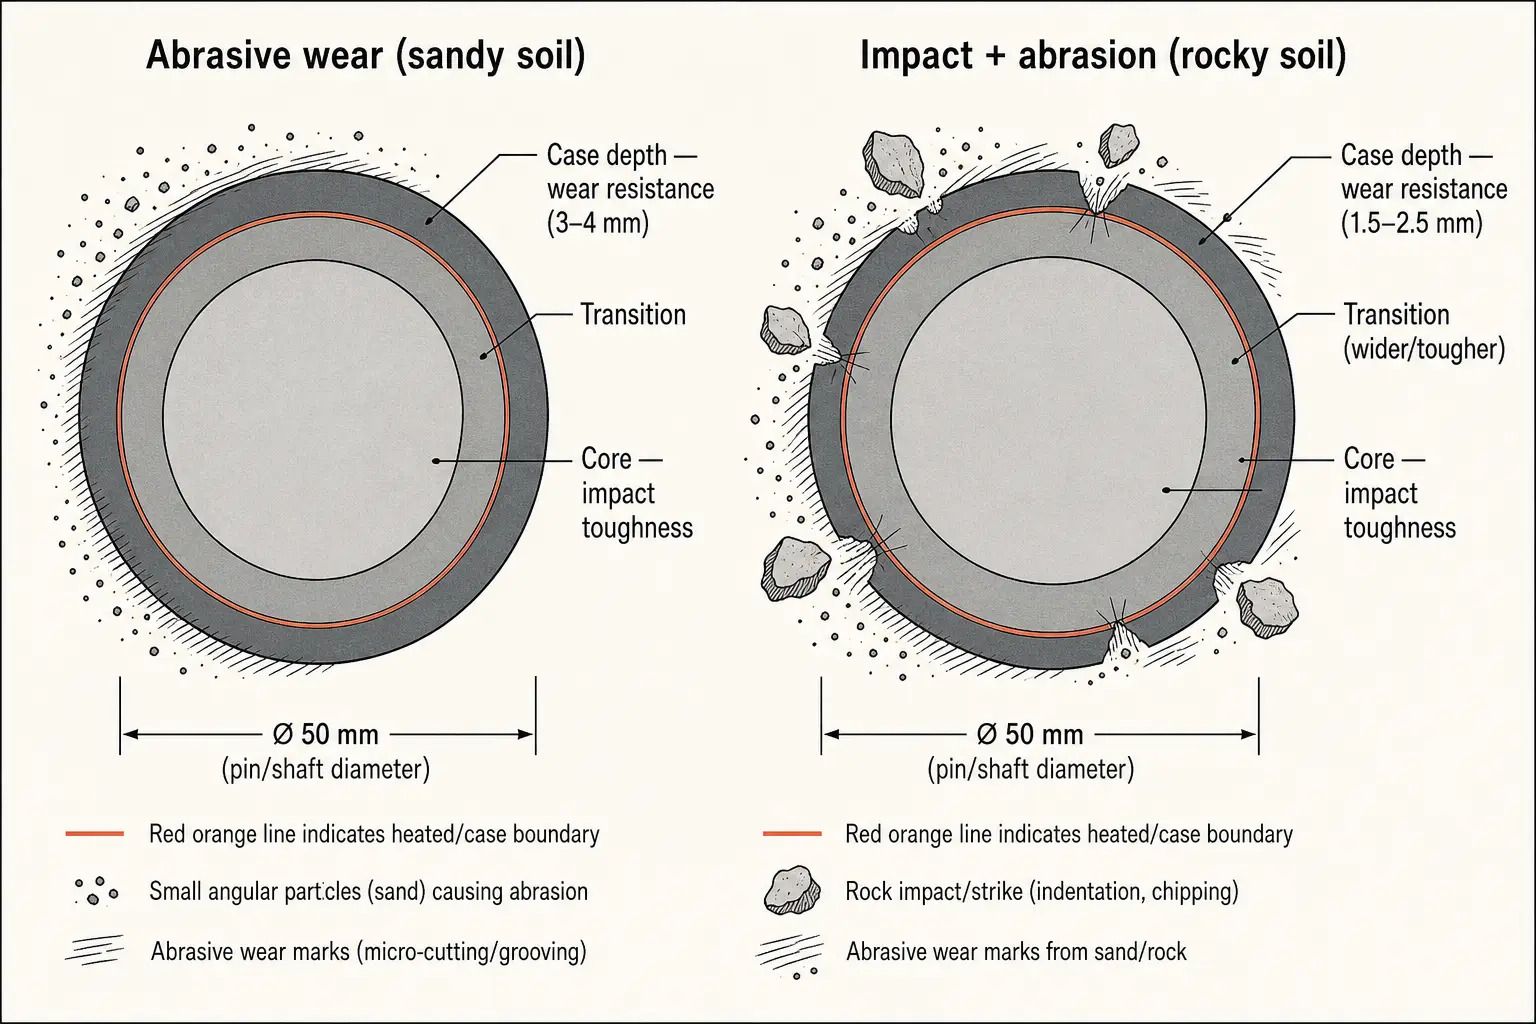
Dla komponentów obejmujących oba mechanizmy — ślimak kombajnowy przetwarzający ziarno i okazjonalnie kamień — tendencja do odporności na ścieranie i akceptacja nieco wyższego ryzyka uderzenia. Zużycie ścierne to tryb ciągłej awarii; zdarzenia uderzenia są przerywane. Walidacja na region: kombajn sprzedany na skalistej kanadyjskiej glebie nie będzie miał takiego samego profilu zużycia jak ten sprzedany w lessie.
Zniekształcenia po hartowaniu indukcyjnym są rzeczywistością produkcyjną dla długich wałów. A 1,200 wał mm z utwardzonym wałem na jednym końcu może wygiąć się o 0,2–0,5 mm po hartowaniu. naprawa: prawidłowe centrowanie cewki, stabilne podpórki umożliwiające rozszerzalność cieplną, jednolite hartowanie z wielu otworów natryskowych, oraz prasa prostująca po hartowaniu, gdy część jest jeszcze ciepła (150–200°C). dla szerszych wzorów defektów, Typowe wady hartowania indukcyjnego pokrywa to, co powtarza się niezależnie od branży.
Lutowanie, Dopasowanie skurczowe, oraz operacje montażowe
utwardzanie przyciąga uwagę. Jednak znaczna część nagrzewania indukcyjnego w produkcji maszyn rolniczych polega na łączeniu i montażu – kontrolowanym, miejscowe ciepło zastępujące płomień pochodni, piekarnik, lub prasę hydrauliczną. Dominują trzy procesy.
Lutowanie indukcyjne zespołów rur hydraulicznych, bloki rozmaitości, i występy czujników eliminują zależne od operatora zmiany w ręcznym lutowaniu palnikiem. Złącze osiąga temperaturę lutowania w ciągu 15–60 sekund, w zależności od masy, wypełniacz spływa, i zasilanie zostaje odcięte. Brak oddziaływania płomienia na sąsiednie uszczelki. Żadnej sadzy. Cykl powtarza się w ciągu ±2 sekund w następnej części.
Powyżej 50 zgromadzeń dziennie, indukcyjna komora lutownicza z prostym mocowaniem i uruchamianiem za pomocą pedału nożnego zwraca się zazwyczaj w ciągu 12–18 miesięcy. Zredukowane przeróbki. Mniejsze zużycie wypełniacza. Szybszy czas cyklu. Dla dobór mocy zasady są takie same, niezależnie od tego, czy złącze lutowane znajduje się na przewodzie hydraulicznym ciągnika, czy na kolektorze lotniczym.
Łącznik termokurczliwy łączy elementy poprzez rozszerzalność cieplną. Piasta podgrzewana do 200–250°C rozszerza się o kilka setnych milimetra — wystarczająco, aby nasunąć ją na wał, który w innym przypadku wymagałby prasy. Indukcja podgrzewa tylko część, która ma zostać rozszerzona, szybciej niż piekarnik lub kąpiel w gorącym oleju. Decyzje dotyczące ustawienia opisane w wybór maszyny do pasowania na gorąco dotyczą zarówno piasty montowanej w przekładni turbiny wiatrowej, jak i w końcowym napędzie ciągnika.
Wybór wyposażenia: 5 Decyzje, które decydują o tym, czy linia działa stabilnie
A 100 Zasilacz indukcyjny o kW podłączony do niewłaściwej cewki i pętla chłodząca o złym rozmiarze będzie działać słabiej 50 System kW z dobrze dobranymi komponentami. Wybór sprzętu do nagrzewania indukcyjnego maszyn rolniczych rozpoczyna się od części i procesu, a nie od katalogowej wartości znamionowej zasilacza.
Poniższa tabela zawiera wskazówki dotyczące punktu początkowego według typu komponentu. To są podstawy produkcyjne, a nie specyfikacje techniczne. Zweryfikuj każdy wpis za pomocą przykładowych części, twardość przechodzi, i dane dotyczące temperatury przed określeniem wielkości produkcji.
Na wynik wpływają cztery parametry. Jeśli przegapisz jeden, system będzie działał gorzej. Jeśli przegapisz dwa, w ciągu sześciu miesięcy kupisz cewki korekcyjne i większy agregat chłodniczy.
| Komponent & Proces | Typowa częstotliwość | Zakres mocy | Co pójdzie nie tak, jeśli nie zostanie określone |
|---|---|---|---|
| Czopy łożysk wału (utwardzania) | 5–15 kHz | 50–150 kW | Płytka warstwa (shallow case), nierówna twardość na obwodzie, czas cyklu jest zbyt długi dla szybkości linii |
| Zęby przekładni (hartowanie konturowe lub wirowe) | 20–50 kHz | 40–120 kW | Korzeń nie jest utwardzony, jeśli częstotliwość jest zbyt wysoka; końcówka przegrzana, jeśli gęstość mocy jest nieprawidłowa |
| sworzni & tuleje (utwardzanie obudowy) | 50–100 kHz | 20–60 kW | Nagrzewanie przelotowe małych średnic; gasić pęknięcia spowodowane nadmierną głębokością obudowy |
| Ostrza & zęby (hartowanie krawędzi) | 20–50 kHz | 30–80 kW | Hartowanie na całym przekroju powoduje, że cienkie krawędzie stają się kruche; geometria cewki nie jest zgodna z profilem krawędzi |
| Piasty & pierścienie (dopasowanie skurczowe) | 5–15 kHz | 30–100 kW | Nierównomierna ekspansja, częściowe zgrubienia podczas montażu; czas cyklu dłuższy niż alternatywa wciskana |
| Armatura hydrauliczna (lutowanie) | 100–300 kHz | 10–40 kW | Złącze przegrzewa się w płaszczyźnie lutowania; otaczająca ścianka rury przegrzewa się i odbarwia lub zniekształca |
Częstotliwość i moc współpracują ze sobą. Dla 60 mm czop łożyska wału wymagający głębokości obudowy 2–4 mm, 5–15 kHz zapewnia penetrację prądu tam, gdzie jest potrzebna. Dla 15 trzpień mm wymagający 1,0–1,5 mm, 50–100 kHz koncentruje ciepło bliżej powierzchni. Pojedyncza częstotliwość nie obejmie asortymentu produktów rozciągającego się od dużych wałów po małe sworznie — wiele zakładów wykorzystuje dwa lub trzy wymienne stopnie wyjściowe. Wagi mocy z podgrzaną masą i czasem cyklu. Większość zastosowań związanych z wałami i przekładniami zaczyna się od mocy 50–150 kW. Małe kołki i lutowanie działają przy mocy 10–60 kW. Dodaj 15–20% marginesu na starzenie się cewki i różnice w dopasowaniu części. Więcej na dobór częstotliwości i dobór mocy w połączonych przewodnikach.
Geometria cewki i chłodzenie wodne to cechy, które większość systemów spełnia lub rozczarowuje. Cewka otaczająca, która pasuje do 60 mm wał z 6 mm prześwit skutecznie łączy. Ta sama cewka na A 45 mm liście wału a 13.5 szczelina mm — spadki sprzęgła, czas cyklu się wydłuża. Instalacje obsługujące części o różnych rozmiarach wymagają wymiennych cewek lub koncentratorów strumienia. Cewka musi przetrwać setki cykli obciążenia na zmianę w kurzu, skalę, i mgła chłodząca. Projekt cewki jest proste w zasadzie; trwałość produkcji odróżnia cewki pięcioletnie od cewek pięciotygodniowych. Chłodzenie utrzymuje wszystko w ruchu: System, który przechodzi próbę w czystym pomieszczeniu demonstracyjnym, może wyłączać się z powodu przegrzania trzy razy na zmianę po sześciu miesiącach w zakładzie, w którym w pobliżu odbywa się również spawanie. System chłodzenia dobór powinien zakładać najgorszą możliwą temperaturę otoczenia, nie średnią.
Sterowanie procesem w środowisku produkcyjnym
Proces nagrzewania indukcyjnego działający we wtorek rano z świeżo przygotowaną cewką, czystą wodą chłodzącą, a doświadczony operator może nie pracować w czwartek po południu z cewką, która widziała 800 cykli, chłodnicą walczącą z powietrzem otaczającym powietrze 35°C, oraz operatorem na drugiej zmianie, który przeszedł szkolenie w zeszłym tygodniu. Sterowanie procesem polega na zmniejszaniu dystansu między najlepszym a najgorszym wyjściem.
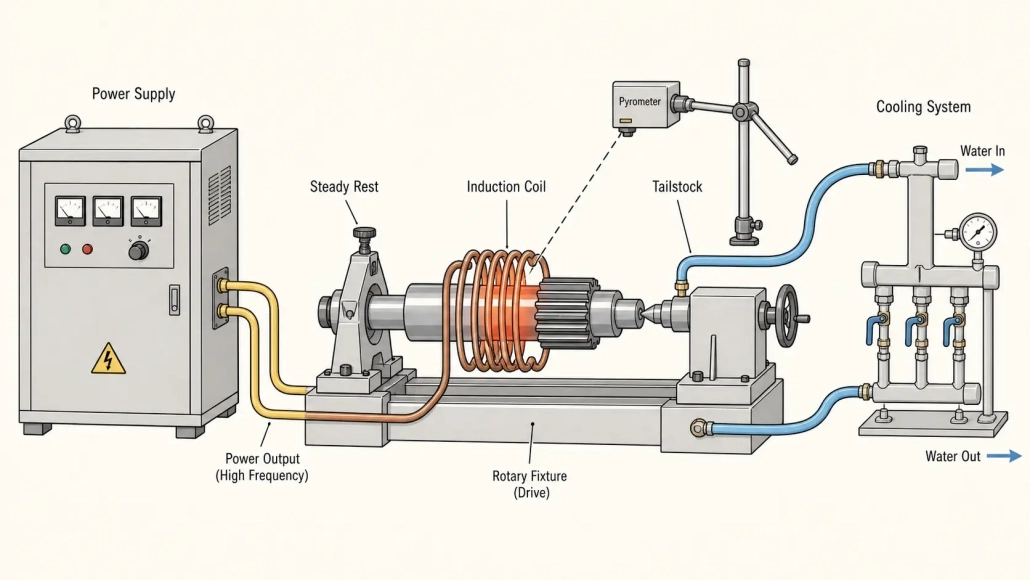
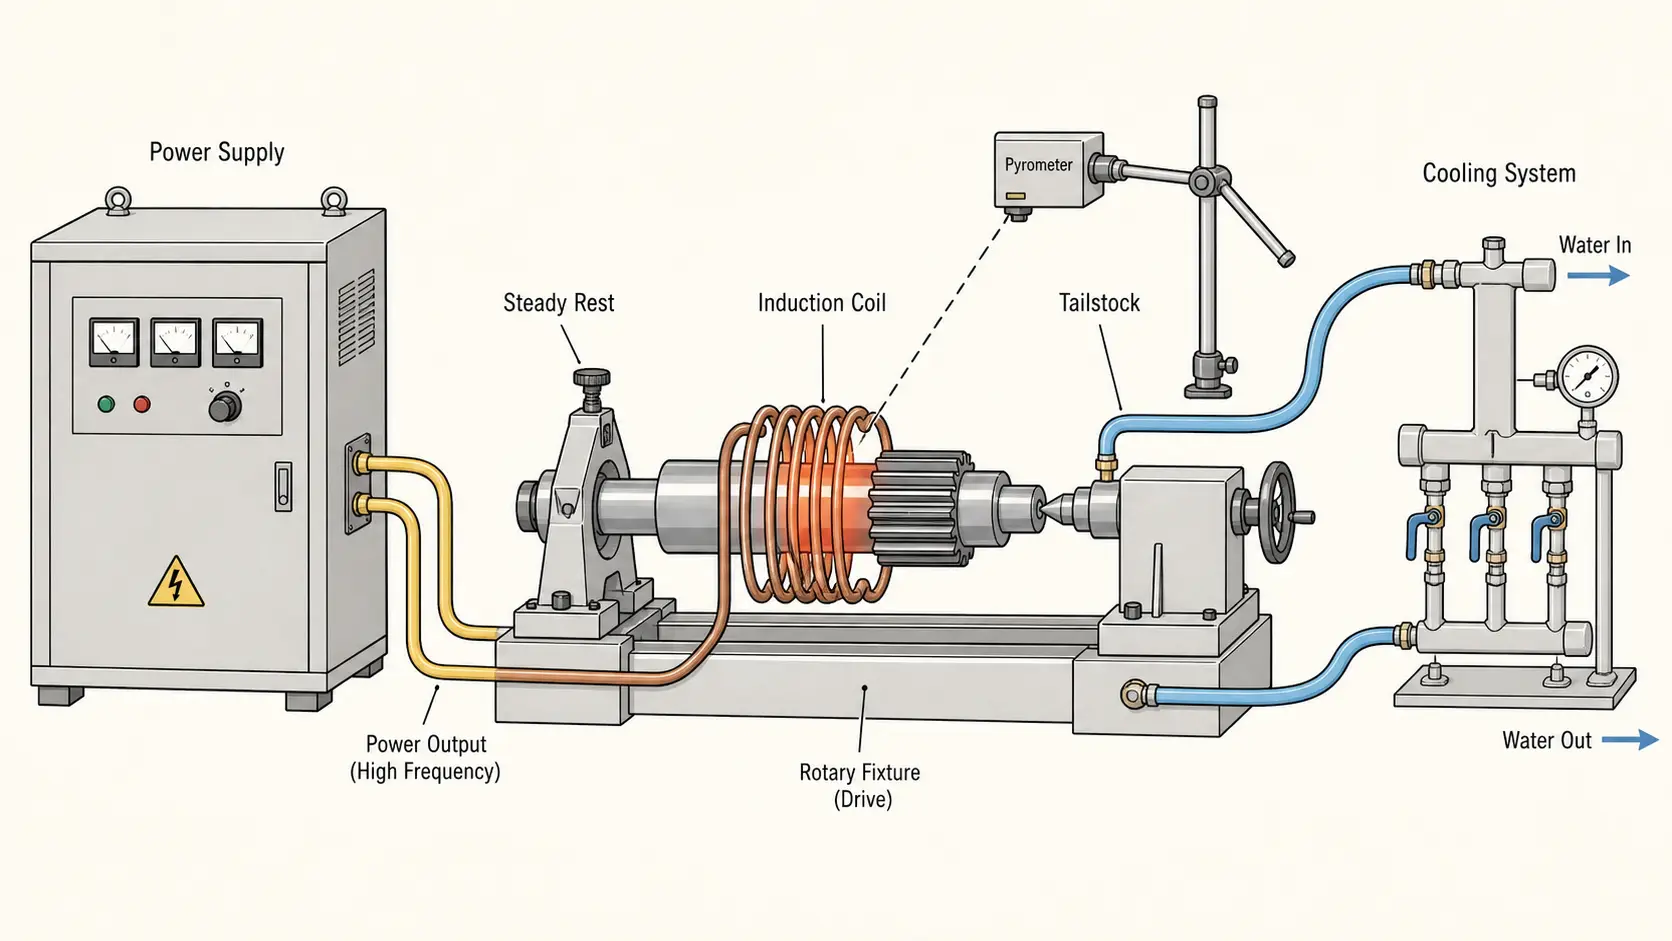
Pomiar temperatury to pierwsza pętla kontrolna. Pyirometr o jednej długości fali zapewnia zamkniętą kontrolę mocy — ale tylko wtedy, gdy ustawienie emisyjności odpowiada konkretnemu gatunkowi stali i warunkom powierzchni w danej temperaturze. Zmiana skali zmienia emisyjność. Świeżo obrabiany wał odczytuje się inaczej niż wał z lekką rdzą. Sprawdzać zgodność z termoparą kontaktową na początku każdej zmiany. Dwa pirometry — jeden na przedniej krawędzi, jeden w środku — wykrywają nierównomierności, które pojedynczy czujnik pomija.
Sposób obsługi części determinuje, czy odległość między zwojem a częścią pozostaje stała. Na stacji ręcznej, technika operatora staje się zmienną procesową. Pełna automatyzacja eliminuje tę zmienną, ale zwiększa złożoność konserwacji. Dla zakładów rolniczych z rodzinami mieszanymi, słodki punkt to ręcznie ładowany uchwyt z twardymi ogranicznikami i blokadą częściową, która zapobiega rozpoczęciu cyklu, jeśli część nie jest osadzona. Prosty, chropowaty, możliwe do naprawienia przez własny zespół konserwacyjny zakładu.
Różnice materiałowe są tym, czego indukcja nie może naprawić. Jeśli przychodząca stal ma nierówną hartowność, ten sam cykl wytwarza różne głębokości obudowy. Opracuj bazę materiału każdego dostawcy osobno — “4140 od Dostawcy A” nie twardnieje tak samo jak “4140 od Dostawcy B.” Kiedy zmieniają się źródła materialne, ponownie potwierdzić. Zmiana twardości pierwszego artykułu po nowym wytopie kosztuje mniej niż awaria w terenie.
Weryfikacja jakości powinna odpowiadać ryzyku. Kontrola twardości powierzchni, okresowy trawers mikrotwardości, a wizualne skanowanie pod kątem pęknięć hartowniczych obejmuje większość hartowanych części. Tuleja zużywalna wymaga mniej dokumentacji niż wał napędowy, którego awaria unieruchamia: $400,000 połączyć w środku żniw. Dla producentów budujących swoje pierwsze ogniwo, jak wybrać system hartowania indukcyjnego obejmuje etapy walidacji, które należą do etapu zapytania ofertowego.
Klucz na wynos
Ogrzewanie indukcyjne w maszynach rolniczych zapewnia największy zwrot, gdy proces jest dostosowany do konkretnego trybu zużycia, geometria komponentów, i wielkość produkcji – nie są traktowane jako wymiana pieca typu drop-in. Wał wymagający jedynie hartowanego czopa łożyskowego nie wymaga cyklu pieca. Przekładnia ulegająca awarii z powodu kratownicowania powierzchni nie wymaga pełnego hartowania. Pięć decyzji dotyczących sprzętu to to, co odróżnia linię pracującą stabilnie przez zmiany od tej, która produkuje dobre części tylko wtedy, gdy wszystko idzie dobrze.
FAQ
Q: Które części maszyn rolniczych korzystają najbardziej z nagrzewania indukcyjnego?
A: Wały napędowe, wały PTO, zębatki w przekładniach, koła łańcuchowe, sworznie ładowacza, tuleje zawieszeń, zęby kultywatora, noże kosiarki, lemiesze kultywatora, obudowy łożysk, i lutowane zespoły hydrauliczne. Wspólny wątek: określona powierzchnia zużywalna na stalowym elemencie produkowanym w średnich i dużych ilościach, gdzie lokalne nagrzewanie zapewnia przewagę kosztową lub jakościową w porównaniu z metodami masowymi.
Q: Jak głęboka powinna być utwardzona warstwa na części rolniczej, która podlega zarówno uderzeniom, jak i ścieraniu?
A: Nie ma jednej liczby. Dla elementu do uprawy w ścieralnej, piaszczystej glebie, 2.5– 4,0 mm efektywnej głębokości warstwy jest powszechną wartością wyjściową. Dla sworznia ładowacza lub elementu kosza, który często uderza w kamienie, 1.5– 2,5 mm z łagodnym przejściem twardości zmniejsza ryzyko pękania. Decyzja musi zostać zweryfikowana w próbach terenowych w konkretnych warunkach glebowych i eksploatacyjnych, z jakimi maszyna będzie miała do czynienia. Część sprzedawana do skalistej kanadyjskiej gleby potrzebuje innego profilu niż ta sama część sprzedawana do lessu.
Q: Jak wybrać odpowiednią częstotliwość nagrzewania indukcyjnego dla komponentów rolniczych?
A: Zacznij od średnicy części i wymaganej głębokości hartowania powierzchniowego. Duże wały (50–100 mm) wymagające głębokości hartowania powierzchniowego 2–4 mm zazwyczaj używają 5–15 kHz. Mniejsze sworznie (10–25 mm) wymagające płytkiej strefy hartowania używają 50–100 kHz. Koła zębate wpadają w zakres 20–50 kHz w zależności od wielkości modułu. Pojedyncza częstotliwość nie pokryje miksu produktów obejmującego wały i sworznie. Wiele zakładów używa wymiennych stopni wyjściowych lub zasilania o zmiennej częstotliwości. Zweryfikuj na próbkach części i przebiegach twardości przed ostatecznym zatwierdzeniem.
Q: Czy hartowanie indukcyjne może zmniejszyć odkształcenia długich wałów rolniczych w porównaniu z hartowaniem w piecu?
A: Generalnie tak, ponieważ indukcja nagrzewa tylko obszar podlegający hartowaniu, a nie cały wał. Jednak zniekształcenia nadal występują, jeśli cewka jest przesunięta na bok, dostawa hartowania jest nierównomierna, lub wał nie jest odpowiednio podparty podczas ogrzewania i chłodzenia. Dla wałów powyżej 600 mm, obrót podczas ogrzewania, stabilne podpórki umożliwiające rozszerzalność cieplną, oraz stacja prostowania po hartowaniu dla części, które muszą utrzymać wycieczkę pod 0.1 mm są standardową praktyką. prostowanie jest szybsze i mniej ryzykowne, gdy część jest jeszcze ciepła.
potrzebujesz procesu nagrzewania indukcyjnego dla komponentu rolniczego?
Prześlij nam swój rysunek części, klasa materiału, celuj w twardość lub temperaturę, i wydajność produkcji. nasz zespół inżynierów zaleci częstotliwość, moc, konfigurację cewek, oraz koncepcja chłodzenia i obsługi odpowiednia dla Twojego zakładu.
Skontaktuj się z nami w sprawie → ogrzewania maszyn rolniczych


