
Hệ thống sưởi cảm ứng cho máy móc nông nghiệp: Ứng dụng, Các loại linh kiện, và các quyết định về thiết bị
Một máy gặt hoạt động 14 giờ mỗi ngày qua đất xen kẽ giữa cát khô và đất sét ướt. Đến giữa mùa, ổ trục trục truyền đã mòn qua 0.3 mm chiều sâu vỏ. Các răng bánh răng bên cạnh nó — cùng loại thép đã tôi nhiệt, cùng loại đất, cùng số giờ — vẫn đo trong thông số kỹ thuật. Sự khác biệt không bao giờ nằm ở cấp vật liệu. Mà là nơi nhiệt lượng đi trong quá trình sản xuất, và sâu bao nhiêu.
Khi nhà sản xuất chỉ làm cứng phần ổ bi của một 900 trục mm và để phần còn lại ở độ bền ban đầu, họ đang đưa ra một quyết định mà một lò nung không thể thực hiện được. Khi một cửa hàng sửa chữa giải phóng ống lót bị kẹt bằng cách chỉ làm nóng ống bọc ngoài — chứ không phải phần đúc xung quanh nó — họ sẽ tiết kiệm được ba giờ ngừng hoạt động và thay thế vỏ bọc. Hệ thống sưởi cảm ứng cho máy móc nông nghiệp giành được vị trí của nó trong những khoảnh khắc này: cục bộ, có thể lặp lại, nhanh. Công việc thực sự là quyết định phần nào hợp lý và cách thiết kế quy trình để đạt được kết quả 2 chiều. phù hợp với kết quả tại 7 là.
Bài viết này đề cập đến các bộ phận của máy móc nông nghiệp trong đó hệ thống sưởi cảm ứng mang lại lợi nhuận cao nhất — trục truyền động, bánh răng, chốt, cánh tuabin, mũi nhọn, và cụm thủy lực. Nó tách cứng, hàn bạnh, và thu nhỏ khớp nối thành các quy trình riêng biệt với các yêu cầu kỹ thuật riêng biệt. Và nó trình bày năm quyết định về thiết bị — sức mạnh, tần số, hình học cuộn dây, làm mát, và kiểm soát quy trình — quyết định xem dây chuyền có vận hành ổn định hay bị lệch hướng vào thứ Tư.
Lý do đun nóng cảm ứng phù hợp với sản xuất máy nông nghiệp
Các nhà sản xuất máy nông nghiệp hoạt động trong phạm vi hẹp giữa độ bền và chi phí. Một trục truyền động trên máy kéo 200 mã lực phải chịu được 8,000 giờ đảo chiều mô-men xoắn, Rung động, và dầu bị nhiễm bẩn. Một lưỡi cày phải giữ được lưỡi qua 2,000 mấy mẫu đất mài mòn. Một khớp thuỷ lực trên máy cuốn rơm không được rò rỉ sau 100,000 các chu kỳ tại 250 bar. Không có bộ phận nào trong số này có thể được thiết kế quá mức dẫn đến chi phí vô lý. Gia nhiệt cảm ứng phù hợp vì nó chỉ áp dụng năng lượng nơi bắt đầu hỏng — ở bề mặt, trên vùng mòn, xung quanh chỗ ngồi của vòng bi — mà không phải trả cho nhiệt mà phần còn lại của bộ phận không cần.
Gia nhiệt trong lò làm việc cho các quy trình theo mẻ. Gia nhiệt bằng ngọn lửa dùng cho các sửa chữa một lần. Nhưng khi một dây chuyền sản xuất tạo ra 200 trục một ngày, sự khác biệt giữa gia nhiệt a 40 mm ổ bi với cảm ứng so với ngâm toàn bộ 900 trục mm trong lò không hề tinh tế. Ít năng lượng. Ít tỉ lệ hơn. Ít thẳng sau khi xử lý nhiệt. Ít diện tích sàn hơn.
Cảm ứng không phải là lựa chọn tốt nhất — các sản phẩm đúc rất lớn, các đường đi bên trong phức tạp, và các công việc sửa chữa đơn mảnh thường ưu tiên các phương pháp khác.
Nhưng đối với các bộ phận thép có thể tích trung bình đến cao, vật lý nghiêng về cảm ứng.
Nguyên lý điện từ tương tự được đề cập cách hoạt động của gia nhiệt cảm ứng chính là điều làm cho cảm ứng có thể lặp lại. Một lò sưởi từ bên ngoài vào trong. Hệ thống cảm ứng cung cấp một liều năng lượng xác định cho một vùng xác định, chu kỳ này nối chu kỳ khác. Logic kỹ thuật tương tự thúc đẩy việc áp dụng cảm ứng trong các ngành công nghiệp thiết bị nặng khác, từ linh kiện năng lượng gió đến sản xuất đường sắt và hàng không vũ trụ.
Ứng dụng chính: 6 Các loại linh kiện biện minh cho việc cảm ứng
Không phải bộ phận máy móc nông nghiệp nào cũng cần gia nhiệt cảm ứng. Các bộ phận có xu hướng chia sẻ một mẫu hình: khối lượng sản xuất vừa đến cao, bề mặt mài mòn hoặc vùng gia nhiệt xác định, và chi phí hỏng hóc khiến tính nhất quán quy trình đáng đầu tư. Sáu nhóm thành phần chiếm phần lớn các ứng dụng gia nhiệt cảm ứng trong lĩnh vực này.
1. Trục và trục. Trục truyền động, Trục PTO, và trục truyền động là những ứng viên có khối lượng cao nhất. Băng bi cảm ứng làm cứng các gioăng, đầu rãnh, và đường kính gioăng trong khi vẫn giữ thân trục cứng. MỘT 60 trục mm với chỗ ngồi ổ bi cứng ở 55–60 HRC và lõi ở 25–35 HRC hấp thụ sốc xoắn mà không bị gãy. Dành cho trục trên 600 mm, quay trong khi gia nhiệt không phải là tùy chọn — nó quyết định độ sâu ổ trục có đồng tâm hay lệch tâm. Chi tiết hơn được đề cập trong làm cứng cảm ứng trục.
2. Bánh răng và bánh xích. Bánh răng nông nghiệp hoạt động trong các điều kiện mà ở nơi khác được coi là lạm dụng — bụi qua các con dấu mòn, tải va đập từ đá và gốc cây, bôi trơn gián đoạn. Gia công cứng cảm ứng tạo ra bề mặt răng chống mài mòn trong khi chân và lõi giữ độ dẻo dai. Gia công cứng từng răng xử lý bánh răng lớn; Xoay cứng bao phủ các bánh răng nhỏ hơn trong một chu kỳ duy nhất. Cứng theo đường viền theo hình dạng răng để có độ đồng đều nhất nhưng đòi hỏi hình học cuộn dây và kiểm soát công suất chặt chẽ hơn.
3. Chốt, Lót ổ trục, và các thành phần liên kết. Chốt của bộ nạp, chốt móc kéo, và lót trục pivot là các vật liệu tiêu hao dễ mòn cao. Tôi luyện từ tính cho phép nhà sản xuất chỉ làm cứng bề mặt chốt, chỉ lỗ của lót ổ trục, hoặc cả hai — phù hợp với khoảng thời gian phục vụ và chi phí thay thế. Quy trình đủ nhanh để làm cứng trên dây chuyền, giúp đơn giản hóa quy trình sản xuất cho các dòng sản phẩm có độ hỗn hợp cao.
4. lưỡi dao, mũi nhọn, và các công cụ làm đất. Một chiếc mũi cày cắt xuyên qua đất cát sẽ mòn khác với một chiếc mũi nhọn đâm vào đá lửa. Việc đầu tiên cần một sự sâu sắc, vỏ chống mài mòn. Cái thứ hai cần đủ độ dẻo dai của lõi để tồn tại khi va chạm mà không bị gãy. Làm cứng cảm ứng xử lý cả hai - sự khác biệt là ở tần số, mật độ công suất, và đặc điểm kỹ thuật độ sâu trường hợp, không nằm trong quá trình cơ bản. Đối với các bộ phận có tiết diện mỏng như lưỡi cắt của máy cắt và máy xới đất, rủi ro chính là sưởi ấm qua: nếu toàn bộ tiết diện đạt đến nhiệt độ tự trị hóa, chi tiết trở nên hoàn toàn cứng và giòn. Thiết kế cuộn dây và tăng công suất phải giữ nhiệt chỉ ở cạnh làm việc.
5. Vỏ ổ bi, vành, và ống bóng. Cảm ứng thường được sử dụng để mở rộng vỏ ổ trục hoặc vòng lắp ráp lên trục hoặc lỗ khoan. Độ đồng đều nhiệt độ quan trọng hơn tốc độ — chênh lệch 20°C quanh chu vi có thể khiến vòng bị khóa trong quá trình lắp ráp và làm hỏng bề mặt ghép nối. Một thiết bị đo nhiệt độ hồng ngoại nhắm vào bề mặt chi tiết với hệ số phát xạ được đặt đúng cho loại thép và điều kiện bề mặt cụ thể sẽ ngăn chặn hầu hết các vấn đề này.
6. Phụ kiện thủy lực và các cụm mối hàn bằng hàn Brazed. Hàn cảm ứng làm nóng mối nối cục bộ mà không làm quá nhiệt các phốt kề cận hoặc các đoạn ống thành mỏng. Ứng dụng này được trình bày chi tiết trong Mục 4.
Làm cứng cảm ứng: Tại sao chế độ mòn quyết định độ sâu lớp cứng
Tôi cảm ứng là ứng dụng có giá trị cao nhất trong sản xuất máy nông nghiệp, nhưng các khuyến nghị về độ sâu vỏ chung không tồn tại khi tiếp xúc với điều kiện thực tế. Tương tự 1045 trục thép bền lâu 6,000 số giờ trong hộp số máy kéo có thể hỏng tại 800 số giờ trong rotor cày xới. Sự khác biệt nằm ở cơ chế mài mòn — và độ sâu vỏ máy, hồ sơ độ cứng, và cấu trúc vi mô phải phù hợp với nó.
Mài mòn chiếm ưu thế trong đất cát và đất bùn. Các hạt mịn mài mịn bề mặt như bánh mài loại thấp. Silica trong đất đo được 750–1.000 HV; bề mặt được làm cứng đến 58–62 HRC (660–750 HV) mềm hơn vật liệu mài mòn nhưng đủ cứng để mang lại tuổi thọ chấp nhận được nếu vỏ đủ sâu để mài mòn không chạm đến lõi. Đối với lưỡi cày và quét đất mài mòn, 2.5–4,0 mm độ sâu vỏ hiệu quả là điểm khởi đầu phổ biến, được xác nhận qua thử nghiệm thực địa.
Mài mòn do va đập là vấn đề ngược lại.
Mài mòn do va đập — do đá, rễ cây, và đất đóng băng — đòi hỏi một kiểu dáng khác. vỏ sâu, cứng hoàn toàn có thể bị nứt hoặc nứt khi va chạm lặp đi lặp lại. Lớp vỏ nông hơn kết hợp với vùng chuyển tiếp và lõi cứng hơn hấp thụ năng lượng va đập bằng cách biến dạng nhẹ thay vì gãy. Đối với một trục bản tải hoặc bộ phận liên kết gầu thường xuyên chịu va đập, độ sâu lớp vỏ hiệu quả có thể được chỉ định từ 1,5–2,5 mm với chuyển tiếp độ cứng dần — không phải sự giảm độ cứng đột ngột mà chu trình tôi kém thiết kế có thể tạo ra. Sự khác biệt này quan trọng: độ cứng giảm dần đột ngột tập trung ứng suất tại giao diện vỏ-lõi. Một chuyển tiếp dần trải đều nó trên một thể tích rộng hơn.
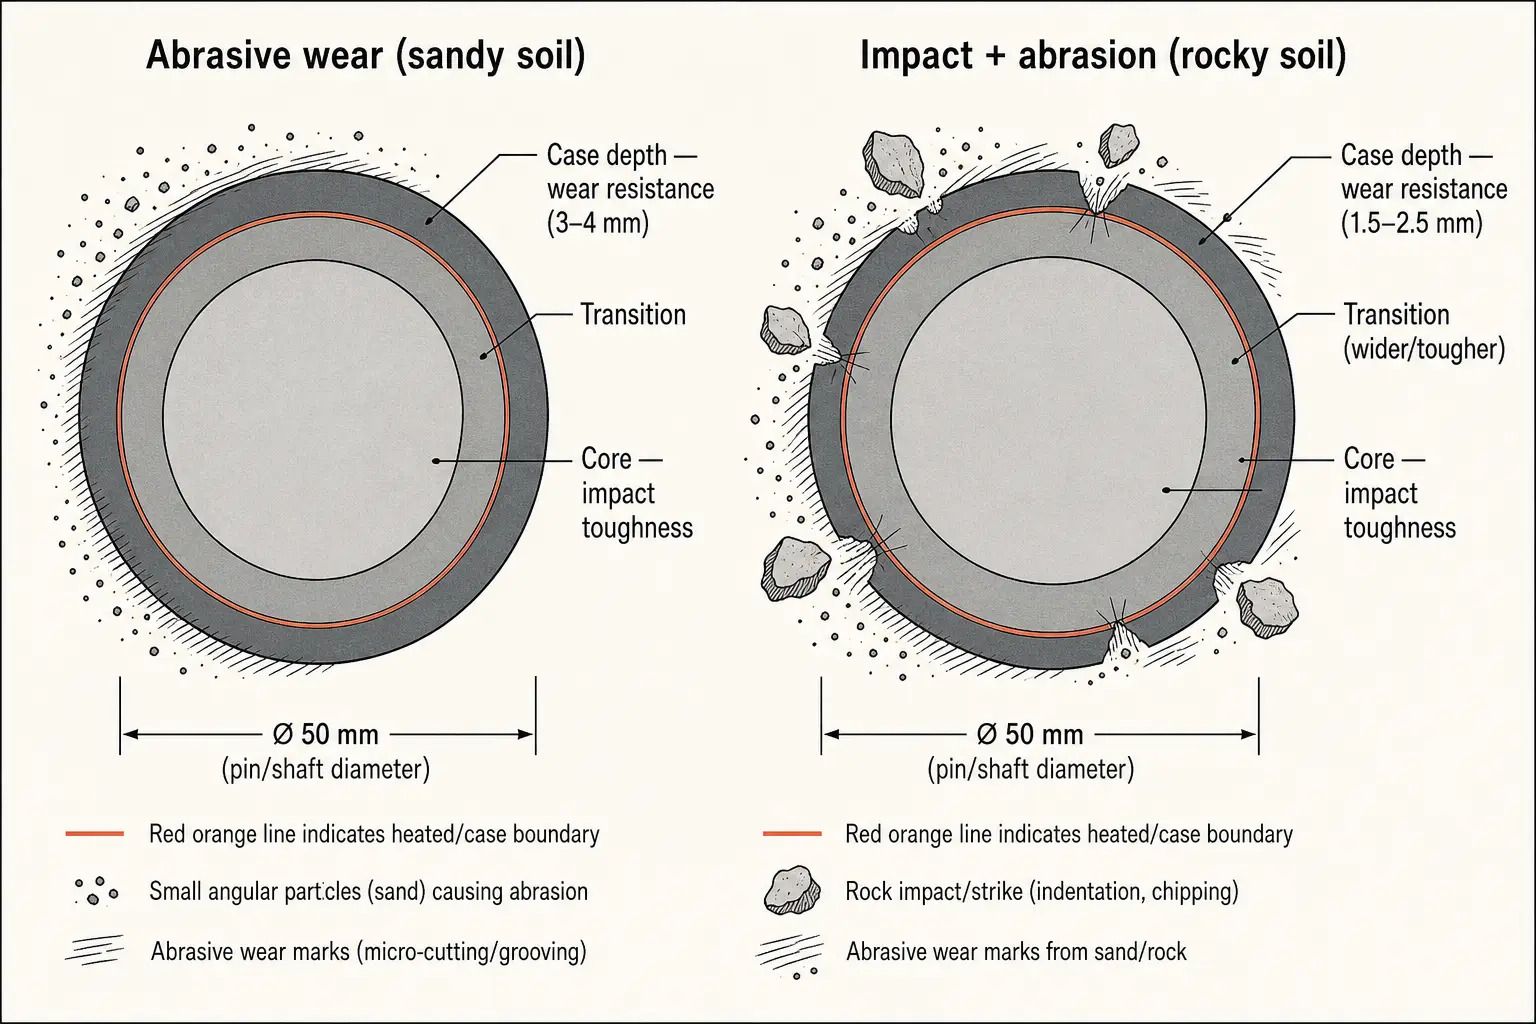
Đối với các bộ phận chịu cả hai cơ chế — một vít tải máy gặt xử lý hạt và thỉnh thoảng gặp đá — ưu tiên khả năng chống mài mòn và chấp nhận rủi ro va đập hơi cao hơn. Mài mòn mài mòn là chế độ hư hỏng liên tục; Các sự kiện va đập là gián đoạn. Xác thực theo vùng: Một máy gặt bán ra đất đá ở Canada sẽ không có cùng hồ sơ mài mòn như một máy bán ra ở đất phù sa.
Biến dạng sau khi tôi cảm ứng là thực tế sản xuất đối với trục dài. MỘT 1,200 trục mm với một đầu có gioăng cứng ở một đầu có thể cong 0,2–0,5 mm sau khi tôi nguội. Cách cố định: cân bằng cuộn dây đúng cách, nghỉ đều cho phép giãn nở nhiệt, tôi đồng đều từ nhiều cổng phun, và máy ép thẳng sau khi chi tiết còn nóng (150–200°C). Đối với các mẫu khuyết tật rộng hơn, các khuyết điểm tôi cứng cảm ứng phổ biến bao gồm những gì tái phát bất kể ngành công nghiệp.
Hàn cảm ứng, Ghép lắp co rút, và Hoạt động lắp ráp
Tôi cứng được chú ý. Nhưng một phần đáng kể của hệ thống sưởi cảm ứng trong sản xuất máy móc nông nghiệp là về việc nối và lắp ráp - được kiểm soát., nhiệt cục bộ thay thế ngọn lửa đuốc, một cái lò nướng, hoặc máy ép thủy lực. Ba quá trình chiếm ưu thế.
Hàn cảm ứng cụm ống thủy lực, khối đa dạng, và các đầu cảm biến giúp loại bỏ sự thay đổi phụ thuộc vào người vận hành khi hàn mỏ hàn thủ công. Mối nối đạt nhiệt độ hàn trong 15–60 giây tùy theo khối lượng, chất độn chảy, và nguồn điện bị cắt. Không có ngọn lửa chạm vào các con dấu liền kề. Không có muội than. Chu trình lặp lại trong vòng ±2 giây ở phần tiếp theo.
Ở trên 50 lắp ráp mỗi ngày, một cell hàn cảm ứng với đồ gá đơn giản và khởi động bằng bàn đạp thường hoàn vốn trong vòng 12–18 tháng. Giảm công sửa lại. Giảm lượng vật liệu hàn. Thời gian chu trình nhanh hơn. The lựa chọn công suất nguyên tắc vẫn giống nhau dù mối hàn ở ống thủy lực máy kéo hay bộ chia khí vũ trụ.
Lắp một cách co nhiệt kết nối các chi tiết thông qua sự giãn nở nhiệt. Một bánh đĩa được đun nóng đến 200–250°C sẽ giãn nở chỉ vài phần trăm milimet — đủ để trượt lên một trục mà nếu không sẽ cần ép bằng máy.. Nhiệt cảm ứng chỉ làm nóng phần cần giãn nở., Nhanh hơn so với lò hoặc bồn dầu nóng.. Các quyết định thiết lập được đề cập trong lựa chọn máy lắp khớp co rút áp dụng cho dù bánh đĩa đang đi vào hộp số tuabin gió hay bộ truyền cuối của máy kéo..
Lựa chọn thiết bị: 5 Các quyết định xác định liệu dây chuyền có hoạt động ổn định hay không
MỘT 100 Nguồn điện cảm ứng kW được kết nối với cuộn dây không đúng và vòng làm mát có kích thước kém sẽ hoạt động kém hơn 50 hệ thống kW với các thành phần phù hợp. Lựa chọn thiết bị để sưởi ấm cảm ứng máy móc nông nghiệp bắt đầu từ bộ phận và quy trình - không phải danh mục định mức của nguồn điện.
Bảng dưới đây cung cấp hướng dẫn điểm bắt đầu theo loại thành phần. Đây là những đường cơ sở sản xuất, không phải thông số kỹ thuật. Xác thực mọi mục nhập bằng các phần mẫu, độ cứng đi qua, và dữ liệu nhiệt độ trước khi cam kết sản xuất.
Bốn tham số tạo nên kết quả. Thiếu một và hệ thống hoạt động kém. Nếu bỏ lỡ hai thì bạn sẽ phải mua cuộn điều chỉnh và máy làm lạnh lớn hơn trong vòng sáu tháng.
| Thành phần & Quy trình | Tần số điển hình | Dải công suất | Điều gì xảy ra sai nếu không xác định đúng |
|---|---|---|---|
| Gioăng ổ trục trục (làm cứng) | 5–15 kHz | 50–150 kW | Lớp nông, Độ cứng không đều quanh chu vi, thời gian chu kỳ quá lâu so với tốc độ đường ống |
| Răng bánh răng (cứng theo đường viền hoặc quay) | 20–50 kHz | 40–120 kW | Rễ không được làm cứng nếu tần số quá cao; đầu mũi quá nóng nếu mật độ công suất sai |
| Chốt & Lót ổ trục (làm cứng vỏ máy) | 50–100 kHz | 20–60 kW | Gia nhiệt xuyên trên đường kính nhỏ; nứt nguội do độ sâu vỏ quá mức |
| lưỡi dao & mũi nhọn (cứng cạnh) | 20–50 kHz | 30–80 kW | Gia nhiệt toàn tiết diện làm cho cạnh mỏng giòn; hình học cuộn không theo đúng hồ sơ cạnh |
| Hubs & vành (co lại) | 5–15 kHz | 30–100 kW | Giãn nở không đều, galls chi tiết trong quá trình lắp ráp; thời gian chu kỳ dài hơn so với các lựa chọn ép khác |
| Phụ kiện thủy lực (hàn bạnh) | 100–300 kHz | 10–40 kW | Mối nối bị thiếu nhiệt tại mặt phẳng hàn; thành ống xung quanh bị quá nhiệt và đổi màu hoặc biến dạng |
Tần số và công suất phối hợp với nhau. Đối với một 60 mm vòng bi trục cần độ sâu vỏ 2–4 mm, 5–15 kHz đặt sự thâm nhập dòng điện đúng nơi cần thiết. Đối với một 15 chốt mm cần 1,0–1,5 mm, 50–100 kHz tập trung nhiệt gần bề mặt hơn. Một tần số duy nhất sẽ không bao phủ được một hỗn hợp sản phẩm từ trục lớn đến chốt nhỏ — nhiều nhà máy vận hành hai hoặc ba giai đoạn đầu ra có thể thay thế. Công suất tỉ lệ với khối lượng được nung nóng và thời gian chu kỳ. Hầu hết các ứng dụng trục và bánh răng bắt đầu từ 50–150 kW. Chốt nhỏ và mối hàn sử dụng 10–60 kW. Thêm 15–20% biên độ cho sự lão hóa cuộn dây và sự thay đổi khớp phần. Thêm về lựa chọn tần số và kích thước công suất trong các hướng dẫn được liên kết.
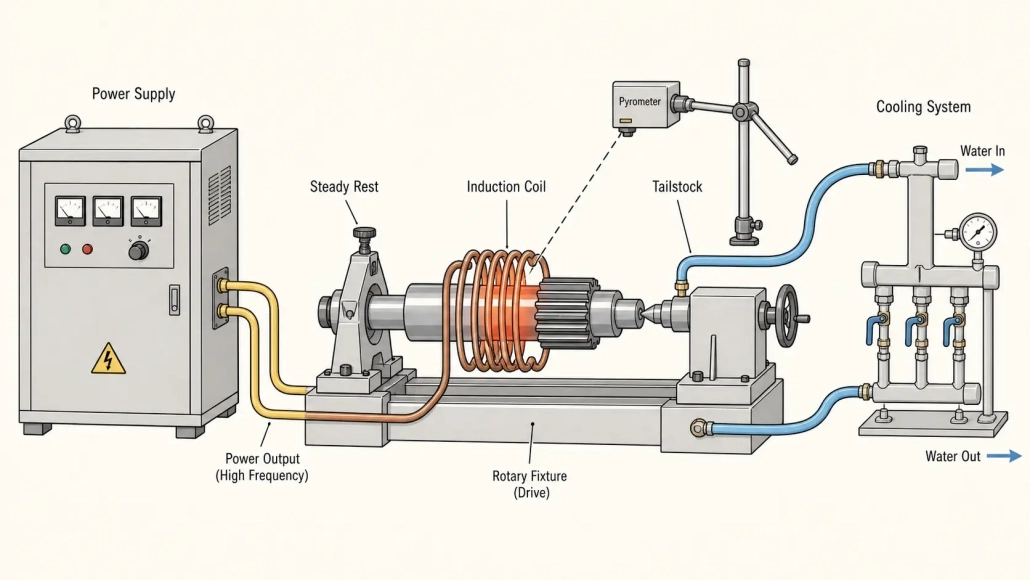
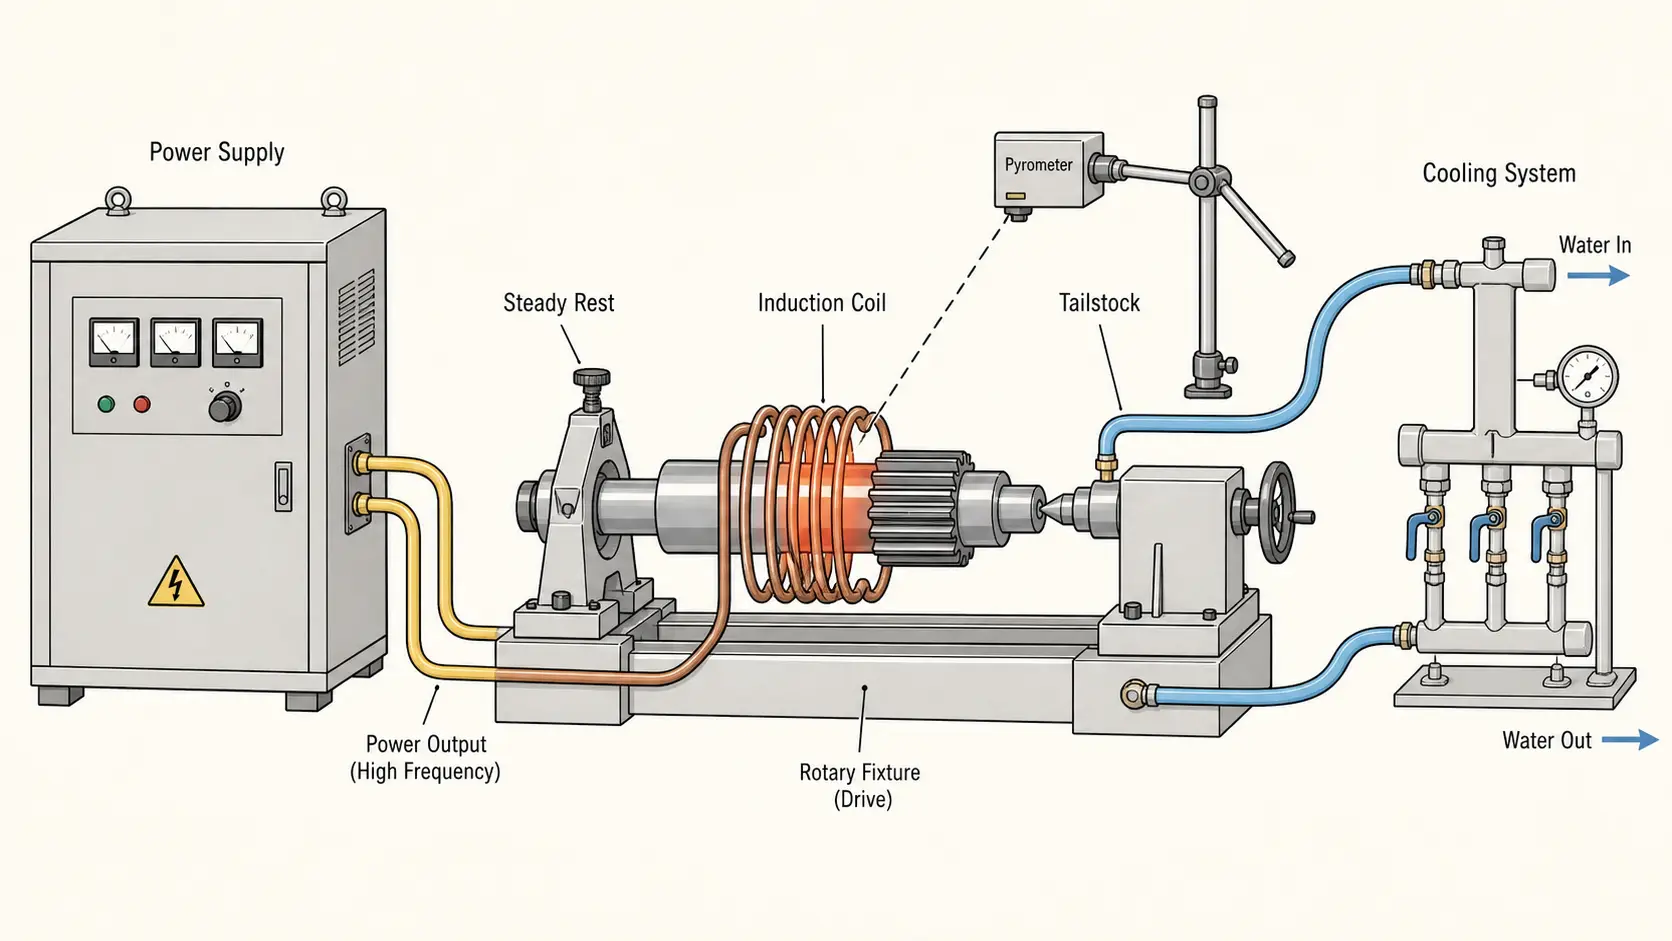
Hình dạng cuộn dây và làm mát bằng nước là nơi hầu hết các hệ thống cung cấp hoặc gây thất vọng. Một cuộn dây bao quanh phù hợp với một 60 trục mm với 6 cặp đôi khe hở mm hiệu quả. Cuộn dây tương tự trên một 45 trục mm để lại một 13.5 khoảng cách mm - giảm khớp nối, thời gian chu kỳ kéo dài. Các nhà máy chạy các kích cỡ bộ phận hỗn hợp cần các cuộn dây hoặc bộ tập trung thông lượng có thể hoán đổi cho nhau. Cuộn dây phải tồn tại hàng trăm chu kỳ tải mỗi ca trong bụi, cặn bã, và sương mù làm mát. Thiết kế cuộn dây về nguyên tắc là đơn giản; độ bền sản xuất là điều phân biệt cuộn năm năm với cuộn năm tuần. Làm mát giúp mọi thứ vận hành: một hệ thống vượt qua vận hành trong phòng demo sạch sẽ có thể bị quá nhiệt ba lần mỗi ca sau sáu tháng tại nhà máy cũng hàn gần đó. Hệ thống làm mát kích thước nên giả định nhiệt độ môi trường xấu nhất, không phải trung bình.
Kiểm soát quy trình trong môi trường sản xuất
Một quá trình gia nhiệt cảm ứng hoạt động vào sáng thứ Ba với một cuộn dây vừa được chuẩn bị, nước làm mát sạch, và một người vận hành có kinh nghiệm có thể sẽ không hoạt động vào chiều thứ Năm với một cuộn dây đã trải qua 800 chu kỳ, một máy làm lạnh đang cố gắng chống lại không khí xung quanh 35°C, và một người vận hành ca thứ hai mới được đào tạo vào tuần trước. Kiểm soát quá trình là để thu hẹp khoảng cách giữa sản lượng tốt nhất và tệ nhất.
Đo nhiệt độ là vòng điều khiển đầu tiên. Một máy đo nhiệt đơn bước sóng cung cấp điều khiển công suất khép kín — nhưng chỉ khi cài đặt phát xạ phù hợp với loại thép cụ thể và điều kiện bề mặt ở nhiệt độ đó. Thang đo thay đổi phát xạ. Một trục được gia công mới đọc khác so với một trục có gỉ nhẹ. Xác nhận với nhiệt điện trở tiếp xúc vào đầu mỗi ca. Hai máy đo nhiệt — một ở mép dẫn đầu, một ở trung tâm — phát hiện những điểm không đồng đều mà một cảm biến đơn lẻ bỏ qua.
Cách xử lý chi tiết xác định liệu khoảng cách từ cuộn đến chi tiết có giữ nguyên hay không. Trên trạm thủ công, kỹ thuật của người vận hành trở thành một biến quy trình. Tự động hóa hoàn toàn loại bỏ biến đó nhưng làm tăng thêm độ phức tạp của việc bảo trì. Đối với cây trồng nông nghiệp thuộc họ hỗn hợp, điểm ngọt ngào là một thiết bị cố định được tải thủ công với các điểm dừng cứng và khóa liên động hiện diện một phần để ngăn chu trình bắt đầu nếu bộ phận đó không được đặt vào vị trí. Đơn giản, gồ ghề, có thể sửa được bởi đội bảo trì riêng của nhà máy.
Sự biến đổi vật chất là điều mà cảm ứng không thể khắc phục được. Nếu thép đến có độ cứng không nhất quán, cùng một chu kỳ tạo ra độ sâu trường hợp khác nhau. Căn cứ nguyên liệu của từng nhà cung cấp một cách riêng biệt - “4140 từ Nhà cung cấp A” không cứng giống như “4140 từ Nhà cung cấp B.” Khi nguồn nguyên liệu thay đổi, xác nhận lại. Việc di chuyển độ cứng trên sản phẩm đầu tiên từ nhiệt mới có chi phí thấp hơn so với sự cố tại hiện trường.
Xác minh chất lượng phải phù hợp với rủi ro. Kiểm tra độ cứng bề mặt, đi qua độ cứng vi mô định kỳ, và quét trực quan để tìm vết nứt bao phủ hầu hết các bộ phận cứng. Một ổ trục mòn cần ít tài liệu hơn so với một trục truyền động mà sự hỏng hóc của nó sẽ làm tê liệt một $400,000 kết hợp vào giữa mùa thu hoạch. Đối với các nhà sản xuất đang xây dựng dây chuyền đầu tiên của họ, cách chọn hệ thống làm cứng cảm ứng bao gồm các bước xác nhận thuộc giai đoạn RFQ.
Chìa khóa mang đi
Hệ thống sưởi cảm ứng cho máy móc nông nghiệp mang lại lợi ích mạnh nhất khi quá trình được điều chỉnh theo chế độ mòn cụ thể, hình dạng chi tiết, và sản lượng sản xuất — không được coi là một sự thay thế lò nấu trực tiếp. Một trục chỉ cần một ổ trục được làm cứng thì không cần một chu trình lò nấu. Một bánh răng hỏng do ăn mòn bề mặt không cần tôi cứng toàn bộ. Năm quyết định về thiết bị là gì phân biệt một dây chuyền vận hành ổn định qua các ca với một dây chuyền chỉ sản xuất ra các chi tiết tốt khi mọi thứ đều đúng.
Câu hỏi thường gặp
Q: Các bộ phận máy nông nghiệp nào được hưởng lợi nhiều nhất từ nhiệt luyện cảm ứng?
MỘT: Trục truyền động, Trục PTO, bánh răng truyền động, bánh xích, chốt xe xúc, bạc liên kết, móng cày, lưỡi cắt một số loại máy cắt cỏ, cày bừa, vỏ bạc đỡ, và các bộ phận thủy lực hàn nguội. Mối liên hệ chung: một bề mặt chịu mòn được xác định trên một chi tiết thép sản xuất với số lượng vừa đến lớn, nơi làm nóng cục bộ mang lại lợi thế về chi phí hoặc chất lượng so với các phương pháp xử lý hàng loạt.
Q: Chiều sâu lớp cứng nên là bao nhiêu trên một bộ phận nông nghiệp chịu cả va đập và mài mòn?
MỘT: Không có một con số duy nhất. Đối với một bộ phận cày xới trong đất cát mài mòn, 2.5–4,0 mm chiều sâu lớp hiệu quả là mức cơ sở phổ biến. Đối với chốt xe xúc hoặc liên kết gầu thường xuyên va phải đá, 1.5–2,5 mm với chuyển đổi độ cứng dần dần giúp giảm nguy cơ nứt. Quyết định phải được xác nhận thông qua các thử nghiệm thực địa trong điều kiện đất và vận hành cụ thể mà máy sẽ gặp phải. Một bộ phận bán ra đất đá ở Canada cần một hồ sơ khác với cùng bộ phận bán ra đất phù sa.
Q: Làm thế nào để tôi chọn tần số cảm ứng nhiệt phù hợp cho các bộ phận nông nghiệp?
MỘT: Bắt đầu với đường kính bộ phận và độ sâu trường hợp yêu cầu. Trục lớn (50–100 mm) cần độ sâu lớp 2–4 mm thường sử dụng tần số 5–15 kHz. Chốt nhỏ (10–25 mm) cần độ sâu lớp nông sử dụng tần số 50–100 kHz. Bánh răng rơi vào khoảng 20–50 kHz tùy thuộc vào kích thước mô-đun. Một tần số duy nhất sẽ không bao phủ toàn bộ các sản phẩm từ trục đến chốt. Nhiều nhà máy vận hành các giai đoạn đầu ra có thể hoán đổi hoặc nguồn cung cấp tần số biến thiên. Xác nhận với các mẫu chi tiết và kiểm tra độ cứng trước khi thực hiện.
Q: Có thể tôi luyện cảm ứng giảm biến dạng trên các trục nông nghiệp dài so với tôi luyện lò hay không?
MỘT: Nói chung là có, bởi vì cảm ứng chỉ làm nóng vùng được tôi luyện thay vì toàn bộ trục. Nhưng hiện tượng biến dạng vẫn xảy ra nếu cuộn dây lệch tâm, giao hàng dập tắt không đồng đều, hoặc trục không được đỡ đúng cách trong quá trình gia nhiệt và làm mát. Dành cho trục trên 600 mm, quay trong quá trình sưởi ấm, nghỉ đều cho phép giãn nở nhiệt, và một trạm nắn thẳng sau khi gia cố cho các bộ phận phải giữ độ đảo dưới 0.1 mm là thông lệ tiêu chuẩn. Thao tác làm thẳng nhanh hơn và ít rủi ro hơn khi bộ phận vẫn còn ấm.
Cần một quy trình gia nhiệt cảm ứng cho thành phần nông nghiệp của bạn?
Gửi cho chúng tôi bản vẽ chi tiết của bạn, cấp vật liệu, độ cứng hoặc nhiệt độ mục tiêu, và tốc độ sản xuất. Đội ngũ kỹ thuật của chúng tôi sẽ đề xuất tần suất, quyền lực, cấu hình cuộn dây, và một khái niệm làm mát và xử lý phù hợp với nhà máy của bạn.
Liên hệ với chúng tôi về việc làm nóng máy móc nông nghiệp →


