
农业机械感应加热: 应用, 组件类型, 和设备决策
联合收割机运行 14 每天数小时穿过干沙和湿粘土交替的土壤. 到赛季中期, 驱动轴轴承轴颈已磨损 0.3 渗层深度毫米. 旁边的齿轮齿——同样是钢的热量, 同样的污垢, 同一时间 — 测量结果仍符合规格. 区别从来不是材料等级. 这是制造过程中热量的去向, 以及有多深.
当制造商仅硬化轴承轴颈时 900 毫米轴,其余部分保持其原始韧性, 他们正在做出熔炉无法执行的决定. 当维修店通过仅加热外套管(而不是其周围的铸件)来释放卡住的衬套时,他们可以节省三个小时的停机时间和更换外壳的时间. 农业机械感应加热 在这些时刻赢得一席之地: 局部, 可重复的, 快速地. 真正的工作是决定哪些部分证明它是合理的,以及如何设计流程,以便得到结果 2 下午. 匹配结果 7 是.
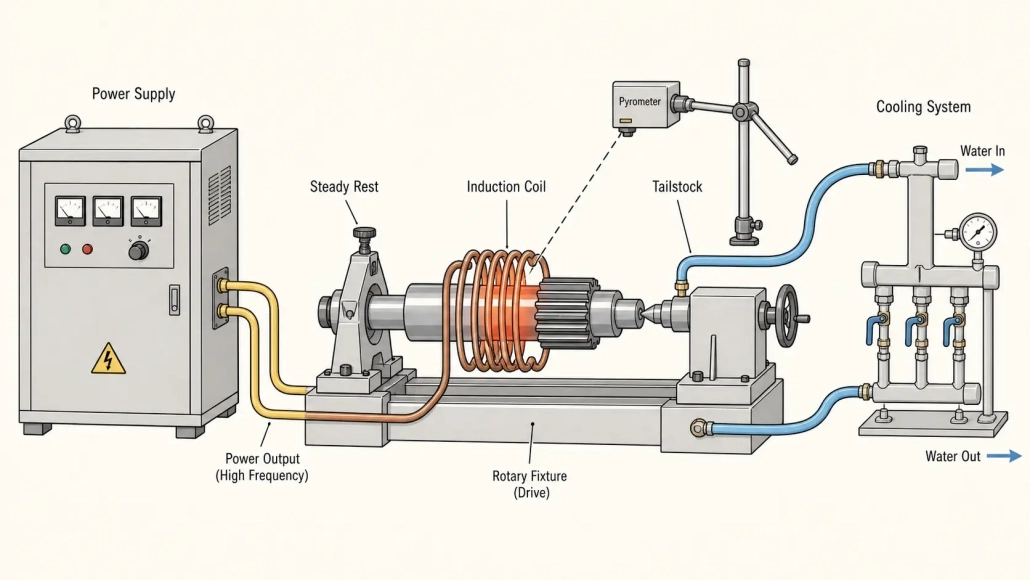
本文介绍了感应加热带来最强回报的农业机械部件 - 传动轴, 齿轮, 销钉, 刀片, 尖齿, 和液压组件. 分离硬化, 钎焊, 和热装作为不同的工艺,具有不同的工程要求. 它介绍了五个设备决策——电源, 频率, 线圈几何形状, 冷却, 和过程控制——决定周三生产线是否稳定运行或漂移.
| 为什么感应适合农业机械 | 核心应用: 6 组件类型 |
| 感应淬火: 重要的佩戴方式 | 钎焊, 收缩配合 & 装配 |
| 设备选择: 5 决定 | 生产过程控制 |
为什么感应加热适合农机生产
农业机械制造商在耐用性和成本之间的狭窄范围内运营. 200马力拖拉机上的传动轴必须完好无损 8,000 扭矩反转小时数, 振动, 和受污染的油. 耕作尖必须保持其边缘通过 2,000 英亩磨蚀性土壤. 打包机上的液压接头在使用后不得泄漏 100,000 周期在 250 酒吧. 这些部件都不能因过度设计而导致成本被遗忘. 感应加热很适合,因为它只在故障开始的地方(表面)施加能量, 在磨损区, 轴承座周围 — 无需支付热量,其余部分不需要.
批量工艺的炉加热工程. 火焰加热可实现一次性维修. 但当一条生产线出现时 200 一天轴, 加热之间的区别 40 毫米轴承轴颈感应与浸泡整个 900 毫米轴在炉子里并不微妙. 更少的能量. 更少鳞片. 热处理后较少矫直. 占地面积更少.
感应加热并不能赢得所有比较——非常大的铸件, 复杂的内部通道, 单件维修工作通常更青睐其他方法.
但对于中到大批量的钢部件, 物理学倾向于归纳法.
相同的电磁原理涵盖 感应加热的工作原理 是什么使得感应可重复. 炉子由外向内加热. 感应系统将规定的能量剂量传送到规定的区域, 一周期又一周期. 类似的工程逻辑推动了其他重型设备行业采用感应技术, 从 风电组件 铁路和航空航天制造.
核心应用: 6 证明归纳合理的组件类型
并非所有农业机械零件都需要感应加热. 确实存在的部分往往具有相同的模式: 中等到高产量, 明确的磨损表面或加热区, 以及使流程一致性值得投资的失败成本. 六个组件系列占该领域大部分感应加热应用.
1. 轴和车轴. 传动轴, 动力输出轴(PTO轴), 和传动轴是产量最大的候选者. 感应淬火轴承轴颈, 花键末端, 和密封直径,同时保持轴体坚韧. 一个 60 毫米轴,带有 55–60 HRC 的硬化轴承座和 25–35 HRC 的芯,可吸收扭转冲击而不会断裂. 对于轴超过 600 毫米, 加热过程中的旋转不是可选的——它决定了渗层深度是同心还是不平衡. 更多细节请参见 轴感应淬火.
2. 齿轮与链轮. 农业齿轮在其他地方会被视为滥用的条件下工作——污垢通过磨损的密封进入, 来自岩石和树桩的冲击载荷, 间歇润滑. 感应淬火在保留齿根和齿心延展性的同时,创造耐磨齿面. 逐齿淬火用于处理大模数齿轮; 旋转淬火在一个周期内处理较小齿轮. 轮廓硬化遵循齿廓,以实现最均匀的情况,但需要更严格的线圈几何形状和功率控制.
3. 针脚, 衬套, 和联动部件. 装载机销钉, 挂钩销, 和枢轴衬套是高磨损消耗品. 感应使制造商仅硬化销钉表面, 仅衬套孔, 或两者兼而有之——与维修间隔和更换成本相匹配. 该过程足够快,适合在线硬化, 简化了高混合零件系列的生产流程.
4. 刀片, 尖齿, 和土壤接合工具. 穿过沙壤土的耕作尖与击打燧石的磨损不同. 第一个需要深入, 耐磨外壳. 第二个需要足够的核心韧性来承受冲击而不折断. 感应淬火可以解决这两个问题——区别在于频率, 功率密度, 和渗层深度规格, 不在根本过程中. 适用于割草机刀片和耕耘机扫帚等薄型零件, 主要风险是过热: 如果整个横截面达到奥氏体化温度, 该零件变得完全硬且脆. 线圈设计和功率斜坡必须将热量限制在工作边缘.
5. 轴承座, 环件, 和袖子. 感应经常用于膨胀轴承箱或环,以便组装到轴上或孔中. 温度均匀性比速度更重要 — 圆周上 20°C 的温差可能会导致环在组装过程中翘起并磨损配合表面. 用红外测温仪对准零件表面,并为特定钢材及表面条件正确设置发射率,可防止大多数这些问题.
6. 液压接头和钎焊组件. 感应钎焊局部加热接头而不会过热相邻的密封件或薄壁管段. 本应用在本章节中有详细介绍 4.
感应淬火: 为什么磨损模式决定渗碳深度
感应淬火是农业机械制造中最具价值的应用, 但一般情况下的深度建议无法在与实际现场条件的接触中幸存. 相同 1045 持久的钢轴 6,000 拖拉机变速箱在几个小时内可能会出现故障 800 耕作转子的小时数. 不同之处在于磨损机制以及渗碳深度, 硬度分布, 微观结构必须与其相匹配.
沙质和粉质土壤中磨粒磨损占主导地位. 细小的颗粒像低档砂轮一样研磨表面. 土壤中的二氧化硅测量值为 750–1,000 HV; 表面硬化至 58–62 HRC (660–750 高压) 比磨料软,但足够硬,如果外壳足够深,磨损不会到达核心,则足以提供可接受的使用寿命. 用于磨蚀性土壤中的耕作齿和中耕机清扫机, 2.5–4.0 mm 有效渗碳层深度是常见的起点, 通过现场试验验证.
冲击磨损是相反的问题.
冲击磨损——来自石头, 根, 和冻土——需要不同的轮廓. 一个深, 全硬外壳在反复冲击下可能会剥落或破裂. 由更坚韧的过渡区和芯部支撑的较浅表层通过轻微变形而非断裂来吸收冲击能量. 对于经常受到冲击的装载机销或铲斗连杆部件, 有效表层深度可指定为1.5–2.5毫米,并带有渐进的硬度过渡——而不是劣质感应工艺可能产生的陡峭下降. 这一区别很重要: 陡峭的硬度梯度会将应力集中在表层-芯部界面处. 渐进的梯度则将应力分散到更广的体积中.
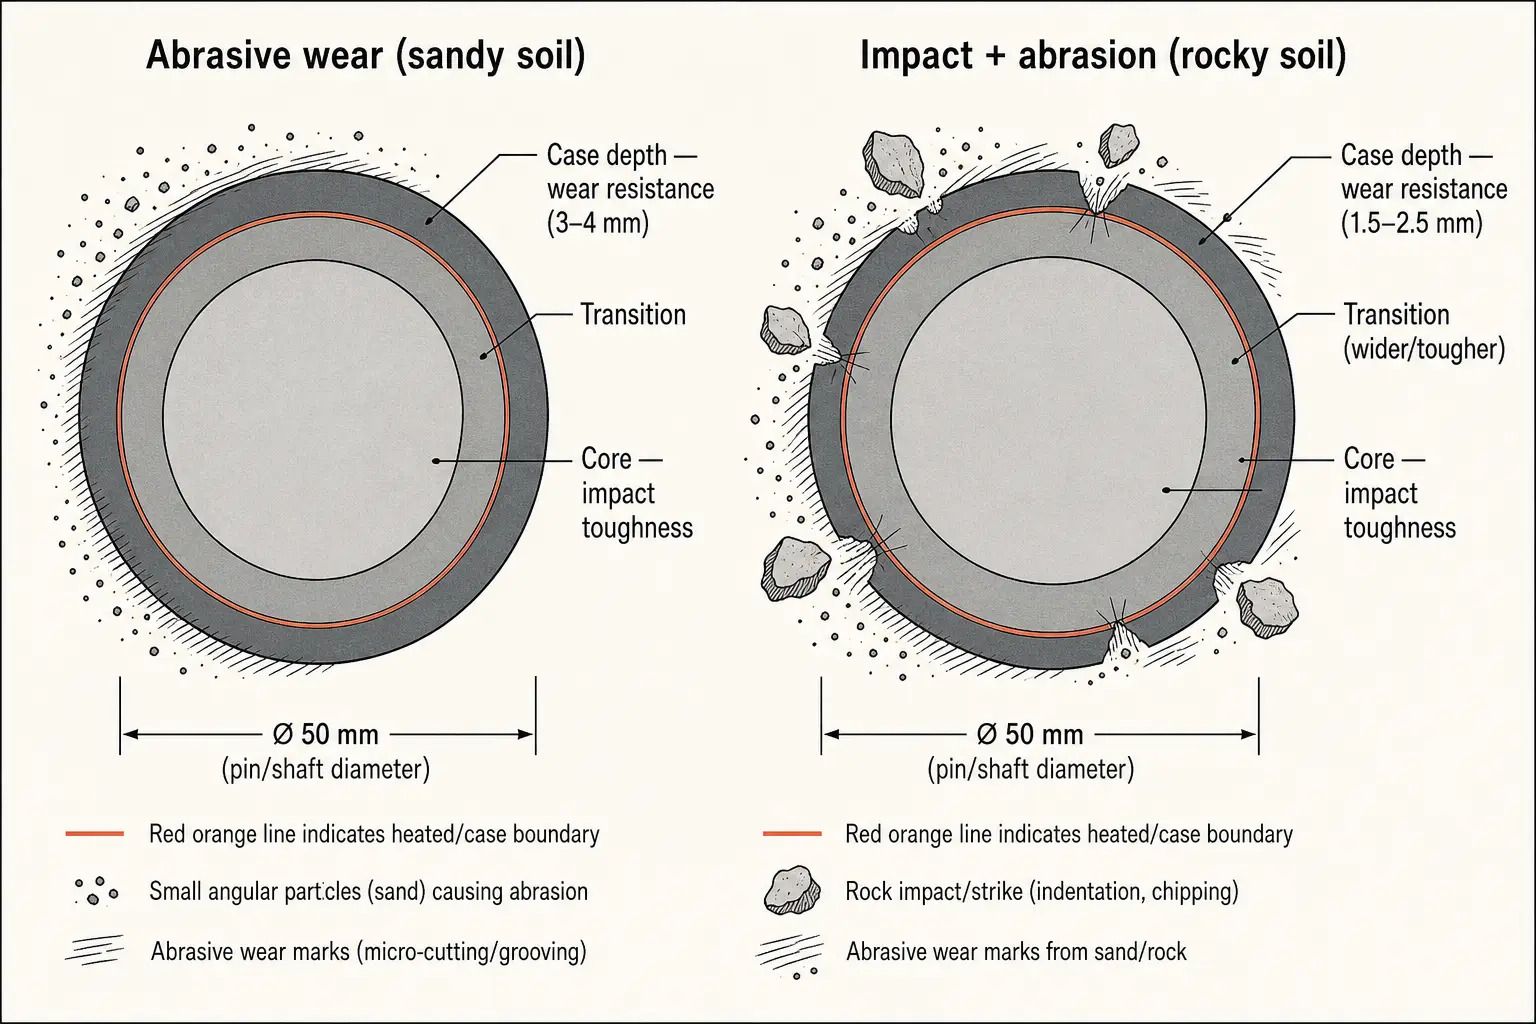
对于同时受到这两种作用的零件——如加工谷物和偶尔碰到石块的联合收割机螺旋输送器——应偏向抗磨损,并接受略高的冲击风险. 磨料磨损是持续的失效模式; 冲击事件是间歇性的. 按地区验证: 销售到多石的加拿大土壤的联合收割机,其磨损情况与销售到黄土地区的机型不同.
感应淬火后的变形是长轴的生产现实. 一个 1,200 一端带有硬化轴颈的毫米轴,淬火后可弯曲 0.2–0.5 毫米. 修复: 正确的线圈对中, 允许热膨胀的中心架, 从多个喷射口均匀淬火, 以及在零件仍热时进行后硬化矫直压力机 (150–200°C). 对于更广泛的缺陷模式, 常见的感应硬化缺陷 涵盖无论行业如何重复出现的情况.
钎焊, 收缩配合, 和装配操作
硬化受到关注. 但感应加热在农业机械制造中的很大一部分是关于连接和装配——受控的, 局部热量取代火炬火焰, 烤箱, 或液压机. 三个过程占主导地位.
液压管组件的感应钎焊, 歧管块, 和传感器凸台消除了手动焊炬钎焊依赖于操作员的变化. 接头在 15-60 秒内达到钎焊温度,具体取决于质量, 填料流动, 电源被切断. 相邻密封件无火焰冲击. 无烟灰. 下一个部件的循环在 ±2 秒内重复.
上面 50 每天装配数量, 一个带有简单夹具和脚踏启动的感应钎焊单元通常在 12–18 个月内收回成本. 减少返工. 降低填充料消耗. 更快的循环时间. 这些 功率选择 无论钎焊接头是在拖拉机液压管路还是航空航天歧管上,原理都是相同的.
收缩配合通过热膨胀连接组件. 加热到 200–250°C 的轮毂会膨胀百分之几毫米,足以滑到需要压力机的轴上. 感应仅加热正在膨胀的部分, 比烤箱或热油浴更快. 中涵盖的设置决策 热缩接头机的选择 无论轮毂是用于风力涡轮机变速箱还是拖拉机最终传动装置,都适用.
设备选择: 5 决定生产线是否稳定运行的决策
一个 100 千瓦感应电源连接到错误的线圈和尺寸较小的冷却回路将表现不佳 50 具有匹配良好组件的 kW 系统. 农业机械感应加热设备的选择从零件和工艺开始,而不是从电源的目录额定值开始.
下表提供了按组件类型划分的起点指南. 这些是生产基线, 非工程规范. 使用示例零件验证每个条目, 硬度横断面, 投入生产前的温度数据.
四个参数决定结果. 错过一则系统表现不佳. 错过两次,您将在六个月内购买校正线圈和更大的冷水机.
| 组件 & 工艺 | 典型频率 | 功率范围 | 如果未指定会出现什么问题 |
|---|---|---|---|
| 轴轴承轴颈 (硬化) | 5–15kHz | 50–150千瓦 | 浅层淬火, 周围硬度不均匀, 对于生产线速度来说周期时间太长 |
| 齿轮齿数 (轮廓或旋转硬化) | 20–50 kHz | 40–120千瓦 | 如果频率太高,根部不会硬化; 如果功率密度错误,则尖端过热 |
| 针脚 & 衬套 (表面硬化) | 50–100 千赫 | 20–60千瓦 | 小直径的穿透加热; 渗碳层深度过大导致淬火裂纹 |
| 刀片 & 尖齿 (边缘硬化) | 20–50 kHz | 30–80千瓦 | 全断面硬化使薄边变脆; 线圈几何形状未能遵循边缘轮廓 |
| 集线器 & 环件 (热缩配合) | 5–15kHz | 30–100 千瓦 | 非均匀膨胀, 装配过程中零件磨损; 循环时间比压接替代方案更长 |
| 液压配件 (钎焊) | 100–300 kHz | 10–40千瓦 | 钎焊平面处的接头过热; 周围管壁过热、变色或变形 |
频率和功率一起工作. 对于一个 60 毫米轴轴承轴颈需要 2-4 毫米表面深度, 5–15 kHz 使电流渗透到需要的地方. 对于一个 15 毫米引脚需要 1.0–1.5 毫米, 50–100 kHz 将热量集中到更靠近表面的位置. 单一频率无法涵盖从大轴到小销的产品组合 - 许多工厂运行两个或三个可互换的输出级. 功率与加热质量和循环时间成正比. 大多数轴和齿轮应用的起始功率为 50–150 kW. 小销钉和钎焊运行功率为 10–60 kW. 为线圈老化和零件装配变化增加 15–20% 的余量. 更多关于 频率选择 以及 功率大小 在链接的指南中.
线圈几何形状和水冷却是大多数系统表现出色或令人失望的地方. 适合的环绕线圈 60 毫米轴与 6 毫米间隙有效耦合. 相同的线圈 45 mm 轴留下一个 13.5 毫米间隙——耦合下降, 周期时间延长. 运行混合零件尺寸的工厂需要可互换的线圈或通量集中器. 线圈必须在每个班次的灰尘中经受数百次负载循环, 氧化层, 和冷却液雾. 线圈设计 原则上很简单; 生产耐久性是五年线圈和五周线圈的区别. 冷却让一切保持运转: 在干净的演示室中通过调试的系统在附近也进行焊接的工厂六个月后,每班可能会因过温而跳闸 3 次. 冷却系统 尺寸调整应假设最坏情况的环境温度, 不是平均数.
生产环境中的过程控制
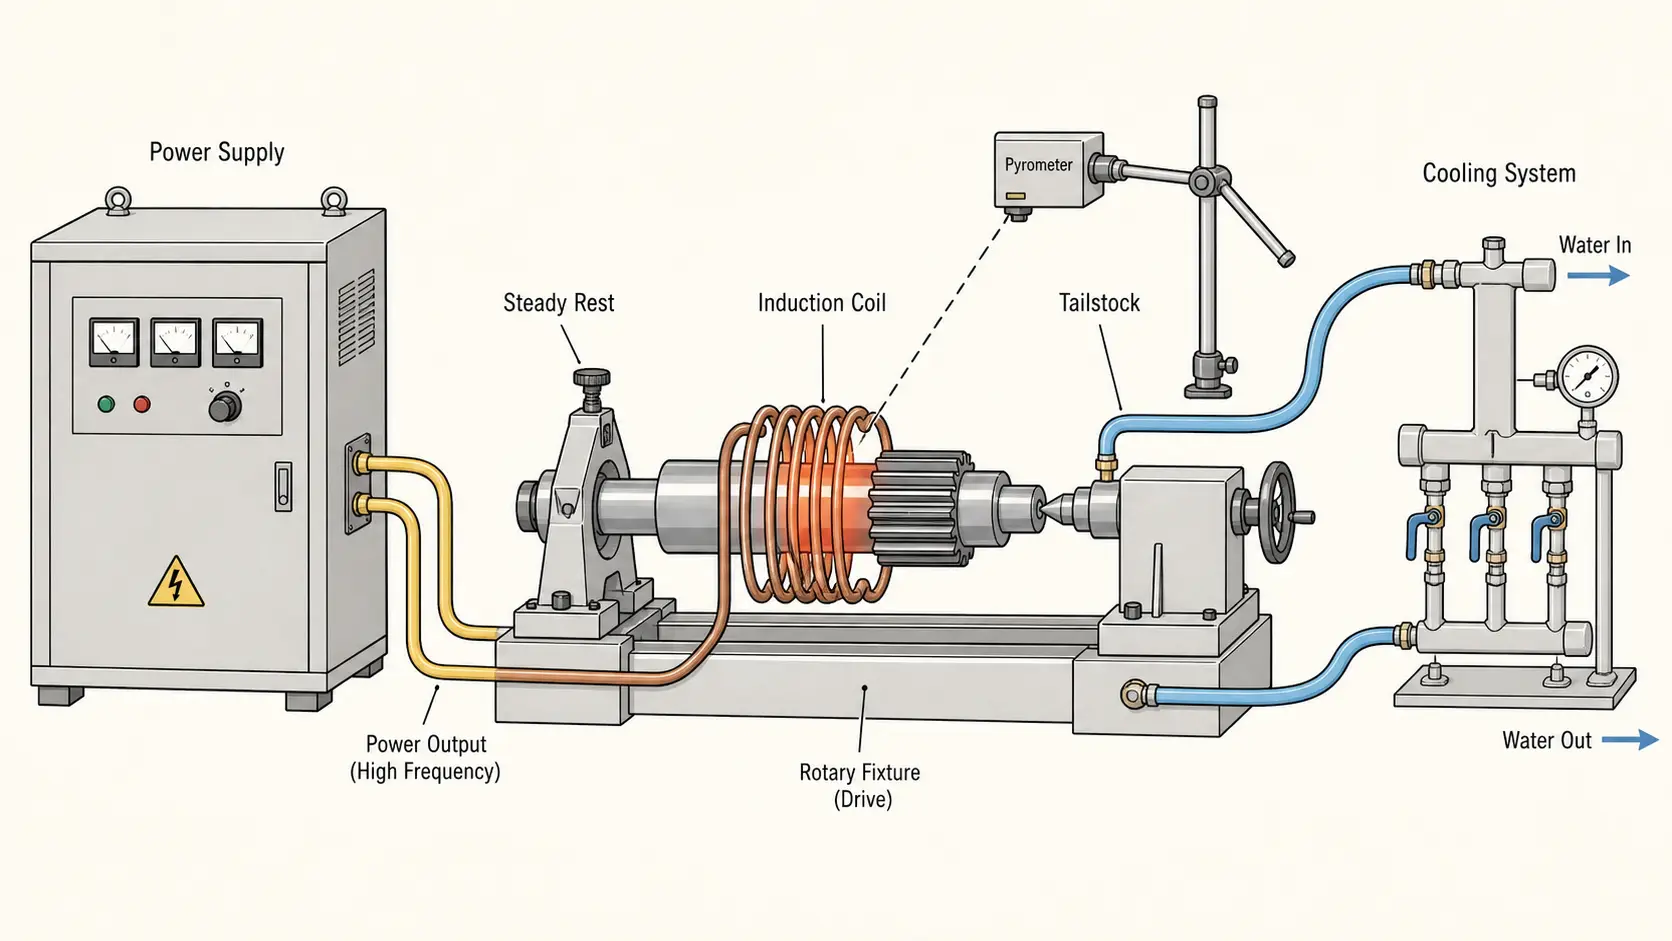
周二早上使用新装好的线圈进行感应加热过程, 干净的冷却水, 经验丰富的操作员可能无法在周四下午使用已经见过的线圈进行工作 800 周期, 与 35°C 环境空气作斗争的冷水机, 以及上周接受培训的二班操作员. 过程控制是为了缩小最好情况和最坏情况输出之间的差距.
温度测量是第一个控制回路. 单波长高温计提供闭环功率控制 - 但前提是发射率设置与特定钢种和温度下的表面状况相匹配. 比例改变发射率. 新加工的轴与有轻微锈迹的轴的读数不同. 在每个班次开始时针对接触式热电偶进行验证. 两个高温计 — 一个位于前沿, 中心一个 — 捕获单个传感器遗漏的不均匀性.
零件处理决定线圈与零件之间的间隙是否保持一致. 在手动站上, 操作员的技术成为过程变量. 完全自动化消除了该变量,但增加了维护复杂性. 对于经营混合部分系列的农业植物, 最佳点是手动加载的夹具,带有硬停止装置和零件存在的联锁装置,如果零件未就位,则可防止循环启动. 简单的, 崎岖, 可由工厂自己的维护团队修复.
感应无法解决材料差异问题. 如果来料钢材的淬透性不一致, 同一循环产生不同的表面深度. 分别为每个供应商的材料设定基线 - “4140 来自供应商A” 不会像一样硬化 “4140 来自供应商 B.” 当材料来源发生变化时, 重新验证. 新炉次中第一个制品的硬度变化比现场故障的成本要低.
质量验证应与风险相匹配. 表面硬度检查, 周期性显微硬度遍历, 目视扫描淬火裂纹覆盖大多数硬化零件. 与传动轴相比,耐磨衬套需要的文档更少,而传动轴的故障会导致无法移动。 $400,000 在收获中期联合收割. 对于制造第一个电池的制造商, 如何选择感应淬火系统 涵盖属于 RFQ 阶段的验证步骤.
要点
农业机械感应加热 当工艺与特定佩戴模式相匹配时,可提供最强的回报, 部件几何形状, 和产量——不被视为嵌入式炉的替代品. 仅需要硬化轴承轴颈的轴不需要炉循环. 由于表面点蚀而失效的齿轮不需要整体淬火. 五个设备决策区分了在各个班次都能稳定运行的生产线和只有在一切顺利时才生产合格零件的生产线.
常见问题解答
问: 哪些农业机械零件最适合感应加热?
一个: 传动轴, 动力输出轴(PTO轴), 传动齿轮, 链轮, 装载机销, 连杆衬套, 耕作尖齿, 割草刀片, 旋耕器刀片, 轴承座, 以及钎焊液压组件. 共同点: 在中到高产量的钢制零件上形成的定义磨损表面, 当局部加热在成本或质量上比整体方法具有优势时.
问: 在既承受冲击又承受磨蚀的农业零件上,硬化层应有多深?
一个: 没有单一的数值. 对于在磨蚀性沙土中使用的耕作部件, 2.5–4.0毫米的有效硬化层深度是常见的基准. 对于经常受到石头冲击的装载机销轴或铲斗连杆, 1.5–2.5毫米且硬度渐变可以降低开裂风险. 这一决策必须通过在机器将要遇到的特定土壤和操作条件下进行现场试验来验证. 一个在加拿大岩石土壤中销售的零件,需要与在黄土中销售的同一零件有不同的规格.
问: 我如何为农用零部件选择合适的感应加热频率?
一个: 从零件直径和所需渗碳深度开始. 大轴 (50–100 毫米) 通常需要 2–4 毫米渗碳层的使用频率为 5–15 kHz. 小销 (10–25 毫米) 需要浅渗碳层的使用频率为 50–100 kHz. 根据模块尺寸,齿轮落在 20–50 kHz 范围内. 单一频率无法涵盖从轴到销的产品组合. 许多工厂运行可互换的输出级或变频电源. 在提交之前用样品零件和硬度测量进行验证.
问: 与炉淬火相比,感应淬火能否减少长农用竖井的变形?
一个: 一般是的, 因为感应仅加热正在硬化的区域而不是整个轴. 但如果线圈偏离中心,失真仍然会发生, 淬火输送不均匀, 或在加热和冷却过程中轴没有得到适当的支撑. 对于轴超过 600 毫米, 加热时旋转, 允许热膨胀的中心架, 以及硬化后矫直站,用于必须将跳动控制在以下范围内的零件 0.1 mm 是标准做法. 当零件仍热时,矫直操作速度更快且风险更小.
您的农业部件需要感应加热工艺?
发送您的零件图纸, 材料等级, 目标硬度或温度, 和生产率. 我们的工程团队将推荐频率, 功率, 线圈配置, 以及适合您工厂的冷却和处理概念.


