
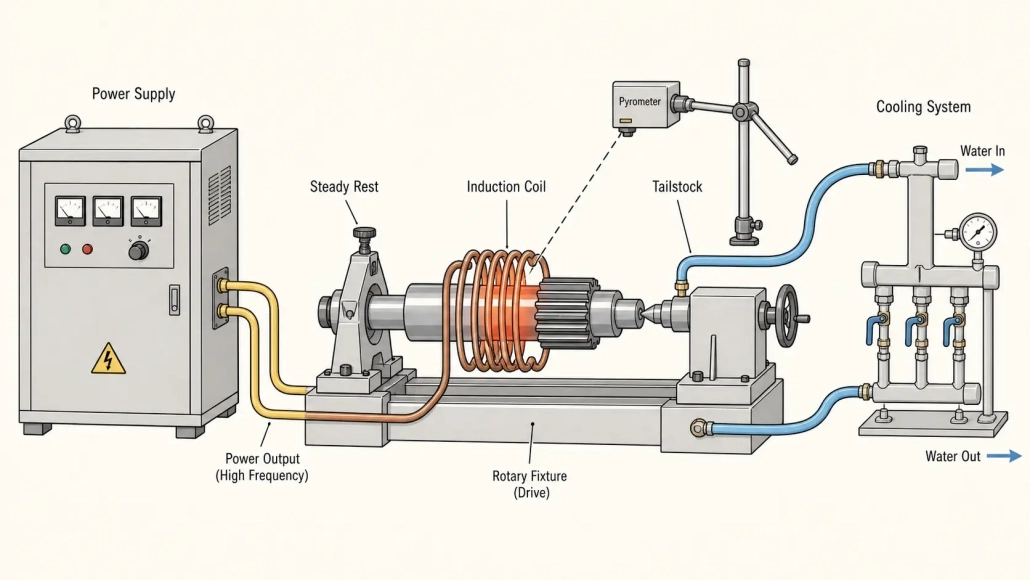
Calentamiento por inducción para maquinaria agrícola: Aplicaciones, Tipos de componentes, y decisiones sobre equipos
Una cosechadora corre 14 horas al día a través de un suelo que alterna entre arena seca y arcilla húmeda. A mitad de temporada, el diario del rodamiento del eje de transmisión se ha desgastado 0.3 mm de profundidad de la carcasa. Los dientes del engranaje junto — mismo calor de acero, misma tierra, mismas horas — siguen midiendo dentro de las especificaciones. La diferencia nunca fue la calidad del material. Fue hacia dónde iba el calor durante la fabricación, y qué profundidad.
Cuando un fabricante endurece solo el dialete del rodamiento de un 900 mm shaft y deja el resto en su resistencia original, están tomando una decisión que un horno no puede ejecutar. Cuando un taller de reparación libera un casquillo atascado calentando solo la manga exterior — no la fundición alrededor — ahorran tres horas de inactividad y un reemplazo de carcasa. Calentamiento por inducción para maquinaria agrícola se gana su lugar en esos momentos: localizado, repetibles, rápido. El trabajo real es decidir qué partes lo justifican y cómo diseñar el proceso para que el resultado a la 2 p.m. coincida con el resultado a 7 a.m.
Este artículo cubre los componentes de maquinaria agrícola donde la calefacción por inducción ofrece el mayor retorno — ejes de transmisión, engranajes, pinos, cuchillas, dientes, y ensamblajes hidráulicos. Separa el endurecimiento, soldadura fuerte, y el ajuste por contracción como procesos distintos con requisitos de ingeniería distintos. Y recorre las cinco decisiones de equipo — potencia, frecuencia, geometría de la bobina, la refrigeración, y control del proceso — que determinan si la línea funciona de manera estable o deriva hasta el miércoles.
Por qué la Calefacción por Inducción es Adecuada para la Producción de Maquinaria Agrícola
Los fabricantes de maquinaria agrícola operan en un estrecho margen entre durabilidad y costo. Un eje de transmisión en un tractor de 200 caballos de fuerza debe soportar 8,000 horas de inversión de torsión, vibración, y aceite contaminado. Una punta de labranza debe mantener su filo a través de 2,000 acres de suelo abrasivo. Una unión hidráulica en una empacadora no debe tener fugas después de 100,000 ciclos a 250 bar. Ninguna de estas piezas puede ser sobrediseñada hasta el punto de la ruina de costos. La calefacción por inducción es adecuada porque aplica energía solo donde comienza el fallo: en la superficie, en la zona de desgaste, alrededor del asiento del cojinete, sin gastar por el calor que el resto de la pieza no necesita.
La calefacción en horno funciona para procesos por lotes. La calefacción con llama funciona para reparaciones puntuales. Pero cuando una línea de producción produce 200 ejes al día, la diferencia entre calentar un 40 cojinete de mm con inducción frente a sumergir todo el 900 eje de mm en un horno no es sutil. Menor consumo de energía. Menos formación de escamas. Menos rectificado después del tratamiento térmico. Menos espacio en el piso.
La inducción no gana en todas las comparaciones: piezas fundidas muy grandes, pasajes internos complejos, y los trabajos de reparación de una sola pieza a menudo prefieren otros métodos.
Pero para componentes de acero de volumen medio a alto, la física se inclina hacia la inducción.
El mismo principio electromagnético cubierto en cómo funciona el calentamiento por inducción es lo que hace que la inducción sea repetible. Un horno calienta de afuera hacia adentro. Un sistema de inducción entrega una dosis de energía definida a una zona definida, ciclo tras ciclo. Una lógica de ingeniería similar impulsa la adopción de la inducción en otras industrias de equipos pesados, desde componentes de energía eólica hasta la fabricación ferroviaria y aeroespacial.
Aplicaciones principales: 6 Tipos de componentes que justifican la inducción
No todas las piezas de maquinaria agrícola necesitan calentamiento por inducción. Las piezas que sí lo necesitan tienden a compartir un patrón: volumen de producción de moderado a alto, una superficie de desgaste o zona de calentamiento definida, y un costo de falla que hace que valga la pena invertir en la consistencia del proceso. Seis familias de componentes representan la mayoría de las aplicaciones de calentamiento por inducción en este sector..
1. Ejes y ejes. Ejes de transmisión, Ejes PTO, y los ejes de transmisión son los candidatos de mayor volumen. La inducción endurece los muñones de los rodamientos., extremos estriados, y diámetros de sello mientras se deja el cuerpo del eje resistente. A 60 El eje de mm con un asiento de rodamiento endurecido a 55-60 HRC y un núcleo a 25-35 HRC absorbe los golpes de torsión sin fracturarse.. Para ejes sobre 600 mm, la rotación durante el calentamiento no es opcional — determina si la profundidad de la carcasa es concéntrica o desigual. Se cubre más detalle en temple por inducción de ejes.
2. Engranajes y piñones. Los engranajes agrícolas operan en condiciones que se considerarían abuso en cualquier otro lugar — suciedad a través de sellos desgastados, cargas de choque de rocas y tocones, lubricación intermitente. El endurecimiento por inducción crea una superficie dental resistente al desgaste mientras que la raíz y el núcleo mantienen la ductilidad. El endurecimiento diente por diente maneja engranajes de módulo grande; El endurecimiento por giro cubre engranajes más pequeños en un solo ciclo. El endurecimiento por contorno sigue el perfil del diente para el caso más uniforme pero requiere geometría de bobina más ajustada y control de potencia.
3. Patas, bujes, y componentes de enlace. Pasadores de cargador, Pasadores de enganche, y bujes de pivote son consumibles de alto desgaste. La inducción permite al fabricante endurecer solo la superficie del pasador, solo el orificio del buje, o ambos — ajustados al intervalo de servicio y al costo de reemplazo. El proceso es lo suficientemente rápido para el endurecimiento en línea, lo que simplifica el flujo de producción para familias de piezas de alta variedad.
4. Cuchillas, dientes, y herramientas para excavar el suelo. Una púa de labranza que corta un suelo franco arenoso se desgasta de forma diferente a una que golpea un pedernal. El primero necesita una profunda, estuche resistente a la abrasión. El segundo necesita suficiente dureza central para sobrevivir al impacto sin romperse.. El endurecimiento por inducción maneja ambos: la diferencia está en la frecuencia, densidad de potencia, y especificación de profundidad de la caja, no en el proceso fundamental. Para piezas de sección delgada como cuchillas de cortacésped y barredoras de cultivadores, El principal riesgo es el sobrecalentamiento.: si toda la sección transversal alcanza la temperatura de austenitización, la pieza se vuelve completamente dura y frágil. El diseño de la bobina y el aumento de potencia deben mantener el calor confinado al borde de trabajo.
5. Cajas de rodamientos, anillos, y bujes. La inducción se utiliza con frecuencia para expandir una caja de rodamientos o un anillo para su ensamblaje en un eje o en un agujero. La uniformidad de la temperatura importa más que la velocidad: una diferencia de 20°C alrededor de la circunferencia puede causar que el anillo se desplace durante el ensamblaje y dañe la superficie de acoplamiento. Un pirómetro dirigido a la superficie de la pieza con la emisividad correctamente ajustada para el acero y la condición de la superficie previene la mayoría de estos problemas.
6. Accesorios hidráulicos y conjuntos soldados. La soldadura por inducción calienta la unión localmente sin sobrecalentar los sellos adyacentes ni las secciones de tubos de pared fina. Esta aplicación se trata en detalle en la Sección 4.
Endurecimiento por inducción: Por qué el modo de desgaste dicta la profundidad de la carcasa
El endurecimiento por inducción es la aplicación de mayor valor en la fabricación de maquinaria agrícola, pero las recomendaciones genéricas sobre la profundidad del caso no sobreviven al contacto con condiciones reales de campo.. Lo mismo 1045 eje de acero que dura 6,000 horas en la transmisión de un tractor pueden fallar en 800 horas en un rotor de labranza. La diferencia es el mecanismo de desgaste y la profundidad de la caja., perfil de dureza, y la microestructura debe adaptarse a él..
El desgaste abrasivo domina en suelos arenosos y limosos.. Las partículas finas muelen la superficie como una muela abrasiva de baja calidad.. La sílice en el suelo mide entre 750 y 1000 HV; una superficie endurecida a 58–62 HRC (660–750 voltios) es más suave que lo abrasivo pero lo suficientemente duro para ofrecer una vida útil aceptable si la capa superficial es lo bastante profunda como para que el desgaste no alcance el núcleo. Para dientes de arado y rastras en suelos abrasivos, 2.5– 4,0 mm de profundidad efectiva de la capa superficial es un punto de partida común, validado por ensayos de campo.
El desgaste por impacto es el problema opuesto.
Desgaste por impacto — causado por piedras, raíces, y suelo congelado — requiere un perfil diferente. Una capa superficial profunda, totalmente dura puede astillarse o agrietarse bajo impactos repetidos. Una capa superficial más superficial respaldada por una zona de transición y un núcleo más resistentes absorbe la energía del impacto deformándose ligeramente en lugar de fracturarse. Para un pasador de cargador o componente de enlace de cubeta que experimenta impactos frecuentes, La profundidad efectiva de la capa puede especificarse entre 1,5 y 2,5 mm con una transición de dureza gradual, no la caída abrupta que un ciclo de inducción mal diseñado puede producir. La distinción importa: Un gradiente de dureza pronunciado concentra el estrés en la interfaz capa-núcleo. Un gradiente gradual lo distribuye a través de un volumen más amplio.
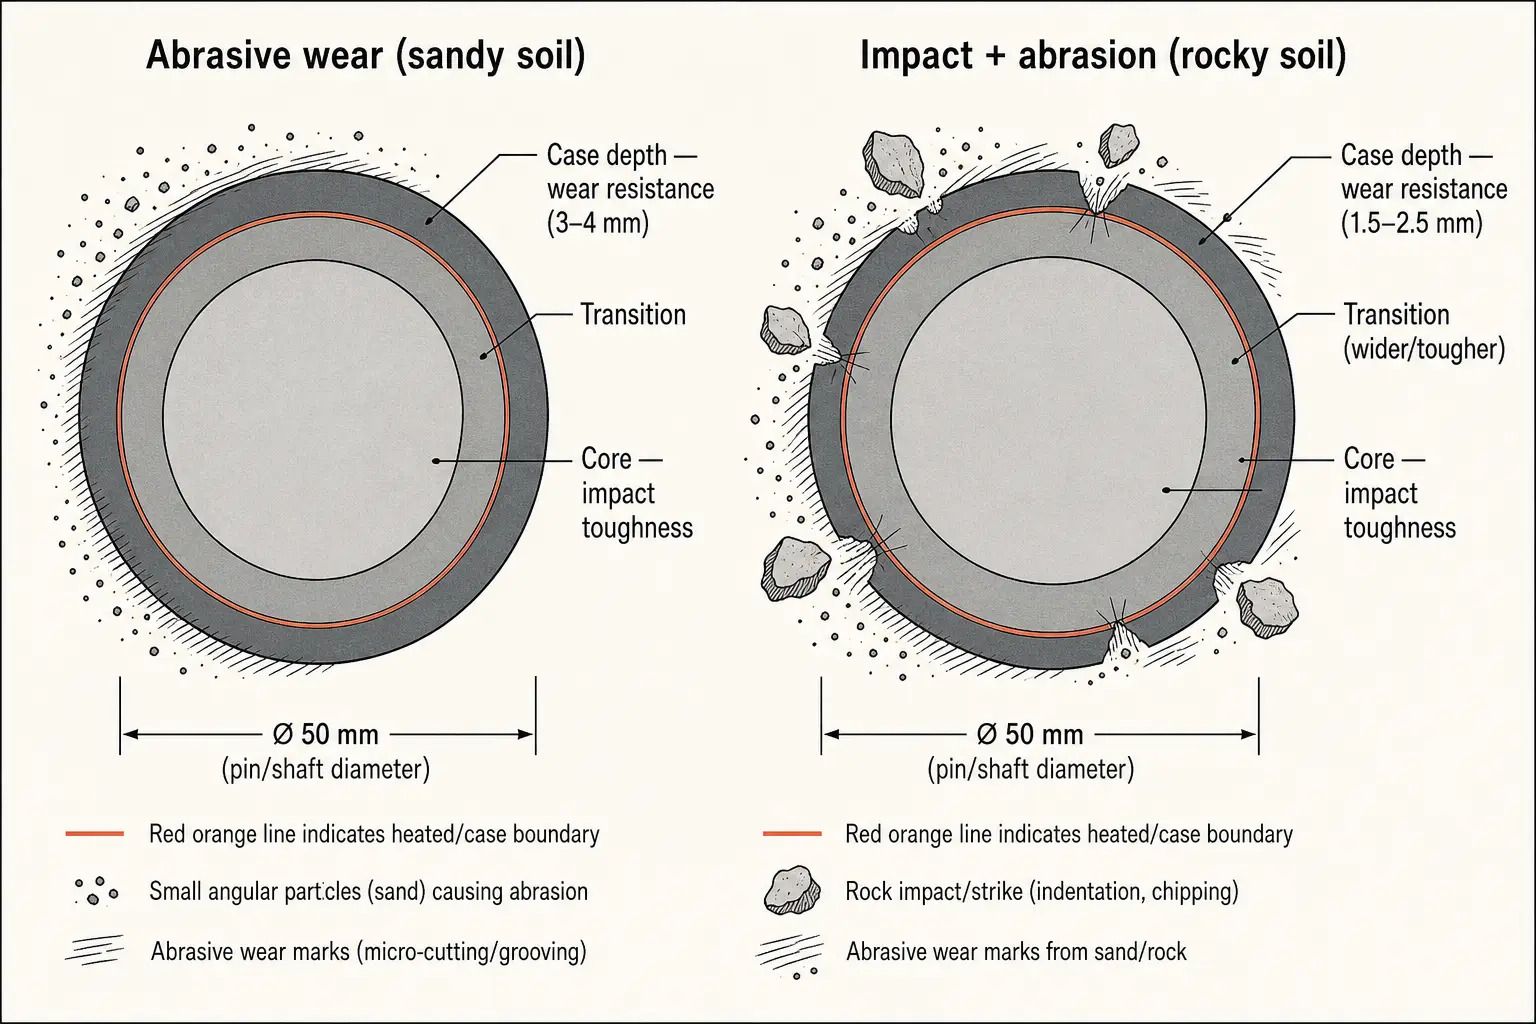
Para componentes que experimentan ambos mecanismos — un sinfín de una cosechadora que procesa grano y ocasionalmente piedra — inclinarse hacia la resistencia a la abrasión y aceptar un riesgo de impacto ligeramente mayor. El desgaste abrasivo es el modo de fallo continuo; Los eventos de impacto son intermitentes. Validar por región: Una cosechadora vendida en suelos rocosos de Canadá no verá el mismo perfil de desgaste que una vendida en loess.
La distorsión tras el endurecimiento por inducción es una realidad de producción para ejes largos. A 1,200 un eje de mm con un diñero endurecido en un extremo puede deformarse entre 0,2 y 0,5 mm tras el temple. La solución: centrado correcto de la bobina, descansos estables que permiten la expansión térmica, temple uniforme a partir de múltiples puertos de pulverización, y una prensa de enderezamiento post-endurecimiento mientras la pieza aún está caliente (150–200°C). para patrones de defectos más amplios, defectos comunes de temple por inducción cubre lo que se repite independientemente de la industria.
Brasado, Ajuste por contracción, y operaciones de ensamblaje
El endurecimiento llama la atención. Pero una parte importante del calentamiento por inducción en la fabricación de maquinaria agrícola tiene que ver con la unión y el montaje, de forma controlada., Calor localizado reemplazando la llama de una antorcha., un horno, o una prensa hidráulica. Predominan tres procesos.
Soldadura por inducción de conjuntos de tubos hidráulicos., bloques colectores, y los jefes del sensor eliminan la variación dependiente del operador de la soldadura manual con soplete. La unión alcanza la temperatura de soldadura en 15 a 60 segundos, dependiendo de la masa., el relleno fluye, y se corta la luz. Ninguna llama incide en los sellos adyacentes. Sin hollín. El ciclo se repite dentro de ±2 segundos en la siguiente pieza.
Encima de 50 ensamblajes por día, una celda de soldadura por inducción con un accesorio simple y arranque con pedal normalmente se amortiza en 12–18 meses. Reprocesos reducidos. Menor consumo de material de aporte. Tiempo de ciclo más rápido. El selección de potencia los principios son los mismos ya sea que la unión de soldadura esté en una línea hidráulica de tractor o en un colector aeroespacial.
El ajuste por contracción une los componentes mediante expansión térmica. Un cubo calentado a 200–250°C se expande unos pocos centésimos de milímetro, lo suficiente para deslizarse sobre un eje que de otro modo necesitaría una prensa. La inducción calienta solo la pieza que se está expandiendo, más rápido que un horno o un baño de aceite caliente. Las decisiones de configuración tratadas en selección de máquina para ajuste por contracción se aplican tanto si el cubo va a una caja de cambios de una turbina eólica como si va a un reductor final de tractor.
Selección de Equipos: 5 Decisiones que determinan si la línea funciona de manera estable
A 100 Una fuente de alimentación de inducción de kW conectada a la bobina incorrecta y un circuito de enfriamiento de tamaño deficiente tendrán un rendimiento inferior al esperado. 50 Sistema de kW con componentes bien combinados. La selección de equipos para el calentamiento por inducción de maquinaria agrícola comienza con la pieza y el proceso, no con la clasificación del catálogo de la fuente de alimentación..
La siguiente tabla proporciona una guía inicial por tipo de componente.. Estas son las líneas base de producción., no especificaciones de ingeniería. Valide cada entrada con piezas de muestra, la dureza atraviesa, y datos de temperatura antes de comprometerse con volúmenes de producción.
Cuatro parámetros dan forma al resultado. Falla uno y el sistema rinde menos. Falla dos y estarás comprando bobinas correctivas y un enfriador más grande dentro de seis meses.
| Componente & Proceso | Frecuencia típica | Rango de potencia | Qué sale mal si está subespecificado |
|---|---|---|---|
| Ojales de los rodamientos del eje (endurecimiento) | 5–15 kHz | 50–150 kW | Caso superficial, dureza desigual alrededor de la circunferencia, tiempo de ciclo demasiado largo para la velocidad de la línea |
| Dientes del engranaje (contorno o endurecimiento por giro) | 20–50 kHz | 40–120 kW | La raíz no se endurece si la frecuencia es demasiado alta; la punta se sobrecalienta si la densidad de potencia es incorrecta |
| Patas & bujes (endurecimiento superficial) | 50–100 kHz | 20–60 kW | Calentamiento a través en diámetros pequeños; grietas por revenido debido a profundidad de capa excesiva |
| Cuchillas & dientes (endurecimiento de borde) | 20–50 kHz | 30–80 kW | El endurecimiento de sección completa hace que los bordes finos sean frágiles; la geometría de la bobina no sigue el perfil del borde |
| Centros & anillos (ajuste por contracción) | 5–15 kHz | 30–100 kW | Expansión no uniforme, la pieza se marca durante el ensamblaje; el tiempo de ciclo es más largo que la alternativa de ajuste por presión |
| Accesorios hidráulicos (soldadura fuerte) | 100–300 kHz | 10–40 kilovatios | La unión se sobrecalienta en el plano de soldadura fuerte; la pared del tubo circundante se sobrecalienta y se decolora o deforma |
Frecuencia y potencia trabajan juntas. Para un 60 El muñón del cojinete del eje en mm necesita 2–4 mm de profundidad de capa, 5–15 kHz coloca la penetración de corriente donde se necesita. Para un 15 pasador de mm que necesita entre 1,0 y 1,5 mm, 50–100 kHz concentra el calor más cerca de la superficie. Una sola frecuencia no cubrirá una mezcla de productos que abarca desde ejes grandes hasta pasadores pequeños; muchas plantas ejecutan dos o tres etapas de salida intercambiables.. Básculas de potencia con masa calentada y tiempo de ciclo.. La mayoría de las aplicaciones de ejes y engranajes comienzan entre 50 y 150 kW.. Los pasadores pequeños y la soldadura fuerte funcionan entre 10 y 60 kW. Agregue un margen de entre 15 % y 20 % para el envejecimiento de la bobina y la variación en el ajuste de piezas. Más sobre selección de frecuencia y dimensionamiento de potencia en las guías vinculadas.
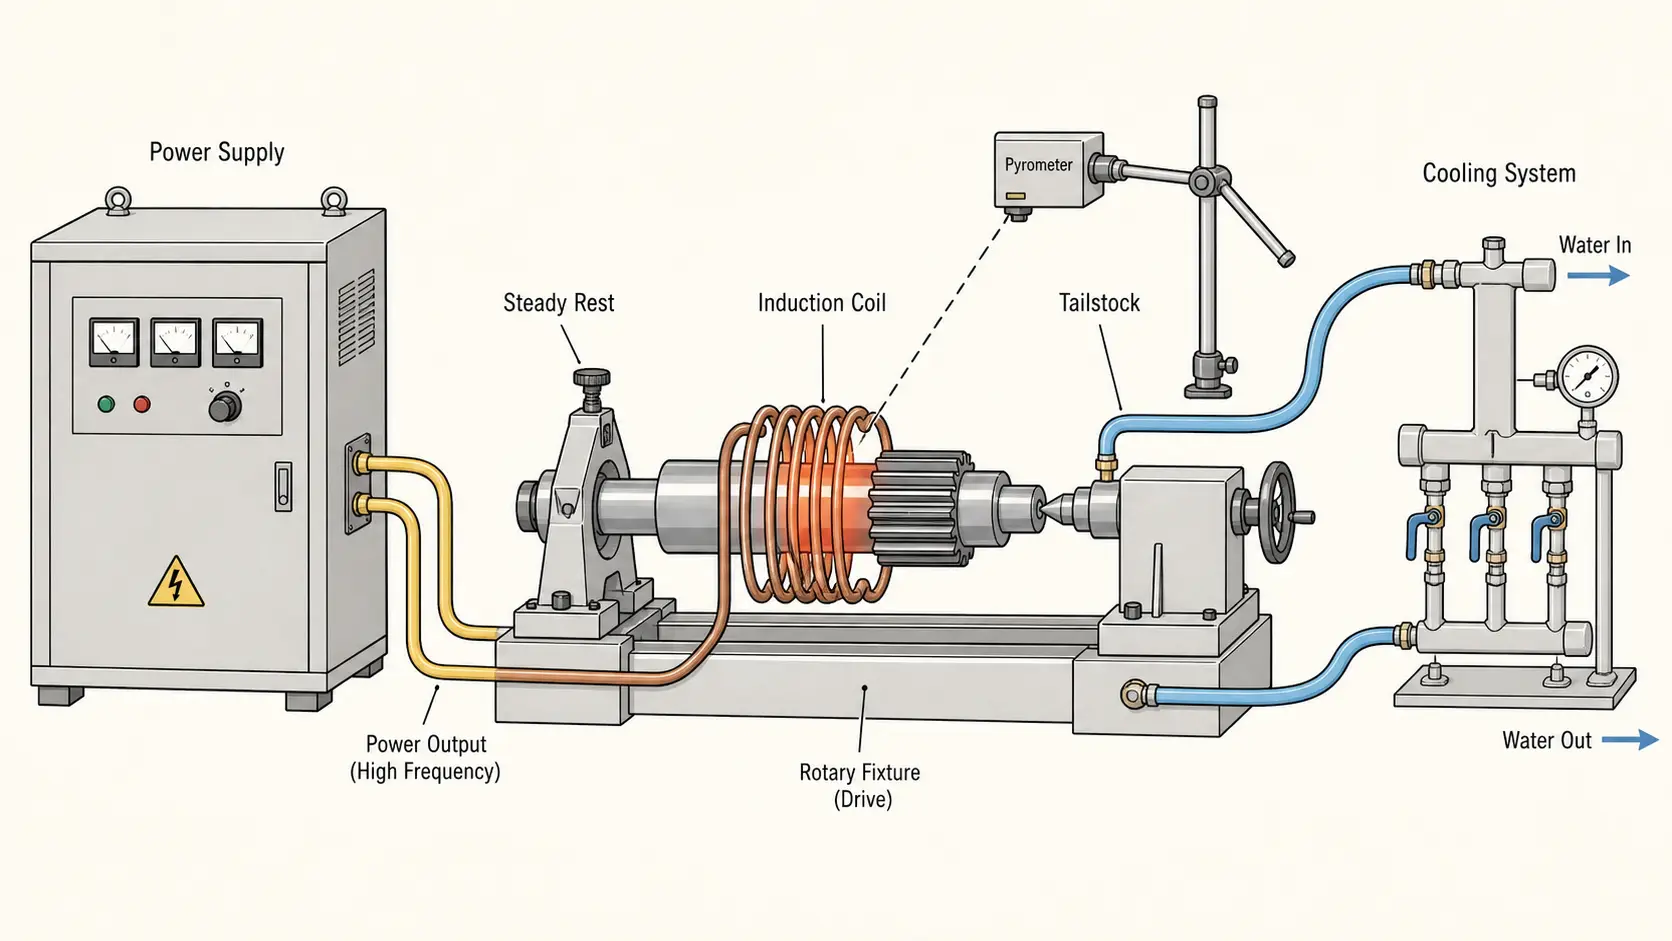
La geometría de la bobina y la refrigeración por agua son donde la mayoría de los sistemas cumplen o decepcionan. Una bobina envolvente que se ajusta a un 60 eje de mm con 6 mm de holgura acopla eficientemente. Esa misma bobina en un 45 eje de mm deja un 13.5 mm de espacio — el acoplamiento cae, el tiempo de ciclo se alarga. Las plantas que operan con tamaños de piezas mixtas necesitan bobinas o concentradores de flujo intercambiables. La bobina debe sobrevivir a cientos de ciclos de carga por turno en polvo, escala, y niebla de refrigerante. Diseño de bobina es sencillo en principio; La durabilidad en la producción es lo que separa los bobinados de cinco años de los de cinco semanas. El enfriamiento mantiene todo en funcionamiento: Un sistema que pasa la puesta en marcha en una sala de demostración limpia puede disparar por sobretemperatura tres veces por turno después de seis meses en una planta que también realiza soldadura cerca. Sistema de refrigeración El dimensionamiento debe asumir la temperatura ambiente en el peor de los casos, no desde el promedio.
Control de procesos en un entorno de producción
Un proceso de calentamiento por inducción que funciona un martes por la mañana con una bobina recién instalada, agua de enfriamiento limpia, y un operador experimentado puede no funcionar un jueves por la tarde con una bobina que ha visto 800 ciclos, un enfriador luchando contra un aire ambiente de 35°C, y un operador del segundo turno que fue entrenado la semana pasada. El control de procesos se trata de cerrar la brecha entre el mejor y el peor resultado.
La medición de la temperatura es el primer lazo de control. Un pirómetro de longitud de onda única proporciona control de potencia en bucle cerrado, pero solo si el ajuste de emisividad coincide con el tipo de acero específico y la condición de la superficie a temperatura. El cambio de escala altera la emisividad. Un eje recién mecanizado muestra lecturas diferentes a uno con óxido ligero. Validar con un termopar de contacto al inicio de cada turno. Dos pirómetros — uno en el borde delantero, uno en el centro — detectan no uniformidades que un solo sensor no ve.
La manipulación de la pieza determina si la separación entre la bobina y la pieza se mantiene constante. En una estación manual, La técnica del operador se convierte en una variable de proceso.. La automatización total elimina esa variable pero agrega complejidad de mantenimiento. Para plantas agrícolas con familias de partes mixtas, el punto óptimo es un accesorio cargado manualmente con topes duros y un bloqueo de pieza presente que evita que el ciclo comience si la pieza no está asentada. Simple, escabroso, Reparable por el propio equipo de mantenimiento de la planta..
La variación material es lo que la inducción no puede solucionar. Si el acero entrante tiene una templabilidad inconsistente, el mismo ciclo produce diferentes profundidades de caso. Línea base del material de cada proveedor por separado. «4140 del proveedor A» no se endurece igual que «4140 del proveedor B.» Cuando las fuentes materiales cambian, revalidar. Un recorrido de dureza en el primer artículo de un nuevo calor cuesta menos que una falla en el campo..
La verificación de la calidad debe coincidir con el riesgo.. Una comprobación de la dureza de la superficie, un recorrido periódico de microdureza, y un escaneo visual para detectar grietas cubre la mayoría de las piezas endurecidas. Un casquillo de desgaste necesita menos documentación que un eje de transmisión cuya falla inmoviliza una $400,000 cosechadora en medio de la cosecha. Para los fabricantes que construyen su primera celda, cómo seleccionar un sistema de endurecimiento por inducción cubre los pasos de validación que pertenecen a la etapa de RFQ.
Conclusión clave
Calentamiento por inducción para maquinaria agrícola ofrece su mayor rendimiento cuando el proceso se ajusta al modo de desgaste específico, geometría del componente, y volumen de producción — no se trata como un reemplazo de horno directo. Un eje que solo necesita un diario de rodamiento endurecido no necesita un ciclo de horno. Un engranaje que falla por picaduras en la superficie no necesita temple completo. Las cinco decisiones sobre el equipo son lo que separa una línea que funciona de manera estable a lo largo de los turnos de una que solo produce piezas buenas cuando todo sale bien.
Preguntas frecuentes
q: Qué partes de la maquinaria agrícola se benefician más del calentamiento por inducción?
A: Ejes de transmisión, Ejes PTO, engranajes de transmisión, piñones, pasadores del cargador, buje de enlace, dientes de laboreo, cuchillas de cortadora, rastrillos de cultivador, carcasas de rodamientos, y conjuntos hidráulicos soldadas por brazing. El hilo común: una superficie de desgaste definida en un componente de acero producido en volúmenes moderados a altos, donde la calefacción localizada proporciona una ventaja de costo o calidad sobre los métodos a granel.
q: ¿Qué tan profunda debe ser la capa endurecida en una pieza agrícola que sufre tanto impacto como desgaste abrasivo??
A: No hay un número único. Para un componente de labranza en suelo arenoso abrasivo, 2.5–4,0 mm de profundidad efectiva de la capa es una referencia común. Para un pasador de cargador o un enlace de cubo que sufre impactos frecuentes con piedras, 1.5–2,5 mm con una transición gradual de dureza reduce el riesgo de grietas. La decisión debe validarse con ensayos de campo en el suelo específico y las condiciones de operación que la máquina encontrará. Una pieza vendida para suelos rocosos de Canadá necesita un perfil diferente al de la misma pieza vendida para suelos de loess.
q: ¿Cómo elijo la frecuencia adecuada de calentamiento por inducción para componentes agrícolas??
A: Empieza con el diámetro de la pieza y la profundidad de temple requerida. Ejes grandes (50–100 mm) Para piezas que necesitan 2–4 mm de profundidad de temple, típicamente se usan 5–15 kHz. Pasadores más pequeños (10–25 mm) Para piezas que necesitan profundidad de temple superficial se usan 50–100 kHz. Los engranajes caen en el rango de 20–50 kHz dependiendo del tamaño del módulo. Una sola frecuencia no cubrirá una mezcla de productos que abarca desde los ejes hasta los pinos. Muchas plantas operan etapas de salida intercambiables o un suministro de frecuencia variable. Validar con piezas de muestra y recorridos de dureza antes de comprometerse.
q: ¿Puede el endurecimiento por inducción reducir la distorsión en ejes agrícolas largos en comparación con el endurecimiento en horno??
A: Generalmente sí, porque la inducción calienta solo la zona que se está endureciendo y no todo el eje. Pero la distorsión sigue ocurriendo si la bobina está descentrada, la entrega de temple es desigual, o el eje no está correctamente soportado durante el calentamiento y enfriamiento. Para ejes sobre 600 mm, rotación durante el calentamiento, descansos estables que permiten la expansión térmica, y una estación de rectificado posterior al endurecimiento para piezas que deben mantener la excentricidad bajo 0.1 mm son prácticas estándar. La operación de rectificado es más rápida y menos arriesgada cuando la pieza todavía está caliente.
Necesita un proceso de calentamiento por inducción para su componente agrícola?
Envíanos el plano de tu pieza, grado de material, dureza o temperatura objetivo, y tasa de producción. Nuestro equipo de ingeniería recomendará la frecuencia, potencia, configuración de la bobina, y un concepto de refrigeración y manipulación que se adapte a tu planta.


