
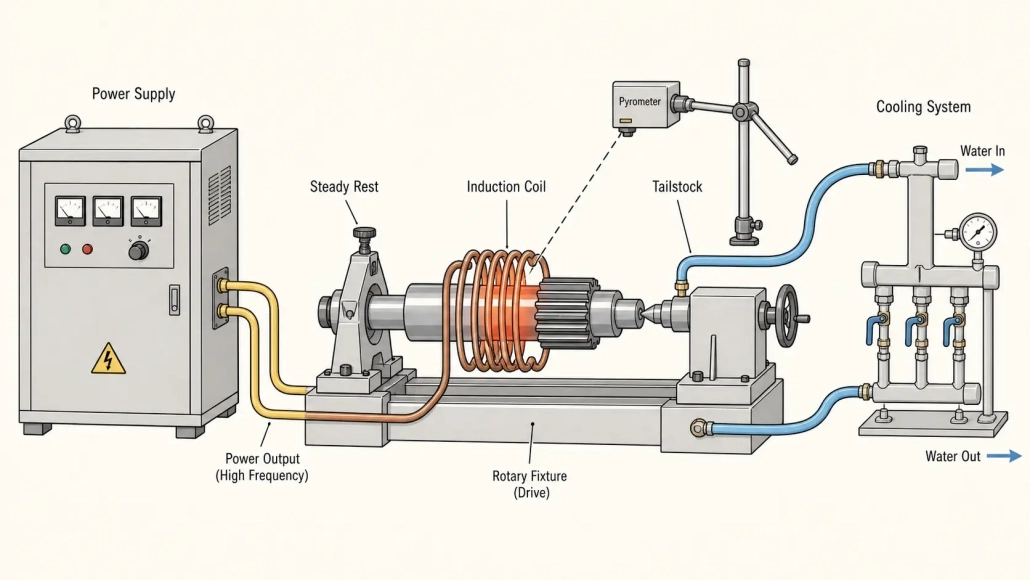
Riscaldamento a induzione per macchinari agricoli: Applicazioni, Tipi di componenti, e decisioni sull'attrezzatura
Una mietitrebbia funziona 14 ore al giorno in un terreno che alterna sabbia secca e argilla umida. A metà stagione, il cuscinetto del semiasse si è consumato 0.3 mm di profondità della carcassa. I denti dell'ingranaggio accanto — stesso tipo di acciaio,, stessa terra,, stesse ore — misurano ancora entro le specifiche. La differenza non è mai stata nel grado del materiale. Era dove andava il calore durante la produzione, e quanto in profondità.
Quando un produttore indurisce solo il cuscinetto del semiasse di un 900 mm di albero e lascia il resto alla sua durezza originale, stanno prendendo una decisione che un forno non può eseguire. Quando un'officina libera un boccola bloccata riscaldando solo la guaina esterna — non la fusione intorno ad essa — risparmiano tre ore di fermo e la sostituzione della cassa. Riscaldamento a induzione per macchinari agricoli si guadagna il suo posto in questi momenti: localizzato, ripetibile, veloce. Il vero lavoro è decidere quali parti lo giustificano e come progettare il processo in modo che il risultato alle 2 p.m. corrisponda al risultato alle 7 a.m.
Questo articolo riguarda i componenti delle macchine agricole in cui il riscaldamento a induzione offre il rendimento più elevato: gli alberi di trasmissione, ingranaggi, perni, alette, denti, e gruppi idraulici. Separa l'indurimento, brasatura, e calettamento come processi distinti con requisiti tecnici distinti. E illustra le cinque decisioni relative alle apparecchiature: potenza, Frequenza, Geometria della bobina, il raffreddamento, e controllo del processo, che determinano se la linea funziona in modo stabile o va alla deriva entro mercoledì.
Perché il riscaldamento a induzione si adatta alla produzione di macchine agricole
I produttori di macchine agricole operano in una stretta fascia tra durata e costo. Un albero di trasmissione su un trattore da 200 cavalli deve resistere 8,000 ore di inversioni di coppia, vibrazione, e olio contaminato. Una zappa deve mantenere il suo filo attraverso 2,000 acri di terreno abrasivo. Un raccordo idraulico su una pressa per balle non deve perdere dopo 100,000 cicli a 250 bar. Nessuna di queste parti può essere progettata in modo eccessivo fino a farne perdere di vista il costo. Il riscaldamento a induzione è adatto perché applica energia solo dove inizia il guasto — sulla superficie, nella zona di usura, intorno alla sede del cuscinetto — senza sprecare calore sul resto del pezzo che non ne ha bisogno.
Il riscaldamento a forno funziona per processi in lotti. Il riscaldamento a fiamma funziona per riparazioni singole. Ma quando una linea di produzione sforna 200 alberi al giorno, la differenza tra riscaldare un 40 gm di albero cuscinetto con induzione rispetto a immergere l'intero 900 mm di albero in un forno non è sottile. Meno energia. Meno incrostazioni. Meno raddrizzamenti dopo il trattamento termico. Meno spazio sul pavimento.
L'induzione non vince in ogni confronto — getti molto grandi, passaggi interni complessi, e lavori di riparazione in pezzo unico spesso favoriscono altri metodi.
Ma per componenti in acciaio a medio-alto volume, la fisica pende a favore dell'induzione.
Lo stesso principio elettromagnetico trattato in come funziona il riscaldamento ad induzione è ciò che rende l'induzione ripetibile. Un forno riscalda dall'esterno verso l'interno. Un sistema a induzione fornisce una dose di energia definita a una zona definita, ciclo dopo ciclo. Una logica ingegneristica simile guida l’adozione dell’induzione in altri settori delle attrezzature pesanti, da componenti dell'energia eolica alla produzione ferroviaria e aerospaziale.
Applicazioni principali: 6 Tipi di componenti che giustificano l'induzione
Non tutte le parti delle macchine agricole necessitano di riscaldamento a induzione. Le parti che tendono a condividere uno schema: volume di produzione medio-alto, una superficie di usura o zona di riscaldamento definita, e un costo di fallimento per cui vale la pena investire nella coerenza del processo. Sei famiglie di componenti rappresentano la maggior parte delle applicazioni di riscaldamento a induzione in questo settore.
1. Assi e alberi. Alberi di trasmissione, Alberi PTO, e alberi di trasmissione sono i candidati a più alto volume. La tempra a induzione indurisce le sedi dei cuscinetti, le estremità a scanalatura, e i diametri delle guarnizioni lasciando però il corpo dell'albero resistente. Un 60 L'albero mm con una sede del cuscinetto temprata a 55–60 HRC e un nucleo a 25–35 HRC assorbe gli urti torsionali senza rompersi. Per alberi superiori a 600 mm, La rotazione durante il riscaldamento non è opzionale — determina se la profondità della carcassa è concentrica o storta. Ulteriori dettagli sono trattati in cementazione a induzione degli assi.
2. Ingranaggi e pignoni. Gli ingranaggi agricoli operano in condizioni che altrove sarebbero considerate abuso — sporco attraverso guarnizioni usurate, urti da rocce e ceppi, lubrificazione intermittente. La tempra ad induzione crea una superficie del dente resistente all'usura mentre la radice e il nucleo mantengono la duttilità. La tempra dente per dente gestisce ingranaggi di grande modulo; La tempra per rotazione copre ingranaggi più piccoli in un solo ciclo. La tempra del profilo segue la sagoma del dente per il caso più uniforme ma richiede una geometria della bobina e un controllo della potenza più rigorosi.
3. Perni, Boccole, e componenti di collegamento. Perni del caricatore, Perni di accoppiamento, e boccole di articolazione sono consumabili ad alto consumo. L'induzione consente al produttore di indurire solo la superficie del perno, solo la sede della boccola, o entrambi — adattati all'intervallo di servizio e al costo di sostituzione. Il processo è sufficientemente veloce per la tempra in linea, che semplifica il flusso di produzione per famiglie di pezzi ad alto mix.
4. Lame, denti, e strumenti per lavorare il terreno. Un dente da lavorazione che taglia un terreno franco sabbioso si usura in modo diverso rispetto a uno che colpisce il selce. Il primo necessita di un profondo, strato superficiale resistente all'abrasione. Il secondo necessita di sufficiente tenacità del nucleo per resistere all'impatto senza spezzarsi. La tempra a induzione gestisce entrambi — la differenza sta nella frequenza, densità di potenza, e nella specifica della profondità dello strato, non nel processo fondamentale. Per pezzi a sezione sottile come le lame dei tosaerba e le scarpe dei coltivatori, il principale rischio è il surriscaldamento: se l'intera sezione trasversale raggiunge la temperatura di austenitizzazione, la parte diventa completamente dura e fragile. La progettazione della bobina e la regolazione della potenza devono mantenere il calore confinato al bordo di lavoro.
5. Alloggiamenti dei cuscinetti, anelli, e boccole. L'induzione è frequentemente usata per espandere un alloggiamento di cuscinetto o un anello per l'assemblaggio su un albero o in una sede. L'uniformità della temperatura è più importante della velocità — una differenza di 20°C intorno alla circonferenza può far inclinare l'anello durante l'assemblaggio e rovinare la superficie di accoppiamento. Un pirometro puntato sulla superficie del pezzo con l'emissività correttamente impostata per l'acciaio specifico e le condizioni della superficie previene la maggior parte di questi problemi.
6. Accessori idraulici e assemblaggi brasati. La brasatura a induzione riscalda localmente la giunzione senza surriscaldare le guarnizioni adiacenti o le sezioni a parete sottile. Questa applicazione è trattata in dettaglio nella Sezione 4.
Tempra a Induzione: Perché la modalità di usura determina la profondità del casello
L'induzione a induzione è l'applicazione di maggior valore nella produzione di macchinari agricoli, ma raccomandazioni generiche sulla profondità della capsula non resistono al contatto con condizioni reali del campo. Lo stesso 1045 albero d'acciaio che dura 6,000 ore in una trasmissione di trattore può guastarsi a 800 ore in un rotore di lavorazione. La differenza è il meccanismo di usura — e la profondità della cartuccia, il profilo di dure, e la microstruttura devono essere adattati ad essa.
L'usura abrasiva domina nei terreni sabbiosi e limosi. Le particelle fini macinano la superficie come una ruota abrasiva di bassa qualità. La silice nel terreno misura 750–1.000 HV; una superficie temprata a 58–62 HRC (660–750 HV) è più morbido dell'abrasivo ma sufficientemente duro da garantire una durata di servizio accettabile se la custodia è sufficientemente profonda da impedire all'usura di raggiungere il nucleo. Per i denti della lavorazione del terreno e gli spazzamenti del coltivatore in terreni abrasivi, 2.5–La profondità effettiva della cassa di 4,0 mm è un punto di partenza comune, validato da prove sul campo.
L’usura da impatto è il problema opposto.
Usura da impatto: da pietre, radici, e terreno ghiacciato: richiede un profilo diverso. Un profondo, la custodia completamente rigida potrebbe scheggiarsi o rompersi in caso di impatti ripetuti. Un mantello più superficiale supportato da una zona di transizione e da un nucleo più resistenti assorbe l'energia d'impatto deformandosi leggermente piuttosto che fratturarsi. Per un perno caricatore o un componente di collegamento della benna che subisce impatti frequenti, la profondità efficace del mantello può essere specificata tra 1,5 e 2,5 mm con una transizione di durezza graduale — non il brusco calo che un ciclo di induzione progettato male può produrre. La distinzione è importante: un gradiente di durezza pronunciato concentra lo stress all'interfaccia mantello-nucleo. Un gradiente graduale lo distribuisce su un volume più ampio.
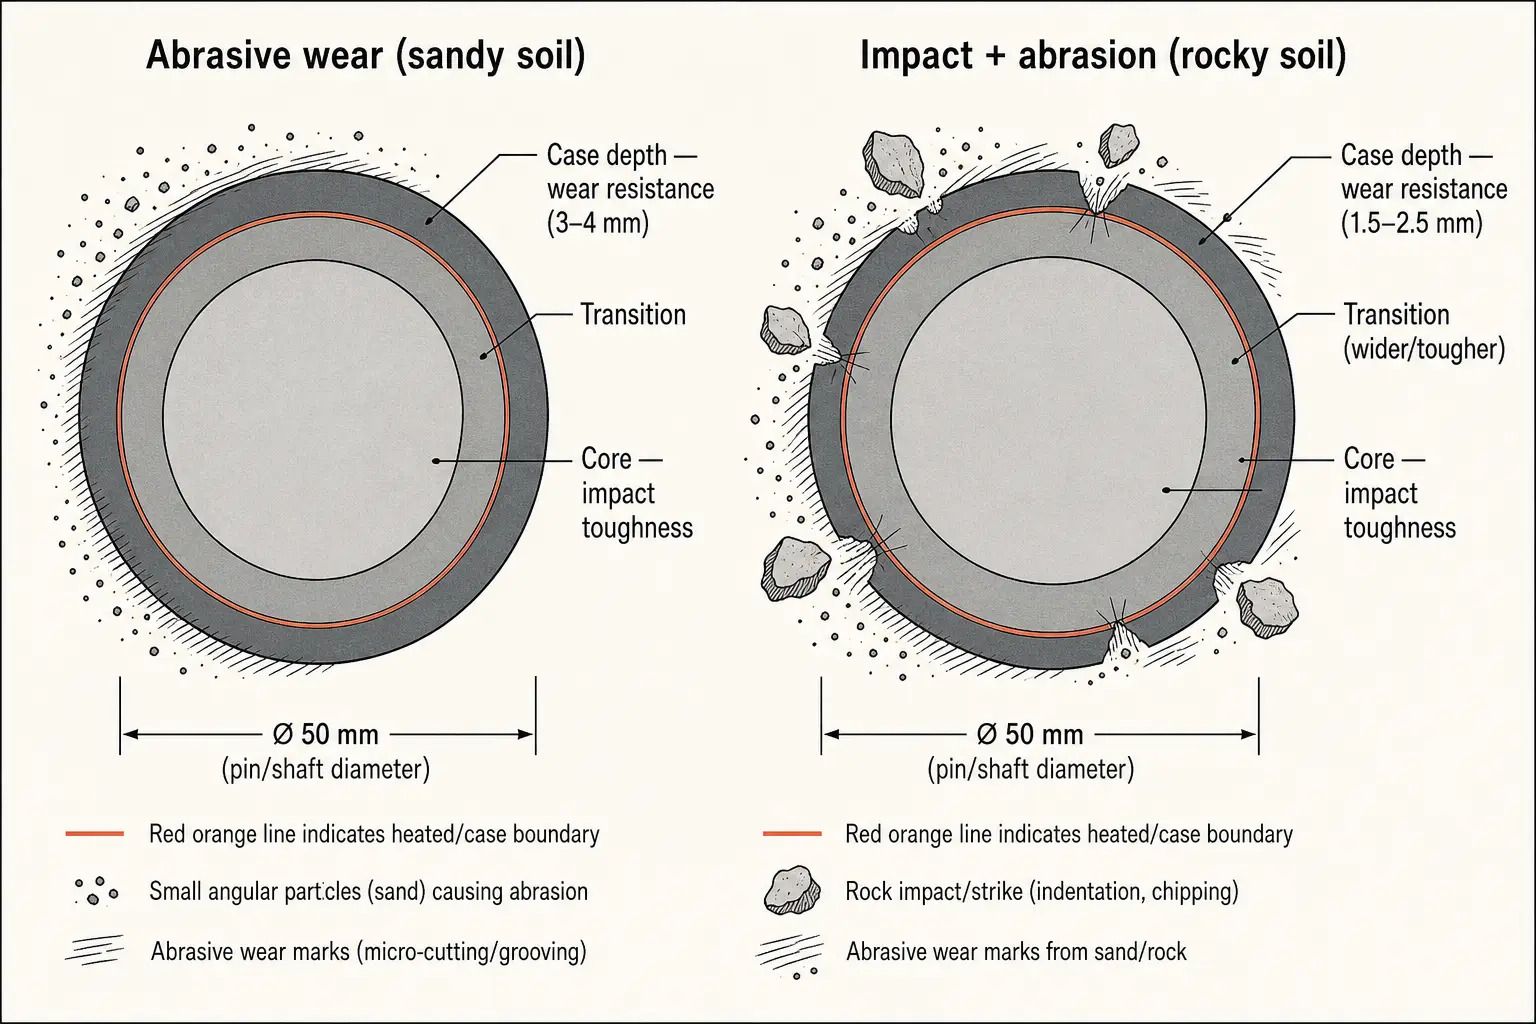
Per componenti soggetti a entrambi i meccanismi — un nastro elicoidale di mietitrebbia che lavora il grano e occasionalmente una pietra — privilegiare la resistenza all'abrasione e accettare un rischio leggermente più alto da impatto. L'usura abrasiva è il modo di guasto continuo; Gli eventi di impatto sono intermittenti. Validare per regione: Una mietitrebbia venduta in terreni rocciosi canadesi non presenterà lo stesso profilo di usura di una venduta in terreni di loess.
La distorsione dopo la tempra per induzione è una realtà produttiva per alberi lunghi. Un 1,200 Un albero da mm con un supporto temprato a un'estremità può incurvarsi di 0,2–0,5 mm dopo la tempra. La soluzione: centratura corretta della bobina, supporti fissi che consentono l'espansione termica, tempra uniforme da più ugelli a spruzzo, e una pressa di rettifica post-tempra mentre il pezzo è ancora caldo (150–200°C). Per schemi di difetti più ampi, difetti comuni della tempra a induzione copre ciò che si ripete indipendentemente dall'industria.
Brasatura, Accoppiamento a pressione, e dalle operazioni di assemblaggio
La tempra cattura l'attenzione. Ma una quota significativa del riscaldamento a induzione nella produzione di macchine agricole riguarda l’unione e l’assemblaggio – controllati, calore localizzato in sostituzione della fiamma di una torcia, un forno, o una pressa idraulica. Dominano tre processi.
Brasatura ad induzione di assemblaggi di tubi idraulici, blocchi molteplici, e i boss dei sensori eliminano la variazione dipendente dall'operatore della brasatura manuale con torcia. Il giunto raggiunge la temperatura di brasatura in 15–60 secondi a seconda della massa, il riempitivo scorre, e la corrente si interrompe. Nessuna fiammata sulle guarnizioni adiacenti. Niente fuliggine. Il ciclo si ripete entro ±2 secondi sulla parte successiva.
Sopra 50 assemblaggi al giorno, una cella di brasatura a induzione con un semplice supporto e avvio a pedale di solito si ripaga entro 12–18 mesi. Riduzione delle rilavorazioni. Minore consumo di materiale d'apporto. Ciclo più veloce. Il selezione della potenza i principi sono gli stessi sia che la giunzione a brasare sia su una linea idraulica di un trattore sia su un collettore aerospaziale.
L'accoppiamento per contrazione unisce i componenti attraverso l'espansione termica. Un mozzo riscaldato a 200–250°C si espande di qualche centesimo di millimetro — abbastanza per scivolare su un albero che altrimenti richiederebbe una pressa. L'induzione riscalda solo la parte che viene espansa, più veloce di un forno o di un bagno d'olio caldo. Le decisioni di configurazione trattate in selezione della macchina per accoppiamento a calore si applicano sia che il mozzo entri in un cambio di una turbina eolica sia in un riduttore finale di un trattore.
Selezione dell'attrezzatura: 5 Decisioni che determinano se la linea funziona in modo stabile
Un 100 Un alimentatore a induzione da kW collegato alla bobina sbagliata e un circuito di raffreddamento di dimensioni insufficienti avranno prestazioni inferiori a 50 sistema kW con componenti ben abbinati. La scelta dell'attrezzatura per il riscaldamento a induzione di macchine agricole inizia dal componente e dal processo, non dalla classificazione dell'alimentatore a catalogo.
La tabella seguente fornisce indicazioni sul punto di partenza per tipo di componente. Queste sono le linee di base della produzione, non specifiche tecniche. Convalida ogni voce con parti campione, traverse di durezza, e dati di temperatura prima di impegnarsi nei volumi di produzione.
Quattro parametri determinano il risultato. Se ne manca uno il sistema funziona sotto le aspettative. Se ne mancano due si finisce per comprare bobine correttive e un refrigeratore più grande entro sei mesi.
| Componente & Processo | Frequenza tipica | Gamma di Potenza | Cosa succede se sottodimensionato |
|---|---|---|---|
| Supporti dell'albero (indurimento) | 5–15 kHz | 50–150 kW | Caso superficiale, durezza irregolare lungo la circonferenza, tempo ciclo troppo lungo per la velocità di linea |
| Denti degli ingranaggi (contour o indurimento per rotazione) | 20–50 kHz | 40–120 kW | La radice non è indurita se la frequenza è troppo alta; punta surriscaldata se la densità di potenza è sbagliata |
| Perni & Boccole (indurimento del caso) | 50–100 kHz | 20–60kW | Riscaldamento continuo su piccoli diametri; estinguere le crepe dovute a una profondità eccessiva della custodia |
| Lame & denti (indurimento dei bordi) | 20–50 kHz | 30–80kW | L'indurimento a sezione intera rende fragili i bordi sottili; la geometria della bobina non riesce a seguire il profilo del bordo |
| Mozzi & anelli (restringimento) | 5–15 kHz | 30–100 kW | Espansione non uniforme, la parte si gonfia durante l'assemblaggio; tempo di ciclo più lungo rispetto all'alternativa press-fit |
| Raccordi idraulici (brasatura) | 100–300 kHz | 10–40 kW | Il giunto si surriscalda sul piano di brasatura; la parete circostante del tubo si surriscalda e scolorisce o si deforma |
Frequenza e potenza lavorano insieme. Per un'estremità di barra in titanio da 60 cuscinetto dell'albero da mm con battuta che necessita di 2–4 mm di profondità della sede, 5–15 kHz mette la penetrazione della corrente dove è necessaria. Per un'estremità di barra in titanio da 15 perno da mm che necessita di 1,0–1,5 mm, 50–100 kHz concentra il calore più vicino alla superficie. Una singola frequenza non coprirà una gamma di prodotti che va da alberi grandi a perni piccoli — molte industrie utilizzano due o tre stadi di uscita intercambiabili. La potenza scala con la massa riscaldata e il tempo del ciclo. La maggior parte delle applicazioni per alberi e ingranaggi parte da 50–150 kW. Perni piccoli e brasatura funzionano con 10–60 kW. Aggiungere un margine del 15-20% per l'invecchiamento della bobina e la variazione di adattamento dei pezzi. Ulteriori informazioni su selezione della frequenza e dimensionamento della potenza nelle guide collegate.
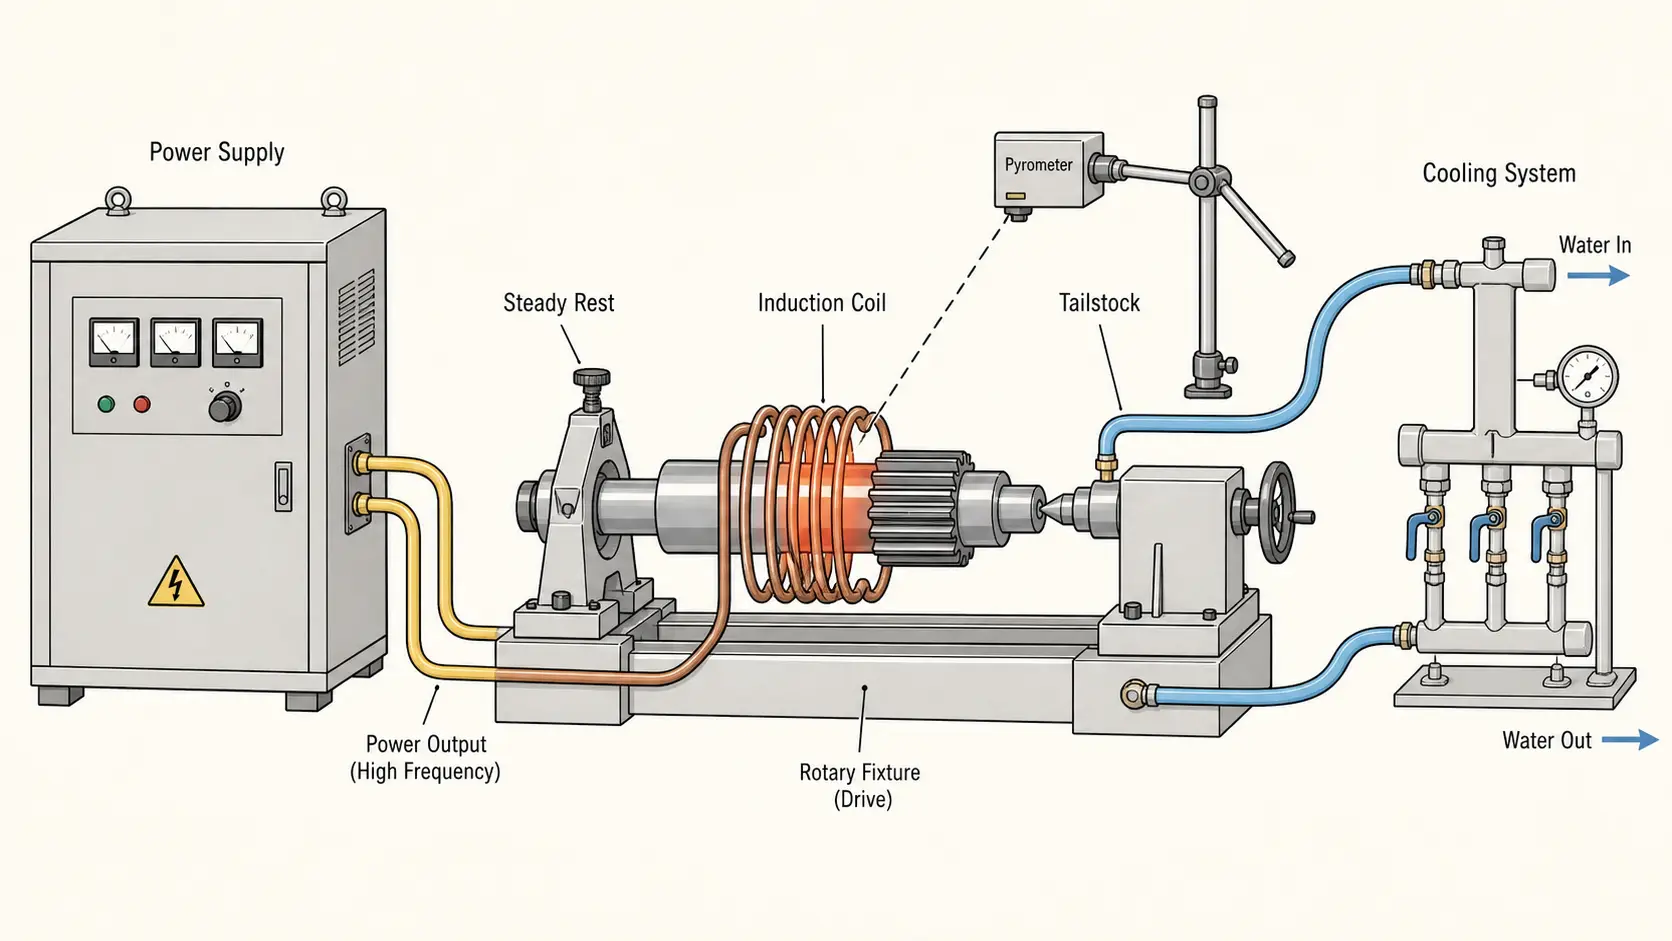
La geometria della bobina e il raffreddamento ad acqua sono dove la maggior parte dei sistemi performa o delude. Una bobina avvolgente che si adatta a un 60 albero da mm con 6 mm di gioco si accoppia in modo efficiente. Quella stessa bobina su un 45 albero da mm lascia un 13.5 mm di spazio — l'accoppiamento diminuisce, il tempo di ciclo si allunga. Gli impianti che lavorano pezzi di dimensioni miste necessitano di bobine o concentratori di flusso intercambiabili. La bobina deve sopravvivere a centinaia di cicli di carico per turno nella polvere, incrostazioni, e nella nebbia del refrigerante. Progettazione della bobina è semplice in linea di principio; la durata di produzione è ciò che separa le bobine di cinque anni da quelle di cinque settimane. Il raffreddamento mantiene tutto in funzione: un sistema che supera la messa in servizio in una sala dimostrativa pulita può scattare per sovratemperatura tre volte per turno dopo sei mesi in un impianto che effettua anche saldature nelle vicinanze. Sistema di raffreddamento le dimensioni dovrebbero assumere la temperatura ambiente nel peggior scenario, non la media.
Controllo dei processi in un ambiente di produzione
Un processo di riscaldamento a induzione che funziona il martedì mattina con una bobina appena preparata, acqua di raffreddamento pulita, e un operatore esperto potrebbe non funzionare il giovedì pomeriggio con una bobina che ha visto 800 cicli, un refrigeratore che lotta contro un'aria ambiente a 35°C, e un operatore del secondo turno formato la settimana scorsa. Il controllo del processo riguarda la riduzione del divario tra rendimento migliore e peggior rendimento.
La misurazione della temperatura è il primo anello di controllo. Un pirometro a lunghezza d'onda singola fornisce controllo della potenza in circuito chiuso — ma solo se l'impostazione di emissività corrisponde al tipo specifico di acciaio e alle condizioni della superficie alla temperatura. La variazione di scala cambia l'emissività. Un albero appena lavorato legge in modo diverso da uno con leggera ruggine. Convalidare con un termocoppia a contatto all'inizio di ogni turno. Due pirometri — uno sul bordo avanzante, uno al centro — catturano non uniformità che un singolo sensore non rileva.
La gestione del pezzo determina se il gap tra bobina e pezzo rimane costante. Su una stazione manuale, la tecnica dell’operatore diventa una variabile del processo. L'automazione completa rimuove questa variabile ma aggiunge complessità di manutenzione. Per piante agricole con famiglie miste, il punto debole è un dispositivo caricato manualmente con arresti rigidi e un interblocco della parte presente che impedisce l'avvio del ciclo se la parte non è posizionata. Semplice, robusto, riparabile dal team di manutenzione dell’impianto.
La variazione materiale è ciò che l’induzione non può risolvere. Se l'acciaio in entrata ha una temprabilità incoerente, lo stesso ciclo produce profondità di cassa diverse. Stabilisci il materiale di ciascun fornitore separatamente — “4140 dal fornitore A” non si indurisce come “4140 dal fornitore B.” Quando le fonti materiali cambiano, riconvalidare. Una variazione della durezza sul primo articolo derivante da una nuova colata costa meno di un guasto sul campo.
La verifica della qualità dovrebbe corrispondere al rischio. Un controllo della durezza superficiale, una traversata periodica di microdurezza, e una scansione visiva per individuare eventuali crepe da raffreddamento copre la maggior parte delle parti temprate. Un boccola soggetta a usura necessita di meno documentazione rispetto a un albero di trasmissione il cui guasto immobilizza una $400,000 combine in the middle of harvest. Per i produttori che costruiscono la loro prima cella, come selezionare un sistema di tempra a induzione copre i passaggi di validazione che appartengono alla fase di RFQ.
Chiave da asporto
Riscaldamento a induzione per macchinari agricoli produce il massimo ritorno quando il processo è abbinato al specifico tipo di usura, geometria del componente, e volume di produzione — non trattato come un sostituto a innesto del forno. Un albero che necessita solo di un cilindro di supporto indurito non ha bisogno di un ciclo di forno. Un ingranaggio che fallisce a causa della corrosione superficiale non necessita di tempra completa. Le cinque decisioni relative alle attrezzature sono ciò che distingue una linea che funziona stabilmente attraverso i turni da una che produce buoni pezzi solo quando tutto va bene.
FAQ
Q: Quali parti delle macchine agricole beneficiano maggiormente del riscaldamento induttivo?
Un: Alberi di trasmissione, Alberi PTO, ingranaggi di trasmissione, pignoni, perni del caricatore, boccole di collegamento, zappe da lavorazione del terreno, lame del rasaerba, coltelli del coltivatore, cuscinetti a supporto, e assemblaggi idraulici brasati. Il filo conduttore comune: una superficie di usura definita su un componente in acciaio prodotta in volumi da moderati ad elevati, dove il riscaldamento localizzato fornisce un vantaggio in termini di costo o qualità rispetto ai metodi tradizionali.
Q: Quanto profonda dovrebbe essere la zona indurita su un componente agricolo che subisce sia urti sia usura abrasiva?
Un: Non esiste un singolo valore. Per un componente di aratura in terreno sabbioso abrasivo, 2.5–4,0 mm di profondità efficace della zona indurita è una base comune. Per un perno di caricatore o un collegamento di benna che subisce frequenti impatti con pietre, 1.5–2,5 mm con una transizione graduale della durezza riduce il rischio di cricche. La decisione deve essere convalidata con prove sul campo nelle specifiche condizioni del terreno e operative che la macchina incontrerà. Un pezzo venduto in un terreno canadese roccioso necessita di un profilo diverso rispetto allo stesso pezzo venduto in loess.
Q: Come scelgo la giusta frequenza di riscaldamento a induzione per componenti agricoli?
Un: Inizia con il diametro del pezzo e la profondità del trattamento richiesta. Alberi grandi (50–100 mm) che necessitano di una profondità del trattamento di 2-4 mm tipicamente usano 5-15 kHz. Perni più piccoli (10–25 mm) che necessitano di un trattamento superficiale usano 50-100 kHz. Gli ingranaggi cadono nella gamma 20–50 kHz a seconda della dimensione del modulo. Una singola frequenza non coprirà un mix di prodotti che va dagli alberi ai perni. Molti impianti utilizzano stadi di uscita intercambiabili o un'alimentazione a frequenza variabile. Convalidare con parti campione e tracciati di durezza prima di impegnarsi.
Q: La tempra ad induzione può ridurre la distorsione su alberi agricoli lunghi rispetto alla tempra in forno??
Un: Generalmente sì, perché l'induzione riscalda solo la zona da indurire invece dell'intero albero. Ma la distorsione si verifica anche se la bobina è decentrata, la consegna del quench non è uniforme, oppure l'albero non è adeguatamente supportato durante il riscaldamento e il raffreddamento. Per alberi superiori a 600 mm, rotazione durante il riscaldamento, supporti fissi che consentono l'espansione termica, e una stazione di raddrizzatura post-indurimento per le parti che devono mantenere il runout 0.1 mm sono una pratica standard. L'operazione di stiratura è più rapida e meno rischiosa quando il pezzo è ancora caldo.
Hai bisogno di un processo di riscaldamento a induzione per il tuo componente agricolo?
Inviaci il disegno del pezzo, grado del materiale, durezza o temperatura target, e la velocità di produzione. Il nostro team tecnico consiglierà la frequenza, energia, configurazione della bobina, e un concetto di raffreddamento e gestione che si adatta alla tua azienda.
Contattaci per informazioni sul riscaldamento dei macchinari agricoli →


