
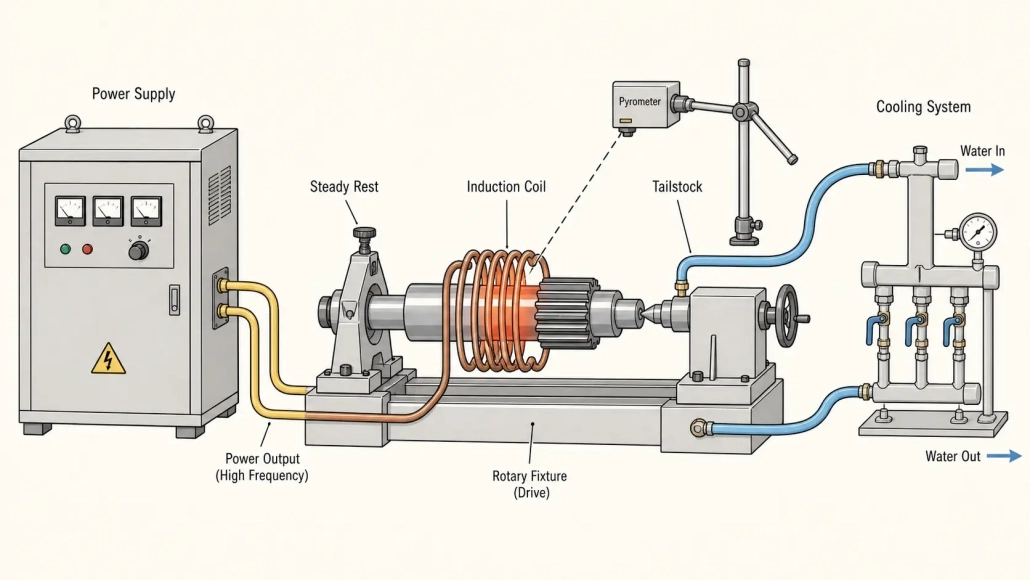
التسخين بالحث للآلات الزراعية: التطبيقات, أنواع المكونات, وقرارات المعدات
تعمل الحصادة 14 ساعات يوميا من خلال التربة التي تتناوب بين الرمل الجاف والطين الرطب. بحلول منتصف الموسم, لقد تآكلت مجلة محمل عمود الإدارة 0.3 ملم من عمق العلبة. أسنان التروس المجاورة لها - نفس حرارة الفولاذ, نفس الأوساخ, نفس الساعات - لا يزال القياس ضمن المواصفات. لم يكن الفارق أبداً في الدرجة المادية. كان حيث ذهبت الحرارة أثناء التصنيع, ومدى عمقها.
عندما تقوم الشركة المصنعة بتصلب مجلة المحمل فقط 900 مم ويترك الباقي في صلابته الأصلية, إنهم يتخذون قرارًا لا يمكن لفرن تنفيذه. عندما يقوم ورشة إصلاح بتحرير بوش محبوس من خلال تسخين الغلاف الخارجي فقط — وليس الصب المحيط به — فإنهم يوفرون ثلاث ساعات من التوقف واستبدال الغلاف. التسخين بالحث للآلات الزراعية يستحق مكانته في هذه اللحظات: موضعي, قابلة للتكرار, سريع. العمل الحقيقي هو تحديد أي الأجزاء تبرر ذلك وكيفية تصميم العملية بحيث تكون النتيجة في 2 بعد الظهر. مطابقة للنتيجة في 7 الصباح.
تتناول هذه المقالة مكونات الآلات الزراعية حيث يوفر التسخين التعريفي أقوى عائد - أعمدة القيادة, التروس, الدبابيس, شفرات التوربينات, أسنان, والتجمعات الهيدروليكية. يفصل تصلب, التلحيم باللحام, وتقليص التركيب كعمليات متميزة ذات متطلبات هندسية متميزة. ويتناول القرارات الخمسة المتعلقة بالمعدات - القوة, التردد, هندسة الملف, التبريد, والتحكم في العملية - الذي يحدد ما إذا كان الخط سيعمل بشكل مستقر أو ينحرف بحلول يوم الأربعاء.
لماذا التسخين بالمحث يناسب إنتاج الآلات الزراعية
مصنعو الآلات الزراعية يعملون في نطاق ضيق بين المتانة والتكلفة. يجب أن يتحمل عمود النقل في جرار بقوة 200 حصان 8,000 ساعات من عكس عزم الدوران, الاهتزاز, وزيت ملوث. يجب أن يحافظ سن المحراث على حدته خلال 2,000 أفدنة من التربة الكاشطة. يجب ألا يتسرب الوصلة الهيدروليكية في آلة الحصاد بعد 100,000 دورات عند 250 والقضبان. لا يمكن المبالغة في هندسة أي من هذه الأجزاء مما يؤدي إلى نسيان التكلفة. إن التسخين الحثي مناسب لأنه يطبق الطاقة فقط عندما يبدأ الفشل – على السطح, على منطقة التآكل, حول مقعد المحمل - دون الحاجة إلى دفع ثمن الحرارة لبقية الجزء.
أعمال تسخين الفرن للعمليات المجمعة. يعمل تسخين اللهب على الإصلاحات لمرة واحدة. ولكن عندما يظهر خط الإنتاج 200 مهاوي في اليوم, الفرق بين التدفئة أ 40 مجلة تحمل مم مع الحث مقابل نقعها بالكامل 900 عمود مم في الفرن ليس دقيقًا. طاقة أقل. تكون القشور أقل. تقويم أقل بعد المعالجة بالحرارة. مساحة أرضية أقل.
التحريض لا يفوز في كل مقارنة — القطع الصب الكبيرة جدًا, الممرات الداخلية المعقدة, وعملية الإصلاح ذات القطعة الواحدة غالبًا ما تفضل طرقًا أخرى.
لكن بالنسبة لمكونات الفولاذ متوسطة إلى عالية الحجم, الفيزياء تميل نحو التحريض.
نفس المبدأ الكهرومغناطيسي المذكور في كيف يعمل التسخين بالحث هو ما يجعل التحريض قابلًا للتكرار. الفرن يسخن من الخارج إلى الداخل. نظام التحريض يوزع جرعة محددة من الطاقة إلى منطقة محددة, دورة بعد دورة. منطق هندسي مشابه يدفع تبني التسخين بالحث عبر صناعات الآلات الثقيلة الأخرى, من مكونات طاقة الرياح إلى تصنيع السكك الحديدية والفضاء الجوي.
التطبيقات الأساسية: 6 أنواع المكونات التي تبرر التسخين بالحث
ليست كل قطعة من معدات الزراعة تحتاج إلى التسخين بالحث. الأجزاء التي تحتاج عادةً تتشارك في نمط معين: حجم إنتاج معتدل إلى عالي, سطح تآكل محدد أو منطقة تسخين, وتكلفة فشل تجعل من جدوى الاستثمار في ثبات العملية. ست فئات من المكونات تمثل معظم تطبيقات التسخين الحثي في هذا القطاع.
1. العمود والمحاور. محاور الدفع, محاور النقل, والمحاور الناقلة هي الأعلى حجمًا بين المرشحين. التصلب الحثي لأكمام المحامل, نهايات المسننات, وأقطار الأختام مع ترك جسم العمود متينًا. أ 60 عمود مم بقاعدة محمل متصلبة عند 55–60 HRC والنواة عند 25–35 HRC يمتص الصدمات الالتوائية دون أن ينكسر. للأعمدة التي تزيد عن 600 مم, الدوران أثناء التسخين ليس اختياريًا — فهو يحدد ما إذا كان عمق العلبة متمركزًا أم مائلًا. تم تغطية المزيد من التفاصيل في تصلب العمود بالحث.
2. التروس والسلاسل. تعمل التروس الزراعية في ظروف تعتبر إساءة استخدام في أي مكان آخر — الأوساخ من خلال الأختام البالية, الصدمات الناتجة عن الصخور وجذوع الأشجار, التزييت المتقطع. يخلق التصلب بالحث سطح أسنان مقاوم للتآكل بينما يحتفظ الجذر والنواة بالليونة. التصلب سنًا بسن يتعامل مع التروس ذات الوحدات الكبيرة; التصلب الدوراني يغطي التروس الصغيرة في دورة واحدة. يتبع تصلب الكفاف شكل السن للحالة الأكثر اتساقًا ولكنه يتطلب هندسة ملف أكثر إحكامًا وتحكمًا في الطاقة.
3. دبابيس, البشايات, ومكونات الربط. دبابيس محمل, دبابيس عقبة, والبطانات المحورية عبارة عن مواد استهلاكية عالية التآكل. يتيح الحث للشركة المصنعة تقوية سطح الدبوس فقط, تتحمل فقط البطانة, أو كليهما — بما يتناسب مع الفاصل الزمني للخدمة وتكلفة الاستبدال. العملية سريعة بما يكفي للتصلب في الخط, مما يبسط تدفق الإنتاج للعائلات ذات المزيج العالي.
4. شفرات, أسنان, وأدوات إشراك التربة. إن سن الحراثة التي تقطع الطميية الرملية تلبس بشكل مختلف عن الصوان الضارب. الأول يحتاج إلى عمق, حالة مقاومة للتآكل. والثاني يحتاج إلى صلابة أساسية كافية لتحمل التأثير دون أن ينقطع. يعالج التصلب التعريفي كلا الأمرين، والفرق هو في التردد, كثافة الطاقة, ومواصفات عمق الحالة, وليس في العملية الأساسية. للأجزاء ذات المقطع الرقيق مثل شفرات الجزازة وآلات التعشيب, الخطر الرئيسي هو من خلال التدفئة: إذا وصل المقطع العرضي بالكامل إلى درجة حرارة التشكيل إلى الأوستينيت, يصبح الجزء صلبًا وهشًا تمامًا. يجب أن يحافظ تصميم الملف وزيادة الطاقة على تركيز الحرارة على الحافة العاملة.
5. حالات المحامل, الحلقات, والأكمام. يُستخدم التحريض غالبًا لتوسيع حالة المحمل أو الحلقة لتجميعها على عمود أو داخل فتحة. تعد درجة حرارة التجانس أكثر أهمية من السرعة — فإن فرق 20 درجة مئوية حول المحيط قد يتسبب في انحراف الحلقة أثناء التجميع ويسبب تلف السطح المتزاوج. إن البيرومتر الذي يستهدف سطح الجزء مع ضبط الانبعاث بشكل صحيح لحالة الفولاذ والسطح المحددة يمنع معظم هذه المشكلات.
6. التجهيزات الهيدروليكية والتجمعات النحاسية. يعمل اللحام بالنحاس الحثي على تسخين المفصل محليًا دون ارتفاع درجة حرارة الأختام المجاورة أو أقسام الأنابيب ذات الجدران الرقيقة. يتم تناول هذا التطبيق بالتفصيل في القسم 4.
التصلب بالحث: لماذا يملي وضع الارتداء عمق الحالة
يعتبر التصلب بالحث هو التطبيق الأعلى قيمة في تصنيع الآلات الزراعية, لكن توصيات عمق الحالة العامة لا تنجو من الاتصال بالظروف الميدانية الحقيقية. نفس 1045 رمح الصلب الذي يدوم 6,000 ساعات في ناقل الحركة للجرار قد تفشل في 800 ساعات في دوار الحراثة. الفرق هو آلية التآكل – وعمق العلبة, ملف تعريف الصلابة, ويجب أن تكون البنية المجهرية مطابقة لها.
يهيمن التآكل الكاشطة على التربة الرملية والطينية. تعمل الجسيمات الدقيقة على طحن السطح مثل عجلة طحن منخفضة الجودة. يبلغ قياس السيليكا في التربة 750-1000 فولت; سطح تصلب إلى 58-62 HRC (660-750 جهد عالي) أكثر ليونة من المادة الكاشطة ولكنها صلبة بما يكفي لتوفير عمر خدمة مقبول إذا كانت العلبة عميقة بما يكفي بحيث لا يصل التآكل إلى القلب. لأشجار الحراثة وكنس المزارع في التربة الكاشطة, 2.5– يعد عمق العلبة الفعال الذي يبلغ 4.0 ملم نقطة بداية شائعة, التحقق من صحتها من خلال التجارب الميدانية.
التآكل الناتج عن الصدمات هو المشكلة المعاكسة.
تأثير التآكل - من الحجارة, وجذور, والأرض المتجمدة - تتطلب ملف تعريف مختلف. عميق, قد تتشقق الحافظة الصلبة بالكامل أو تتشقق تحت التأثير المتكرر. طبقة سطحية أقل عمقًا مدعومة بمنطقة انتقال ونواة أقوى تمتص طاقة الصدمات عن طريق التشوه الطفيف بدلاً من الكسر. لعنصر دبوس اللودر أو وصلة الدلو الذي يتعرض للصدمات بشكل متكرر, يمكن تحديد عمق طبقة فعال عند 1.5–2.5 ملم مع انتقال صلابة تدريجي — وليس الانخفاض الحاد الذي يمكن أن ينتج عن دورة الحث السيئة التصميم. التمييز مهم: التدرج الحاد للصلابة يركز الإجهاد عند واجهة الطبقة السطحية والنواة. التدرج التدريجي يوزعه على حجم أوسع.
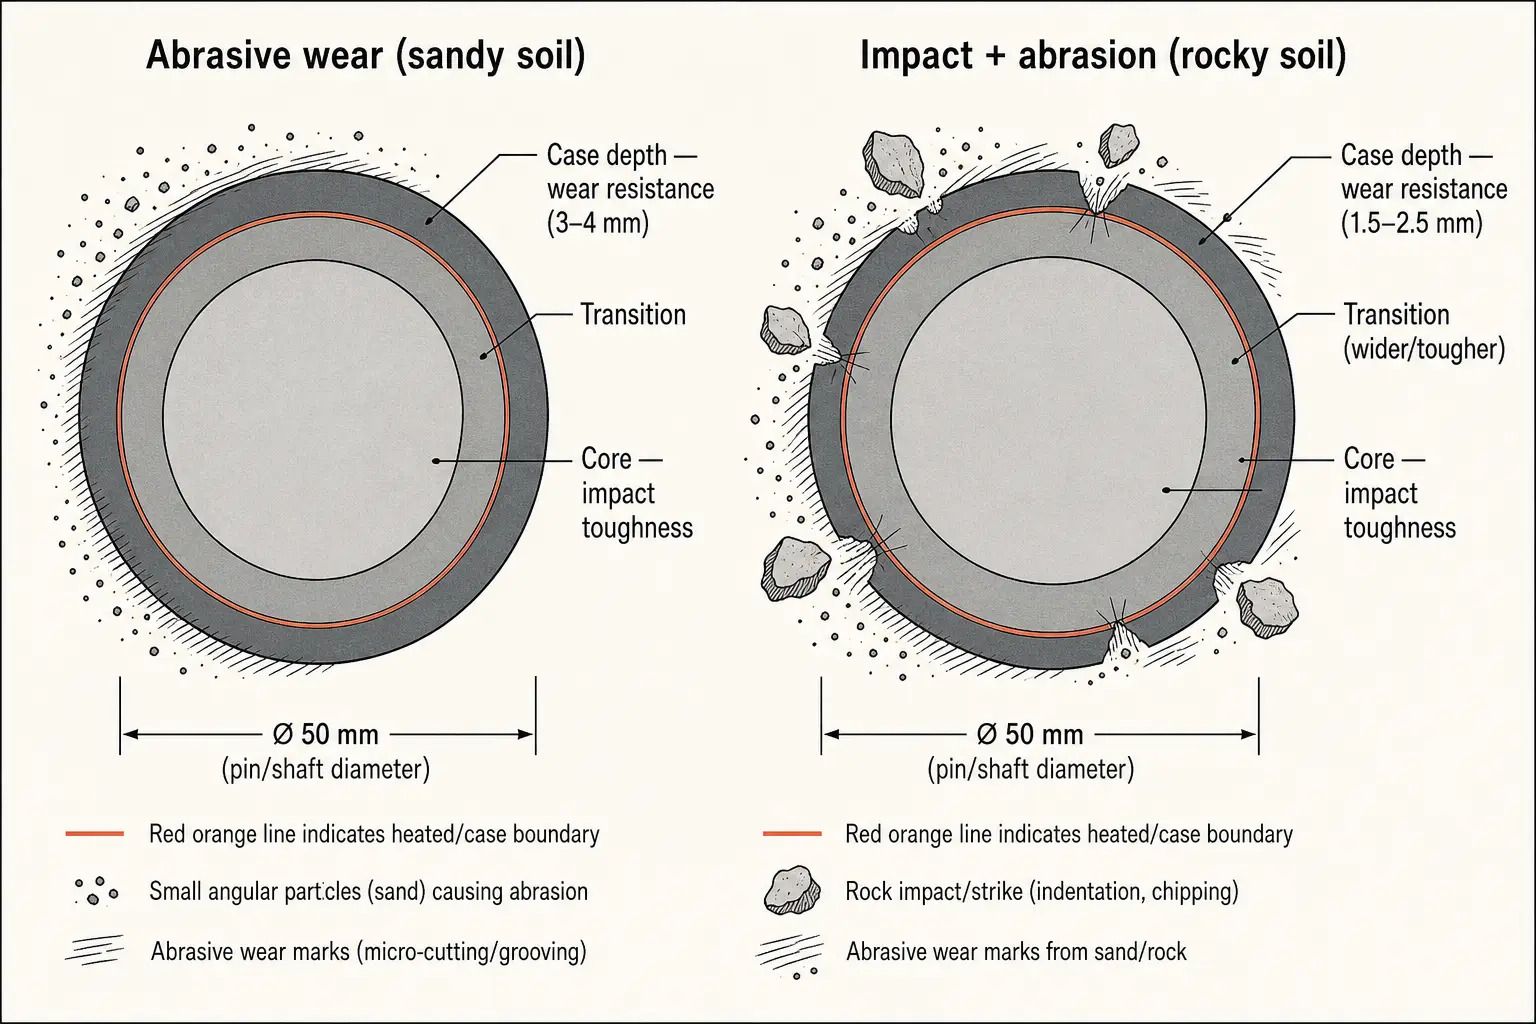
بالنسبة للمكونات التي ترى كلتا الآليتين — المثقاب المجمع الذي يعالج الحبوب والأحجار العرضية — تميل نحو مقاومة التآكل وتقبل مخاطر تصادم أعلى قليلًا. التآكل الكاشطة هو وضع الفشل المستمر; أحداث التأثير متقطعة. التحقق من صحة لكل منطقة: لن ترى المجموعة التي يتم بيعها في التربة الكندية الصخرية نفس شكل التآكل الذي يتم بيعه في اللوس.
التشوه بعد التصلب بالتحفيز هو واقع إنتاجي للقضبان الطويلة. أ 1,200 قضيب بقطر مم مع محور مقوى في أحد الطرفين يمكن أن ينحني بمقدار 0.2–0.5 مم بعد التبريد السريع. الحل: ضبط لفائف المركز بشكل صحيح, دعامات ثابتة تسمح بالتوسع الحراري, تبريد موحد من عدة منافذ رش, وضغط استقامة بعد التصلب بينما الجزء ما يزال دافئًا (150–200°م). لأنماط العيوب الأوسع, عيوب التصلب بالتحريض الشائعة يشمل ما يتكرر بغض النظر عن الصناعة.
اللحام بالأجسام الملحوظة, التركيب بالشد, وعملية التجميع
التصلب يحصل على الاهتمام. لكن حصة كبيرة من التسخين التعريفي في صناعة الآلات الزراعية تتعلق بالربط والتجميع، أي التحكم فيه, الحرارة الموضعية تحل محل شعلة الشعلة, فرن, أو الصحافة الهيدروليكية. ثلاث عمليات تهيمن.
اللحام الحثي لتجميعات الأنابيب الهيدروليكية, كتل متعددة, ويزيل رؤساء المستشعرات الاختلاف المعتمد على المشغل في لحام الشعلة اليدوي. يصل المفصل إلى درجة حرارة اللحام خلال 15-60 ثانية حسب الكتلة, يتدفق الحشو, وتنقطع الكهرباء. عدم اصطدام اللهب بالأختام المجاورة. لا سخام. تتكرر الحلقة خلال ±2 ثانية على الجزء التالي.
أعلى 50 تجميعات في اليوم, خلايا اللحام بالحث مع تثبيت بسيط وتشغيل بدواسة القدم عادة ما تسترد تكلفتها خلال 12–18 شهرًا. تقليل إعادة العمل. استهلاك أقل للحشو. وقت دورة أسرع. ثم يقوم اختيار القدرة المبادئ هي نفسها سواء كان لحام اللحام على خط هيدروليكي للجرار أو مشعب الطيران.
التركيب الانكماشي يربط المكونات من خلال التمدد الحراري. يتوسع المحور المسخن إلى 200–250°C ببضع أجزاء من المليمتر — بما يكفي للانزلاق على العمود الذي قد يحتاج بخلاف ذلك إلى مكبس. التسخين بالحث يؤثر فقط على الجزء الذي يتمدد, أسرع من الفرن أو حمام الزيت الساخن. تغطي قرارات الإعداد في اختيار آلة التركيب الانكماشي ينطبق سواء كان المحور ذاهبًا إلى علبة تروس توربين رياح أو إلى ناقل الحركة النهائي للجرار.
اختيار المعدات: 5 القرارات التي تحدد ما إذا كان الخط سيعمل بشكل مستقر
أ 100 إن مصدر الطاقة التحريضي كيلوواط المتصل بالملف الخاطئ وحلقة التبريد ذات الحجم الرديء سوف يكون أداؤه أقل من اللازم 50 نظام كيلوواط مع مكونات متطابقة بشكل جيد. يبدأ اختيار المعدات للتسخين التعريفي للآلات الزراعية بالجزء والعملية - وليس بتصنيف كتالوج مصدر الطاقة.
يوفر الجدول أدناه إرشادات حول نقطة البداية حسب نوع المكون. هذه هي خطوط الإنتاج الأساسية, وليست المواصفات الهندسية. التحقق من صحة كل إدخال مع أجزاء العينة, صلابة تعبر, وبيانات الحرارة قبل الالتزام بأحجام الإنتاج.
أربعة معلمات تشكل النتيجة. فقدان واحدة يؤدي إلى أداء ضعيف للنظام. فقدان اثنتين وستضطر لشراء ملفات تصحيحية ومبرد أكبر خلال ستة أشهر.
| المكون & عملية | التردد النموذجي | نطاق القدرة | ماذا يحدث إذا كانت المواصفات ناقصة |
|---|---|---|---|
| محامل العمود (التقسية) | 5–15 كيلوهرتز | 50–150 كيلو واط | الحالة السطحية, صلابة غير متساوية حول المحيط, وقت الدورة طويل جدًا لمعدل الخط |
| أسنان التروس (التشكيل أو التصلب بالدوران) | 20-50 كيلو هرتز | 40–120 كيلو واط | الجذر غير مقسى إذا كانت التردد عالي; الطرف يسخن إذا كانت كثافة القدرة خاطئة |
| دبابيس & البشايات (التصلب بالسطح) | 50–100 كيلوهرتز | 20–60 كيلو واط | التسخين عبر الأقطار الصغيرة; تشقق التبريد بسبب عمق الطبقة المفرط |
| شفرات & أسنان (تصلب الحافة) | 20-50 كيلو هرتز | 30–80 كيلو واط | التصلب الكامل للقطاع يجعل الحواف الرقيقة هشة; هندسة الملف لا تتبع شكل الحافة |
| القمم & الحلقات (تركيب بالانكماش) | 5–15 كيلوهرتز | 30–100 كيلوواط | التوسع غير المتناسق, جزء يحتك أثناء التركيب; زمن الدورة أطول من البديل بالضغط |
| وصلات هيدروليكية (التلحيم باللحام) | 100–300 kHz | 10-40 كيلوواط | الفاصل لا يسخن بما فيه الكفاية عند مستوى اللحام بالقصدير; جدار الأنبوب المحيط يسخن بشكل مفرط ويتغير لونه أو يتشوه |
التردد والطاقة يعملان معًا. لـ 60 عمود المحمل بحجم مم يحتاج إلى عمق غلاف 2–4 مم, 5–15 كيلوهرتز يضع الاختراق الحالي حيثما يلزم. لـ 15 دبوس بحجم مم يحتاج إلى 1.0–1.5 مم, 50–100 كيلوهرتز يركز الحرارة أقرب إلى السطح. تردد واحد لن يغطي مزيج المنتجات الذي يمتد من الأعمدة الكبيرة إلى الدبابيس الصغيرة — العديد من المصانع تشغل مرحلتي ناتج أو ثلاث قابلة للتبادل. الطاقة تتناسب مع الكتلة المسخنة ووقت الدورة. معظم تطبيقات الأعمدة والتروس تبدأ من 50–150 ك.وات. الدبابيس الصغيرة واللحام بالقصدير تعمل على 10–60 ك.وات. أضف هامش 15–20٪ لانحلال الملف وتفاوت تركيب الأجزاء. المزيد حول اختيار التردد و تحديد حجم الطاقة في الأدلة المرتبطة.
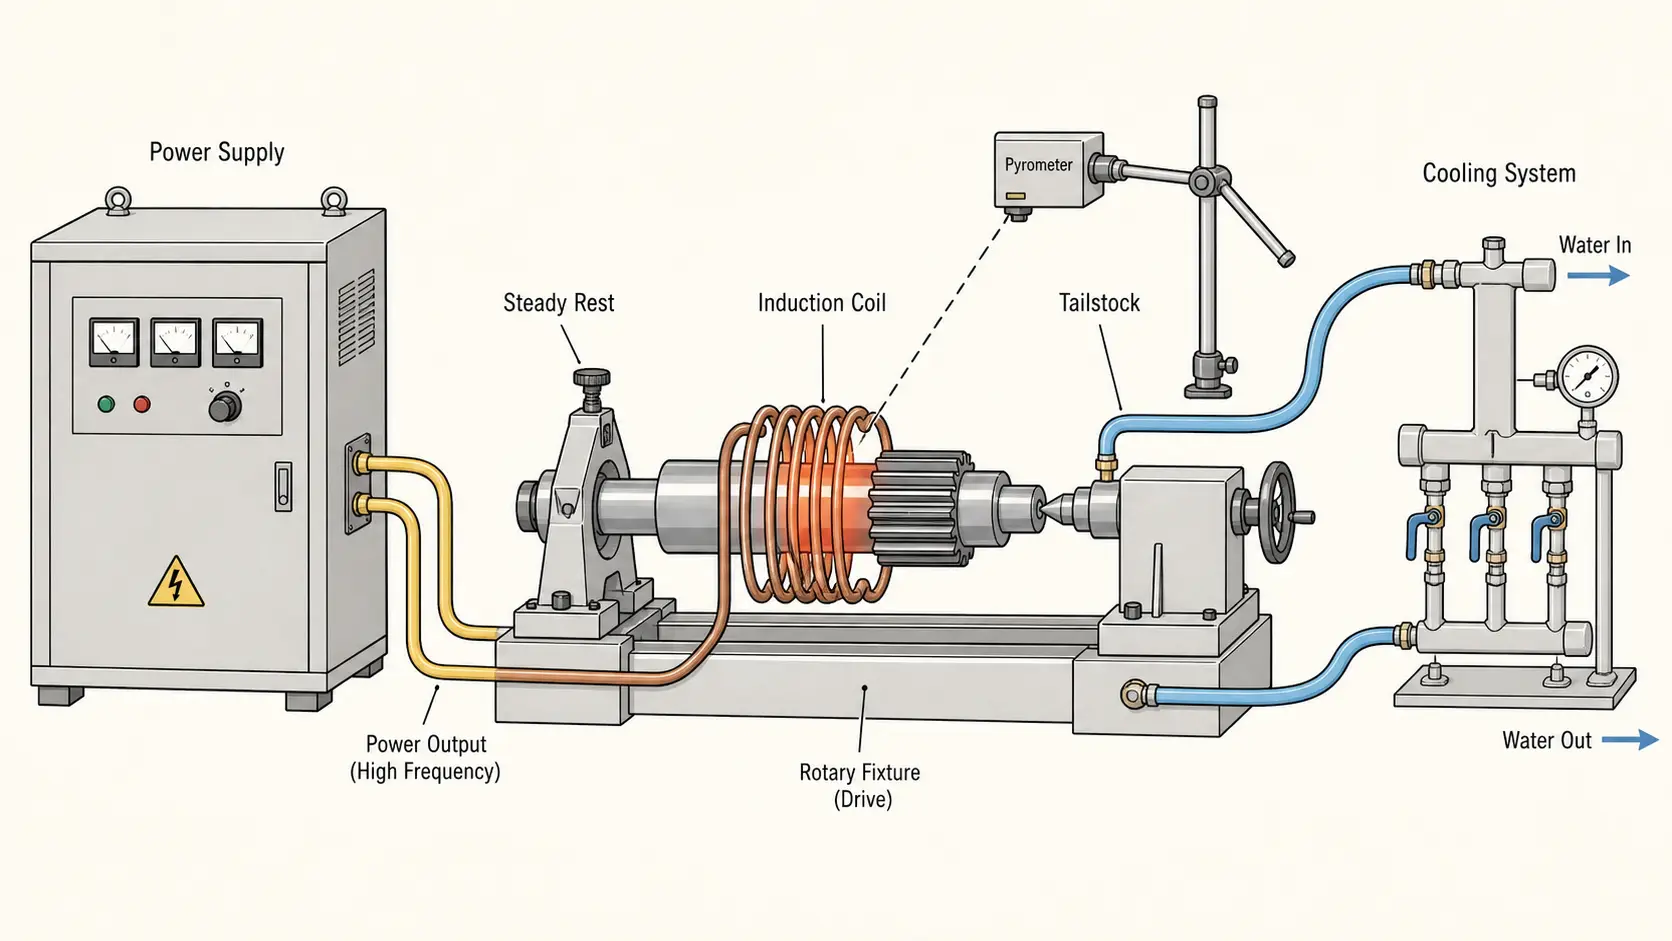
هندسة الملف والتبريد بالماء هي حيث تقدم معظم الأنظمة أداءً جيدًا أو مخيبًا للآمال. ملف يحيط ويلائم محورًا بقطر 60 مم مع ترك فراغ بمقدار 6 مم يتصل بكفاءة. نفس الملف على محور بقطر 45 مم يترك فجوة بمقدار 13.5 مم — الاتصال ينخفض, يمتد وقت الدورة. المصانع التي تعمل بأحجام قطع مختلطة تحتاج إلى ملفات أو مركّزات تدفق قابلة للتبادل. يجب أن يتحمل الملف مئات دورات التحميل في كل وردية في الغبار, الصدأ, ورذاذ سائل التبريد. تصميم اللفائف واضح من حيث المبدأ; تحمل الإنتاج هو ما يميز الملفات التي تدوم خمس سنوات عن الملفات التي تدوم خمسة أسابيع. التبريد يحافظ على تشغيل كل شيء: النظام الذي يجتاز الاختبار في غرفة عرض نظيفة يمكن أن يتوقف بسبب ارتفاع درجة الحرارة ثلاث مرات في كل وردية بعد ستة أشهر في مصنع يجري لحامًا قريبًا. نظام التبريد يجب أن تفترض عملية تحديد الحجم أسوأ درجة حرارة جوية محتملة, وليس المتوسط.
التحكم في العمليات في بيئة الإنتاج
عملية التسخين بالحث التي تعمل يوم الثلاثاء صباحًا مع ملف تم تجهيزه حديثًا, مياه التبريد النظيفة, والمشغل ذو الخبرة قد لا يعمل بعد ظهر يوم الخميس مع الملف الذي شهده 800 دورة, مبرد يكافح ضد الهواء المحيط بدرجة حرارة 35 درجة مئوية, ومشغل المناوبة الثانية الذي تم تدريبه الأسبوع الماضي. إن التحكم في العملية يدور حول سد الفجوة بين مخرجات أفضل الحالات وأسوأ الحالات.
قياس درجة الحرارة هو حلقة التحكم الأولى. مقياس الحرارة أحادي الطول الموجي يوفر التحكم في الطاقة بنظام الحلقة المغلقة — لكن فقط إذا كان إعداد الانبعاثية يتوافق مع درجة الصلب المحددة وحالة السطح عند درجة الحرارة. تغير المقياس الانبعاثية. العمود الذي تم تشغيله حديثًا يظهر قراءة مختلفة عن الذي عليه صدأ خفيف. التحقق باستخدام مجس حراري عند بداية كل وردية. جهازي قياس حرارة — واحد عند الحافة الأمامية, واحد في المركز — يلتقطان عدم التجانس الذي يفوته جهاز واحد.
تعامل مع الجزء يحدد ما إذا كانت الفجوة بين الملف والجزء تبقى ثابتة. على محطة يدوية, تصبح تقنية المشغل متغيرًا للعملية. تعمل الأتمتة الكاملة على إزالة هذا المتغير ولكنها تزيد من تعقيد الصيانة. للنباتات الزراعية التي تديرها عائلات مختلطة الأجزاء, النقطة الحلوة عبارة عن أداة تثبيت يتم تحميلها يدويًا مع توقفات ثابتة وقفل تعشيقي موجود جزئيًا يمنع الدورة من البدء إذا لم يتم تثبيت الجزء في مكانه. بسيط, وعرة, يمكن إصلاحها من قبل فريق الصيانة الخاص بالمصنع.
الاختلاف المادي هو ما لا يستطيع الحث إصلاحه. إذا كان الفولاذ الوارد لديه صلابة غير متناسقة, نفس الدورة تنتج أعماق حالة مختلفة. خط الأساس لمواد كل مورد على حدة - “4140 من المورد أ” لا تصلب نفس “4140 من المورد ب.” عندما تتغير مصادر المواد, إعادة التحقق. تجربة صلابة على أول قطعة من دفعة جديدة تكلف أقل من فشل في الموقع.
يجب أن تتوافق عملية التحقق من الجودة مع مستوى المخاطر. فحص صلابة السطح, تجربة صلابة دقيقة دورية, وفحص بصري للتشققات الناتجة عن التبريد يغطي معظم الأجزاء المقواة. تحتاج البوشة التالفة إلى توثيق أقل من عمود النقل الذي يؤدي فشله إلى تعطيل جهاز $400,000 الدمج في منتصف الحصاد. للمصنعين الذين يبنون أول خلية لهم, كيفية اختيار نظام التقسية بالتحريض يغطي خطوات التحقق التي تخص مرحلة طلب تقديم العروض.
الوجبات الجاهزة الرئيسية
التسخين بالحث للآلات الزراعية يقدم أقوى عائد له عندما يتطابق العملية مع وضع التآكل المحدد, هندسة المكون, وحجم الإنتاج — لا يُعتبر بديلًا مباشرًا للفرن. العمود الذي يحتاج فقط إلى مفصل تحمل مقسى لا يحتاج إلى دورة فرن. التروس التي تتعرض للفشل بسبب الحفر السطحي لا تحتاج إلى تصلب كامل. القرارات الخمسة المتعلقة بالمعدات هي ما يميز خط الإنتاج المستقر عبر الورديات عن ذلك الذي ينتج قطعًا جيدة فقط عندما يسير كل شيء على ما يرام.
الأسئلة المتكررة
س: أي أجزاء الماكينات الزراعية تستفيد أكثر من التسخين بالحث?
أ: محاور الدفع, محاور النقل, تروس النقل, السلاسل المسننة, مسامير اللودر, أكمام الوصلات, أنصال الحراثة, شفرات الجزازة, أدوات الكولتيفاتور, بيوت المحامل, وتركيبات هيدروليكية ملحومة. الخيط المشترك: سطح تآكل محدد على مكون فولاذي يُنتج بكميات متوسطة إلى عالية, حيث يوفر التسخين المحلي ميزة في التكلفة أو الجودة مقارنة بالطرق الشاملة.
س: كم يجب أن يكون عمق الحالة المقسّاة على جزء زراعي يتعرض لكل من الصدمات والتآكل الناتج عن الاحتكاك?
أ: لا يوجد رقم محدد واحد. لجزء حراثة في تربة رملية كاشطة, 2.5– 4.0 مم كعمق حالة فعال هو خط الأساس الشائع. لدبوس الجرافة أو وصلة الدلو التي تتعرض لصدمات حجرية متكررة, 1.5–2.5 مم مع انتقال تدريجي في الصلابة يقلل من خطر التشقق. يجب التحقق من القرار من خلال التجارب الميدانية في التربة وظروف التشغيل المحددة التي ستتعرض لها الآلة. الجزء المباع في التربة الصخرية الكندية يحتاج إلى ملف تعريف مختلف عن نفس الجزء المباع في التربة الطينية.
س: كيف أختار التردد المناسب للتسخين بالحث للمكونات الزراعية?
أ: ابدأ بقطر الجزء وعمق الغلاف المطلوب. الاعمدة الكبيرة (50–100 مم) التي تحتاج عادة إلى 2–4 مم عمق غلاف تستخدم 5–15 كيلو هرتز. الدبابيس الصغيرة (10–25 مم) تحتاج حالة ضحلة استخدام 50–100 كيلوهرتز. تقع التروس في نطاق 20–50 كيلوهرتز حسب حجم الوحدة. تردد واحد لن يغطي مجموعة منتجات تمتد من الأعمدة إلى الدبابيس. تدير العديد من المصانع مراحل إخراج قابلة للتبديل أو مصدر طاقة بتردد متغير. قم بالتحقق باستخدام عينات الأجزاء وقياسات الصلابة قبل الالتزام.
س: هل يمكن للتقسية بالحث الكهربائي تقليل التشوه على الأعمدة الزراعية الطويلة مقارنة بالتقسية بالفرن؟?
أ: بشكل عام نعم, لأن التحريض يسخن فقط المنطقة المراد تقسيتها بدلاً من العمود بالكامل. لكن التشوه لا يزال يحدث إذا كانت الملف خارج المركز, توزيع التبريد غير متساوٍ, أو قد لا يكون العمود مدعومًا بشكل صحيح أثناء التسخين والتبريد. للأعمدة التي تزيد عن 600 مم, الدوران أثناء التسخين, دعامات ثابتة تسمح بالتوسع الحراري, ووجود محطة تقويم بعد التصلب للأجزاء التي يجب أن تحافظ على حد الإنحراف تحت 0.1 مم هو ممارسة قياسية. عملية التقويم أسرع وأقل خطورة عندما يكون الجزء لا يزال دافئًا.
تحتاج إلى عملية تسخين بالحث لمكونك الزراعي?
أرسل لنا رسمة الجزء الخاص بك, درجة المادة, الصلابة أو درجة الحرارة المستهدفة, ومعدل الإنتاج الخاص بك. سوف يوصي فريق الهندسة لدينا بالتردد, الطاقة, تكوين الملف, ومفهوم التبريد والتعامل الذي يناسب مصنعتك.


