
Aquecimento por Indução para Máquinas Agrícolas: Aplicativos, Tipos de componentes, e decisões sobre equipamentos
Uma ceifeira corre 14 horas por dia através de um solo que alterna entre areia seca e argila húmida. A meio da época, o diário do rolamento do veio de transmissão já se desgastou 0.3 mm de profundidade da caixa. Os dentes da engrenagem ao lado — mesmo calor do aço, mesma terra, mesmas horas — ainda medem dentro das especificações. A diferença nunca foi a qualidade do material. Foi para onde o calor foi durante a fabricação, e quão profundo.
Quando um fabricante endurece apenas o diário do rolamento de um 900 eixo de mm e deixa o resto na sua dureza original, eles estão a tomar uma decisão que um forno não consegue executar. Quando uma oficina libera uma bucha presa apenas aquecendo a manga exterior — não a fundição à sua volta — economizam três horas de inatividade e a substituição da caixa. Aquecimento por Indução para Máquinas Agrícolas merece o seu lugar nestes momentos: localizado, repetível, rápido. O verdadeiro trabalho é decidir quais as peças que o justificam e como projetar o processo para que o resultado às 2 p.m. corresponda ao resultado às 7 a.m.
Este artigo cobre os componentes de máquinas agrícolas onde o aquecimento por indução proporciona o retorno mais forte – eixos de transmissão, engrenagens, pinos, pás, dentes, e conjuntos hidráulicos. Ele separa o endurecimento, brasagem, e ajuste por contração como processos distintos com requisitos de engenharia distintos. E percorre as cinco decisões de equipamento – energia, frequência, geometria da bobina, arrefecimento, e controle de processo – que determinam se a linha funciona estável ou oscila até quarta-feira.
Porque o Aquecimento por Indução se Adapta à Produção de Máquinas Agrícolas
Os fabricantes de máquinas agrícolas operam numa faixa estreita entre durabilidade e custo. Um veio de transmissão num trator de 200 cavalos deve sobreviver 8,000 horas de inversões de binário, vibração, e óleo contaminado. Um dente de cultivo deve manter a sua borda através 2,000 acres de solo abrasivo. Uma conexão hidráulica numa enfardadora não deve vazar após 100,000 ciclos em 250 barra. Nenhuma destas peças pode ser sobreengenheirada até ao esquecimento do custo. O aquecimento por indução é adequado porque aplica energia apenas onde ocorre a falha — na superfície, na zona de desgaste, à volta do assento do rolamento — sem gastar calor no resto da peça que não precisa dele.
O aquecimento em forno funciona para processos em lote. O aquecimento a chama funciona para reparações pontuais. Mas quando uma linha de produção produz 200 eixos por dia, a diferença entre aquecer um 40 diâmetro de rolamento com indução em vez de mergulhar todo o 900 diâmetro do eixo num forno não é subtil. Menos energia. Menos escamas. Menos endireitamento após tratamento térmico. Menos espaço no chão.
A indução não vence todas as comparações – peças fundidas muito grandes, passagens internas complexas, e trabalhos de reparo de peça única geralmente favorecem outros métodos.
Mas para componentes de aço de médio a alto volume, a física se inclina para a indução.
O mesmo princípio eletromagnético abordado em como funciona o aquecimento por indução é o que torna a indução repetível. Uma fornalha aquece de fora para dentro. Um sistema de indução fornece uma dose de energia definida para uma zona definida, ciclo após ciclo. Lógica de engenharia semelhante impulsiona a adoção da indução em outras indústrias de equipamentos pesados, de componentes de energia eólica para a fabricação ferroviária e aeroespacial.
Aplicativos principais: 6 Tipos de componentes que justificam a indução
Nem todas as peças de maquinaria agrícola necessitam de aquecimento por indução. As peças que necessitam tendem a partilhar um padrão: volume de produção moderado a elevado, uma superfície de desgaste ou zona de aquecimento definida, e um custo de falha que torna a consistência do processo um investimento que vale a pena. Seis famílias de componentes representam a maioria das aplicações de aquecimento por indução neste setor.
1. Eixos e eixos de rodas. Eixos de transmissão, Eixos de PTO, e eixos de caixa de velocidades são os candidatos de maior volume. A indução endurece os diâmetros dos alojamentos dos rolamentos, extremidades dos estriados, e diâmetros das vedações, enquanto mantém o corpo do eixo resistente. A 60 um eixo em mm com um assento de rolamento endurecido a 55–60 HRC e um núcleo a 25–35 HRC absorve choque torsional sem fracturar. Para eixos acima de 600 mm, a rotação durante o aquecimento não é opcional — determina se a profundidade da camada é concêntrica ou irregular. Mais detalhes são abordados em têmpera por indução de eixos.
2. Engrenagens e correntes dentadas. Engrenagens agrícolas operam em condições que seriam consideradas abuso em qualquer outro lugar — sujidade através de vedações desgastadas, cargas de choque de pedras e tocos, lubrificação intermitente. endurecimento por indução cria uma superfície dentária resistente ao desgaste enquanto a raiz e o núcleo mantêm a ductilidade. Endurecimento dente a dente trata de engrenagens de módulos grandes; endurecimento por centrifugação cobre engrenagens mais pequenas num único ciclo. Endurecimento por contorno segue o perfil do dente para o caso mais uniforme, mas exige geometria mais apertada da bobina e controlo de potência.
3. Pinos, buchas, e componentes de ligação. pinos de carregador, pinos de engate, e buchas de pivô são consumíveis de grande desgaste. A indução permite ao fabricante endurecer apenas a superfície do pino, apenas o furo do casquilho, ou ambos — ajustado ao intervalo de serviço e custo de substituição. O processo é rápido o suficiente para endurecimento em linha, o que simplifica o fluxo de produção para famílias de peças de alta variedade.
4. Lâminas, dentes, e ferramentas de contacto com o solo. Uma pena de afofamento a cortar solo argiloso arenoso desgasta-se de forma diferente de uma que atinge sílex. A primeira precisa de uma camada profunda, resistente à abrasão. A segunda precisa de resistência suficiente no núcleo para suportar impactos sem partir. O endurecimento por indução trata ambos — a diferença está na frequência, densidade de potência, e na especificação da profundidade de têmpera, não no processo fundamental. Para peças de secção fina como lâminas de corta-relva e lâminas de cultivador, o principal risco é o sobreaquecimento: se toda a secção transversal atingir a temperatura de austenitização, a peça torna-se completamente dura e frágil. O desenho da bobina e o aumento da potência devem manter o calor confinado à aresta de trabalho.
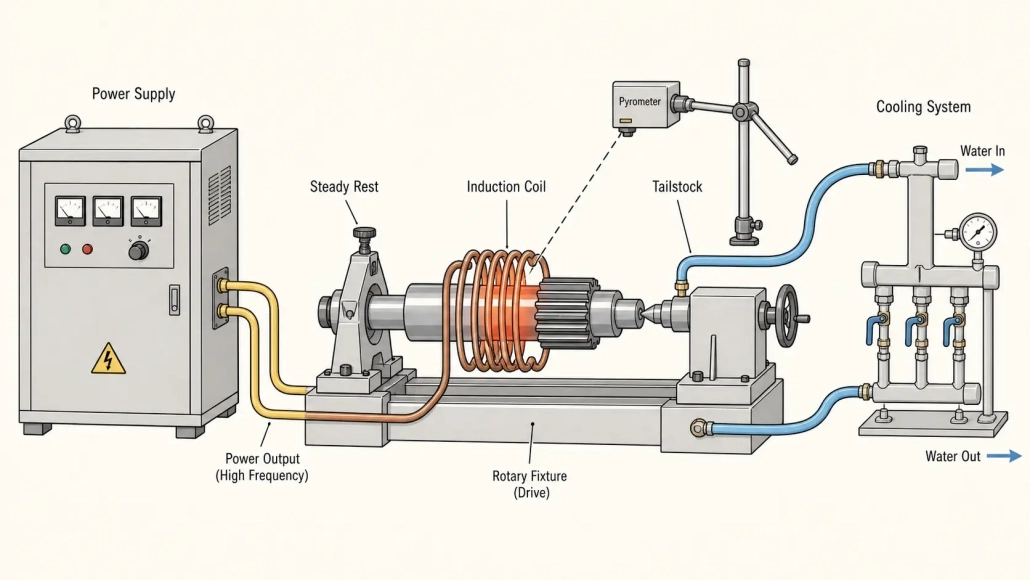
5. Caixas de rolamentos, anéis, e casquilhos. A indução é frequentemente usada para expandir uma carcaça ou anel de rolamento para montagem num veio ou num furo. A uniformidade da temperatura importa mais do que a velocidade — uma diferença de 20°C na circunferência pode fazer o anel armar durante a montagem e irritar a superfície de acoplamento. Um pirômetro apontado para a superfície da peça com a emissividade corretamente ajustada para o aço específico e a condição da superfície previne a maioria destes problemas.
6. Conexões hidráulicas e conjuntos brasados. A brasagem por indução aquece a junta localmente sem sobreaquecer vedações adjacentes ou seções de tubo de parede fina. Esta aplicação é abordada em detalhe na Secção 4.
Endurecimento por indução: Porque o Modo de Desgaste Determina a Profundidade de Case
A têmpera por indução é a aplicação de maior valor na fabricação de maquinaria agrícola, mas as recomendações genéricas de profundidade de case não resistem ao contacto com condições reais de campo. O mesmo 1045 eixo de aço que dura 6,000 horas numa transmissão de trator pode falhar em 800 horas num rotor de cultivo. A diferença é o mecanismo de desgaste — e a profundidade do case, o perfil de dureza, e a microestrutura devem ser compatíveis com ele.
O desgaste abrasivo domina em solos arenosos e silteiros. Partículas finas moem a superfície como uma pedra de afiar de baixa qualidade. A sílica no solo mede 750–1.000 HV; uma superfície endurecida até 58–62 HRC (660–750 HV) é mais macia que o abrasivo mas suficientemente dura para garantir uma vida útil aceitável se a camada superficial for profunda o suficiente para que o desgaste não atinja o núcleo. Para dentes de lavoura e lâminas de cultivadores em solo abrasivo, 2.5–4,0 mm de profundidade efetiva da camada superficial é um ponto de partida comum, validado por ensaios de campo.
O desgaste por impacto é o problema oposto.
Desgaste por impacto — de pedras, raízes, e solo congelado — exige um perfil diferente. Um revestimento profundo, totalmente endurecido pode lascar ou rachar sob impactos repetidos. Um revestimento mais raso apoiado por uma zona de transição e núcleo mais resistentes absorve a energia do impacto deformando-se ligeiramente em vez de fraturar. Para um pino de carregadora ou componente da articulação do balde que sofre impactos frequentes, a profundidade eficaz da camada endurecida pode ser especificada entre 1,5–2,5 mm com uma transição de dureza gradual — não a queda abrupta que um ciclo de indução mal concebido pode produzir. A distinção é importante: um gradiente de dureza acentuado concentra o stress na interface camada-núcleo. Um gradiente gradual distribui-o por um volume mais amplo.
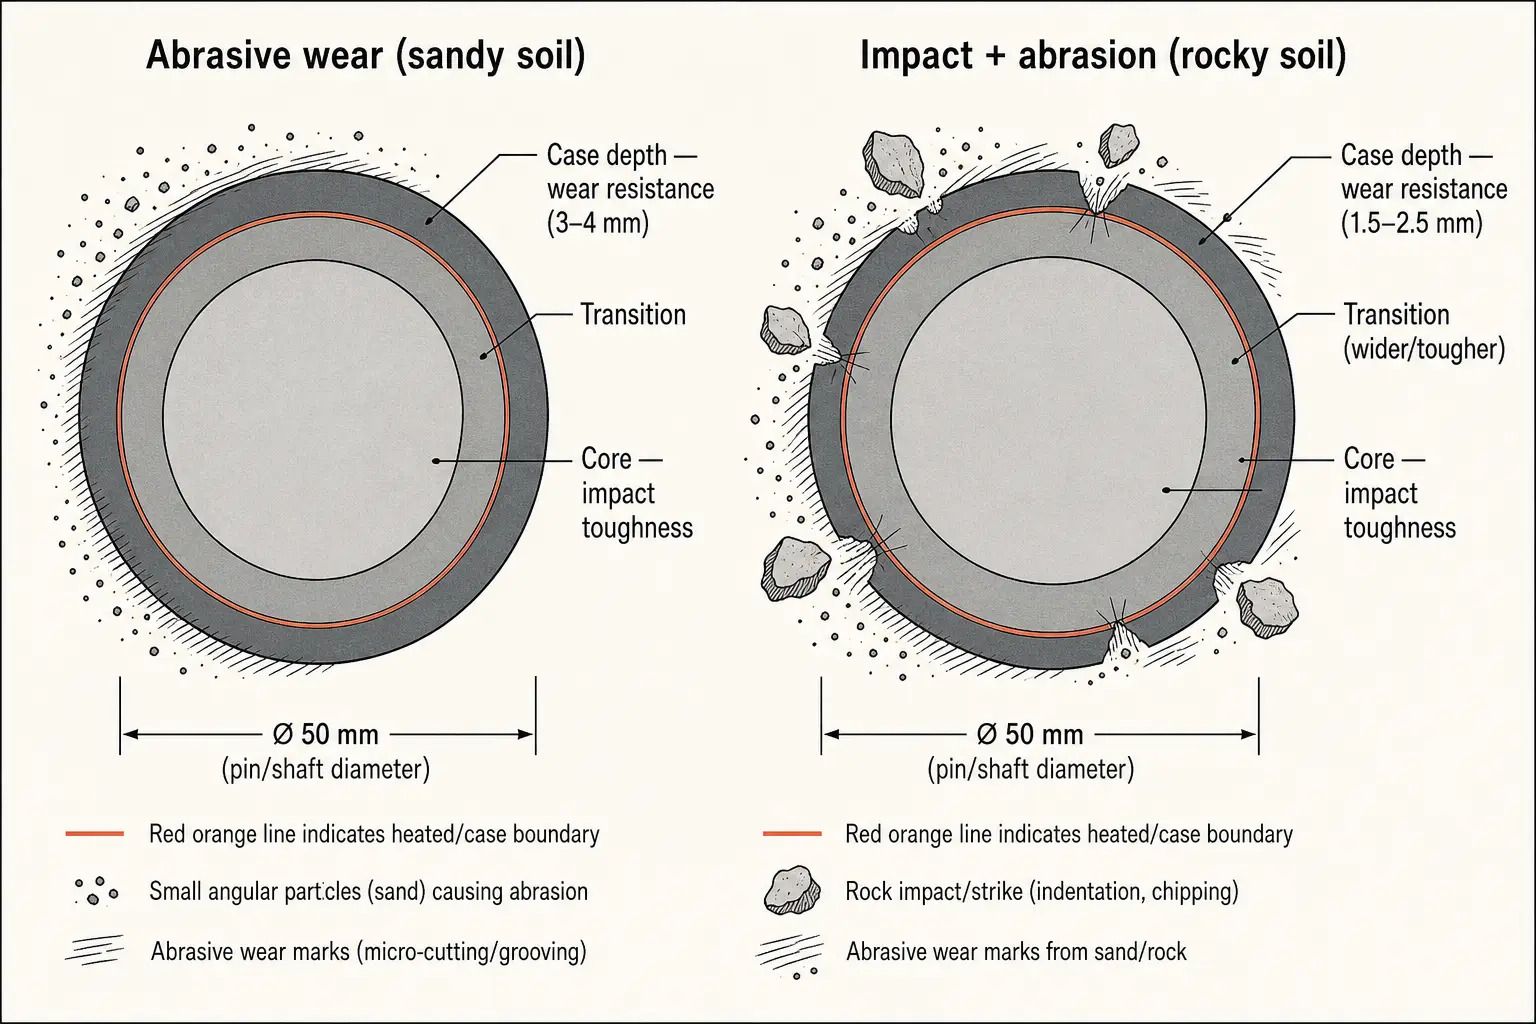
Para componentes que enfrentam ambos os mecanismos — um trilhador que processa grão e a ocasional pedra — inclinar-se para a resistência à abrasão e aceitar um risco de impacto ligeiramente maior. O desgaste abrasivo é o modo de falha contínuo; os eventos de impacto são intermitentes. Validar por região: Um trilhador vendido para solos pedregosos do Canadá não terá o mesmo perfil de desgaste que um vendido para solo loess.
A distorção após o endurecimento por indução é uma realidade de produção para eixos longos. A 1,200 eixo de mm com um veio endurecido numa extremidade pode entortar 0,2–0,5 mm após a têmpera. A correção: centralização correta da bobina, apoios fixos que permitem expansão térmica, têmpera uniforme a partir de múltiplos bicos de pulverização, e uma prensa de rectificação pós-têmpera enquanto a peça ainda está quente (150–200°C). Para padrões de defeito mais abrangentes, defeitos comuns na têmpera por indução cobre o que se repete independentemente da indústria.
Soldagem a brasar, Encaixe retrátil, e Operações de Montagem
A têmpera atrai atenção. Mas uma parte significativa do aquecimento por indução na fabricação de maquinaria agrícola é sobre união e montagem — controlado, calor localizado a substituir a chama de um maçarico, um forno, ou uma prensa hidráulica. Três processos dominam.
Brasagem por indução de conjuntos de tubos hidráulicos, blocos de coletor, e suportes de sensores elimina a variação dependente do operador da brasagem manual com maçarico. A junta atinge a temperatura de brasagem em 15–60 segundos dependendo da massa, o material de enchimento flui, e a alimentação corta-se. Sem incidência de chama em vedações adjacentes. Sem fuligem. O ciclo repete-se dentro de ±2 segundos na peça seguinte.
Acima de 50 conjuntos por dia, uma célula de brasagem por indução com um acessório simples e arranque por pedal normalmente compensa em 12–18 meses. Redução de retrabalho. Menor consumo de material de enchimento. Tempo de ciclo mais rápido. O seleção de potência os princípios são os mesmos quer a junta de brasagem esteja numa linha hidráulica de trator ou num coletor aeroespacial.
O ajuste por contração une componentes através da expansão térmica. Um cubo aquecido a 200–250°C expande-se alguns centésimos de milímetro — suficiente para deslizar sobre um eixo que, de outra forma, precisaria de uma prensa. A indução aquece apenas a peça que está a ser expandida, mais rápido que um forno ou banho de óleo quente. As decisões de configuração abordadas em seleção de máquina de encaixe retrátil aplicar se o cubo estiver entrando em uma caixa de engrenagens de turbina eólica ou em uma transmissão final de trator.
Seleção de Equipamentos: 5 Decisões que determinam se a linha funciona de forma estável
A 100 fonte de alimentação de indução de kW conectada à bobina errada e um circuito de resfriamento mal dimensionado terá um desempenho inferior 50 sistema kW com componentes bem combinados. A selecção de equipamento para aquecimento por indução de maquinaria agrícola começa com a peça e o processo — não com a classificação do catálogo da fonte de alimentação.
A tabela abaixo fornece orientações iniciais por tipo de componente. Estes são padrões de produção, não especificações de engenharia. Valide cada entrada com peças de amostra, travessias de dureza, e dados de temperatura antes de se comprometer com volumes de produção.
Quatro parâmetros moldam o resultado. Falhar um resulta em desempenho inferior do sistema. Falhe duas vezes e estará a comprar bobinas corretivas e um refrigerador maior em seis meses.
| Componente & Processo | Frequência típica | Faixa de potência | O que corre mal se estiver subespecificado |
|---|---|---|---|
| Coxins de mancal de eixo (endurecimento) | 5–15 kHz | 50–150 kW | Caso superficial, dureza irregular ao longo da circunferência, tempo de ciclo demasiado longo para a velocidade da linha |
| Dentes de engrenagem (perfil ou têmpera por rotação) | 20–50 kHz | 40–120 kW | Raiz não temperada se a frequência for demasiado alta; ponta superaquecida se a densidade de potência estiver errada |
| Pinos & buchas (têmpera superficial) | 50–100 kHz | 20–60 kW | Aquecimento completo em pequenos diâmetros; fissuração por têmpera devido a profundidade excessiva da camada superficial |
| Lâminas & dentes (dureza de borda) | 20–50 kHz | 30–80 kW | Têmpera de secção completa torna bordas finas frágeis; a geometria da bobina não segue o perfil da aresta |
| Centros & anéis (encaixe por contração) | 5–15 kHz | 30–100 kW | expansão não uniforme, a peça danifica durante a montagem; tempo de ciclo mais longo do que a alternativa de encaixe por pressão |
| ligações hidráulicas (brasagem) | 100–300 kHz | 10–40 kW | junção subaquece no plano de brasagem; parede do tubo circundante sobreaquece e descolora ou distorce |
frequência e potência trabalham em conjunto. Para uma 60 manípulo de eixo em mm necessitando de 2–4 mm de profundidade de camada, 5–15 kHz coloca a penetração da corrente onde é necessária. Para uma 15 pino em mm necessitando de 1,0–1,5 mm, 50–100 kHz concentra o calor mais próximo da superfície. Uma única frequência não cobre uma mistura de produtos que vai de grandes eixos a pequenos pinos — muitas fábricas operam dois ou três estágios de saída intercambiáveis. Escala de potência com massa aquecida e tempo de ciclo. A maioria das aplicações de eixos e engrenagens começa em 50–150 kW. Pequenos pinos e brasagem funcionam em 10–60 kW. Adicionam uma margem de 15–20% para o envelhecimento da bobina e variação na montagem da peça. Mais sobre seleção de frequência e dimensionamento de potência nos guias ligados.
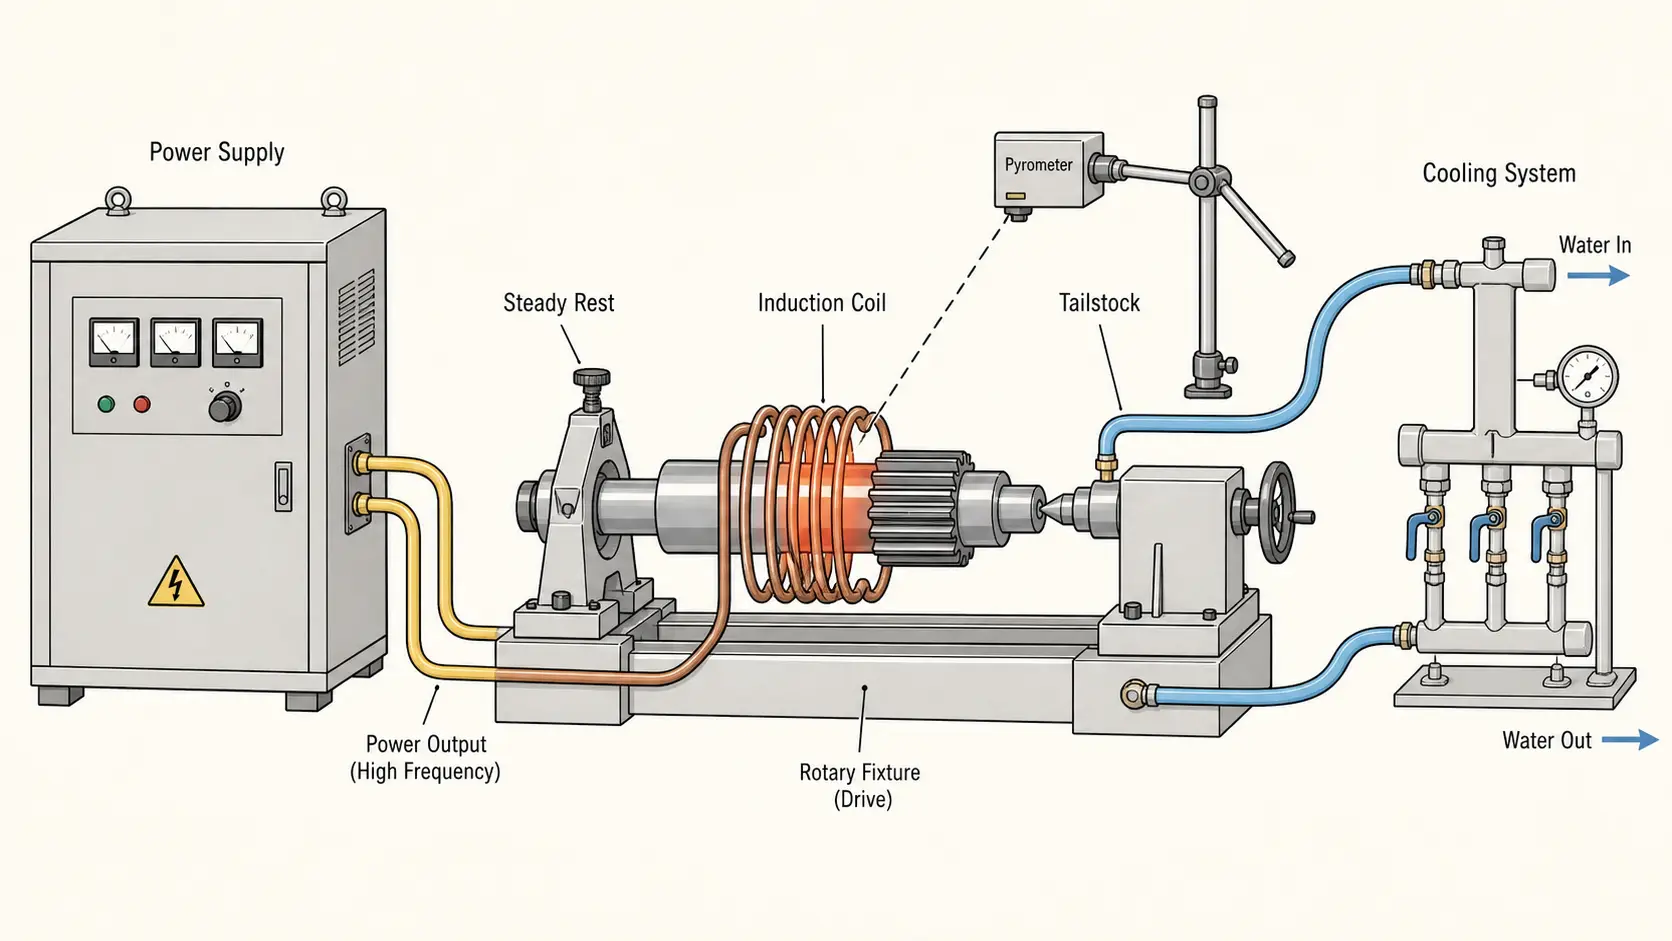
Geometria da bobina e refrigeração líquida são onde a maioria dos sistemas entrega ou desilude. Uma bobina circundante que encaixa um 60 mm de eixo com 6 mm de folga acopla eficientemente. Essa mesma bobina em um 45 mm eixo deixa um 13.5 folga em mm – quedas do acoplamento, trechos de tempo de ciclo. Plants running mixed part sizes need interchangeable coils or flux concentrators. A bobina deve sobreviver a centenas de ciclos de carga por turno em poeira, incrustação, e névoa de líquido de arrefecimento. Projeto da bobina é simples em princípio; a durabilidade de produção é o que separa bobinas de cinco anos de bobinas de cinco semanas. O arrefecimento mantém tudo em funcionamento: um sistema que passa na comissionamento numa sala de demonstração limpa pode disparar por sobreaquecimento três vezes por turno após seis meses numa instalação que também realiza soldadura nas proximidades. Sistema de arrefecimento as dimensões devem assumir a pior temperatura ambiente, não da média.
Controlo de Processo num Ambiente de Produção
Um processo de aquecimento por indução que funciona numa terça-feira de manhã com uma bobina recém-preparada, água de arrefecimento limpa, e um operador experiente pode não trabalhar na quinta-feira à tarde com uma bobina que já viu 800 ciclos, um refrigerador a lutar contra ar ambiente a 35°C, e um operador do segundo turno que foi formado na semana passada. O controlo de processos trata-se de fechar a lacuna entre a produção no melhor e pior cenário.
A medição de temperatura é a primeira malha de controlo. Um pirómetro de comprimento de onda único fornece controlo de potência em malha fechada — mas apenas se a definição de emisividade corresponder ao grau de aço específico e à condição da superfície à temperatura. A escama altera a emisividade. Um eixo recém-fresado lê de forma diferente de um com ferrugem leve. Validar com um termopar de contacto no início de cada turno. Dois pirómetros — um na ponta avançada, um no centro — detectam não uniformidades que um único sensor não vê.
A manipulação da peça determina se a folga bobina-peça se mantém constante. Numa estação manual, a técnica do operador torna-se uma variável do processo. A automação completa remove essa variável mas adiciona complexidade de manutenção. Para fábricas agrícolas que trabalham com famílias de peças mistas, o ponto ótimo é um dispositivo carregado manualmente com paragens rígidas e um bloqueio quando a peça não está posicionada, que impede o início do ciclo se a peça não estiver assente. Simples, resistente, reparável pela própria equipa de manutenção da fábrica.
Variação do material é algo que a indução não consegue corrigir. Se o aço recebido tiver dureza inconsistente, o mesmo ciclo produz diferentes profundidades de camada. Estabelecer uma linha de base para o material de cada fornecedor separadamente — “4140 do Fornecedor A” não endurece da mesma forma que “4140 do Fornecedor B.” Quando as fontes de material mudam, revalidar. Uma travessia de dureza no primeiro artigo devido a um novo calor custa menos do que uma falha de campo.
A verificação de qualidade deve corresponder ao risco. Uma verificação de dureza superficial, uma travessia periódica de microdureza, e uma varredura visual para fissuras de têmper que cobrem a maioria das partes endurecidas. Uma bucha de desgaste necessita de menos documentação do que um veio de transmissão cuja falha imobiliza um $400,000 combinação no meio da colheita. Para fabricantes a construir a sua primeira célula, como selecionar um sistema de têmpera por indução cobre os passos de validação que pertencem à fase de RFQ.
Principal vantagem
Aquecimento por Indução para Máquinas Agrícolas entrega o seu retorno mais forte quando o processo é adaptado ao modo de desgaste específico, geometria dos componentes, e volume de produção — não tratado como substituição direta de forno. Um veio que precisa apenas de um diário de rolamento endurecido não precisa de ciclo de forno. Uma engrenagem que falha por pitting superficial não precisa de endurecimento contínuo. As cinco decisões sobre o equipamento são o que distingue uma linha que funciona estável através dos turnos de uma que só produz boas peças quando tudo corre bem.
Perguntas Frequentes
P: Quais as peças de maquinaria agrícola que mais beneficiam do aquecimento por indução?
A: Eixos de transmissão, Eixos de PTO, engrenagens de transmissão, coroas dentadas, pinos de carregadora, buchas de ligação, dentes de cultivo, lâminas de corta-relva, varreduras de cultivadores, carcaças de rolamento, e conjuntos hidráulicos soldados. a linha comum: uma superfície de desgaste definida num componente de aço produzido em volumes moderados a elevados, onde o aquecimento localizado oferece uma vantagem de custo ou qualidade em relação aos métodos a granel.
P: quão profunda deve ser a carcaça endurecida numa peça agrícola que sofre tanto impacto como desgaste abrasivo?
A: não existe um número único. Para um componente de cultivo em solo arenoso abrasivo, 2.5–4,0 mm a profundidade efetiva da carcaça é uma referência comum. Para uma ligação de pino de carregador ou balde que sofre impacto frequente com pedras, 1.5–2,5 mm com uma transição gradual de dureza reduz o risco de fissuras. A decisão deve ser validada com ensaios de campo nas condições específicas de solo e funcionamento que a máquina irá encontrar. Uma peça vendida em solo rochoso canadiano necessita de um perfil diferente da mesma peça vendida em loess.
P: Como escolher a frequência correta de aquecimento por indução para componentes agrícolas?
A: Comece pelo diâmetro da peça e pela profundidade de camada necessária. Eixos grandes (50–100 mm) Peças necessitando de uma profundidade de camada de 2–4 mm tipicamente usam 5–15 kHz. Pinos menores (10–25 mm) necessitando de uma camada superficial usam 50–100 kHz. Engrenagens situam-se na faixa de 20–50 kHz dependendo do tamanho do módulo. Uma única frequência não cobre uma gama de produtos que vai de eixos a pinos. Muitas fábricas utilizam estágios de saída intercambiáveis ou uma alimentação de frequência variável. Validar com peças de amostra e travessias de dureza antes de comprometer.
P: O endurecimento por indução pode reduzir a distorção em eixos agrícolas longos comparado com o endurecimento de forno?
A: Geralmente sim, porque a indução aquece apenas a zona a endurecer e não todo o eixo. Mas a distorção ainda ocorre se a bobina estiver descentrada, a entrega de têmpera for irregular, ou o eixo não for devidamente suportado durante o aquecimento e arrefecimento. Para eixos acima de 600 mm, rotação durante o aquecimento, apoios fixos que permitem expansão térmica, e uma estação de endireitamento pós-endurecimento para peças que têm de manter o escorrimento por baixo 0.1 mm são prática padrão. A operação de endireitamento é mais rápida e menos arriscada quando a peça ainda está quente.
Precisa de um Processo de Aquecimento por Indução para o Seu Componente Agrícola?
Envie-nos o desenho da sua peça, grau do material, Dureza ou Temperatura Alvo, e a taxa de produção. A nossa equipa de engenharia recomendará frequência, potência, configuração da bobina, e um conceito de arrefecimento e manuseamento que se adapta à sua planta.


