
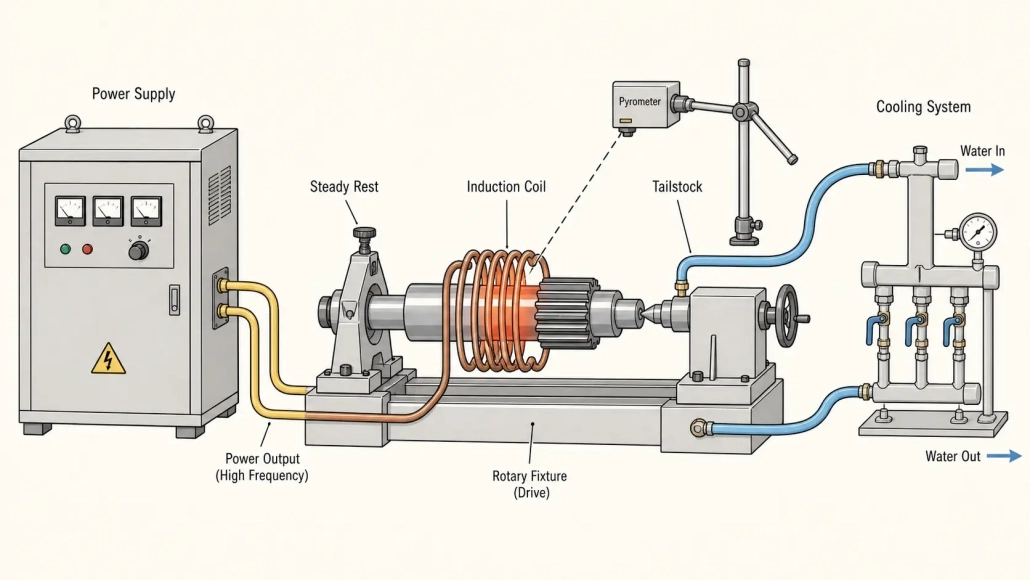
เครื่องทำความร้อนแบบเหนี่ยวนำสำหรับเครื่องจักรกลการเกษตร: การใช้งาน, ประเภทส่วนประกอบ, และการตัดสินใจเกี่ยวกับอุปกรณ์
เครื่องคอมไบน์ทํางาน 14 ชั่วโมงต่อวันผ่านดินที่สลับระหว่างทรายแห้งกับดินเปียก. กลางฤดูกาล, จรดบันทึกแบริ่งเพลาขับสึกหรอ 0.3 มิลลิเมตรของความลึกของตัวเครื่อง. ฟันเฟืองข้าง ๆ — ความร้อนของเหล็กเท่ากัน, ดินเหมือนกัน, ชั่วโมงเท่ากัน — ยังคงวัดได้ตามข้อกําหนด. ความแตกต่างไม่เคยอยู่ที่เกรดวัสดุ. แต่เป็นที่ที่ความร้อนไปในกระบวนการผลิต, และความลึกของความลึก.
เมื่อผู้ผลิตชุบแข็งเฉพาะวารสารแบริ่งของก 900 มม. และปล่อยให้ส่วนที่เหลือมีความเหนียวเหมือนเดิม, พวกเขากำลังตัดสินใจว่าเตาหลอมไม่สามารถทำงานได้. เมื่อร้านซ่อมปล่อยบุชชิ่งที่ยึดออกโดยการทำความร้อนเฉพาะปลอกด้านนอก — ไม่ใช่การหล่อรอบๆ — จะช่วยประหยัดเวลาหยุดทำงานสามชั่วโมงและการเปลี่ยนตัวเรือน. เครื่องทำความร้อนแบบเหนี่ยวนำสำหรับเครื่องจักรกลการเกษตร เข้ามาแทนที่ในช่วงเวลาเหล่านี้: เฉพาะเจาะจง, ซ้ำได้, เร็ว. งานที่แท้จริงคือการตัดสินใจว่าส่วนใดที่สมเหตุสมผล และวิธีการออกแบบกระบวนการเพื่อให้ได้ผลลัพธ์ 2 บ่าย. ตรงกับผลลัพธ์ที่ 7 เช้า.
บทความนี้ครอบคลุมถึงส่วนประกอบของเครื่องจักรกลการเกษตรที่การทำความร้อนแบบเหนี่ยวนำให้ผลตอบแทนที่แข็งแกร่งที่สุด — เพลาขับ, เฟือง, หมุด, ใบพัด, ซี่, และชุดประกอบไฮดรอลิก. มันแยกการแข็งตัว, การบัดกรี, และข้อต่อลดขนาดเป็นกระบวนการที่แตกต่างโดยมีข้อกำหนดทางวิศวกรรมที่แตกต่างกัน. และจะพิจารณาการตัดสินใจด้านอุปกรณ์ทั้งห้าประการ ได้แก่ กำลัง, ความถี่, รูปทรงของขดลวด, การทำความเย็น, และการควบคุมกระบวนการ — ซึ่งกำหนดว่าสายการผลิตจะมีเสถียรภาพหรือดริฟท์ภายในวันพุธหรือไม่.
เหตุใดการให้ความร้อนด้วยการเหนี่ยวนำจึงเหมาะกับการผลิตเครื่องจักรการเกษตร
ผู้ผลิตเครื่องจักรการเกษตรดำเนินงานในช่วงแคบระหว่างความทนทานกับต้นทุน. เพลาส่งกำลังบนแทรกเตอร์ขนาด 200 แรงม้า ต้องทนได้ 8,000 ชั่วโมงของการกลับทอร์ก, การสั่นสะเทือน, และน้ำมันที่มีสิ่งสกปรก. หัวพรวนดินต้องรักษาความคมของมันได้ตลอด 2,000 ไร่ของดินขัดผิว. ข้อต่อไฮดรอลิกบนตัวม้วนฟางต้องไม่รั่วหลังจาก 100,000 รอบของการทำงานที่ 250 บาร์. ไม่มีส่วนใดที่สามารถออกแบบมากเกินไปจนลืมต้นทุนได้. การทำความร้อนแบบเหนี่ยวนำเหมาะสมเนื่องจากจะใช้พลังงานเฉพาะเมื่อเกิดความล้มเหลวเท่านั้น — ที่พื้นผิว, บนโซนการสึกหรอ, รอบเบาะนั่งลูกปืน — โดยไม่ต้องจ่ายค่าความร้อนส่วนที่เหลือของชิ้นส่วนก็ไม่จำเป็น.
การทำความร้อนจากเตาทำงานสำหรับกระบวนการแบบแบตช์. การทำความร้อนด้วยเปลวไฟใช้สำหรับการซ่อมแซมเพียงครั้งเดียว. แต่เมื่อสายการผลิตเปิดออก 200 เพลาต่อวัน, ความแตกต่างระหว่างการให้ความร้อน 40 วารสารแบริ่งมม. ที่มีการเหนี่ยวนำเทียบกับการแช่ทั้งหมด 900 เพลามม. ในเตาเผาไม่ได้บอบบาง. ใช้พลังงานน้อยลง. ขนาดเล็กลง. ยืดตรงน้อยลงหลังการอบความร้อน. ใช้พื้นที่น้อยลง.
การเหนี่ยวนำไม่ได้ชนะในทุกการเปรียบเทียบ — ชิ้นงานหล่อขนาดใหญ่มาก, ทางเดินภายในซับซ้อน, และงานซ่อมชิ้นเดียวมักเหมาะกับวิธีอื่นๆ.
แต่สำหรับชิ้นส่วนเหล็กที่มีปริมาณปานกลางถึงสูง, ฟิสิกส์จะเอื้อให้กับการเหนี่ยวนำ.
หลักการแม่เหล็กไฟฟ้าเดียวกันที่กล่าวถึงใน การทำงานของการให้ความร้อนด้วยการเหนี่ยวนำ คือสิ่งที่ทำให้การเหนี่ยวนำทำซ้ำได้. เตาอบให้ความร้อนจากด้านนอกเข้าด้านใน. ระบบเหนี่ยวนำจ่ายพลังงานที่กำหนดไว้ไปยังโซนที่กำหนด, ทำซ้ำเป็นรอบ ๆ. ตรรกะวิศวกรรมที่คล้ายกันขับเคลื่อนการนำการเหนี่ยวนำไปใช้ในอุตสาหกรรมอุปกรณ์หนักอื่น ๆ, จาก ชิ้นส่วนพลังงานลม ไปยังการผลิตรถไฟและอากาศยาน.
แอปพลิเคชันหลัก: 6 ประเภทชิ้นส่วนที่เหมาะสมกับการเหนี่ยวนำ
ไม่ใช่ทุกชิ้นส่วนของเครื่องจักรเกษตรที่ต้องใช้ความร้อนจากการเหนี่ยวนำ. ชิ้นส่วนที่ต้องการมักมีรูปแบบที่คล้ายกัน: ปริมาณการผลิตปานกลางถึงสูง, มีพื้นผิวสึกหรอหรือเขตความร้อนที่ชัดเจน, และมีค่าใช้จ่ายจากความล้มเหลวที่ทำให้การคงที่ของกระบวนการคุ้มค่าที่จะลงทุน. ครอบครัวชิ้นส่วนหกประเภทคิดเป็นสัดส่วนส่วนใหญ่ของการใช้งานการเหนี่ยวนำความร้อนในภาคนี้.
1. เพลและเพลาหลัก. เพลาขับ, เพลา PTO, และเพลาการส่งกำลังเป็นตัวเลือกที่มีปริมาณสูงสุด. การเหนี่ยวนำความร้อนชุบแข็งปีกนั่งลูกปืน, ปลายสลักฟัน, และเส้นผ่านศูนย์กลางซีลในขณะที่ยังคงให้ตัวเพลมีความเหนียว. ก 60 เพลามิลลิเมตรที่มีที่นั่งลูกปืนแข็งที่ 55–60 HRC และแกนที่ 25–35 HRC สามารถดูดซับแรงกระแทกแบบบิดโดยไม่แตกหัก. สำหรับเพลาที่มีขนาดเกิน 600 มม., การหมุนระหว่างการให้ความร้อนไม่ใช่เรื่องเลือกได้ — มันกำหนดว่าความลึกของเคสจะเป็นศูนย์กลางหรือเอียง. รายละเอียดเพิ่มเติมครอบคลุมใน การชุบแข็งแกนเพลาโดยการเหนี่ยวนำ.
2. เฟืองและโซ่เฟือง. เฟืองเกษตรทำงานในสภาวะที่ถือว่าเป็นการใช้งานเกินกว่าปกติที่อื่น — ดินผ่านซีลที่สึกหรอ, แรงกระแทกจากหินและตอไม้, การหล่อลื่นเป็นช่วงๆ. การชุบแข็งด้วยการเหนี่ยวนำสร้างพื้นผิวฟันที่ทนต่อการสึกหรอ ในขณะที่รากฟันและแกนยังคงมีความเหนียว. การชุบแข็งทีละฟันเหมาะสำหรับเฟืองขนาดใหญ่; การชุบแข็งแบบหมุนครอบคลุมเฟืองขนาดเล็กในรอบเดียว. การชุบแข็งตามแนวรอยฟันทำให้ได้ความสม่ำเสมอสูงสุด แต่ต้องการการจัดเรียงขดลวดและการควบคุมพลังงานอย่างเข้มงวด.
3. หมุด, บุชชิ่ง, และชิ้นส่วนเชื่อมต่อ. หมุดโหลด, หมุดฮิตช์, และบุชชิ่งแกนหมุนเป็นวัสดุสิ้นเปลืองที่สึกหรอสูง. การเหนี่ยวนำทำให้ผู้ผลิตสามารถชุบแข็งเฉพาะผิวหมุด, หรือเฉพาะรูบุชชิ่ง, หรือทั้งสองอย่าง — สอดคล้องกับระยะเวลาบริการและค่าใช้จ่ายในการเปลี่ยน. กระบวนการเร็วพอสำหรับการชุบแข็งต่อเนื่อง, ซึ่งช่วยให้ขั้นตอนการผลิตง่ายขึ้นสำหรับตระกูลชิ้นส่วนที่มีส่วนผสมสูง.
4. ใบมีด, ซี่, และเครื่องมือเกี่ยวดิน. ซี่ไถพรวนที่ตัดผ่านดินร่วนทรายจะสึกหรอแตกต่างจากหินเหล็กไฟที่โดน. ครั้งแรกต้องการความลึก, กรณีทนต่อการขัดถู. ส่วนที่สองต้องการความแข็งแกร่งของแกนกลางเพียงพอที่จะรับแรงกระแทกโดยไม่หัก. การชุบแข็งแบบเหนี่ยวนำจับได้ทั้งสองแบบ — ความแตกต่างอยู่ที่ความถี่, ความหนาแน่นพลังงาน, และข้อกำหนดความลึกของเคส, ไม่อยู่ในกระบวนการพื้นฐาน. สำหรับชิ้นส่วนที่มีพื้นที่บาง เช่น ใบมีดตัดหญ้า และรถกวาด, ความเสี่ยงหลักคือการให้ความร้อน: ถ้าตัดขวางทั้งหมดถึงอุณหภูมิเอสเทไนทิซิง, ชิ้นส่วนจะกลายเป็นแข็งและเปราะเต็มที่. การออกแบบขดลวดและการปรับกำลังไฟต้องเก็บความร้อนให้อยู่เฉพาะขอบที่ทำงาน.
5. ตัวเรือนแบริ่ง, วงแหวน, และปลอก. การเหนี่ยวนำมักถูกใช้เพื่อขยายตัวเรือนแบริ่งหรือแหวนเพื่อติดตั้งบนเพลา หรือเข้าไปในรู. ความสม่ำเสมอของอุณหภูมิสำคัญกว่าความเร็ว — ความแตกต่าง 20°C รอบวงกลมสามารถทำให้แหวนเอียงขณะติดตั้งและทำให้ผิวสัมผัสเกิดรอยขูดได้. เครื่องวัดอุณหภูมิที่มุ่งเป้าไปที่ผิวชิ้นงานโดยมีค่าการแผ่รังสีถูกตั้งค่าอย่างถูกต้องสําหรับสภาพเหล็กและพื้นผิวเฉพาะ ช่วยป้องกันปัญหาเหล่านี้ได้ส่วนใหญ่.
6. ข้อต่อไฮดรอลิกและชุดบัดกรีแบบเหนี่ยวนํา. การบัดกรีเหนี่ยวนําให้ความร้อนกับรอยต่อในพื้นที่โดยไม่ร้อนเกินไปสําหรับซีลข้างเคียงหรือท่อผนังบาง. การใช้งานนี้ครอบคลุมอย่างละเอียดในส่วน 4.
การชุบแข็งด้วยเหนี่ยวนํา: ทําไมโหมดการสึกหรอจึงกําหนดความลึกของเคส
การชุบแข็งด้วยเหนี่ยวนําเป็นการใช้งานที่มีมูลค่าสูงสุดในการผลิตเครื่องจักรกลการเกษตร, แต่คำแนะนำเชิงลึกกรณีทั่วไปไม่สามารถรอดจากการสัมผัสกับสภาพสนามจริง. เหมือนกัน 1045 เพลาเหล็กที่มีอายุการใช้งานยาวนาน 6,000 ชั่วโมงในระบบส่งกำลังของรถแทรกเตอร์อาจล้มเหลวที่ 800 ชั่วโมงในโรเตอร์ไถพรวน. ความแตกต่างอยู่ที่กลไกการสึกหรอ และความลึกของตัวเรือน, โปรไฟล์ความแข็ง, และโครงสร้างจุลภาคจะต้องเข้าคู่กัน.
การสึกหรอจากการเสียดสีพบมากในดินทรายและดินปนทราย. อนุภาคละเอียดบดพื้นผิวเหมือนล้อเจียรคุณภาพต่ำ. ซิลิกาในดินมีค่าประมาณ 750–1,000 HV; พื้นผิวแข็งถึง 58–62 HRC (660–750 เอชวี) มีความนุ่มกว่าสารขัดถูแต่แข็งพอที่จะให้อายุการใช้งานที่ยอมรับได้หากตัวเรือนลึกเพียงพอจนการสึกหรอไม่ถึงแกนกลาง. สำหรับการไถพรวนและไถพรวนในดินที่มีฤทธิ์กัดกร่อน, 2.5–4.0 มม. ความลึกของตัวเรือนที่มีประสิทธิภาพเป็นจุดเริ่มต้นทั่วไป, ผ่านการทดสอบภาคสนามแล้ว.
การสึกหรอจากแรงกระแทกเป็นปัญหาตรงกันข้าม.
การสึกหรอจากแรงกระแทก — จากหิน, ราก, และพื้นที่แช่แข็ง — ต้องการโปรไฟล์ที่แตกต่าง. ลึก, เคสที่แข็งเต็มที่อาจหลุดหรือแตกหากถูกกระแทกซ้ำๆ. ตัวเคสที่ตื้นกว่าซึ่งมีโซนเปลี่ยนผ่านที่แข็งแรงและแกนกลางที่แข็งแรงกว่าจะดูดซับแรงกระแทกโดยการบิดเบี้ยวเล็กน้อยแทนที่จะแตกหัก. สําหรับชิ้นส่วนตัวล็อกหรือชิ้นส่วนลิงก์ถังที่เกิดแรงกระแทกบ่อย, ความลึกของตัวเคสที่มีประสิทธิภาพอาจระบุได้ที่ 1.5–2.5 มม. พร้อมการเปลี่ยนความแข็งอย่างค่อยเป็นค่อยไป — ไม่ใช่การลดความแข็งที่รุนแรงซึ่งวงจรเหนี่ยวนําที่ออกแบบไม่ดีอาจทําให้เกิด. ความแตกต่างนี้มีความสําคัญ: ความชันความแข็งที่ชันจะรวมความเครียดที่บริเวณผิวสัมผัสระหว่างเคสกับแกน. ความชันแบบค่อยเป็นค่อยไปจะกระจายความเครียดไปยังปริมาตรที่กว้างขึ้น.
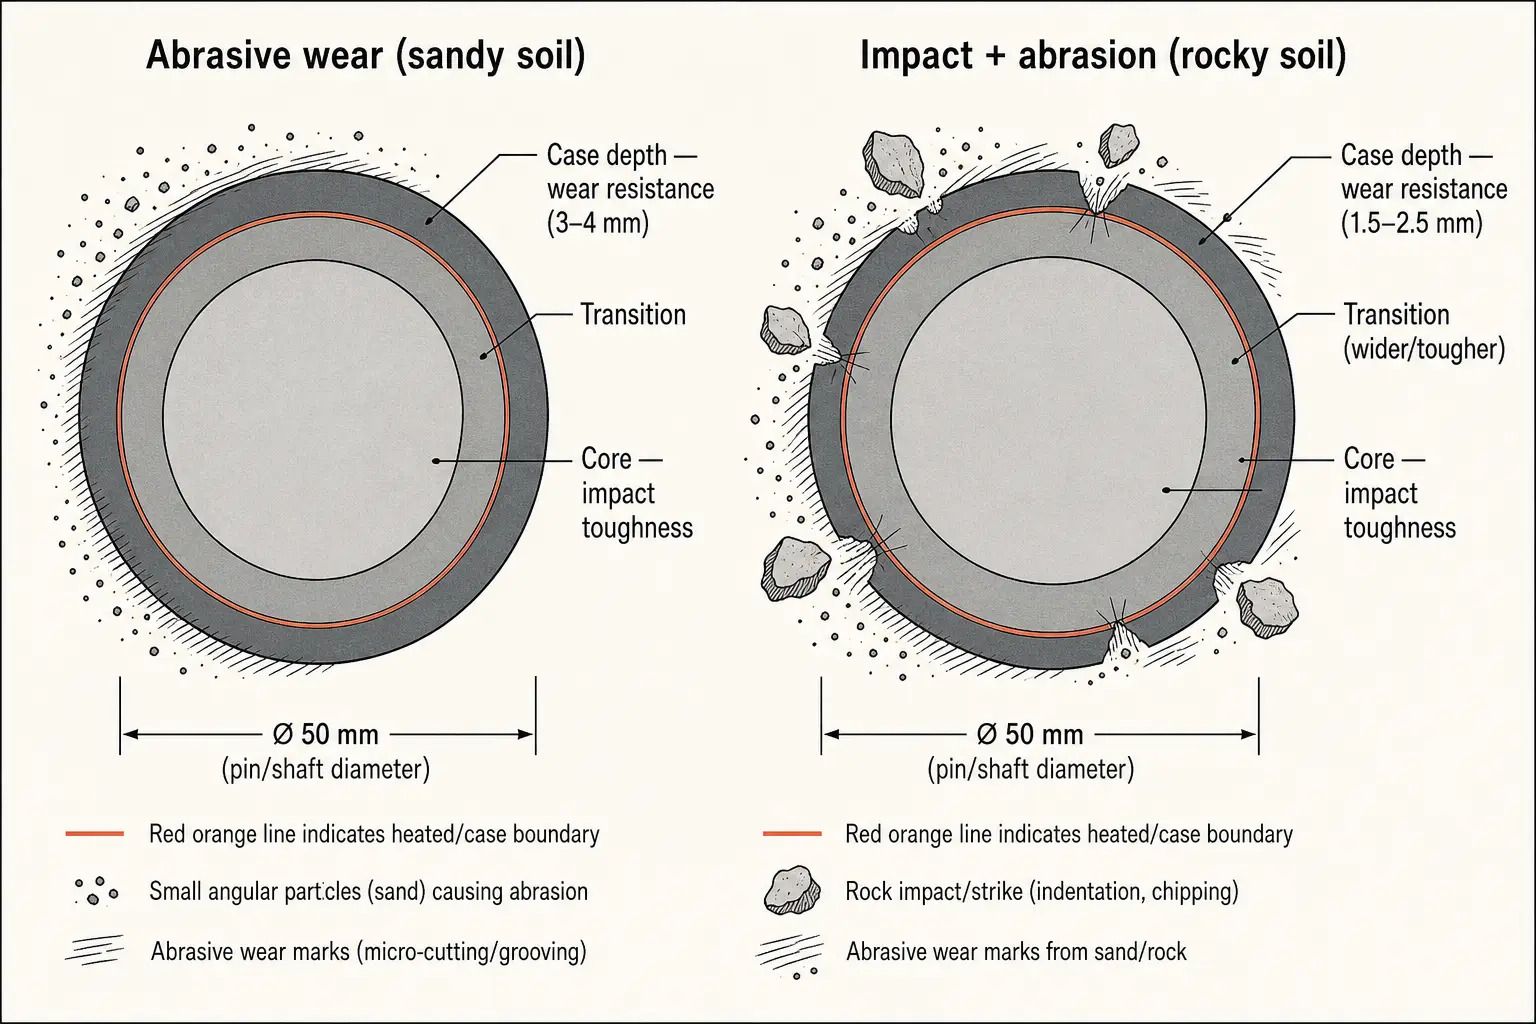
สำหรับชิ้นส่วนที่เผชิญกับทั้งสองกลไก — สกรูเก็บเกี่ยวที่แปรรูปข้าวและบางครั้งอาจมีหิน — ให้เน้นความต้านทานการขัดกร่อนและยอมรับความเสี่ยงจากกระแทกที่สูงขึ้นเล็กน้อย. การสึกกร่อนแบบขัดกร่อนเป็นรูปแบบของความล้มเหลวต่อเนื่อง; เหตุการณ์การกระแทกเกิดขึ้นเป็นระยะ. ตรวจสอบความถูกต้องตามภูมิภาค: เครื่องเก็บเกี่ยวที่ขายไปยังดินหินในแคนาดาจะไม่เห็นโปรไฟล์การสึกหรอเหมือนกับเครื่องที่ขายไปยังดินร่วน.
ความบิดเบี้ยวหลังการชุบแข็งด้วยกระบวนการเหนี่ยวนำเป็นความจริงในการผลิตสำหรับเพลาที่ยาว. ก 1,200 เพลาขนาดมม.ที่มีแบริ่งชุบแข็งที่ด้านหนึ่งสามารถโค้งได้ 0.2–0.5 มม. หลังการชุบเย็น. ค่าคงที่: การจัดศูนย์ขดลวดอย่างถูกต้อง, แท่นรองที่มั่นคงซึ่งอนุญาตให้ชิ้นงานขยายตัวเนื่องจากความร้อน, การชุบเย็นอย่างสม่ำเสมอจากหลายพอร์ตสเปรย์, และการกดปรับให้ตรงหลังชุบในขณะที่ชิ้นงานยังร้อนอยู่ (150–200°C). สำหรับรูปแบบข้อบกพร่องที่กว้างขึ้น, ข้อบกพร่องทั่วไปในการชุบแข็งด้วยเหนี่ยวนำ ครอบคลุมสิ่งที่เกิดซ้ำไม่ว่าจะอยู่ในอุตสาหกรรมใด.
การบัดกรีด้วยความร้อน, การยึดแบบหดตัว, และกระบวนการประกอบ
การชุบแข็งได้รับความสนใจ. แต่ส่วนแบ่งที่สำคัญของการให้ความร้อนแบบเหนี่ยวนำในการผลิตเครื่องจักรกลการเกษตรนั้นเกี่ยวกับการเชื่อมต่อและการประกอบ - การควบคุม, ความร้อนเฉพาะที่แทนที่เปลวไฟคบเพลิง, เตาอบ, หรือเครื่องอัดไฮดรอลิก. สามกระบวนการครอบงำ.
การบัดกรีแข็งแบบเหนี่ยวนำของชุดประกอบท่อไฮดรอลิก, บล็อกมากมาย, และหัวเซนเซอร์ช่วยลดความแปรผันของการประสานคบเพลิงแบบแมนนวลขึ้นอยู่กับผู้ปฏิบัติงาน. ข้อต่อจะมีอุณหภูมิในการบัดกรีแข็งภายใน 15–60 วินาที ขึ้นอยู่กับมวล, ฟิลเลอร์ก็ไหล, และไฟก็ดับลง. ไม่มีการปะทะกับซีลที่อยู่ติดกัน. ไม่มีเขม่าควัน. วงจรจะทำซ้ำภายใน ±2 วินาทีในส่วนถัดไป.
ด้านบน 50 การประกอบต่อวัน, เซลล์การบัดกรีแบบเหนี่ยวนำที่มีอุปกรณ์ยึดง่ายและสตาร์ทด้วยแป้นเหยียบโดยทั่วไปจะคืนทุนภายใน 12–18 เดือน. ลดการแก้ไขซ้ำ. ลดการใช้สารเติม. เวลาวงจรเร็วขึ้น. หลักการ การเลือกกำลังไฟ เหมือนกันไม่ว่าข้อต่อบัดกรีจะอยู่บนท่อน้ำมันไฮดรอลิกของรถแทรกเตอร์หรือท่อร่วมของอากาศยาน.
การยึดแบบ Shrink fitting จะเชื่อมชิ้นส่วนผ่านการขยายตัวทางความร้อน. ฮับที่ถูกให้ความร้อนถึง 200–250°C จะขยายตัวเพียงไม่กี่ร้อยของมิลลิเมตร — เพียงพอที่จะเลื่อนเข้ากับเพลาที่ซึ่งถ้าไม่ทำเช่นนี้ต้องใช้แรงกด. การเหนี่ยวนำความร้อนเพียงส่วนที่ถูกขยายตัว, เร็วกว่าตู้อบหรืออ่างน้ำมันร้อน. การตัดสินใจจัดตั้งครอบคลุมใน การเลือกเครื่องหดประกอบ ใช้ได้ไม่ว่าจะเป็นฮับที่เข้าสู่เกียร์กังหันลมหรือไดรฟ์สุดท้ายของรถแทรกเตอร์.
การเลือกอุปกรณ์: 5 การตัดสินใจที่จะกำหนดว่าผลผลิตเส้นสายทำงานได้เสถียรหรือไม่
ก 100 แหล่งจ่ายไฟเหนี่ยวนำ kW ที่เชื่อมต่อกับคอยล์ผิดและลูปการทำความเย็นที่มีขนาดไม่ดีจะมีประสิทธิภาพต่ำกว่า a 50 ระบบกิโลวัตต์พร้อมส่วนประกอบที่เข้ากันดี. การเลือกอุปกรณ์สำหรับการทำความร้อนด้วยการเหนี่ยวนำของเครื่องจักรกลการเกษตรเริ่มต้นด้วยชิ้นส่วนและกระบวนการ ไม่ใช่การจัดอันดับแค็ตตาล็อกของแหล่งจ่ายไฟ.
ตารางด้านล่างให้คำแนะนำจุดเริ่มต้นตามประเภทส่วนประกอบ. สิ่งเหล่านี้เป็นพื้นฐานการผลิต, ไม่ใช่ข้อกำหนดทางวิศวกรรม. ตรวจสอบทุกรายการด้วยชิ้นส่วนตัวอย่าง, ความแข็งทะลุผ่าน, และข้อมูลอุณหภูมิก่อนตัดสินใจผลิตในปริมาณการผลิต.
มีสี่พารามิเตอร์ที่กําหนดผลลัพธ์. พลาดหนึ่งตัวและระบบทํางานต่ํากว่าปกติ. พลาดสองตัว คุณจะต้องซื้อขดลวดแก้ไขและเครื่องทําความเย็นขนาดใหญ่ขึ้นภายในหกเดือน.
| ส่วนประกอบ & กระบวนการ | ความถี่ปกติ | ช่วงกําลัง | อะไรผิดพลาดหากระบุไม่ครบ |
|---|---|---|---|
| บันทึกลูกปืนเพลา (การชุบน้ำแข็ง) | 5–15 kHz | 50–150 kW | กรณีผิวบาง, ความแข็งรอบเส้นรอบไม่สม่ําเสมอ, เวลารอบวงนานเกินไปสําหรับอัตราสาย |
| ฟันเฟือง (การแข็งตัวแบบคอนทัวร์หรือสปิน) | 20–50 kHz | 40–120 kW | รากไม่แข็งถ้าความถี่สูงเกินไป; ปลายร้อนเกินไปหากความหนาแน่นกําลังผิด |
| หมุด & บุชชิ่ง (การแข็งตัวของเคส) | 50–100 กิโลเฮิรตซ์ | 20–60 กิโลวัตต์ | การให้ความร้อนทะลุผ่านบนเส้นผ่านศูนย์กลางขนาดเล็ก; การแตกร้าวจากการชุบแข็งชั้นหนาที่มากเกินไป |
| ใบมีด & ซี่ (การชุบแข็งที่ขอบ) | 20–50 kHz | 30–80 กิโลวัตต์ | การชุบแข็งทั้งหน้าตัดทำให้ขอบบางเปราะ; รูปทรงของขดลวดไม่สามารถตามรูปขอบได้ |
| ฮับ & วงแหวน (การฝืดรัดแบบหดตัว) | 5–15 kHz | 30–100 กิโลวัตต์ | การขยายตัวไม่สม่ำเสมอ, ชิ้นส่วนเกิดรอยขูดขณะประกอบ; เวลาวงจรนานกว่าตัวเลือกการยึดแบบกด |
| อุปกรณ์ไฮดรอลิก (การบัดกรี) | 100–300 กิโลเฮิรตซ์ | 10–40 กิโลวัตต์ | รอยต่อร้อนน้อยที่ระนาบบัดกรี; ผนังท่อรอบ ๆ ร้อนเกินไปและเปลี่ยนสีหรือบิดงอ |
ความถี่และกำลังทำงานร่วมกัน. สำหรับ 60 แบริ่งเพลาขนาดมม. ต้องการความลึกของเคส 2–4 มม., 5–15 kHz ทำให้การแทรกตัวของกระแสอยู่ในตำแหน่งที่ต้องการ. สำหรับ 15 พินขนาดมม. ต้องการ 1.0–1.5 มม., 50–100 kHz ทำให้ความร้อนจดจ่อใกล้ผิวมากขึ้น. ความถี่เดียวไม่สามารถครอบคลุมผลิตภัณฑ์ที่หลากหลายตั้งแต่เพลาขนาดใหญ่ไปจนถึงพินขนาดเล็ก — โรงงานหลายแห่งใช้ขั้นตอนเอาต์พุต 2–3 ขั้นที่สามารถสลับกันได้. พลังงานปรับตามมวลที่ให้ความร้อนและเวลาวงจร. แอปพลิเคชันเพลาส่วนใหญ่และเกียร์เริ่มต้นที่ 50–150 กิโลวัตต์. พินขนาดเล็กและการบัดกรีใช้พลังงาน 10–60 กิโลวัตต์. เพิ่มส่วนต่าง 15–20% สำหรับการเสื่อมสภาพของคอยล์และการเปลี่ยนแปลงการปรับแต่งชิ้นส่วน. เพิ่มเติมเกี่ยวกับ การเลือกความถี่ และ การปรับขนาดกำลัง ในคำแนะนำที่เชื่อมโยง.
รูปทรงของคอยล์และการระบายความร้อนด้วยน้ำเป็นจุดที่ระบบส่วนใหญ่ส่งมอบหรือทำให้ผิดหวัง. ขดลวดล้อมรอบที่เหมาะกับก 60 เพลา มม. ด้วย 6 มม. ช่องว่างระหว่างคู่ได้อย่างมีประสิทธิภาพ. คอยล์เดียวกันนั้นบน 45 ใบเพลามม 13.5 ช่องว่างมม. — ข้อต่อลดลง, รอบเวลายืดออก. โรงงานที่ใช้ชิ้นส่วนขนาดผสมต้องใช้คอยล์หรือหัวฟลักซ์ที่เปลี่ยนได้. คอยล์ต้องทนทานต่อรอบการโหลดหลายร้อยรอบต่อการเปลี่ยนแปลงของฝุ่น, คราบแร่, และหมอกน้ำหล่อเย็น. การออกแบบขดลวด โดยหลักการแล้วเป็นเรื่องตรงไปตรงมา; ความทนทานในการผลิตคือสิ่งที่แยกขดลวดห้าปีออกจากขดลวดห้าสัปดาห์. การระบายความร้อนทำให้ทุกอย่างทำงานได้: ระบบที่ผ่านการทดสอบในห้องสาธิตที่สะอาดอาจเกิดการตัดการทำงานเพราะอุณหภูมิสูงเกินไปสามครั้งต่อกะหลังจากหกเดือนในโรงงานที่มีการเชื่อมอยู่ใกล้ๆ. ระบบระบายความร้อน การกำหนดขนาดควรคำนวณจากอุณหภูมิรอบข้างในกรณีที่เลวร้ายที่สุด, ไม่ใช่ค่าเฉลี่ย.
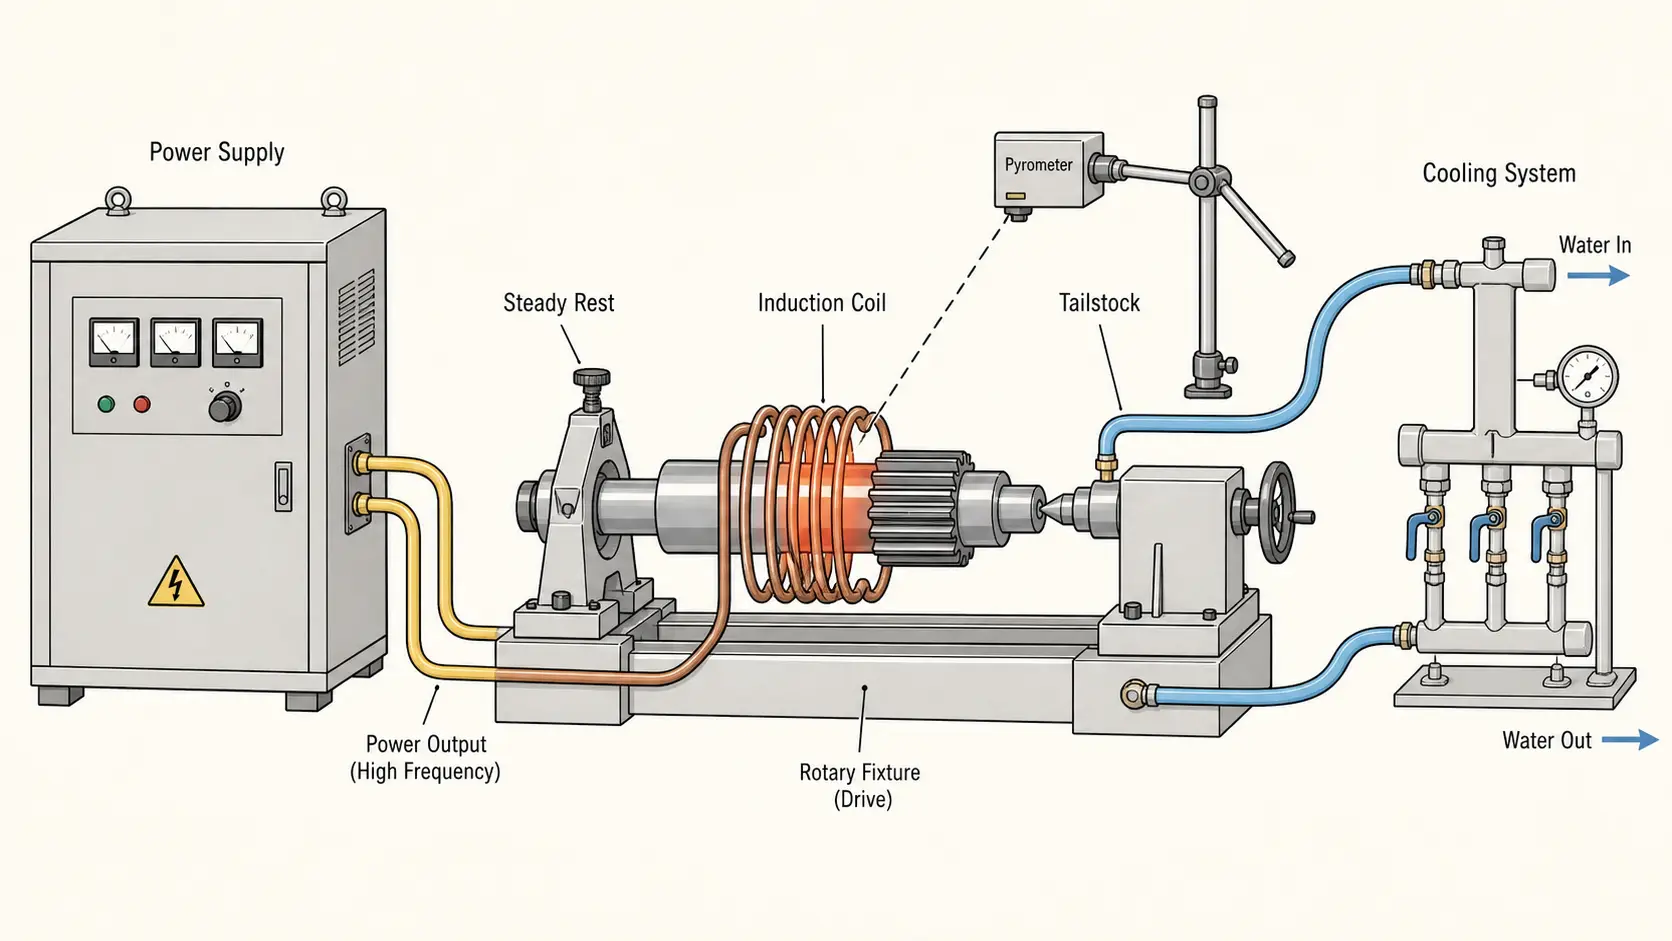
การควบคุมกระบวนการในสภาพแวดล้อมการผลิต
กระบวนการให้ความร้อนด้วยการเหนี่ยวนำที่ทำงานได้ในเช้าวันอังคารกับขดลวดที่พึ่งถูกจัดใหม่, น้ำหล่อเย็นที่สะอาด, และผู้ควบคุมที่มีประสบการณ์ อาจไม่ทำงานในบ่ายวันพฤหัสบดีกับขดลวดที่ผ่านการใช้งานมาแล้ว 800 รอบต่างๆ, เครื่องทำความเย็นที่พยายามทำงานท่ามกลางอากาศรอบข้าง 35°C, และผู้ควบคุมกะสองที่ได้รับการฝึกสอนเมื่อสัปดาห์ที่แล้ว. การควบคุมกระบวนการคือการลดช่องว่างระหว่างผลลัพธ์ที่ดีที่สุดและผลลัพธ์ที่แย่ที่สุด.
การวัดอุณหภูมิเป็นวงจรควบคุมแรก. ไพโรมิเตอร์ความยาวคลื่นเดี่ยวให้การควบคุมกำลังแบบวงปิด — แต่เฉพาะในกรณีที่การตั้งค่าการแผ่รังสีตรงกับเกรดเหล็กเฉพาะและสภาพพื้นผิวที่อุณหภูมิ. สเกลเปลี่ยนแปลงการแผ่รังสี. เพลาที่เพิ่งกลึงใหม่จะอ่านค่าต่างจากเพลาที่มีสนิมเล็กน้อย. ตรวจสอบกับเทอร์โมคัปเปิลแบบสัมผัสเมื่อเริ่มต้นแต่ละกะ. ไพโรมิเตอร์สองตัว — อันหนึ่งอยู่ที่ขอบนำ, อันหนึ่งอยู่ตรงกลาง - จับความไม่สม่ำเสมอที่เซ็นเซอร์ตัวเดียวพลาดไป.
การจัดการชิ้นส่วนจะกำหนดว่าช่องว่างระหว่างคอยล์กับชิ้นส่วนมีความสม่ำเสมอหรือไม่. บนสถานีแบบแมนนวล, เทคนิคของผู้ปฏิบัติงานกลายเป็นตัวแปรกระบวนการ. ระบบอัตโนมัติเต็มรูปแบบจะลบตัวแปรนั้นออกแต่เพิ่มความซับซ้อนในการบำรุงรักษา. สำหรับพืชเกษตรที่ใช้ตระกูลผสม, จุดที่น่าสนใจคือฟิกซ์เจอร์ที่โหลดด้วยตนเองพร้อมจุดหยุดแข็งและการเชื่อมต่อแบบชิ้นส่วนปัจจุบันที่ป้องกันไม่ให้วงจรเริ่มต้นหากชิ้นส่วนไม่ได้ถูกติดตั้ง. เรียบง่าย, ขรุขระ, สามารถแก้ไขได้โดยทีมงานซ่อมบำรุงของโรงงานเอง.
ความแปรผันของวัสดุเป็นสิ่งที่การเหนี่ยวนำไม่สามารถแก้ไขได้. หากเหล็กที่เข้ามามีความสามารถในการชุบแข็งไม่สม่ำเสมอ, วงจรเดียวกันทำให้เกิดความลึกของเคสต่างกัน. กำหนดพื้นฐานเนื้อหาของซัพพลายเออร์แต่ละรายแยกกัน — “4140 จากซัพพลายเออร์ A” ไม่แข็งตัวเหมือนกัน “4140 จากซัพพลายเออร์ B.” เมื่อแหล่งวัตถุดิบเปลี่ยนไป, ตรวจสอบอีกครั้ง. การเคลื่อนที่ของความแข็งในบทความแรกจากความร้อนใหม่มีค่าใช้จ่ายน้อยกว่าความล้มเหลวของสนาม.
การตรวจสอบคุณภาพควรตรงกับความเสี่ยง. การตรวจสอบความแข็งของพื้นผิว, การเคลื่อนที่ของความแข็งระดับไมโครเป็นระยะๆ, และการสแกนภาพเพื่อดับรอยแตกจะครอบคลุมชิ้นส่วนที่แข็งที่สุด. บุชชิงที่สึกหรอต้องการเอกสารน้อยกว่าก้านเพลาส่งกำลังซึ่งหากล้มเหลวจะทำให้การทำงานหยุดชะงัก $400,000 รวมกันในช่วงกลางฤดูเก็บเกี่ยว. สำหรับผู้ผลิตที่กำลังสร้างเซลล์แรกของพวกเขา, วิธีการเลือกระบบชุบแข็งด้วยการเหนี่ยวนำ ครอบคลุมขั้นตอนการตรวจสอบที่ควรอยู่ในขั้นตอน RFQ.
คีย์ Takeaway
เครื่องทำความร้อนแบบเหนี่ยวนำสำหรับเครื่องจักรกลการเกษตร ให้ผลตอบแทนสูงสุดเมื่อกระบวนการตรงกับรูปแบบการสึกหรอเฉพาะ, รูปทรงชิ้นส่วน, และปริมาณการผลิต — ไม่ถือว่าเป็นการเปลี่ยนเตาโดยตรง. เพลาที่ต้องการเพียงแบริ่งแบบแข็งก็ไม่ต้องการวงจรเตา. เฟืองที่ชำรุดจากการเกิดหลุมบนผิวไม่จำเป็นต้องผ่านการชุบแข็งทั่วทั้งชิ้น. การตัดสินใจเกี่ยวกับอุปกรณ์ทั้งห้าอย่างคือสิ่งที่แยกสายการผลิตที่ทำงานได้สม่ำเสมอข้ามกะ กับสายการผลิตที่ผลิตชิ้นส่วนที่ดีได้เฉพาะเมื่อทุกอย่างเป็นไปด้วยดี.
คำถามที่พบบ่อย
Q: ชิ้นส่วนเครื่องจักรเกษตรใดที่ได้ประโยชน์มากที่สุดจากการเหนี่ยวนำความร้อน?
ก: เพลาขับ, เพลา PTO, เกียร์ส่งกำลัง, สโปรเก็ต, หมุดโหลดเดอร์, บุชตัวเชื่อมโยง, ฟันไถ, ใบมีดเครื่องตัดหญ้า, ใบปาดเครื่องคราด, ตลับลูกปืน, และชุดประกอบไฮดรอลิกที่บัดกรีแล้ว. เส้นด้ายที่พบได้ทั่วไป: พื้นผิวสึกหรองที่กำหนดบนชิ้นส่วนเหล็กซึ่งผลิตในปริมาณปานกลางถึงสูง, ที่ซึ่งความร้อนเฉพาะจุดให้ข้อได้เปรียบด้านต้นทุนหรือคุณภาพมากกว่าวิธีการแบบทั่ว ๆ ไป.
Q: ร่องรอยแข็งลึกเท่าใดควรมีในชิ้นส่วนเกษตรกรรมที่สัมผัสทั้งแรงกระแทกและการสึกหรอจากการขัดถู?
ก: ไม่มีตัวเลขเพียงค่าเดียว. สำหรับชิ้นส่วนไถพรวนในดินทรายที่ขัดถู, 2.5– ความลึกของร่องรอยที่มีประสิทธิภาพ 4.0 มม. เป็นค่ามาตรฐานทั่วไป. สำหรับพินโหลดเดอร์หรือข้อต่อถังที่เจอกระแทกจากหินบ่อย ๆ, 1.5– 2.5 มม. พร้อมการเปลี่ยนความแข็งอย่างค่อยเป็นค่อยไปช่วยลดความเสี่ยงต่อการแตกร้าว. การตัดสินใจต้องได้รับการยืนยันด้วยการทดลองภาคสนามในดินและสภาพการใช้งานเฉพาะที่เครื่องจักรจะพบเจอ. ชิ้นส่วนที่ขายเข้าไปในดินหินของแคนาดาต้องมีโปรไฟล์ที่แตกต่างจากชิ้นส่วนเดียวกันที่ขายในดินเลส.
Q: ฉันจะเลือกความถี่การเหนี่ยวนำความร้อนที่เหมาะสมสำหรับชิ้นส่วนเกษตรกรรมได้อย่างไร?
ก: เริ่มต้นด้วยเส้นผ่านศูนย์กลางของชิ้นส่วนและความลึกของเคสที่ต้องการ. เพลาขนาดใหญ่ (50–100 มม.) ต้องการความลึกเคส 2–4 มม. โดยปกติใช้ 5–15 กิโลเฮิรตซ์. พินขนาดเล็ก (10–25 มม.) ต้องการเคสตื้นใช้ 50–100 กิโลเฮิรตซ์. เฟืองตกอยู่ในช่วง 20–50 kHz ขึ้นอยู่กับขนาดของโมดูล. ความถี่เดียวจะไม่ครอบคลุมส่วนผสมของผลิตภัณฑ์ที่มีตั้งแต่เพลาถึงพิน. โรงงานหลายแห่งใช้ขั้นตอนเอาต์พุตที่สามารถสลับกันได้หรือแหล่งจ่ายไฟความถี่แปรผัน. ตรวจสอบความถูกต้องด้วยตัวอย่างชิ้นส่วนและการวัดความแข็งก่อนตัดสินใจ.
Q: การทำความแข็งด้วยอินดักชันสามารถลดการบิดงอของเพลาทางการเกษตรยาวๆ เมื่อเทียบกับการทำความแข็งในเตาได้หรือไม่?
ก: โดยทั่วไปใช่, เพราะการให้ความร้อนแบบอินดักชันจะให้ความร้อนเพียงบริเวณที่ต้องการทำความแข็งแทนที่จะเป็นทั้งเพลา. แต่การบิดงอยังคงเกิดขึ้นหากขดลวดไม่ตรงกลาง, การจ่ายน้ำหล่อเย็นไม่สม่ำเสมอ, หรือเพลายังไม่ได้รับการรองรับอย่างเหมาะสมระหว่างการให้ความร้อนและการทำความเย็น. สำหรับเพลาที่มีขนาดเกิน 600 มม., การหมุนระหว่างการให้ความร้อน, แท่นรองที่มั่นคงซึ่งอนุญาตให้ชิ้นงานขยายตัวเนื่องจากความร้อน, และมีสถานีปรับตรงหลังการชุบแข็งสำหรับชิ้นส่วนที่ต้องรักษาความเบี่ยงเบนให้น้อยกว่า 0.1 มม. เป็นแนวปฏิบัติมาตรฐาน. การทำงานปรับตรงทำได้เร็วขึ้นและเสี่ยงน้อยลงเมื่อชิ้นส่วนยังอุ่นอยู่.
ต้องการกระบวนการให้ความร้อนแบบเหนี่ยวนำสำหรับชิ้นส่วนเกษตรกรรมของคุณ?
ส่งภาพวาดชิ้นส่วนของคุณมาให้เรา, เกรดวัสดุ, ความแข็งหรืออุณหภูมิเป้าหมาย, และอัตราการผลิต. ทีมวิศวกรรมของเราจะแนะนำความถี่, พลัง, การกำหนดค่าขดลวด, และแนวคิดการทําความเย็นและการจัดการที่เหมาะสมกับโรงงานของคุณ.


